 German
 English
 Spanish
 Russian
 Italian
 French
Der Werkzeug- und Formenbau ist der industrielle Prozess der Konstruktion und Fertigung maßgeschneiderter Werkzeuge, Vorrichtungen und Schablonen, die zum Schneiden und Umformen von Rohmaterialien – vor allem Blech – verwendet werden. Er bildet die entscheidende technische Grundlage für die Serienfertigung hochpräziser Bauteile mit gleichbleibenden Toleranzen.
Beim Blechstanzen kann die Qualität Ihres Endprodukts niemals die Präzision Ihres Stanzwerkzeugs übertreffen. Allerdings ist es finanziell nicht immer sinnvoll, direkt mit dem Bau von Hartwerkzeugen zu beginnen. Ganz gleich, ob Sie als Ingenieur eine Konstruktion im Hinblick auf die Herstellbarkeit (DFM) optimieren oder als Beschaffungsmanager die Gesamtbetriebskosten berechnen – dieser Leitfaden erläutert die praktischen Faktoren, die Sie berücksichtigen müssen, bevor Sie ein Werkzeugprojekt genehmigen.
Hier ein kurzer Überblick über die wichtigsten Grundsätze:
- Die Strategien zur Werkzeugherstellung hängen von der Geometrie des Bauteils, der Konstruktionsstabilität und der Rentabilitätsschwelle ab. Laserschneiden ist bei Stückzahlen unter 5.000 Einheiten weiterhin kostengünstig, während sich die Anschaffungskosten für spezielle Stanzwerkzeuge in der Regel dann amortisieren, wenn die erwartete jährliche Stückzahl 10.000 Einheiten übersteigt.
- Die Qualität hängt von der präzisen Abstimmung mehrerer Konstruktionsphasen ab. Die Fähigkeit einer Form, strenge Toleranzen einzuhalten, hängt von der Konstruktion des Bauteils, der Auswahl des Werkzeugstahls, der CNC-/EDM-Bearbeitung und gründlichen Anpassungen während der Erprobungsphase ab.
- Die Beschaffung muss über das ursprüngliche Angebot hinausblicken. Bei Beschaffungsentscheidungen müssen die anfänglichen Werkzeugkosten mit den Stückpreisen verglichen werden, wobei die Wartungszyklen der Werkzeuge, die Verfügbarkeit von Ersatzstempeln und die garantierte Standzeit der Werkzeuge (z. B. 500.000 gegenüber 1 Million Hübe) zu berücksichtigen sind.
Verstehen, was Werkzeuge und Formen tatsächlich bewirken
Bevor man die Fertigungsoptionen bewertet, ist es hilfreich, die in der Fertigung verwendete Terminologie zu klären und zu verstehen, wie die Maschinen physikalisch mit dem Blech interagieren.
Werkzeuge und Formen: Umformen und Schneiden von Metall
“Werkzeuge„…“ ist ein weit gefasster Begriff aus der Fertigungstechnik, der die verschiedenen physischen Vorrichtungen umfasst, die zur Herstellung von Bauteilen verwendet werden. In Blechprägung Im Betrieb bezieht sich dieser Begriff in der Regel auf die gesamte aktive Chip-Baugruppe und nicht nur auf passive Haltevorrichtungen.
Ein „Stanzwerkzeug“ ist eine spezielle Art von Werkzeug, das für den Einsatz in einer Presse konzipiert ist, um die Form von Blech zu verändern. So schneidet beispielsweise ein Stanzwerkzeug das Material durch, um ein Loch zu erzeugen, während ein Biegewerkzeug das Metall entlang einer bestimmten Achse verformt, um Flansche oder Winkel zu erzeugen.
Vorrichtungen und Halterungen: Führung und Positionierung
Auch wenn sie manchmal mit Werkzeugen in einen Topf geworfen werden, erfüllen Vorrichtungen, Halterungen und Befestigungsvorrichtungen passive, aber entscheidende Funktionen. Sie verändern die Form des Metalls nicht selbst, sondern unterstützen vielmehr den Fertigungsprozess.
Eine Vorrichtung führt ein Schneidwerkzeug an eine bestimmte Stelle, beispielsweise eine Bohrbuchse, die einen Bohrer führt, um eine gleichmäßige manuelle Lochplatzierung zu gewährleisten. Eine Haltevorrichtung hält ein Werkstück sicher fest und positioniert es in einer bestimmten Ausrichtung; dies wird häufig eingesetzt, um die Wiederholgenauigkeit bei Folgevorgängen wie der CNC-Bearbeitung oder dem Roboterschweißen zu gewährleisten.
Hauptkomponenten des Herzinfarkts: Der Aufbau eines Herzinfarkts
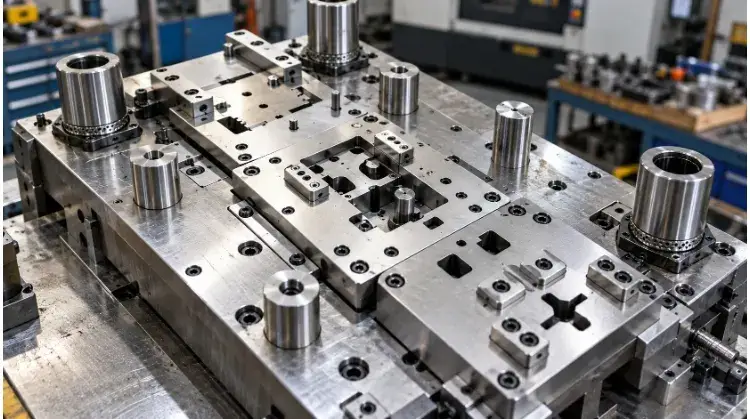
Ein typisches Stanzwerkzeug basiert auf mehreren Kernkomponenten, die innerhalb eines Bruchteils einer Sekunde zusammenwirken. Der Stempel (das männliche Bauteil) übt Druck aus, um das Material in den Stanzblock (die weibliche Form) zu drücken, wodurch der eigentliche Schnitt oder die Formgebung erfolgt.
Die Abziehplatte hält das Blech beim Stanzen flach und zieht das Material beim Zurückfahren vom Stempel ab. Während dieser gesamten Bewegung sorgen Führungsstifte und Buchsen dafür, dass die obere und untere Hälfte des Stanzwerkzeugs exakt ausgerichtet bleiben, wodurch Kantenausbrüche verhindert und enge Bauteil-Toleranzen eingehalten werden.
Begriffs- und Strukturverzeichnis
| Begriff | Hauptfunktion | Typische Anwendung |
| Werkzeug / Werkzeugbau | Eine weit gefasste Kategorie von physischen Geräten, die zur Herstellung von Bauteilen verwendet werden | Sammelbegriff für Matrizen, Formen, Schneidwerkzeuge und Vorrichtungen |
| Die | Schneidet oder formt Material unter Druck | Stanzen, Biegen und Ziehen von Blechen |
| Vorrichtung | Führt das Fertigungswerkzeug | Manuelles Bohren, Gewindeschneiden |
| Spielplan | Positioniert und hält das Werkstück fest | CNC-Fräsen, Roboterschweißen |
Wählen Sie Werkzeuge, die zu Ihrem Bauteil und Ihrem Produktionsvolumen passen
Bei der Wahl des richtigen Werkzeugkonzepts geht es darum, die anfänglichen Investitionen in die Konstruktion gegen die Produktionseffizienz abzuwägen. Die Entscheidung sollte sich nach den spezifischen Anforderungen an das Bauteil und realistischen Kostenprognosen richten und nicht nach allgemeinen Branchenannahmen.
Mengen- und Designstabilität: Berechnung der Gewinnschwelle
Das Gesamtvolumen ist zwar wichtig, doch müssen Ingenieure auch die voraussichtlichen Losgrößen, die Häufigkeit von Nachbestellungen und die Stabilität der Bauteilkonstruktion berücksichtigen. Wenn bei einer Bauteilkonstruktion innerhalb der nächsten Produktionszyklen Änderungen zu erwarten sind, ist die Anpassung einer Form aus gehärtetem Stahl kostspielig und führt zu erheblichen Ausfallzeiten. Bei Prototypen, Kleinserien oder instabilen Konstruktionen ist der Einsatz von Laserschneiden in Kombination mit CNC-Abkantpressen in der Regel kostengünstiger.
Beschaffungsteams sollten jedoch die Gewinnschwelle berechnen, um datengestützte Entscheidungen treffen zu können. Wenn eine Folgeform $15.000 kostet, aber den Stückpreis im Vergleich zur Laserbearbeitung um $1,50 senkt, liegt die Gewinnschwelle bei 10.000 Einheiten. Ist das Design festgelegt und übersteigt die erwartete jährliche Nutzungsmenge diesen Schwellenwert, sind spezielle Formen die logische Wahl.
Stanzwerkzeugtypen: Abstimmung von Komplexität und Produktionsleistung
Es gibt mehrere grundlegende Werkzeugkonfigurationen, und die Auswahl hängt stark von der Komplexität des Bauteils, den geforderten Toleranzen und der Art und Weise ab, wie das Material durch die Presse fließen muss. Ein-Stationen-Werkzeuge führen pro Presshub einen Arbeitsgang durch und erfordern eine manuelle oder robotergestützte Weiterführung. Kombinationswerkzeuge führen mehrere Schneidvorgänge in einer einzigen Station durch, was sich gut für flache Unterlegscheiben eignet, die eine hohe Konzentrizität erfordern (oft mit Toleranzen von ±0,05 mm zwischen inneren Merkmalen und Außenkanten).
Folgeformen Eine durchgehende Materialrolle wird durch eine Abfolge von Stationen geführt, wobei Geschwindigkeiten von über 60 bis 100 Hüben pro Minute erreicht werden, um die Arbeitskosten drastisch zu senken. Transferwerkzeuge funktionieren ähnlich, indem sie das Bauteil durch mehrere Stationen führen; allerdings wird das Bauteil frühzeitig von der Spule getrennt und durch mechanische Transferfinger weiterbefördert. Dieses Verfahren wird in der Regel für tiefgezogene Bauteile verwendet, bei denen ein Endlosband den Materialfluss einschränken und zu Rissen führen würde.
Pressenkompatibilität: Risiken in der Fertigung minimieren
Ein Präzisionswerkzeug kann nicht funktionieren, wenn es nicht mit der Stanzpresse kompatibel ist. Das Ingenieurteam muss die technischen Spezifikationen der Anlagen bereits in einer frühen Phase der Konstruktionsplanung überprüfen. Das Umformen von dickeren oder hochfesten Werkstoffen erfordert Pressen mit höherer Presskraft und spezifischen Energiekurven im Vergleich zu Standard-Weichstahl.
Die Abmessungen des Stanzwerkzeugs müssen mit den baulichen Gegebenheiten der Presse übereinstimmen, darunter die Tischgröße, die Schließhöhe (der Abstand bei vollständig geschlossener Presse) und die Hublänge. Werden diese Einschränkungen nicht berücksichtigt, kann dies zu Verzögerungen bei der Einrichtung oder zu katastrophalen Werkzeugkollisionen aufgrund nicht übereinstimmender Schließhöhen führen. Bei der Konstruktion muss außerdem berücksichtigt werden, wie das Coil-Material zugeführt wird, wie der Ausschuss durch die Auflagplatte fällt und wie die fertigen Teile sicher ausgeworfen werden.
Leitfaden zur Auswahl von Stanzformen
| Stanzform | Geeignete Teileeigenschaften | Materialzufuhrverfahren | Wichtigste Einschränkungen |
| Einzelstation | Einfache Zuschnitte/Biegungen, geringe bis mittlere Stückzahlen | Manuell oder robotergestützt gefertigte Rohlinge | Hohe Stücklohnkosten, geringer Durchsatz |
| Verbindung | Flache Teile, die eine hohe Konzentrizität erfordern | Band- oder Spulenvorschub | Beschränkt auf das Schneiden (komplexe Umformungen sind nicht möglich) |
| Progressiv | Komplexe, mehrstufige Merkmale mit hohem Volumen | Kontinuierliche Coil-Zuführung | Hohe anfängliche Werkzeugkosten, Einschränkungen hinsichtlich der Coilbreite |
| Übertragung | Große Bauteile, Tiefziehteile, komplexe Geometrie | Mechanische Übertragungsfinger | Längere Taktzeiten im Vergleich zu Folgeverbundwerkzeugen |
Verbesserung der Bauteilkonstruktion vor der Herstellung der Form
Die Anpassung der Konstruktion eines Bauteils vor dem Schneiden von Werkzeugstahl ist der effektivste Weg, um die Kosten für die Werkzeuge zu senken und Produktionsverzögerungen zu vermeiden. Anpassungen im Rahmen des „Design for Manufacturability“ (DFM) zielen darauf ab, die Komplexität der Werkzeuge zu verringern und das Risiko eines Werkzeugbruchs beim Hochgeschwindigkeitsstanzen zu minimieren.
Bohrungen und Abstände: Vermeidung von Materialverformungen
Wenn ein Stempel Blech durchschneidet, wird das umgebende Material einer erheblichen Belastung ausgesetzt. Sind die Löcher zu klein oder liegen sie zu dicht beieinander, kann sich der verbleibende Steg zwischen ihnen verziehen oder reißen. Als Faustregel gilt, dass der Mindestlochdurchmesser mindestens der Materialdicke (1,0 × T) bei Weichstahl bzw. 1,2 × T bei hochfesten Legierungen entsprechen sollte, um ein Abbrechen des Stempels zu verhindern.
Ebenso ist die Platzierung der Löcher im Verhältnis zu den Biegungen entscheidend. Befindet sich ein Loch zu nahe an einer Biegelinie, wird das Material während des Umformvorgangs gezogen, wodurch das Loch oval verzerrt wird. Um die Unversehrtheit der Bohrung zu gewährleisten, sollte der Abstand vom Bohrungsrand bis zum Beginn des Biegeradius mindestens das 1,5-Fache der Materialdicke zuzüglich des Biegeradius betragen.
Biegungen und Züge: Standardisierung von Merkmalen
Jeder einzelne Biegewinkel oder Biegeradius an einem Bauteil erfordert einen speziellen Stempel- und Matrizenabschnitt. Die Vereinheitlichung der Biegeradien über das gesamte Bauteil hinweg (beispielsweise durch die Beibehaltung aller Innenradien bei 1,0x T) reduziert die Anzahl der benötigten individuellen Werkzeugkomponenten. Dies senkt direkt die anfänglichen Bearbeitungskosten, vereinfacht die zukünftige Wartung und verringert die Anzahl der Ersatzteile, die der Stanzbetrieb auf Lager halten muss.
Bei tiefgezogenen Bauteilen bestimmen die Tiefe und die Übergangsradien, wie viele Stanzstationen erforderlich sind. Scharfe Innenecken erfordern scharfe Radien am Stanzwerkzeug, die als Spannungskonzentratoren wirken und zu schnellem Werkzeugverschleiß führen. Durch die Verwendung eines großzügigen minimalen Innenradius (z. B. ≥ 0,5 × T) kann das Metall reibungslos in den Formhohlraum fließen, anstatt gedehnt zu werden und zu reißen.
Toleranzen und Bezugspunkte: Überdimensionierung vermeiden
Enge Toleranzen sollten ausschließlich für funktionale Passflächen vorgesehen werden. Die Vorgabe einer Toleranz von ±0,05 mm für einen nicht funktionalen, gebogenen Flansch zwingt den Werkzeugbauer dazu, engere Abstände einzuhalten und häufige Schleifarbeiten zur Wartung durchzuführen. Dies treibt sowohl die Werkzeugkosten als auch den Stückpreis im Vergleich zu einer Standardtoleranz von ±0,2 mm in die Höhe.
Ebenso wichtig ist die Festlegung klarer, stabiler Bezugspunkte. Bezugspunkte sollten eher an ungeformten, stabilen Merkmalen – wie beispielsweise einer durchgestanzten Bohrung auf einer ebenen Fläche – als an einer geformten Kante festgelegt werden, die naturgemäß Schwankungen durch Rückfederung unterliegt. Dadurch wird sichergestellt, dass die Teileprüfung wiederholbar ist und die tatsächliche Leistungsfähigkeit des Stanzwerkzeugs widerspiegelt.
Verfolgen Sie den Fertigungsprozess für Werkzeuge und Formen
Die Herstellung eines Werkzeugs ist ein mehrstufiges technisches Projekt. Es reicht von der digitalen Simulation über die Bearbeitung von Hartstahl bis hin zu physischen Testläufen, mit denen die Leistungsfähigkeit des Werkzeugs nachgewiesen wird.
Formgestaltung und Simulation
Der Prozess beginnt mit der Auslegung des Bandlayouts, bei der festgelegt wird, wie das Coilmaterial durch die einzelnen Stationen geführt wird, um die Materialausnutzung zu maximieren und einen ordnungsgemäßen Ausschussauswurf zu ermöglichen. In dieser Phase berechnen die Ingenieure die kritischen Abstände zwischen Stempel und Matrize, die bei Weichstahl in der Regel zwischen 8% und 12% der Materialdicke liegen.
Bei komplexen Umformvorgängen oder Tiefziehprozessen setzen Werkzeugkonstrukteure vor der Fertigstellung der CAD-Konstruktion Umformsimulationssoftware (wie beispielsweise AutoForm) ein. Diese digitale Vorabprüfung prognostiziert Materialausdünnung, Faltenbildung und Rückfederung, sodass das Team diese Variablen bereits in der Werkzeuggeometrie berücksichtigen kann, anstatt später auf kostspielige physische Nachbearbeitungen angewiesen zu sein.
Werkstoffe und Bearbeitung
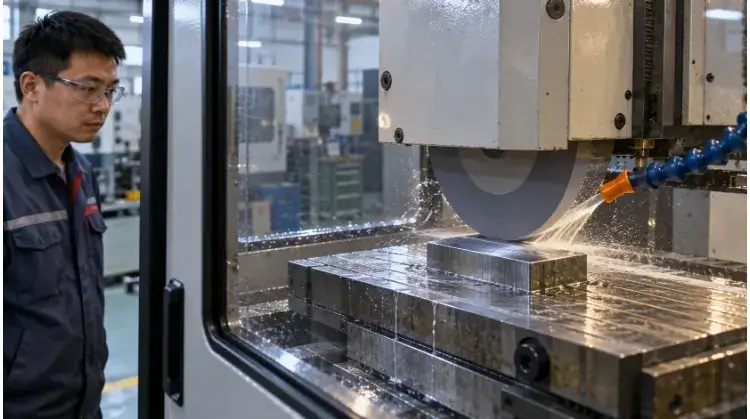
Die Auswahl des Werkzeugstahls hängt vollständig vom zu erwartenden Verschleiß, den Stoßbelastungen und der erforderlichen Standzeit ab. D2-Werkzeugstahl, der auf 58–60 HRC wärmebehandelt wurde, wird aufgrund seiner hervorragenden Verschleißfestigkeit in der Regel für das Stanzen von Bauteilen in mittleren bis hohen Stückzahlen verwendet. Für Umformstationen mit hoher Stoßbelastung bietet A2-Werkzeugstahl eine bessere Zähigkeit, um Rissbildung zu verhindern. Bei extrem hohen Stückzahlen von über einer Million Hüben werden häufig Hartmetalleinsätze in den Werkzeugblock integriert, um die Häufigkeit des Nachschärfens zu minimieren.
Die Bearbeitungsreihenfolge ist so gestaltet, dass Materialverformungen berücksichtigt werden. Werkzeugstahlblöcke werden zunächst mit CNC-Fräsmaschinen grob bearbeitet, wobei ein geringer Schleifzugabe-Spielraum belassen wird, und anschließend einer Vakuumwärmebehandlung unterzogen. Da die Wärmebehandlung zu geringfügigen Maßänderungen führt, werden die endgültigen kritischen Maße anschließend mittels Drahterodieren (EDM – Electrical Discharge Machining) gefräst, um Genauigkeiten innerhalb von ±0,005 mm zu erreichen.
Montage und Erprobung
Während der Montage passen die Werkzeugbauer die Komponenten manuell an, überprüfen die Ausrichtung und die Abstände der Führungsstifte und stellen sicher, dass sich die Abstreifplatten frei bewegen lassen. Nach der Montage wird das Werkzeug zur ersten physikalischen Prüfung, der sogenannten T-0-Phase (Tryout Zero), in eine Presse eingelegt. Der T-0-Lauf liefert selten ein perfektes Teil; die Ingenieure bewerten den Bandlauf auf Zuführungsprobleme, messen die Teile auf Maßgenauigkeit und prüfen, ob das Ausschussmaterial sauber abfällt.
Weist eine 90-Grad-Biegung eine Rückfederung von 2 Grad auf, entfernt der Werkzeugmacher den Umformstempel und schleift ihn so nach, dass das Material um genau 2 Grad überbogen wird. Diese Anpassungen werden in nachfolgenden Testläufen (T-1, T-2) überprüft, bis die Form konsistent Teile produziert, die den Zeichnungsspezifikationen entsprechen. Da diese mechanischen Anpassungen Präzisionsschleifen und wiederholte Pressenrichtigstellungen erfordern, macht die Testphase in der Regel 15% bis 20% der gesamten Werkzeugvorlaufzeit aus.
Qualität vor Produktionsfreigabe prüfen
Ein Stanzwerkzeug mag auf dem CAD-Bildschirm perfekt aussehen und sich auf dem Werkzeugbau-Arbeitstisch einwandfrei zusammenbauen lassen, doch seine wahre Leistungsfähigkeit zeigt sich erst unter der Belastung einer Stanzpresse. Die Festlegung strenger, evidenzbasierter Abnahmekriterien verhindert, dass fehlerhafte Werkzeuge in Ihre Lieferkette gelangen und Probleme bei der nachgelagerten Montage verursachen.
Teileprüfung: Mehr als nur Grundmaße
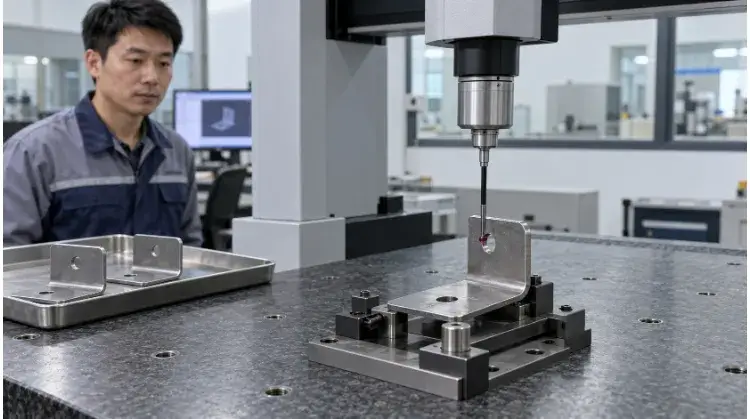
Die Erstmusterprüfung muss streng nach der vereinbarten Zeichnungsrevision und den Materialspezifikationen erfolgen. Neben der Überprüfung kritischer Toleranzen müssen die Qualitätsingenieure auch die Oberflächenbeschaffenheit, die Ebenheit und den Zustand der Kanten bewerten.
Beispielsweise entstehen beim Scheren von Metall naturgemäß Grate. Eine gängige Faustregel in der Fertigung besagt, dass die Grathöhe 10% der Materialdicke nicht überschreiten sollte. Ist der Grat größer, deutet dies auf ein falsches Spiel zwischen Stempel und Matrize oder auf vorzeitigen Werkzeugverschleiß hin. Um subjektive Diskussionen zu vermeiden, sollten Sie auf Koordinatenmessgeräte (CMM) und optische Komparatoren zurückgreifen, um objektive Prüfberichte zu erstellen, die direkt auf die GD&T-Angaben abgestimmt sind.
Produktionsversuche: Stresstest des Werkzeugs
Ein Werkzeug, das bei einem manuellen Testlauf mit 10 Hüben pro Minute (SPM) ein einwandfreies Bauteil produziert, kann in der tatsächlichen Produktion bei 60 SPM katastrophal versagen. Produktionsversuche müssen die genauen Bedingungen in der Fertigung nachbilden: die jeweilige Materialrolle, die vorgesehene Presskraft, die automatische Zuführtechnik und die für die Serienfertigung geeignete Schmierung.
Während des Probelaufs achten die Ingenieure auf dynamische Fehler. Sie überwachen die Stabilität des Bandvorschubs, stellen sicher, dass die Schrottstücke sauber abfallen, ohne wieder auf die Stanzfläche zurückgezogen zu werden (Schrottstückrückzug), und protokollieren etwaige ungewöhnliche Vibrationen der Presse. Für kritische Maße wird häufig ein Probelauf mit 30 bis 50 Stück durchgeführt, um die Prozessfähigkeit (Cpk) zu berechnen. Ein Cpk-Wert von ≥ 1,33 belegt, dass das Stanzwerkzeug die Toleranzen über einen längeren Zeitraum hinweg konstant einhalten kann, ohne dass ständige Eingriffe des Bedieners erforderlich sind.
Abnahmekriterien: Definition von „fertig“
Die Beschaffungs- und Konstruktionsteams müssen sich darüber einigen, was ein abgeschlossenes Werkzeugprojekt ausmacht. Es gibt einen klaren Unterschied zwischen T-0-Mustern (den allerersten Teilen, die aus der Form kommen und bei denen fast immer Maßanpassungen erforderlich sind), Erstmusterprüfung (FAI) Freigabe (die Teile entsprechen exakt der Zeichnung) und endgültige Freigabe für die Serienfertigung.
Sollte eine Maßangabe bei der Erstabnahme (FAI) nicht den Anforderungen entsprechen, muss das Verfahren für die Werkzeuganpassung, die erneute Probenahme und die Nachprüfung im Voraus festgelegt werden. Die Standardisierung dieses Genehmigungsablaufs stellt sicher, dass sowohl der Hersteller als auch der Käufer über eine dokumentierte Grundlage verfügen, bevor die Restzahlung für das Werkzeug freigegeben wird.
Checkliste für die Abnahme von Standardwerkzeugen
| Abnahmepunkt | Testbedingung | Bestehenskriterien | Erforderlicher Datensatz |
| Maßgenauigkeit | Bei Raumtemperatur gemessene Teile | 100% mit kritischen Abmessungen innerhalb der Toleranzgrenzen | CMM-/FAI-Bericht |
| Qualität der Kanten | Sichtprüfung und mechanische Überprüfung | Gratehöhe < 10% der Materialdicke | Protokoll der Sichtprüfung |
| Dynamische Stabilität | Dauerbetrieb (z. B. 2.000 Zugriffe) | Reibungsloser Einzug, kein Ruckeln, keine Papierstaus | Video/Protokoll zum Produktionsversuch |
| Prozessfähigkeit | Mehr als 30 aufeinanderfolgende Stücke | Cpk ≥ 1,33 für festgelegte kritische Merkmale | Diagramm zur statistischen Prozesskontrolle (SPC) |
Werkzeugkosten und Lieferzeit bewerten
Beim Vergleich von Werkzeugangeboten verschiedener Hersteller stellt es ein enormes Risiko dar, sich ausschließlich auf den Endpreis zu konzentrieren. Beschaffungsmanager müssen die Kostenaufschlüsselung, die langfristigen Auswirkungen auf die Produktion und den realistischen Zeitplan verstehen, um versteckte Kosten und Verzögerungen bei der Produkteinführung zu vermeiden.
Anfängliche Werkzeugkosten: Was das Angebot tatsächlich umfasst
Ein Angebot für den Werkzeugbau umfasst weit mehr als nur die Kosten für den Rohwerkzeugstahl. In der Regel machen die hochpräzise Bearbeitung (CNC-Fräsen und Drahterodieren) 40% bis 50% der Anschaffungskosten aus, während die technische Konstruktion und physische Testläufe weitere 20% bis 30% ausmachen.
Das Hinzufügen von Folgeverbundwerkzeugen für komplexe Formen, die enge Toleranzen von ±0,02 mm erfordern, oder die Konstruktion von Mehrfachwerkzeugen (die zwei oder mehr Teile pro Hub produzieren) erhöht die Draht-EDM-Zeit und die Vorlaufkosten drastisch. Klären Sie stets, was im Angebot enthalten ist: Sind die Rohstoffe für den Testlauf abgedeckt? Sind die internationalen Versandkosten für die physischen T-1-Muster enthalten? Wer trägt die Kosten für Werkzeugänderungen, falls die ersten Muster fehlerhaft sind?
Gesamtproduktionskosten: Die versteckten Auswirkungen der Instandhaltung
Die tatsächlichen Kosten eines Stanzteils setzen sich aus dem Stückpreis sowie den amortisierten Werkzeug- und Wartungskosten zusammen – oft als Gesamtbetriebskosten (Total Cost of Ownership, TCO) bezeichnet. Die Materialausnutzung ist ein wesentlicher Kostenfaktor. Wenn ein schlecht konstruiertes Folgeverbundwerkzeug einen breiten Trägerstreifen erfordert, durch den 40% des Coils verschwendet wird, werden die langfristigen Materialverluste die anfänglichen Einsparungen beim Werkzeugpreis schnell in den Schatten stellen.
Berücksichtigen Sie außerdem die Werkzeugwartung. Das Stanzen von abrasiven Materialien wie Edelstahl erfordert häufiges Schärfen der Stanzwerkzeuge und den Austausch von Verschleißteilen. Ein billigeres Stanzwerkzeug aus minderwertigem Werkzeugstahl spart Ihnen zwar zunächst $2.000, kostet Sie aber im ersten Jahr Tausende durch ungeplante Maschinenstillstände, Eilaufträge für Ersatzteile und Verfehlung der Fertigungspläne.
Vergleich verschiedener Kostenszenarien (Ausgangssituation: 50.000 EAU-Einheiten, festgelegtes Design)
| Kostentreiber | Laserschneiden + Abkantpresse | Progressiv-Stanzwerkzeug |
| Vorlaufkosten für Werkzeuge | $0 | $12,500 |
| Stückpreis (Material + Arbeitskosten) | $3,50 / Stück | $0,85 / Stück |
| Gesamtkosten für 50.000 Einheiten | $175,000 | $55.000 (Werkzeuge + Teile) |
| Fazit | Bei dieser Menge ist das zu teuer. | Im ersten Jahr werden $120k eingespart. |
Faktoren, die die Vorlaufzeit beeinflussen: T-0 vs. Serienfertigung
Die Lieferzeiten für Standardwerkzeuge liegen zwischen 6 und 12 Wochen, was in erster Linie auf die Materialbeschaffung, die Vakuumwärmebehandlung und das Drahterodieren mit langsamer Vorschubgeschwindigkeit zurückzuführen ist.
Käufer müssen jedoch zwischen der „Lieferzeit für das Erstmuster (T-0)“ und der „Lieferzeit für die Serienfertigung“ unterscheiden. Wenn ein Hersteller 6 Wochen angibt, bedeutet dies in der Regel, dass die T-0-Muster in Woche 6 versandt werden. Die Prüfung dieser Muster, die Durchführung von Konstruktionsanpassungen, das Nachschleifen des Werkzeugs und die Durchführung der abschließenden PPAP-Validierung können leicht weitere 3 bis 4 Wochen in Anspruch nehmen. Darüber hinaus führt jede vom Käufer initiierte Konstruktionsänderung während des Prozesses zu einer sofortigen Unterbrechung der Bearbeitung und einer Neufestlegung des Liefertermins.
Typische Meilensteine bei Werkzeugbauprojekten
| Projektphase | Typischer Zeitrahmen | Wichtiger Meilenstein / Ergebnis |
| 1. Konstruktion & DFM | Woche 1 – 2 | Endgültiges Layout der Leiterplatte und 3D-Werkzeugentwurf genehmigt |
| 2. Zerspanung und Wärmebehandlung | Woche 3 – 5 | Werkzeugstahl, geschnitten, gehärtet und feingeschliffen |
| 3. Montage & T-0-Testlauf | Woche 6 | Erste physische Muster (T-0) zur Begutachtung versandt |
| 4. Anpassungen & T-1/PPAP | Woche 7 – 9 | Werkzeug optimiert; FAI bestanden; bereit für die Serienfertigung |
Hinweis: Bei internationalen Projekten sollten Sie stets zusätzliche 3 bis 5 Tage für den Expressversand (z. B. DHL/FedEx) der physischen T-0- und FAI-Muster an Ihren Standort einplanen, damit diese dort einer abschließenden technischen Prüfung unterzogen werden können.
Schlussfolgerung
Bei der Bewertung der Werkzeug- und Formenbauindustrie geht es darum, über den anfänglichen Preis hinauszuschauen, um die Gesamtbetriebskosten zu erfassen. Das auf dem Papier günstigste Werkzeug wird oft zum teuersten Werkzeug an der Presse, wenn es ständig nachgeschliffen werden muss, unter dem Herausziehen von Schrott leidet oder Ihre Produkteinführung aufgrund endloser Einrichtungszyklen verzögert.
Indem Sie der DFM vor der Bearbeitung Vorrang einräumen, den für Ihr Produktionsvolumen geeigneten Werkzeugstahl auswählen und auf einer strengen Validierung bestehen, stellen Sie sicher, dass Ihre Investitionen in Werkzeuge als zuverlässiger Motor für Ihre Produktionslinie fungieren.
Senden Sie dem TZR-Konstruktionsteam Ihre Teilezeichnungen, Materialspezifikationen und das voraussichtliche Produktionsvolumen. Unser Team kann die Anforderungen prüfen, die Gewinnschwellen berechnen und einen geeigneten, datengestützten Fertigungsansatz erörtern.