 Italian
 English
 Spanish
 German
 Russian
 French
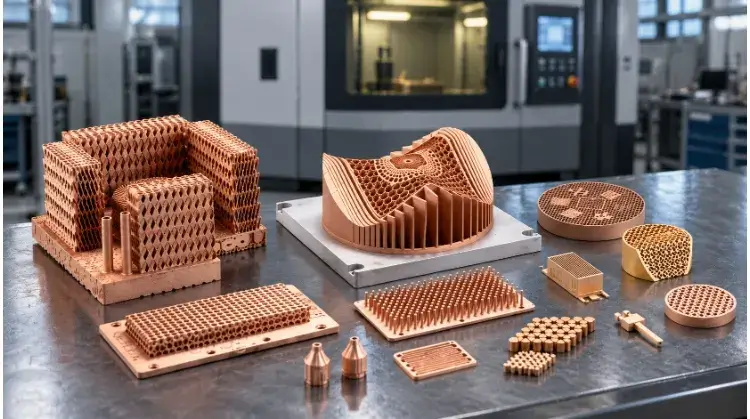
La stampa 3D in rame è un processo avanzato di produzione additiva metallica utilizzato per realizzare componenti in rame complessi e a piena densità. Avvalendosi di tecnologie quali LPBF o Binder Jetting, questo processo combina l’eccellente conduttività termica ed elettrica del rame con la libertà geometrica necessaria per creare canali di raffreddamento conformi e assemblaggi consolidati, impossibili da ottenere con le lavorazioni meccaniche tradizionali.
Tuttavia, la produzione additiva industriale del rame non sostituisce direttamente la lavorazione CNC standard. Si tratta di un processo di alta qualità e ad alto costo. È consigliabile specificare l’uso del rame stampato — sia che si tratti di rame puro lavorato con laser verdi, sia di leghe come il CuCrZr — solo quando il progetto richiede limiti di gestione termica o dinamiche dei fluidi interne che gli utensili tradizionali semplicemente non sono in grado di garantire.
Questa guida è stata pensata per aiutare gli ingegneri e i team addetti agli acquisti a valutare se la stampa 3D in rame sia una scelta sensata dal punto di vista economico e tecnico per il loro progetto. Illustra come selezionare il materiale giusto, stabilire i limiti effettivi di produzione, verificare il progetto CAD e preparare la documentazione necessaria affinché i fornitori possano fornire preventivi accurati.
Quando scegliere la stampa 3D in rame
La produzione additiva raramente rappresenta il metodo più conveniente per geometrie semplici a blocchi o profili cilindrici standard. Questa sezione ti aiuta a stabilire rapidamente se il tuo progetto giustifica il costo della produzione additiva.
Canali interni e consolidamento delle parti
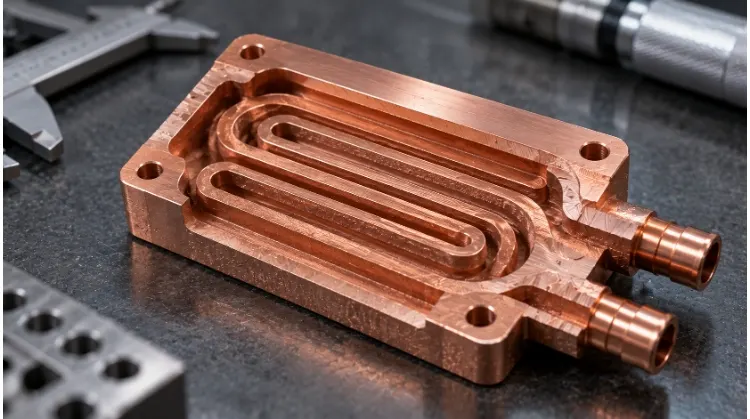
La giustificazione più comune per la stampa 3D in rame è l’integrazione di canali interni per il flusso dei fluidi. La produzione tradizionale richiede fori diritti e trasversali che devono essere tappati, il che limita i percorsi dei fluidi e introduce potenziali punti di perdita. La produzione additiva (AM) consente ai percorsi dei fluidi di seguire l’esatto contorno esterno di uno scambiatore di calore o di un inserto dello stampo (raffreddamento conformazionale).
Tuttavia, questa libertà strutturale comporta rigidi vincoli. La polvere metallica non fusa deve essere rimossa fisicamente dalle cavità interne dopo la stampa. I canali con diametro inferiore a 3 mm o quelli che presentano bruschi sbocchi ciechi a 90 gradi spesso trattengono la polvere in modo permanente. Se non è possibile rimuovere la polvere, il pezzo viene scartato. Inoltre, la rugosità superficiale interna del rame stampato varia in genere da Ra 10 a 15 μm. Questa struttura interna ruvida aumenta la caduta di pressione del fluido, rendendo necessario ricalcolare i requisiti della pompa e la fluidodinamica durante la fase di progettazione.
Vantaggi prestazionali e limiti di produzione
È necessario distinguere le proprietà intrinseche del rame dai miglioramenti prestazionali derivanti dalla struttura stampata. Sebbene il rame garantisca un’eccellente conduttività termica di base, il vero salto di qualità in termini di prestazioni nella produzione additiva deriva solitamente dall’aumento del rapporto superficie/volume ottenuto tramite alette complesse, reticoli o pareti sottili.
Una forma complessa ha valore solo se è in grado di resistere al processo di produzione. Le pareti sottili, progettate per garantire il massimo trasferimento di calore, possono deformarsi o cedere durante la stampa a causa dei gradienti termici estremi. Ogni progetto complesso deve essere sottoposto a verifica in termini di stampabilità e sollecitazioni termiche, per garantire che i vantaggi teorici in termini di prestazioni non compromettano la stabilità del processo di produzione.
Stampa 3D in rame vs. CNC e fusione
La stampa 3D non sostituisce Lavorazione CNC; in realtà, di solito vengono combinati. Spesso un componente viene stampato in una forma quasi definitiva, e le scanalature critiche per gli O-ring, le filettature o le superfici di accoppiamento vengono poi lavorate con macchine a controllo numerico (CNC) per rispettare le tolleranze standard.
Matrice di selezione dei percorsi di produzione
| Criteri decisionali | Lavorazione CNC | Fusione a cera persa | Stampa 3D in metallo (AM) |
| Geometria | Ideale per applicazioni che richiedono una linea di vista diretta, superfici piane e tolleranze standard molto strette. | Funziona bene in caso di spessori uniformi delle pareti e complessità interna moderata. | Necessario per i canali conformi ciechi, i reticoli e le topologie organiche. |
| Costi di attrezzaggio | Da basso a moderato (attrezzature e maschere su misura). | Elevato (richiede stampi/modelli). | Nessuno. |
| Tolleranze e finitura | Elevata precisione (da ±0,01 mm a ±0,05 mm), eccellente finitura superficiale. | Precisione moderata, richiede una lavorazione secondaria per le superfici critiche. | Precisione inferiore (da ±0,1 mm a ±0,2 mm), Ra 10-15 μm. Richiede sempre l'uso del CNC per le superfici di accoppiamento. |
| Tempi di consegna | Rapido (da pochi giorni a qualche settimana), a seconda della disponibilità delle macchine. | Lento (da settimane a mesi) a causa della produzione di muffa. | Rapido (da pochi giorni a qualche settimana), direttamente dai dati CAD. |
I materiali in rame e le loro proprietà
La scelta di un materiale a base di rame nella stampa 3D comporta un compromesso tra conduttività termica ed elettrica, resistenza meccanica e stampabilità.
Rame puro
Il rame puro (>99,91% Cu) viene specificato quando la massima conduttività elettrica e termica è un requisito imprescindibile, come nel caso delle bobine di induzione ad alta frequenza o dei contatti elettrici per impieghi gravosi.
La produzione di rame puro tramite la tradizionale fusione a letto di polvere con laser (LPBF) è notoriamente difficile a causa della riflettività del materiale (~95%) sotto i laser a infrarossi standard. Sebbene i moderni sistemi laser a luce verde e blu abbiano risolto questo problema di assorbimento, queste macchine specifiche sono ancora relativamente rare nella catena di approvvigionamento globale. Questa disponibilità limitata di macchinari si traduce spesso in tempi di consegna più lunghi e in prezzi di offerta notevolmente più elevati rispetto alle leghe di rame. Inoltre, per ottenere proprietà simili a quelle dei pezzi forgiati nel rame puro è solitamente necessario ricorrere alla pressatura isostatica a caldo (HIP) per eliminare la microporosità.
CuCrZr e CuNi₂SiCr
Poiché il rame puro è difficile da stampare e relativamente morbido, le leghe di rame rappresentano i veri e propri cavalli di battaglia del settore.
Dal punto di vista del rapporto costo-prestazioni e della maturità della catena di approvvigionamento, CuCrZr (rame-cromo-zirconio) è la scelta predefinita per oltre 80% di progetti di stampa 3D in rame. Pur comportando una leggera riduzione della conduttività, offre una resistenza alla trazione e un limite di snervamento molto superiori rispetto al rame puro, rendendolo ideale per applicazioni termiche strutturali come le camere di combustione nel settore aerospaziale.
CuNi2SiCr (rame-nichel-silicio-cromo) Pur sacrificando una parte della conduttività, garantisce una durezza e una resistenza all'usura eccezionali dopo il trattamento termico. È indicato principalmente per inserti di stampi a iniezione che richiedono un raffreddamento localizzato e devono resistere ad ambienti di produzione ad alta pressione.
Dati sui materiali e condizioni di prova
Quando si esaminano le schede tecniche dei materiali, i valori relativi al limite di snervamento o alla conduttività non hanno alcun significato se privi di contesto. Le proprietà variano notevolmente a seconda dell’orientamento di stampa (asse Z rispetto agli assi X/Y) e del post-trattamento termico applicato.
Suggerimento per gli acquisti: Quando si esaminano i preventivi dei fornitori, richiedere sempre la scheda tecnica del materiale relativa alla macchina specifica e al ciclo di trattamento termico che intendono utilizzare. Specificare che la densità “as-built” deve essere pari ad almeno 99,5% per garantire l’integrità strutturale prima di qualsiasi trattamento termico o processo HIP.
Proprietà tipiche del rame utilizzato nella produzione additiva (AM)(I valori rappresentano gli intervalli tipici del settore per i processi LPBF. L'assenza di dati indica un'elevata variabilità a seconda dei metodi di lavorazione proprietari.)
| Materiale | Conduttività elettrica (% IACS) | Conduttività termica (W/m-K) | Resistenza allo snervamento (MPa) | Processo e condizioni | Riferimento alla fonte |
| Rame puro | 90 – 100% | 350 – 390 | 100 – 150 | LPBF (laser verde/blu) + HIP | Dati standard di settore |
| CuCrZr | 70 – 80% | 300 – 320 | 350 – 450 | LPBF + Soluzione sottoposta a ricottura e invecchiamento | Specifiche comuni dei fornitori |
| CuNi₂SiCr | 35 – 45% | 160 – 200 | 600 – 750 | LPBF + Soluzione sottoposta a ricottura e invecchiamento | Specifiche comuni dei fornitori |
Confronto tra i processi di stampa 3D del rame
Non tutte le tecnologie di stampa 3D in metallo trattano il rame allo stesso modo. La scelta del processo determina in modo determinante i limiti di volume, la libertà geometrica e la densità finale del pezzo.
Fusione laser su letto di polvere (LPBF)
(Conosciuto in ambito commerciale come DMLS o SLM)
- Il processo: Un laser fonde in modo selettivo la polvere metallica strato dopo strato in un ambiente di gas inerte (solitamente argon o azoto). Il rame puro richiede laser specializzati di colore verde o blu per un assorbimento efficiente, mentre i laser a infrarossi standard trattano efficacemente le leghe di rame (CuCrZr, CuNi2SiCr).
- Parti interessate: Scambiatori di calore complessi, bobine di induzione ad alta frequenza e inserti di raffreddamento conformi che richiedono dettagli precisi e un’elevata densità (>99,51 TP3T).
- Limiti principali: I cicli rapidi di riscaldamento e raffreddamento generano forti sollecitazioni termiche residue. I componenti devono essere sostenuti in modo robusto per evitare deformazioni, il che limita la libertà di progettazione sulle superfici rivolte verso il basso.
- Post-elaborazione e convalida: I pezzi devono essere sottoposti a trattamento di distensione termica mentre sono ancora saldati alla piastra di stampa, prima di poter essere tagliati (in genere tramite elettroerosione a filo).
Fusione a letto di polvere con fascio di elettroni (E-PBF)
- Il processo: Utilizza un fascio di elettroni in una camera ad alto vuoto a temperature elevate. Prima della commercializzazione dei laser verde/blu, la tecnologia E-PBF era l’unico metodo affidabile per stampare rame puro ad alta densità, poiché i fasci di elettroni non risentono dei problemi legati alla riflettività ottica.
- Parti interessate: Componenti in rame sensibili all'ossigeno che richiedono tensioni residue estremamente basse, consentendo geometrie più voluminose senza il rischio di fessurazioni termiche.
- Limiti principali: L'elevata temperatura ambiente della camera sintra leggermente l'intero letto di polvere trasformandolo in una “pasta” semisolida. Rimuovere questo rame incrostato dai complessi canali interni è estremamente difficile. L'E-PBF produce inoltre una finitura superficiale notevolmente più ruvida (Ra 20-35 μm) rispetto all'LPBF.
- Post-elaborazione e convalida: Richiede una sabbiatura aggressiva per il recupero della polvere. Sebbene di norma non sia necessario effettuare un trattamento di distensione, i margini di lavorazione CNC devono essere più ampi per compensare la superficie ruvida del pezzo appena realizzato.
Stampa a getto di legante
- Il processo: Una testina di stampa spruzza un legante liquido sul letto di polvere di rame per formare un “pezzo grezzo” fragile. Il pezzo viene quindi sottoposto a processo di decompattazione e sinterizzato in un forno fino a raggiungere una densità quasi completa.
- Parti interessate: Serie di produzione di volume medio-alto (da centinaia a migliaia di unità) in cui la tecnologia LPBF risulta economicamente insostenibile, come nel caso di piccoli dissipatori termici o contatti elettrici.
- Limiti principali: Durante la sinterizzazione finale, i pezzi subiscono una contrazione compresa tra 15% e 20%. Inoltre, Il rame si ossida violentemente alle alte temperature. La sinterizzazione non può essere effettuata in un vuoto standard; richiede un’atmosfera riducente altamente controllata (come un gas di formazione a base di idrogeno e argon) per impedire un’ossidazione grave e garantire il legame metallurgico.
- Post-elaborazione e convalida: Le tolleranze ristrette richiedono una rigorosa validazione preliminare. È necessario prevedere nel budget diverse prove per mettere a punto la compensazione del restringimento non lineare nel modello CAD prima di avviare la produzione in serie.
Estrusione di metalli legati (BME)
- Il processo: Funziona in modo simile alla tecnologia FDM da tavolo, ma il filamento/bastoncino è costituito da polvere di rame funzionale sospesa in una matrice polimerica. Dopo la stampa, il pezzo viene sottoposto a processo di rimozione del legante e a sinterizzazione in forno. (Nota: questo processo produce metallo massiccio, da non confondere con il PLA decorativo arricchito con rame).
- Parti interessate: Prototipazione funzionale a basso costo, maschere o attrezzature in cui la massima densità e l’elevata precisione non sono fondamentali.
- Limiti principali: Non è in grado di riprodurre i canali interni sottili né le strutture reticolari tipici della tecnologia LPBF. La porosità finale è generalmente più elevata (~95-98% densa), il che riduce in modo misurabile la conduttività termica ed elettrica.
Matrice di confronto dei processi Copper AM(Nota: anche la deposizione ad energia diretta (DED) e la spruzzatura a freddo vengono utilizzate per il rame, ma principalmente per riparare grandi pezzi forgiati o per rivestire metalli dissimili, non per realizzare geometrie primarie complesse).
| Processo | Volume ottimale | Spessore minimo della parete | Rugosità effettiva (Ra) | Compromesso tecnico fondamentale |
| LPBF | 1 – 50 | 0,4 mm | 10 – 15 μm | Massimo livello di dettaglio, ma richiede strutture di supporto molto robuste e misure di distensione. |
| E-PBF | 1 – 20 | 1,0 mm | 20 – 35 μm | La tensione residua è bassa, ma la polvere sinterizzata è estremamente difficile da rimuovere dalle cavità. |
| Stampa a getto di legante | 500 – 10,000+ | 1,5 mm | 5 – 10 μm | Elevata produttività, ma è difficile gestire la contrazione del 20% e ridurre le atmosfere. |
| BME | 1 – 10 | 2,0 mm | 15 – 25 μm | Costo della macchina contenuto, ma con carenze in termini di densità e capacità di riprodurre dettagli fini. |
Linee guida di progettazione per componenti in rame
Progettare per la stampa 3D in rame significa accettare che il modello CAD inviato alla stampante non sia il pezzo finale. Ogni elemento deve essere progettato tenendo conto della rimozione della polvere, della termodinamica e della lavorazione secondaria.
Spessore delle pareti, fori e dettagli di piccole dimensioni
Esiste una netta differenza tra la “dimensione minima stampabile” di una macchina e la “dimensione di produzione stabile”.
- Spessore della parete: Sebbene la tecnologia LPBF consenta tecnicamente di fondere pareti con spessore fino a 0,2 mm, la progettazione di pareti in rame con spessore inferiore a 0,8 mm comporta il rischio di deformazioni termiche o cedimenti strutturali durante la rimozione della polvere sotto pressione.
- Fori: Non stampare in 3D fori circolari standard di diametro inferiore a 1,5 mm. È più economico, più veloce e più preciso stampare l'area come un solido e forare successivamente i fori con una fresatrice CNC.
Canali interni e rimozione della polvere
Se il tuo progetto si avvale del raffreddamento conformazionale, la sezione trasversale del canale è determinante per il successo della stampa.
- Geometrie autoportanti: I canali orizzontali circolari crolleranno nella parte superiore a causa della mancanza di sostegno. Utilizzare profili a goccia o a forma di diamante per qualsiasi canale interno di diametro superiore a 6 mm.
- Evacuazione della polvere: Assicurarsi che ogni canale interno abbia almeno due aperture di uscita. La polvere non può essere espulsa da un vicolo cieco.
- Accesso per ispezioni: Se il flusso del fluido è critico, progettare le uscite dei canali in modo tale da consentire l’inserimento di un boroscopio industriale standard per l’ispezione visiva interna.
Orientamento alla costruzione e accesso all'assistenza
Nella tecnologia LPBF, è l’orientamento del pezzo a determinare la posizione delle strutture di supporto (in genere sui bordi sporgenti con un’inclinazione inferiore a 45 gradi). Tuttavia, il rame pone una sfida particolare: L'effetto dissipatore di calore.
Poiché il rame è un materiale altamente conduttivo dal punto di vista termico, i supporti non si limitano a sostenere il pezzo, ma dissipano rapidamente il calore dal bagno di fusione. Supporti progettati in modo inadeguato causano gradienti di raffreddamento localizzati, che possono provocare instabilità del bagno di fusione, porosità o gravi deformazioni.
Inoltre, i supporti in rame stampato sono estremamente duttili e resistenti. A differenza dei supporti in alluminio, che a volte possono spezzarsi, quelli in rame devono essere asportati mediante fresatura o molatura aggressiva. Non progettare mai superfici di tenuta critiche con orientamento rivolto verso il basso, poiché la rimozione del supporto comprometterà la tolleranza.
Tolleranze e margini di lavorazione
Stampa esattamente ciò che ti serve per la geometria approssimativa e lascia del materiale in più per le parti che devono essere precise.
- Tolleranze di stampa: Si prevedono tolleranze comprese tra ±0,1 mm e ±0,2 mm, a seconda delle dimensioni e dell'orientamento delle caratteristiche.
- Tolleranza di lavorazione (materiale grezzo): Per gli accoppiamenti dei cuscinetti, le scanalature degli O-ring, i fori filettati e le flange di accoppiamento, aggiungere da 1,0 mm a 1,5 mm di materiale in eccesso nel modello CAD. Queste superfici verranno fresate con macchina a controllo numerico alle dimensioni finali dopo il trattamento termico.
Post-elaborazione e ispezione
Un componente in rame stampato è essenzialmente un pezzo grezzo di alta tecnologia. Il passaggio dalla piastra di stampa allo stato pronto per l'uso sul campo rappresenta spesso una quota compresa tra 40% e 60% del costo unitario totale.
Pulizia e rimozione del supporto
L'estrazione della polvere non fusa dai componenti in rame è fondamentale, poiché la polvere di rame intrappolata aggiunge una massa indesiderata significativa e ostacola il trasferimento termico. I tecnici utilizzano vibrazioni ultrasoniche e aria compressa. La rimozione dei supporti avviene in genere tramite elettroerosione a filo (EDM) per separare il componente dalla piastra di stampa, seguita da fresatura CNC a 3 o 5 assi per rimuovere la struttura reticolare residua.
Trattamento termico e stato del materiale
La post-lavorazione termica determina il comportamento meccanico finale del pezzo.
- Riduzione dello stress: Obbligatorio per tutti i componenti LPBF prima della rimozione dalla piastra, al fine di evitare deformazioni.
- Riscaldamento e invecchiamento della soluzione: Viene applicata a leghe come CuCrZr e CuNi2SiCr per favorire la precipitazione degli elementi di lega, aumentando notevolmente il limite di snervamento e la durezza.
- Pressatura isostatica a caldo (HIP): Il pezzo viene sottoposto a calore estremo e alla pressione del gas argon per eliminare i microvuoti interni, aumentando la densità da 99,51 TP3T a praticamente 1001 TP3T. Il trattamento HIP è costoso e solitamente viene prescritto solo per pezzi soggetti a fluidi ad alta pressione o a gravi sollecitazioni da fatica.
Requisiti di lavorazione e di finitura superficiale
La stampa 3D non è in grado di realizzare una filettatura affidabile né di creare una tenuta a tenuta di vuoto.
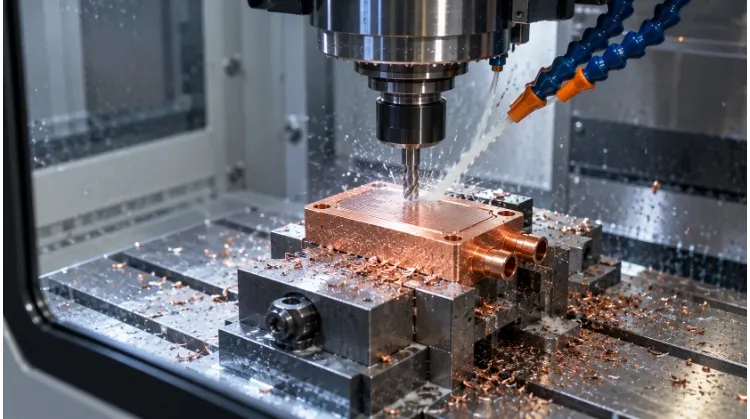
- Superfici di accoppiamento: Deve essere fresato o rettificato con macchine a controllo numerico (CNC) per garantire la planarità e una finitura superficiale pari a Ra 1,6 μm o migliore.
- Canali interni (La trappola dell’AFM): Se la rugosità interna effettiva (Ra 10-15 μm) provoca una turbolenza del fluido inaccettabile, è possibile ricorrere alla lavorazione ad abrasione in flusso (AFM), che consiste nel pompare una pasta abrasiva pressurizzata attraverso i canali. Tuttavia, l'AFM è un processo sottrattivo. Se si intende utilizzare la tecnologia AFM, è necessario compensare questa scelta nella progettazione CAD iniziale, aumentando lo spessore delle pareti dei canali. In caso contrario, si otterranno canali sovradimensionati e la resistenza delle pareti ne risulterà compromessa.
Ispezione per funzione dei componenti
Non definire requisiti di ispezione eccessivamente dettagliati; ciò comporta un aumento inutile dei costi e allunga i tempi di consegna.
Avvertenza relativa alla TAC: Molti ingegneri tendono a richiedere di default una “TAC 100%” per il rilevamento di vuoti interni. A causa dell’estrema densità (radiopacità) del rame, le apparecchiature a raggi X industriali standard non sono in grado di penetrare sezioni spesse di rame. L’ispezione del rame denso richiede sorgenti di raggi X specializzate e molto costose, dell’ordine dei MeV. Specificare la TAC solo quando un guasto interno comporta conseguenze catastrofiche.
Requisiti di ispezione mirata
| Funzione del componente | Requisito fondamentale | Metodo di ispezione raccomandato | Registro dei risultati finali |
| Scambiatore di calore ad alta pressione | Nessuna perdita interna né microfessure | Prove di tenuta con elio; TAC ad alta energia | Certificato di tenuta; Rapporto CT |
| Bobina di induzione | Trasferimento elettrico massimo | Controllo mediante correnti parassite (mappatura della conduttività) | Certificato di conformità dei materiali IACS % |
| Inserto per stampo (CuNi2SiCr) | Resistenza all'usura e tenuta | Prove di durezza (Rockwell/Vickers); controllo con macchina di misura a coordinate (CMM) | Rapporto sulla durezza; Registro delle misure CMM |
| Diffusore termico | Percorsi interni liberi | Prove di portata; ispezione visiva con boroscopio | Portata (L/min) a una pressione specifica |
Applicazioni della stampa 3D in rame
Gli esempi che seguono illustrano come le linee guida relative alla scelta dei materiali e alla progettazione, discusse in precedenza, vengano applicate ai limiti fisici della produzione. Si tratta di casi d’uso industriali standard in cui l’elevato costo della produzione additiva è giustificato da dati misurabili sulle prestazioni.
Scambiatori di calore e piastre di raffreddamento
- Il problema iniziale: I componenti elettronici ad alta potenza (come gli inverter di trazione dei veicoli elettrici o i sistemi radar) richiedono un raffreddamento a liquido attivo. Le piastre di raffreddamento tradizionali si basano su blocchi di alluminio con fori trasversali o su piastre di rame brasate. La presenza di fori trasversali limita il percorso del fluido a linee rette, creando zone termicamente morte. Le piastre brasate spesso si rompono in corrispondenza dei giunti a causa della fatica, in presenza di cicli termici intensi.
- Scelta progettuale: Una piastra di raffreddamento monolitica in rame puro caratterizzata da strutture interne a reticolo giroidale. Il giroidale massimizza la superficie interna per il trasferimento di calore, fungendo al contempo da struttura di supporto interna durante la stampa LPBF.
- Requisiti di produzione: Stampato utilizzando un sistema LPBF a laser verde per garantire una densità >99,51 TP3T. Lo spessore delle pareti del reticolo è stato mantenuto rigorosamente a 0,6 mm per resistere alle pressioni esercitate dalla rimozione ultrasonica della polvere.
- Risultati della convalida: In un ambiente di prova standardizzato (temperatura di ingresso del liquido di raffreddamento pari a 20 °C, portata di 5 L/min), la piastra stampata monolitica ha eliminato ogni rischio di perdita dai giunti brasati e ha ridotto la resistenza termica del 35% rispetto alla tradizionale controparte in alluminio con fori trasversali.
Bobine di induzione
- Il problema iniziale: Le tradizionali bobine di riscaldamento a induzione utilizzate per la tempra degli ingranaggi vengono piegate manualmente a partire da tubi di rame. Nel caso di profili complessi degli ingranaggi, la piegatura manuale determina distanze di separazione non uniformi tra la bobina e il pezzo in lavorazione, causando una distribuzione non omogenea del calore e punti di debolezza metallurgici localizzati nell’ingranaggio.
- Scelta progettuale: Una serpentina in rame puro dal profilo personalizzato, realizzata in modo da adattarsi perfettamente alla geometria dell’ingranaggio. Il canale di raffreddamento interno è stato progettato con spessori delle pareti variabili: più sottili in prossimità della superficie di riscaldamento per massimizzare il raffreddamento e più spessi nella parte posteriore per garantire la rigidità strutturale.
- Requisiti di produzione (La trappola dell'effetto pelle): Le correnti alternate ad alta frequenza sono soggette a Effetto pelle, il che significa che la corrente elettrica scorre solo lungo lo strato più esterno del conduttore. La superficie ruvida (Ra 15 μm) di una bobina stampata in 3D funge da forte resistore, generando un enorme surriscaldamento indesiderato. Pertanto, dopo la stampa e la pressatura isostatica a caldo (HIP), l’esterno della bobina ha dovuto essere lucidato chimicamente e meccanicamente fino a ottenere una finitura liscia. Questa lucidatura secondaria è indispensabile per ottenere effettivamente la conduttività prevista per l’IACS 95%.
- Risultati della convalida: Una volta installata sulla linea di produzione, la bobina conformata ha eliminato i punti freddi causati dalle bobine piegate a mano e ha ridotto la durata complessiva del ciclo di tempra degli ingranaggi.
Inserti di raffreddamento in lega di rame
- Il problema iniziale: Nello stampaggio a iniezione della plastica, le geometrie profonde dell’anima tendono spesso a trattenere il calore. Il raffreddamento ad acqua standard, con percorso rettilineo, non riesce a raggiungere la punta dell’anima, causando la deformazione del pezzo stampato durante l’espulsione e costringendo lo stabilimento ad applicare cicli di raffreddamento più lunghi.
- Scelta progettuale: Un inserto per stampo in CuNi2SiCr dotato di canali di raffreddamento conformi che scorrono esattamente a 2,5 mm sotto la superficie esterna dello stampo.
- Requisiti di produzione: Stampato mediante LPBF a infrarossi standard. L’inserto è stato stampato con un sovrametallo di 1,5 mm su tutte le superfici critiche. Dopo la stampa, è stato sottoposto a ricottura in soluzione e invecchiamento per raggiungere una durezza di circa 40 HRC, seguito da fresatura CNC a 5 assi per ottenere le tolleranze finali dello stampo e una finitura superficiale di tenuta pari a Ra 0,4 μm.
- Risultati della convalida: Installato in uno stampo a iniezione per il settore automobilistico ad alto volume, l'inserto in CuNi2SiCr ha ridotto il tempo complessivo del ciclo di raffreddamento da 45 secondi a 32 secondi, aumentando direttamente la produzione oraria della pressa di stampaggio.
Sei pronto a verificare il tuo progetto in rame?
Se state sviluppando inserti di raffreddamento conformi, bobine ad alta frequenza o scambiatori di calore complessi, la strategia di produzione deve essere integrata nel modello CAD sin dal primo giorno.
Noi di TZR siamo specializzati nel punto di incontro fondamentale tra la produzione additiva avanzata dei metalli e la lavorazione CNC di precisione. Non ci limitiamo a stampare forme grezze, ma le progettiamo appositamente per la produzione vera e propria.
Inviateci i vostri file STEP per iniziare. Il nostro team di ingegneri esaminerà i vostri canali interni per l'evacuazione della polvere, identificherà i margini critici di lavorazione CNC, progetterà i punti di riferimento necessari per il fissaggio e fornirà un preventivo di produzione completo che coprirà tutte le fasi, dalla fusione laser iniziale all'ispezione finale con macchina a misura coordinata (CMM).