 German
 English
 Spanish
 Russian
 Italian
 French
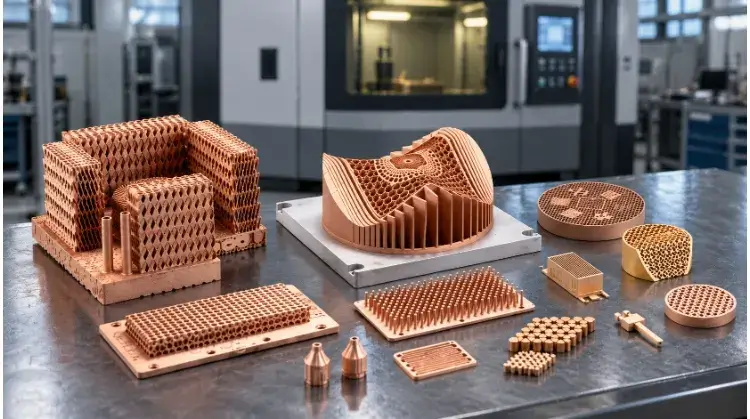
Der 3D-Druck mit Kupfer ist ein fortschrittliches additives Fertigungsverfahren für Metalle, mit dem komplexe, vollverdichtete Kupferbauteile hergestellt werden. Durch den Einsatz von Technologien wie LPBF oder Binder Jetting verbindet er die hervorragende thermische und elektrische Leitfähigkeit von Kupfer mit der geometrischen Freiheit, konforme Kühlkanäle und monolithische Baugruppen zu schaffen, die mit herkömmlichen Bearbeitungsverfahren nicht realisierbar sind.
Die industrielle additive Fertigung mit Kupfer ist jedoch kein direkter Ersatz für die herkömmliche CNC-Bearbeitung. Es handelt sich um ein hochwertiges, kostspieliges Verfahren. Sie sollten gedrucktes Kupfer – sei es reines Kupfer unter Verwendung von Grünlasern oder Legierungen wie CuCrZr – nur dann spezifizieren, wenn Ihr Entwurf Anforderungen an das Wärmemanagement oder die interne Strömungsdynamik stellt, die mit herkömmlichen Bearbeitungsverfahren einfach nicht erfüllt werden können.
Dieser Leitfaden soll Ingenieuren und Beschaffungsteams dabei helfen, zu beurteilen, ob der 3D-Druck mit Kupfer für ihr Projekt wirtschaftlich und technisch sinnvoll ist. Er beschreibt, wie Sie das richtige Material auswählen, die tatsächlichen Fertigungsgrenzen ermitteln, Ihren CAD-Entwurf überprüfen und die genauen Unterlagen vorbereiten, die für ein präzises Angebot des Lieferanten erforderlich sind.
Wann sollte man sich für den 3D-Druck mit Kupfer entscheiden?
Die additive Fertigung ist bei einfachen Blockgeometrien oder zylindrischen Standardprofilen selten die kostengünstigste Methode. In diesem Abschnitt erfahren Sie, wie Sie schnell feststellen können, ob sich die Kosten für die additive Fertigung bei Ihrem Projekt lohnen.
Interne Kanäle und Teilkonsolidierung
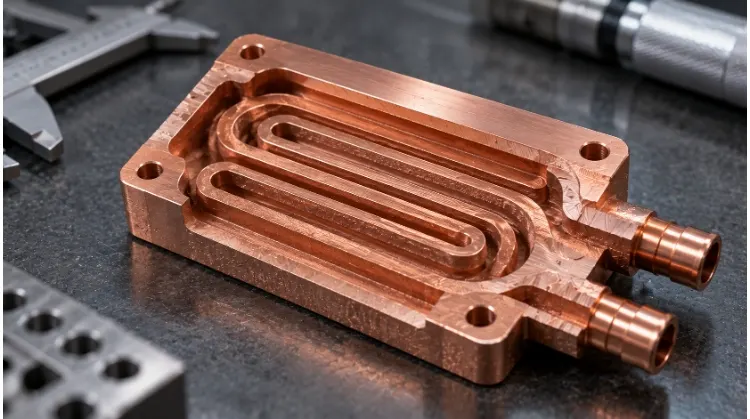
Das häufigste Argument für den 3D-Druck mit Kupfer ist die Integration interner Fluidkanäle. Bei herkömmlichen Fertigungsverfahren sind gerade, quer gebohrte Löcher erforderlich, die verschlossen werden müssen, was die Fluidwege einschränkt und potenzielle Leckstellen verursacht. Durch den additiven Fertigungsprozess (AM) können die Fluidwege genau der Außenkontur eines Wärmetauschers oder eines Formeinsatzes folgen (konforme Kühlung).
Diese strukturelle Freiheit ist jedoch mit strengen Einschränkungen verbunden. Nicht verschmolzenes Metallpulver muss nach dem Druck physikalisch aus den inneren Hohlräumen entfernt werden. In Kanälen mit einem Durchmesser von weniger als 3 mm oder solchen mit scharfen 90-Grad-Sackgassen sammelt sich Pulver oft dauerhaft an. Wenn das Pulver nicht entfernt werden kann, ist das Bauteil Ausschuss. Zudem liegt die innere Oberflächenrauheit von gedrucktem Kupfer in der Regel zwischen Ra 10 und 15 μm. Diese raue innere Struktur erhöht den Druckabfall der Flüssigkeit, sodass Sie die Pumpenanforderungen und die Strömungsdynamik bereits in der Konstruktionsphase neu berechnen müssen.
Leistungsvorteile und Fertigungsgrenzen
Man muss die grundlegenden Eigenschaften von Kupfer von den Leistungsvorteilen der gedruckten Struktur unterscheiden. Zwar bietet Kupfer eine hervorragende thermische Leitfähigkeit als Ausgangsbasis, doch der eigentliche Leistungssprung bei der additiven Fertigung ergibt sich in der Regel aus der Vergrößerung des Verhältnisses von Oberfläche zu Volumen durch komplexe Rippen, Gitter oder dünne Wände.
Eine komplexe Form ist nur dann von Nutzen, wenn sie den Fertigungsprozess unbeschadet übersteht. Dünne Wände, die auf maximale Wärmeübertragung ausgelegt sind, können sich während des Druckvorgangs aufgrund extremer Temperaturgradienten verziehen oder versagen. Jedes komplexe Design muss hinsichtlich Druckbarkeit und thermischer Beanspruchung validiert werden, um sicherzustellen, dass theoretische Leistungsvorteile nicht zu Lasten der Fertigungsstabilität gehen.
3D-Druck mit Kupfer im Vergleich zu CNC-Bearbeitung und Guss
Der 3D-Druck ersetzt nicht CNC-Bearbeitung; in der Praxis werden sie jedoch meist kombiniert. Ein Bauteil wird häufig in einer nahezu endkonturgenauen Form gedruckt, und kritische O-Ring-Nuten, Gewinde oder Passflächen werden anschließend mittels CNC-Bearbeitung so bearbeitet, dass sie den Standardtoleranzen entsprechen.
Matrix zur Auswahl von Fertigungswegen
| Entscheidungskriterien | CNC-Bearbeitung | Feinguss | 3D-Metalldruck (AM) |
| Geometrie | Am besten geeignet für Sichtlinienmerkmale, ebene Oberflächen und enge Standardtoleranzen. | Eignet sich gut für gleichmäßige Wandstärken und eine moderate innere Komplexität. | Erforderlich für blinde konforme Kanäle, Gitter und organische Topologien. |
| Werkzeugkosten | Gering bis mäßig (kundenspezifische Vorrichtungen/Haltevorrichtungen). | Hoch (erfordert Formen/Vorlagen). | Keine. |
| Toleranzen und Oberflächenbeschaffenheit | Hohe Präzision (±0,01 mm bis ±0,05 mm), hervorragende Oberflächengüte. | Mäßige Genauigkeit, erfordert eine Nachbearbeitung bei kritischen Flächen. | Geringere Genauigkeit (±0,1 mm bis ±0,2 mm), Ra 10–15 μm. Für Passflächen ist stets eine CNC-Bearbeitung erforderlich. |
| Vorlaufzeit | Schnell (Tage bis Wochen), je nach Maschinenverfügbarkeit. | Langsam (Wochen bis Monate) aufgrund der Schimmelbildung. | Schnell (Tage bis Wochen), direkt aus CAD-Daten. |
Kupferwerkstoffe und ihre Eigenschaften
Bei der Auswahl eines Kupferwerkstoffs für den 3D-Druck muss ein Kompromiss zwischen thermischer und elektrischer Leitfähigkeit, mechanischer Festigkeit und Druckbarkeit gefunden werden.
Reines Kupfer
Reines Kupfer (>99,91 TP3T Cu) wird verwendet, wenn eine maximale elektrische und thermische Leitfähigkeit unabdingbar ist, beispielsweise bei Hochfrequenz-Induktionsspulen oder hochbelastbaren elektrischen Kontakten.
Die Herstellung von reinem Kupfer mittels herkömmlicher Laser-Pulverbettfusion (LPBF) ist bekanntermaßen schwierig, da das Material unter Standard-Infrarotlasern ein Reflexionsvermögen von ~95% aufweist. Zwar haben moderne grüne und blaue Lasersysteme dieses Absorptionsproblem gelöst, Diese speziellen Maschinen sind in der globalen Lieferkette nach wie vor relativ selten. Diese begrenzte Maschinenverfügbarkeit führt häufig zu längeren Lieferzeiten und deutlich höheren Angebotspreisen im Vergleich zu Kupferlegierungen. Zudem erfordert das Erreichen schmiedegleicher Eigenschaften bei reinem Kupfer in der Regel ein heißisostatisches Pressen (HIP), um Mikroporosität zu beseitigen.
CuCrZr und CuNi₂SiCr
Da reines Kupfer schwer zu drucken und relativ weich ist, sind Kupferlegierungen die „Arbeitstiere“ der Branche.
Unter dem Gesichtspunkt des Preis-Leistungs-Verhältnisses und der Reife der Lieferkette, CuCrZr (Kupfer-Chrom-Zirkonium) ist die Standardwahl für über 80% Kupfer-AM-Projekte. Es weist zwar eine geringfügig geringere Leitfähigkeit auf, bietet jedoch eine deutlich höhere Zug- und Streckgrenze als reines Kupfer, wodurch es sich ideal für thermische Strukturanwendungen wie Verbrennungskammern in der Luft- und Raumfahrt eignet.
CuNi2SiCr (Kupfer-Nickel-Silizium-Chrom) Es geht zwar zu Lasten der Leitfähigkeit, erreicht jedoch nach der Wärmebehandlung eine außergewöhnliche Härte und Verschleißfestigkeit. Es wird in erster Linie für Spritzguss-Einsätze vorgeschrieben, die eine lokale Kühlung erfordern und den hohen Drücken in der Fertigung standhalten müssen.
Materialdaten und Prüfbedingungen
Bei der Durchsicht von Materialdatenblättern sind Werte für die Streckgrenze oder die Leitfähigkeit ohne Kontext bedeutungslos. Die Eigenschaften variieren stark in Abhängigkeit von der Bauausrichtung (Z-Achse gegenüber X/Y-Achse) und der angewandten thermischen Nachbehandlung.
Tipp für die Beschaffung: Fordern Sie bei der Prüfung von Lieferantenangeboten stets das Werkstoffdatenblatt für genau die Maschine und den Wärmebehandlungszyklus an, die bzw. den der Lieferant einsetzen möchte. Geben Sie an, dass die „As-Built“-Dichte mindestens 99,51 TP3T betragen muss, um die strukturelle Integrität vor jeglicher Wärmebehandlung oder HIP-Behandlung sicherzustellen.
Typische Materialeigenschaften von Kupfer für die additive Fertigung(Die Werte entsprechen den branchenüblichen Bereichen für LPBF-Verfahren. Fehlende Daten deuten auf eine hohe Variabilität hin, die von den jeweiligen firmeneigenen Verarbeitungsverfahren abhängt.)
| Material | Elektrische Leitfähigkeit (% IACS) | Wärmeleitfähigkeit (W/m-K) | Streckgrenze (MPa) | Verfahren und Bedingungen | Quellenangabe |
| Reines Kupfer | 90 – 100% | 350 – 390 | 100 – 150 | LPBF (grüner/blauer Laser) + HIP | Standard-Branchendaten |
| CuCrZr | 70 – 80% | 300 – 320 | 350 – 450 | LPBF + lösungsgeglüht und gealtert | Allgemeine Lieferantenspezifikationen |
| CuNi2SiCr | 35 – 45% | 160 – 200 | 600 – 750 | LPBF + lösungsgeglüht und gealtert | Allgemeine Lieferantenspezifikationen |
Vergleich von 3D-Druckverfahren für Kupfer
Nicht alle 3D-Drucktechnologien für Metalle verarbeiten Kupfer auf die gleiche Weise. Die Wahl des Verfahrens bestimmt maßgeblich Ihre Volumenbeschränkungen, die geometrischen Gestaltungsmöglichkeiten und die endgültige Dichte des Bauteils.
Laser-Pulverbett-Fusion (LPBF)
(Im Handel als DMLS oder SLM bezeichnet)
- Der Prozess: Ein Laser schmilzt Metallpulver in einer Inertgasumgebung (in der Regel Argon oder Stickstoff) selektiv Schicht für Schicht. Für reines Kupfer sind spezielle grüne oder blaue Laser erforderlich, um eine effiziente Absorption zu gewährleisten, während Standard-Infrarotlaser Kupferlegierungen (CuCrZr, CuNi2SiCr) effektiv bearbeiten können.
- Geeignete Teile: Komplexe Wärmetauscher, Hochfrequenz-Induktionsspulen und konforme Kühleinsätze, die feine Strukturdetails und eine hohe Dichte (>99,51 TP3T) erfordern.
- Wichtigste Einschränkungen: Schnelle Aufheiz- und Abkühlzyklen führen zu starken thermischen Restspannungen. Die Bauteile müssen stark abgestützt werden, um ein Verziehen zu verhindern, was die Gestaltungsfreiheit bei nach unten gerichteten Flächen einschränkt.
- Nachbearbeitung und Validierung: Die Teile müssen einer thermischen Spannungsentlastung unterzogen werden, solange sie noch mit der Bauplatte verschweißt sind, bevor sie abgeschnitten werden können (in der Regel mittels Draht-EDM).
Elektronenstrahl-Pulverbettfusion (E-PBF)
- Der Prozess: Verwendet einen Elektronenstrahl in einer Hochvakuumkammer bei erhöhten Temperaturen. Vor der Markteinführung von Grün-/Blaulasern war E-PBF die einzige zuverlässige Methode zum Drucken von hochdichtem reinem Kupfer, da Elektronenstrahlen nicht unter Problemen mit der optischen Reflektivität leiden.
- Geeignete Teile: Sauerstoffempfindliche Kupferbauteile, die eine extrem geringe Restspannung erfordern, wodurch voluminösere Geometrien ohne das Risiko thermischer Rissbildung möglich sind.
- Wichtigste Einschränkungen: Durch die hohe Umgebungstemperatur in der Kammer wird das gesamte Pulverbett leicht zu einem halbfesten „Kuchen“ gesintert. Das Entfernen dieser festgebackenen Kupferablagerungen aus den komplexen inneren Kanälen ist extrem schwierig. E-PBF führt zudem zu einer deutlich raueren Oberflächenbeschaffenheit (Ra 20–35 μm) als LPBF.
- Nachbearbeitung und Validierung: Erfordert aggressives Strahlen zur Pulverrückgewinnung. Eine Spannungsentlastung ist zwar in der Regel nicht erforderlich, jedoch müssen die Aufmaße bei der CNC-Bearbeitung größer sein, um die raue Oberfläche nach der Fertigung auszugleichen.
Binder-Jetting
- Der Prozess: Ein Druckkopf sprüht ein flüssiges Bindemittel auf das Kupferpulverbett, wodurch ein zerbrechliches „Rohteil“ entsteht. Das Teil wird anschließend entbunden und in einem Ofen gesintert, bis es nahezu seine volle Dichte erreicht hat.
- Geeignete Teile: Mittel- bis großvolumige Produktionsserien (Hunderte bis Tausende von Einheiten), bei denen LPBF aus Kostengründen nicht mehr in Frage kommt, wie beispielsweise kleine Wärmeverteiler oder elektrische Kontakte.
- Wichtigste Einschränkungen: Die Teile schrumpfen während des Endsinterns um 15% bis 20%. Außerdem Kupfer oxidiert bei hohen Temperaturen sehr stark. Das Sintern kann nicht unter normalem Vakuum erfolgen; es erfordert eine streng kontrollierte reduzierende Atmosphäre (wie beispielsweise ein Wasserstoff-Argon-Formiergas), um eine starke Oxidation zu verhindern und eine metallurgische Verbindung sicherzustellen.
- Nachbearbeitung und Validierung: Enge Toleranzen erfordern eine gründliche Validierung im Vorfeld. Sie müssen mehrere Testläufe einplanen, um die nichtlineare Schrumpfungskompensation in Ihrem CAD-Modell vor der Serienfertigung genau abzustimmen.
Bound Metal Extrusion (BME)
- Der Prozess: Die Funktionsweise ähnelt der des Desktop-FDM-Verfahrens, allerdings besteht das Filament bzw. der Stab aus funktionalem Kupferpulver, das in einer Polymermatrix eingebettet ist. Nach dem Druck wird das Bauteil entbunden und im Ofen gesintert. (Hinweis: Dabei entsteht massives Metall, das nicht mit dekorativem, mit Kupfer angereichertem PLA verwechselt werden darf).
- Geeignete Teile: Kostengünstige funktionale Prototypen, Vorrichtungen oder Werkzeuge, bei denen maximale Packungsdichte und hohe Präzision keine entscheidende Rolle spielen.
- Wichtigste Einschränkungen: Die feinen inneren Kanäle oder Gitterstrukturen des LPBF-Verfahrens lassen sich nicht erzielen. Die endgültige Porosität ist im Allgemeinen höher (~95–98% dicht), was die thermische und elektrische Leitfähigkeit messbar verringert.
Vergleichsmatrix für Kupfer-AM-Verfahren(Anmerkung: Die Verfahren „Directed Energy Deposition“ (DED) und „Cold Spray“ werden ebenfalls für Kupfer eingesetzt, jedoch in erster Linie zur Reparatur großer Schmiedeteile oder zur Beschichtung unterschiedlicher Metalle und nicht zur Herstellung komplexer Primärgeometrien.)
| Prozess | Optimaler Lautstärkebereich | Mindestwandstärke | Rauheit (Ra) im Auslieferungszustand | Wichtige technische Abwägung |
| LPBF | 1 – 50 | 0,4 mm | 10 – 15 μm | Höchste Detailgenauigkeit, erfordert jedoch massive Stützkonstruktionen und Spannungsentlastung. |
| E-PBF | 1 – 20 | 1,0 mm | 20 – 35 μm | Geringe Restspannung, allerdings lässt sich gesintertes Pulver nur äußerst schwer aus den Hohlräumen entfernen. |
| Binder-Jetting | 500 – 10,000+ | 1,5 mm | 5 – 10 μm | Hoher Durchsatz, doch die Bewältigung des 20%-Schrumpfens und die Reduzierung der Atmosphären ist schwierig. |
| BME | 1 – 10 | 2,0 mm | 15 – 25 μm | Geringe Maschinenkosten, jedoch mangelt es an Dichte und der Fähigkeit zur Darstellung feiner Strukturen. |
Konstruktionsrichtlinien für Kupferteile
Bei der Konstruktion für den 3D-Druck mit Kupfer muss man sich darüber im Klaren sein, dass das CAD-Modell, das man an den Drucker sendet, nicht das fertige Bauteil ist. Bei der Konstruktion jedes einzelnen Merkmals müssen die Pulverentfernung, die Thermodynamik und die Nachbearbeitung berücksichtigt werden.
Wandstärke, Bohrungen und kleine Details
Es besteht ein deutlicher Unterschied zwischen der „kleinsten druckbaren Größe“ einer Maschine und der „stabilen Produktionsgröße“.
- Wanddicke: Zwar lassen sich mit LPBF technisch gesehen Wände bis zu einer Dicke von 0,2 mm verschmelzen, doch birgt die Konstruktion von Kupferwänden mit einer Dicke unter 0,8 mm das Risiko thermischer Verformungen oder struktureller Versagen beim Entfernen des Pulvers unter Druck.
- Löcher: Drucken Sie keine standardmäßigen runden Löcher mit einem Durchmesser von weniger als 1,5 mm im 3D-Druck. Es ist kostengünstiger, schneller und präziser, den Bereich als Vollkörper zu drucken und die Löcher anschließend per CNC zu bohren.
Innere Kanäle und Pulverentfernung
Wenn Ihr Entwurf auf konformale Kühlung setzt, entscheidet der Querschnitt des Kanals über den Erfolg des Bauvorgangs.
- Selbsttragende Geometrien: Runde, horizontale Kanäle brechen oben zusammen, da ihnen die Stütze fehlt. Verwenden Sie tränen- oder rautenförmige Profile für jeden inneren Kanal mit einem Durchmesser von mehr als 6 mm.
- Pulverabsaugung: Stellen Sie sicher, dass jeder interne Kanal über mindestens zwei Auslassöffnungen verfügt. Pulver kann nicht aus einer Sackgasse ausgespült werden.
- Zugang zur Inspektion: Wenn der Durchfluss entscheidend ist, sollten die Kanalauslässe so gestaltet werden, dass ein handelsübliches Industrieskop zur inneren Sichtprüfung eingeführt werden kann.
Ausrichtung der Bauwerke und Zugang zu Unterstützungsangeboten
Beim LPBF-Verfahren bestimmt die Ausrichtung des Werkstücks, wo Stützstrukturen angebracht werden (in der Regel an Überhängen mit einem Winkel von weniger als 45 Grad). Kupfer stellt jedoch eine besondere Herausforderung dar: Der Kühlkörper-Effekt.
Da Kupfer eine hohe Wärmeleitfähigkeit aufweist, dienen Stützstrukturen nicht nur dazu, das Bauteil zu stützen, sondern leiten auch Wärme schnell aus dem Schmelzbad ab. Schlecht konzipierte Stützstrukturen führen zu lokalen Abkühlungsgradienten, was wiederum zu Instabilität des Schmelzbads, Porosität oder starker Verformung führen kann.
Zudem zeichnen sich gedruckte Kupferstützen durch eine hohe Duktilität und Zähigkeit aus. Im Gegensatz zu Aluminiumstützen, die sich manchmal einfach abbrechen lassen, müssen Kupferstützen erst intensiv gefräst oder abgeschliffen werden. Entwerfen Sie kritische Dichtflächen niemals in nach unten gerichteter Ausrichtung., da das Entfernen der Stütze die Toleranz zunichte machen würde.
Toleranzen und Bearbeitungszugaben
Drucken Sie genau das, was Sie für grobe Geometrie benötigen, und lassen Sie zusätzliches Material für die Teile, die präzise sein müssen.
- Toleranzen im gedruckten Zustand: Je nach Strukturgröße und Ausrichtung ist mit einer Abweichung von ±0,1 mm bis ±0,2 mm zu rechnen.
- Bearbeitungszugabe (Rohteil): Bei Lagerpassungen, O-Ring-Nuten, Gewindebohrungen und Passflanschen sollten Sie in Ihrem CAD-Modell ein Aufmaß von 1,0 mm bis 1,5 mm einplanen. Diese Flächen werden Sie nach der Wärmebehandlung per CNC-Fräsen auf die Endmaße bearbeiten.
Nachbearbeitung und Prüfung
Ein gedrucktes Kupferbauteil ist im Wesentlichen ein rohes Hightech-Gussteil. Der Übergang von der Bauplatte in einen einsatzbereiten Zustand macht oft 40% bis 60% der gesamten Stückkosten aus.
Reinigung und Entfernung der Stützvorrichtungen
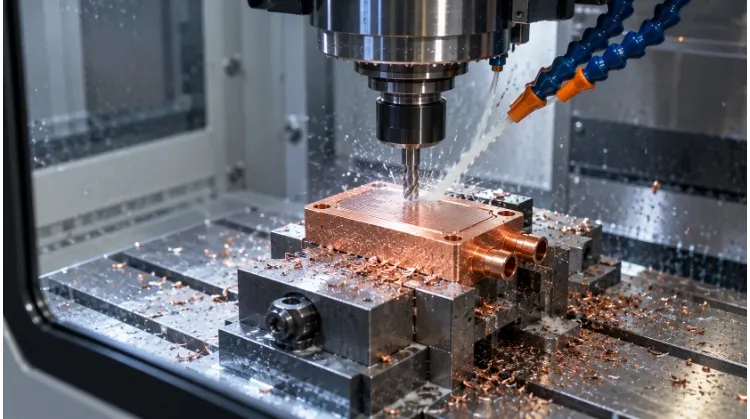
Das Entfernen von nicht verschmolzenem Pulver von Kupferteilen ist von entscheidender Bedeutung, da eingeschlossenes Kupferpulver eine erhebliche unerwünschte Masse darstellt und die Wärmeübertragung behindert. Techniker setzen dazu Ultraschallschwingungen und Druckluft ein. Das Entfernen der Stützstrukturen erfolgt in der Regel mittels Drahterodieren, um das Teil von der Bauplatte abzutrennen, gefolgt von einer 3- oder 5-achsigen CNC-Fräsbearbeitung, um das verbleibende Gitter zu entfernen.
Wärmebehandlung und Materialzustand
Die thermische Nachbehandlung bestimmt das endgültige mechanische Verhalten des Bauteils.
- Stressabbau: Dies ist für alle LPBF-Teile vor dem Ausbau aus der Platte zwingend erforderlich, um Verformungen zu vermeiden.
- Lösungsglühen und Auslagern: Wird bei Legierungen wie CuCrZr und CuNi2SiCr eingesetzt, um Legierungselemente auszufällen, wodurch die Streckgrenze und die Härte drastisch erhöht werden.
- Heißisostatisches Pressen (HIP): Das Bauteil wird extremer Hitze und Argongasdruck ausgesetzt, um interne Mikroporen zu schließen und die Dichte von 99,51 TP3T auf nahezu 1001 TP3T zu erhöhen. Das HIP-Verfahren ist kostspielig und wird in der Regel nur für Bauteile vorgeschrieben, die Hochdruckflüssigkeiten oder starken Ermüdungsbelastungen ausgesetzt sind.
Anforderungen an die Bearbeitung und Oberflächenbeschaffenheit
Beim 3D-Druck lassen sich weder ein zuverlässiges Gewinde noch eine vakuumdichte Abdichtung herstellen.
- Passflächen: Muss CNC-gefräst oder geschliffen sein, um eine Ebenheit und eine Oberflächengüte von Ra 1,6 μm oder besser zu erreichen.
- Interne Kanäle (die AFM-Falle): Falls die tatsächliche innere Rauheit (Ra 10–15 μm) zu unzulässigen Strömungsturbulenzen führt, kann das Abrasive Flow Machining (AFM) – das Pumpen einer unter Druck stehenden Schleifpaste durch die Kanäle – zum Einsatz kommen. Allerdings handelt es sich bei der AFM um ein subtraktives Verfahren. Wenn Sie den Einsatz von AFM planen, müssen Sie dies bereits in Ihrem ursprünglichen CAD-Entwurf berücksichtigen, indem Sie die Kanalwände verdicken. Andernfalls entstehen überdimensionierte Kanäle und die Wandfestigkeit wird beeinträchtigt.
Prüfung nach Bauteilfunktion
Legen Sie die Prüfvorgaben nicht zu detailliert fest; dies treibt die Kosten unnötig in die Höhe und verlängert die Durchlaufzeiten.
Warnhinweis zum CT-Scan: Viele Ingenieure greifen standardmäßig auf eine „100%-CT-Untersuchung“ zurück, um innere Hohlräume zu erkennen. Aufgrund der extrem hohen Dichte (Röntgenopazität) von Kupfer können herkömmliche industrielle Röntgengeräte dicke Kupferabschnitte nicht durchdringen. Die Untersuchung von dichtem Kupfer erfordert spezielle, äußerst teure Röntgenquellen im MeV-Bereich. CT-Untersuchungen sollten nur dann vorgeschrieben werden, wenn ein innerer Defekt katastrophale Folgen nach sich zieht.
Anforderungen an gezielte Inspektionen
| Funktion der Komponente | Zentrale Anforderung | Empfohlene Prüfmethode | Ergebnisprotokoll |
| Hochdruck-Wärmetauscher | Keine inneren Undichtigkeiten oder Mikrorisse | Helium-Dichtheitsprüfung; Hochenergie-Computertomographie | Leckageratenzertifikat; CT-Bericht |
| Induktionsspule | Maximale elektrische Übertragung | Wirbelstromprüfung (Leitfähigkeitskartierung) | % IACS-Werkstoffzertifikat |
| Formeinsatz (CuNi2SiCr) | Verschleißfestigkeit und Dichtwirkung | Härteprüfung (Rockwell/Vickers); Prüfung mit Koordinatenmessgerät (CMM) | Härtebericht; Messprotokoll der Koordinatenmessmaschine |
| Wärmeverteiler | Interne Wege freimachen | Durchflussmessung; Sichtprüfung mit einem Endoskop | Durchflussleistung (l/min) bei einem bestimmten Druck |
Anwendungsbereiche des 3D-Drucks mit Kupfer
Die folgenden Beispiele veranschaulichen, wie die zuvor erörterten Richtlinien zur Materialauswahl und Konstruktion unter Berücksichtigung der physikalischen Fertigungsgrenzen angewendet werden. Dabei handelt es sich um typische Anwendungsfälle aus der Industrie, bei denen die hohen Kosten der additiven Fertigung durch messbare Leistungsdaten gerechtfertigt sind.
Wärmetauscher und Kühlplatten
- Das ursprüngliche Problem: Hochleistungselektronik (wie beispielsweise Antriebswechselrichter für Elektrofahrzeuge oder Radarsysteme) erfordert eine aktive Flüssigkeitskühlung. Herkömmliche Kühlplatten basieren auf quer durchbohrten Aluminiumblöcken oder gelöteten Kupferplatten. Durch die Querbohrungen ist der Flüssigkeitsweg auf gerade Linien beschränkt, wodurch thermische Totzonen entstehen. Gelötete Platten versagen bei starken Temperaturwechseln häufig an den Verbindungsstellen aufgrund von Materialermüdung.
- Entwurfsentscheidung: Eine monolithische Kühlplatte aus reinem Kupfer mit integrierten Gyroid-Gitterstrukturen. Das Gyroid-Gitter maximiert die innere Oberfläche für die Wärmeübertragung und dient gleichzeitig während des LPBF-Druckvorgangs als eigene innere Stützstruktur.
- Fertigungsanforderungen: Der Druck erfolgte mit einem LPBF-System mit grünem Laser, um eine Dichte von >99,51 TP3T zu gewährleisten. Die Wandstärke des Gitters wurde streng auf 0,6 mm gehalten, um den Drücken bei der Ultraschall-Pulverentfernung standzuhalten.
- Validierungsergebnisse: In einer standardisierten Testumgebung (Kühlmitteleinlass bei 20 °C, Durchflussrate von 5 l/min) beseitigte die monolithisch gedruckte Platte jegliches Risiko von Leckagen an Lötstellen und reduzierte den Wärmewiderstand im Vergleich zum herkömmlichen Gegenstück aus quer gebohrtem Aluminium um 35%.
Induktionsspulen
- Das ursprüngliche Problem: Herkömmliche Induktionsheizspulen für die Zahnradhärtung werden manuell aus Kupferrohren gebogen. Bei komplexen Zahnradprofilen führt das manuelle Biegen zu ungleichmäßigen Abständen zwischen der Spule und dem Werkstück, was eine ungleichmäßige Wärmeverteilung und lokale metallurgische Schwachstellen im Zahnrad zur Folge hat.
- Entwurfsentscheidung: Eine speziell geformte Spule aus reinem Kupfer, die so gefertigt wurde, dass sie sich exakt an die Geometrie des Zahnrads anpasst. Der interne Kühlkanal wurde mit variablen Wandstärken konstruiert – dünner in der Nähe der Heizfläche, um die Kühlung zu maximieren, und dicker im hinteren Bereich, um die strukturelle Steifigkeit zu gewährleisten.
- Fertigungsanforderungen (Skin-Effekt-Falle): Hochfrequente Wechselströme leiden unter den Skin-Effekt, was bedeutet, dass der elektrische Strom nur entlang der äußersten Schicht des Leiters fließt. Die raue Oberfläche (Ra 15 μm) einer 3D-gedruckten Spule wirkt wie ein starker Widerstand und verursacht eine enorme unerwünschte Eigenerwärmung. Daher musste die Außenseite der Spule nach dem Druckvorgang und dem heißisostatischen Pressen (HIP) chemisch und mechanisch auf eine glatte Oberfläche poliert werden. Diese nachträgliche Politur ist zwingend erforderlich, um die für 95%-IACS typische Leitfähigkeit tatsächlich zu erreichen.
- Validierungsergebnisse: Durch den Einbau in die Fertigungslinie beseitigte die konforme Spule die durch handgebogene Spulen verursachten Kaltstellen und verkürzte die Gesamtlaufzeit des Zahnradhärtungszyklus.
Kühlkörper aus Kupferlegierungen
- Das ursprüngliche Problem: Beim Kunststoffspritzguss staut sich in tiefen Kerngeometrien häufig Wärme an. Eine herkömmliche, geradlinige Wasserkühlung reicht nicht bis zur Spitze des Kerns, was dazu führt, dass sich das Kunststoffformteil beim Auswerfen verzieht und das Werk längere Kühlzyklen durchführen muss.
- Entwurfsentscheidung: Ein Formeinsatz aus CuNi2SiCr mit konformen Kühlkanälen, die genau 2,5 mm unterhalb der äußeren Formoberfläche verlaufen.
- Fertigungsanforderungen: Gedruckt im Standard-Infrarot-LPBF-Verfahren. Der Einsatz wurde an allen kritischen Flächen um 1,5 mm überdimensioniert gedruckt. Nach dem Druck wurde er einer Lösungsglühung und Alterung unterzogen, um eine Härte von ca. 40 HRC zu erreichen, gefolgt von einer 5-Achsen-CNC-Fräsbearbeitung, um die endgültigen Formtoleranzen und eine Oberflächenrauheit der Dichtfläche von Ra 0,4 μm zu erzielen.
- Validierungsergebnisse: Der in einer hochvolumigen Spritzgussform für die Automobilindustrie eingebaute CuNi2SiCr-Einsatz verkürzte die gesamte Kühlzykluszeit von 45 Sekunden auf 32 Sekunden und steigerte damit direkt die Stundenleistung der Spritzgussmaschine.
Sind Sie bereit, Ihren Kupferentwurf zu validieren?
Wenn Sie konforme Kühleinsätze, Hochfrequenzspulen oder komplexe Wärmetauscher entwickeln, muss die Fertigungsstrategie von Anfang an in das CAD-Modell integriert werden.
Bei TZR haben wir uns auf die entscheidende Schnittstelle zwischen fortschrittlicher additiver Metallfertigung und präziser CNC-Bearbeitung spezialisiert. Wir drucken nicht einfach nur Rohformen, sondern entwickeln sie für die tatsächliche Produktion.
Senden Sie uns Ihre STEP-Dateien, um loszulegen. Unser Ingenieurteam prüft Ihre internen Kanäle für die Pulverabfuhr, ermittelt kritische Bearbeitungszugaben für die CNC-Bearbeitung, entwirft die erforderlichen Befestigungspunkte und erstellt ein umfassendes Fertigungsangebot, das alle Schritte vom anfänglichen Laserschmelzvorgang bis zur abschließenden CMM-Prüfung abdeckt.