 Russian
 English
 Spanish
 German
 Italian
 French
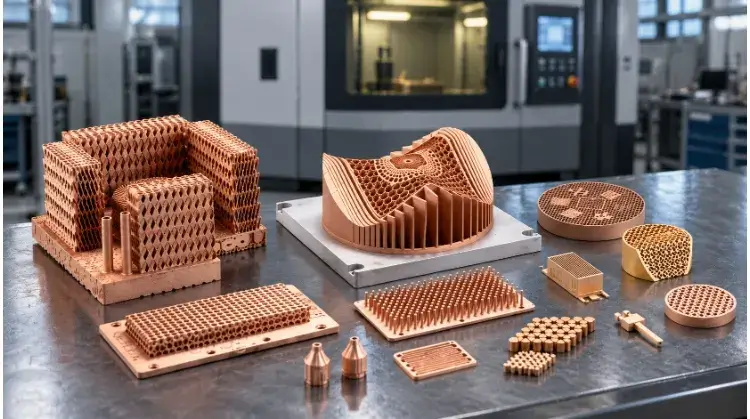
3D-печать из меди — это передовой процесс аддитивного производства из металла, используемый для изготовления сложных деталей из меди с полной плотностью. Благодаря применению таких технологий, как LPBF или струйная печать со связующим, этот процесс сочетает в себе превосходную тепло- и электропроводность меди с геометрической свободой, позволяющей создавать конформные каналы охлаждения и монолитные узлы, которые невозможно изготовить с помощью традиционной механической обработки.
Однако промышленное аддитивное производство из меди не является прямой заменой стандартной обработке на станках с ЧПУ. Это высококачественный, дорогостоящий процесс. Использовать напечатанную медь — будь то чистая медь с применением зелёных лазеров или сплавы, такие как CuCrZr — следует только в тех случаях, когда конструкция предъявляет требования к теплорегулированию или внутренней гидродинамике, которые традиционные методы обработки просто не в состоянии обеспечить.
Данное руководство предназначено для того, чтобы помочь инженерам и специалистам по закупкам оценить, целесообразно ли с финансовой и технической точек зрения использовать 3D-печать из меди в их проекте. В нем описано, как выбрать подходящий материал, определить фактические ограничения производства, проверить CAD-проект и подготовить точную документацию, необходимую для получения точного коммерческого предложения от поставщика.
Когда стоит выбрать 3D-печать из меди
Аддитивное производство редко является наиболее экономически эффективным методом для изготовления простых блочных форм или стандартных цилиндрических профилей. Этот раздел поможет вам быстро определить, оправдывает ли ваш проект затраты на аддитивное производство.
Внутренние каналы и объединение деталей
Наиболее распространённым аргументом в пользу 3D-печати из меди является возможность интеграции внутренних каналов для прохождения жидкости. При традиционном производстве требуются прямые сквозные отверстия, которые необходимо заделывать, что ограничивает траектории потока жидкости и создаёт потенциальные точки утечки. Аддитивное производство позволяет траекториям потока жидкости точно повторять внешний контур теплообменника или вставки пресс-формы (конформное охлаждение).
Однако эта свобода в плане конструкции сопровождается строгими ограничениями. После печати несплавленный металлический порошок необходимо физически удалить из внутренних полостей. В каналах диаметром менее 3 мм или с резкими тупиками под углом 90 градусов порошок часто застревает навсегда. Если порошок не удается удалить, деталь считается браком. Кроме того, шероховатость внутренней поверхности напечатанной меди обычно составляет от Ra 10 до 15 мкм. Такая шероховатая внутренняя поверхность увеличивает перепад давления жидкости, что требует перерасчета параметров насоса и гидродинамических характеристик на этапе проектирования.
Преимущества в плане производительности и ограничения в производстве
Необходимо проводить различие между базовыми свойствами меди и повышением эксплуатационных характеристик за счет напечатанной структуры. Хотя медь обеспечивает превосходную базовую теплопроводность, фактический скачок производительности при аддитивном производстве обычно достигается за счет увеличения отношения площади поверхности к объему посредством использования сложных ребер, решеток или тонких стенок.
Сложная форма имеет ценность только в том случае, если она способна выдержать производственный процесс. Тонкие стенки, рассчитанные на максимальную теплопередачу, могут деформироваться или разрушиться в процессе печати из-за экстремальных температурных градиентов. Каждая сложная конструкция должна пройти проверку на пригодность к печати и устойчивость к термическим нагрузкам, чтобы теоретичные преимущества в характеристиках не ухудшали стабильность производственного процесса.
3D-печать из меди в сравнении с ЧПУ и литьем
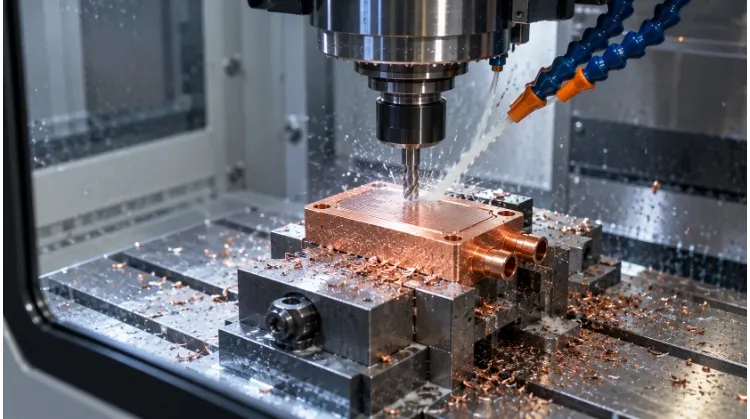
3D-печать не заменяет Обработка на станках с ЧПУ; на самом деле они, как правило, используются в сочетании. Деталь часто изготавливается методом печати с высокой степенью приближения к конечной форме, а затем критически важные пазы для уплотнительных колец, резьба или сопрягаемые поверхности обрабатываются на станках с ЧПУ для обеспечения соответствия стандартным допускам.
Матрица выбора технологического маршрута
| Критерии принятия решения | Обработка с ЧПУ | Литье по выплавным моделям | 3D-печать из металла (аддитивное производство) |
| Геометрия | Идеально подходит для элементов, требующих прямой видимости, плоских поверхностей и строгих стандартных допусков. | Хорошо подходит для случаев с равномерной толщиной стенок и умеренной внутренней сложностью. | Необходимо для слепых конформных каналов, решеток и органических топологий. |
| Затраты на инструментарий | От низкого до умеренного (специальные приспособления/шаблоны). | Сложно (требуются формы/шаблоны). | Нет. |
| Допуски и качество поверхности | Высокая точность (от ±0,01 мм до ±0,05 мм), превосходная чистота поверхности. | Средняя точность, требует дополнительной механической обработки для критически важных поверхностей. | Более низкая точность (от ±0,1 мм до ±0,2 мм), Ra 10–15 мкм. Для сопрягаемых поверхностей всегда требуется ЧПУ. |
| Время выполнения | Быстро (от нескольких дней до нескольких недель), в зависимости от наличия оборудования. | Медленно (от нескольких недель до нескольких месяцев) из-за производства плесени. | Быстро (от нескольких дней до нескольких недель), непосредственно на основе данных CAD. |
Медные материалы и их свойства
Выбор медного материала для 3D-печати предполагает поиск компромисса между тепло- и электропроводностью, механической прочностью и технологичностью печати.
Чистая медь
Чистая медь (>99,91 TP3T Cu) используется в тех случаях, когда требуется обеспечить максимальную электро- и теплопроводность, например, в высокочастотных индукционных катушках или в электрических контактах, работающих в тяжелых условиях.
Производство чистой меди с помощью традиционной технологии лазерного наплавления на порошковой подушке (LPBF) считается чрезвычайно сложной задачей из-за высокого коэффициента отражения материала (~95%) при использовании стандартных инфракрасных лазеров. Хотя современные системы на основе зелёных и синих лазеров позволили решить эту проблему поглощения, Эти конкретные машины по-прежнему относительно редко встречаются в глобальной цепочке поставок. Такая ограниченная доступность оборудования зачастую приводит к увеличению сроков изготовления и значительному повышению цен в предложениях по сравнению с медными сплавами. Кроме того, для достижения свойств, сходных с коваными, у чистой меди обычно требуется горячее изостатическое прессование (HIP) с целью устранения микропористости.
CuCrZr и CuNi₂SiCr
Поскольку чистая медь сложна в печати и относительно мягка, основную нагрузку в отрасли берут на себя медные сплавы.
С точки зрения соотношения «цена-качество» и зрелости цепочки поставок, CuCrZr (медь-хром-цирконий) является стандартным выбором для более чем 80% проектов по аддитивному производству из меди. Этот материал уступает по проводимости на небольшой процент, но обладает гораздо более высокими пределами прочности на разрыв и пределом текучести, чем чистая медь, что делает его идеальным решением для конструктивных тепловых применений, таких как камеры сгорания в аэрокосмической отрасли.
CuNi2SiCr (медь-никель-кремний-хром) Этот материал уступает по электропроводности, но после термообработки приобретает исключительную твердость и износостойкость. Он в основном применяется для изготовления вставок в пресс-формы для литья под давлением, которые требуют локального охлаждения и должны выдерживать условия производства с высоким давлением.
Данные о материалах и условия испытаний
При изучении паспортов материалов значения предела текучести или проводимости теряют смысл без учета контекста. Характеристики значительно варьируются в зависимости от ориентации построения (ось Z по сравнению с осями X/Y) и применяемой термической постобработки.
Совет по закупкам: При рассмотрении предложений поставщиков всегда запрашивайте паспорт материала для конкретной машины и цикла термообработки, которые они намерены использовать. Укажите, что плотность «в состоянии после изготовления» должна составлять не менее 99,5% для обеспечения прочности конструкции до проведения любой термообработки или процессов HIP.
Типичные свойства меди как материала для аддитивного производства(Указанные значения отражают типичные для отрасли диапазоны, характерные для процессов LPBF. Отсутствие данных свидетельствует о высокой изменчивости, обусловленной применением запатентованных технологий обработки.)
| Материал | Электропроводность (% IACS) | Теплопроводность (Вт/м-К) | Предел текучести (МПа) | Процесс и условия | Ссылка на источник |
| Чистая медь | 90 – 100% | 350 – 390 | 100 – 150 | LPBF (зелёный/синий лазер) + HIP | Стандартные отраслевые данные |
| CuCrZr | 70 – 80% | 300 – 320 | 350 – 450 | LPBF + раствор, прошедший отжиг и старение | Стандартные технические характеристики поставщиков |
| CuNi₂SiCr | 35 – 45% | 160 – 200 | 600 – 750 | LPBF + раствор, прошедший отжиг и старение | Стандартные технические характеристики поставщиков |
Сравнение технологий 3D-печати с использованием меди
Не все технологии 3D-печати из металла одинаково подходят для работы с медью. Выбор технологии напрямую определяет ограничения по объёму, свободу геометрического проектирования и конечную плотность детали.
Лазерная аддитивная обработка с использованием порошкового слоя (LPBF)
(В коммерческой среде известная как DMLS или SLM)
- Процесс: Лазер выборочно плавит металлический порошок слой за слоем в среде инертного газа (обычно аргона или азота). Для эффективного поглощения чистой меди требуются специальные зеленые или синие лазеры, тогда как стандартные инфракрасные лазеры эффективно обрабатывают медные сплавы (CuCrZr, CuNi2SiCr).
- Применимые детали: Сложные теплообменники, высокочастотные индукционные катушки и конформные охлаждающие вставки, требующие высокой точности деталей и высокой плотности (>99,51 TP3T).
- Основные ограничения: Циклы быстрого нагрева и охлаждения приводят к возникновению значительных остаточных термических напряжений. Детали необходимо надежно закрепить, чтобы предотвратить их деформацию, что ограничивает свободу проектирования на поверхностях, обращенных вниз.
- Постобработка и проверка: Перед тем как детали можно будет отрезать (как правило, с помощью электроэрозионная резка проволокой).
Сплавление порошкового слоя электронным пучком (E-PBF)
- Процесс: Использует электронный пучок в высоковакуумной камере при повышенных температурах. До появления на рынке зелёных и синих лазеров технология E-PBF была единственным надёжным способом печати высокоплотной чистой меди, поскольку электронные пучки не подвержены проблемам, связанным с оптическим отражением.
- Применимые детали: Кислородочувствительные медные детали, для которых требуется чрезвычайно низкое остаточное напряжение, что позволяет использовать более массивные геометрические формы без риска термического растрескивания.
- Основные ограничения: Высокая температура в камере приводит к легкому спеканию всего слоя порошка в полутвердый «слой». Удалить эти наслоения меди из сложных внутренних каналов чрезвычайно сложно. Кроме того, при использовании технологии E-PBF получается значительно более шероховатая поверхность (Ra 20–35 мкм), чем при LPBF.
- Постобработка и проверка: Требуется интенсивная пескоструйная обработка с удалением порошка. Хотя снятие внутренних напряжений, как правило, не требуется, при обработке на станках с ЧПУ необходимо предусматривать большие припуски, чтобы компенсировать шероховатость поверхности после изготовления.
Струйная печать с использованием связующего вещества
- Процесс: Печатающая головка распыляет жидкий связующий агент на слой медного порошка, образуя хрупкую «незапеченную деталь». Затем деталь подвергается удалению связующего и спеканию в печи до достижения почти полной плотности.
- Применимые детали: Серийное производство средних и крупных объемов (от сотен до тысяч единиц), при котором технология LPBF становится экономически нецелесообразной, например, при изготовлении небольших теплораспределителей или электрических контактов.
- Основные ограничения: В процессе окончательного спекания детали дают усадку на величину от 15% до 20%. Кроме того, Медь при высоких температурах интенсивно окисляется. Спекание невозможно провести в стандартном вакууме; для этого требуется строго контролируемая восстановительная атмосфера (например, смесь водорода и аргона), чтобы предотвратить сильное окисление и обеспечить металлургическое сцепление.
- Постобработка и проверка: Жесткие допуски требуют тщательной предварительной проверки. Необходимо заложить в бюджет несколько пробных циклов для точной настройки компенсации нелинейной усадки в CAD-модели перед запуском серийного производства.
Экструзия скреплённого металла (BME)
- Процесс: Работает аналогично настольным FDM-принтерам, однако нить/пруток состоит из функционального медного порошка, диспергированного в полимерной матрице. После печати деталь подвергается удалению связующего вещества и спеканию в печи. (Примечание: в результате получается цельный металл, который не следует путать с декоративным PLA с добавлением меди).
- Применимые детали: Недорогое изготовление функциональных прототипов, приспособлений или инструментов, для которых максимальная плотность и высокая точность не являются критически важными.
- Основные ограничения: Невозможно получить мелкие внутренние каналы или решетчатые структуры, характерные для технологии LPBF. Конечная пористость, как правило, выше (~95–98% плотная), что заметно снижает тепло- и электропроводность.
Матрица сравнения процессов Copper AM(Примечание: методы наплавки направленным энергетическим потоком (DED) и холодного напыления также применяются для работы с медью, однако в основном они используются для ремонта крупных поковок или нанесения покрытий на разнородные металлы, а не для создания сложных исходных геометрических форм).
| Процесс | Оптимальный объем | Минимальная толщина стенки | Шероховатость поверхности по фактическим данным (Ra) | Основные инженерные компромиссы |
| LPBF | 1 – 50 | 0,4 мм | 10–15 мкм | Максимальная детализация, однако требует использования массивных опорных конструкций и мер по снижению внутренних напряжений. |
| E-PBF | 1 – 20 | 1,0 мм | 20–35 мкм | Низкое остаточное напряжение, однако спеченный порошок чрезвычайно трудно удалить из полостей. |
| Струйная печать с использованием связующего вещества | 500 – 10,000+ | 1,5 мм | 5–10 мкм | Высокая производительность, однако сложно справиться с усадкой 20% и снижением давления в атмосфере. |
| BME | 1 – 10 | 2,0 мм | 15–25 мкм | Низкая стоимость оборудования, однако ему не хватает плотности и возможности обработки мелких деталей. |
Рекомендации по проектированию деталей из меди
При проектировании деталей для 3D-печати из меди необходимо учитывать, что CAD-модель, отправляемая на принтер, не является конечной деталью. Каждая деталь должна проектироваться с учётом удаления излишков порошка, тепловых процессов и последующей механической обработки.
Толщина стенок, отверстия и мелкие детали
Существует чёткое различие между «минимальным размером печати» на устройстве и «стабильным производственным размером».
- Толщина стенок: Хотя технология LPBF технически позволяет сваривать стенки толщиной до 0,2 мм, при проектировании медных стенок толщиной менее 0,8 мм возникает риск термической деформации или разрушения конструкции во время удаления порошка под давлением.
- Отверстия: Не следует печатать на 3D-принтере стандартные круглые отверстия диаметром менее 1,5 мм. Дешевле, быстрее и точнее напечатать деталь сплошной, а затем просверлить отверстия на станке с ЧПУ.
Внутренние каналы и удаление порошка
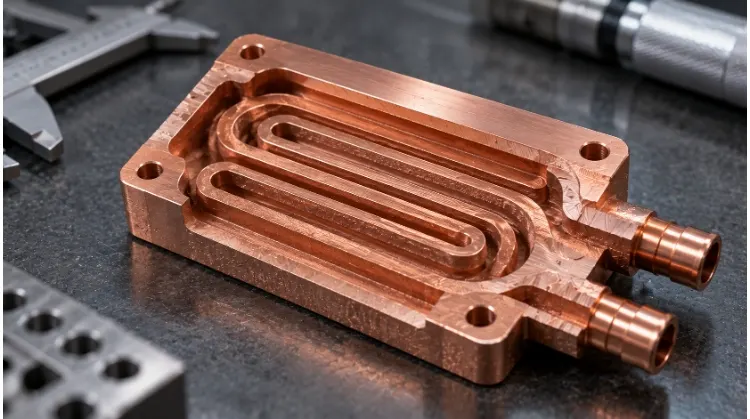
Если в вашей конструкции используется конформное охлаждение, то именно поперечное сечение канала определяет успех печати.
- Самонесущие геометрические формы: Круглые горизонтальные каналы обрушатся в верхней части из-за отсутствия опоры. Используйте профили в форме капли или ромба для любого внутреннего канала диаметром более 6 мм.
- Отвод порошка: Убедитесь, что каждый внутренний канал имеет как минимум два выходных отверстия. Порошок невозможно вымыть из тупикового участка.
- Доступ для проведения инспекции: Если поток жидкости имеет решающее значение, следует спроектировать выходы каналов таким образом, чтобы в них можно было ввести стандартный промышленный эндоскоп для визуального осмотра внутренних поверхностей.
Ориентация на создание и обеспечение доступа к поддержке
В технологии LPBF ориентация детали определяет место размещения опорных структур (как правило, на выступах с углом наклона менее 45 градусов). Однако использование меди создает особую проблему: Эффект теплоотвода.
Поскольку медь обладает высокой теплопроводностью, опоры не просто удерживают деталь — они быстро отводят тепло от зоны плавления. Неправильно спроектированные опоры приводят к возникновению локальных градиентов охлаждения, что может вызвать нестабильность зоны плавления, появление пор или сильное искривление.
Кроме того, печатные медные опоры отличаются высокой пластичностью и прочностью. В отличие от алюминиевых опор, которые иногда можно просто отломать, медные опоры приходится тщательно фрезеровать или шлифовать. Ни в коем случае не проектируйте критически важные уплотняющие поверхности в положении, обращенном вниз, так как снятие опоры приведет к нарушению допусков.
Допуски и припуски на обработку
Распечатывайте ровно столько, сколько нужно для приблизительной геометрии, и оставляйте запас материала для тех деталей, которые должны быть точными.
- Допуски в готовом изделии: Погрешность может составлять от ±0,1 мм до ±0,2 мм в зависимости от размера и ориентации элемента.
- Припуск на обработку (заготовка): Для подсадок под подшипники, канавок под уплотнительные кольца, резьбовых отверстий и сопрягаемых фланцев добавьте в CAD-модель запас материала от 1,0 мм до 1,5 мм. После термообработки эти поверхности будут обработаны на станке с ЧПУ до получения окончательных размеров.
Постобработка и контроль качества
Деталь, изготовленная методом 3D-печати из меди, по сути представляет собой необработанное высокотехнологичное литье. Перенос этой детали с рабочей платформы в состояние, готовое к эксплуатации, зачастую составляет от 40% до 60% от общей себестоимости единицы продукции.
Очистка и снятие опоры
Извлечение несплавленного порошка из медных деталей имеет решающее значение, поскольку застрявший медный порошок значительно увеличивает нежелательную массу и препятствует теплообмену. Специалисты используют ультразвуковые колебания и сжатый воздух. Удаление опорных структур обычно осуществляется с помощью проволочной электроэрозионной обработки (ЭЭО), с помощью которой деталь отрезается от рабочей платформы, после чего проводится 3-осевое или 5-осевое фрезерование с ЧПУ для удаления оставшейся решетки.
Термическая обработка и состояние материала
Термическая последующая обработка определяет окончательные механические свойства детали.
- Снятие стресса: Обязательно для всех деталей LPBF перед извлечением из пластины во избежание деформации.
- Отжиг и старение раствора: Применяется к сплавам, таким как CuCrZr и CuNi2SiCr, для выделения легирующих элементов, что позволяет значительно повысить предел текучести и твердость.
- Горячее изостатическое прессование (HIP): Деталь подвергается воздействию экстремально высоких температур и давления аргона, что приводит к устранению внутренних микропустот и повышению плотности с 99,51 TP3T практически до 1001 TP3T. Процесс HIP является дорогостоящим и, как правило, применяется только к деталям, подвергающимся воздействию жидкостей под высоким давлением или интенсивным усталостным нагрузкам.
Требования к механической обработке и поверхности
3D-печать не позволяет создать надёжную резьбу или вакуумно-герметичное соединение.
- Сопрягаемые поверхности: Должно быть обработано на фрезерном станке с ЧПУ или отшлифовано для обеспечения плоскостности и качества поверхности не хуже Ra 1,6 мкм.
- Внутренние каналы («ловушка АФМ»): Если фактическая внутреннеповерхностная шероховатость (Ra 10–15 мкм) приводит к недопустимой турбулентности потока жидкости, можно применить абразивную гидроабразивную обработку (AFM) — прокачку абразивной пасты под давлением по каналам. Однако АСМ представляет собой субтрактивный процесс. Если вы планируете использовать AFM, вам необходимо учесть это на этапе первоначального проектирования в CAD, увеличив толщину стенок каналов. Несоблюдение этого требования приведет к созданию каналов с избыточными размерами и снижению прочности стенок.
Проверка по функциям отдельных узлов
Не следует устанавливать чрезмерно строгие требования к проверкам; это неоправданно увеличивает затраты и удлиняет сроки выполнения заказов.
Предупреждение о компьютерной томографии: Многие инженеры по умолчанию заказывают «компьютерную томографию 100%» для обнаружения внутренних пустот. Из-за чрезвычайно высокой плотности (рентгеноконтрастности) меди стандартное промышленное рентгеновское оборудование не способно проникать через толстые медные секции. Для контроля плотной меди требуются специализированные, чрезвычайно дорогостоящие источники рентгеновского излучения уровня МэВ. Назначайте компьютерную томографию только в тех случаях, когда внутренний дефект может привести к катастрофическим последствиям.
Требования к целевым проверкам
| Функция компонента | Критическое требование | Рекомендуемый метод проверки | Отчет о выполненных работах |
| Теплообменник высокого давления | Отсутствие внутренних утечек и микротрещин | Проверка герметичности с использованием гелия; высокоэнергетическая компьютерная томография | Сертификат скорости утечки; отчет о контрольном тестировании |
| Индукционная катушка | Максимальная электропередача | Контроль с помощью вихревых токов (картографирование проводимости) | Сертификат на материал % по системе IACS |
| Вставка для пресс-формы (CuNi2SiCr) | Износостойкость и герметичность | Испытания на твердость (по шкалам Роквелла/Виккерса); контроль на координатно-измерительной машине (КИМ) | Отчет о твердости; Протокол измерений на координатно-измерительной машине |
| Тепловой рассеиватель | Очистить внутренние каналы | Испытания расхода; Визуальный осмотр с помощью бороскопа | Пропускная способность (л/мин) при заданном давлении |
Области применения 3D-печати с использованием меди
Приведенные ниже примеры демонстрируют, как обсужденные ранее рекомендации по выбору материалов и проектированию применяются с учетом физических ограничений производственного процесса. Они отражают типичные случаи промышленного применения, в которых высокая стоимость аддитивного производства оправдывается измеримыми показателями эксплуатационных характеристик.
Теплообменники и охлаждающие пластины
- Исходная задача: Высокомощная электроника (такая как тяговые инверторы для электромобилей или радиолокационные системы) требует активного жидкостного охлаждения. Традиционные холодные пластины изготавливаются на основе алюминиевых блоков с поперечным перфорированием или паяных медных пластин. Поперечное перфорирование ограничивает путь прохождения жидкости прямыми линиями, что приводит к образованию тепловых мертвых зон. Паяные пластины часто выходят из строя в местах соединений под воздействием интенсивных термоциклов из-за усталости материала.
- Выбор дизайна: Монолитная холодная пластина из чистой меди с внутренними решетчатыми структурами типа «гироид». Структура «гироид» обеспечивает максимальную внутреннюю площадь поверхности для теплопередачи и одновременно служит собственной внутренней опорной конструкцией во время печати методом LPBF.
- Требования к производству: Печать выполнялась с использованием системы LPBF с зелёным лазером, что обеспечило плотность материала TP3T >99,51. Толщина стенок решётки строго поддерживалась на уровне 0,6 мм, чтобы выдержать давление, возникающее при ультразвуковом удалении порошка.
- Результаты валидации: В условиях стандартизированных испытаний (температура охлаждающей жидкости на входе 20 °C, расход 5 л/мин) монолитная печатная пластина позволила полностью исключить риск утечек в паяных соединениях и снизить тепловое сопротивление на 35% по сравнению с традиционным аналогом из алюминия с поперечными отверстиями.
Индукционные катушки
- Исходная задача: Традиционные индукционные нагревательные катушки для закалки зубчатых колес изгибаются вручную из медных трубок. При изготовлении зубчатых колес со сложным профилем ручная гибка приводит к неравномерности расстояний между катушкой и заготовкой, что вызывает неравномерное распределение тепла и появление локальных металлургических дефектов в зубчатом колесе.
- Выбор дизайна: Змеевик из чистой меди с индивидуальным профилем, изготовленный с точностью, соответствующей геометрии шестерни. Внутренний охлаждающий канал был спроектирован с переменной толщиной стенок — более тонкой вблизи нагреваемой поверхности для обеспечения максимального охлаждения и более толстой в задней части для обеспечения жесткости конструкции.
- Требования к производству (ловушка скин-эффекта): Высокочастотные переменные токи страдают от Эффект Скина, то есть электрический ток протекает только по самому внешнему слою проводника. Неровная поверхность (Ra 15 мкм) катушки, напечатанной на 3D-принтере, выступает в роли сильного резистора, вызывая значительный нежелательный самонагрев. Поэтому после печати и горячего изостатического прессования (HIP) внешнюю поверхность катушки необходимо было подвергнуть химической и механической полировке до гладкого состояния. Эта вторичная полировка является обязательной для фактической реализации проводимости материала 95% IACS.
- Результаты валидации: После установки на производственную линию катушка с конформной формой позволила устранить «холодные зоны», возникавшие при ручной гибке катушек, и сократить общее время цикла закалки зубчатых колес.
Охлаждающие вставки из медных сплавов
- Исходная задача: При литье пластмасс под давлением сложная геометрия сердечника часто приводит к накоплению тепла. Стандартная линейная система водяного охлаждения не может охладить кончик сердечника, что приводит к деформации отливаемой пластмассовой детали во время выталкивания и вынуждает предприятие использовать более длительные циклы охлаждения.
- Выбор дизайна: Вставка для литья из сплава CuNi2SiCr с конформными охлаждающими каналами, проходящими на расстоянии ровно 2,5 мм под внешней поверхностью изделия.
- Требования к производству: Изготовлено методом стандартной инфракрасной LPBF-печати. Вставка была напечатана с припуском 1,5 мм по всем критическим поверхностям. После печати она прошла отжиг в растворе и выдержку для достижения твердости ~40 HRC, после чего была подвергнута 5-осевому фрезерованию с ЧПУ для обеспечения окончательных допусков формы и качества поверхности уплотнения Ra 0,4 мкм.
- Результаты валидации: Установленная в литьевой форме для серийного производства автомобильных деталей вставка из сплава CuNi2SiCr сократила общее время цикла охлаждения с 45 до 32 секунд, что непосредственно привело к увеличению почасовой производительности литьевого пресса.
Готовы проверить свой проект, связанный с медью?
Если вы занимаетесь разработкой конформных охлаждающих вставок, высокочастотных катушек или сложных теплообменников, стратегия производства должна быть интегрирована в CAD-модель с самого начала.
Компания TZR специализируется на ключевом сочетании передовых технологий аддитивного производства из металла и прецизионной обработки на станках с ЧПУ. Мы не просто печатаем заготовки — мы разрабатываем их с учётом требований реального производства.
Отправьте нам свои файлы STEP, чтобы приступить к работе. Наша команда инженеров проанализирует ваши внутренние каналы для удаления порошка, определит критические допуски при обработке на станках с ЧПУ, разработает необходимые опорные точки для закрепления деталей и предоставит исчерпывающее предложение по изготовлению, охватывающее все этапы — от первоначального лазерного плавления до итогового контроля на координатно-измерительной машине (КИМ).