
 Russian
 English
 Spanish
 German
 Italian
 French

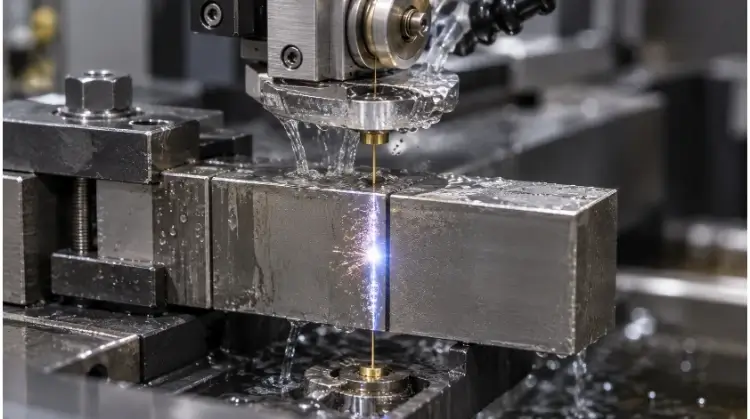
Проволочная электроэрозионная обработка (ЭЭО) — это высокоточный бесконтактный производственный процесс, при котором для резки проводящих металлов используется заряженная электричеством непрерывно движущаяся проволока. В основе этого процесса лежат тепловые искры, а не механическое воздействие, что делает его идеальным для резки полностью закаленных сплавов и обеспечения предельно малых допусков.
Традиционное фрезерование с ЧПУ зачастую сталкивается с трудностями при обработке полностью закаленных инструментальных сталей, острых внутренних углов или чрезвычайно глубоких и узких пазов. Именно в таких случаях на помощь приходит электроэрозионная резка проволокой. Благодаря отсутствию механического режущего давления этот процесс предотвращает деформацию хрупких деталей во время обработки, позволяя стабильно достигать допусков до ±0,005 мм (0,0002 дюйма).
Ниже мы подробно рассмотрим практические аспекты электроэрозионной резки проволокой, включая строгие правила проектирования, реальные возможности по допуску и факторы, определяющие окончательную стоимость заказа.
Как работает процесс электроэрозионной резки?
Настоящая точность начинается с понимания физических принципов работы станка. Давайте разберемся, как управляемые искры, натяжение проволоки и диэлектрическая жидкость взаимодействуют друг с другом, позволяя придавать форму металлу без физического контакта.
Искровой разряд и удаление материала
В основе этого процесса лежит использование проводящей проволоки, выступающей в качестве электрода, однако проволока никогда физически не соприкасается с заготовкой. Вместо этого контролируемые электрические искры перескакивают через микроскопический зазор (обычно от 0,02 мм до 0,05 мм), вызывая эрозию небольших количеств металла. Общая ширина пропила, называемая прорезью, определяется радиусом проволоки в сочетании с этим искровым зазором.
Поскольку физического контакта нет, на заготовку не действуют механические нагрузки. Однако распространенным заблуждением является мнение, что «раскаленная проволока» физически разрезает материал. Удаление материала происходит исключительно за счет быстрого локального электрического плавления и испарения, а это означает, что процесс действительно оставляет термический след на поверхности разреза.
Натяжение провода и промывка диэлектриком
Для обеспечения точности реза проволока должна сохранять постоянное натяжение при прохождении между верхней и нижней направляющими станка. Вся зона резания погружена в деионизированную воду или промывается ею.
Эта жидкость является не просто охлаждающей средой; она выступает в роли диэлектрического полупроводника, регулирующего искровой разряд, и одновременно активно удаляет частицы эродированного металла. Качество воды и давление промывки напрямую влияют на стабильность обработки. Недостаточная промывка часто приводит к обрыву проволоки, появлению полос на поверхности и неточностям в размерах, особенно при резке толстых заготовок или глубоких узких пазов, где стружку сложнее удалить.
Черновые нарезки и поверхностные прогоны
Операции электроэрозионной резки проволокой подразделяются на этапы черновой и чистовой обработки. При черновой обработке удаляется основная часть материала; она выполняется с использованием более высокой мощности для вырезания основного профиля.
Этот проход обычно оставляет шероховатую поверхность и незначительные отклонения в размерах. Для корректировки геометрии боковых стенок и достижения более жестких допусков станок выполняет один или несколько проходов черновой обработки. Эти последующие проходы выполняются при более низких настройках мощности, удаляя лишь микроскопические количества материала для улучшения качества поверхности (часто достигающего значений Ra от 0,2 до 0,4 мкм) и точности. В общепринятой терминологии цехов процесс «1 черновая обработка, 2 чистовые прохода» является стандартным для прецизионных деталей пресс-форм.
Где электроэрозионная резка с проволокой показывает наилучшие результаты — а где нет
Каждый производственный процесс имеет свой оптимальный режим работы и строгие физические ограничения. Точное понимание того, когда следует применять электроэрозионную резку, позволит вашей команде сэкономить как время, так и средства.
Проводящие и закаленные материалы
Электроэрозионная резка проволокой хорошо подходит для обработки таких материалов, как закаленная инструментальная сталь, нержавеющая сталь, алюминий, медь, латунь, титан, никелевые сплавы и карбид вольфрама. Абсолютно главным требованием является электропроводность.
Твёрдость материала не является существенным ограничением для самого процесса резки, хотя теплопроводность, температура плавления и электрическое сопротивление действительно влияют на скорость резки. Одним из основных преимуществ проволочной электроэрозионной резки является возможность резки деталей после прохождения ими термообработки. Такая последовательность операций предотвращает деформацию конечного профиля в процессе закалки.
Однако инженерам следует учитывать, что удаление материала все же может привести к высвобождению уже существующих остаточных напряжений в металле, что может вызвать смещение или деформацию готовой детали после завершения резки — особенно при асимметричной резке толстых заготовок из инструментальной стали. Именно поэтому инженерные команды компании TZR, как правило, проверяют геометрию CAD-модели и состояние термообработки материала перед окончательным утверждением траектории реза.
Через профили и конические элементы
Данный процесс отлично подходит для обработки деталей с особыми геометрическими особенностями. К числу типичных областей применения относятся профили пуансонов и матриц, внутренние зубчатые колеса и шлицы, прецизионные пазы, матрицы для экструзии, тонкие гибкие элементы и сложные контуры листового металла.
Современные станки используют независимые оси U и V на верхней проводной направляющей для создания конических отверстий. Фактический достижимый угол конусности зависит от высоты заготовки, расстояния между верхней и нижней проводными направляющими, а также от механических ограничений хода станка (часто он ограничивается значением от 30° до 45° в зависимости от оборудования).
Детали, которые лучше изготавливать по-другому
Проволочная электроэрозионная обработка не подходит для непроводящих материалов, таких как пластмассы или техническая керамика. Кроме того, с её помощью невозможно обрабатывать глухие отверстия, закрытых полостей или сложных трехмерных контурных поверхностей. Для массовой обработки, изготовления профилей из листового металла стандартной точности или крупносерийного производства простых деталей по низкой цене альтернативные методы, как правило, оказываются гораздо более экономически выгодными.
Электроэрозионная резка проволокой — это специализированный процесс профильной резки, а не замена всех операций с ЧПУ.
Правила проектирования для получения аккуратных и стабильных результатов электроэрозионной резки
При проектировании для электроэрозионной резки проволокой необходимо предусмотреть, как проволока будет взаимодействовать с внутренней геометрией детали и напряжениями в материале. Стабильный процесс резки начинается задолго до того, как станок будет запрограммирован.
Начальные отверстия и доступ к проводам
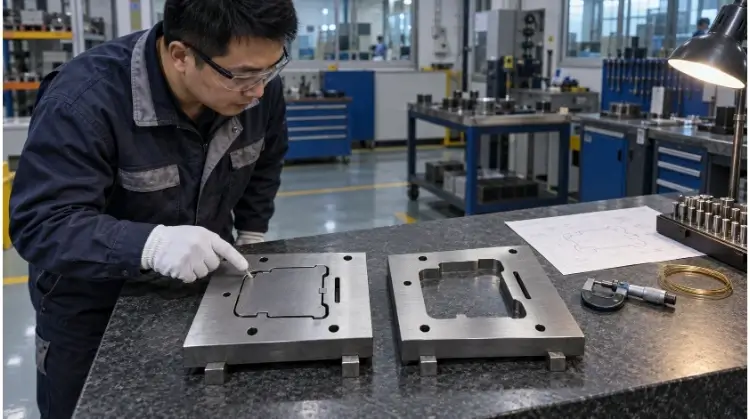
Внутренние профили, расположенные внутри детали, требуют предварительного просверливания начальных отверстий для прохождения проволоки. Начальное отверстие должно обеспечивать стабильную заправку проволоки; отверстия слишком малого размера часто приводят к сбоям в процессе автоматической заправки проволоки (AWT). Проектирование детали с несколькими независимыми внутренними профилями увеличивает количество циклов заправки, что значительно увеличивает время обработки (каждый цикл автоматической перенастройки нити может увеличить время выполнения задания на несколько минут, что приводит к стремительному росту затрат при работе с многогнездными пластинами).
Для сверления крайне мелких или глубоких начальных отверстий в закаленных блоках обычно требуется специальный электроэрозионный станок для сверления отверстий (часто называемый «hole popper»). Инженеры должны стратегически размещать начальные отверстия в отходах (обрезках) и вдали от критически важных функциональных поверхностей. Мы не указываем универсальный диаметр начального отверстия; оптимальный размер необходимо определять исходя из фактического диаметра проволоки и возможностей конкретного станка по заправке проволоки.
Радиусы углов и припуск на пропил
Фундаментальное физическое ограничение этого процесса определяется проволокой. Теоретическая зависимость имеет следующий вид:
Минимальный внутренний радиус ≈ радиус проволоки + длительность искры
Однако на фактический достижимый внутренний радиус влияют несколько технологических факторов, в том числе диаметр проволоки, искровой зазор, высота заготовки, вибрация проволоки, настройки управления углами и выбранная стратегия сглаживания.
Мы настоятельно рекомендуем инженерам оставлять разумный запас в CAD-модели, а не проектировать с учетом теоретического физического предела (например, указывая радиус 0,15 мм при использовании проволоки диаметром 0,25 мм). Обратите внимание, что в ваших технических чертежах всегда должны указываться окончательные размеры детали. Система ЧПУ автоматически учитывает радиус проволоки и компенсирует искровой зазор. Наконец, при электроэрозионной обработке проволокой невозможно получить внутренний угол с нулевым радиусом.
Последовательность резания и устойчивость детали
Последовательность резки напрямую влияет на контроль отходов и стабильность качества деталей. По завершении вырезания внутреннего профиля тяжелый отход может упасть и удариться о нижнюю направляющую проволоки или привести к обрыву проволоки. Эту проблему решают с помощью микросоединений (выступов), опорных пластин или резки с разрушающим разделением.
Кроме того, мелкие детали могут смещаться во время окончательной обрезки, а тонкостенные участки часто деформируются в результате снятия имевшихся ранее остаточных напряжений. Типичная и надежная последовательность производственных операций включает в себя:
- Завершение термообработки и черновой обработки.
- Определение стабильных опорных поверхностей.
- Обработка критически важных внутренних профилей.
- Оставляя необходимые выступы для удержания заготовки.
- Выполнение окончательного отсечения и извлечения детали.
Конкретная последовательность операций должна подбираться с учетом материала, состояния термообработки и структуры детали. Инженерная команда TZR регулярно анализирует эти последовательности операций, созданные в CAD, чтобы гарантировать стабильность размеров детали до завершения финального чистового прохода.
Латунная проволока и молибденовая проволока в производстве
Специалисты по закупкам часто отмечают значительные различия в ценах в предложениях по электроэрозионной обработке проволокой. Эта разница в стоимости, как правило, объясняется особенностями технологии оборудования и моделью расхода проволоки.
Системы с односторонней латунной проволокой
В этих системах используется латунная или оцинкованная латунная проволока, которая проходит через зону резания один раз, после чего выбрасывается. Поскольку к заготовке постоянно подводится новая, неиспользованная проволока, эти станки отлично подходят для стабильного выполнения нескольких снимных проходов. Как правило, они обеспечивают превосходную чистоту поверхности и более строгий контроль размеров.
Следовательно, как затраты на расходные материалы, так и почасовая стоимость работы станка, как правило, выше. Однако выбор системы из латуни с односторонним проходом не гарантирует автоматически соблюдения определённого класса допуска; настройка оператором и калибровка станка по-прежнему играют решающую роль.
Системы с возвратно-поступательной молибденовой проволокой
В системах с возвратно-поступательным движением используется молибденовая проволока, которая перемещается вперед и назад через зону резания, что позволяет многократно использовать одну и ту же катушку проволоки. Это значительно снижает затраты на расходные материалы, благодаря чему такая система широко применяется при изготовлении универсальных основ для пресс-форм и стандартных промышленных деталей.
Качество поверхности и точность размеров в значительной степени зависят от уровня технического обслуживания станка. Не следует путать региональные отраслевые термины: системы с возвратно-поступательным движением «fast-wire» не всегда работают быстрее, чем системы с латунными проволоками; такое название относится к скорости вращения катушки с проволокой, а не к фактической скорости съема материала.
Различия в точности, качестве отделки и стоимости
| Показатель сравнения | Односторонняя латунная проволока | Возвратно-поступательная проволока с молибденом |
| Перемещение провода | Однонаправленный | Туда-сюда |
| Использование проволоки | Однопроходная (отбракованная) | Использовалось несколько раз |
| Стабильность при скольжении | Как правило, выше | В зависимости от уровня машины |
| Отделка поверхности | В целом более плавный | В целом более грубый |
| Стоимость механической обработки | Как правило, выше | Обычно ниже |
| Типовые применения | Высокоточные пресс-формы, детали особого значения | Общее инструментальное оборудование, стандартные промышленные компоненты |
💡 Совет от TZR Engineering:
Получили предложение, которое кажется слишком хорошим, чтобы быть правдой? Спросите у поставщика, использует ли он одностороннюю латунную систему или возвратно-поступательную молибденовую систему. Разница проявится непосредственно в качестве поверхности вашей детали и конечных допусках. Поскольку TZR управляет обширной производственной сетью, мы анализируем ваш чертеж и направляем заказ на ту систему электроэрозионной резки, которая оптимально сочетает ваши точные требования к допускам с вашим бюджетом.
Как контролировать допуски и качество поверхности при электроэрозионной обработке проволокой?
Для обеспечения жестких допусков необходимо контролировать физические параметры, которые пытаются отклонить проволоку от заданной траектории. Стабильность процесса зависит от контроля как самого станка, так и окружающей среды.
Толщина, отставание проволоки и конусность
При резке толстых заготовок или прохождении острых углов на высоких скоростях середина проволоки с трудом успевает за верхней и нижней направляющими. Это явление, известное как отставание проволоки или «эффект выпуклости», может приводить к погрешностям в углах, боковым стенкам бочкообразной формы, вогнутым профилям, колебаниям размеров по высоте и непреднамеренным сужениям.
Чем выше заготовка, тем сложнее проволоке точно следовать траектории направляющих, что зачастую требует значительного снижения скорости резки для обеспечения вертикальной прямолинейности.
Промывка, температура и состояние оборудования
Помимо задержки проволоки, на фактические габариты готового изделия влияют температура диэлектрика, температура в цехе, удельное сопротивление воды, положение промывочного сопла, давление промывки, натяжение проволоки и устойчивость зажимного устройства.
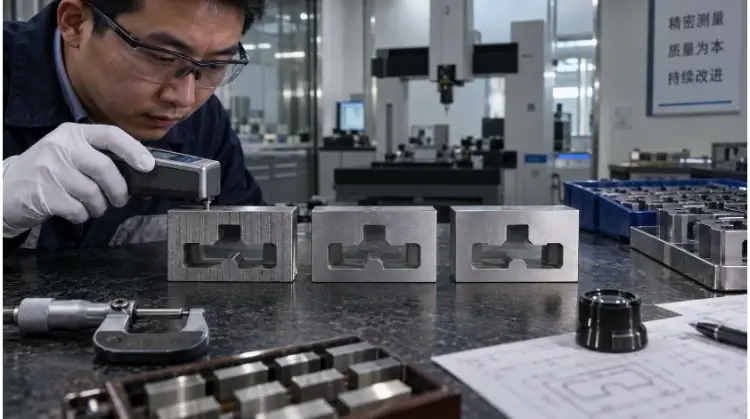
Инженеры должны четко различать такие понятия, как разрешение станка, точность позиционирования, повторяемость и фактический допуск готовой детали. Контроллер станка, обеспечивающий шаг отображения 0,001 мм, не гарантирует, что допуск готовой детали будет составлять ±0,001 мм, если температура диэлектрической жидкости колеблется или давление промывки недостаточно для удаления загрязнений.
Восстановление целостности слоя и поверхности
Поскольку электроэрозионная резка проволокой по сути является процессом термической эрозии, она нарушает целостность поверхности обрабатываемого края. К типичным металлургическим изменениям относятся образование переплавленного слоя (часто называемого «белым слоем»), микротрещины, локальные термические напряжения и изменения химического состава поверхности. Эти факторы имеют решающее значение для деталей, подвергающихся циклическим нагрузкам, прецизионных штампов и компонентов с жесткими требованиями к поверхности.
| Стратегия обработки | Точность размеров | Отделка поверхности | Условие переопределения слоя | Время цикла |
| Только черновой монтаж | Ярмарка | Видимые следы искровой электроэрозионной обработки | Довольно заметный | Самый короткий |
| Грубое очищение + одно поверхностное очищение | Хорошо | Заметно улучшилось | Сниженная | Средний |
| Несколько срезов с снятиям жира | Самый высокий | Самый плавный | Еще больше уменьшено | Самый длинный |
Хотя многократные проходы с тонким снятием металла позволяют минимизировать толщину переплавленного слоя, они редко удаляют его полностью на микроскопическом уровне. Существующие методы последующей обработки для удаления оставшегося слоя включают прецизионное шлифование, притирку, механическую полировку, контролируемую химическую обработку или, в соответствующих случаях, электрополировку. Единого универсального решения не существует; выбор правильного метода последующей обработки полностью зависит от конкретного сплава и требуемой усталостной прочности готовой детали.
Электроэрозионная резка по проволоке в сравнении с фрезерованием, лазерной резкой и гидроабразивной резкой
Выбор правильного метода резки определяет как качество детали, так и конечную стоимость. Давайте сравним электроэрозионную резку проволокой с альтернативными технологиями, чтобы точно определить её место в производственном процессе.
Фрезерование с ЧПУ
Хотя электроэрозионная резка (Wire EDM) и Фрезерование с ЧПУ Хотя оба эти процесса являются высокоточными операциями с ЧПУ, они демонстрируют превосходные результаты в принципиально разных областях.
Электроэрозионная резка проволокой хорошо подходит для:
- Полностью закаленные проводящие материалы (например, инструментальные стали, карбид вольфрама).
- Точные сквозные профили и крутые конусности.
- Небольшие внутренние углы (где применение концевых фрез ограничивается их радиусом).
- Глубокие узкие прорези.
- Хрупкие или тонкостенные детали, которые могут деформироваться под действием механических сил, возникающих при резке.
Фрезерование с ЧПУ хорошо подходит для:
- Удаление сыпучих материалов на высоких скоростях.
- Слепые отверстия, ступени и углубления с плоским дном.
- Сложные 3D-углубления и органичные контурные поверхности.
- Геометрии, при которых режущий инструмент имеет удобный доступ сверху вниз или по нескольким осям.
В случае многих сложных высокоточных деталей использование только одного метода является неэффективным. Наиболее целесообразной стратегией производства зачастую является гибридный подход:
При фрезеровании с ЧПУ удаляется основная часть материала в мягком состоянии, а после закалки детали с помощью электроэрозионной резки по проволоке выполняется финишная обработка важных профилей.
Лазерная и гидроабразивная резка
В случае плоских пластин и листовых материалов инженерам приходится выбирать между электроэрозионной резкой по проволоке, лазер, а также гидроабразивную резку с учётом толщины, качества кромок и бюджета.
| Процесс механической обработки | Основные преимущества | Основные ограничения |
| Проволочная электроэрозионная обработка | Высочайшая точность (обеспечивает точность ±0,005 мм даже на блоках толщиной 100 мм); минимальные внутренние радиусы; без труда режет закаленные металлы. | Наименьшая скорость резки; применение строго ограничено проводными материалами. |
| Лазерная резка | Чрезвычайно высокая скорость для тонких профилей (оптимально для листового металла толщиной менее 6 мм); отличается высокой экономической эффективностью при серийном производстве. | Ограничения по толщине; в очень маленьких углах может произойти плавление из-за концентрации тепла. |
| Гидроабразивная резка | Широкий спектр обрабатываемых материалов (режет неметаллические материалы); отсутствие зоны термического влияния (HAZ). | Коничность кромок выражена сильнее; общие допуски, как правило, уступают показателям электроэрозионной обработки проволокой (часто от ±0,1 мм до ±0,2 мм). |
(Примечание: Возможности лазерной и гидроабразивной резки в значительной степени зависят от мощности оборудования и давления насоса; фактическую деформацию или конусность необходимо оценивать с учетом конкретной толщины материала и используемого оборудования.)
Электроэрозионная обработка с погружением и сверлением отверстий
Технология EDM подразделяется на три отдельных типа станков, каждый из которых выполняет определённую геометрическую функцию. Логика выбора проста:
- Электроэрозионная резка: Используется исключительно для 2D-профилей и конических сквозных профилей.
- Электроэрозионная обработка по погружению (EDM): Используется для глухих полостей, шестигранных отверстий и оттисков 3D-форм.
- Электроэрозионная обработка с сверлением отверстий (Hole Popper): Используется для просверливания начальных отверстий и чрезвычайно мелких и глубоких отверстий.
Вопросы и ответы
Можно ли с помощью электроэрозионной резки по проволоке вырезать глухие отверстия?
Нет. При электроэрозионной резке проволокой невозможно вырезать глухие отверстия. Проволока должна полностью пройти через заготовку сверху вниз. Если в вашем проекте предусмотрены глухие отверстия, карманы или полости с плоским дном, эти элементы необходимо обрабатывать с помощью фрезерования с ЧПУ или электроэрозионной резки погружением.
Можно ли с помощью электроэрозионной резки резать алюминий и карбид?
Да. С помощью электроэрозионной резки можно резать любой материал, проводящий электричество, включая алюминий и карбид вольфрама. Алюминий режется относительно быстро. Карбид вольфрама режется медленнее, но является идеальным материалом для этого процесса, поскольку его обработка традиционными режущими инструментами чрезвычайно сложна и дорогостояща.
Каков минимальный радиус внутреннего угла?
Абсолютный минимальный радиус внутреннего угла равен радиусу проволоки плюс зазор между электродами. Для стандартной проволоки толщиной 0,25 мм минимальный достижимый радиус составляет примерно от 0,15 мм до 0,17 мм. Указание в CAD-модели немного большего радиуса (например, 0,20 мм) гарантирует гораздо более стабильную резку.
Влияет ли электроэрозионная резка на предел усталостной прочности?
Да. Электроэрозионная резка проволокой снижает усталостную прочность за счет образования микроскопического переплавленного слоя (белого слоя). Поскольку это термический процесс, он вызывает локальные термические напряжения и может приводить к образованию микротрещин. Для деталей, подвергающихся высоким циклическим нагрузкам, таких как компоненты для аэрокосмической отрасли, обычно требуется вторичная полировка или прецизионное шлифование для восстановления целостности поверхности.
Заключение
Электроэрозионная резка проволокой — это высокоспециализированный и незаменимый инструмент для обработки прецизионных сквозных профилей, узких внутренних углов и закаленных сплавов. Однако для успешного применения этой технологии необходимо четко понимать, какие припуски на пропил следует предусматривать, где размещать начальные отверстия и каково металлургическое воздействие переплавленного слоя. Разработка детали, которая безупречно работает в системе CAD, не гарантирует автоматически, что она сохранит стабильность на столе станка после снятия остаточных напряжений.
Готовы перейти от проектирования к производству?
Отправьте свои файлы CAD и технические характеристики чертежей инженерной команде TZRм. В течение 12 часов мы проанализируем ваши геометрические допуски, оценим последовательность термообработки и предоставим наглядный отчет с рекомендациями по технологичности (DFM) вместе с детализированным коммерческим предложением на изготовление.