
 French
 English
 Spanish
 German
 Russian
 Italian

L'électroérosion à fil (EDM à fil) est un procédé de fabrication de précision sans contact qui utilise un fil sous tension électrique, se déplaçant en continu, pour découper des métaux conducteurs. Ce procédé repose sur des étincelles thermiques plutôt que sur une force mécanique, ce qui le rend idéal pour la découpe d'alliages entièrement trempés et pour obtenir des tolérances extrêmement strictes.
Le fraisage CNC traditionnel rencontre souvent des difficultés lorsqu’il s’agit de traiter des aciers à outils entièrement trempés, des angles internes aigus ou des rainures extrêmement profondes et étroites. C’est là que l’électroérosion à fil entre en jeu. En éliminant la pression physique de coupe, ce procédé empêche les pièces fragiles de se déformer pendant l’usinage, permettant d’atteindre systématiquement des tolérances allant jusqu’à ±0,005 mm (0,0002″).
Nous vous présentons ci-dessous les réalités pratiques de l'électroérosion à fil : les règles de conception strictes, les capacités réelles en matière de tolérances et les facteurs qui déterminent le montant final de votre devis.
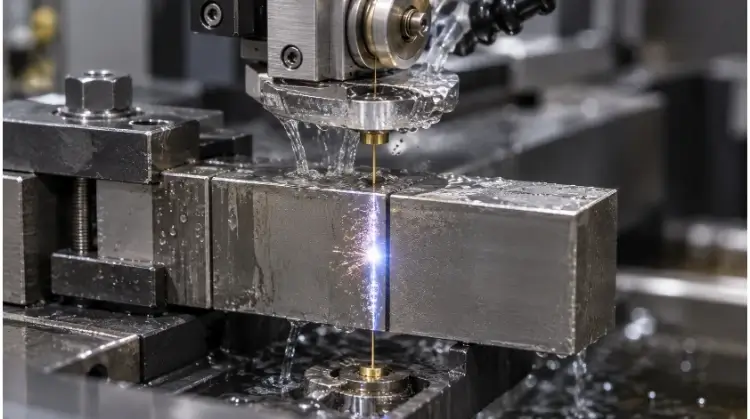
Comment fonctionne le procédé de découpe par électroérosion à fil ?
La véritable précision commence par la compréhension des principes physiques qui régissent le fonctionnement de la machine. Voyons comment les étincelles contrôlées, la tension du fil et le fluide diélectrique agissent de concert pour façonner le métal sans contact physique.
Écart d'étincelle et enlèvement de matière
Ce procédé repose sur un fil conducteur faisant office d'électrode, mais ce fil n'entre jamais en contact physique avec la pièce à usiner. Au lieu de cela, des étincelles électriques contrôlées jaillissent à travers un intervalle microscopique (généralement compris entre 0,02 mm et 0,05 mm) pour éroder de petites quantités de métal. La largeur totale de la coupe, appelée « tranchis », est déterminée par le rayon du fil combiné à cet intervalle d'étincelle.
Comme il n'y a aucun contact physique, la pièce à usiner ne subit aucune contrainte mécanique. Cependant, on croit souvent à tort que le « fil chaud » tranche physiquement le matériau. L'enlèvement de matière résulte entièrement d'une fusion et d'une vaporisation électriques rapides et localisées, ce qui signifie que le procédé laisse effectivement une empreinte thermique sur la surface de coupe.
Tension des fils et rinçage diélectrique
Pour obtenir des coupes précises, le fil doit conserver une tension constante lorsqu'il se déplace entre les guides supérieur et inférieur de la machine. L'ensemble de la zone de coupe est immergé dans de l'eau déionisée ou baigné par celle-ci.
Ce fluide n'est pas simplement un liquide de refroidissement ; il agit comme un semi-conducteur diélectrique pour contrôler la décharge d'étincelles tout en évacuant activement les particules de métal érodées. La qualité de l'eau et la pression de rinçage ont un impact direct sur la stabilité de l'usinage. Un rinçage insuffisant entraîne souvent la rupture du fil, l'apparition de stries à la surface et des imprécisions dimensionnelles, en particulier lors de l'usinage de pièces épaisses ou de rainures profondes et étroites où les débris sont plus difficiles à évacuer.
Ébauches et lectures rapides
Les opérations d'électroérosion à fil se divisent en deux étapes : l'ébauche et le parage. La coupe d'ébauche initiale permet d'enlever la majeure partie de la matière ; elle s'effectue à une puissance plus élevée afin de découper le profil principal.
Cette passe laisse généralement une surface rugueuse et entraîne de légers écarts dimensionnels. Pour corriger la géométrie des parois latérales et obtenir des tolérances plus strictes, la machine effectue une ou plusieurs passes de finition. Ces passes successives sont effectuées à des puissances réduites, n'enlevant que des quantités microscopiques de matière afin d'améliorer l'état de surface (atteignant souvent une rugosité Ra comprise entre 0,2 µm et 0,4 µm) et la précision. Dans le jargon des ateliers, un processus dit « 1 passe d'ébauche, 2 passes de finition » est la norme pour les composants de moules de précision.
Dans quels cas l'électroérosion à fil donne les meilleurs résultats — et dans quels cas ce n'est pas le cas
Chaque processus de fabrication présente un point d'équilibre spécifique et des limites physiques strictes. Savoir exactement quand recourir à l'électroérosion à fil permettra à votre équipe de gagner du temps et de réaliser des économies.
Matériaux conducteurs et trempés
L'électroérosion à fil convient particulièrement bien à des matériaux tels que l'acier à outils trempé, l'acier inoxydable, l'aluminium, le cuivre, le laiton, le titane, les alliages de nickel et le carbure de tungstène. La condition indispensable est la conductivité électrique.
La dureté du matériau ne constitue pas une contrainte majeure pour le processus de découpe en soi, même si la conductivité thermique, le point de fusion et la résistance électrique ont une incidence sur la vitesse de découpe. L'un des principaux avantages de l'électroérosion à fil réside dans la possibilité de découper des pièces après qu'elles ont subi un traitement thermique. Ce processus permet d'éviter que le profil final ne se déforme pendant la phase de trempe.
Cependant, les ingénieurs doivent garder à l’esprit que l’enlèvement de matière peut tout de même libérer des contraintes résiduelles préexistantes au sein du métal, ce qui peut entraîner un déplacement ou une déformation de la pièce finale une fois l’usinage terminé — en particulier lors de découpes asymétriques sur des blocs épais en acier à outils. C'est pourquoi les équipes d'ingénieurs de TZR examinent généralement la géométrie du modèle CAO et l'état de traitement thermique du matériau avant de finaliser le tracé du fil.
À travers les profils et les éléments coniques
Ce procédé est particulièrement adapté à certaines caractéristiques géométriques spécifiques. Parmi les applications courantes, on peut citer les profils de poinçons et de matrices, les engrenages internes et les cannelures, les fentes de précision, les matrices d'extrusion, les éléments flexibles minces et les contours complexes de tôles.
Les machines modernes utilisent des axes U et V indépendants sur le guide-fil supérieur pour créer des ouvertures coniques. L'angle de conicité réellement atteignable dépend de la hauteur de la pièce, de la distance entre les guides-fils supérieur et inférieur, ainsi que des limites de course mécaniques de la machine (souvent plafonnées entre environ 30° et 45°, selon l'équipement).
Des pièces mieux conçues autrement
L'électroérosion à fil ne convient pas aux matériaux non conducteurs tels que les plastiques ou les céramiques techniques. Elle ne permet pas non plus d'usiner trous borgnes, des cavités fermées ou des surfaces profilées complexes en 3D. Pour l'enlèvement de matière en grande quantité, les profilés en tôle de précision standard ou les pièces simples produites en grande série à faible coût, d'autres méthodes s'avèrent généralement bien plus rentables.
L'électroérosion à fil est un procédé spécialisé de découpe de profils ; elle ne remplace pas toutes les opérations CNC.
Règles de conception pour des coupes nettes et stables par électroérosion à fil
La conception pour l'électroérosion à fil nécessite d'anticiper la manière dont le fil interagit avec la géométrie interne et les contraintes du matériau. Une découpe stable commence bien avant la programmation de la machine.
Trous d'amorçage et accès au câble
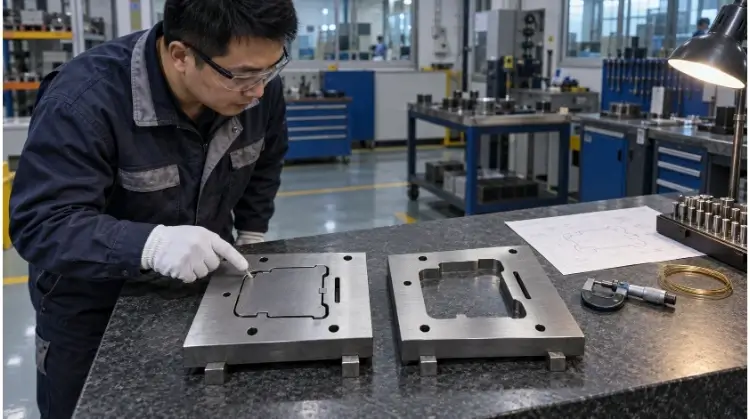
Les profils internes fermés nécessitent des trous de départ pré-percés pour permettre le passage du fil. Le trou de départ doit permettre un enfilage stable du fil ; des trous trop petits entraînent souvent des défaillances du système d'enfilage automatisé (AWT). La conception d'une pièce comportant plusieurs profils internes indépendants augmente le nombre de cycles d'enfilage, ce qui allonge considérablement la durée d'usinage. (chaque cycle automatisé de réenfilage peut allonger la durée de la tâche de plusieurs minutes, ce qui fait rapidement grimper les coûts sur les plaques à plusieurs cavités).
Pour les trous de départ extrêmement petits ou profonds dans des blocs trempés, une machine d’électroérosion dédiée au perçage (souvent appelée « hole popper ») est généralement nécessaire. Les ingénieurs doivent placer stratégiquement les trous de départ dans la pièce à éjecter (bouchon) et à l'écart des surfaces fonctionnelles critiques. Nous ne fournissons pas de diamètre universel pour les trous de départ ; la taille optimale doit être déterminée en fonction du diamètre réel du fil et des capacités de filetage spécifiques de la machine.
Rayons d'angle et marge de coupe
La limite physique fondamentale du processus est dictée par le fil. La relation théorique est la suivante :
Rayon intérieur minimal ≈ rayon du fil + distance d'étincelle
Toutefois, le rayon intérieur réellement atteignable dépend de plusieurs facteurs opérationnels, notamment le diamètre du fil, l'écartement des électrodes, la hauteur de la pièce, les vibrations du fil, les réglages de contrôle des angles et la stratégie de passe de finition sélectionnée.
Nous recommandons vivement aux ingénieurs de prévoir une marge raisonnable dans le modèle CAO plutôt que de concevoir à la limite physique théorique (par exemple, en spécifiant un rayon de 0,15 mm lors de l'utilisation d'un fil de 0,25 mm). Veuillez noter que vos plans techniques doivent toujours indiquer les dimensions finales de la pièce. Le système de FAO gère automatiquement la compensation du rayon du fil et de l'écartement d'étincelle. Enfin, l'électroérosion à fil ne permet pas de réaliser un angle interne présentant un rayon réellement nul.
Séquence d'usinage et stabilité de la pièce
La séquence de découpe a une incidence directe sur le contrôle des chutes et la stabilité des pièces. Lorsqu'un profil interne est terminé, la chute, particulièrement lourde, peut tomber et heurter le guide-fil inférieur ou casser le fil. Ce problème est résolu à l'aide de micro-jonctions (languettes), de plaques d'appui ou d'une découpe par sections destructives.
De plus, les petites pièces peuvent se déplacer lors de la découpe finale, et les sections à parois minces se déforment souvent lorsque les contraintes résiduelles préexistantes sont libérées. Un processus de fabrication type et fiable comprend les étapes suivantes :
- Réalisation des opérations de traitement thermique et d'usinage de première ébauche.
- Définition de surfaces de référence stables.
- Usinage des profils internes critiques.
- En laissant les languettes de fixation nécessaires pour maintenir la pièce.
- Réalisation de la découpe finale et du démoulage de la pièce.
La séquence spécifique doit être adaptée au matériau, à l'état de traitement thermique et à la structure de la pièce. L'équipe d'ingénieurs de TZR examine régulièrement ces séquences CAO afin de s'assurer que la pièce conserve sa stabilité dimensionnelle jusqu'à la fin de la dernière passe d'ébauche.
Fil de laiton ou fil de molybdène : comparaison en production
Les équipes chargées des achats constatent souvent d'importantes variations de prix entre les devis relatifs à l'électroérosion à fil. La technologie sous-jacente des machines et le modèle de consommation de fil expliquent généralement cette différence de coût.
Systèmes de fils en laiton à sens unique
Ces systèmes utilisent un fil en laiton ou en laiton zingué qui ne traverse la zone de coupe qu’une seule fois avant d’être évacué. Comme un fil neuf, non usé, est constamment amené au contact de la pièce, ces machines sont particulièrement adaptées à la réalisation de multiples passes d’usinage stables. Elles permettent généralement d’obtenir des états de surface supérieurs et un contrôle dimensionnel plus précis.
Par conséquent, tant les coûts des consommables que les tarifs horaires des machines sont généralement plus élevés. Cependant, le fait d’opter pour un système en laiton à sens unique ne garantit pas automatiquement un niveau de tolérance fixe ; la configuration par l’opérateur et l’étalonnage de la machine restent des éléments essentiels.
Systèmes à fil de molybdène à mouvement alternatif
Les systèmes à mouvement alternatif utilisent un fil de molybdène qui effectue un va-et-vient dans la zone de découpe, ce qui permet de réutiliser plusieurs fois la même bobine de fil. Cela réduit considérablement les coûts liés aux consommables, ce qui en fait un choix courant pour les bases de moules générales et les pièces industrielles standard.
La qualité de finition et la précision dimensionnelle dépendent fortement du niveau d'entretien de la machine. Il ne faut pas confondre les termes techniques utilisés dans le secteur : les systèmes à mouvement alternatif dits « fast-wire » ne fonctionnent pas nécessairement plus vite que les systèmes « brass » ; cette appellation fait référence à la vitesse de défilement de la bobine de fil, et non au taux réel d'enlèvement de matière.
Différences en matière de précision, de finition et de coût
| Indicateur de comparaison | Fil de laiton à sens unique | Fil de molybdène à mouvement alternatif |
| Mouvement du fil | Unidirectionnel | Va-et-vient |
| Utilisation du fil | En un seul passage (écarté) | Réutilisé à plusieurs reprises |
| Stabilité du « Skim Pass » | Généralement plus élevé | En fonction du niveau de la machine |
| Finition de la surface | Généralement plus fluide | Généralement plus rugueux |
| Coût d'usinage | Généralement plus élevé | Généralement plus faible |
| Applications typiques | Moules de haute précision, pièces critiques | Outillage général, composants industriels standard |
💡 Conseil technique de TZR :
Vous avez reçu un devis qui semble trop beau pour être vrai ? Demandez à votre fournisseur s’il utilise un système à fil de laiton à passage unique ou un système à fil de molybdène à va-et-vient. La différence se reflétera directement sur la finition de surface et les tolérances finales de votre pièce. TZR gérant un réseau de fabrication complet, nous évaluons votre plan et orientons la commande vers le système de fil spécifique qui concilie vos exigences précises en matière de tolérances et votre budget.
Comment contrôler la tolérance et la finition de l'électroérosion à fil ?
Pour respecter des tolérances serrées, il faut maîtriser les variables physiques qui tendent à faire dévier le fil de sa trajectoire programmée. La régularité du résultat dépend du contrôle à la fois de la machine et de l'environnement.
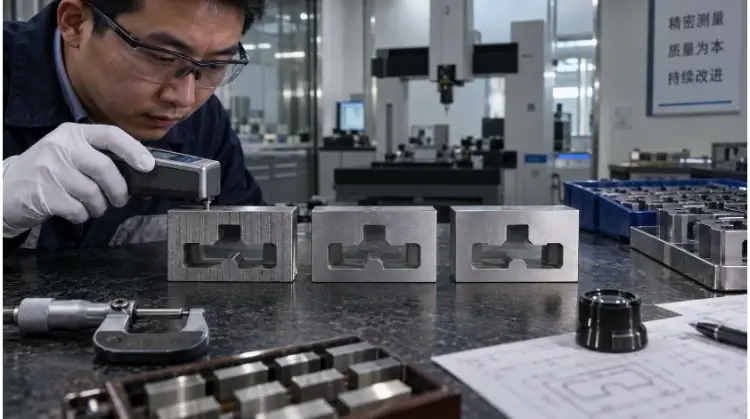
Épaisseur, décalage du fil et conicité
Lors de la découpe de pièces épaisses ou dans les virages serrés à grande vitesse, le fil au milieu a du mal à suivre le rythme des guides supérieur et inférieur. Ce phénomène, connu sous le nom de « retard du fil » ou « effet de ventre », peut entraîner des erreurs dans les angles, des parois latérales en forme de tonneau, des profils concaves, des variations de dimensions entre le haut et le bas, ainsi que des cônes indésirables.
Plus la pièce à usiner est haute, plus il est difficile pour le fil de suivre exactement le tracé des guides, ce qui nécessite souvent de réduire considérablement les vitesses de découpe pour préserver la rectitude verticale.
Rinçage, température et état de la machine
Outre le décalage du fil, les dimensions finales réelles sont influencées par la température du diélectrique, la température de l'atelier, la résistivité de l'eau, la position de la buse de rinçage, la pression de rinçage, la tension du fil et la stabilité du dispositif de fixation.
Les ingénieurs doivent établir une distinction claire entre la résolution de la machine, la précision de positionnement, la répétabilité et la tolérance réelle de la pièce finie. Un système de commande de machine capable d'afficher des incréments de 0,001 mm ne garantit pas une pièce finie avec une tolérance de ±0,001 mm si la température du fluide diélectrique varie ou si la pression de rinçage est insuffisante pour éliminer les débris.
Intégrité des couches et des surfaces après réfection
L'électroérosion à fil étant fondamentalement un procédé d'érosion thermique, elle altère l'intégrité de la surface du bord usiné. Parmi les modifications métallurgiques courantes, on peut citer la formation d’une couche de refusion (souvent appelée « couche blanche »), l’apparition de microfissures, des contraintes thermiques locales et des modifications de la composition chimique de la surface. Ces facteurs revêtent une importance cruciale pour les pièces soumises à des charges cycliques, les matrices d’estampage de précision et les composants soumis à des exigences strictes en matière de finition de surface.
| Stratégie d'usinage | Précision dimensionnelle | Finition de la surface | Condition de la couche refondue | Durée du cycle |
| Première version uniquement | Juste | Traces visibles d’étincelles d’électroérosion | Assez visible | Le plus court |
| Brute + une relecture rapide | Bon | Nettement amélioré | En promotion | Moyen |
| Coupes multiples en fine couche | Le plus élevé | Le plus fluide | Encore plus réduit | Le plus long |
Bien que plusieurs passes de décapage permettent de réduire au minimum la couche de refusion, elles ne parviennent que rarement à l'éliminer complètement au niveau microscopique. Les méthodes de post-traitement disponibles pour éliminer la couche résiduelle comprennent le meulage de précision, le rodage, le polissage mécanique, le traitement chimique contrôlé ou l'électropolissage, lorsque cela est approprié. Il n’existe pas de solution universelle unique ; le choix de la méthode de post-traitement appropriée dépend entièrement de l’alliage spécifique et de la résistance à la fatigue requise pour la pièce finale.
Électroérosion à fil vs. fraisage, découpe au laser et découpe au jet d'eau
Le choix de la méthode d'usinage appropriée détermine à la fois la qualité de la pièce et le coût final. Comparons l'électroérosion à fil à d'autres procédés afin de mieux cerner sa place exacte au sein de l'atelier.
Fraisage CNC
Alors que l'électroérosion à fil et Fraisage CNC Bien qu'il s'agisse dans les deux cas de procédés CNC de précision, ils excellent dans des domaines fondamentalement différents.
L'électroérosion à fil est particulièrement adaptée à :
- Matériaux conducteurs entièrement trempés (par exemple, aciers à outils, carbure de tungstène).
- Profils traversants de précision et coniques prononcés.
- Petits angles internes (là où les fraises sont limitées par leur rayon).
- Des fentes profondes et étroites.
- Pièces fragiles ou à parois minces qui risqueraient de se déformer sous l'effet des forces physiques exercées lors de la découpe.
Le fraisage CNC est particulièrement adapté aux applications suivantes :
- Enlèvement de matériaux en vrac à grande vitesse.
- Trous borgnes, gradins et cavités à fond plat.
- Cavités 3D complexes et surfaces aux contours organiques.
- Géométries permettant à l'outil de coupe d'accéder facilement par le haut ou selon plusieurs axes.
Pour de nombreux composants complexes et de haute précision, il n’est pas efficace de se limiter à une seule méthode. La stratégie de fabrication la plus pratique consiste souvent en une approche hybride :
Le fraisage CNC permet d'enlever la majeure partie du matériau à l'état tendre, tandis que l'électroérosion à fil permet de finir les profils critiques une fois la pièce trempée.
Découpe au laser et au jet d'eau
Pour les matériaux en plaques et en feuilles, les ingénieurs doivent choisir entre l'électroérosion à fil, laser, ainsi que la découpe au jet d'eau, en fonction de l'épaisseur, de la qualité des bords et du budget.
| Procédé d'usinage | Principaux avantages | Principales limites |
| Electro-érosion à fil | Précision maximale (maintient une tolérance de ±0,005 mm, même sur des blocs de 100 mm d'épaisseur); rayons internes minimaux ; coupe sans effort les métaux trempés. | Vitesse de coupe la plus faible ; strictement réservée aux matériaux conducteurs. |
| Découpe au laser | Extrêmement rapide pour les profilés fins (idéal pour les tôles de moins de 6 mm); très rentable pour la production en série. | Limites d'épaisseur ; les angles extrêmement petits peuvent fondre en raison de la concentration de chaleur. |
| Découpe au jet d'eau | Large gamme de matériaux (coupe les matériaux non métalliques) ; absence totale de zone affectée thermiquement (HAZ). | Le biseautage des arêtes est plus marqué ; les tolérances globales sont généralement moins strictes que celles de l'électroérosion à fil. (souvent entre ±0,1 mm et ±0,2 mm). |
(Remarque : les performances des systèmes laser et à jet d'eau varient considérablement en fonction de la puissance de la machine et de la pression de la pompe ; la déformation ou la conicité réelles doivent être évaluées en fonction de l'épaisseur spécifique du matériau et de l'équipement utilisé.)
Électroérosion par enfonçage et perçage
La technologie EDM se décline en trois types de machines distincts, chacun remplissant une fonction géométrique spécifique. La logique de sélection est simple :
- Électroérosion à fil : Utilisé exclusivement pour les profilés 2D et les profilés coniques traversants.
- Électroérosion par enfonçage (EDM) : Utilisé pour les cavités aveugles, les alésages hexagonaux et les empreintes de moules 3D.
- Électroérosion par forage (Hole Popper) : Sert à réaliser des trous d'amorçage et des trous extrêmement petits et profonds.
FAQ
L'électroérosion à fil permet-elle de découper des trous borgnes ?
Non. L'électroérosion à fil ne permet pas de réaliser des trous borgnes. Le fil doit traverser entièrement la pièce, de haut en bas. Si votre conception comporte des trous borgnes, des poches ou des cavités à fond plat, ces éléments doivent être usinés par fraisage CNC ou par électroérosion par enfonçage.
L'électroérosion à fil permet-elle de découper l'aluminium et le carbure ?
Oui. L'électroérosion à fil permet de découper n'importe quel matériau conducteur d'électricité, y compris l'aluminium et le carbure de tungstène. L'aluminium se découpe relativement rapidement. Le carbure de tungstène se découpe plus lentement, mais il constitue un matériau idéal pour ce procédé, car son usinage à l'aide d'outils de coupe traditionnels s'avère exceptionnellement difficile et coûteux.
Quel est le rayon minimal d'un angle intérieur ?
Le rayon minimal absolu d'un angle intérieur correspond au rayon du fil plus l'écartement entre les électrodes. Pour un fil standard de 0,25 mm, le rayon minimal réalisable est compris entre environ 0,15 mm et 0,17 mm. Spécifier un rayon légèrement supérieur (par exemple 0,20 mm) dans votre modèle CAO garantit une découpe bien plus stable.
L'électroérosion à fil a-t-elle une incidence sur la résistance à la fatigue ?
Oui. L'électroérosion à fil réduit la résistance à la fatigue en créant une couche microscopique de refusion (couche blanche). Comme il s'agit d'un procédé thermique, il induit des contraintes thermiques locales et peut entraîner l'apparition de microfissures. Pour les pièces soumises à des contraintes cycliques élevées, telles que les composants aérospatiaux, un polissage secondaire ou un meulage de précision est généralement nécessaire pour rétablir l'intégrité de la surface.
Conclusion
L'électroérosion à fil est un outil hautement spécialisé et indispensable pour l'usinage de profils traversants de précision, d'angles internes serrés et d'alliages trempés. Cependant, pour exploiter pleinement cette technologie, il est nécessaire de bien comprendre les tolérances de tranchage, l'emplacement des trous de départ et l'impact métallurgique de la couche de refusion. La conception d'une pièce qui fonctionne parfaitement en CAO ne garantit pas automatiquement qu'elle restera stable sur la table de la machine une fois les contraintes résiduelles libérées.
Prêt à passer de la conception à la production ?
Envoyez vos fichiers CAO et les spécifications de vos dessins à l'équipe d'ingénierie de TZRm. Dans un délai de 12 heures, nous examinerons vos tolérances géométriques, évaluerons votre séquence de traitements thermiques et vous fournirons un rapport de retour d'expérience transparent sur la fabricabilité (DFM), accompagné d'un devis de fabrication détaillé.