
 Italian
 English
 Spanish
 German
 Russian
 French

L'elettroerosione a filo (Wire EDM) è un processo di lavorazione di precisione senza contatto che utilizza un filo elettricamente carico e in continuo movimento per tagliare metalli conduttori. Si basa sulle scintille termiche anziché sulla forza meccanica, il che lo rende ideale per il taglio di leghe completamente temprate e per il raggiungimento di tolleranze estreme.
La fresatura CNC tradizionale spesso incontra difficoltà quando si tratta di acciai per utensili completamente temprati, angoli interni acuti o scanalature estremamente profonde e strette. È qui che entra in gioco l’elettroerosione a filo. Eliminando la pressione fisica di taglio, questo processo impedisce che i pezzi fragili si deformino durante la lavorazione, raggiungendo abitualmente tolleranze fino a ±0,005 mm (0,0002″).
Di seguito analizziamo nel dettaglio la realtà operativa dell’elettroerosione a filo, illustrando le rigide regole di progettazione, le effettive capacità di tolleranza e i fattori che determinano il prezzo finale del preventivo.
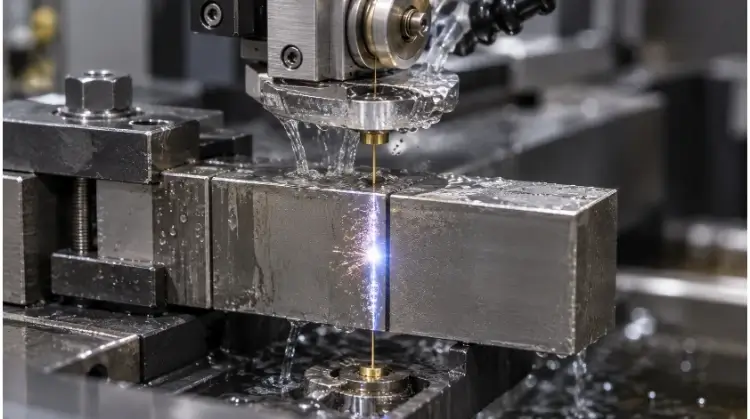
Come funziona il processo di taglio con elettroerosione a filo?
La vera precisione nasce dalla comprensione dei principi fisici alla base del funzionamento della macchina. Scopriamo insieme come le scintille controllate, la tensione del filo e il fluido dielettrico interagiscono per modellare il metallo senza contatto fisico.
Spazio di scarica e asportazione di materiale
Il processo si basa su un filo conduttivo che funge da elettrodo, ma il filo non entra mai fisicamente in contatto con il pezzo da lavorare. Al contrario, scintille elettriche controllate attraversano uno spazio microscopico (in genere da 0,02 mm a 0,05 mm) per erodere piccole quantità di metallo. La larghezza totale del taglio, nota come "kerf", è data dal raggio del filo combinato con questa distanza tra le scintille.
Poiché non vi è alcun contatto fisico, il pezzo da lavorare non subisce alcuna sollecitazione meccanica. Tuttavia, è un errore comune ritenere che un “filo caldo” tagli fisicamente il materiale. La rimozione del materiale è interamente determinata da una rapida fusione e vaporizzazione elettrica localizzata, il che significa che il processo lascia effettivamente un’impronta termica sulla superficie di taglio.
Tensione del cavo e lavaggio dielettrico
Per ottenere tagli precisi, il filo deve mantenere una tensione costante mentre scorre tra le guide superiore e inferiore della macchina. L'intera zona di taglio è immersa in acqua deionizzata o lavata con acqua deionizzata.
Questo fluido non è semplicemente un refrigerante; funge da semiconduttore dielettrico per controllare la scarica di scintilla, eliminando al contempo attivamente le particelle di metallo erose. La qualità dell’acqua e la pressione di lavaggio influiscono direttamente sulla stabilità della lavorazione. Un lavaggio insufficiente porta spesso alla rottura del filo, alla formazione di striature sulla superficie e a imprecisioni dimensionali, in particolare durante il taglio di pezzi spessi o di scanalature profonde e strette, dove i detriti sono più difficili da evacuare.
Montaggi preliminari e revisioni sommarie
Le operazioni di elettroerosione a filo si suddividono in fasi di sgrossatura e rifinitura. Il taglio iniziale di sgrossatura rimuove la maggior parte del materiale, operando a potenza più elevata per realizzare il profilo primario.
Questa passata di solito lascia una superficie ruvida e lievi scostamenti dimensionali. Per correggere la geometria delle pareti laterali e ottenere tolleranze più strette, la macchina esegue una o più passate di rifinitura. Queste passate successive vengono eseguite a potenze inferiori, asportando solo quantità microscopiche di materiale per migliorare la finitura superficiale (raggiungendo spesso valori di Ra compresi tra 0,2 µm e 0,4 µm) e la precisione. Nel gergo comune delle officine, un processo “1 sgrossatura, 2 rifiniture” è lo standard per i componenti di stampi di precisione.
In quali casi l’elettroerosione a filo dà i migliori risultati — e in quali no
Ogni processo di produzione presenta un punto ottimale specifico e limiti fisici ben definiti. Sapere esattamente quando ricorrere all’elettroerosione a filo consentirà al vostro team di risparmiare tempo e risorse finanziarie.
Materiali conduttivi e temprati
L'elettroerosione a filo è particolarmente indicata per materiali quali l'acciaio da utensili temprato, l'acciaio inossidabile, l'alluminio, il rame, l'ottone, il titanio, le leghe di nichel e il carburo di tungsteno. Il requisito fondamentale è la conduttività elettrica.
La durezza del materiale non rappresenta un limite significativo per il processo di taglio in sé, sebbene la conduttività termica, il punto di fusione e la resistenza elettrica influenzino la velocità di taglio. Uno dei principali vantaggi produttivi dell’elettroerosione a filo è la possibilità di tagliare i pezzi dopo che questi sono stati sottoposti a trattamento termico. Questa sequenza impedisce che il profilo finale si deformi durante il processo di tempra.
Tuttavia, gli ingegneri devono tenere presente che la rimozione di materiale può comunque liberare tensioni residue preesistenti all’interno del metallo, il che potrebbe causare lo spostamento o la deformazione del pezzo finale una volta completato il taglio, specialmente durante i tagli asimmetrici su blocchi spessi di acciaio per utensili. Ecco perché i team di ingegneri di TZR in genere esaminano la geometria del modello CAD e lo stato del trattamento termico del materiale prima di definire il percorso del filo.
Attraverso profili e elementi rastremati
Il processo è particolarmente indicato per caratteristiche geometriche specifiche. Tra le applicazioni più comuni figurano i profili di punzoni e matrici, ingranaggi interni e scanalature, asole di precisione, matrici di estrusione, elementi flessibili sottili e contorni complessi di lamiere.
Le macchine moderne utilizzano assi U e V indipendenti sulla guida superiore del filo per realizzare aperture coniche. L'angolo di conicità effettivamente ottenibile dipende dall'altezza del pezzo, dalla distanza tra la guida superiore e quella inferiore del filo e dai limiti meccanici di corsa della macchina (spesso limitati a circa 30°-45°, a seconda dell'attrezzatura).
Componenti realizzati in modo migliore
L'elettroerosione a filo non è adatta a materiali non conduttivi come la plastica o la ceramica tecnica. Inoltre, non è in grado di lavorare fori ciechi, cavità chiuse o superfici sagomate 3D complesse. Per la rimozione di grandi quantità di materiale, profili in lamiera di precisione standard o pezzi semplici prodotti in grandi volumi a basso costo, i metodi alternativi risultano solitamente molto più convenienti.
L'elettroerosione a filo è un processo specializzato per il taglio di profili, non un sostituto di tutte le operazioni CNC.
Regole di progettazione per tagli puliti e stabili con elettroerosione a filo
La progettazione per l'elettroerosione a filo richiede di prevedere come il filo interagisca con la geometria interna e le sollecitazioni del materiale. Un taglio stabile inizia molto prima della programmazione della macchina.
Fori iniziali e accesso al cavo
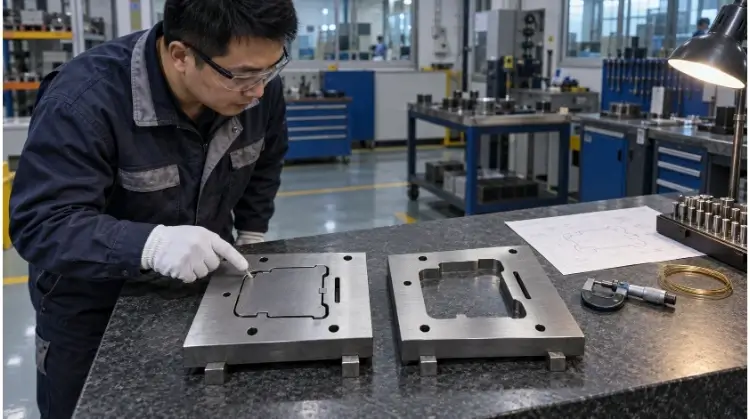
I profili interni chiusi richiedono fori iniziali preforati per il passaggio del filo. Il foro iniziale deve consentire un inserimento stabile del filo; fori di dimensioni insufficienti causano spesso errori nell’inserimento automatico del filo (AWT). La progettazione di un pezzo con più profili interni indipendenti aumenta il numero di cicli di inserimento, il che comporta un aumento significativo dei tempi di lavorazione (ogni ciclo automatico di reinserimento del filo può aggiungere diversi minuti alla lavorazione, facendo aumentare rapidamente i costi nel caso di piastre a più cavità).
Per fori iniziali estremamente piccoli o profondi in blocchi temprati, è solitamente necessaria una macchina EDM dedicata alla foratura (spesso denominata “hole popper”). Gli ingegneri dovrebbero posizionare strategicamente i fori iniziali nel materiale di scarto (slug) e lontano dalle superfici funzionali critiche. Non forniamo un diametro universale per i fori iniziali; la dimensione ottimale deve essere confermata in base al diametro effettivo del filo e alle capacità di infilatura della macchina specifica.
Raggi degli angoli e margine di taglio
Il limite fisico fondamentale del processo è determinato dal filo. La relazione teorica è la seguente:
Raggio interno minimo ≈ raggio del filo + distanza tra gli elettrodi
Tuttavia, il raggio interno effettivamente ottenibile dipende da diversi fattori operativi, tra cui il diametro del filo, la distanza tra gli elettrodi, l’altezza del pezzo, la vibrazione del filo, le impostazioni di controllo degli angoli e la strategia di passata di rifinitura selezionata.
Consigliamo vivamente ai progettisti di lasciare un margine ragionevole nel modello CAD, anziché progettare al limite fisico teorico (ad esempio, specificando un raggio di 0,15 mm quando si utilizza un filo da 0,25 mm). Si prega di notare che i disegni tecnici devono sempre specificare le dimensioni finali del pezzo. Il sistema CAM gestisce automaticamente il raggio del filo e la compensazione della distanza di scarica. Infine, l’elettroerosione a filo non è in grado di produrre un angolo interno con raggio effettivamente pari a zero.
Sequenza di taglio e stabilità del pezzo
La sequenza di taglio influisce direttamente sul controllo dei residui e sulla stabilità del pezzo. Una volta completato un profilo interno, il residuo pesante può cadere e urtare contro la guida inferiore del filo oppure spezzare il filo stesso. Questo problema viene risolto utilizzando microgiunti (linguette), piastre di supporto o tagli a sezioni distruttive.
Inoltre, i componenti di piccole dimensioni possono spostarsi durante il taglio finale e le sezioni a pareti sottili spesso si deformano a causa del rilascio delle tensioni residue preesistenti. Una sequenza di lavorazione tipica e affidabile prevede:
- Completamento delle operazioni di trattamento termico e di sgrossatura.
- Definizione di superfici di riferimento stabili.
- Lavorazione dei profili interni critici.
- Lasciando le linguette di fissaggio necessarie per trattenere il pezzo grezzo.
- Esecuzione del taglio finale e del rilascio del pezzo.
La sequenza specifica deve essere adattata al materiale, allo stato di trattamento termico e alla struttura del pezzo. Il team di ingegneri di TZR esamina regolarmente queste sequenze CAD per garantire che il pezzo mantenga la stabilità dimensionale fino al completamento della passata finale di rifinitura.
Filo di ottone contro filo di molibdeno nella produzione
I team addetti agli acquisti notano spesso notevoli variazioni di prezzo tra i preventivi relativi all’eletroerosione a filo. La tecnologia delle macchine e il modello di consumo del filo sono solitamente alla base di questa differenza di costo.
Sistemi a filo di ottone unidirezionali
Questi sistemi utilizzano filo di ottone o di ottone zincato che attraversa la zona di taglio una sola volta prima di essere scartato. Poiché sul pezzo viene costantemente introdotto filo nuovo e non usurato, queste macchine sono particolarmente adatte per passate multiple e stabili di sgrossatura. In genere garantiscono finiture superficiali superiori e un controllo dimensionale più rigoroso.
Di conseguenza, sia i costi dei materiali di consumo che le tariffe orarie delle macchine sono in genere più elevati. Tuttavia, la scelta di un sistema in ottone monodirezionale non garantisce automaticamente un grado di tolleranza fisso; la configurazione da parte dell’operatore e la calibrazione della macchina rimangono fondamentali.
Sistemi a filo di molibdeno alternativi
I sistemi alternativi utilizzano un filo di molibdeno che si muove avanti e indietro attraverso la zona di taglio, consentendo di riutilizzare più volte la stessa bobina di filo. Ciò riduce drasticamente i costi dei materiali di consumo, rendendoli una scelta comune per le basi stampo generiche e i componenti industriali standard.
La finitura superficiale e la precisione dimensionale dipendono in larga misura dal livello di manutenzione della macchina. Non bisogna confondere i termini tecnici utilizzati a livello regionale: i sistemi alternativi “fast-wire” non lavorano necessariamente più velocemente dei sistemi “brass”; tale denominazione si riferisce alla velocità della bobina del filo, non alla velocità effettiva di asportazione del materiale.
Differenze in termini di precisione, finitura e costo
| Parametro di confronto | Filo di ottone unidirezionale | Filo al molibdeno ad andamento alternativo |
| Movimento del filo | Unidirezionale | Avanti e indietro |
| Utilizzo dei cavi | A passaggio singolo (scartato) | Riutilizzato più volte |
| Stabilità dello Skim Pass | Di solito più alto | A seconda della classe della macchina |
| Finitura superficiale | In generale, più fluido | In generale, più ruvido |
| Costo di lavorazione | Di solito più alto | Di solito più basso |
| Applicazioni tipiche | Stampi ad alta precisione, componenti critici | Utensili generici, componenti industriali standard |
💡 Consiglio tecnico di TZR:
Hai ricevuto un preventivo che sembra troppo bello per essere vero? Chiedi al tuo fornitore se utilizza un sistema a filo in ottone unidirezionale o un sistema a filo in molibdeno alternato. La differenza si rifletterà direttamente sulla finitura superficiale del tuo pezzo e sulle tolleranze finali. Poiché TZR gestisce una rete di produzione completa, valutiamo il tuo disegno e indirizziamo il lavoro verso il sistema a filo specifico che bilancia i tuoi esatti requisiti di tolleranza con il tuo budget.
Come controllare la tolleranza e la finitura nell'elettroerosione a filo?
Per ottenere tolleranze ristrette è necessario gestire le variabili fisiche che tendono a deviare il filo dal percorso programmato. La costanza dei risultati dipende dal controllo sia della macchina che dell'ambiente.
Spessore, ritardo del filo e conicità
Quando si tagliano pezzi spessi o si affrontano curve strette ad alta velocità, la parte centrale del filo fatica a tenere il passo con le guide superiore e inferiore. Questo fenomeno, noto come ritardo del filo o “effetto pancia”, può causare errori negli angoli, pareti laterali a forma di botte, profili concavi, variazioni dimensionali dall’alto verso il basso e conicità indesiderate.
Più il pezzo è alto, più è difficile per il filo seguire esattamente il percorso delle guide, il che spesso richiede velocità di taglio notevolmente ridotte per mantenere la rettilineità verticale.
Lavaggio, temperatura e stato della macchina
Oltre al ritardo del filo, le dimensioni finali effettive sono influenzate dalla temperatura del dielettrico, dalla temperatura dell'officina, dalla resistività dell'acqua, dalla posizione dell'ugello di lavaggio, dalla pressione di lavaggio, dalla tensione del filo e dalla stabilità del dispositivo di fissaggio.
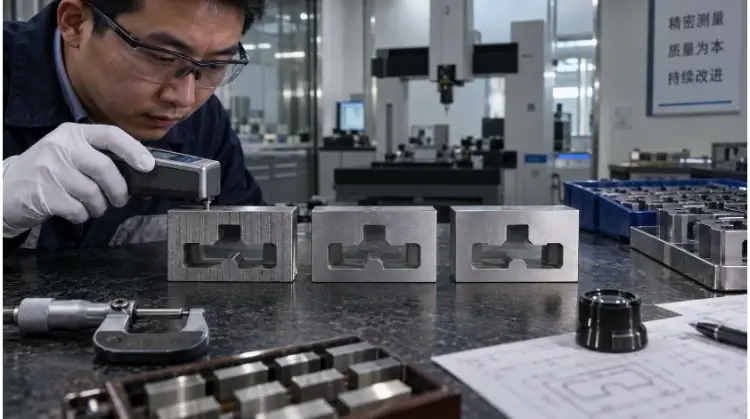
Gli ingegneri devono distinguere chiaramente tra risoluzione della macchina, precisione di posizionamento, ripetibilità e tolleranza effettiva del pezzo finito. Un controllore della macchina in grado di visualizzare incrementi di 0,001 mm non garantisce un pezzo finito con una tolleranza di ±0,001 mm se la temperatura del fluido dielettrico è soggetta a fluttuazioni o se la pressione di lavaggio è insufficiente a rimuovere i residui.
Ristrutturazione degli strati e integrità delle superfici
Poiché l'electroerosione a filo è fondamentalmente un processo di erosione termica, altera l'integrità superficiale del bordo lavorato. Tra i cambiamenti metallurgici più comuni figurano la formazione di uno strato di rifusione (spesso denominato «strato bianco»), microfessurazioni, sollecitazioni termiche localizzate e alterazioni chimiche superficiali. Questi fattori sono particolarmente critici per i pezzi sottoposti a sollecitazioni cicliche, per gli stampi di stampaggio di precisione e per i componenti con requisiti superficiali rigorosi.
| Strategia di lavorazione | Precisione dimensionale | Finitura superficiale | Ridefinizione delle condizioni del livello | Tempo di ciclo |
| Solo montaggio preliminare | Fiera | Segni visibili di scintille da elettroerosione | Relativamente evidente | Il più breve |
| Grossolano + una sgrossatura | Buono | Notevolmente migliorato | Ridotto | Medio |
| Tagli multipli a scorrimento | Il più alto | Il più fluido | Ancora più ridotto | Il più lungo |
Sebbene più passaggi di skimming riducano al minimo lo strato di rifusione, raramente lo eliminano completamente a livello microscopico. I metodi di post-lavorazione disponibili per rimuovere lo strato residuo includono la rettifica di precisione, la lappatura, la lucidatura meccanica, il trattamento chimico controllato o, ove opportuno, l’elettrolucidatura. Non esiste un’unica soluzione universale; il metodo di post-lavorazione corretto dipende interamente dalla lega specifica e dalla resistenza a fatica richiesta del pezzo finale.
Eletroerosione a filo vs. fresatura, laser e getto d'acqua
La scelta del metodo di taglio corretto determina sia la qualità del pezzo che il costo finale. Confrontiamo l'eletroerosione a filo con i processi alternativi per chiarirne l'esatto ruolo in officina.
Fresatura CNC
Mentre l'elettroerosione a filo e Fresatura CNC Sebbene siano entrambi processi CNC di precisione, eccellono in ambiti fondamentalmente diversi.
L'elettroerosione a filo è particolarmente indicata per:
- Materiali conduttivi completamente temprati (ad es., acciai per utensili, carburo di tungsteno).
- Profili passanti di precisione e coniche ripide.
- Piccoli angoli interni (dove le frese sono limitate dal loro raggio).
- Fessure profonde e strette.
- Parti fragili o con pareti sottili che si deformerebbero sotto l'azione delle forze fisiche esercitate durante il taglio.
La fresatura CNC è particolarmente indicata per:
- Rimozione di materiale sfuso ad alta velocità.
- Fori ciechi, gradini e cavità a fondo piatto.
- Cavità 3D complesse e superfici sagomate in modo organico.
- Geometrie in cui l'utensile da taglio ha un facile accesso dall'alto verso il basso o su più assi.
Per molti componenti complessi e di alta precisione, affidarsi a un unico metodo risulta inefficiente. La strategia di produzione più pratica è spesso un approccio ibrido:
La fresatura CNC asporta il materiale in eccesso quando è ancora morbido, mentre l’elettroerosione a filo rifinisce i profili critici dopo che il pezzo è stato temprato.
Taglio a laser e a getto d'acqua
Per i materiali in lastre piane e fogli, gli ingegneri devono scegliere tra l’eletroerosione a filo, laser, e il taglio a getto d'acqua in base allo spessore, alla qualità dei bordi e al budget.
| Processo di lavorazione | Vantaggi principali | Principali limitazioni |
| Elettroerosione a filo | Massima precisione (mantiene una tolleranza di ±0,005 mm anche su blocchi di 100 mm di spessore); raggi interni minimi; taglia senza sforzo i metalli temprati. | Velocità di taglio minima; limitato esclusivamente ai materiali conduttivi. |
| Taglio laser | Estremamente veloce per profili sottili (ideale per lamiere di spessore inferiore a 6 mm); estremamente conveniente per la produzione in serie. | Limiti di spessore; gli angoli estremamente piccoli possono fondersi a causa della concentrazione di calore. |
| Taglio a getto d'acqua | Ampia gamma di materiali (taglia materiali non metallici); zona termicamente alterata (HAZ) pari a zero. | La conicità dei bordi è più marcata; le tolleranze complessive sono in genere inferiori rispetto all'elettroerosione a filo (spesso da ±0,1 mm a ±0,2 mm). |
(Nota: le prestazioni del laser e del getto d'acqua variano notevolmente in base alla potenza della macchina e alla pressione della pompa; la deformazione o la conicità effettive devono essere valutate in base allo spessore specifico del materiale e all'attrezzatura utilizzata.)
Eletroerosione a tuffo e a foratura
La tecnologia EDM si articola in tre tipi distinti di macchine, ciascuna delle quali svolge una specifica funzione geometrica. La logica di selezione è semplice:
- Eletroerosione a filo: Da utilizzare esclusivamente per profili passanti bidimensionali e rastremati.
- Elettroerosione a tuffo (Die Sinking): Utilizzato per cavità cieche, fori esagonali e impronte di stampi 3D.
- Eletroerosione per foratura (Hole Popper): Utilizzato per la realizzazione di fori iniziali e di fori estremamente piccoli e profondi.
Domande frequenti
L'elettroerosione a filo può tagliare fori ciechi?
No. L'elettroerosione a filo non consente di tagliare fori ciechi. Il filo deve attraversare completamente il pezzo dall'alto verso il basso. Se il progetto presenta fori ciechi, cavità o cavità a fondo piatto, tali elementi devono essere lavorati mediante fresatura CNC o elettroerosione a tuffo.
L'elettroerosione a filo può tagliare l'alluminio e il carburo?
Sì. L'elettroerosione a filo è in grado di tagliare qualsiasi materiale conduttore di elettricità, compresi l'alluminio e il carburo di tungsteno. L'alluminio si taglia in tempi relativamente brevi. Il carburo di tungsteno richiede tempi di taglio più lunghi, ma è particolarmente indicato per questo processo poiché la sua lavorazione con utensili da taglio tradizionali risulta estremamente difficile e costosa.
Qual è il raggio minimo dell'angolo interno?
Il raggio minimo assoluto dell'angolo interno è pari al raggio del filo più la distanza di scarica. Per un filo standard da 0,25 mm, il raggio minimo ottenibile è compreso tra circa 0,15 mm e 0,17 mm. Specificare un raggio leggermente maggiore (ad esempio, 0,20 mm) nel modello CAD garantisce un taglio molto più stabile.
L'elettroerosione a filo influisce sulla resistenza alla fatica?
Sì. L’elettroerosione a filo riduce la resistenza alla fatica creando uno strato microscopico di rifusione (strato bianco). Trattandosi di un processo termico, induce sollecitazioni termiche locali e potenziali microfessurazioni. Per i pezzi sottoposti a elevati carichi ciclici, come i componenti aerospaziali, è solitamente necessaria una lucidatura secondaria o una rettifica di precisione per ripristinare l’integrità della superficie.
Conclusione
L'elettroerosione a filo è uno strumento altamente specializzato e indispensabile per la lavorazione di profili passanti di precisione, angoli interni stretti e leghe temprate. Tuttavia, per utilizzare con successo questa tecnologia è necessaria una chiara comprensione dei margini di taglio, del posizionamento dei fori iniziali e dell’impatto metallurgico dello strato di rifusione. Progettare un pezzo che funzioni perfettamente in CAD non garantisce automaticamente che rimanga stabile sul tavolo della macchina una volta che le tensioni residue vengono rilasciate.
Sei pronto a passare dalla progettazione alla produzione?
Inviate i vostri file CAD e le specifiche dei disegni al team di ingegneri di TZRm. Entro 12 ore esamineremo le vostre tolleranze geometriche, valuteremo la sequenza dei trattamenti termici e forniremo un rapporto trasparente con i commenti sul DFM (Design for Manufacturing), insieme a un preventivo di produzione dettagliato.