
 Spanish
 English
 German
 Russian
 Italian
 French

El mecanizado por descarga eléctrica con hilo (EDM con hilo) es un proceso de fabricación de precisión sin contacto que utiliza un hilo con carga eléctrica en movimiento continuo para cortar metales conductores. Se basa en chispas térmicas en lugar de en la fuerza mecánica, lo que lo hace ideal para cortar aleaciones totalmente endurecidas y alcanzar tolerancias extremas.
El fresado CNC tradicional suele tener dificultades a la hora de trabajar con aceros para herramientas totalmente templados, esquinas internas afiladas o ranuras extremadamente profundas y estrechas. Ahí es donde entra en juego el electroerosionado por hilo. Al eliminar la presión física de corte, este proceso evita que las piezas frágiles se deformen durante el mecanizado, alcanzando habitualmente tolerancias de hasta ±0,005 mm (0,0002″).
A continuación, analizamos en detalle la realidad del proceso de electroerosión por hilo en el taller, abordando las estrictas normas de diseño, las capacidades reales en materia de tolerancias y los factores que determinan el presupuesto final.
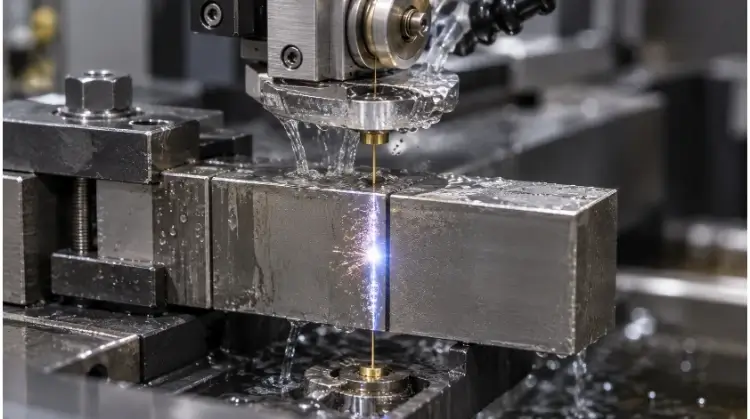
¿Cómo funciona el proceso de corte por electroerosión por hilo?
La verdadera precisión comienza por comprender los principios físicos que rigen el funcionamiento de la máquina. Veamos cómo las chispas controladas, la tensión del alambre y el líquido dieléctrico actúan conjuntamente para dar forma al metal sin contacto físico.
Aislamiento por chispa y eliminación de material
El proceso se basa en un alambre conductor que actúa como electrodo, pero el alambre nunca entra en contacto físico con la pieza de trabajo. En su lugar, unas chispas eléctricas controladas saltan a través de un espacio microscópico (normalmente de 0,02 mm a 0,05 mm) para erosionar pequeñas cantidades de metal. La anchura total del corte, conocida como «kerf», viene determinada por el radio del alambre combinado con este espacio de chispa.
Dado que no hay contacto físico, la pieza de trabajo no sufre ninguna tensión mecánica. Sin embargo, es un error común pensar que un «hilo caliente» corta físicamente el material. La eliminación de material se debe exclusivamente a la fusión y vaporización eléctricas rápidas y localizadas, lo que significa que el proceso sí deja una huella térmica en la superficie de corte.
Tensión de los cables y lavado dieléctrico
Para que los cortes sean precisos, el alambre debe mantener una tensión constante a medida que se desplaza entre las guías superior e inferior de la máquina. Toda la zona de corte queda sumergida en agua desionizada o se lava con ella.
Este fluido no es simplemente un refrigerante; actúa como semiconductor dieléctrico para controlar la descarga de chispas, al tiempo que elimina activamente las partículas de metal erosionadas. La calidad del agua y la presión de lavado influyen directamente en la estabilidad del mecanizado. Un lavado insuficiente suele provocar roturas del alambre, rayas en la superficie e imprecisiones dimensionales, especialmente al cortar piezas gruesas o ranuras profundas y estrechas, donde los residuos son más difíciles de evacuar.
Borradores y revisiones superficiales
Las operaciones de electroerosión por hilo se dividen en fases de desbaste y de acabado. El corte inicial de desbaste elimina la mayor parte del material, trabajando a mayor potencia para cortar el perfil principal.
Esta pasada suele dejar una superficie rugosa y ligeras desviaciones dimensionales. Para corregir la geometría de las paredes laterales y alcanzar tolerancias más estrictas, la máquina realiza una o varias pasadas de acabado. Estas pasadas posteriores se realizan con una potencia menor, eliminando solo cantidades microscópicas de material para mejorar el acabado superficial (que a menudo alcanza valores de Ra de entre 0,2 µm y 0,4 µm) y la precisión. En términos habituales del taller, un proceso de «1 pasada de desbaste y 2 de repaso» es el estándar para los componentes de moldes de precisión.
Dónde funciona mejor el electroerosión por hilo… y dónde no
Cada proceso de fabricación tiene un punto óptimo específico y unos límites físicos estrictos. Saber exactamente cuándo recurrir al electroerosionado por hilo permitirá a tu equipo ahorrar tiempo y dinero.
Materiales conductores y endurecidos
El electroerosión por hilo es adecuado para materiales como el acero para herramientas templado, el acero inoxidable, el aluminio, el cobre, el latón, el titanio, las aleaciones de níquel y el carburo de tungsteno. El requisito fundamental es la conductividad eléctrica.
La dureza del material no supone una limitación significativa para el proceso de corte en sí, aunque la conductividad térmica, el punto de fusión y la resistencia eléctrica sí influyen en la velocidad de corte. Una ventaja importante de la electroerosión por hilo en la fabricación es la capacidad de cortar piezas después de que hayan sido sometidas a un tratamiento térmico. Esta secuencia evita que el perfil final se deforme durante el proceso de endurecimiento.
Sin embargo, los ingenieros deben tener en cuenta que el corte de material puede liberar tensiones residuales preexistentes en el metal, lo que puede provocar que la pieza final se desplace o se deforme una vez finalizado el corte, especialmente durante cortes asimétricos en bloques gruesos de acero para herramientas. Por este motivo, los equipos de ingeniería de TZR suelen revisar la geometría del modelo CAD y el estado del tratamiento térmico del material antes de definir la trayectoria del hilo.
A través de perfiles y elementos cónicos
El proceso resulta especialmente adecuado para características geométricas específicas. Entre sus aplicaciones más habituales se incluyen perfiles de punzones y matrices, engranajes internos y estrías, ranuras de precisión, matrices de extrusión, elementos flexibles delgados y contornos complejos de chapas.
Las máquinas modernas utilizan ejes U y V independientes en la guía de alambre superior para crear aberturas cónicas. El ángulo de conicidad real que se puede alcanzar depende de la altura de la pieza de trabajo, de la distancia entre las guías de alambre superior e inferior y de los límites mecánicos de carrera de la máquina (que suelen estar limitados a entre 30° y 45°, dependiendo del equipo).
Piezas que se fabrican mejor de otra manera
El electroerosionado por hilo no es adecuado para materiales no conductores, como los plásticos o la cerámica técnica. Tampoco permite mecanizar agujeros ciegos, cavidades cerradas o superficies contorneadas complejas en 3D. Para la eliminación de material a granel, perfiles de chapa metálica de precisión estándar o piezas sencillas de gran volumen y bajo coste, los métodos alternativos suelen ser mucho más rentables.
El electroerosionado por hilo es un proceso especializado de corte de perfiles, no un sustituto de todas las operaciones CNC.
Normas de diseño para obtener cortes limpios y estables mediante electroerosión por hilo
El diseño para el corte por electroerosión con hilo requiere prever cómo interactúa el hilo con la geometría interna y las tensiones del material. Un corte estable comienza mucho antes de programar la máquina.
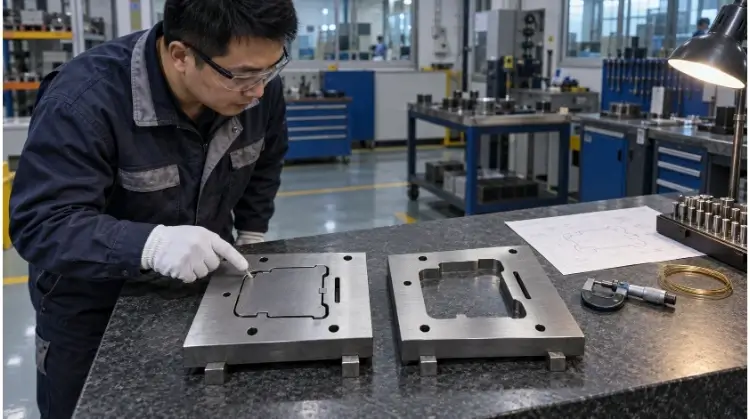
Orificios iniciales y acceso al cable
Los perfiles internos cerrados requieren orificios iniciales pretaladrados para que pase el alambre. El orificio inicial debe permitir un enhebrado estable del alambre; los orificios demasiado pequeños suelen provocar fallos en el enhebrado automático del alambre (AWT). El diseño de una pieza con múltiples perfiles internos independientes aumenta el número de ciclos de enhebrado, lo que alarga considerablemente el tiempo de mecanizado. (cada ciclo automático de reenhebrado puede alargar el trabajo varios minutos, lo que hace que los costes aumenten rápidamente en las placas de múltiples cavidades).
Para orificios iniciales extremadamente pequeños o profundos en bloques endurecidos, suele ser necesaria una máquina de electroerosión (EDM) específica para taladrar orificios (a menudo denominada «hole popper»). Los ingenieros deben colocar estratégicamente los orificios iniciales en el material de desecho (residuo) y alejados de las superficies funcionales críticas. No indicamos un diámetro universal para los orificios iniciales; el tamaño óptimo debe determinarse en función del diámetro real del hilo y de las capacidades de roscado de la máquina en cuestión.
Radios de las esquinas y margen de corte
El límite físico fundamental del proceso viene determinado por el alambre. La relación teórica es la siguiente:
Radio interior mínimo ≈ radio del alambre + distancia de chispa
Sin embargo, el radio interior real que se puede alcanzar depende de varios factores operativos, entre los que se incluyen el diámetro del alambre, la distancia entre electrodos, la altura de la pieza de trabajo, la vibración del alambre, los ajustes de control de esquinas y la estrategia de pasada de desbaste seleccionada.
Recomendamos encarecidamente a los ingenieros que dejen un margen razonable en el modelo CAD, en lugar de diseñar hasta el límite físico teórico (por ejemplo, especificar un radio de 0,15 mm cuando se utiliza un hilo de 0,25 mm). Tenga en cuenta que sus planos de ingeniería deben especificar siempre las dimensiones finales de la pieza. El sistema CAM se encarga automáticamente de la compensación del radio del hilo y de la distancia entre electrodos. Por último, el electroerosionado por hilo no puede producir una esquina interna con un radio realmente nulo.
Secuencia de corte y estabilidad de la pieza
La secuencia de corte influye directamente en el control de los residuos y en la estabilidad de la pieza. Cuando se completa un perfil interno, el residuo pesado puede caer y chocar contra la guía inferior del alambre o romperlo. Esto se soluciona mediante microuniones (lengüetas), placas de apoyo o un corte seccional destructivo.
Además, las piezas pequeñas pueden desplazarse durante el corte final, y las secciones de paredes delgadas suelen deformarse al liberarse las tensiones residuales preexistentes. Una secuencia de fabricación típica y fiable consiste en:
- Realización de operaciones de tratamiento térmico y mecanizado en bruto.
- Establecimiento de superficies de referencia estables.
- Mecanizado de los perfiles internos críticos.
- Dejando las lengüetas de sujeción necesarias para retener la pieza.
- Realización del corte final y la separación de la pieza.
La secuencia específica debe adaptarse al material, al estado del tratamiento térmico y a la estructura de la pieza. El equipo de ingeniería de TZR revisa periódicamente estas secuencias CAD para garantizar que la pieza mantenga su estabilidad dimensional hasta que finalice la pasada de desbaste final.
Alambre de latón frente a alambre de molibdeno en la producción
Los equipos de compras suelen observar variaciones significativas en los precios de los presupuestos de electroerosión por hilo. La tecnología subyacente de la máquina y el modelo de consumo de hilo suelen explicar esta diferencia de coste.
Sistemas de alambre de latón unidireccionales
Estos sistemas utilizan alambre de latón o de latón recubierto de zinc que atraviesa la zona de corte una sola vez antes de desecharse. Dado que se introduce constantemente alambre nuevo, sin desgastar, en la pieza de trabajo, estas máquinas son muy adecuadas para realizar múltiples pasadas de desbaste de forma estable. Por lo general, ofrecen acabados superficiales superiores y un control dimensional más preciso.
Por consiguiente, tanto los costes de los consumibles como las tarifas por hora de las máquinas suelen ser más elevados. Sin embargo, el hecho de especificar un sistema de latón unidireccional no garantiza automáticamente un grado de tolerancia fijo; la configuración por parte del operario y la calibración de la máquina siguen siendo fundamentales.
Sistemas de alambre de molibdeno de movimiento alternativo
Los sistemas de vaivén utilizan un alambre de molibdeno que se desplaza de un lado a otro a través de la zona de corte, lo que permite reutilizar la misma bobina de alambre varias veces. Esto reduce drásticamente los costes de los consumibles, por lo que es una opción habitual para bases de moldes generales y piezas industriales estándar.
El acabado superficial y la precisión dimensional dependen en gran medida del nivel de mantenimiento de la máquina. No hay que confundir los términos propios del sector: los sistemas recíprocos de «hilo rápido» no trabajan necesariamente más rápido que los sistemas de latón; esta denominación hace referencia a la velocidad de la bobina de hilo, no a la tasa real de arranque de material.
Diferencias en cuanto a precisión, acabado y coste
| Métrica de comparación | Alambre de latón unidireccional | Alambre de molibdeno de movimiento alternativo |
| Movimiento del cable | Unidireccional | De un lado a otro |
| Uso del alambre | De una sola pasada (descartado) | Reutilizado varias veces |
| Estabilidad del «Skim Pass» | Normalmente más alto | Depende del nivel de la máquina |
| Acabado superficial | En general, más suave | En general, más áspero |
| Coste del mecanizado | Normalmente más alto | Normalmente más bajo |
| Aplicaciones típicas | Moldes de alta precisión, piezas críticas | Herramientas generales, componentes industriales estándar |
💡 Consejo técnico de TZR:
¿Te han dado un presupuesto que parece demasiado bueno para ser verdad? Pregunta a tu proveedor si utiliza un sistema de latón unidireccional o un sistema de molibdeno recíproco. La diferencia se notará directamente en el acabado superficial de tu pieza y en las tolerancias finales. Dado que TZR gestiona una amplia red de fabricación, evaluamos tu plano y asignamos el trabajo al sistema de hilo específico que equilibra tus requisitos exactos de tolerancia con tu presupuesto.
¿Cómo controlar la tolerancia y el acabado en el electroerosionado por hilo?
Para alcanzar tolerancias estrictas es necesario gestionar las variables físicas que intentan desviar el hilo de su trayectoria programada. La uniformidad depende del control tanto de la máquina como del entorno.
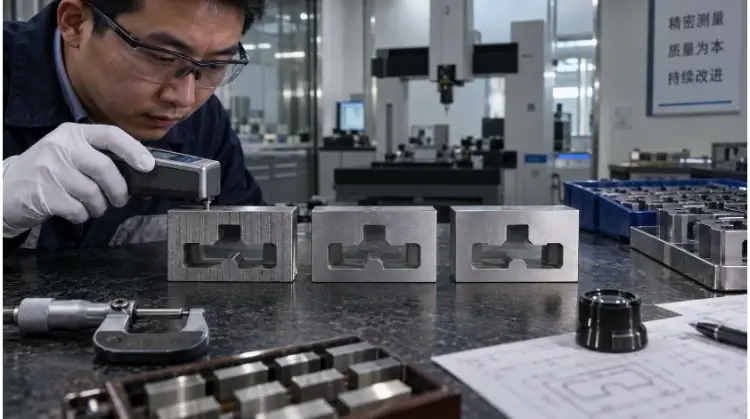
Espesor, holgura del alambre y conicidad
Al cortar piezas gruesas o al tomar curvas cerradas a alta velocidad, la parte central del hilo tiene dificultades para seguir el ritmo de las guías superior e inferior. Este fenómeno, conocido como «retraso del hilo» o «efecto de barriga», puede provocar errores en las esquinas, paredes laterales abombadas, perfiles cóncavos, variaciones de tamaño de arriba abajo y conicidades no deseadas.
Cuanto más alta es la pieza de trabajo, más difícil resulta que el hilo siga exactamente el recorrido de las guías, lo que a menudo obliga a reducir considerablemente la velocidad de corte para mantener la rectitud vertical.
Purga, temperatura y estado de la máquina
Además del retraso del alambre, las dimensiones finales reales se ven influidas por la temperatura del dieléctrico, la temperatura del taller, la resistividad del agua, la posición de la boquilla de lavado, la presión de lavado, la tensión del alambre y la estabilidad del dispositivo de sujeción.
Los ingenieros deben distinguir claramente entre la resolución de la máquina, la precisión de posicionamiento, la repetibilidad y la tolerancia real de la pieza acabada. Un controlador de máquina capaz de mostrar incrementos de 0,001 mm no garantiza que la pieza acabada tenga una tolerancia de ±0,001 mm si la temperatura del fluido dieléctrico fluctúa o si la presión de lavado no es suficiente para eliminar los residuos.
Integridad de la capa y la superficie tras la refundición
Dado que el electroerosión por hilo es, en esencia, un proceso de erosión térmica, altera la integridad superficial del borde mecanizado. Entre los cambios metalúrgicos más habituales se incluyen la formación de una capa de refundición (a menudo denominada «capa blanca»), microfisuras, tensiones térmicas locales y cambios en la composición química de la superficie. Estos factores son de vital importancia para las piezas sometidas a cargas cíclicas, las matrices de estampación de precisión y los componentes con requisitos superficiales estrictos.
| Estrategia de mecanizado | Precisión dimensional | Acabado superficial | Condición de la capa de refundición | Tiempo de ciclo |
| Solo montaje preliminar | Feria | Marcas visibles de chispas de electroerosión | Relativamente destacado | El más corto |
| Primer pase + una revisión superficial | Bien | Se nota una mejora notable | Rebajado | Medio |
| Múltiples cortes de desgrasado | Más alto | El más suave | Aún más reducido | El más largo |
Aunque las múltiples pasadas de desmoldeo minimizan la capa de remoldeado, rara vez la eliminan por completo a nivel microscópico. Entre los métodos de posprocesamiento disponibles para eliminar la capa restante se incluyen el rectificado de precisión, el lapeado, el pulido mecánico, el tratamiento químico controlado o el electropulido, cuando sea adecuado. No existe una solución única y universal; el método de posprocesamiento adecuado depende totalmente de la aleación específica y de la resistencia a la fatiga requerida para la pieza final.
Electroerosión por hilo frente al fresado, el láser y el chorro de agua
La elección del método de corte adecuado determina tanto la calidad de la pieza como el coste final. Comparemos el electroerosión por hilo con otros procesos alternativos para aclarar cuál es exactamente su lugar en el taller.
Fresado CNC
Aunque el electroerosión por hilo y Fresado CNC Aunque ambos son procesos CNC de precisión, destacan en ámbitos fundamentalmente diferentes.
El electroerosión por hilo resulta adecuado para:
- Materiales conductores totalmente templados (por ejemplo, aceros para herramientas, carburo de tungsteno).
- Perfiles pasantes de precisión y conicidades pronunciadas.
- Esquinas internas pequeñas (donde las fresas están limitadas por su radio).
- Ranuras profundas y estrechas.
- Piezas frágiles o de paredes delgadas que se deformarían bajo la acción de las fuerzas físicas del corte.
El fresado CNC es ideal para:
- Eliminación de material a granel a altas velocidades.
- Agujeros ciegos, escalones y cavidades de fondo plano.
- Cavidades tridimensionales complejas y superficies con contornos orgánicos.
- Geometrías en las que la herramienta de corte tiene un fácil acceso desde arriba hacia abajo o en varios ejes.
En el caso de muchos componentes complejos y de alta precisión, recurrir a un único método resulta ineficaz. La estrategia de fabricación más práctica suele ser un enfoque híbrido:
El fresado CNC elimina el material en exceso cuando aún está blando, mientras que el electroerosionado por hilo da el acabado a los perfiles críticos una vez que la pieza se ha endurecido.
Corte por láser y por chorro de agua
En el caso de los materiales en placas y láminas planas, los ingenieros deben elegir entre el corte por electroerosión por hilo, láser, y el corte por chorro de agua, en función del grosor, la calidad de los bordes y el presupuesto.
| Proceso de mecanizado | Ventajas principales | Principales limitaciones |
| Electroerosión por hilo | Máxima precisión (mantiene una tolerancia de ±0,005 mm incluso en bloques de 100 mm de grosor); radios internos mínimos; corta metales endurecidos sin esfuerzo. | Velocidad de corte más lenta; limitada exclusivamente a materiales conductores. |
| Corte por láser | Extremadamente rápido para perfiles delgados (óptimo para chapas metálicas de menos de 6 mm); muy rentable para la producción en serie. | Límites de espesor; las esquinas muy pequeñas pueden fundirse debido a la concentración de calor. |
| Corte por chorro de agua | Amplia gama de materiales (corta materiales no metálicos); zona afectada por el calor (HAZ) nula. | El estrechamiento de los bordes es más pronunciado; las tolerancias generales suelen ser inferiores a las de la electroerosión por hilo. (a menudo entre ±0,1 mm y ±0,2 mm). |
(Nota: Las prestaciones del láser y del chorro de agua varían considerablemente en función de la potencia de la máquina y la presión de la bomba; la deformación o el cono reales deben evaluarse en función del espesor específico del material y del equipo utilizado.)
Electroerosión por penetración y perforación
La tecnología EDM se divide en tres tipos distintos de máquinas, cada una de las cuales cumple una función geométrica específica. La lógica de selección es sencilla:
- Electroerosión por hilo: Se utiliza exclusivamente para perfiles 2D y perfiles cónicos pasantes.
- Electroerosión por penetración (Sinker EDM): Se utiliza para cavidades ciegas, orificios hexagonales y impresiones de moldes en 3D.
- Electroerosión para taladrado (Hole Popper): Se utiliza para realizar agujeros iniciales y agujeros extremadamente pequeños y profundos.
Preguntas frecuentes
¿Se pueden cortar agujeros ciegos con electroerosión por hilo?
No. El electroerosionado por hilo no permite cortar agujeros ciegos. El hilo debe atravesar completamente la pieza de trabajo de arriba abajo. Si tu diseño incluye agujeros ciegos, cavidades o cavidades de fondo plano, dichos elementos deben mecanizarse mediante fresado CNC o electroerosionado por hundimiento.
¿Se puede cortar aluminio y carburo con electroerosión por hilo?
Sí. El electroerosionado por hilo permite cortar cualquier material que conduzca la electricidad, incluidos el aluminio y el carburo de tungsteno. El aluminio se corta con relativa rapidez. El carburo de tungsteno se corta más lentamente, pero es un material ideal para este proceso, ya que su mecanizado con herramientas de corte tradicionales resulta excepcionalmente difícil y costoso.
¿Cuál es el radio mínimo de una esquina interior?
El radio mínimo absoluto de una esquina interior es el radio del alambre más la distancia entre electrodos. Para un alambre estándar de 0,25 mm, el radio mínimo que se puede alcanzar oscila entre 0,15 mm y 0,17 mm aproximadamente. Especificar un radio ligeramente mayor (por ejemplo, 0,20 mm) en el modelo CAD garantiza un corte mucho más estable.
¿Influye el electroerosión por hilo en la resistencia a la fatiga?
Sí. El electroerosionado por hilo reduce la resistencia a la fatiga al crear una capa microscópica de refundición (capa blanca). Al tratarse de un proceso térmico, provoca tensiones térmicas locales y posibles microfisuras. En el caso de piezas sometidas a cargas cíclicas elevadas, como los componentes aeroespaciales, suele ser necesario realizar un pulido secundario o un rectificado de precisión para restablecer la integridad de la superficie.
Conclusión
El electroerosión por hilo es una herramienta altamente especializada e indispensable para el mecanizado de perfiles pasantes de precisión, ángulos internos cerrados y aleaciones endurecidas. Sin embargo, para utilizar con éxito esta tecnología es necesario comprender claramente los márgenes de corte, la ubicación de los orificios iniciales y el impacto metalúrgico de la capa de recocido. Diseñar una pieza que funcione a la perfección en CAD no garantiza automáticamente que se mantenga estable sobre la mesa de la máquina una vez que se liberen las tensiones residuales.
¿Estás listo para pasar del diseño a la producción?
Envía tus archivos CAD y las especificaciones de los planos al equipo de ingeniería de TZRm. En un plazo de 12 horas, revisaremos sus tolerancias geométricas, evaluaremos la secuencia de tratamientos térmicos y le proporcionaremos un informe transparente con comentarios sobre la fabricabilidad (DFM), junto con un presupuesto de fabricación detallado.