
 Italian
 English
 Spanish
 German
 Russian
 French

La rettifica senza centri è un processo di lavorazione del diametro esterno (OD) che asporta materiale da pezzi cilindrici senza l'uso di mandrini o mandrini di serraggio. Il pezzo viene invece sostenuto tra una mola, una mola di regolazione e una lama di lavoro, consentendo una produzione su larga scala con estrema precisione dimensionale.
Poiché non è necessario serrare e allentare ogni singolo pezzo, questo processo riduce drasticamente i tempi di configurazione e caricamento. Per gli ingegneri e i responsabili degli acquisti, la rettifica senza centri rappresenta la soluzione ideale quando la tornitura CNC standard non è in grado di soddisfare tolleranze strette sul diametro esterno o quando si devono lavorare alberi lunghi e sottili che altrimenti si deformerebbero sotto pressione.
Che si tratti di progettare un nuovo albero o di cercare di ridurre i costi di un componente esistente, è fondamentale comprendere i meccanismi della rettifica senza centri. Ecco una panoramica pratica su come funziona il processo e su quali sono i fattori che determinano i costi di produzione.
Dati salienti sul processo
- Oggetti di destinazione: Parti cilindriche, perni diritti e alberi a gradini (spesso con rapporti lunghezza/diametro fino a 30:1 o superiori).
- Metodi di alimentazione: Avanzamento continuo, avanzamento radiale (a tuffo) e avanzamento frontale.
- Indicatori chiave di qualità: Tolleranza del diametro esterno (spesso limitata a ±0,002 mm / ±0,0001″), cilindricità e rugosità superficiale (tipicamente Ra 0,1 – 0,4 µm).
- Criteri di selezione: Serie di produzione ad alto volume e requisiti rigorosi in termini di diametro esterno che la tornitura convenzionale non è in grado di soddisfare in modo affidabile.
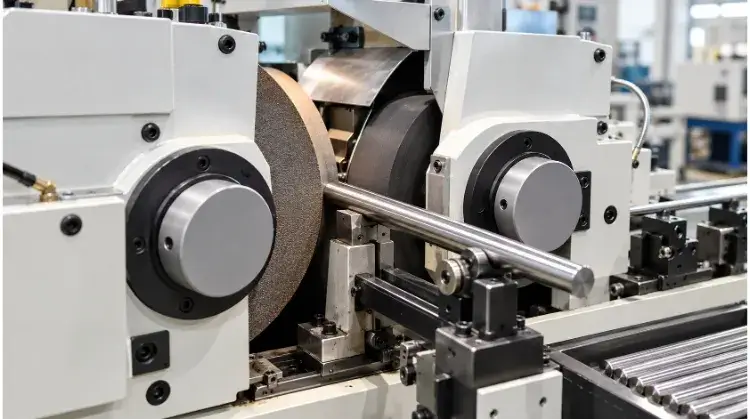
Che cos’è la rettifica senza centri e come funziona?
Per comprendere in che modo la rettifica senza centri consenta di ottenere precisione senza serrare il pezzo, è utile osservare come il pezzo viene sostenuto e controllato durante il ciclo di rettifica.
Supporto a tre punti
La stabilità di questo processo dipende da un sistema di supporto a tre punti. Innanzitutto, il mola effettua l'effettiva asportazione di materiale. Ruota ad alta velocità e utilizza granuli abrasivi per tagliare il metallo.
Di fronte alla mola si trova il ruota di regolazione, solitamente realizzata in un materiale legato alla gomma. Questa ruota regola la velocità di rotazione e la velocità di avanzamento del pezzo.
Tra di loro si trova il lama di riposo, che sostiene il pezzo dal basso. Insieme, questi tre elementi bloccano il pezzo e lo mantengono a contatto continuo con la zona di rettifica.
Rotazione e avanzamento
Nella rettifica senza centri, il pezzo non è azionato da un motore o da un mandrino. È invece l’attrito esercitato dalla mola regolatrice a far ruotare il pezzo contro la mola.
Poiché la ruota di regolazione può essere inclinata di un angolo minimo, genera anche la forza assiale necessaria per spingere il pezzo attraverso la macchina.
Regolando questo angolo di inclinazione e la velocità di rotazione, gli operatori possono controllare con precisione la velocità di avanzamento del pezzo. Questa configurazione determina direttamente sia la finitura superficiale finale che la velocità di asportazione del materiale.
Assistenza e configurazione
L'eliminazione dei mandrini e dei centri riduce il tempo di caricamento per ogni pezzo quasi a zero. È proprio questo tempo di ciclo rapido a rendere la rettifica senza centri estremamente conveniente in caso di produzione in serie.
Inoltre, il pezzo viene sostenuto per tutta la sua lunghezza dalla lama di lavoro. Ciò riduce al minimo il rischio di flessione, un problema comune nella tornitura di alberi lunghi e sottili tra i centri.
Nota dall'officina: Poiché la rettifica senza centri utilizza il diametro esterno esistente come riferimento di posizionamento, si ottiene un cilindro quasi perfetto, ma non risolverà i problemi di concentricità. Se un pezzo presenta un foro interno già esistente che non è centrato rispetto al diametro esterno grezzo, la rettifica senza centri non risolverà tale eccentricità.
Retifica a passaggio continuo vs. retifica a alimentazione laterale vs. retifica a alimentazione frontale
La forma geometrica del pezzo e l’area specifica da rettificare determinano le modalità di avanzamento del pezzo nella macchina. La rettifica senza centri prevede tre metodi di avanzamento principali.
Rettifica in continuo
Nella rettifica a passaggio continuo, il pezzo entra da un lato della macchina, passa completamente tra le mole ed esce dal lato opposto. La mola di regolazione è inclinata in modo da trascinare il pezzo in modo continuo, fungendo da trasportatore.
Questo metodo è particolarmente indicato per pezzi cilindrici diritti e uniformi, come perni di centraggio, cuscinetti a rulli e alberi diritti. Poiché il pezzo deve attraversare interamente la zona di rettifica, questo processo non può essere utilizzato per pezzi dotati di spallamenti, testate o diametri multipli.
Consiglio dell'esperto sul materiale: Quando si effettua la rettifica in continuo, la rettilineità delle barre in entrata è fondamentale. Se il materiale grezzo presenta una curvatura significativa, la rettifica senza centri si limiterà a ottenere un diametro uniforme lungo il percorso curvo. Di norma, per gli alberi lunghi consigliamo di eseguire un’operazione di raddrizzatura prima della rettifica.
Macinazione in linea
Quando un pezzo presenta spallamenti, diametri diversi o profili complessi, non può passare direttamente attraverso la macchina. In questi casi si ricorre alla rettifica in affondamento (nota anche come rettifica a immersione).
Il pezzo viene posizionato sulla lama di lavoro contro un fermo di fine corsa per garantire un posizionamento preciso. La mola viene quindi fatta avanzare radialmente verso l'interno per levigare l'area desiderata, quindi ritirata in modo da poter rimuovere il pezzo in tutta sicurezza.
Dal punto di vista degli acquisti, La rettifica in-feed comporta costi di configurazione più elevati. La mola deve essere ravvivata su misura per adattarsi al profilo a gradini esatto del pezzo. Questa ravvivatura su misura allunga i tempi di messa a punto e richiede attrezzature specifiche, il che fa aumentare notevolmente i costi NRE per gli ordini a basso volume.
Rettifica con alimentazione frontale
La rettifica a avanzamento terminale viene utilizzata principalmente per pezzi con profili conici. Il pezzo viene fatto avanzare assialmente nella zona di rettifica fino a un fermo prestabilito, ma non attraversa completamente la macchina.
Le ruote vengono invece regolate in modo da adattarsi alla conicità specifica richiesta dalla stampa. Una volta che il pezzo raggiunge il finecorsa e viene raggiunta la dimensione finale, viene estratto dallo stesso lato da cui è entrato.
Confronto tra i metodi di alimentazione
| Metodo di alimentazione | Movimentazione del pezzo | Forme tipiche dei componenti | Zona di macinazione e limitazioni |
| A passaggio continuo | Movimento assiale continuo attraverso la macchina | Spilli, tasselli, aste, cuscinetti a rulli | Leva a filo l'intero diametro esterno. Non è in grado di lavorare pezzi con spallamenti, testate o diametri multipli. |
| In-Feed (a immersione) | Fisso in senso assiale; la ruota avanza radialmente verso l'interno | Alberi a gradini, cursori delle valvole, componenti con flange | Rifinisce sezioni specifiche. Richiede una rettifica personalizzata della mola e un caricamento individuale; tempo di ciclo più lento. |
| Alimentazione dall'estremità | È stato spinto assialmente fino a un fermo, quindi ritirato | Perni conici, componenti con profili terminali specifici | Raschia fino a un gradino o a un fermo. Limitato alla larghezza della mola. |
Quando preferire la lavorazione senza centri rispetto ad altri processi
Nel valutare i processi di produzione, gli ingegneri devono decidere se la rettifica senza centri apporti il valore aggiunto necessario o comporti semplicemente costi superflui. La decisione dipende solitamente dalla durezza del materiale, dalle tolleranze geometriche e dal volume di produzione.
Tornitura vs. Rettifica
I moderni torni a controllo numerico (CNC) sono in grado di garantire tolleranze di diametro esterno molto strette, spesso fino a ±0,01 mm (±0,0004″). Se il vostro pezzo è realizzato in acciaio non temprato e richiede accoppiamenti standard, la tornitura è solitamente sufficiente e più conveniente dal punto di vista economico.
Tuttavia, una volta che un pezzo viene sottoposto a trattamento termico (ad esempio, raggiungendo un grado di durezza HRC 50 o superiore), la tornitura diventa estremamente inefficiente. La rettifica senza centri è il metodo di riferimento per la finitura dei materiali temprati e per ottenere finiture superficiali che la tornitura a punta singola semplicemente non è in grado di garantire.
Inoltre, la tornitura lascia una scanalatura elicoidale microscopica (passo) sulla superficie del pezzo. In presenza di guarnizioni rotanti dinamiche, questa scanalatura agisce come una pompa e provoca perdite di fluido. La rettifica produce una superficie non direzionale o a tratteggio incrociato, caratteristica fondamentale per le applicazioni relative alle guarnizioni per alberi.
Senza centri vs. tra i centri
Nella rettifica tra centri (cilindrica), il pezzo viene fissato tramite fori centrali praticati a ciascuna estremità. Questo metodo è eccellente per garantire una concentricità rigorosa su diametri a più gradini, poiché la rettifica avviene sempre rispetto a un’unica linea centrale fissa.
La rettifica senza centri elimina la necessità di fori centrali, consentendo di risparmiare una fase di lavorazione specifica. Tuttavia, poiché si basa sulla superficie esterna già presente del pezzo come supporto, è particolarmente indicata per i pezzi in cui il requisito principale è rappresentato dalle dimensioni del diametro esterno e dalla rotondità, piuttosto che dalla concentricità rispetto a un foro interno.
Percorsi di processo combinati
La rettifica senza centri viene spesso utilizzata come fase di preparazione del materiale prima di altre operazioni di lavorazione. Ad esempio, i torni CNC di tipo svizzero si avvalgono di boccole di guida che richiedono barre di materiale altamente omogenee. La pre-rettifica delle barre grezze garantisce un avanzamento regolare, eliminando le vibrazioni e consentendo di mantenere tolleranze più strette sulle caratteristiche tornite.
Un altro processo comunemente utilizzato è il flusso di lavoro “Tornitura – Trattamento termico – Rettifica”. I pezzi vengono sgrossati al tornio mentre sono ancora morbidi, lasciando un piccolo margine di rettifica. Dopo che il trattamento termico ha deformato il pezzo, questo viene sottoposto a rettifica senza centri per correggere la distorsione termica e raggiungere le dimensioni finali specificate.
Caso di studio ingegneristico: albero di trasmissione della pompa idraulica
- Requisiti relativi alle parti: Albero in acciaio 4140, cementato a HRC 58. È dotato di due perni di supporto che richiedono una tolleranza di ±0,002 mm e una finitura Ra 0,2 µm.
- Percorsi candidati: Tornitura dura vs. Rettifica tra centri vs. Rettifica senza centri con avanzamento.
- Motivo della selezione e ROI: La tornitura dura non garantisce in modo affidabile una finitura Ra di 0,2 µm senza il rischio di perdite dalle guarnizioni. La rettifica tra centri sarebbe una soluzione valida, ma richiede la foratura al centro di entrambe le estremità—aggiungendo 15 secondi per pezzo. Su una produzione di 10.000 unità, saltando questo singolo passaggio grazie all’utilizzo della rettifica senza centri in alimentazione, si sono risparmiate oltre 40 ore di tempo macchina, riducendo in modo significativo il prezzo unitario finale.
Che livello di precisione e finitura ci si può aspettare?
Quando si esamina l’elenco delle capacità di un produttore, è facile concentrarsi esclusivamente sulla tolleranza dimensionale del diametro esterno. Tuttavia, nel caso di un componente rotante o di un accoppiamento di precisione, le dimensioni rappresentano solo una parte dell’equazione della qualità.
Diametro e forma
La tolleranza del diametro esterno (OD) stabilisce semplicemente i limiti massimo e minimo accettabili del diametro. Tuttavia, un pezzo può rientrare perfettamente nella tolleranza del diametro esterno ma risultare comunque inadatto all'applicazione se la sua forma non è corretta.
La rotondità garantisce che il pezzo non presenti punti sporgenti (lobi) che causano vibrazioni durante la rotazione ad alta velocità. La rettilineità impedisce che il pezzo si incastri quando viene inserito in un foro lungo e stretto. La cilindricità combina rotondità, rettilineità e conicità in un’unica zona di tolleranza 3D per accoppiamenti scorrevoli critici.
Sistemi di riferimento e eccentricità
Come accennato in precedenza, un diametro esterno (OD) perfetto non garantisce un allineamento perfetto con il resto del pezzo. L’eccentricità e la concentricità indicano di quanto una caratteristica oscilla rispetto a uno specifico asse di riferimento.
Se un ingegnere progetta un albero e prevede una tolleranza di eccentricità molto stretta tra un diametro esterno rettificato senza centri e un foro filettato interno, il processo di rettifica senza centri da solo non è in grado di garantire tale corrispondenza. Il fornitore deve assicurarsi che il foro interno sia lavorato in modo perfettamente allineato al diametro esterno prima la rettifica, oppure proporre un metodo di fissaggio completamente diverso.
Ruvidità della superficie
La rugosità superficiale (Ra) misura le creste e le valli microscopiche presenti sulla superficie del pezzo. Sebbene la rettifica senza centri consenta di ottenere facilmente un valore Ra pari a 0,1 µm (4 µin), richiedere valori eccessivamente bassi comporta un aumento dei costi senza necessariamente apportare un valore aggiunto dal punto di vista funzionale.
Una superficie più liscia richiede mole con grana più fine, velocità di avanzamento più basse e tempi di “spark-out” più lunghi (lasciando girare la mola senza avanzamento verso l’interno). Un valore Ra di 0,4 µm è eccellente per accoppiamenti standard dei cuscinetti. Puntare a 0,1 µm dovrebbe essere riservato alle tenute dinamiche a fluido, dove le perdite rappresentano un rischio significativo.
Riferimenti sulle capacità e le misurazioni in officina
| Metrico | Capacità produttiva tipica | Limite di alta precisione | Metodo di misurazione standard |
| Tolleranza dimensionale OD | ±0,005 mm (±0,0002″) | ±0,0015 mm (±0,00006″) | Micrometro laser / Indicatore di caduta |
| Rotondità | 0,003 mm | 0,001 mm | Talyrond (misuratore di rotondità) |
| Rettilineità | 0,01 mm ogni 100 mm | 0,002 mm ogni 100 mm | CMM / Comparatore ottico |
| Finitura superficiale (Ra) | 0,4 – 0,8 µm (16 – 32 µin) | 0,1 µm (4 µin) | Profilometro (traccia dello stilo) |
Nota: il “limite di alta precisione” indica il risultato ottenibile in condizioni rigorosamente controllate (liquido di raffreddamento a temperatura controllata, ravvivatura automatica continua delle mole). Inoltre, La verifica di una tolleranza di ±0,0015 mm richiede laboratori di metrologia a temperatura controllata e costose apparecchiature di ispezione (come i micrometri laser), il che comporta notevoli costi aggiuntivi per il controllo qualità (QA) al costo finale del pezzo.
Come preparare i pezzi per la rettifica senza centri?
Il successo di un’operazione di rettifica senza centri è in gran parte determinato prima ancora che il pezzo raggiunga la macchina. Lo stato del materiale in entrata, le tolleranze dimensionali e la geometria del pezzo determinano direttamente la facilità — e l’economicità — con cui un pezzo può essere rettificato.
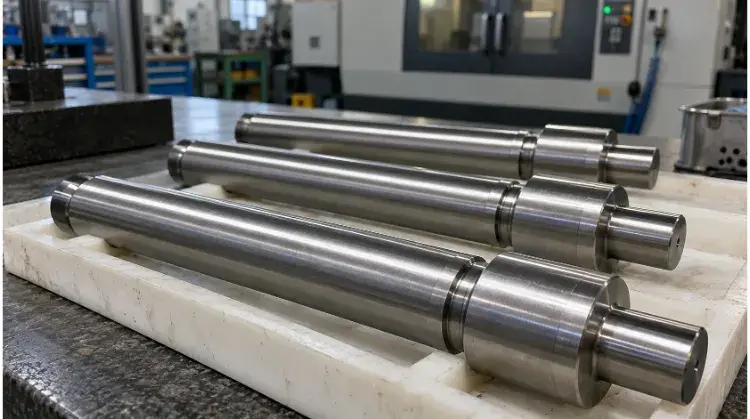
Effetti dei materiali e della durezza
La qualità del materiale e il suo stato di trattamento termico determinano la scelta della mola e della strategia di raffreddamento. I materiali viscosi, come l’acciaio inossidabile della serie 300 non temprato, tendono a intasare rapidamente la mola.
Ciò richiede all'operatore di arrestare frequentemente la macchina per ravvivare (pulire e rimodellare) la mola, aumentando così i tempi di ciclo. Al contrario, le leghe altamente temprate (HRC 60+) si rettificano perfettamente, ma possono richiedere costose mole superabrasive (come il CBN) per evitare un rapido deterioramento della mola.
Tolleranza delle scorte e rettilineità
Rettifica è un'operazione di finitura, non un processo di asportazione di materiale in grandi quantità. Lasciare troppo materiale in entrata costringe l'operatore a far passare il pezzo attraverso la macchina più volte (passate di sgrossatura seguite da una passata di finitura), il che fa aumentare il costo del lavoro.
Il margine di rettifica standard dovrebbe essere compreso tra 0,1 mm e 0,2 mm (da 0,004″ a 0,008″) sul diametro. Inoltre, se un albero lungo si incurva in modo significativo durante il trattamento termico, la rettificatrice non lo raddrizzerà; si limiterà a rettificare un diametro esterno perfettamente circolare lungo quella linea centrale incurvata.
Spalle, rilievi e tagli interrotti
Se il progetto richiede la rettifica fino a un gradino perpendicolare, è indispensabile realizzare un sottosquadro (scanalatura di scarico) all’angolo. Senza una scanalatura di scarico, il bordo tagliente della mola si consumerà rapidamente, lasciando un raggio non rettificato all’angolo.
Anche caratteristiche quali fori trasversali, scanalature per chiavette o pareti sottili rappresentano sfide estreme.
Avviso DFM relativo ai componenti a pareti sottili: I tubi a pareti sottili rappresentano una sfida particolarmente impegnativa per la rettifica senza centri. La pressione tra la mola di regolazione e quella di rettifica può causare una compressione temporanea del tubo, che assume una forma ovale. Una volta uscito dalla macchina e allentata la pressione, il tubo ritorna alla sua forma originale, con il risultato di un pezzo gravemente fuori tondo e fuori tolleranza.
DFM e valutazione dei materiali in entrata
| Design / Prossima novità | Cosa deve sapere chi utilizza la tritacarne | Potenziali ripercussioni sul processo e costi |
| Rettifica in prossimità di una spalla | È prevista una scanalatura di scarico? | Se non vengono sottoposti a sgrossatura, gli angoli delle ruote si consumano, rendendo necessaria una costante rifinitura delle ruote e rallentando la produzione. |
| Accantonamento per le scorte in entrata | La tolleranza si riferisce al diametro o al raggio? | Se il materiale in eccesso è troppo, sono necessari più passaggi. Se invece il materiale è insufficiente, il pezzo non verrà “rifinito” completamente. |
| Alberi lunghi / Aste | Qual è la curvatura massima consentita? | I pezzi fortemente deformati richiedono un’operazione di raddrizzatura meccanica separata prima della rettifica. |
| Fori trasversali o scanalature per chiavette | I bordi vengono sbavati prima della rettifica? | Le bave possono graffiare la lama di lavoro. In caso di interruzioni di grandi dimensioni, potrebbe essere necessario regolare l’angolo della lama in modo personalizzato per evitare che questa salti. |
Come ispezionare i componenti e individuare i difetti?
La garanzia della qualità nella rettifica richiede l'utilizzo dello strumento di misurazione più adatto alle specifiche indicate nel disegno tecnico. Quando inevitabilmente si verificano dei difetti, la capacità di individuare con precisione cosa cercare distingue gli operatori esperti dai principianti.
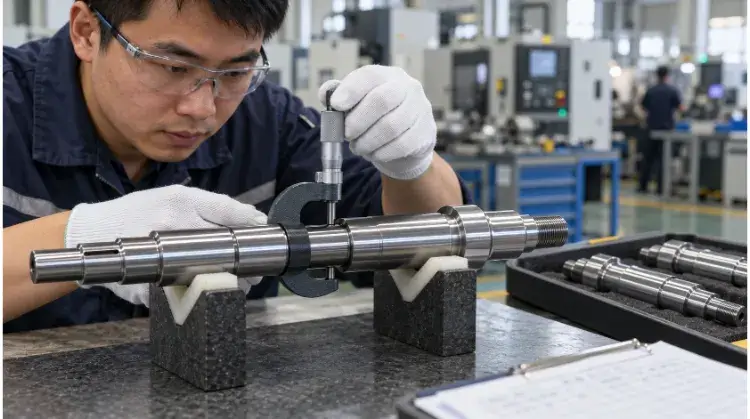
Correlazione tra i requisiti di stampa e il controllo qualità
La dimensione OD può essere facilmente verificata in officina utilizzando micrometri standard o indicatori di caduta. Tuttavia, forme geometriche complesse come la cilindricità richiedono il trasferimento del pezzo in un laboratorio climatizzato per l'ispezione tramite CMM o Talyrond (misuratore di rotondità).
Anche l’integrità della superficie deve essere valutata con attenzione. Impostare velocità di avanzamento troppo elevate può causare “bruciature da rettifica”, alterando la microstruttura del metallo sottostante la superficie. Si tratta di un fenomeno invisibile a occhio nudo che richiede prove distruttive o incisione con Nital per verificare che il trattamento termico non sia stato compromesso.
Diagnosi dei difetti in officina
Il difetto più noto nella rettifica senza centri è l’“effetto poligonale”, che produce comunemente una forma a tre lobi (un triangolo di Reuleaux). Il diametro esterno risulta perfettamente a misura con un micrometro standard, ma il pezzo non entra in un foro alesato con precisione. Si tratta esclusivamente di un problema di allineamento geometrico, risolvibile regolando l’altezza della lama del supporto di appoggio.
I segni di vibrazione (linee parallele visibili sul pezzo) indicano solitamente la presenza di vibrazioni. Ciò potrebbe significare che la mola è sbilanciata oppure che la mola di regolazione presenta un punto piatto. I problemi di conicità (un’estremità più larga dell’altra) indicano generalmente un disallineamento tra le guide della macchina e la zona di rettifica.
Monitoraggio dei processi e SPC
La rettifica senza centri è estremamente stabile una volta avviata, ma l’usura della mola provoca una graduale variazione dimensionale. Misurando ogni 10° o 50° pezzo, gli operatori monitorano l’aumento progressivo del diametro esterno man mano che la mola si consuma, utilizzando il controllo statistico di processo (SPC) per rimanere entro i limiti di tolleranza.
Negli impianti di produzione all’avanguardia, I misuratori laser in linea monitorano costantemente i pezzi in uscita. Ciò consente ai controlli CNC di spostare automaticamente la ruota verso l'interno con un micropasso di un solo micron senza interrompere la produzione, garantendo l'assenza di scostamenti durante un ciclo di produzione su larga scala.
Matrice per la risoluzione dei problemi relativi ai difetti
| Manifestazione del difetto | Come confermare | Motivo plausibile | Primo aggiustamento primario |
| Lobing (eccentricità) | Blocco a V con comparatore o misuratore di rotondità | Il centro della parte è posizionato troppo in basso o troppo in alto rispetto alle ruote. | Regolare l'altezza della lama di riposo. |
| Segni di sfregamento | Ispezione visiva alla luce / Profilometro | Squilibrio delle ruote o allineamento errato delle ruote. | Ricalibrare e ravvivare la mola. |
| Riduzione graduale | Misure micrometriche su entrambe le estremità | Le piastre di guida non sono allineate con la ruota di regolazione. | Regolare l'allineamento della guida di ingresso/uscita. |
| Bruciore da sfregamento | Test Nital Etch (la superficie diventa scura) | Velocità di asportazione del materiale eccessiva o flusso del refrigerante insufficiente. | Ridurre la velocità di avanzamento; controllare gli ugelli del refrigerante. |
Quali sono i fattori che determinano i costi e i tempi di consegna della rettifica?
Nella rettifica senza centri, il processo di attrezzaggio e la movimentazione post-lavorazione incidono in modo determinante sul prezzo. Comprendere come i fornitori calcolano i costi totali aiuterà i team addetti agli acquisti a strutturare le loro richieste di offerta in modo da ottenere le migliori condizioni di prezzo.
Tempo di allestimento vs. quantità dell'ordine
La preparazione fisica di una rettificatrice senza centri — sostituzione delle mole, regolazione dell’altezza della lama, impostazione dell’angolo della mola di regolazione, ravvivatura della mola ed esecuzione delle ispezioni sul primo pezzo — può richiedere da 2 a 6 ore.
Se si ordinano 100 pezzi, il costo di attrezzaggio di 4 ore viene ripartito su un numero molto esiguo di unità, rendendo il prezzo unitario esorbitante.
Consiglio dell'esperto per l'acquisto: Non confondere mai l’EAU (Consumo Annuale Stimato) con la dimensione del lotto di produzione. Se indichi un EAU di 12.000 pezzi ma richiedi spedizioni mensili di 1.000 pezzi, il fornitore dovrà effettuare 12 configurazioni separate. Il prezzo rifletterà il lotto da 1.000 pezzi, non il volume di 12.000 pezzi.
Lavorazione, movimentazione e confezionamento
Il tempo di ciclo determina il costo di esercizio. Un pezzo che richiede una asportazione di materiale di 0,3 mm potrebbe necessitare di due passate di sgrossatura e una di finitura. Riducendo il materiale in entrata a soli 0,1 mm, è possibile eliminare completamente le passate di sgrossatura, riducendo il tempo di lavorazione del 60%.
Anche la movimentazione e la logistica comportano costi nascosti. I componenti con finitura di alta precisione (Ra 0,2 µm o superiore) richiedono imbottiture personalizzate in schiuma, reti di protezione individuali o olio antiruggine per resistere al trasporto. La spedizione alla rinfusa di componenti rettificati con precisione causerà inevitabilmente graffi superficiali e il rifiuto dei pezzi; pertanto, l’imballaggio deve essere preso in considerazione nel preventivo iniziale.
Sei pronto a ottimizzare la tua rettifica di precisione?
La rettifica senza centri è un processo molto efficace, ma per trarne appieno vantaggio è necessario che vi sia una stretta corrispondenza tra il vostro progetto, il materiale in entrata e il vostro partner di produzione.
Che si tratti di aumentare la produzione di un elemento di fissaggio fondamentale per il settore aerospaziale o di risolvere problemi di concentricità su un cilindro idraulico, possiamo aiutarvi. Inviate oggi stesso i vostri disegni, le specifiche relative allo stato del materiale in entrata e i requisiti relativi alle dimensioni dei lotti al nostro team di ingegneri, e vi forniremo un'analisi completa del processo e un preventivo personalizzato in base ai vostri effettivi obiettivi di produzione.