
 Russian
 English
 Spanish
 German
 Italian
 French

Бесцентровое шлифование — это процесс обработки наружного диаметра (OD), при котором с цилиндрических деталей удаляется материал без использования шпинделей или патронов. Вместо этого заготовка удерживается между шлифовальным кругом, регулирующим кругом и рабочим ножом, что позволяет осуществлять крупносерийное производство с исключительной точностью размеров.
Поскольку нет необходимости зажимать и разжимать каждую деталь по отдельности, этот процесс позволяет значительно сократить время наладки и загрузки. Для инженеров и менеджеров по закупкам бесцентровое шлифование является оптимальным решением в тех случаях, когда стандартное токарное обрабатывание с ЧПУ не позволяет обеспечить соблюдение жестких допусков по наружному диаметру или при обработке длинных тонких валов, которые в противном случае могли бы прогибаться под давлением.
Независимо от того, разрабатываете ли вы новый вал или стремитесь сократить затраты на существующий узел, понимание принципов бесцентрового шлифования имеет ключевое значение. Ниже представлен практический обзор того, как работает этот процесс и от чего зависят ваши производственные затраты.
Краткая информация о процессе
- Целевые объекты: Цилиндрические детали, прямые штифты и ступенчатые валы (часто с соотношением длины к диаметру до 30:1 и более).
- Способы кормления: Продольная подача, подача в резьбу (погружная) и торцевая подача.
- Основные показатели качества: Допуск по наружному диаметру (часто ограничиваемый значениями ±0,002 мм / ±0,0001 дюйма), цилиндричность и шероховатость поверхности (обычно Ra 0,1–0,4 мкм).
- Критерии отбора: Крупносерийное производство и строгие требования к внешнему диаметру, которые невозможно надежно выполнить с помощью традиционного токарного станка.
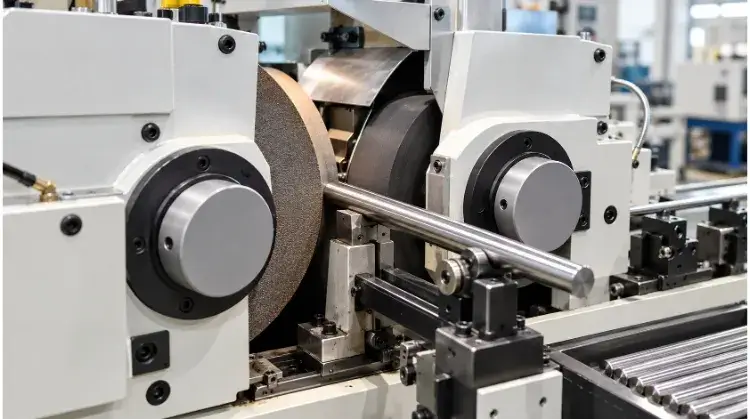
Что такое безцентровое шлифование и как оно работает?
Чтобы понять, как при бесцентровом шлифовании удаётся обеспечить высокую точность без зажима деталей, полезно рассмотреть, как заготовка удерживается и контролируется во время цикла шлифования.
Трехточечная опора
Стабильность этого процесса зависит от системы опоры в три точки. Во-первых, шлифовальный круг осуществляет непосредственное удаление материала. Он вращается с высокой скоростью и использует абразивные зерна для резки металла.
Напротив шлифовального круга находится регулировочное колесо, как правило, изготовленное из материала с резиновым наполнителем. Это колесо регулирует скорость вращения и скорость подачи заготовки.
Между ними находится рабочее лезвие, который поддерживает заготовку снизу. Вместе эти три элемента фиксируют деталь и обеспечивают её постоянный контакт с зоной шлифования.
Вращение и подача
При бесцентровом шлифовании заготовка не приводится в движение двигателем или шпинделем. Вместо этого за счет трения о регулирующий валик деталь вращается, прижимаясь к шлифовальному кругу.
Поскольку регулирующее колесо может быть слегка наклонено, оно также создает осевую силу, необходимую для продвижения заготовки через станок.
Регулируя этот угол наклона и скорость вращения, операторы могут точно контролировать скорость подачи детали. Эта настройка напрямую определяет как конечную чистоту поверхности, так и скорость съема материала.
Поддержка и настройка
Отказ от использования патронов и центров позволяет сократить время загрузки каждой детали практически до нуля. Именно благодаря такому короткому времени цикла бесцентровое шлифование является чрезвычайно экономически эффективным при серийном производстве.
Кроме того, заготовка опирается по всей длине на рабочий нож. Это сводит к минимуму риск прогиба, который часто возникает при токарной обработке длинных тонких валов между центрами.
Примечание для цеха: Поскольку при бесцентровом шлифовании в качестве ориентира используется имеющийся наружный диаметр, в результате получается практически идеальный цилиндр, но это не устранит проблемы с концентричностью. Если в детали уже имеется внутреннее отверстие, смещенное относительно внешнего диаметра черновой обработки, бесцентровое шлифование не устранит этот биение.
Шлифование с сквозной подачей, с боковой подачей и с торцевой подачей
Форма детали и конкретный участок, подлежащий шлифованию, определяют способ подачи заготовки в станок. При бесцентровом шлифовании используются три основных метода подачи.
Шлифование с непрерывной подачей
При проходном шлифовании заготовка поступает с одной стороны станка, полностью проходит между кругами и выходит с противоположной стороны. Регулирующий круг наклонен, чтобы непрерывно продвигать заготовку, действуя как конвейер.
Этот метод хорошо подходит для прямых, однородных цилиндрических деталей, таких как установочные штифты, роликовые подшипники и прямые валы. Поскольку деталь должна пройти через зону шлифования целиком, этот процесс нельзя применять к деталям с буртиками, головками или несколькими диаметрами.
Совет эксперта по материалу: При расчете стоимости шлифования в проходе решающее значение имеет прямолинейность поступающего прутка. Если заготовка имеет значительный изгиб, при бесцентровом шлифовании будет просто зашлифован диаметр, равномерный по всей длине изгиба. Обычно мы рекомендуем перед шлифованием длинных валов проводить операцию выпрямления.
Внутрикорпусное измельчение
Если деталь имеет буртики, несколько диаметров или сложный профиль, она не может пройти через станок напрямую. В таких случаях применяется шлифование с подачей (также известное как погружное шлифование).
Заготовка устанавливается на рабочий диск, упираясь в торцевой упор, что обеспечивает точное позиционирование. Затем шлифовальный круг перемещается радиально внутрь для шлифования нужного участка, а затем отводится назад, чтобы можно было безопасно извлечь деталь.
С точки зрения закупок, Шлифование в потоке требует более высоких затрат на настройку. Шлифовальный круг необходимо индивидуально придать форму, чтобы он точно соответствовал ступенчатому профилю детали. Такая индивидуальная правка увеличивает время наладки и требует специального оборудования, что значительно повышает затраты на разработку и производство (NRE) при мелкосерийных заказах.
Шлифование с подачей с торца
Шлифование с торцевой подачей в основном применяется для деталей с коническим профилем. Заготовка подается в осевом направлении в зону шлифования до заданного упора, но не проходит через станок полностью.
Вместо этого диски подгоняются в соответствии с конкретным конусом, требуемым для печати. Как только деталь достигает концевого упора и достигает заданных габаритных размеров, она извлекается с той же стороны, с которой была загружена.
Сравнение методов кормления
| Способ подачи корма | Перемещение заготовки | Типичные формы деталей | Зона шлифования и ограничения |
| Непрерывная подача | Непрерывное осевое перемещение по всей длине станка | Прямые штифты, дюбели, стержни, роликовые подшипники | Обрабатывает весь наружный диаметр. Невозможно обрабатывать детали с буртиками, торцами или несколькими диаметрами. |
| Внутрикорпусная (погружная) | Неподвижно в осевом направлении; колесо подает материал радиально внутрь | Ступенчатые валы, золотники клапанов, детали с фланцами | Осуществляет шлифование заданных участков. Требует индивидуальной правки шлифовального круга и отдельной загрузки; более длительное время цикла. |
| Подача с торца | Вводился в осевом направлении до упора, затем выдвигался | Конические штифты, детали с особым профилем торцов | Шлифует до уровня плеча или до упора. Ограничено шириной шлифовального круга. |
Когда следует отдавать предпочтение бесцентровой обработке перед другими методами
При оценке технологических процессов инженеры должны определить, приносит ли бесцентровое шлифование необходимую добавленную стоимость или лишь ненужные затраты. Решение, как правило, зависит от твердости материала, геометрических допусков и объема производства.
Токарная обработка и шлифование
Современные токарные станки с ЧПУ позволяют соблюдать жесткие допуски по наружному диаметру, зачастую в пределах ±0,01 мм (±0,0004 дюйма). Если ваша деталь изготовлена из незакаленной стали и требует стандартных садок, токарная обработка, как правило, является достаточной и более экономичной.
Однако после того как деталь подвергается термической обработке (например, достигает твердости HRC 50 или выше), токарная обработка становится крайне неэффективной. Бесцентровое шлифование является основным методом финишной обработки закаленных материалов и позволяет добиться качества поверхности, недостижимого при одноточечной токарной обработке.
Кроме того, токарная обработка оставляет на поверхности детали микроскопическую спиральную канавку (шаг). В условиях работы динамических вращающихся уплотнений эта канавка действует как насос и приводит к утечкам жидкости. Шлифование обеспечивает ненаправленную или перекрестную поверхность, что имеет решающее значение для применения в уплотнениях валов.
Безцентровое шлифование и шлифование между центрами
При межцентровом (цилиндрическом) шлифовании деталь закрепляется с помощью просверленных центральных отверстий на обоих концах. Этот метод отлично подходит для обеспечения строгой концентричности на участках с несколькими ступенчатыми диаметрами, поскольку шлифование производится относительно одной фиксированной центральной линии.
Бесцентровое шлифование позволяет обойтись без центровых отверстий, что сокращает количество этапов обработки. Однако, поскольку при этом методе в качестве опоры используется имеющаяся наружная поверхность детали, он лучше всего подходит для деталей, для которых основными требованиями являются размер наружного диаметра и округлость, а не соосность с внутренним отверстием.
Комбинированные технологические схемы
Бесцентровое шлифование часто используется в качестве этапа подготовки материала перед другими этапами механической обработки. Например, токарные станки с ЧПУ швейцарского типа используют направляющие втулки, для которых требуется прут с высокой степенью однородности. Предварительное шлифование необработанного прута обеспечивает его плавную подачу, устраняет вибрацию и позволяет соблюдать более жесткие допуски на токарные элементы.
Еще одним распространенным способом является технологический процесс «точение — термообработка — шлифование». Детали черновой обработки выполняются на токарном станке, пока материал еще мягкий, с оставлением небольшого припуска на шлифование. После того как термообработка приводит к деформации детали, ее обрабатывают на бесцентровом шлифовальном станке для устранения термических искажений и достижения окончательных размеров, указанных в чертеже.
Пример из инженерной практики: приводной вал гидравлического насоса
- Требования к деталям: Вал из стали марки 4140, прокаленный до твердости HRC 58. Он имеет два подшипниковых шейки, для которых требуется допуск ±0,002 мм и чистота поверхности Ra 0,2 мкм.
- Возможные маршруты: Твёрдое точение vs. шлифование между центрами vs. безцентровое шлифование с подачей.
- Причины выбора и окупаемость инвестиций: При твёрдом токарном обрабатывании невозможно обеспечить стабильное соблюдение гладкости поверхности Ra 0,2 мкм без риска утечки из уплотнения. Шлифование между центрами подошло бы, но для этого необходимо просверлить отверстия под центры на обоих концах —добавляя 15 секунд на каждую деталь. При тираже в 10 000 единиц пропуск этого единственного этапа за счет использования безцентрового шлифования с подачей позволил сэкономить более 40 часов времени работы станка, что позволяет значительно снизить конечную цену изделия.
Какой точности и качества отделки можно ожидать?
При ознакомлении со списком технических возможностей производителя легко сосредоточиться исключительно на допуске по наружному диаметру. Однако в случае вращающихся деталей или прецизионных соединений размер является лишь одной из составляющих качества.
Диаметр и форма
Допуск по наружному диаметру просто определяет допустимые верхний и нижний пределы диаметра. Однако деталь может полностью соответствовать допуску по наружному диаметру, но при этом оказаться непригодной для использования, если её форма неверна.
Округлость гарантирует отсутствие на детали выпуклостей (бугров), вызывающих вибрацию при высокоскоростном вращении. Прямолинейность предотвращает заклинивание детали при вставке в длинное узкое отверстие. Цилиндричность объединяет округлость, прямолинейность и конусность в единую трехмерную зону допуска для критических скользящих посадки.
Системы отсчета и биение
Как упоминалось ранее, идеальный внешний диаметр не гарантирует идеального совмещения с остальной частью детали. Билланс и концентричность определяют степень колебания элемента относительно заданной оси отсчета.
Если инженер проектирует вал и устанавливает жесткий допуск на биение между наружным диаметром, отшлифованным безцентровым способом, и внутренним резьбовым отверстием, то одного только безцентрового шлифования недостаточно для обеспечения соответствия этих параметров. Поставщик должен гарантировать, что внутреннее отверстие обработано с идеальным соответствием наружному диаметру до шлифование или предложить совершенно иной способ закрепления заготовки.
Шероховатость поверхности
Шероховатость поверхности (Ra) характеризует микроскопические выступы и впадины на поверхности детали. Хотя при бесцентровом шлифовании можно без труда достичь значения Ra 0,1 мкм (4 мкдюйма), требование чрезмерно низких показателей приводит к увеличению затрат, не всегда обеспечивая при этом дополнительную функциональную ценность.
Для получения более гладкой поверхности требуются круги с более мелким зерном, меньшая скорость подачи и более длительное время «оттачивания» (работа круга без подачи внутрь). Значение Ra 0,4 мкм является отличным показателем для стандартных садок подшипников. Стремление к значению 0,1 мкм следует оставлять для динамических гидроуплотнений, где утечка представляет собой серьезный риск.
Справочник по производственным возможностям и измерениям
| Метрика | Типичные производственные возможности | Предел высокой точности | Стандартный метод измерения |
| Допуск по размеру наружного диаметра | ±0,005 мм (±0,0002 дюйма) | ±0,0015 мм (±0,00006 дюйма) | Лазерный микрометр / Индикатор просадки |
| Округлость | 0,003 мм | 0,001 мм | Talyrond (прибор для проверки округлости) |
| Прямолинейность | 0,01 мм на 100 мм | 0,002 мм на 100 мм | Координатно-измерительная машина / Оптический компаратор |
| Поверхностная обработка (Ra) | 0,4–0,8 мкм (16–32 микродюймов) | 0,1 мкм (4 микродюйма) | Профилометр (траектория щупа) |
Примечание: «Предел высокой точности» отражает результаты, достижимые в строго контролируемых условиях (охлаждающая жидкость с регулируемой температурой, непрерывная автоматическая правка круга). Кроме того, Для проверки допуска ±0,0015 мм требуются метрологические лаборатории с контролируемой температурой и дорогостоящее контрольно-измерительное оборудование (например, лазерные микрометры), что приводит к значительным дополнительным затратам на обеспечение качества (QA) в итоговую стоимость детали.
Как подготовить детали к бесцентровому шлифованию?
Успех бесцентрового шлифования во многом определяется ещё до того, как деталь поступит на станок. Состояние поступающего материала, допуски на размеры и геометрия детали напрямую определяют, насколько легко — и экономично — можно отшлифовать деталь.
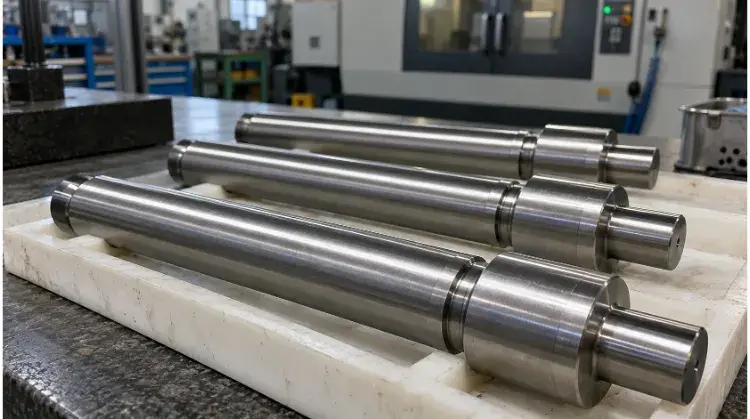
Влияние материала и твердости
Марка материала и состояние его термообработки определяют выбор шлифовального круга и схему охлаждения. Вязкие материалы, такие как незакаленная нержавеющая сталь серии 300, имеют свойство быстро забивать шлифовальный круг.
В связи с этим оператору приходится часто останавливать станок для правки (очистки и придания нужной формы) круга, что увеличивает время цикла. С другой стороны, высокозакаленные сплавы (HRC 60+) шлифуются отлично, но для предотвращения быстрого износа круга могут потребоваться дорогостоящие суперабразивные круги (например, CBN).
Запас на допуск и прямолинейность
Шлифование является операцией финишной обработки, а не процессом удаления большого объема материала. Если оставить слишком много исходного материала, оператору придется пропускать деталь через станок несколько раз (черновые проходы с последующим чистовым проходом), что приводит к увеличению затрат на рабочую силу.
Стандартный припуск на шлифование должен составлять примерно от 0,1 мм до 0,2 мм (от 0,004″ до 0,008″) по диаметру. Кроме того, если длинный вал значительно прогибается во время термообработки, шлифовальный станок не выпрямит его; он просто отшлифует идеально круглый наружный диаметр вдоль этой изогнутой оси.
Плечи, рельефы и прерывистые вырезы
Если ваша конструкция требует шлифования вплотную к перпендикулярному уступу, в углу обязательно должна быть подрезка (разгрузочная канавка). Без разгрузочной канавки острый край шлифовального круга быстро износится, в результате чего в углу останется нешлифованный радиус.
Такие элементы, как сквозные отверстия, шпоночные пазы или тонкие стенки, также представляют собой серьезные сложности.
Предупреждение по DFM в отношении тонкостенных деталей: Тонкостенные трубы представляют особую сложность при бесцентровом шлифовании. Давление между регулирующим и шлифовальным кругами может привести к временному сжатию трубы до овальной формы. После выхода из станка и снятия давления труба возвращается в исходное состояние, в результате чего деталь получается с серьезными отклонениями от округлости и превышением допусков.
DFM и оценка поступающих материалов
| Дизайн / Предстоящая функция | Что нужно знать шлифовальщику | Возможные последствия для технологического процесса и затраты |
| Шлифование вблизи буртика | Предусмотрена ли канавка для сброса давления? | Без разгрузки углы колес изнашиваются, что требует постоянной правки колес и замедляет производство. |
| Поправка на поступление товара | Допуск указан для диаметра или радиуса? | Чрезмерный запас материала требует нескольких проходов. Слишком малый запас материала приведёт к тому, что деталь не будет полностью «очищена». |
| Длинные валы / стержни | Каков максимально допустимый наклон носа? | Сильно искривленные детали требуют отдельной механической правки перед шлифованием. |
| Поперечные отверстия или шпоночные пазы | Перед шлифованием с краёв удаляют заусенцы? | Заусенцы могут поцарапать рабочее лезвие. При значительных перерывах в работе может потребоваться настройка углов наклона лезвий для предотвращения их скачки. |
Как проводить осмотр деталей и устранять неисправности?
Обеспечение качества при шлифовании требует подбора подходящего измерительного инструмента в соответствии с конкретными указаниями в чертеже. Когда неизбежно возникают дефекты, именно умение точно определять, на что следует обращать внимание, отличает опытных операторов от новичков.
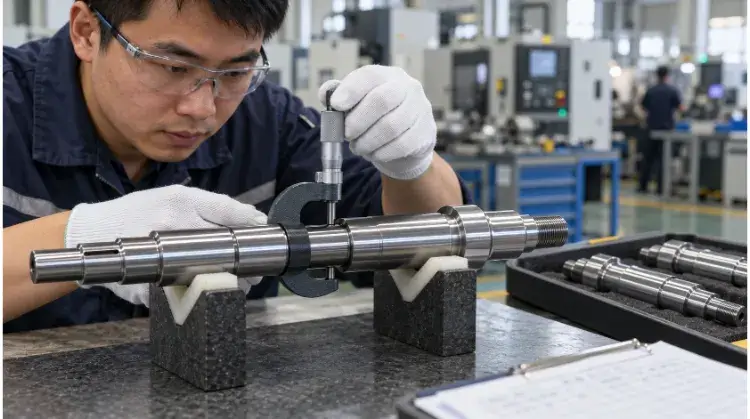
Соотнесение требований к печати с проверкой
Размер наружного диаметра легко проверяется в цехе с помощью стандартных микрометров или индикаторов падения. Однако для проверки сложных геометрических форм, таких как цилиндричность, деталь необходимо переместить в лабораторию с контролируемыми климатическими условиями для проведения измерений на координатно-измерительной машине (КИМ) или приборе Talyrond (приборе для проверки округлости).
Также необходимо тщательно оценивать целостность поверхности. Слишком высокая скорость подачи может привести к «ожогу от шлифования», что приводит к изменению микроструктуры металла под поверхностью. Это незаметно невооруженным глазом, и для подтверждения того, что термообработка не была нарушена, требуется проведение разрушающих испытаний или травление ниталом.
Диагностика дефектов на производстве
Наиболее известным дефектом бесцентрового шлифования является «полигональный эффект», который обычно приводит к образованию трёхлопастной формы (треугольника Рюло). Наружный диаметр идеально измеряется стандартным микрометром, но деталь не входит в отверстие с прецизионной расточкой. Это исключительно проблема геометрической настройки, которую можно устранить путем регулировки высоты опорного ложа.
Следы вибрации (видимые параллельные линии на детали) обычно свидетельствуют о вибрации. Это может означать, что шлифовальный круг разбалансирован или на регулирующем круге образовалась плоская площадка. Проблемы с конусностью (один конец больше другого) обычно указывают на несоосность между направляющими станка и зоной шлифования.
Мониторинг технологических процессов и SPC
Бесцентровое шлифование обеспечивает высокую стабильность после входа в рабочий режим, однако износ шлифовального круга приводит к постепенному отклонению размеров. Производя измерения каждой 10-й или 50-й детали, операторы отслеживают постепенное увеличение наружного диаметра по мере износа круга и используют статистический контроль процессов (SPC), чтобы не допустить выхода за пределы допуска.
В современных производственных комплексах, Лазерные измерительные приборы, встроенные в технологическую линию, осуществляют непрерывный контроль выходящих деталей. Это позволяет системе ЧПУ автоматически перемещать колесо внутрь с точностью до одного микрона, не останавливая производство, что обеспечивает отсутствие отклонений в качестве в ходе массового производства.
Матрица устранения неисправностей
| Проявление дефекта | Как подтвердить | Вероятная причина | Первичная первая корректировка |
| Лобинг (неокруглость) | V-образный зажим с индикатором часового типа или прибором для проверки округлости | Центр детали установлен слишком низко или слишком высоко по отношению к колесам. | Отрегулируйте высоту рабочего и опорного лезвий. |
| Следы от вибрации | Визуальный осмотр при освещении / Профилометр | Дисбаланс колеса или неправильная обработка поверхности колеса. | Проведите повторную правку и обработку шлифовального круга. |
| Сужение | Микрометрические измерения с обоих концов | Направляющие пластины смещены относительно регулировочного колеса. | Отрегулируйте выравнивание направляющих входа/выхода. |
| Ожог от шлифования | Тест с использованием раствора Nital Etch (поверхность темнеет) | Слишком высокая скорость съема материала или недостаточный расход охлаждающей жидкости. | Уменьшите скорость подачи; проверьте форсунки охлаждающей жидкости. |
От чего зависят затраты на шлифование и сроки выполнения заказа?
На стоимость бесцентрового шлифования значительное влияние оказывают затраты на наладку и послеобработку. Понимание того, как поставщики рассчитывают общую стоимость, поможет отделам закупок правильно сформулировать запросы на предложения, чтобы добиться наиболее выгодных цен.
Время настройки и объем заказа
Настройка безцентрового шлифовального станка — замена кругов, регулировка высоты режущей кромки, установка угла наклона регулирующего круга, правка круга и проведение контроля первого изделия — может занять от 2 до 6 часов.
Если заказать 100 деталей, эти затраты на настройку, составляющие 4 часа, распределяются на очень небольшое количество единиц, в результате чего цена за единицу становится непомерно высокой.
Совет эксперта по покупке: Ни в коем случае не путайте EAU (расчетный годовой объем использования) с размером партии поставки. Если вы укажете EAU в размере 12 000 единиц, но потребуете ежемесячные поставки по 1 000 единиц, поставщику придется выполнять 12 отдельных настроек оборудования. Ваша цена будет рассчитана исходя из партии в 1 000 единиц, а не из объёма в 12 000 единиц.
Переработка, обработка и упаковка
Время цикла определяет эксплуатационные расходы. Для детали, требующей снятия 0,3 мм материала, может потребоваться два прохода черновой обработки и один проход чистовой. Уменьшив толщину исходного заготовки до 0,1 мм, можно полностью исключить проходы черновой обработки, сократив время обработки на 60%.
Скрытые затраты возникают также в связи с погрузочно-разгрузочными работами и логистикой. Детали с высокой степенью чистоты поверхности (Ra 0,2 мкм или лучше) требуют изготовления на заказ пенопластовых прокладок, индивидуальной сетчатой упаковки или применения антикоррозионного масла для обеспечения сохранности при транспортировке. При массовой отгрузке прецизионных шлифованных деталей неизбежно возникают царапины на поверхности и брак деталей, поэтому расходы на упаковку необходимо учитывать в первоначальном ценовом предложении.
Готовы оптимизировать процесс прецизионного шлифования?
Бесцентровое шлифование — это высокоэффективный процесс, однако для полного использования его преимуществ необходимо обеспечить четкую согласованность между вашим проектом, поставляемым материалом и вашим партнером по производству.
Независимо от того, занимаетесь ли вы наращиванием объемов производства критически важных крепежных деталей для аэрокосмической отрасли или устраняете проблемы с концентричностью гидравлического золотника, мы готовы вам помочь. Отправьте сегодня же в наш инженерный отдел ваши чертежи, информацию о состоянии поступаемого материала и требования к размеру партии, и мы проведем всесторонний анализ технологического процесса и подготовим коммерческое предложение с учетом ваших реальных производственных задач.