 Russian
 English
 Spanish
 German
 Italian
 French
Основное различие между черновой и чистовой обработкой заключается в их основной цели. При черновой обработке материал удаляется быстро с высокой скоростью подачи для придания детали основной формы. При чистой обработке используются точные, неглубокие прорезы для достижения конечных размеров, жестких допусков и требуемой шероховатости поверхности (Ra).
Однако многие инженеры и операторы-станочники рассматривают их просто как «быструю» и «медленную» скорости на станке с ЧПУ. Это приводит к дорогостоящему заблуждению: предположению, что качественный чистовой проход может исправить некачественно черновую обработку детали. Но это невозможно.
В этом руководстве мы подробно рассмотрим физические различия между черновой и чистовой обработкой, объясним, как правильно определить припуск на чистовую обработку, а также поделимся практическими стратегиями DFM, которые помогут вам сократить Обработка на станках с ЧПУ затраты без ущерба для качества деталей.
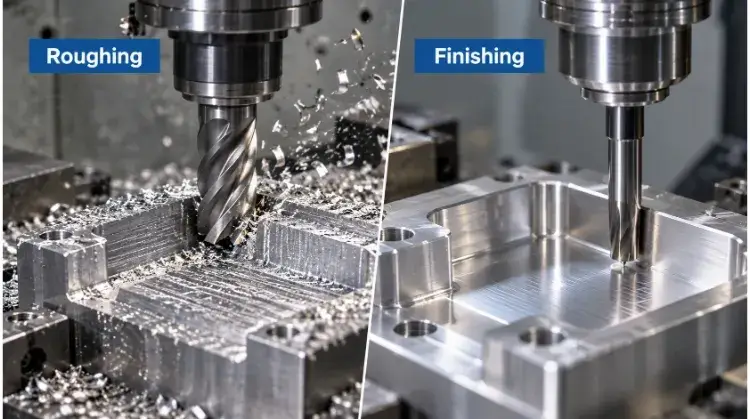
Черновая обработка и чистовая обработка: что меняется в процессе механической обработки
Переход от черновой к чистовой обработке предполагает полное изменение стратегии обработки. Дело не просто в том, чтобы снизить скорость работы станка.
Цели процесса
Каждый этап оптимизирован для достижения определённого результата. При черновой обработке приоритетом является стабильное и быстрое удаление большого объёма материала для формирования заготовки. При чистой обработке основное внимание уделяется соблюдению конечных требований к размерам, геометрии и поверхности в соответствии с техническими условиями.
Дело не ограничивается простым утверждением: «черновая обработка — для скорости, а чистовая — для качества». Оба этапа требуют стабильности процесса, но нацелены на достижение разных физических результатов. Черновая обработка требует жестких закреплений, чтобы предотвратить катастрофический выход инструмента из строя, а чистовая — оптимизированных траекторий инструмента для контроля продолжительности цикла и предотвращения упрочнения поверхности.
Параметры резки
На этих этапах физическое взаимодействие между инструментом и заготовкой значительно меняется. При черновой обработке типичных алюминиевых деталей на стенках заготовки обычно остается припуск от 0,3 до 0,5 мм, однако при микрообработке этот припуск сокращается до 0,1 мм или менее.
- Осевая глубина резания и радиальное зацепление: При черновой обработке эти параметры увеличиваются до максимальных значений, чтобы быстро удалить большую часть материала. При чистовой обработке их уменьшают, чтобы свести к минимуму давление резания и прогиб инструмента.
- Подача на зуб: При черновой обработке поддерживается высокая скорость подачи для удаления стружки и отвода тепла. При чистой обработке скорость подачи снижается, чтобы уменьшить высоту заусенцев и достичь заданного значения Ra.
- Скорость резания (об/мин): При чистовой обработке обычно выполняются менее глубокие прорезы, но это не обязательно означает снижение частоты вращения шпинделя. Частота вращения шпинделя во время чистовой обработки часто увеличивается для достижения лучшего качества поверхности при условии стабильности инструмента и настройки.
- Допуск на переход и траекторию инструмента: Для финишной обработки требуется более точный расчет траектории инструмента и меньшие шаги перемещения, чтобы избежать появления заметных граней на 3D-контурных поверхностях. Примечание о стоимости: Уменьшение шага для получения более гладкой поверхности напрямую увеличивает время обработки, что приводит к росту стоимости детали.
Инструменты и качество
Использование чистовой концевой фрезы для черновой обработки ускоряет износ инструмента и увеличивает затраты на инструментарий. Инструменты рассчитаны на определённые нагрузки.
| Фактор | Черновая обработка | Отделка |
| Основная цель | Удалить оптовые запасы | Ознакомьтесь с окончательными требованиями |
| Удаление материала | Высокий | Низкий и контролируемый |
| Приоритет инструмента | Прочность и поток стружки | Чёткость и точность |
| Нагрузка при резке | Тяжелый, но устойчивый | Легкий и однородный |
| Результат на поверхности | Следы от инструмента средней интенсивности | Заданная конечная поверхность |
| Результат измерения | Форма, близкая к конечной | Окончательные размеры и геометрия |
| Основной риск | Нагрев, дребезг и искажения | Несоответствие размера и некачественная отделка |
Примечание инженера: Это общие тенденции, а не жесткие правила. Обработка нержавеющей стали марки 304 требует иного подхода, чем обработка алюминия марки 6061, а такие факторы, как диаметр инструмента, жесткость станка и структура заготовки, влияют на фактические параметры.
Почему качество конечной детали зависит от черновой обработки?
Распространенным заблуждением в производстве является мнение, что качество поверхности и точность размеров полностью зависят от инструмента для чистовой обработки. На практике же именно условия, созданные черновой обработкой, определяют успех или неудачу чистовой обработки.
Траектория инструмента и управление стружкой
Современное программное обеспечение для ЧПУ предлагает различные стратегии черновой обработки, каждая из которых предназначена для устранения определенных физических рисков до начала чистовой обработки:
- Обычная черновая обработка: Хорошо подходит для простых открытых профилей, где взаимодействие с инструментом остается предсказуемым.
- Адаптивная расчистка / Динамическое / Трохоидальное фрезерование: Обеспечивает точное радиальное вхождение инструмента. Это предотвращает внезапные перегрузки при входе инструмента в угол, продлевая срок его службы и улучшая отвод стружки. Данная технология не заменяет традиционную черновую обработку для всех деталей, но она чрезвычайно эффективна при обработке глубоких карманов и твердых материалов.
- Остаточная обработка: Используется инструмент меньшего размера для удаления материала, оставшегося в труднодоступных углах после обработки основным черновым инструментом. Это обеспечивает стабилизацию оставшегося заготовки для финального прохода.
Нагрев, жесткость и тонкие стенки
При черновой обработке возникают значительные силы и тепло. Если не контролировать эти факторы, деталь может деформироваться. К типичным рискам на этапе черновой обработки относятся: чрезмерный вылет инструмента, приводящий к вибрации; недостаточное закрепление заготовки, позволяющее ей смещаться; а также глубокие полости, в которых застревают стружки, что приводит к повторной резанию и локальным скачкам температуры.
В случае тонкостенных деталей физическое давление, возникающее при интенсивном черновом резании, может отодвигать стенку от инструмента, оставляя за собой непредвиденный избыток материала, с которым инструмент для чистовой обработки не рассчитан.
Совет профессионала: Уменьшение подачи может сделать резку более бесшумной, но не устраняет такие проблемы, как ненадёжное закрепление заготовки, чрезмерный вылет инструмента или неэффективный отвод стружки.
Единый остаток запасов
Наиболее важным моментом при переходе между этими двумя этапами является расчет запасов. Для обработки заготовок требуется стабильное количество материала, а не просто его большее количество.
Если в результате черновой обработки на плоской стенке остается 0,2 мм материала, а во внутреннем углу скапливается 1,5 мм материала, на инструмент для чистовой обработки будет действовать резкий скачок режущей нагрузки. Это резкое изменение нагрузки приводит к прогибу инструмента, что вызывает появление следов вибрации, локальное перерезание или, что еще хуже, катастрофическую поломку инструмента, которая приводит к уничтожению почти готовой детали.
Пример из практики: деформация тонкостенных деталей
Рассмотрим тонкостенный корпус электронного устройства, изготовленный из алюминиевого блока марки 7075-T6. Если центральную полость полностью вычерпать за одну операцию с интенсивной обработкой, то снятие внутренних напряжений материала в сочетании с теплом, выделяемым при обработке, и удерживающим усилием приведет к деформации стенок. Размеры детали могут соответствовать требованиям, пока она зажата в тисках станка. Однако в момент ослабления зажима происходит упругая деформация, которая зачастую приводит к выходу плоскостности за пределы жесткого допуска в 0,05 мм.
В данной ситуации изменение параметров чистовой обработки не решит проблему. Необходимо изменить последовательность черновой обработки — зачастую это требует выполнения чернового прохода, паузы для снятия напряжений (или разжатия и повторного зажима с меньшим моментом затяжки) и получистового прохода перед вырезанием окончательных размеров.
Как оставить правильный припуск на обработку?
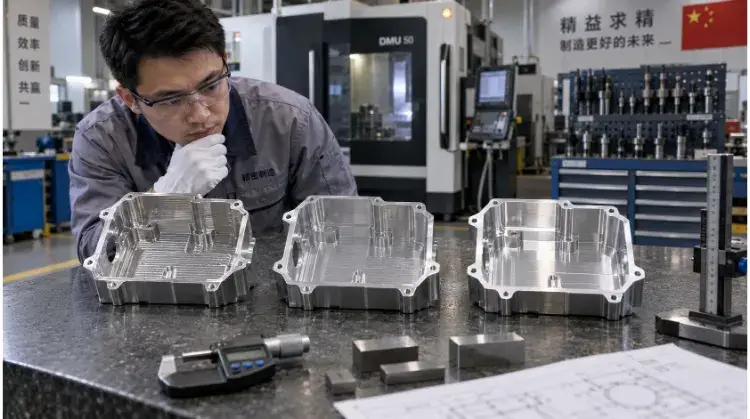
Не существует универсального припуска на чистовую обработку, определяемого исключительно типом материала. Правильный размер припуска в значительной степени зависит от конкретных особенностей детали, диаметра режущего инструмента и жесткости закрепления заготовки.
Поправка в зависимости от особенностей детали
Различные геометрические формы сопряжены с разными рисками при обработке. Стратегия определения припуска должна учитывать эти различия:
| Характеристика | Основной риск | Приоритет надбавок |
| Плоская поверхность | Погрешности в изгибе и плоскостности | Равномерная и прочная опора снизу |
| Настенная полка | Прогиб инструмента | Одинаковый боковой заготовки |
| Прецизионное отверстие | Размер и округлость | Регулируемый радиальный зазор |
| Тонкая стенка | Деформация под действием режущего давления | Легкая, сбалансированная рукоятка с обеих сторон |
| 3D-контур | Неравномерность оставшегося материала | Постоянный запас материала на поверхности (3D-смещение) |
| Диаметр токарной обработки | Путаница с пособиями | Чётко укажите диаметр или радиальное значение |
При программировании или анализе технологического процесса следует помнить, что припуски на фрезерование, как правило, выражаются на сторону. Припуски на токарную обработку должны быть чётко определены как диаметральные или радиальные значения, чтобы избежать брака. Рекомендуемые диапазоны служат отправной точкой, но не могут заменить конкретную оценку технологического процесса с учётом размеров детали, допусков и состояния материала.
Слишком мало против слишком много
Неправильный выбор допуска приводит к возникновению определенных механических проблем у инструмента для чистовой обработки.
Если оставить слишком мало запасов, это может привести к:
- Невозможность удалить глубокие следы от черновой фрезы.
- Инструмент осуществляет трение, а не сдвиг, что приводит к упрочнению материала (особенно в случае нержавеющих сталей и титана).
- Недостаточно материала для устранения геометрической погрешности, например, слегка сужающейся стенки.
Если оставить слишком много запасов, это может привести к:
- Финишный проход выполняет функцию второго чернового прохода, что ускоряет износ инструмента.
- Высокое давление резания, которое увеличивает прогиб инструмента, что приводит к недорезу.
- Тонкие стенки могут снова деформироваться под большой нагрузкой от инструмента. Если это произойдет на последнем проходе, все затраты на обработку, понесенные до этого момента, пойдут насмарку.
Решения по полуфинишной обработке
Полуфинишная обработка — это своего рода страховка. Отказ от неё ради экономии 10 минут времени работы станка при обработке дорогостоящего материала зачастую оказывается ложной экономией.
Основная цель полуфинишной обработки — выравнивание оставшегося материала, а не достижение конечных размеров. Добавление операции полуфинишной обработки увеличивает время цикла станка, но становится необходимым, когда после черновой обработки остаётся непредсказуемый излишек материала. Обычно это требуется для глубоких карманов, полостей пресс-форм, сложных 3D-контуров, внутренних углов с остатками материала, закалённых сталей или деталей, которые демонстрируют заметную деформацию после снятия большого объёма материала.
Часто можно пропустить этап получистки при обработке простых плоских поверхностей, открытых профилей, при широких допусках или в тех случаях, когда после черновой обработки естественным образом остается очень равномерный припуск. При изготовлении прототипов дополнительное время, затрачиваемое на программирование CAM для получистки, может иногда стоить дороже, чем время, сэкономленное на станке.
В случае высокоточных или неустойчивых деталей стандартная последовательность операций часто выглядит следующим образом:
Черновая обработка → Охлаждение или снятие напряжений → Повторное закрепление (с меньшим усилием затяжки) → Получистовая обработка → Чистовая обработка
Это не является жестким правилом для всех компонентов, но представляет собой надежный метод управления рисками при работе с дорогостоящими деталями.
Как при финишной обработке обеспечиваются допуски и качество поверхности?
Успешная финишная обработка превращает подготовленную заготовку в деталь, прошедшую контроль качества. Для этого требуются специальные инструменты, контролируемые параметры и понимание того, как размеры влияют на последующие этапы производства.
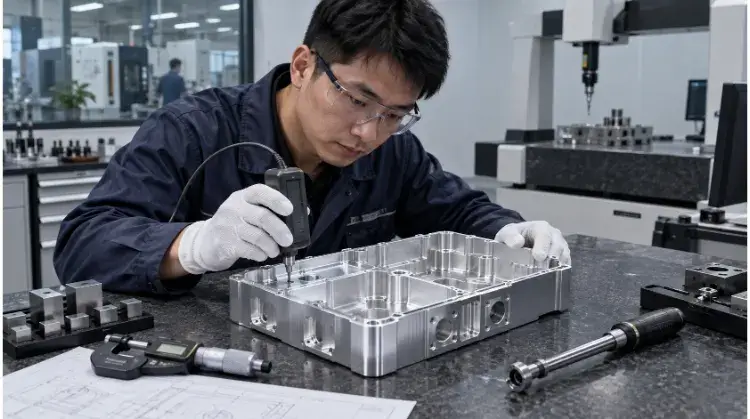
Инструменты для финишной обработки и траектории инструмента
Выбор инструмента должен соответствовать требованиям к детали. Станочники используют плоскогубчатые фрезы для обработки вертикальных стенок и плоских дна, фрезы с шаровидным наконечником — для обработки трехмерных контурных поверхностей, вставки с скользящим режущим краем — для получения гладких токарных диаметров, а развертки или головки для тонкого растачивания — для обработки прецизионных отверстий.
Инструмент для чистовой обработки должен быть острым, находиться в исправном состоянии и закреплён в держателе с минимальным биением. Вылет инструмента следует свести к минимуму, чтобы предотвратить вибрацию.
Именно здесь конструктивные решения напрямую влияют на стоимость. Стандартизация радиусов внутренних углов в CAD-модели сокращает время обработки. Если вы спроектируете внутренний угол, для обработки которого потребуется специальная или чрезвычайно хрупкая микрофреза, стоимость детали значительно возрастет лишь из-за необходимости смены инструмента и более низких скоростей подачи.
Кроме того, распространённой ошибкой является предположение, что снижение скорости подачи всегда улучшает качество поверхности. Хотя меньшие шаги и более низкие скорости подачи, как правило, уменьшают высоту волнистости, снижение скорости подачи слишком много предотвращает контакт режущей кромки с материалом. Вместо резания инструмент трется о материал, вызывая перегрев, преждевременный износ кромки и появление разводов на поверхности.
Размеры, геометрия и Ra
Важно проводить различие между допуском на размер (физический размер), геометрическим допуском (форма, ориентация и положение) и шероховатостью поверхности (микроскопическая текстура, часто измеряемая как Ra).
Деталь может соответствовать требованиям по Ra, но при этом не пройти проверку на плоскостность, округлость, точность расположения или герметичность.
| Характеристика | Основное требование |
| Седло подшипника | Строгий контроль размеров и округлости |
| Уплотнительная поверхность | Ровность и направление укладки/ориентация удельной поверхности |
| Прецизионное отверстие | Диаметр, фактическое положение и цилиндричность |
| Соприкасающаяся поверхность | Размер, плоскостность и ориентация |
| Косметические процедуры для лица | Равномерные, эстетически привлекательные следы обработки |
| Скрытая полость | Только функциональный клиренс |
Допуск на проверку и нанесение покрытия
Контроль процесса на этапе финишной обработки позволяет отделить надёжных поставщиков от тех, чьё качество нестабильно. Перед выполнением финальной обработки оператор проверяет остаток заготовки, контролирует базовые точки, вводит поправки на износ инструмента и убеждается, что температура станка и заготовки стабилизировалась. Критические размеры всегда проверяются до извлечения детали из зажимного устройства, поскольку повторное закрепление готовой детали для доработки затруднительно и сопряжено с риском повреждения поверхности.
Если деталь требует дополнительной обработки поверхности, это необходимо учесть при определении размеров для механической обработки. Анодирование, покрытие, и порошковое покрытие все это влияет на окончательную посадку.
Кроме того, номинальная толщина покрытия не равна общему изменению размеров. Например, при стандартном анодировании покрытие проникает в алюминий и откладывается на поверхности, а это означает, что покрытие толщиной 10 мкм увеличивает радиус детали лишь примерно на 5 мкм.
Требование к толщине твёрдого анодированного покрытия в 50 мкм не означает, что каждый размер детали должен быть смещен на 50 мкм. Сначала необходимо уточнить толщину наплавления покрытия, направление роста, схему маскировки и условия окончательного контроля.
Правило DFM: Всегда указывайте явно «Размеры указаны ПОСЛЕ нанесения покрытия» или «Размеры указаны ДО нанесения покрытия» в примечаниях к чертежу, чтобы избежать догадок со стороны поставщика.
Как снизить затраты на механическую обработку без дополнительного риска?
Чрезмерная детализация — одна из наиболее распространённых причин завышения стоимости обработки. Инженеры часто из осторожности устанавливают жесткие допуски и требуют безупречной отделки поверхности для всей детали.
Реальные факторы, влияющие на затраты
Чтобы сократить расходы без ущерба для характеристик деталей, необходимо точно знать, за что вы платите на каждом этапе процесса.
На стоимость черновой обработки, как правило, влияют следующие факторы:
- Общий объем удаленного материала.
- Время работы тяжелой техники и потребляемая ею мощность.
- Быстрый износ инструмента (особенно при обработке твердых материалов).
- Отвод стружки и управление подачей охлаждающей жидкости.
- Требуется сверхпрочное крепежное устройство для удержания необработанного блока при высоких режущих нагрузках.
На стоимость отделки, как правило, влияют следующие факторы:
- Более длинные траектории инструмента из-за очень малых переходов.
- Специализированные или изготовленные на заказ инструменты (например, микрофрезы или профильные инструменты).
- Станок приостанавливает работу, чтобы операторы могли проверить размеры и внести поправки на износ инструмента.
- Контроль технологических процессов и итоговый контроль на координатно-измерительной машине.
- Высокий риск брака (ошибка на этом этапе приводит к потере всех невозвратных затрат, понесенных на этапе черновой обработки).
Не следует руководствоваться общим предположением, что «черновая обработка занимает 30% времени, а чистовая — 70%». Затраты сильно варьируются в зависимости от материала и геометрии. Например, при обработке сложного кронштейна для аэрокосмической отрасли из Ti-6Al-4V черновая обработка быстро изнашивает дорогостоящие твердосплавные пластины. Однако этап чистовой обработки по-прежнему будет составлять львиную долю в итоговом счете из-за многочасовых микроскопических шагов, необходимых для предотвращения упрочнения титана, а также из-за обязательного контроля на координатно-измерительной машине (КИМ) для обеспечения соблюдения допусков на истинное положение.
Изменения в DFM
Самый эффективный способ снизить стоимость предложения — исключить требования к механической обработке, не несущие функциональной ценности. Ниже приведены практические рекомендации по оптимизации конструкции с учетом технологичности (DFM):
- Прекратите использовать универсальные значения Ra: Не следует требовать шероховатости поверхности Ra 0,8 (32 мкдюй) по всей детали. Оставьте его для седелок подшипников, канавок для уплотнительных колец или поверхностей скольжения. Если оставить поверхности, не вступающие в контакт, со стандартной шероховатостью Ra 3,2 (125 µin), время цикла финишной обработки можно сократить на 30% или более.
- Выделить узкие допуски: Указывать строгие допуски на размеры или геометрические формы следует только для функциональных сопрягаемых поверхностей.
- Унифицировать внутренние углы: Радиусы внутренних углов должны соответствовать стандартным размерам концевых фрез; в идеале радиус следует сделать немного больше, чем у инструмента, чтобы он мог плавно проходить по углу без вибраций.
- Избегайте глубоких и узких карманов: Доступ к глубоким полостям (любое соотношение длины к диаметру, превышающее 4:1) требует использования длинных и хрупких инструментов. Это вынуждает оператора резко снижать скорость подачи, чтобы предотвратить вибрацию как при черновой, так и при чистовой обработке.
- Косметика Clarify: Чётко обозначьте, какие поверхности являются видимыми, а какие будут скрыты внутри сборки.
- Допускаются обычные следы от инструмента: Разрешить наличие равномерных следов механической обработки на некритических поверхностях вместо того, чтобы требовать безупречного, полированного вида.
Совет по закупкам: Более узкий допуск должен решать функциональную задачу. Если он не влияет на посадку, движение, герметичность или срок службы, то может лишь увеличить затраты на механическую обработку и контроль качества.
Заключение
Черновая обработка создает условия для чистовой обработки. Чистовая обработка преобразует эти условия в размеры, геометрию и качество поверхности, требуемые чертежом. Оптимальный план обработки объединяет оба этапа за счет контролируемого объема заготовки, стабильного закрепления заготовки, подходящего инструмента и реалистичных технических требований.
Пришлите свои 2D-чертежи и 3D-модели обратитесь к инженерной команде TZR для бесплатной экспертизы по DFM. Мы выявим рискованные допуски, неравномерность исходного материала, проблемы, связанные с тонкостенными деталями, а также возможные изменения, позволяющие сократить затраты, ещё до начала производства.
Вопросы и ответы
Можно ли использовать один инструмент как для черновой, так и для чистовой обработки?
Использование одного и того же инструмента для обеих операций является недопустимой практикой при прецизионной механической обработке металла. При черновой обработке режущая кромка подвергается воздействию высоких температур и ударов, что приводит к микроизносу. Если использовать эту затупившуюся кромку для чистовой обработки, инструмент будет сдвигать материал, а не срезать его. Это приводит к сильному отклонению инструмента, в результате чего станок снимает меньше материала, чем заложено в программе, что приводит к коническому сечению стенок и нарушению допусков.
Каков типичный припуск на обработку?
Для обычных деталей из алюминия или стали стандартный припуск на фрезерование обычно составляет от 0,2 мм до 0,5 мм с каждой стороны. Однако при микрообработке он сокращается до 0,1 мм или менее, а для крупных отливок может превышать 1,0 мм. Точный припуск всегда зависит от диаметра инструмента, жесткости детали и глубины резания.
Требуется ли полуфинишная обработка для простых деталей?
Нет. Если деталь имеет открытые профили, свободные допуски и обладает достаточной жесткостью, чтобы противостоять деформации, можно пропустить этап получистки. Если при черновой обработке остается равномерный тонкий слой заготовки, то инструмент для чистовой обработки может приступить к работе сразу без каких-либо проблем.
Как обработка поверхности влияет на финишную обработку?
Такие виды обработки, как твёрдое анодирование, никелирование или порошковое покрытие, увеличивают толщину материала. Во время чистовой обработки станочник должен намеренно обрабатывать деталь с превышением размера (для внутренних элементов, таких как отверстия) или с занижением размера (для внешних элементов, таких как валы), чтобы деталь соответствовала требуемому допуску. после наносится покрытие.
Что определяет основные затраты при черновой и чистовой обработке?
Затраты на черновую обработку в первую очередь определяются объемом удаляемого материала, мощностью шпинделя и быстрым износом режущих пластин. Затраты на чистовую обработку обусловлены увеличенной продолжительностью циклов станка (из-за очень малых шагов перемещения и низких скоростей подачи), а также скрытыми затратами на контроль качества, такими как измерения на координатно-измерительной машине (КИМ), и чрезвычайно высоким финансовым риском, связанным с браком почти готовой детали.