 German
 English
 Spanish
 Russian
 Italian
 French
Der Hauptunterschied zwischen Schruppen und Schlichten in der Zerspanung liegt in ihrem jeweiligen Hauptziel. Beim Schruppen wird Material mit hohen Vorschubgeschwindigkeiten schnell abgetragen, um die Grundform zu schaffen. Beim Schlichten werden präzise, flache Züge ausgeführt, um die Endmaße, enge Toleranzen und die erforderliche Oberflächenrauheit (Ra) zu erreichen.
Viele Ingenieure und Zerspanungsfachkräfte betrachten sie jedoch lediglich als „schnelle“ und „langsame“ Geschwindigkeiten an einer CNC-Maschine. Dies führt zu einem kostspieligen Irrtum: der Annahme, dass ein guter Schlichtdurchgang ein schlecht vorbearbeitetes Werkstück korrigieren kann. Das ist jedoch nicht der Fall.
In diesem Leitfaden werden wir die physikalischen Unterschiede zwischen Schrupp- und Schlichtbearbeitung aufschlüsseln, erläutern, wie Sie den richtigen Schlichtzugabe ermitteln, und Ihnen umsetzbare DFM-Strategien vorstellen, mit denen Sie Ihre CNC-Bearbeitung Kosten, ohne dabei Abstriche bei der Teilequalität zu machen.
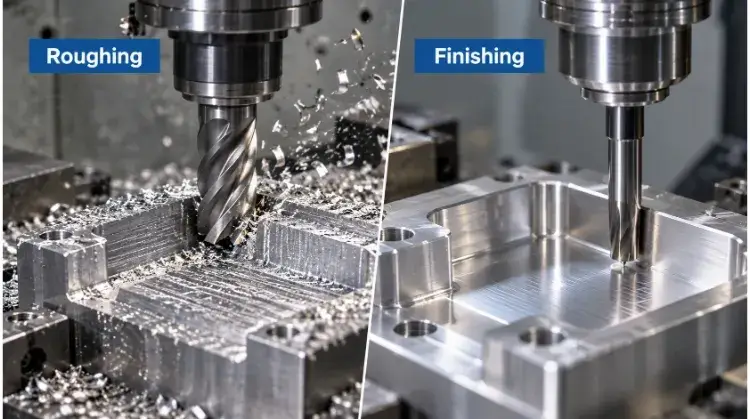
Schruppen vs. Schlichten: Was ändert sich bei der Bearbeitung?
Der Übergang vom Schruppen zum Schlichten erfordert eine vollständige Umstellung der Bearbeitungsstrategie. Es geht nicht einfach nur darum, die Maschine zu verlangsamen.
Prozessziele
Jede Bearbeitungsstufe ist auf ein anderes Ergebnis ausgelegt. Beim Schruppen steht der stabile und schnelle Materialabtrag im Vordergrund, um die Grundform zu schaffen. Beim Schlichten liegt der Schwerpunkt darauf, die endgültigen Anforderungen an Maße, Geometrie und Oberfläche zu erfüllen, um die Spezifikation einzuhalten.
Es ist nicht so einfach, wie zu sagen: „Die Schruppbearbeitung dient der Geschwindigkeit und die Schlichtbearbeitung der Qualität.“ Beide Bearbeitungsstufen erfordern Prozessstabilität, sind jedoch auf unterschiedliche physikalische Ergebnisse ausgerichtet. Die Schruppbearbeitung erfordert starre Aufspannungen, um katastrophale Werkzeugausfälle zu vermeiden, während die Schlichtbearbeitung optimierte Werkzeugwege benötigt, um die Zykluszeiten zu kontrollieren und eine Oberflächenverhärtung zu verhindern.
Schnittparameter
Die physikalische Wechselwirkung zwischen Werkzeug und Werkstück ändert sich zwischen diesen Phasen erheblich. Bei typischen Aluminiumkomponenten verbleibt beim Schruppen in der Regel eine Aufmaß von 0,3 mm bis 0,5 mm an den Wänden, bei der Mikrobearbeitung verringert sich diese jedoch auf 0,1 mm oder weniger.
- Axiale Schnitttiefe und radiale Einstichtiefe: Beim Schruppen werden diese maximiert, um schnell Material abzutragen. Beim Schlichten werden sie reduziert, um den Schnittdruck und die Werkzeugdurchbiegung zu minimieren.
- Vorschub pro Zahn: Beim Schruppen wird eine hohe Vorschubgeschwindigkeit beibehalten, um Späne und Wärme abzuführen. Beim Schlichten wird die Vorschubgeschwindigkeit verringert, um die Rauheit zu reduzieren und den vorgegebenen Ra-Wert zu erreichen.
- Schnittgeschwindigkeit (U/min): Beim Schlichten werden in der Regel leichtere Züge ausgeführt, was jedoch nicht zwangsläufig langsamere Spindeldrehzahlen bedeutet. Oft werden die Drehzahlen beim Schlichten erhöht, um eine bessere Oberflächengüte zu erzielen, vorausgesetzt, das Werkzeug und die Einstellung sind stabil.
- Überspringung und Toleranz des Werkzeugwegs: Die Endbearbeitung erfordert präzisere Werkzeugbahnberechnungen und kleinere Schrittweiten, um sichtbare Facettenbildung auf konturierten 3D-Oberflächen zu vermeiden. Hinweis zu den Kosten: Die Verringerung des Schrittabstands für eine glattere Oberfläche verlängert die Bearbeitungszeit direkt, was wiederum den Stückpreis in die Höhe treibt.
Werkzeuge und Qualität
Der Einsatz eines Schlichtfräsers für eine Schruppbearbeitung beschleunigt den Werkzeugverschleiß und erhöht die Werkzeugkosten. Werkzeuge sind für bestimmte Belastungen ausgelegt.
| Faktor | Schruppbearbeitung | Fertigstellung |
| Hauptziel | Großbestände entfernen | Endgültige Anforderungen erfüllen |
| Materialabtrag | Hoch | Niedrig und kontrolliert |
| Werkzeugpriorität | Festigkeit und Spanfluss | Schärfe und Genauigkeit |
| Schnittkraft | Schwer, aber stabil | Leicht und gleichmäßig |
| Ergebnis der Oberfläche | Werkzeugspuren mittlerer Stärke | Vorgeschriebene Endoberfläche |
| Maßergebnis | Near-Net-Shape | Endgültige Größe und Geometrie |
| Hauptrisiko | Wärme, Rattern und Verzerrung | Größenabweichung und mangelhafte Verarbeitung |
Technische Anmerkung: Dies sind allgemeine Tendenzen, keine festen Regeln. Die Bearbeitung von Edelstahl 304 erfordert einen anderen Ansatz als die Bearbeitung von Aluminium 6061, und Faktoren wie Werkzeugdurchmesser, Maschinensteifigkeit und Werkstückstruktur beeinflussen die tatsächlichen Parameter.
Warum hängt die Qualität des Endprodukts von der Vorbearbeitung ab?
Ein weit verbreiteter Irrtum in der Fertigung ist, dass Oberflächenbeschaffenheit und Maßgenauigkeit ausschließlich vom Schlichtwerkzeug bestimmt werden. In der Praxis entscheiden jedoch die vom Schruppdurchgang hinterlassenen Bedingungen darüber, ob der Schlichtdurchgang gelingt oder misslingt.
Werkzeugweg und Spansteuerung
Moderne CAM-Software bietet verschiedene Schruppstrategien, die jeweils darauf ausgelegt sind, bestimmte physikalische Risiken zu minimieren, bevor mit der Schlichtbearbeitung begonnen wird:
- Herkömmliche Schruppbearbeitung: Eignet sich gut für einfache, offene Profile, bei denen der Werkzeugkontakt vorhersehbar bleibt.
- Adaptives Ausräumen / Dynamisches Fräsen / Trochoidales Fräsen: Regelt den exakten radialen Eingriff des Werkzeugs. Dies verhindert plötzliche Überlastungen beim Eintauchen des Werkzeugs in eine Ecke, verlängert die Standzeit des Werkzeugs und verbessert den Spanabtransport. Dies ersetzt zwar nicht bei allen Werkstücken die herkömmliche Schruppbearbeitung, ist jedoch bei tiefen Taschen und harten Werkstoffen äußerst effektiv.
- Restbearbeitung: Hiermit wird mit einem kleineren Werkzeug das Material entfernt, das das primäre Schruppwerkzeug in engen Ecken zurückgelassen hat. Dadurch wird das verbleibende Material für den Schlussdurchgang stabilisiert.
Wärme, Steifigkeit und dünne Wände
Beim Schruppen entstehen erhebliche Kräfte und Wärme. Werden diese nicht angemessen kontrolliert, verzieht sich das Werkstück. Zu den typischen Risiken in der Schruppphase zählen ein übermäßiger Werkzeugüberstand, der zu Rattern führt, eine unzureichende Werkstückspannung, wodurch sich das Werkstück verschieben kann, sowie tiefe Hohlräume, in denen sich Späne ansammeln, was zu Nachschneiden und lokalen Wärmeanstiegen führt.
Bei dünnwandigen Bauteilen kann der physikalische Druck eines kräftigen Schruppschnitts die Wand vom Werkzeug wegdrücken, wodurch überschüssiges Material zurückbleibt, das das Schlichtwerkzeug nicht erwartet.
Profi-Tipp: Eine Verringerung des Vorschubs kann zwar den Schnitt leiser machen, behebt jedoch weder eine unzureichende Werkstückspannung noch einen übermäßigen Werkzeugüberhang oder eine schlechte Spanabfuhr.
Einheitlicher Restbestand
Der entscheidende Übergang zwischen diesen beiden Phasen ist die Lagerbestandszulage. Das Endbearbeitungswerkzeug benötigt gleichmäßigen Materialüberschuss, nicht einfach nur mehr Material.
Wenn beim Schruppen an einer ebenen Wand 0,2 mm Material übrig bleiben, sich in einer Innenecke jedoch 1,5 mm Material ansammelt, kommt es beim Schlichtwerkzeug zu einem plötzlichen Anstieg der Schnittkraft. Diese plötzliche Belastungsschwankung führt zu einer Durchbiegung des Werkzeugs, was Ratter Spuren, lokale Überbearbeitung oder im schlimmsten Fall einen katastrophalen Werkzeugbruch zur Folge hat, der ein fast fertiges Werkstück zerstört.
Fallstudie: Verformung dünnwandiger Bauteile
Betrachten wir ein dünnwandiges Elektronikgehäuse, das aus einem 7075-T6-Aluminiumblock gefräst wurde. Wird der mittlere Hohlraum in einem einzigen aggressiven Arbeitsgang vollständig vorbearbeitet, führt die Entladung innerer Materialspannungen in Verbindung mit der Bearbeitungswärme und der Spannkraft dazu, dass sich die Wände verziehen. Das Bauteil mag zwar perfekt passen, solange es im Maschinenschraubstock eingespannt ist. Sobald jedoch die Spannvorrichtungen gelöst werden, tritt ein Rückfederungseffekt auf, der häufig dazu führt, dass die Ebenheit die enge Toleranz von 0,05 mm überschreitet.
In diesem Fall lässt sich das Problem nicht durch eine Änderung des Schlichtdurchgangs beheben. Die Schruppabfolge muss geändert werden – häufig sind dazu ein Schruppdurchgang, eine Spannungsentlastungspause (oder das Lösen und erneute Festspannen mit einem geringeren Drehmoment) sowie ein Vorschlichtdurchgang erforderlich, bevor die Endmaße gefräst werden.
Wie legt man die richtige Nahtzugabe fest?
Es gibt keine allgemeingültige Aufmaßgröße, die sich allein nach der Materialart richtet. Die richtige Menge an Restmaterial hängt stark von den spezifischen Eigenschaften des Werkstücks, dem Durchmesser des Schneidwerkzeugs und der Steifigkeit der Aufspannung ab.
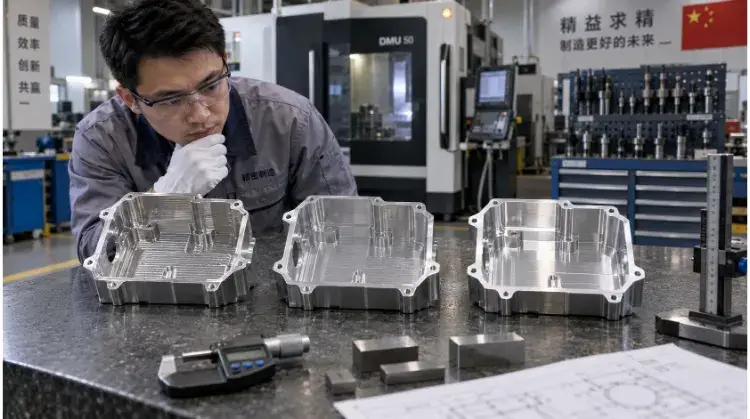
Toleranz nach Bauteilmerkmal
Unterschiedliche Geometrien bergen unterschiedliche Bearbeitungsrisiken. Die Aufmaßstrategie muss diesen Schwankungen Rechnung tragen:
| Merkmal | Hauptrisiko | Priorität der Zulage |
| Flaches Gesicht | Verwindungs- und Ebenheitsfehler | Gleichmäßige und stabile Abstützung an der Unterseite |
| Taschenwand | Werkzeugdurchbiegung | Gleichmäßiger Seitenbestand |
| Präzisionsbohrung | Größe und Rundheit | Kontrollierter Radialbestand |
| Dünne Wand | Verformung durch Schnittdruck | Leichte, ausgewogene Schaftkonstruktion auf beiden Seiten |
| 3D-Kontur | Ungleichmäßige Materialreste | Konstanter Oberflächenbestand (3D-Versatz) |
| Drehdurchmesser | Verwirrung um die Zulage | Geben Sie den Durchmesser oder den Radialwert eindeutig an |
Beachten Sie bei der Programmierung oder Überprüfung eines Prozesses, dass Fräszugaben in der Regel angegeben werden pro Seite. Die Zerspanungszugaben müssen ausdrücklich entweder als Durchmesser- oder als Radialwert definiert werden, um Ausschuss zu vermeiden. Referenzbereiche dienen als Ausgangspunkt, können jedoch keine spezifische Prozessbewertung ersetzen, die auf der Größe, der Toleranz und dem Materialzustand des Werkstücks basiert.
Zu wenig vs. zu viel
Eine falsche Einstellung des Spielraums führt zu bestimmten mechanischen Problemen beim Endbearbeitungswerkzeug.
Wenn zu wenig Lagerbestand vorhanden ist, kann dies folgende Folgen haben:
- Unfähigkeit, die tiefen Werkzeugspuren zu beseitigen, die der Schruppfräser hinterlassen hat.
- Das Werkzeug reibt statt zu scheren, was zu einer Kaltverfestigung führt (insbesondere bei rostfreien Stählen und Titan).
- Es steht nicht genügend Material zur Verfügung, um einen geometrischen Fehler, wie beispielsweise eine leicht konische Wand, zu korrigieren.
Wenn zu viel Lagerbestand verbleibt, kann dies folgende Folgen haben:
- Der Schlichtdurchgang wirkt wie ein zweiter Schruppdurchgang und beschleunigt den Werkzeugverschleiß.
- Hoher Schnittdruck, der die Durchbiegung des Werkzeugs verstärkt und zu zu kleinen Abmessungen führt.
- Dünne Wände können sich unter der hohen Werkzeugbelastung erneut verziehen. Geschieht dies im letzten Durchgang, ist die gesamte bis dahin getätigte Investition in die Bearbeitung verloren.
Entscheidungen zur Vorbearbeitung
Die Vorbearbeitung ist eine Art Versicherung. Sie zu überspringen, um bei einem hochwertigen Werkstoff 10 Minuten Maschinenzeit zu sparen, ist oft eine falsche Sparmaßnahme.
Das Hauptziel der Vorbearbeitung besteht darin, das verbleibende Material abzutragen, nicht aber, die Endmaße zu erreichen. Das Hinzufügen eines Halbfertigbearbeitungsvorgangs verlängert zwar die Maschinenzykluszeit, ist jedoch notwendig, wenn beim Schruppen unvorhersehbare Materialreste zurückbleiben. Dies ist in der Regel erforderlich bei tiefen Taschen, Formhohlräumen, komplexen 3D-Konturen, Innenecken mit Materialresten, gehärteten Stählen oder Bauteilen, die nach dem Zerspanen eine merkliche Verformung aufweisen.
Bei einfachen ebenen Flächen, offenen Profilen, lockeren Toleranzen oder wenn der Schruppdurchgang von Natur aus einen sehr gleichmäßigen Aufmaßbereich hinterlässt, kann man auf die Vorbearbeitung oft verzichten. Bei Prototypenfertigungen kann der zusätzliche Zeitaufwand für die CAM-Programmierung der Vorbearbeitung gelegentlich höher sein als die dadurch eingesparte Maschinenzeit.
Bei hochpräzisen oder instabilen Teilen sieht ein typischer Arbeitsablauf oft wie folgt aus:
Vorbearbeitung → Abkühlen oder Spannungsabbau → Erneutes Spannen (geringeres Drehmoment) → Halbfertigbearbeitung → Endbearbeitung
Dies ist zwar keine feste Regel für jede Komponente, aber es handelt sich um eine zuverlässige Methode zum Risikomanagement bei hochwertigen Bauteilen.
Wie werden durch die Endbearbeitung Toleranzen und Oberflächenqualität erreicht?
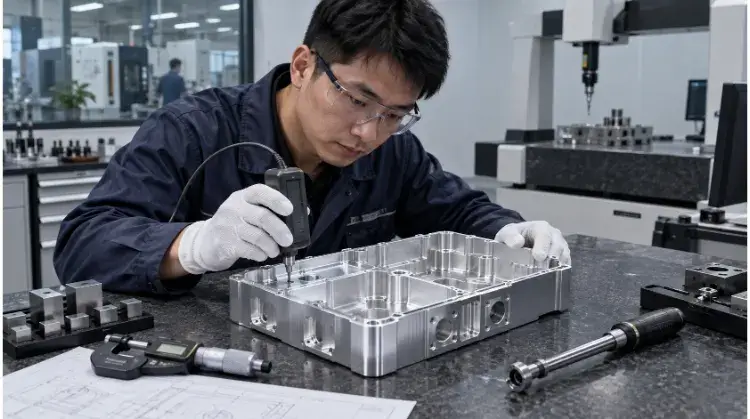
Ein erfolgreicher Endbearbeitungsdurchgang verwandelt den vorbereiteten Rohling in ein Bauteil, das die Prüfung besteht. Dies erfordert spezielle Werkzeuge, kontrollierte Parameter und ein Verständnis dafür, wie sich die Maße auf die nachfolgenden Fertigungsschritte auswirken.
Schlichtwerkzeuge und Werkzeugwege
Die Werkzeugauswahl muss den Anforderungen des Werkstücks entsprechen. Zerspaner verwenden Flachfräser für senkrechte Wände und ebene Böden, Kugelfräser für 3D-Konturflächen, Wischer-Einsätze für glatt gedrehte Durchmesser sowie Reibahlen oder Feinbohrköpfe für Präzisionsbohrungen.
Ein Schlichtwerkzeug muss scharf und in einwandfreiem Zustand sein und in einer Halterung mit minimalem Rundlaufsitz sitzen. Der Werkzeugüberstand sollte so kurz wie möglich gehalten werden, um Vibrationen zu vermeiden.
Auch hier wirken sich Designentscheidungen direkt auf die Kosten aus. Die Vereinheitlichung der Inneneckenradien in Ihrem CAD-Modell verkürzt die Bearbeitungszeit. Wenn Sie eine Innenecke entwerfen, für deren Aushöhlung ein spezieller oder äußerst empfindlicher Mikrofräser erforderlich ist, erhöht sich der Stückpreis allein schon aufgrund der Werkzeugwechsel und der langsameren Vorschubgeschwindigkeiten um ein Vielfaches.
Ein weiterer häufiger Fehler ist die Annahme, dass eine Verringerung der Vorschubgeschwindigkeit stets zu einer besseren Oberflächengüte führt. Zwar führen kleinere Schrittweiten und geringere Vorschübe in der Regel zu einer Verringerung der Riffhöhe, doch eine Verringerung der Vorschubgeschwindigkeit zu viel verhindert, dass die Schneide in das Material eingreift. Anstatt zu schneiden, reibt das Werkzeug, wodurch übermäßige Wärme entsteht, die Schneide vorzeitig verschleißt und die Oberfläche verschmiert wird.
Abmessungen, Geometrie und Ra
Es ist wichtig, zwischen Maßtoleranz (der physikalischen Größe), geometrischer Toleranz (Form, Ausrichtung und Lage) und Oberflächenrauheit (der mikroskopischen Struktur, die häufig als Ra gemessen wird) zu unterscheiden.
Ein Bauteil kann zwar die Ra-Anforderung erfüllen, aber dennoch hinsichtlich Ebenheit, Rundheit, Position oder Dichtleistung die Anforderungen verfehlen.
| Merkmal | Hauptanforderung |
| Lagersitz | Strenge Maßkontrolle und Rundheit |
| Dichtfläche | Ebenheit und spezifische Oberflächenausrichtung/Richtung |
| Präzisionsbohrung | Durchmesser, tatsächliche Lage und Zylindrizität |
| Passfläche | Größe, Ebenheit und Ausrichtung |
| Kosmetische Gesichtsbehandlung | Einheitliche, optisch ansprechende Werkzeugspuren |
| Versteckter Hohlraum | Nur funktionale Freigabe |
Prüf- und Beschichtungszugabe
Die Prozesskontrolle während der Endbearbeitung unterscheidet zuverlässige Lieferanten von solchen, deren Qualität schwankt. Vor dem letzten Schnitt überprüft der Zerspaner den verbleibenden Materialüberschuss, kontrolliert die Bezugspunkte, wendet Versatzwerte zur Kompensation des Werkzeugverschleißes an und stellt sicher, dass sich Maschine und Werkstück temperaturmäßig stabilisiert haben. Kritische Maße werden stets überprüft, bevor das Teil aus der Spannvorrichtung entnommen wird, da das erneute Einspannen eines fertigen Teils zur Nachbearbeitung schwierig ist und das Risiko von Oberflächenbeschädigungen birgt.
Falls das Bauteil eine nachträgliche Oberflächenbehandlung erfordert, muss dies bei der Festlegung der Bearbeitungsmaße berücksichtigt werden. Eloxieren, Beschichtungund Pulverbeschichtung All dies beeinflusst die endgültige Passform.
Zudem entspricht die nominale Schichtdicke nicht der gesamten Maßänderung. Bei der Standard-Eloxierung dringt die Beschichtung beispielsweise in das Aluminium ein und lagert sich an der Oberfläche ab, was bedeutet, dass eine 10 µm dicke Schicht den Radius des Bauteils nur um etwa 5 µm vergrößert.
Die Vorgabe einer 50-µm-Harteloxierung bedeutet nicht automatisch, dass jedes bearbeitete Maß um 50 µm versetzt werden muss. Überprüfen Sie zunächst die Schichtdicke, die Wachstumsrichtung, den Maskierungsplan und die Bedingungen für die Endkontrolle.
DFM-Regel: Geben Sie dies immer ausdrücklich an „Die Maße gelten NACH dem Beschichten“ oder „Die Maße gelten VOR dem Beschichten“ in den Zeichnungshinweisen, um Spekulationen seitens der Lieferanten zu vermeiden.
Wie lassen sich die Bearbeitungskosten ohne zusätzliches Risiko senken?
Eine Überspezifizierung ist einer der häufigsten Gründe für überhöhte Angebote für die maschinelle Bearbeitung. Ingenieure legen aus Vorsicht häufig für das gesamte Bauteil enge Toleranzen und makellose Oberflächengüten fest.
Tatsächliche Kostenfaktoren
Um Kosten zu senken, ohne dabei Abstriche bei der Leistung der Bauteile zu machen, müssen Sie genau wissen, wofür Sie in jeder Phase des Prozesses bezahlen.
Die Kosten für die Grobbearbeitung hängen in der Regel von folgenden Faktoren ab:
- Gesamtvolumen des abgetragenen Materials.
- Betriebszeit und Stromverbrauch von Schwermaschinen.
- Schneller Werkzeugverschleiß (insbesondere bei zähen Werkstoffen).
- Späneabtransport und Kühlmittelmanagement.
- Es ist eine hochbelastbare Spannvorrichtung erforderlich, um den Rohblock unter hohen Schnittkräften zu halten.
Die Kosten für die Endbearbeitung hängen in der Regel von folgenden Faktoren ab:
- Längere Werkzeugwege aufgrund winziger Versatzwege.
- Spezial- oder Sonderwerkzeuge (wie Mikro-Schaftfräser oder Formwerkzeuge).
- Die Maschine hält an, damit die Bediener die Maße überprüfen und Werkzeugverschleißkorrekturen vornehmen können.
- Prozessmessung und abschließende CMM-Prüfung.
- Das hohe Ausschussrisiko (ein Fehler an dieser Stelle macht alle bereits investierten Kosten der Schruppbearbeitung zunichte).
Vermeiden Sie die pauschale Annahme, dass „die Schruppbearbeitung 30% der Zeit und die Schlichtbearbeitung 70% in Anspruch nimmt“. Die Kosten variieren je nach Werkstoff und Geometrie stark. Bei der Bearbeitung einer komplexen Halterung für die Luft- und Raumfahrt aus Ti-6Al-4V beispielsweise verschleißt die Schruppbearbeitung teure Hartmetall-Wendeschneidplatten sehr schnell. Dennoch wird die Schlichtbearbeitung den größten Teil der Endrechnung ausmachen, da stundenlange mikroskopisch kleine Vorschübe erforderlich sind, um eine Kaltverfestigung des Titans zu vermeiden, gefolgt von einer obligatorischen CMM-Prüfung zur Überprüfung der tatsächlichen Positionstoleranzen.
Änderungen am DFM
Der effektivste Weg, Ihr Angebot zu senken, besteht darin, Bearbeitungsanforderungen zu streichen, die keinen funktionalen Mehrwert bieten. Hier sind einige umsetzbare Anpassungen im Rahmen des „Design for Manufacturing“ (DFM):
- Verzichten Sie auf pauschale Ra-Werte: Verlangen Sie keine Oberflächenrauheit von Ra 0,8 (32 µin) für das gesamte Bauteil. Behalten Sie diese nur für Lagersitze, O-Ring-Nuten oder Gleitflächen vor. Wenn Sie zulassen, dass nicht berührende Flächen bei einer Standard-Oberflächenrauheit von Ra 3,2 (125 µin) verbleiben, können sich die Bearbeitungszeiten um 30% oder mehr verkürzen.
- Enge Toleranzen herausarbeiten: Legen Sie strenge Maß- oder Geometrietoleranzen nur für funktionale Passflächen fest.
- Innenecken vereinheitlichen: Passen Sie die Innenradien der Ecken an die Standardgrößen der Schaftfräser an und wählen Sie den Radius im Idealfall etwas größer als das Werkzeug, damit es ohne Ruckeln durch die Ecke gleiten kann.
- Vermeiden Sie tiefe, schmale Taschen: In tiefe Hohlräume hineinreichen (alles, was ein Längen-Durchmesser-Verhältnis von 4:1 überschreitet) erfordert lange, empfindliche Werkzeuge. Dies zwingt den Zerspaner dazu, die Vorschubgeschwindigkeit drastisch zu verringern, um Vibrationen sowohl beim Schruppen als auch beim Schlichten zu vermeiden.
- Kosmetikprodukte klären: Geben Sie deutlich an, welche Flächen kosmetischer Natur sind und welche innerhalb einer Baugruppe verborgen bleiben.
- Normale Werkzeugspuren akzeptieren: Auf nicht kritischen Oberflächen sollten gleichmäßige Bearbeitungsspuren zulässig sein, anstatt ein makelloses, poliertes Erscheinungsbild zu verlangen.
Tipp für die Beschaffung: Eine engere Toleranz sollte ein funktionales Problem lösen. Sofern sie keinen Einfluss auf Passung, Bewegung, Dichtheit oder Lebensdauer hat, führt sie möglicherweise lediglich zu höheren Bearbeitungs- und Prüfkosten.
Schlussfolgerung
Die Schruppbearbeitung schafft die Voraussetzungen für die Endbearbeitung. Bei der Schlichtbearbeitung werden diese Voraussetzungen in die in der Zeichnung geforderten Maße, Geometrien und Oberflächen umgewandelt. Der optimale Bearbeitungsplan verbindet beide Phasen durch kontrollierten Materialabtrag, stabile Werkstückspannung, geeignete Werkzeuge und realistische Vorgaben.
Senden Sie uns Ihre 2D-Zeichnungen und 3D-Modelle Wenden Sie sich an das TZR-Entwicklungsteam, um eine kostenlose DFM-Prüfung zu erhalten. Wir identifizieren riskante Toleranzen, ungleichmäßige Materialbedingungen, Probleme mit dünnen Wänden und mögliche kostensparende Änderungen, bevor Ihre Produktion beginnt.
FAQs
Kann ich ein Werkzeug sowohl für die Schrupp- als auch für die Schlichtbearbeitung verwenden?
Die Verwendung desselben Werkzeugs für beide Bearbeitungsschritte ist bei der Präzisionsmetallbearbeitung keine gute Praxis. Beim Schruppen ist die Schneide hoher Hitze und starken Stößen ausgesetzt, was zu Mikroverschleiß führt. Wenn Sie diese abgestumpfte Schneide für die Schlichtbearbeitung verwenden, schiebt das Werkzeug das Material eher, anstatt es abzuscheren. Dies führt zu einer starken Durchbiegung des Werkzeugs, was bedeutet, dass die Maschine weniger Material abträgt als programmiert, was wiederum zu konischen Wänden und Toleranzüberschreitungen führt.
Wie hoch ist eine typische Nahtzugabe?
Bei allgemeinen Aluminium- oder Stahlbauteilen liegt das Standard-Fräszugabe in der Regel zwischen 0,2 mm und 0,5 mm pro Seite. Bei der Mikrobearbeitung verringert sich diese jedoch auf 0,1 mm oder weniger, während sie bei großen Gussteilen 1,0 mm überschreiten kann. Die genaue Aufmaßhöhe hängt stets vom Werkzeugdurchmesser, der Steifigkeit des Werkstücks und der Schnitttiefe ab.
Ist bei einfachen Teilen eine Vorbearbeitung erforderlich?
Nein. Wenn das Werkstück offene Profile und lockere Toleranzen aufweist und zudem stabil genug ist, um sich nicht zu verziehen, können Sie den Vorfertigungsschritt überspringen. Solange beim Schruppen eine gleichmäßige, dünne Materialschicht zurückbleibt, kann das Schlichtwerkzeug ohne Probleme direkt zum Einsatz kommen.
Wie wirken sich Oberflächenbehandlungen auf den Endbearbeitungsdurchgang aus?
Verfahren wie Harteloxieren, Vernickeln oder Pulverbeschichten führen zu einer Erhöhung der Materialstärke. Der Zerspaner muss das Bauteil beim Schlichtdurchgang bewusst übermaßig (bei inneren Merkmalen wie Bohrungen) oder untermaßig (bei äußeren Merkmalen wie Wellen) bearbeiten, damit das Bauteil die geforderte Toleranz einhält. nach Die Beschichtung wird aufgetragen.
Wodurch ergeben sich die Hauptkosten beim Schruppen im Vergleich zum Schlichten?
Die Kosten für die Grobbearbeitung hängen in erster Linie von der Menge des abgetragenen Materials, der Spindelleistung und dem schnellen Verschleiß der Schneideinsätze ab. Die Kosten für die Feinbearbeitung ergeben sich aus den verlängerten Maschinenzykluszeiten (aufgrund sehr kleiner Schrittweiten und niedriger Vorschubgeschwindigkeiten) sowie den versteckten Kosten der Qualitätskontrolle, wie beispielsweise der Messung mit Koordinatenmessgeräten, und dem extremen finanziellen Risiko, ein fast fertiges Teil verschrotten zu müssen.