 Spanish
 English
 German
 Russian
 Italian
 French
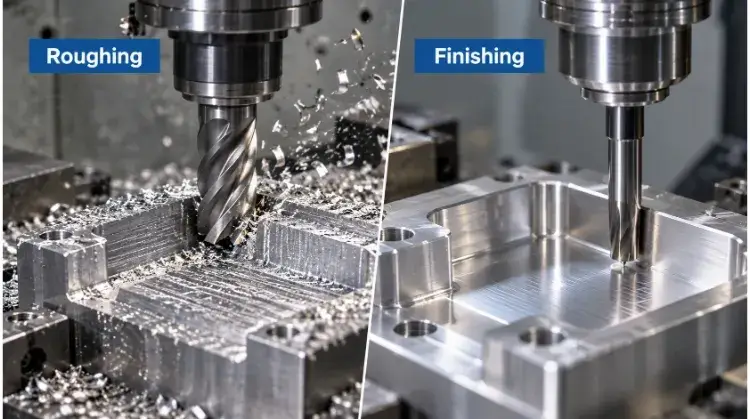
La principal diferencia entre el desbaste y el acabado en el mecanizado es su objetivo principal. El desbaste elimina rápidamente gran cantidad de material a altas velocidades de avance para crear la forma básica. El acabado utiliza cortes precisos y poco profundos para alcanzar las dimensiones finales, las tolerancias estrictas y la rugosidad superficial (Ra) requerida.
Sin embargo, muchos ingenieros y operarios de máquinas las consideran simplemente como velocidades «rápidas» y «lentas» en una máquina CNC. Esto da lugar a una idea errónea que sale cara: dar por sentado que una buena pasada de acabado puede arreglar una pieza mal desbastada. No es así.
En esta guía, analizaremos las diferencias físicas entre el desbaste y el acabado, explicaremos cómo determinar el margen de acabado adecuado y compartiremos estrategias prácticas de diseño para la fabricación (DFM) que te ayudarán a reducir tu Mecanizado CNC costes sin sacrificar la calidad de las piezas.
Desbaste frente a acabado: qué cambia en el mecanizado
La transición del desbaste al acabado implica un cambio radical en la estrategia de mecanizado. No se trata simplemente de reducir la velocidad de la máquina.
Objetivos del proceso
Cada fase se optimiza para obtener un resultado diferente. El desbaste da prioridad a una eliminación estable y rápida de material a granel para crear la forma. El acabado se centra en cumplir los requisitos dimensionales, geométricos y superficiales finales para ajustarse a las especificaciones.
No es tan sencillo como decir que «el desbaste sirve para ganar velocidad y el acabado, para garantizar la calidad». Ambas fases requieren estabilidad en el proceso, pero se optimizan para obtener resultados físicos distintos. El desbaste exige montajes rígidos para evitar fallos catastróficos de la herramienta, mientras que el acabado requiere trayectorias de herramienta optimizadas para controlar los tiempos de ciclo y evitar el endurecimiento de la superficie.
Parámetros de corte
La interacción física entre la herramienta y la pieza de trabajo varía considerablemente entre estas fases. En el caso de los componentes típicos de aluminio, el desbaste puede dejar un margen de material estándar de entre 0,3 mm y 0,5 mm en las paredes, pero este margen se reduce a 0,1 mm o menos en el micro mecanizado.
- Profundidad de corte axial y penetración radial: El desbaste los aprovecha al máximo para eliminar volumen rápidamente. El acabado los reduce para minimizar la presión de corte y la desviación de la herramienta.
- Avance por diente: El desbaste se realiza a una velocidad de avance elevada para eliminar las virutas y el calor. El acabado se realiza a una velocidad de avance menor para reducir la altura de las ondulaciones y alcanzar el valor Ra especificado.
- Velocidad de corte (RPM): El acabado suele implicar cortes más ligeros, pero no implica necesariamente velocidades de giro del husillo más bajas. A menudo, las velocidades aumentan durante el acabado para conseguir un mejor acabado superficial, siempre que la herramienta y la configuración sean estables.
- Tolerancia de desplazamiento y de trayectoria de la herramienta: El acabado requiere cálculos más precisos de las trayectorias de la herramienta y desplazamientos más pequeños para evitar que se aprecien facetas en las superficies con contornos 3D. Nota sobre el coste: Reducir el paso de la fresa para obtener un acabado más liso multiplica directamente el tiempo de mecanizado, lo que encarece el precio de la pieza.
Herramientas y calidad
El uso de una fresa de acabado en una operación de desbaste acelera el desgaste de la herramienta y aumenta los costes de herramientas. Las herramientas están diseñadas para soportar cargas específicas.
| Factor | Desbaste | Acabado |
| Objetivo principal | Eliminar existencias a granel | Cumplir los requisitos finales |
| Eliminación de material | Alta | Bajo y controlado |
| Prioridad de la herramienta | Resistencia y flujo de virutas | Nitidez y precisión |
| Carga de corte | Pesado, pero estable | Ligero y consistente |
| Resultado superficial | Marcas de herramientas intermedias | Superficie final especificada |
| Resultado dimensional | Forma casi definitiva | Tamaño y geometría finales |
| Riesgo principal | Calor, vibraciones y distorsión | Error en la talla y acabado deficiente |
Nota de ingeniería: Se trata de tendencias generales, no de reglas fijas. El mecanizado del acero inoxidable 304 requiere un enfoque diferente al del aluminio 6061, y factores como el diámetro de la herramienta, la rigidez de la máquina y la estructura de la pieza a mecanizar modificarán los parámetros reales.
¿Por qué la calidad final de la pieza depende del desbaste?
Una idea errónea muy extendida en el sector de la fabricación es que el acabado superficial y la precisión dimensional dependen exclusivamente de la herramienta de acabado. En la práctica, son las condiciones que deja la pasada de desbaste las que determinan si la pasada de acabado tiene éxito o fracasa.
Trayectoria de la herramienta y control de virutas
El software moderno de CAM ofrece diversas estrategias de desbaste, cada una de ellas diseñada para controlar riesgos físicos específicos antes de que comience el acabado:
- Desbaste convencional: Funciona bien en perfiles sencillos y abiertos, en los que el contacto de la herramienta sigue siendo predecible.
- Fresado adaptativo / Dinámico / Trocoidal: Controla el contacto radial exacto de la herramienta. Esto evita sobrecargas repentinas cuando la herramienta entra en una esquina, lo que prolonga la vida útil de la herramienta y mejora la evacuación de virutas. Esto no sustituye al desbaste convencional en todas las piezas, pero resulta muy eficaz para cavidades profundas y materiales duros.
- Mecanizado de repaso: Utiliza una herramienta más pequeña para eliminar el material que la herramienta de desbaste principal ha dejado en los rincones más estrechos. Esto estabiliza el material restante para la pasada final.
Calor, rigidez y paredes delgadas
El desbaste genera fuerzas y calor considerables. Si no se controlan adecuadamente, la pieza se deformará. Entre los riesgos habituales durante la fase de desbaste se encuentran un saliente excesivo de la herramienta que provoca vibraciones, una sujeción deficiente de la pieza que permite que esta se desplace y cavidades profundas en las que quedan atrapadas las virutas, lo que provoca un recorte adicional y picos de calor localizados.
En el caso de las piezas de paredes delgadas, la presión física que ejerce un corte de desbaste intenso puede alejar la pared de la herramienta, dejando atrás un exceso de material no previsto que la herramienta de acabado no espera encontrar.
Consejo profesional: Reducir el avance puede hacer que el corte sea más silencioso, pero no soluciona los problemas derivados de una sujeción deficiente de la pieza, un saliente excesivo de la herramienta o una evacuación inadecuada de las virutas.
Existencias restantes de uniformes
El traspaso más importante entre estas dos fases es la provisión de existencias. La herramienta de acabado necesita material de calidad constante, no simplemente más material.
Si el desbaste deja 0,2 mm de material en una pared plana, pero 1,5 mm de material acumulado en una esquina interna, la herramienta de acabado sufrirá un aumento repentino de la carga de corte. Esta variación repentina de la carga provoca que la herramienta se desvíe, lo que da lugar a marcas de vibración, un corte excesivo localizado o, lo que es peor, una rotura catastrófica de la herramienta que destruye una pieza casi acabada.
Caso práctico: Deformación de paredes delgadas
Pensemos en una carcasa electrónica de paredes delgadas mecanizada a partir de un bloque de aluminio 7075-T6. Si la cavidad central se desbasta por completo en una sola operación agresiva, la liberación de la tensión interna del material, combinada con el calor generado por el mecanizado y la fuerza de sujeción, provocará que las paredes se deformen. Es posible que la pieza presente unas medidas perfectas mientras está sujeta en el tornillo de banco de la máquina. Sin embargo, en el momento en que se sueltan las abrazaderas, se produce una recuperación elástica que, a menudo, hace que la planitud se desvíe de una tolerancia ajustada de 0,05 mm.
En este caso, modificar la pasada de acabado no resolverá el problema. Es necesario modificar la secuencia de desbaste, lo que a menudo requiere una pasada de desbaste, una pausa para aliviar tensiones (o aflojar y volver a apretar con un par de apriete menor) y una pasada de semiacabado antes de alcanzar las dimensiones finales.
¿Cómo dejar el margen de acabado adecuado?
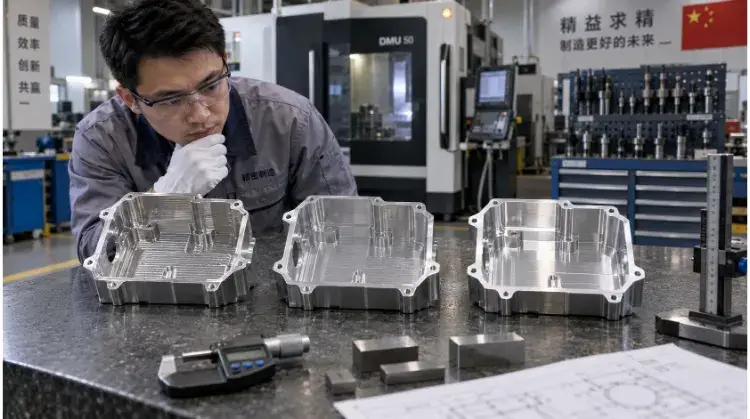
No existe un margen de acabado universal que se base únicamente en el tipo de material. La cantidad correcta de material que hay que dejar depende en gran medida de las características específicas de la pieza, del diámetro de la herramienta de corte y de la rigidez del montaje.
Tolerancia por característica de la pieza
Las diferentes geometrías conllevan distintos riesgos de mecanizado. La estrategia de margen debe tener en cuenta estas variaciones:
| Característica | Riesgo principal | Prioridad de asignación |
| Cara plana | Errores de curvatura y planitud | Soporte uniforme y firme en la parte inferior |
| Pared de bolsillo | Deformación de la herramienta | Stock lateral constante |
| Orificio de precisión | Tamaño y redondez | Reserva radial controlada |
| Pared delgada | Deformación por presión de corte | Culata ligera y equilibrada en ambos lados |
| Contorno en 3D | Material restante irregular | Stock de superficie constante (desplazamiento 3D) |
| Diámetro torneado | Confusión sobre las asignaciones | Indica claramente el diámetro o el valor radial |
Al programar o revisar un proceso, ten en cuenta que los márgenes de fresado suelen expresarse por lado. Los márgenes de torneado deben definirse explícitamente como valores diametrales o radiales para evitar que la pieza se descarte. Los rangos de referencia sirven como punto de partida, pero no pueden sustituir a una evaluación específica del proceso basada en las dimensiones, la tolerancia y el estado del material de la pieza.
Demasiado poco frente a demasiado
Si no se calcula correctamente la holgura, se producen problemas físicos específicos en la herramienta de acabado.
Dejar muy pocas existencias puede provocar:
- Imposibilidad de eliminar las profundas marcas dejadas por la fresa de desbaste.
- La herramienta produce fricción en lugar de cizallamiento, lo que provoca un endurecimiento por deformación (especialmente en los aceros inoxidables y el titanio).
- No hay material suficiente para corregir un error geométrico, como una pared ligeramente cónica.
Dejar un exceso de existencias puede provocar:
- La pasada de acabado actúa como una segunda pasada de desbaste, lo que acelera el desgaste de la herramienta.
- Una presión de corte elevada que aumenta la deformación de la herramienta, lo que da lugar a dimensiones inferiores a las previstas.
- Las paredes delgadas pueden deformarse de nuevo bajo la elevada carga de la herramienta. Si esto ocurre en la pasada final, toda la inversión realizada en el mecanizado hasta ese momento se echa a perder.
Decisiones sobre el semiacabado
El semiacabado es una garantía. Saltarse este paso para ahorrar 10 minutos de tiempo de máquina en un material de gran valor suele ser un falso ahorro.
El objetivo principal del semiacabado es nivelar el material sobrante, no alcanzar la dimensión final. Añadir una operación de semiacabado aumenta el tiempo de ciclo de la máquina, pero resulta necesario cuando el desbaste deja material impredecible. Suele ser necesario para cavidades profundas, cavidades de moldes, contornos 3D complejos, esquinas internas con material sobrante, aceros endurecidos o piezas que presentan una distorsión notable tras la eliminación de material a granel.
A menudo se puede omitir el semiacabado en el caso de planos sencillos, perfiles abiertos, tolerancias holgadas o cuando la pasada de desbaste deja de forma natural un margen de material muy uniforme. En las series de prototipos, el tiempo adicional de programación CAM que requiere el semiacabado puede, en ocasiones, suponer un coste superior al tiempo de máquina que se ahorra.
En el caso de piezas que requieren una gran precisión o que son inestables, la secuencia operativa habitual suele ser la siguiente:
Desbaste → Enfriamiento o alivio de tensiones → Nueva sujeción (menor par de apriete) → Semiacabado → Acabado
No se trata de una regla fija para todos los componentes, pero sí es un método fiable para gestionar el riesgo en piezas de gran valor.
¿Cómo se consiguen la tolerancia y la calidad de la superficie mediante el acabado?
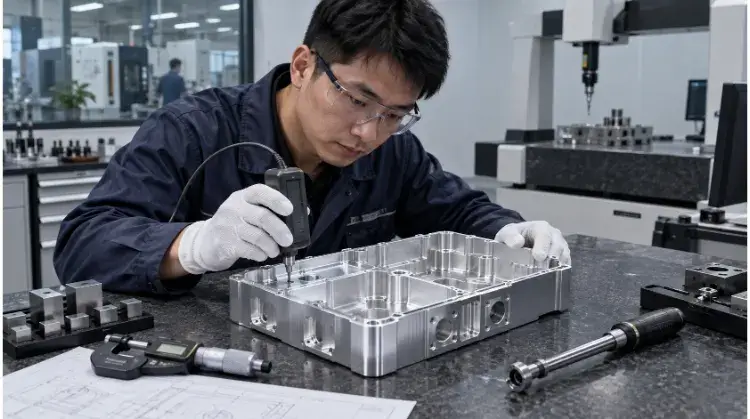
Un paso de acabado satisfactorio convierte la pieza en bruto preparada en un componente que supera la inspección. Para ello se requieren herramientas específicas, parámetros controlados y un conocimiento de cómo interactúan las dimensiones con las fases de fabricación posteriores.
Herramientas de acabado y trayectorias de herramienta
La selección de herramientas debe ajustarse a los requisitos de la pieza. Los operarios de mecanizado utilizan fresas de punta plana para paredes verticales y fondos planos, fresas de punta esférica para superficies contorneadas en 3D, plaquitas de corte en forma de escobilla para diámetros torneados lisos y escariadores o cabezales de mandrinado de precisión para orificios de precisión.
Una herramienta de acabado debe estar afilada, en buen estado y fijada en un portaherramientas con un descentramiento mínimo. El saliente de la herramienta debe ser lo más corto posible para evitar vibraciones.
Aquí es también donde las decisiones de diseño influyen directamente en el coste. La estandarización de los radios de las esquinas internas en el modelo CAD reduce el tiempo de mecanizado. Si diseñas una esquina interna que requiera una microfresa a medida o extremadamente frágil para su mecanizado, el precio de la pieza se multiplicará simplemente debido a los cambios de herramienta y a las velocidades de avance más lentas.
Además, un error habitual es dar por sentado que reducir la velocidad de avance siempre mejora el acabado superficial. Aunque los pasos más pequeños y las velocidades de avance más bajas suelen reducir la altura del ondulado, reducir la velocidad de avance demasiado impide que el filo entre en contacto con el material. En lugar de cortar, la herramienta roza, lo que genera un exceso de calor, desgasta el filo prematuramente y deja marcas en la superficie.
Dimensiones, geometría y Ra
Es importante diferenciar entre la tolerancia dimensional (el tamaño físico), la tolerancia geométrica (forma, orientación y posición) y la rugosidad superficial (la textura microscópica, que suele medirse como Ra).
Una pieza puede cumplir con el requisito de rugosidad (Ra) y, aun así, no superar las pruebas de planitud, circularidad, posición o estanqueidad.
| Característica | Requisito principal |
| Asiento del rodamiento | Estrictos controles de tamaño y redondez |
| Superficie de sellado | Planitud y orientación de la superficie específica |
| Orificio de precisión | Diámetro, posición real y cilindricidad |
| Superficie de acoplamiento | Tamaño, planitud y orientación |
| Cirugía estética facial | Marcas de herramienta uniformes y visualmente atractivas |
| Cavidad oculta | Solo autorización funcional |
Margen de inspección y recubrimiento
El control del proceso durante la fase de acabado distingue a los proveedores fiables de los que no lo son. Antes de realizar el corte final, el operario verificará el material restante, comprobará los puntos de referencia, aplicará las compensaciones por desgaste de la herramienta y se asegurará de que tanto la máquina como la pieza hayan alcanzado una temperatura estable. Las dimensiones críticas se comprueban siempre antes de retirar la pieza del dispositivo de sujeción, ya que volver a sujetar una pieza acabada para retocarla resulta difícil y conlleva el riesgo de dañar la superficie.
Si la pieza requiere un tratamiento superficial secundario, las dimensiones de mecanizado deben tenerlo en cuenta. Anodizado, chapadoy recubrimiento en polvo Todos ellos influyen en el ajuste final.
Además, el espesor nominal del recubrimiento no equivale al cambio dimensional total. Por ejemplo, el anodizado estándar penetra en el aluminio y se acumula en la superficie, lo que significa que un recubrimiento de 10 µm solo añade unos 5 µm al radio de la pieza.
El requisito de un anodizado duro de 50 µm no implica automáticamente que todas las dimensiones mecanizadas deban desplazarse 50 µm. Confirma primero el espesor del recubrimiento, la dirección de crecimiento, el plan de enmascaramiento y las condiciones de la inspección final.
Regla DFM: Indica siempre de forma explícita «Las dimensiones se aplican DESPUÉS del recubrimiento» o «Las dimensiones se aplican ANTES del recubrimiento» en las notas del plano para evitar que el proveedor tenga que adivinar.
¿Cómo reducir los costes de mecanizado sin aumentar el riesgo?
La especificación excesiva es una de las causas más habituales de que los presupuestos de mecanizado resulten inflados. A menudo, los ingenieros aplican tolerancias muy ajustadas y acabados superficiales impecables en toda la pieza por precaución.
Factores reales que influyen en los costes
Para reducir costes sin sacrificar el rendimiento de las piezas, es necesario saber exactamente por qué se está pagando en cada fase del proceso.
Los costes de desbaste suelen depender de:
- Volumen total de material extraído.
- Tiempo de funcionamiento y consumo energético de la maquinaria pesada.
- Desgaste rápido de las herramientas (especialmente en materiales resistentes).
- Evacuación de virutas y gestión del refrigerante.
- Se requiere una sujeción de alta resistencia para sujetar el bloque en bruto bajo elevadas cargas de corte.
Los costes de acabado suelen depender de:
- Trayectorias de herramienta más largas como consecuencia de pequeños desplazamientos laterales.
- Herramientas especializadas o a medida (como microfresas o herramientas de perfilado).
- La máquina se detiene para que los operarios comprueben las dimensiones y apliquen las compensaciones por desgaste de las herramientas.
- Medición durante el proceso e inspección final con máquina de medición por coordenadas (CMM).
- El alto riesgo de que la pieza se descarte (un error en esta fase supone desperdiciar todo el coste irrecuperable de la fase de desbaste).
Evita la suposición generalizada de que «el desbaste lleva un 30% del tiempo y el acabado, un 70%». Los costes varían enormemente en función del material y la geometría. Por ejemplo, al mecanizar un soporte aeroespacial complejo de Ti-6Al-4V, el desbaste desgastará rápidamente las costosas plaquitas de metal duro. Sin embargo, la fase de acabado seguirá siendo la que más incida en la factura final debido a las horas de avances microscópicos necesarios para evitar el endurecimiento por deformación del titanio, seguidas de la inspección obligatoria con máquina de medición por coordenadas (CMM) para verificar las tolerancias de posición real.
Modificaciones en el DFM
La forma más eficaz de reducir el presupuesto es eliminar los requisitos de mecanizado que no aportan ningún valor funcional. A continuación se indican algunos ajustes prácticos de «Diseño para la Fabricación» (DFM):
- Deja de utilizar valores Ra genéricos: No exijas un acabado Ra 0,8 (32 µin) en toda la pieza. Resérvelo para los asientos de los cojinetes, las ranuras de las juntas tóricas o las superficies de deslizamiento. Dejar que las caras que no están en contacto con otras piezas mantengan un Ra estándar de 3,2 (125 µin) puede reducir la duración de los ciclos de acabado en un 30% o más.
- Aislar las tolerancias estrictas: Especifica tolerancias dimensionales o geométricas estrictas únicamente en las superficies de acoplamiento funcionales.
- Estandarizar las esquinas internas: Adapta los radios de las esquinas internas a los tamaños estándar de las fresas de extremo y, a ser posible, haz que el radio sea ligeramente mayor que el de la herramienta, para que pueda recorrer la esquina sin vibraciones.
- Evita los bolsillos profundos y estrechos: Acceder a cavidades profundas (cualquier elemento cuya relación entre longitud y diámetro sea superior a 4:1) requiere herramientas largas y frágiles. Esto obliga al operario a reducir drásticamente la velocidad de avance para evitar vibraciones tanto durante el desbaste como durante el acabado.
- Cosméticos Clarify: Indica claramente qué superficies son estéticas y cuáles quedarán ocultas en el interior de un ensamblaje.
- Aceptar marcas normales de herramienta: Permitir que las superficies no críticas presenten marcas de mecanizado uniformes, en lugar de exigir un acabado pulido y sin imperfecciones.
Consejo sobre adquisiciones: Una tolerancia más ajustada debería resolver un problema funcional. Si no afecta al ajuste, al movimiento, al sellado ni a la vida útil, es posible que solo aumente los costes de mecanizado e inspección.
Conclusión
El desbaste crea las condiciones necesarias para el corte final. El acabado convierte esas condiciones en las dimensiones, la geometría y la superficie que exige el plano. El mejor plan de mecanizado conecta ambas fases mediante un control adecuado del material, una sujeción estable de la pieza, un utillaje adecuado y unas especificaciones realistas.
Envíanos tus planos en 2D y tus modelos en 3D al equipo de ingeniería de TZR para una revisión gratuita del diseño para la fabricación (DFM). Identificaremos tolerancias de riesgo, irregularidades en el material, problemas relacionados con las paredes delgadas y posibles modificaciones que permitan reducir costes antes de que comience la producción.
Preguntas frecuentes
¿Puedo utilizar una misma herramienta tanto para el desbaste como para el acabado?
Utilizar la misma herramienta para ambas operaciones no es una buena práctica en el mecanizado de precisión de metales. El desbaste somete el filo a altas temperaturas y a fuertes impactos, lo que provoca un microdesgaste. Si se utiliza ese filo desgastado para el acabado, la herramienta empujará el material en lugar de cortarlo. Esto provoca una desviación grave de la herramienta, lo que significa que la máquina corta menos material del programado, lo que da lugar a paredes cónicas y al incumplimiento de las tolerancias.
¿Cuál es el margen de acabado habitual?
En el caso de los componentes generales de aluminio o acero, el margen de fresado estándar suele situarse entre 0,2 mm y 0,5 mm por cada lado. Sin embargo, este margen se reduce a 0,1 mm o menos en el micromecanizado y puede superar 1,0 mm en piezas fundidas de gran tamaño. El margen exacto depende siempre del diámetro de la herramienta, la rigidez de la pieza y la profundidad de corte.
¿Es necesario realizar un acabado preliminar en las piezas sencillas?
No. Si la pieza presenta perfiles abiertos, tolerancias holgadas y es lo suficientemente rígida como para resistir la deformación, puedes omitir el semiacabado. Siempre que la pasada de desbaste deje una capa fina y uniforme de material, la herramienta de acabado puede proceder directamente sin ningún problema.
¿Cómo influyen los tratamientos superficiales en la pasada de acabado?
Los tratamientos como el anodizado duro, el niquelado o el recubrimiento en polvo aumentan el espesor del material. El operario debe mecanizar deliberadamente la pieza con un sobredimensionamiento (en el caso de elementos internos, como los orificios) o con un subdimensionamiento (en el caso de elementos externos, como los ejes) durante la pasada de acabado, de modo que la pieza cumpla con la tolerancia requerida. después de se aplica el recubrimiento.
¿Qué factores determinan los principales costes en el desbaste frente al acabado?
Los costes del desbaste dependen principalmente del gran volumen de material retirado, de la potencia del husillo y del rápido desgaste de las plaquitas. Los costes del acabado dependen de los tiempos de ciclo prolongados de la máquina (debido a los avances muy reducidos y a las bajas velocidades de avance) y de los costes ocultos del control de calidad, como las mediciones con máquina de coordenadas (CMM) y el enorme riesgo económico que supone desechar una pieza casi terminada.