 French
 English
 Spanish
 German
 Russian
 Italian
La principale différence entre l'ébauche et la finition en usinage réside dans leur objectif premier. L'ébauche consiste à enlever rapidement une grande quantité de matière à des vitesses d'avance élevées afin de créer la forme de base. La finition, quant à elle, consiste à effectuer des coupes précises et peu profondes pour obtenir les cotes finales, respecter des tolérances serrées et atteindre la rugosité de surface (Ra) requise.
Cependant, de nombreux ingénieurs et opérateurs de machines-outils les considèrent simplement comme des vitesses « rapides » et « lentes » sur une machine à commande numérique. Cela conduit à une idée fausse qui coûte cher : croire qu’une bonne passe de finition peut corriger une pièce mal dégrossie. Ce n’est pas le cas.
Dans ce guide, nous allons passer en revue les différences physiques entre l'ébauche et la finition, expliquer comment déterminer la marge de finition appropriée et vous présenter des stratégies concrètes de conception pour la fabrication (DFM) qui vous aideront à réduire votre Usinage CNC réduire les coûts sans compromettre la qualité des pièces.
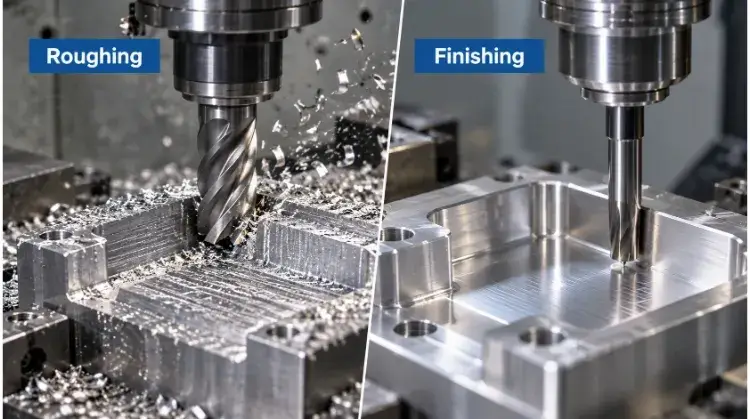
Ébauche ou finition : quels changements dans l'usinage ?
Le passage de l'ébauche à la finition implique un changement radical de stratégie d'usinage. Il ne s'agit pas simplement de ralentir la machine.
Objectifs du processus
Chaque étape est optimisée pour obtenir un résultat différent. L'ébauche privilégie un enlèvement de matière rapide et stable afin de créer la forme. La finition vise à respecter les exigences finales en matière de dimensions, de géométrie et de surface afin de répondre au cahier des charges.
Ce n'est pas aussi simple que de dire que « l'ébauche sert à gagner en rapidité et la finition à garantir la qualité ». Ces deux étapes exigent une stabilité du processus, mais elles visent à optimiser des résultats physiques différents. L'ébauche nécessite des montages rigides pour éviter toute défaillance catastrophique de l'outil, tandis que la finition requiert des trajectoires d'outils optimisées pour contrôler les temps de cycle et empêcher le durcissement de la surface.
Paramètres de découpe
L'interaction physique entre l'outil et la pièce à usiner évolue considérablement d'une étape à l'autre. Pour les composants en aluminium classiques, l'ébauche peut laisser une surépaisseur standard de 0,3 mm à 0,5 mm sur les parois, mais celle-ci est réduite à 0,1 mm, voire moins, dans le cas du micro-usinage.
- Profondeur de coupe axiale et engagement radial : L'ébauche permet de les maximiser afin d'enlever rapidement de la matière. La finition permet de les réduire afin de minimiser la pression de coupe et la déviation de l'outil.
- Avance par dent : L'ébauche s'effectue à une vitesse d'avance élevée afin d'évacuer les copeaux et la chaleur. La finition s'effectue à une vitesse d'avance réduite afin de diminuer la hauteur des irrégularités et d'atteindre la valeur Ra spécifiée.
- Vitesse de coupe (tr/min) : La finition implique généralement des coupes plus légères, mais cela ne signifie pas pour autant que l'on utilise des vitesses de broche plus faibles. Les vitesses augmentent souvent pendant la finition afin d'obtenir un meilleur état de surface, à condition que l'outil et le réglage soient stables.
- Tolérance de contournement et de trajectoire d'outils : La finition nécessite des calculs de trajectoire d'outils plus précis et des pas de déplacement plus courts afin d'éviter l'apparition de facettes visibles sur les surfaces profilées en 3D. Remarque concernant le coût : La réduction de l'écart entre les passes, qui permet d'obtenir une finition plus lisse, multiplie directement la durée d'usinage, ce qui fait augmenter le prix de la pièce.
Outils et qualité
L'utilisation d'une fraise de finition pour une opération d'ébauche accélère l'usure de l'outil et augmente les coûts d'outillage. Les outils sont conçus pour supporter des charges spécifiques.
| Facteur | Ébauche | Finition |
| Objectif principal | Supprimer le stock en vrac | Répondre aux exigences finales |
| Enlèvement de matière | Haut | Faible et maîtrisé |
| Priorité des outils | Résistance et écoulement des copeaux | Netteté et précision |
| Charge de coupe | Lourd mais stable | Léger et homogène |
| Résultat en surface | Traces d'outils intermédiaires | Surface finale spécifiée |
| Résultat dimensionnel | Forme proche de la forme finale | Dimensions et géométrie finales |
| Risque principal | Chaleur, vibrations et distorsion | Erreur de taille et finition médiocre |
Note d'ingénierie : Il s'agit là de tendances générales, et non de règles immuables. L'usinage de l'acier inoxydable 304 nécessite une approche différente de celle de l'aluminium 6061, et des facteurs tels que le diamètre de l'outil, la rigidité de la machine et la structure de la pièce modifieront les paramètres réels.
Pourquoi la qualité finale d'une pièce dépend-elle de l'ébauche ?
Une idée fausse courante dans le secteur de la fabrication est que la finition de surface et la précision dimensionnelle dépendent entièrement de l'outil de finition. En réalité, ce sont les conditions laissées par la passe d'ébauche qui déterminent la réussite ou l'échec de la passe de finition.
Trajectoire d'outil et contrôle des copeaux
Les logiciels de FAO modernes proposent diverses stratégies d'ébauche, chacune étant conçue pour maîtriser des risques physiques spécifiques avant le début de la finition :
- Ébauche conventionnelle : Convient bien aux profils simples et ouverts où l'engagement de l'outil reste prévisible.
- Dégagement adaptatif / Fraisage dynamique / Fraisage trochoïdal : Permet de contrôler avec précision l'engagement radial de l'outil. Cela évite les surcharges soudaines lorsque l'outil aborde un angle, ce qui prolonge la durée de vie de l'outil et améliore l'évacuation des copeaux. Cette technique ne remplace pas l'ébauche classique pour toutes les pièces, mais elle s'avère très efficace pour les poches profondes et les matériaux durs.
- Usinage de finition : Utilise un outil plus petit pour évacuer les copeaux laissés dans les angles étroits par l'outil d'ébauche principal. Cela permet de stabiliser la matière restante en vue de la passe finale.
Chaleur, rigidité et parois minces
L'ébauche génère des forces et de la chaleur importantes. Si celles-ci ne sont pas maîtrisées, la pièce risque de se déformer. Parmi les risques courants lors de l'étape d'ébauche, on peut citer un porte-à-faux excessif de l'outil entraînant des vibrations, un serrage insuffisant de la pièce pouvant entraîner son déplacement, ainsi que des cavités profondes dans lesquelles les copeaux peuvent se loger, ce qui provoque un réusinage et des pics de chaleur localisés.
Dans le cas des pièces à parois minces, la pression exercée par une passe d’ébauche lourde peut repousser la paroi loin de l’outil, laissant derrière elle un excès de matière non pris en compte par l’outil de finition.
Conseil de pro : La réduction de l'avance peut rendre l'usinage plus silencieux, mais elle ne résout pas les problèmes liés à un serrage insuffisant de la pièce, à un porte-à-faux excessif de l'outil ou à une mauvaise évacuation des copeaux.
Stock restant d'uniformes
Le point de passage le plus crucial entre ces deux étapes est la provision de stock. L'outil de finition a besoin d'une quantité constante de matière, et pas simplement d'une plus grande quantité.
Si l'ébauche laisse 0,2 mm de matière sur une paroi plane, mais 1,5 mm de matière accumulée dans un angle interne, l'outil de finition subira un pic soudain de la charge de coupe. Cette variation soudaine de la charge provoque une déviation de l'outil, entraînant des marques de vibrations, une surcoupe localisée ou, pire encore, une rupture catastrophique de l'outil qui détruit une pièce presque finie.
Étude de cas : déformation des parois minces
Prenons l'exemple d'un boîtier électronique à parois minces usiné à partir d'un bloc d'aluminium 7075-T6. Si la cavité centrale est entièrement dégrossie en une seule opération intensive, la libération des contraintes internes du matériau, combinée à la chaleur générée par l'usinage et à la force de serrage, provoquera une déformation des parois. La pièce peut présenter des cotes parfaites lorsqu'elle est serrée dans l'étau de la machine. Cependant, dès que les serre-joints sont relâchés, un retour élastique se produit, ce qui fait souvent sortir la planéité d'une tolérance serrée de 0,05 mm.
Dans ce cas de figure, modifier la passe de finition ne résoudra pas le problème. Il faut modifier la séquence d'ébauche, ce qui nécessite souvent une passe d'ébauche, une pause de détente (ou un desserrage puis un resserrage avec un couple inférieur), ainsi qu'une passe de semi-finition avant d'usiner les cotes finales.
Comment déterminer la bonne marge de finition ?
Il n'existe pas de marge de finition universelle déterminée uniquement en fonction du type de matériau. La quantité de matière à laisser dépend fortement des caractéristiques spécifiques de la pièce, du diamètre de l'outil de coupe et de la rigidité du montage.
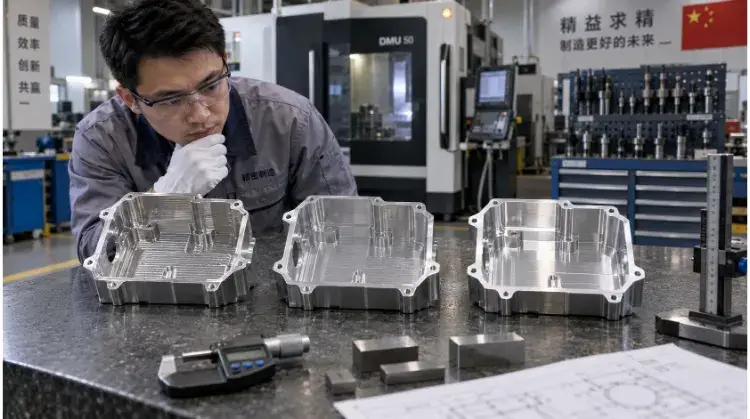
Tolérance par caractéristique de pièce
Chaque géométrie présente des risques d'usinage qui lui sont propres. La stratégie de surépaisseur doit tenir compte de ces variations :
| Fonctionnalité | Risque principal | Priorité d'allocation |
| Face plate | Erreurs de courbure et de planéité | Un soutien uniforme et solide sur toute la surface inférieure |
| Mur de poche | Déformation de l'outil | Stock latéral homogène |
| Alésage de précision | Taille et rondeur | Stock radial contrôlé |
| Paroi mince | Déformation sous pression de coupe | Une crosse légère et bien équilibrée des deux côtés |
| Contour 3D | Reste de matériau irrégulier | Stock de surface constant (décalage 3D) |
| Diamètre de tournage | Confusion autour des allocations | Indiquez clairement le diamètre ou la valeur radiale |
Lorsque vous programmez ou vérifiez un processus, gardez à l'esprit que les surépaisseurs de fraisage sont généralement exprimées par côté. Les surépaisseurs de tournage doivent être explicitement définies comme des valeurs diamétrales ou radiales afin d'éviter les rebuts. Les plages de référence constituent un point de départ, mais elles ne peuvent se substituer à une évaluation spécifique du processus tenant compte des dimensions de la pièce, de ses tolérances et de l'état du matériau.
Trop peu ou trop ?
Une erreur dans le réglage de l'avance entraîne des problèmes mécaniques spécifiques pour l'outil de finition.
Laisser un stock insuffisant peut entraîner :
- Impossibilité d'éliminer les traces profondes laissées par la fraise d'ébauche.
- L'outil frotte au lieu de cisailler, ce qui entraîne un écrouissement (notamment dans les aciers inoxydables et le titane).
- Matériau insuffisant pour corriger une erreur géométrique, telle qu'une paroi légèrement conique.
Conserver un stock trop important peut entraîner :
- La passe de finition fait office de deuxième passe d'ébauche, ce qui accélère l'usure de l'outil.
- Une pression de coupe élevée qui augmente la déviation de l'outil, ce qui entraîne des dimensions inférieures aux spécifications.
- Les parois minces risquent de se déformer à nouveau sous la charge importante exercée par l'outil. Si cela se produit lors de la dernière passe, tout l'investissement réalisé jusqu'alors dans l'usinage est perdu.
Décisions relatives à la semi-finition
La semi-finition est une garantie. La négliger pour gagner 10 minutes de temps-machine sur un matériau de grande valeur revient souvent à faire de fausses économies.
L'objectif principal de la semi-finition est de niveler l'excédent de matière, et non d'obtenir la cote finale. L'ajout d'une opération de semi-finition allonge la durée du cycle de la machine, mais elle s'avère nécessaire lorsque l'ébauche laisse des résidus de matière imprévisibles. Elle est généralement requise pour les poches profondes, les cavités de moules, les contours 3D complexes, les angles internes présentant des résidus de matière, les aciers trempés ou les pièces présentant une déformation notable après l'enlèvement de matière en gros.
Il est souvent possible de faire l'économie de la semi-finition pour les surfaces planes simples, les profils ouverts, les tolérances larges, ou lorsque la passe d'ébauche laisse naturellement une surépaisseur très homogène. Pour les séries de prototypes, le temps supplémentaire consacré à la programmation FAO pour la semi-finition peut parfois coûter plus cher que le temps d'usinage ainsi économisé.
Pour les pièces nécessitant une grande précision ou présentant une instabilité, une séquence opérationnelle standard se présente souvent comme suit :
Ébauche → Refroidissement ou détente → Réajustement (couple réduit) → Demi-finition → Finition
Il ne s'agit pas d'une règle absolue applicable à tous les composants, mais c'est une méthode fiable pour gérer les risques liés aux pièces de grande valeur.
Comment la finition permet-elle d'obtenir la tolérance et la qualité de surface souhaitées ?
Une passe de finition réussie permet de transformer l'ébauche préparée en un composant conforme aux critères de contrôle. Cela nécessite un outillage spécifique, des paramètres contrôlés et une bonne compréhension de l'interaction entre les cotes et les étapes de fabrication suivantes.
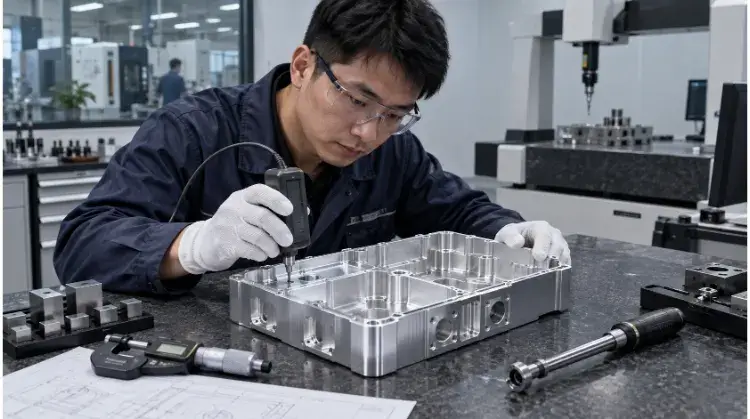
Outils de finition et trajectoires d'usinage
Le choix de l'outil doit correspondre aux exigences de la pièce. Les opérateurs utilisent des fraises à bout plat pour les parois verticales et les fonds plats, des fraises à bout sphérique pour les surfaces profilées en 3D, des plaquettes de tournage pour les diamètres tournés lisses, et des alésoirs ou des têtes d'alésage de précision pour les alésages de précision.
Un outil de finition doit être bien affûté, en bon état et monté dans un porte-outil présentant un faux-rond minimal. Le porte-à-faux de l'outil doit être aussi court que possible afin d'éviter les vibrations.
C'est également à ce niveau que les choix de conception ont un impact direct sur les coûts. La standardisation des rayons des angles internes sur votre modèle CAO permet de réduire le temps d'usinage. Si vous concevez un angle interne dont l'usinage nécessite une micro-fraise sur mesure ou extrêmement fragile, le prix de votre pièce sera multiplié, simplement en raison des changements d'outils et des vitesses d'avance plus lentes.
Par ailleurs, une erreur courante consiste à penser que la réduction de la vitesse d’avance améliore systématiquement l’état de surface. Si des pas de coupe plus petits et des vitesses d’avance plus faibles réduisent généralement la hauteur des festons, la réduction de la vitesse d’avance trop empêche le tranchant d'entrer en contact avec le matériau. Au lieu de couper, l'outil frotte, ce qui génère un excès de chaleur, use prématurément le tranchant et laisse des traces sur la surface.
Dimensions, géométrie et Ra
Il est important de faire la distinction entre la tolérance dimensionnelle (la taille physique), la tolérance géométrique (la forme, l'orientation et la position) et la rugosité de surface (la texture microscopique, souvent mesurée en Ra).
Une pièce peut satisfaire aux exigences en matière de rugosité (Ra) tout en ne répondant pas aux critères de planéité, de circularité, de positionnement ou d'étanchéité.
| Fonctionnalité | Exigence principale |
| Siège de roulement | Contrôle rigoureux des dimensions et de la circularité |
| Surface d'étanchéité | Planéité et orientation de la surface spécifique |
| Alésage de précision | Diamètre, position réelle et cylindricité |
| Surface d'accouplement | Dimensions, planéité et orientation |
| Soins esthétiques du visage | Des traces d'outils homogènes et esthétiques |
| Cavité cachée | Clarté fonctionnelle uniquement |
Marge d'inspection et de revêtement
Le contrôle des processus lors de la phase de finition permet de distinguer les fournisseurs fiables de ceux qui manquent de régularité. Avant de procéder à la coupe finale, l'opérateur vérifie la matière restante, contrôle les points de référence, applique les décalages de compensation de l'usure des outils et s'assure que la machine et la pièce ont atteint une température stable. Les cotes critiques sont toujours vérifiées avant que la pièce ne soit retirée du dispositif de serrage, car il est difficile de resserrer une pièce finie pour la retravailler, ce qui présente un risque d'endommagement de la surface.
Si la pièce nécessite un traitement de surface secondaire, les cotes d’usinage doivent en tenir compte. Anodisation, placageet revêtement en poudre Tous ces éléments influent sur l'ajustement final.
De plus, l’épaisseur nominale du revêtement ne correspond pas à la variation dimensionnelle totale. Par exemple, lors d’un traitement d’anodisation standard, le revêtement pénètre dans l’aluminium et se dépose à la surface ; ainsi, un revêtement de 10 µm n’ajoute qu’environ 5 µm au rayon de la pièce.
Une exigence d'anodisation dure de 50 µm ne signifie pas automatiquement que chaque cote usinée doive être décalée de 50 µm. Vérifiez d'abord l'épaisseur du revêtement, le sens de croissance, le plan de masquage et les conditions de contrôle final.
Règle DFM : Précisez toujours explicitement « Les dimensions s'appliquent APRÈS l'application du revêtement » ou « Les dimensions s’appliquent AVANT l’application du revêtement » dans les annotations du dessin afin d'éviter toute interprétation erronée de la part du fournisseur.
Comment réduire les coûts d'usinage sans augmenter les risques ?
La surspécification est l'une des causes les plus courantes de devis d'usinage excessifs. Par mesure de prudence, les ingénieurs appliquent souvent des tolérances strictes et des finitions de surface irréprochables sur l'ensemble d'une pièce.
Facteurs réels de coût
Pour réduire les coûts sans compromettre les performances des pièces, vous devez savoir exactement ce pour quoi vous payez à chaque étape du processus.
Les coûts d'ébauche dépendent généralement des facteurs suivants :
- Volume total de matériaux retirés.
- Durée de fonctionnement et consommation électrique des machines lourdes.
- Usure rapide des outils (en particulier dans les matériaux résistants).
- Évacuation des copeaux et gestion du liquide de refroidissement.
- Un dispositif de serrage très résistant est nécessaire pour maintenir le bloc brut sous des charges de coupe élevées.
Les coûts de finition dépendent généralement des facteurs suivants :
- Des trajectoires d'outils plus longues dues à de minuscules déplacements latéraux.
- Outillage spécialisé ou sur mesure (comme les micro-fraises ou les outils de formage).
- La machine s'arrête pour permettre aux opérateurs de vérifier les cotes et d'appliquer les corrections liées à l'usure des outils.
- Mesure des processus et contrôle final sur machine à mesurer tridimensionnelle (MMT).
- Le risque élevé de rebut (une erreur à ce stade entraîne la perte de tous les coûts irrécupérables engagés lors de l'étape d'ébauche).
Évitez l’hypothèse générale selon laquelle « l’ébauche prend 30% du temps et la finition 70% ». Les coûts varient considérablement en fonction du matériau et de la géométrie. Par exemple, lors de l’usinage d’un support aérospatial complexe en Ti-6Al-4V, l’ébauche use rapidement les coûteuses plaquettes en carbure. Cependant, c’est l’étape de finition qui pèsera le plus lourdement sur la facture finale en raison des nombreuses heures d’avancées microscopiques nécessaires pour éviter l’écrouissage du titane, suivies d’un contrôle obligatoire sur machine à mesurer tridimensionnelle (MMT) pour vérifier les tolérances de position réelles.
Modifications apportées à la conception pour la fabrication (DFM)
Le moyen le plus efficace de réduire votre devis consiste à supprimer les opérations d'usinage qui n'apportent aucune valeur fonctionnelle. Voici quelques ajustements concrets à apporter dans le cadre de la conception en vue de la fabrication (DFM) :
- Cessez d'utiliser des valeurs Ra forfaitaires : N'exigez pas une finition Ra 0,8 (32 µin) sur l'ensemble de la pièce. Réservez-la aux sièges de roulements, aux rainures de joints toriques ou aux surfaces de glissement. En laissant les faces sans contact à une finition standard Ra 3,2 (125 µin), vous pouvez réduire la durée des cycles de finition de 30% ou plus.
- Isoler les tolérances serrées : Ne spécifiez des tolérances dimensionnelles ou géométriques strictes que pour les surfaces d'accouplement fonctionnelles.
- Uniformiser les angles intérieurs : Adaptez les rayons des angles intérieurs aux dimensions standard des fraises, et, dans l'idéal, prévoyez un rayon légèrement supérieur à celui de l'outil afin qu'il puisse parcourir l'angle sans provoquer de vibrations.
- Évitez les poches profondes et étroites : Atteindre les cavités profondes (tout ce qui dépasse un rapport longueur/diamètre de 4:1) nécessite l'utilisation d'outils longs et fragiles. Cela oblige l'opérateur à réduire considérablement la vitesse d'avance afin d'éviter les vibrations, tant lors de l'ébauche que lors de la finition.
- Précisions concernant les produits cosmétiques : Indiquez clairement quelles surfaces sont esthétiques et lesquelles seront masquées à l'intérieur d'un assemblage.
- Accepter les traces d'usinage normales : Autoriser la présence de marques d'usinage uniformes sur les surfaces non critiques, plutôt que d'exiger un aspect lisse et poli.
Conseil en matière d'approvisionnement : Une tolérance plus stricte devrait permettre de résoudre un problème fonctionnel. Si elle n'a pas d'incidence sur l'ajustement, le mouvement, l'étanchéité ou la durée de vie, elle risque simplement d'augmenter les coûts d'usinage et de contrôle.
Conclusion
L'ébauche crée les conditions nécessaires à l'usinage de finition. L'usinage de finition permet de traduire ces conditions en dimensions, géométrie et état de surface conformes au plan. Le meilleur plan d'usinage relie ces deux étapes grâce à un enlèvement de matière contrôlé, un serrage stable de la pièce, un outillage adapté et des spécifications réalistes.
Envoyez-nous vos plans en 2D et vos modèles en 3D à l'équipe d'ingénieurs de TZR pour une analyse DFM gratuite. Nous identifierons les tolérances à risque, les irrégularités dans l'état des pièces brutes, les problèmes liés aux parois minces et les modifications susceptibles de réduire les coûts avant le lancement de votre production.
FAQ
Puis-je utiliser un seul outil à la fois pour l'ébauche et la finition ?
Utiliser le même outil pour ces deux opérations est une mauvaise pratique dans l'usinage de précision des métaux. L'ébauche soumet le tranchant à une chaleur et à des chocs importants, ce qui provoque une micro-usure. Si vous utilisez ce tranchant émoussé pour la finition, l'outil va pousser la matière plutôt que de la cisailler. Cela entraîne une forte déviation de l'outil, ce qui signifie que la machine enlève moins de matière que prévu, ce qui se traduit par des parois coniques et des tolérances non respectées.
À combien s'élève généralement la marge de finition ?
Pour les pièces courantes en aluminium ou en acier, la marge de fraisage standard se situe généralement entre 0,2 mm et 0,5 mm par côté. Toutefois, cette marge peut être réduite à 0,1 mm, voire moins, pour le micro-usinage, et dépasser 1,0 mm pour les pièces moulées de grande taille. La marge exacte dépend toujours du diamètre de l'outil, de la rigidité de la pièce et de la profondeur de coupe.
La semi-finition est-elle nécessaire pour les pièces simples ?
Non. Si la pièce présente des profils ouverts, des tolérances larges et qu'elle est suffisamment rigide pour résister à la déformation, vous pouvez sauter l'étape de semi-finition. À condition que la passe d'ébauche laisse une fine couche de matière uniforme, l'outil de finition peut intervenir directement sans problème.
En quoi les traitements de surface influent-ils sur la passe de finition ?
Les traitements tels que l'anodisation dure, le nickelage ou le revêtement par poudrage augmentent l'épaisseur du matériau. Lors de la passe de finition, l'opérateur doit donc usiner délibérément la pièce avec un surdimensionnement (pour les éléments internes comme les alésages) ou un sous-dimensionnement (pour les éléments externes comme les arbres) afin que la pièce respecte la tolérance requise. après le revêtement est appliqué.
Quels sont les principaux facteurs de coût entre l'ébauche et la finition ?
Les coûts liés à l’ébauche dépendent principalement du volume de matière enlevée, de la puissance de la broche et de l’usure rapide des plaquettes. Les coûts liés à la finition sont quant à eux liés à l’allongement des temps de cycle de la machine (en raison des très petits pas de coupe et des faibles vitesses d’avance) ainsi qu’aux coûts cachés du contrôle qualité, tels que les mesures sur machine à mesurer tridimensionnelle (MMT) et le risque financier extrême lié à la mise au rebut d’une pièce presque achevée.