
 Italian
 English
 Spanish
 German
 Russian
 French

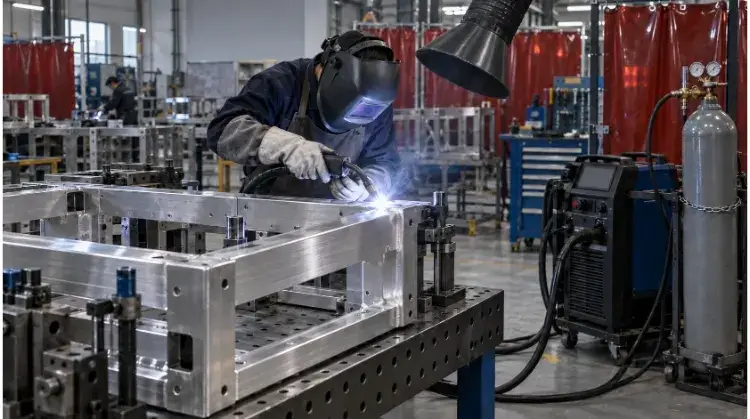
La saldatura MIG dell’alluminio richiede un filo di alluminio ad alimentazione continua (come l’ER4043 o l’ER5356), gas di protezione argon puro 100% e una pistola a bobina o un sistema push-pull per evitare che il filo si aggrovigli. Il successo dipende dalla rimozione degli ossidi prima della saldatura e da un apporto di calore preciso per evitare la perforazione di questo metallo altamente conduttivo.
A differenza dell'acciaio al carbonio, l'alluminio pone notevoli difficoltà dal punto di vista termico e dell'alimentazione del filo in fase di produzione. Una minima variazione nell'allineamento dei giunti o una pulizia inadeguata delle superfici comporta direttamente la formazione di porosità interna, mancanza di fusione e scarti di produzione.
Questa guida spiega come saldatori, ingegneri e responsabili degli acquisti possano selezionare le attrezzature, preparare il giunto, impostare il processo, individuare eventuali difetti e verificare la qualità della saldatura prima della produzione.
Guida rapida alla saldatura MIG dell'alluminio
| Parametro | Punto di partenza comune |
| Gas di protezione | 100% argon |
| Polarità | DCEP |
| Fili di apporto comuni | ER4043 e ER5356 |
| Alimentazione del filo | Pistola a bobina o push-pull |
| Modalità di trasferimento | Spruzzo o spruzzo a impulsi |
| Direzione di marcia | Di norma si preferisce la tecnica di spinta |
| Rischi principali | Porosità, mancata fusione, fessurazioni e deformazioni |
| Prendi invece in considerazione il TIG | Parti molto sottili, giunti di precisione corti o saldature critiche a vista |
Si tratta di punti di partenza piuttosto che di regole universali. Le scelte finali devono tenere conto della lega, della geometria del giunto, dello spessore, della posizione di saldatura e delle capacità delle attrezzature.
Perché la saldatura MIG dell'alluminio è diversa?
Trattare l'alluminio come l'acciaio al carbonio comporta guasti immediati alle attrezzature e difetti di saldatura. L'alluminio richiede metodi diversi di gestione del calore e di alimentazione del filo, a causa delle sue proprietà termiche e della composizione chimica della superficie, che lo rendono unico.
Ossidi e contaminazione superficiale
L'alluminio reagisce con l'aria formando uno spesso strato di ossido. Questo strato fonde a circa 2.037 °C, mentre la lega di alluminio sottostante fonde a circa 660 °C. Se questo ossido non viene rimosso, funge da isolante, impedendo al metallo d'apporto fuso di fondersi con il materiale di base.
L’umidità, i fluidi da taglio e l’olio intrappolati sotto o sopra questo strato causeranno porosità e mancata fusione. Poiché la saldatura MIG in corrente continua non offre l’azione di pulizia catodica presente nella saldatura TIG in corrente alternata, è obbligatoria una pulizia meccanica prima della saldatura. Sebbene un flusso adeguato di gas di protezione e un’angolazione della torcia in spinta contribuiscano a proteggere il bagno di fusione, essi non possono sostituire la preparazione fisica della superficie. È inoltre fondamentale notare che gli ossidi non sono l’unica fonte di difetti; anche il filo d’apporto contaminato, i giochi eccessivi nel giunto e le perdite di gas di protezione causano identici difetti di fusione.
Flusso termico e comportamento di fusione
L'alluminio conduce il calore circa quattro volte più velocemente dell'acciaio. Un pezzo freddo richiede un elevato apporto iniziale di energia per creare un bagno di fusione stabile. Tuttavia, man mano che il materiale circostante si riscalda, il metallo assorbe meno calore, aumentando rapidamente il rischio di bruciatura e deformazione.
A causa di questa conduttività termica, lo spessore del materiale da solo non è determinante per la scelta dei parametri corretti della macchina. Le dimensioni complessive del pezzo, la disposizione degli utensili e la massa termica disponibile influenzano il modo in cui il calore si dissipa durante il ciclo di saldatura.
Avviso relativo al DFM e ai costi: Gli ingegneri devono tenere conto di questa rapida dissipazione del calore già in fase di progettazione CAD. La definizione di tolleranze dimensionali eccessivamente strette su assemblaggi saldati in alluminio di spessore ridotto comporterà inevitabilmente un aumento dei costi relativi alle attrezzature di fissaggio personalizzate necessarie per controllare la distorsione che ne deriva.
Filo morbido e alimentazione instabile
Il filo di apporto in alluminio è intrinsecamente morbido. Spingerlo attraverso il cavo standard della pistola spesso provoca la formazione di trucioli, ostruzioni nel rivestimento interno e la formazione di “nidi” in corrispondenza dei rulli di trascinamento.
Quando l'alimentazione del filo risulta limitata, si verificano variazioni nella velocità del filo e un'instabilità nella lunghezza dell'arco, che spesso causano un ritorno di fiamma all'interno della punta di contatto. L'instabilità dell'alimentazione non è solo un ritardo operativo; le fluttuazioni nella velocità del filo modificano direttamente la corrente di saldatura effettiva. Ciò altera la profondità di penetrazione e causa dimensioni di saldatura non uniformi lungo il giunto, con conseguente formazione di punti di debolezza strutturali.
Scegli la configurazione giusta per la saldatura MIG
La scelta delle attrezzature dipende dal volume di produzione, dall'accessibilità dei giunti e dalla ripetibilità del processo. Gestire tempestivamente i vincoli legati alle attrezzature riduce i tempi di fermo macchina e abbassa il costo finale per pezzo.
Spool Gun contro Push-Pull
| Sistema di consegna | Il migliore per | Vantaggi principali | Principali limitazioni |
| Spinta standard | Armi corte e uso limitato | Costi delle attrezzature inferiori | Molto sensibile all'attrito del filo e alle pieghe del cavo |
| Pistola a bobina | Manutenzione, prototipazione e produzione in piccole serie | Distanza di alimentazione ridotta, configurazione semplice | Arma pesante, frequenti sostituzioni della bobina di filo da 1 libbra |
| Push-pull | Saldatura in continuo e produzione in serie | Alimentazione stabile, utilizza grandi bobine di filo metallico | Investimento iniziale e costi di manutenzione più elevati |
ROI e contesto degli appalti:
Una pistola a bobina è conveniente per le piccole serie (ad esempio, lotti inferiori a 50 pezzi). I sistemi push-pull diventano indispensabili per le configurazioni automatizzate in continuo o per volumi annuali superiori a 1.000 unità. In TZR, quando siamo passati dalle pistole a bobina ai sistemi push-pull per la nostra linea di involucri in alluminio 5052, la riduzione dei tempi di fermo per il cambio del filo ha consentito di ammortizzare l’aggiornamento delle attrezzature nel giro di tre mesi.
Si noti che, sebbene i sistemi push-pull riducano al minimo i malfunzionamenti di alimentazione, non impediscono completamente la formazione di grovigli qualora i rulli di trascinamento siano regolati in modo errato o i rivestimenti siano gravemente usurati.
Spray contro MIG a impulsi
| Fattore | MIG a spruzzo | MIG a impulsi |
| Potenza termica media | Più alto | Più basso |
| Spessore tipico | Sezioni di spessore medio-elevato (>3 mm) | Sezioni da sottili a medie |
| Posizione di saldatura | Prevalentemente pianeggiante e in piano | Maggiore adattabilità per saldature fuori posizione |
| Tasso di deposizione | Alto | Elevato e altamente controllabile |
| Rischio di bruciatura | In alto con materiali sottili | Relativamente basso |
| Costo delle attrezzature | Macchina standard per CV | Richiede una fonte di alimentazione con inverter avanzato |
I programmi avanzati a doppio impulso aggiungono un ciclo termico secondario all’impulso standard. Ciò regola il ritmo di apporto di calore, perfeziona la struttura superficiale (riproducendo l’aspetto tipico della saldatura TIG) e contribuisce a contenere la deformazione delle lamiere sottili. Tuttavia, le modalità a impulsi non sono una soluzione miracolosa; non possono compensare una pulizia inadeguata del giunto, distanze eccessive tra le radici o una scelta errata del filo.
Rulli, rivestimenti e punte di contatto
Un sistema stabile di alimentazione del filo di alluminio richiede materiali di consumo specifici. I rulli di trascinamento con scanalatura a U sostengono il filo morbido senza schiacciarlo, mentre i rulli standard con scanalatura a V, progettati per l’acciaio, deformano il filo di alluminio. Sono necessari rivestimenti in teflon o nylon per ridurre l’attrito interno al cavo.
Il filo di alluminio si dilata con il calore, il che significa che le punte di contatto devono essere dimensionate specificatamente per l’alluminio (di solito leggermente più grandi rispetto a quelle per l’acciaio) per evitare inceppamenti. I cavi della pistola devono rimanere il più possibile dritti durante il funzionamento per ridurre la resistenza. Infine, la tensione del freno della bobina e il bilanciamento del motore push-pull devono essere regolati in modo che il filo venga alimentato senza una forza di trazione eccessiva.
Consiglio per gli operatori TZR: Aumentare la pressione dei rulli di trascinamento non è una soluzione affidabile per risolvere i problemi di avanzamento. Una pressione eccessiva finirà semplicemente per deformare il filo di alluminio, aggravando notevolmente i problemi di avanzamento a livello della punta di contatto.
Abbinare il filo e il gas all’alluminio
La scelta del metallo d'apporto e del gas di protezione corretti determina l'integrità strutturale e la resistenza alla corrosione della saldatura finale. Affidarsi a valutazioni visive approssimative comporta la formazione di crepe, una scarsa compatibilità del rivestimento anodico e il cedimento del giunto.
ER4043 contro ER5356
Circa 80% applicazioni di saldatura MIG dell’alluminio utilizzano come filo d’apporto l’ER4043 o l’ER5356. Tuttavia, questi due tipi non sono intercambiabili.
| Fattore di valutazione | ER4043 (Al-Si) | ER5356 (Al-Mg) |
| Ampliamento principale | Silicio | Magnesio |
| Rigidità del filo | Più delicato (con tendenza a problemi di alimentazione) | Più rigido (alimentazione più stabile) |
| Fluidità del bagno di fusione | Alto | Relativamente più basso |
| Applicazioni comuni | La maggior parte dei giunti della serie 6xxx (ad es., 6061) | La maggior parte dei giunti della serie 5xxx e alcuni della serie 6xxx |
| Colore anodizzato | Dopo l'anodizzazione assume una colorazione grigio scuro/nera | Si abbina perfettamente al materiale di base |
| Duttilità | Più basso | In generale, più elevato |
| Temperatura elevata | Adatto a temperature elevate prolungate | Limitato (soggetto a corrosione sotto sforzo a temperature superiori a 65 °C) |
Regola fondamentale di ingegneria: Scegliere il metallo d'apporto in base alla compatibilità con la lega di base e ai requisiti di impiego, non solo in base alla resistenza alla trazione.
Compatibilità tra base e lega
Non dare per scontato che un filo di apporto sia compatibile solo perché i metalli di base hanno lo stesso numero di serie.
- 3003 / 5052 / 6061 / 6063: In genere presenta un’ottima saldabilità. Utilizzare l’ER4043 per facilitare la saldatura oppure l’ER5356 se il pezzo richiede una finitura post-saldatura con colore abbinato. anodizzazione.
- 5083 / 5754: Leghe strutturali ad alta resistenza. L'ER5356 (o 5183) deve presentare caratteristiche meccaniche equivalenti a quelle del metallo di base.
- 2024 / 7075: Leghe di grado aerospaziale. Queste sono altamente soggette a fessurazione a caldo e sono generalmente considerate non saldabili con i processi MIG standard.
- Leghe dissimili: Quando si salda una lamiera 5052 a un profilo estruso 6061, il metallo d’apporto deve essere valutato in base alla composizione chimica di entrambi materiali di base. (In questo caso, solitamente viene specificato l’ER5356).
Miscele di argon ed elio
L'argon 100% è il gas di protezione standard utilizzato nella stragrande maggioranza delle saldature MIG dell'alluminio, garantendo un'eccellente stabilità dell'arco e un'ottima azione pulente.
L'elio modifica il profilo dell'arco, aumentando la tensione e l'apporto termico. L'aggiunta di elio al 25% e al 75% è solitamente riservata a sezioni spesse per aumentare la penetrazione e la velocità di avanzamento. Tuttavia, l'uso di una miscela contenente elio non può compensare un metallo di base freddo o una potenza della macchina insufficiente.
Nota sul controllo qualità TZR: Le portate del gas devono essere monitorate con estrema attenzione. Una portata insufficiente espone il bagno fuso all’aria. Al contrario, portate troppo elevate (di solito superiori a 35 CFH o 16 L/min) creano un effetto Venturi, aspirando ossigeno atmosferico e umidità direttamente nell’involucro di protezione.
Preparazione dei giunti in alluminio prima della saldatura
La contaminazione, un cattivo allineamento dei giunti e attrezzature inadeguate causano più difetti nelle saldature dell’alluminio rispetto a impostazioni errate della macchina. La mitigazione dei rischi deve avvenire prima dell’accensione dell’arco.
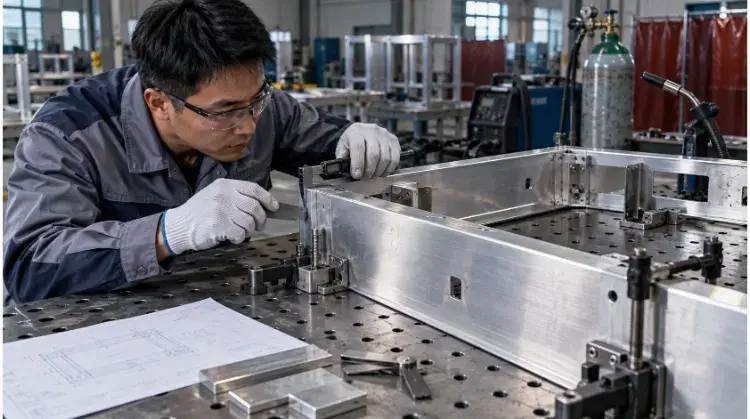
Pulizia e sistemazione dei cavi
L'alluminio assorbe l'umidità e trattiene facilmente gli idrocarburi. Le procedure operative standard devono seguire una sequenza rigorosa:
- Verificare la qualità e la tempra del materiale.
- Rimuovere olio, grasso, adesivi e fluidi da taglio utilizzando acetone o uno sgrassatore specifico.
- Attendere che il solvente si sia evaporato completamente.
- Rimuovere lo strato di ossido utilizzando una spazzola metallica in acciaio inossidabile apposita (spazzolando esclusivamente in un’unica direzione).
- Durante il montaggio, maneggiare i componenti indossando guanti puliti.
- Eseguire la saldatura entro 30 minuti. Se il pezzo rimane in posa più a lungo, lo strato di ossido ricomincia a formarsi e occorre spazzolarlo nuovamente.
Avviso sulla conformità alle norme NDT: La pulizia superficiale potrebbe superare un’ispezione visiva, ma gli idrocarburi intrappolati risulteranno immediatamente come porosità subsuperficiali durante i controlli a raggi X (RT) o a ultrasuoni (UT). Una pulizia meccanica accurata è l’unico modo per soddisfare i requisiti dei controlli non distruttivi nel settore aerospaziale o in ambito medico.
Il filo di apporto deve essere conservato in contenitori sigillati con essiccanti. Non molare mai l’acciaio al carbonio nella stessa area di lavorazione in cui sono esposti fili di alluminio o lamiere di alluminio pulite.
Progettazione e montaggio congiunti
È fondamentale che l’assemblaggio dei giunti sia uniforme, poiché l’elevata conduttività termica dell’alluminio lascia un margine di errore molto ridotto.
Gli spazi eccessivi tra le radici costringono l’operatore a rallentare e a soffermarsi sul giunto per applicare una maggiore quantità di materiale di riempimento. Ciò aumenta drasticamente l’apporto di calore, causando gravi deformazioni nell’assemblaggio finale. Inoltre, i bordi non allineati alterano il profilo di penetrazione, creando punti di concentrazione delle sollecitazioni.
Avviso sui costi DFM: Specificare saldature sovradimensionate “per sicurezza” aumenta esponenzialmente l’apporto termico, causando la deformazione dei pezzi che richiede costose operazioni di raddrizzatura post-saldatura. Specificare la lunghezza minima richiesta del gambo per soddisfare i requisiti strutturali.
Attrezzature e accesso alle torce
La saldatura MIG dell'alluminio richiede un angolo di spinta costante compreso tra 10° e 15° per mantenere il gas di protezione davanti al bagno di fusione. Se un dispositivo di fissaggio personalizzato o un angolo profondo impediscono alla pistola di mantenere tale angolo, la saldatura risulterà probabilmente compromessa da fuliggine e porosità.
Inoltre, i dispositivi di fissaggio in acciaio pesante fungono da dissipatori di calore non uniformi. Un morsetto posizionato troppo vicino all’inizio di un giunto può dissipare il calore così rapidamente da causare una mancanza di fusione a freddo nel punto di giunzione.
Impostare correttamente i parametri MIG per l'alluminio
La semplice riproduzione di una tabella di impostazioni generiche non garantisce nulla. La calibrazione della macchina, la velocità di avanzamento e la geometria dei giunti modificano l’apporto termico effettivo. L’obiettivo è stabilire un intervallo di processo stabile e ripetibile attraverso prove di saldatura controllate.
Impostazioni iniziali in base allo spessore
I seguenti parametri servono solo come punto di riferimento per posizione orizzontale saldatura con una fonte di alimentazione standard a tensione costante (CV), argon 100% e filo ER4043.
| Spessore | Diametro del filo | Modalità di trasferimento | Tensione (V) | Velocità di avanzamento del filo (IPM) | Portata di gas (CFH) |
| 1,6 mm (1/16″) | 0,9 mm (0,035″) | Spray | 17 – 18 | 250 – 300 | 25 |
| 3,2 mm (1/8″) | 0,9 mm (0,035″) | Spray | 21 – 22 | 350 – 400 | 25 – 30 |
| 6,4 mm (1/4″) | 1,2 mm (0,047″) | Spray | 24 – 25 | 300 – 350 | 30 |
Nota: i parametri definitivi devono essere verificati mediante sezioni trasversali o prove distruttive prima della produzione. Non considerare questa formula come universale.
Nota sul processo MIG a impulsi sinergico: Se il vostro impianto utilizza moderni inverter Synergic, la regolazione manuale della tensione e della velocità di alimentazione del filo (WFS) viene in gran parte sostituita dalla selezione dell’algoritmo software corretto (Synergic Line) per la lega e il diametro del filo specifici. Il tentativo di modificare manualmente queste curve di riferimento spesso destabilizza il ritmo degli impulsi.
Angolo di spinta, CTWD e velocità
È la tecnica dell'operatore a determinare se i parametri della macchina funzionano come previsto.
- Angolo di spinta: La temperatura deve essere mantenuta tra 10° e 15° per frantumare gli ossidi davanti al bagno di fusione.
- CTWD (distanza tra la punta di contatto e il pezzo da lavorare): In genere dovrebbe rimanere compreso tra 15 mm e 19 mm (da 5/8″ a 3/4″).
- Velocità di marcia: È necessario superare la velocità di diffusione del calore. Se si procede troppo lentamente, si ottiene un cordone largo e convesso con scarsa penetrazione alla radice.
Tabella diagnostica dei parametri:
| Osservazione della saldatura | Variabili principali da verificare |
| Il cavo urta ripetutamente contro la piastra | Tensione troppo bassa, WFS troppo alto o CTWD troppo corto |
| L'arco diventa eccessivamente lungo / irregolare | Tensione troppo alta o WFS troppo basso |
| La testa del femore è in posizione alta con scarsa fusione metatarsale (Cold) | Apporto di calore troppo basso, velocità di avanzamento troppo elevata oppure il pezzo funge da dissipatore di calore |
| Bordo largo con rischio di bruciatura (Caldo) | Apporto termico troppo elevato o velocità di avanzamento troppo bassa |
| Ripetute ritorne di fiamma verso la punta di contatto | Alimentazione irregolare del filo, punta usurata o CTWD instabile |
Regola di controllo del processo: Durante la ricerca dei guasti, modificare una sola variabile alla volta (ad esempio, variare la tensione di 0,5 V, eseguire un test e poi valutare il risultato). Modificare contemporaneamente la tensione e la velocità di avanzamento rende impossibile individuare la causa principale.
Saldatura verticale e in posizione sopraelevata
La forza di gravità esercita una forte attrazione su un bagno di fusione di alluminio altamente fluido. I parametri standard di trasferimento a spruzzo utilizzati per le piastre piane risultano inadeguati nelle posizioni verticali o sovracap.
La saldatura dell'alluminio fuori posizione richiede un programma a impulsi controllato e un bagno di fusione più piccolo, non semplicemente impostazioni della macchina più basse.
L'operatore deve avvalersi della tecnica MIG a impulsi per controllare con precisione il distacco della goccia e consentire al bagno di fusione di solidificarsi in una frazione di secondo. Ciò richiede il coordinamento della velocità di avanzamento, del tempo di sosta e dell'angolazione della pistola in base all'orientamento specifico del giunto. È obbligatorio eseguire prove preliminari nella posizione di saldatura effettiva.
Diagnosi dei difetti nella saldatura MIG dell'alluminio
La regolazione casuale della tensione o della velocità di avanzamento del filo raramente risolve un difetto. Un approccio sistematico alla risoluzione dei problemi consente di individuare la causa principale, evitando che lo stesso problema blocchi il ciclo di produzione successivo.
Porosità e fuliggine nera
L'alluminio assorbe rapidamente l'idrogeno quando è fuso. Qualsiasi traccia di umidità, olio o aria atmosferica che venga aspirata nell'arco causerà la formazione di porosità man mano che la saldatura si raffredda e si solidifica.
| Presentazione dei difetti | Cause comuni | Controlli prioritari |
| Piccoli fori sparsi | Umidità, olio o copertura insufficiente del gas | Pulizia dei metalli comuni, stato del filo e flusso del gas |
| Porosità a grappolo | Contaminazione localizzata o solvente intrappolato nelle fessure | Sequenza di allineamento dei giunti e pulizia pre-saldatura |
| Fuliggine nera | Angolo della pistola errato, arco troppo lungo o gas turbolento | Condizioni dell'ugello, CTWD e angolo di spinta |
| Porosità interna | Contaminazione da idrogeno o schermatura instabile | Stoccaggio dei cavi, stato del rivestimento e integrità delle condotte del gas |
🔍 Caso di risoluzione dei problemi TZR:
Una volta abbiamo cercato di risolvere un persistente problema di porosità interna su un lotto di serbatoi in alluminio 5052. Dopo aver verificato il flusso del gas, il metallo di base e il lotto del filo, abbiamo individuato la causa principale: un rivestimento in teflon usurato stava micro-raschiando il filo, creando una polvere finissima di alluminio che intrappolava l’aria all’interno del cavo della pistola. La sostituzione del rivestimento ha eliminato immediatamente la porosità. È importante tracciare sempre l’intero percorso del filo e del gas.
Fusione, burn-through e distorsione
Un cordone ampio e dall’aspetto omogeneo non garantisce la fusione interna. Il bagno di fusione può facilmente scorrere sulla superficie dell’alluminio freddo senza fondersi effettivamente con la radice del giunto.
- Mancanza di fusione: Di solito è causata da un apporto termico insufficiente, da una velocità di avanzamento eccessiva o dalla mancata rimozione dello strato di ossido. La larghezza della saldatura non è indicativa della profondità della stessa.
- Bruciatura: Spesso è dovuto a spazi eccessivi tra le radici piuttosto che semplicemente all'alta tensione. Quando gli operatori rallentano per colmare uno spazio, l'apporto di calore localizzato aumenta bruscamente, fondendo il materiale di supporto.
- Distorsione: L'aumento della tensione o la riduzione della corrente non sono soluzioni universali per il deformarsi dei pezzi. Il controllo della distorsione deve partire dalla sequenza di lavorazione dei pezzi, dal dimensionamento dei giunti e dall'utilizzo di dispositivi di fissaggio rigidi.
Crepe e problemi di alimentazione
I guasti meccanici nel sistema di alimentazione del filo e le fessurazioni termiche nel metallo saldato sono la causa principale delle interruzioni di produzione.
- Frattura a caldo: Spesso è causato dalla scelta di un filo di apporto non adeguato (ad esempio, l'uso del 4043 su una lega ad alto contenuto di magnesio) o da un profilo di saldatura eccessivamente concavo.
- Errori di alimentazione: La formazione di nidi, la bruciatura fino alla punta, la formazione di trucioli di filo e velocità di avanzamento irregolari indicano chiaramente un problema di tensione dei rulli di trascinamento, lo stato del rivestimento o una dimensione errata della punta di contatto.
- Fessurazione del cratere: L'alluminio si restringe notevolmente durante il raffreddamento. L'interruzione improvvisa dell'arco lascia un cratere profondo altamente soggetto a shock termici e fessurazioni. Le attrezzature moderne sono dotate di una funzione integrata di riempimento del cratere. Se tale funzione non è disponibile, gli operatori devono ricorrere alla tecnica del "back-step" oppure applicare linguette di avvio e di chiusura.
🛑 Regola del workshop: Interrompere la saldatura non appena l'alimentazione del filo diventa irregolare. Continuare a saldare con un arco instabile provoca una penetrazione della radice non uniforme e rende molto più difficile individuare la causa del problema.
Verifica della qualità delle saldature dell'alluminio
La verifica della qualità attesta che la saldatura soddisfa i requisiti strutturali e dimensionali specificati nel disegno.
Ispezione visiva e dimensionale
Ogni ciclo di produzione richiede un'ispezione visiva di base. Gli ispettori devono verificare le dimensioni della saldatura, la lunghezza dei rami, la porosità superficiale, il sottosquadro lungo le estremità, lo stato del cratere e il disallineamento dimensionale.
Confini ingegneristici: L’ispezione visiva consente di individuare eventuali problemi superficiali e dimensionali. Non è tuttavia in grado di confermare la completa fusione interna.
Prove non distruttive e prove distruttive
Quando un cedimento strutturale comporta gravi rischi per la sicurezza o di natura finanziaria, è obbligatoria una verifica interna. I metodi di ispezione devono essere stabiliti in base al profilo di rischio del componente, ai disegni tecnici e alle norme internazionali applicabili in materia di saldatura, quali AWS D1.2 per il mercato statunitense o ISO 10042 per gli standard europei.
| Metodo di ispezione | Scopo principale | Principali limitazioni |
| Penetrante colorante (PT) | Rileva le crepe che attraversano la superficie | Impossibile rilevare porosità interne o mancate fusioni nascoste |
| Radiografico (RT / raggi X) | Individua difetti volumetrici interni quali la porosità | Costi elevati e requisiti di sicurezza rigorosi |
| Ultrasonico (UT) | Individua difetti interni in specifici tipi di giunti | Dipende in larga misura dallo spessore del materiale e dalla geometria del giunto |
| Sezione Macro-Etch | Verifica la penetrazione, la fusione e il profilo della saldatura | È necessario tagliare e distruggere un campione di prova |
| Prova di flessione | Verifica l'integrità e la duttilità dei giunti | Prova distruttiva |
| Prove di trazione | Misura la capacità portante del giunto | Sono necessari provini di prova standard |
WPS e criteri di accettazione
La documentazione garantisce la ripetibilità del processo. Questi documenti non sono intercambiabili:
- WPS (Specifiche delle procedure di saldatura): La ricetta. Definisce i parametri esatti di produzione.
- PQR (Registro di qualificazione della procedura): La prova. Conferma che il sistema WPS produce una saldatura che supera i test meccanici.
- Qualifica di saldatore: Verifica del personale. Dimostra che l'operatore possiede le competenze necessarie per eseguire il WPS.
Prima dell'inizio della produzione, l'acquirente e il produttore devono concordare esplicitamente il grado di tempra della lega di base, i requisiti relativi ai lotti di filo d'apporto, gli spazi ammessi tra i giunti, la deformazione consentita e la frequenza dei campionamenti per i controlli non distruttivi (NDT).
Progettazione di componenti in alluminio per la produzione
Le decisioni relative al DFM (Design for Manufacturability, progettazione per la producibilità) prese in fase di progettazione CAD determinano direttamente il costo unitario finale, la resistenza e il tasso di rilavorazione dell'assieme saldato.
HAZ: rammollimento e resistenza di progetto
A differenza dell'acciaio al carbonio, le leghe di alluminio trattabili termicamente (come la 6061-T6) subiscono una significativa perdita di resistenza strutturale nella zona interessata dal calore (HAZ) durante la saldatura. Il calore intenso inverte il processo di tempra della lega.
La resistenza alla trazione del metallo d'apporto non riflette la resistenza dell'intero giunto. I calcoli strutturali devono tenere conto di questo indebolimento localizzato. Sebbene l'invecchiamento artificiale post-saldatura (trattamento termico) possa ripristinare in parte la resistenza, raramente consente di recuperare interamente le proprietà originali del T6.
Valutazione fondamentale relativa al DFM: Progettare tenendo conto della resistenza prevista dopo la saldatura, a meno che non sia esplicitamente specificato e previsto in bilancio un processo completo e qualificato di trattamento termico post-saldatura.
Distorsione e ripetibilità del processo
Quando viene riscaldato, l’alluminio si dilata circa il doppio rispetto all’acciaio. Se un progettista specifica dimensioni eccessive per le saldature, l’apporto di calore che ne deriva deformerà l’assieme in modo irreparabile. È necessario prevedere misure di mitigazione nel processo attraverso sequenze di saldatura bilanciate, saldatura a salti, dissipatori di calore e temperature controllate tra un passaggio e l’altro.
La realtà della produzione: La distorsione dovrebbe essere controllata attraverso la progettazione dei giunti, l’utilizzo di maschere rigide su misura e la sequenzializzazione automatizzata prima dell’inizio della produzione. Affidarsi alla raddrizzatura manuale post-saldatura (correggendo la distorsione con un martello) compromette i programmi di produzione e fa aumentare i costi unitari.
MIG vs. TIG: costo totale del pezzo
Gli ingegneri spesso specificano Saldatura TIG per abitudine, aumentando inutilmente i costi.
| Fattore di valutazione | I vantaggi di MIG | I vantaggi del TIG |
| Volume di produzione | Produzione in serie ripetibile e saldature lunghe e continue | Prototipazione e lotti di piccole quantità |
| Spessore | Lamiere di spessore medio-elevato (>3 mm) | Fogli molto sottili e giunti delicati |
| Velocità di deposizione | Alto | Basso |
| Accesso | È necessario uno spazio libero sufficiente per la pistola MIG | Torch è in grado di muoversi in angoli più stretti e complessi |
| Aspetto | Accettabile (il processo MIG a impulsi garantisce un risultato estetico eccellente) | È più facile ottenere un controllo preciso, come "monete impilate" |
| Controllo del calore | Buono (con algoritmi di misurazione del polso moderni) | Eccellente gestione manuale del calore |
Prima di optare per il processo MIG o TIG, confronta l’accesso al giunto, la lunghezza totale della saldatura, il volume di produzione, i requisiti di finitura, i livelli di ispezione e il costo totale del pezzo franco destino.
💡 Il vantaggio del TZR DFM: Non ci limitiamo a saldare ciò che è indicato sul disegno. Prima di avviare qualsiasi produzione, il nostro team di ingegneri esamina i vostri file CAD per individuare saldature di dimensioni eccessive e giunti non ottimizzati, consentendo spesso ai nostri clienti di risparmiare 15-20% in costi superflui di produzione e post-lavorazione.
Conclusione
- Una saldatura MIG su alluminio affidabile inizia con un'accurata identificazione della lega, una pulizia meccanica accurata e l'uso di un filo d'apporto compatibile.
- Un'alimentazione stabile del filo e una finestra di parametri verificata e collaudata sono molto più importanti rispetto alla semplice copia di una tabella di impostazioni generica trovata su Internet.
- Una produzione in serie di successo richiede una geometria dei giunti ben definita, metodi di ispezione concordati e criteri di accettazione rigorosi stabiliti prima della prima accensione dell’arco.
Sei pronto a portare il tuo progetto in alluminio in fase di produzione?
Invia a TZR il tipo di lega di alluminio, lo spessore del materiale, i disegni dei giunti e il volume annuale stimato. I nostri ingegneri valuteranno la scelta del materiale di apporto, l'accessibilità alle saldature, i rischi di deformazione e i requisiti relativi ai controlli non distruttivi (NDT) per garantire una strategia di produzione altamente ripetibile ed economicamente vantaggiosa.