
 German
 English
 Spanish
 Russian
 Italian
 French

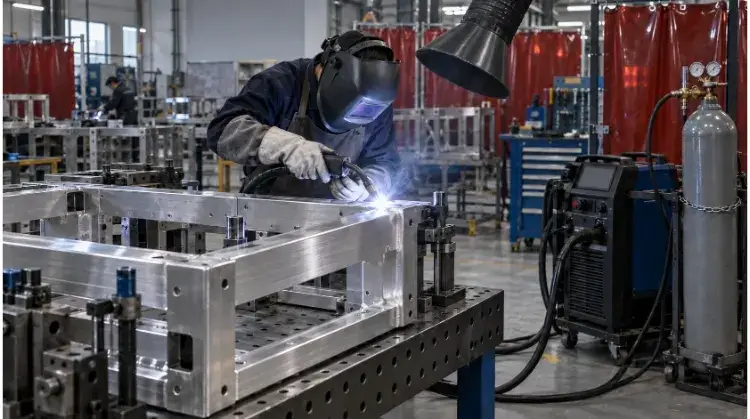
Für das MIG-Schweißen von Aluminium sind ein kontinuierlich zugeführter Aluminiumdraht (z. B. ER4043 oder ER5356), reines Argon (100%) als Schutzgas sowie eine Spool-Gun oder ein Push-Pull-System erforderlich, um ein Verwickeln des Drahtes zu verhindern. Der Erfolg hängt von der Entfernung von Oxidablagerungen vor dem Schweißen und einer präzisen Wärmezufuhr ab, um ein Durchbrennen dieses hochleitfähigen Metalls zu vermeiden.
Im Gegensatz zu Kohlenstoffstahl stellt Aluminium in der Fertigung große Herausforderungen hinsichtlich der Wärmeentwicklung und des Drahtvorschubs dar. Schon geringfügige Abweichungen bei der Nahtausrichtung oder eine unzureichende Oberflächenreinigung führen unmittelbar zu innerer Porosität, mangelnder Verschweißung und Ausschussteilen.
In diesem Leitfaden wird erläutert, wie Schweißer, Ingenieure und Einkäufer die Ausrüstung auswählen, die Schweißnaht vorbereiten, den Prozess einstellen, Fehler diagnostizieren und die Schweißqualität vor Produktionsbeginn überprüfen können.
Kurzanleitung zum MIG-Schweißen von Aluminium
| Parameter | Gemeinsamer Ausgangspunkt |
| Schutzgas | 100% Argon |
| Polarität | DCEP |
| Gängige Schweißdrähte | ER4043 und ER5356 |
| Drahtzuführung | Spool-Gun oder Push-Pull |
| Übertragungsmodus | Sprühbetrieb oder Impuls-Sprühbetrieb |
| Reiserichtung | In der Regel wird die Push-Technik bevorzugt |
| Hauptrisiken | Porosität, mangelnde Verschmelzung, Rissbildung und Verformung |
| Ziehen Sie stattdessen TIG in Betracht | Sehr dünne Bauteile, kurze Präzisionsverbindungen oder kritische, sichtbare Schweißnähte |
Dies sind eher Anhaltspunkte als allgemeingültige Regeln. Die endgültige Auswahl muss auf die Legierung, die Geometrie der Verbindung, die Wandstärke, die Schweißposition und die Leistungsfähigkeit der Ausrüstung abgestimmt sein.
Warum unterscheidet sich das MIG-Schweißen von Aluminium von anderen Verfahren?
Wenn Aluminium wie Kohlenstoffstahl behandelt wird, führt dies zu sofortigen Ausfällen der Anlagen und Schweißfehlern. Aufgrund seiner einzigartigen thermischen Eigenschaften und Oberflächenchemie erfordert Aluminium andere Methoden des Wärmemanagements und der Drahtzuführung.
Oxid- und Oberflächenverunreinigungen
Aluminium reagiert mit Luft und bildet dabei eine dichte Oxidschicht. Diese Schicht schmilzt bei etwa 2.037 °C, während die darunterliegende Aluminiumlegierung bei etwa 660 °C schmilzt. Wird dieses Oxid nicht entfernt, wirkt es als Isolator und verhindert, dass sich das geschmolzene Zusatzmetall mit dem Grundwerkstoff verbindet.
Feuchtigkeit, Schneidflüssigkeiten und Öl, die unter oder auf dieser Schicht eingeschlossen sind, führen zu Porosität und mangelnder Verschmelzung. Da beim Gleichstrom-MIG-Schweißen die beim Wechselstrom-WIG-Schweißen auftretende kathodische Reinigungswirkung fehlt, ist eine mechanische Reinigung vor dem Schweißen zwingend erforderlich. Zwar tragen ein korrekter Schutzgasstrom und ein nach vorne geneigter Brennerwinkel zum Schutz des Schweißbads bei, doch können sie die physikalische Oberflächenvorbereitung nicht ersetzen. Es ist zudem wichtig zu beachten, dass Oxide nicht die einzige Ursache für Fehler sind; verunreinigtes Schweißdraht, zu große Fugenabstände und Schutzgaslecks führen zu identischen Verschweißungsfehlern.
Wärmefluss und Schmelzverhalten
Aluminium leitet Wärme etwa viermal schneller als Stahl. Bei einem kalten Werkstück ist eine hohe Anfangsenergie erforderlich, um ein stabiles Schweißbad zu erzeugen. Wenn sich das umgebende Material jedoch erwärmt, nimmt das Metall weniger Wärme auf, wodurch das Risiko von Durchbrennen und Verformungen rapide zunimmt.
Aufgrund dieser Wärmeleitfähigkeit bestimmt die Materialdicke allein nicht die richtigen Maschinenparameter. Die Gesamtabmessungen des Werkstücks, die Anordnung der Werkzeuge und die verfügbare thermische Masse beeinflussen die Wärmeabgabe während des Schweißzyklus.
DFM- und Kostenhinweis: Ingenieure müssen diese schnelle Wärmeabgabe bereits in der CAD-Phase berücksichtigen. Die Festlegung übermäßig enger Maßtoleranzen bei dünnen, geschweißten Aluminiumbaugruppen führt unweigerlich zu höheren Kosten für maßgeschneiderte Vorrichtungen, mit denen die daraus resultierenden Verformungen kontrolliert werden sollen.
Weicher Draht und instabiler Vorschub
Aluminium-Fülldraht ist von Natur aus weich. Wird er durch ein Standard-Zuführkabel geschoben, führt dies häufig zu Drahtspänen, Verstopfungen in der Führungshülse und „Vogelnestern“ an den Antriebsrollen.
Wenn der Drahtvorschub eingeschränkt wird, führt dies zu einer unregelmäßigen Drahtgeschwindigkeit und einer instabilen Lichtbogenlänge, was häufig zu einem Rückbrand innerhalb der Kontaktspitze führt. Ein instabiler Vorschub ist mehr als nur eine Betriebsverzögerung; schwankende Drahtgeschwindigkeiten verändern direkt den tatsächlichen Schweißstrom. Dies verändert die Eindringtiefe und führt zu uneinheitlichen Schweißnahtgrößen entlang der Fuge, was strukturelle Schwachstellen zur Folge hat.
Wählen Sie die richtige MIG-Schweißkonfiguration
Die Auswahl der Anlagen hängt vom Produktionsvolumen, der Zugänglichkeit der Fugen und der Wiederholbarkeit des Prozesses ab. Eine frühzeitige Berücksichtigung der Anlagenbeschränkungen reduziert Ausfallzeiten und senkt die Endkosten pro Teil.
Spool-Gun vs. Push-Pull
| Liefersystem | Am besten für | Wichtigste Vorteile | Wichtigste Einschränkungen |
| Standard-Push | Kurzwaffen und eingeschränkte Verwendung | Geringere Ausrüstungskosten | Reagiert sehr empfindlich auf Drahtreibung und Kabelknicke |
| Spool-Gun | Wartung, Prototypenbau und Kleinserienfertigung | Kurzer Zuführweg, einfache Einrichtung | Schweres Gerät, häufiger Wechsel der 1-Pfund-Drahtspulen |
| Push-Pull | Kontinuierliches Schweißen und Serienfertigung | Stabile Zuführung, verwendet große Drahtspulen | Höhere Anfangsinvestition und Wartungskosten |
ROI und Beschaffungskontext:
Eine Spool-Gun ist bei kleinen Stückzahlen (z. B. Chargen unter 50 Teilen) kostengünstig. Push-Pull-Systeme sind für kontinuierliche automatisierte Anlagen oder Jahresvolumina von mehr als 1.000 Einheiten unerlässlich. Als wir bei TZR für unsere Produktionslinie von 5052-Aluminiumgehäusen von Spool-Gun-Systemen auf Push-Pull-Systeme umstellten, hatte sich die Investition in die neue Anlage bereits innerhalb von drei Monaten durch die Reduzierung der Ausfallzeiten beim Drahtwechsel amortisiert.
Beachten Sie, dass Push-Pull-Systeme zwar Zuführungsstörungen minimieren, ein „Birdnesting“ jedoch nicht vollständig verhindern können, wenn die Antriebswalzen falsch eingestellt sind oder die Laufringe stark abgenutzt sind.
Sprühverfahren vs. gepulstes MIG-Verfahren
| Faktor | Sprüh-MIG | Puls-MIG |
| Durchschnittliche Wärmezufuhr | Höher | Unter |
| Typische Dicke | Mittlere bis dicke Querschnitte (>3 mm) | Dünne bis mittelstarke Abschnitte |
| Schweißposition | Größtenteils flach und eben | Bessere Anpassungsfähigkeit bei Schweißnähten außerhalb der Sollposition |
| Abscheidungsrate | Hoch | Hoch und sehr gut steuerbar |
| Risiko eines Durchbrennens | Hoch bei dünnen Materialien | Relativ niedrig |
| Ausrüstungskosten | Standard-CV-Maschine | Erfordert eine leistungsstarke Wechselrichter-Stromquelle |
Fortgeschrittene Dual-Puls-Programme ergänzen den Standardpuls um einen zweiten thermischen Zyklus. Dies reguliert den Rhythmus der Wärmezufuhr, verfeinert die Oberflächenstruktur (und ahmt so das Erscheinungsbild einer WIG-Schweißnaht nach) und trägt dazu bei, Verformungen bei dünnen Blechen zu minimieren. Pulsmodi sind jedoch kein Allheilmittel; sie können eine unzureichende Nahtreinigung, übermäßige Wurzelspalten oder eine falsche Drahtwahl nicht ausgleichen.
Rollen, Einlagen und Kontaktspitzen
Ein stabiles Zuführsystem für Aluminiumdraht erfordert spezielle Verbrauchsmaterialien. Antriebsrollen mit U-Nut stützen den weichen Draht, ohne ihn zu quetschen, während Standardrollen mit V-Nut, die für Stahl ausgelegt sind, den Aluminiumdraht verformen. Teflon- oder Nylonauskleidungen sind erforderlich, um die innere Reibung im Kabel zu verringern.
Aluminiumdraht dehnt sich bei Erwärmung aus, weshalb die Kontaktspitzen speziell für Aluminium ausgelegt sein müssen (in der Regel sind sie im Vergleich zu Stahlspitzen etwas überdimensioniert), um ein Verklemmen zu verhindern. Die Schweißkabel müssen während des Betriebs so gerade wie möglich verlaufen, um den Luftwiderstand zu verringern. Schließlich müssen die Spannung der Spulenbremse und die Balance des Push-Pull-Motors so eingestellt werden, dass der Draht ohne übermäßige Zugkraft zugeführt wird.
TZR-Anwender-Tipp: Eine Erhöhung des Anpressdrucks der Antriebswalze ist keine zuverlässige Lösung für einen schlechten Vorschub. Zu hoher Druck führt lediglich dazu, dass der Aluminiumdraht verformt wird, wodurch sich die Vorschubprobleme an der Kontaktspitze erheblich verschlimmern.
Draht und Gas auf Aluminium abstimmen
Die Wahl des richtigen Schweißzusatzwerkstoffs und Schutzgases ist entscheidend für die strukturelle Integrität und Korrosionsbeständigkeit der fertigen Schweißnaht. Sich auf das Auge zu verlassen, führt zu Rissen, einer schlechten Anpassung der anodischen Beschichtung und zum Versagen der Verbindung.
ER4043 vs. ER5356
Bei fast 80% Aluminium-MIG-Schweißanwendungen kommen entweder der Schweißdraht ER4043 oder ER5356 zum Einsatz. Diese sind jedoch nicht untereinander austauschbar.
| Bewertungsfaktor | ER4043 (Al-Si) | ER5356 (Al-Mg) |
| Hauptanbau | Silizium | Magnesium |
| Drahtsteifigkeit | Weicher (anfällig für Fütterungsprobleme) | Fester (stabilere Zuführung) |
| Fließfähigkeit des Schweißbads | Hoch | Relativ niedriger |
| Gemeinsame Anwendungen | Die meisten Legierungen der 6xxx-Reihe (z. B. 6061) | Die meisten Verbindungsstücke der Serie 5xxx und einige der Serie 6xxx |
| Eloxierfarbe | Färbt sich nach dem Eloxieren dunkelgrau/schwarz | Entspricht weitgehend dem Ausgangsmaterial |
| Duktilität | Unter | Im Allgemeinen höher |
| Erhöhte Temperatur | Geeignet für anhaltend hohe Temperaturen | Eingeschränkt (bei Temperaturen über 65 °C besteht die Gefahr von Spannungskorrosion) |
Grundregel der Technik: Wählen Sie das Schweißzusatzmaterial anhand der Verträglichkeit mit der Grundlegierung und der Betriebsanforderungen aus, nicht allein anhand der Zugfestigkeit.
Verträglichkeit mit Basislegierungen
Gehen Sie nicht davon aus, dass ein Schweißdraht geeignet ist, nur weil die Grundmetalle dieselbe Seriennummer haben.
- 3003 / 5052 / 6061 / 6063: Im Allgemeinen sehr gut schweißbar. Verwenden Sie ER4043 für eine einfache Schweißbarkeit oder ER5356, wenn das Bauteil eine farblich angepasste Nachbearbeitung erfordert. Eloxieren.
- 5083 / 5754: Hochfeste Konstruktionslegierungen. ER5356 (oder 5183) muss die mechanischen Eigenschaften des Grundmetalls aufweisen.
- 2024 / 7075: Legierungen in Luft- und Raumfahrtqualität. Diese sind äußerst anfällig für Heißrisse und gelten im Allgemeinen als mit herkömmlichen MIG-Verfahren nicht schweißbar.
- Unverträgliche Legierungen: Beim Schweißen eines 5052-Blechs an ein 6061-Profil muss das Schweißzusatzmaterial hinsichtlich seiner chemischen Zusammensetzung im Vergleich zu beide Grundwerkstoffe. (In diesem Fall wird in der Regel ER5356 vorgeschrieben.)
Argon- und Heliumgemische
100% Argon ist das Standard-Schutzgas für den Großteil der MIG-Schweißarbeiten an Aluminium und bietet eine hervorragende Lichtbogenstabilität sowie eine gute Reinigungswirkung.
Helium verändert das Lichtbogenprofil und erhöht dadurch die Spannung und die Wärmezufuhr. Die Zugabe von 25% zu 75% Helium wird in der Regel bei dicken Werkstückquerschnitten eingesetzt, um die Eindringtiefe und die Vorschubgeschwindigkeit zu erhöhen. Die Verwendung eines Heliumgemischs kann jedoch weder ein kaltes Grundmetall noch eine unzureichende Maschinenleistung ausgleichen.
Hinweis der TZR-Qualitätskontrolle: Die Gasdurchflussmengen müssen streng überwacht werden. Bei unzureichendem Durchfluss ist das Schmelzbad der Luft ausgesetzt. Umgekehrt führt ein zu hoher Durchfluss (in der Regel über 35 CFH oder 16 l/min) zu einem Venturi-Effekt, durch den Sauerstoff und Feuchtigkeit aus der Umgebungsluft direkt in den Schutzraum gesaugt werden.
Aluminiumverbindungen vor dem Schweißen vorbereiten
Verunreinigungen, eine schlechte Fugenausrichtung und ungeeignete Werkzeuge führen zu mehr Fehlstellen bei Aluminiumschweißnähten als falsche Maschineneinstellungen. Maßnahmen zur Risikominderung müssen bereits vor dem Zünden des Lichtbogens ergriffen werden.
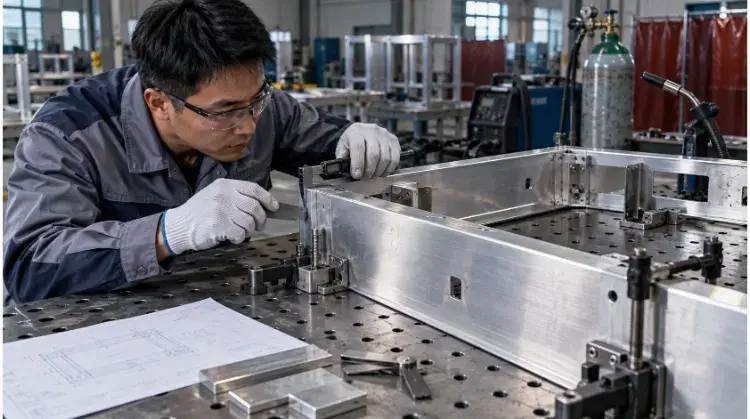
Reinigung und Kabelaufbewahrung
Aluminium nimmt Feuchtigkeit auf und bindet Kohlenwasserstoffe leicht. Standardarbeitsanweisungen müssen einer strengen Abfolge folgen:
- Überprüfen Sie die Werkstoffsorte und den Härtezustand.
- Entfernen Sie Öl, Fett, Klebstoffe und Schneidflüssigkeiten mit Aceton oder einem speziellen Entfetter.
- Warten Sie, bis das Lösungsmittel vollständig verdunstet ist.
- Entfernen Sie die Oxidschicht mit einer speziellen Edelstahl-Drahtbürste (nur in eine Richtung bürsten).
- Fassen Sie die Teile während der Montage mit sauberen Handschuhen an.
- Innerhalb von 30 Minuten verschweißen. Bleibt das Teil länger liegen, bildet sich die Oxidschicht wieder, und es muss erneut gebürstet werden.
Warnhinweis zur Einhaltung der NDT-Vorschriften: Das Abwischen der Oberfläche mag zwar bei einer Sichtprüfung ausreichen, doch eingeschlossene Kohlenwasserstoffe zeigen sich bei Röntgen- (RT) oder Ultraschallprüfungen (UT) sofort als Porosität unter der Oberfläche. Nur durch eine gründliche mechanische Reinigung lassen sich die Anforderungen an zerstörungsfreie Prüfungen in der Luft- und Raumfahrt sowie im medizinischen Bereich erfüllen.
Der Schweißdraht muss in verschlossenen Behältern mit Trockenmittel gelagert werden. Schleifen Sie niemals Kohlenstoffstahl in demselben Arbeitsbereich, in dem Aluminiumdraht oder gereinigte Aluminiumplatten offen liegen.
Gemeinsame Konstruktion und Montage
Eine gleichmäßige Passung der Fugen ist von entscheidender Bedeutung, da die hohe Wärmeleitfähigkeit von Aluminium nur einen sehr geringen Spielraum für Fehler lässt.
Zu große Lücken zwischen den Schweißnähten zwingen den Schweißer dazu, die Geschwindigkeit zu verringern und länger in der Naht zu verweilen, um mehr Füllmaterial aufzutragen. Dies führt zu einer drastischen Erhöhung der Wärmezufuhr, was wiederum starke Verformungen in der fertigen Baugruppe zur Folge hat. Darüber hinaus verändern nicht aufeinander abgestimmte Kanten das Eindringprofil und verursachen Spannungsspitzen.
Warnung zu den DFM-Kosten: Die Festlegung überdimensionierter Schweißnähte „nur zur Sicherheit“ erhöht die Wärmezufuhr exponentiell, was zu verzogenen Bauteilen führt, die kostspielige Richtarbeiten nach dem Schweißen erfordern. Legen Sie die minimal erforderliche Schenkellänge fest, um die konstruktiven Anforderungen zu erfüllen.
Einbauten und Zugang für die Fackel
Beim MIG-Schweißen von Aluminium ist ein konstanter Vorschubwinkel von 10° bis 15° erforderlich, damit das Schutzgas dem Schweißbad immer einen Schritt voraus ist. Wenn eine spezielle Halterung oder eine tiefe Ecke verhindert, dass der Schweißbrenner diesen Winkel beibehält, kommt es bei der Schweißnaht wahrscheinlich zu Rußbildung und Porosität.
Zudem wirken schwere Stahlvorrichtungen als ungleichmäßige Kühlkörper. Eine zu nahe am Anfang einer Verbindung angebrachte Klemme kann Wärme so schnell ableiten, dass es an der Verbindungsstelle zu einer Kaltverschweißung kommt.
Aluminium-MIG-Parameter richtig einstellen
Das Kopieren einer allgemeinen Einstelltabelle bietet keinerlei Garantie. Die Maschinenkalibrierung, die Vorschubgeschwindigkeit und die Gelenkgeometrie beeinflussen die tatsächliche Wärmezufuhr. Das Ziel besteht darin, durch kontrollierte Probeschweißungen ein stabiles, wiederholbares Prozessfenster zu ermitteln.
Ausgangseinstellungen nach Dicke
Die folgenden Parameter dienen lediglich als Ausgangsbasis für flache Position Schweißen mit einer Standard-CV-Stromquelle (Constant Voltage), 100% Argon und ER4043-Draht.
| Dicke | Drahtdurchmesser | Übertragungsmodus | Spannung (V) | Drahtvorschubgeschwindigkeit (IPM) | Gasdurchfluss (CFH) |
| 1,6 mm (1/16″) | 0,9 mm (0,035″) | Spray | 17 – 18 | 250 – 300 | 25 |
| 3,2 mm (1/8″) | 0,9 mm (0,035″) | Spray | 21 – 22 | 350 – 400 | 25 – 30 |
| 6,4 mm (1/4″) | 1,2 mm (0,047″) | Spray | 24 – 25 | 300 – 350 | 30 |
Hinweis: Die endgültigen Parameter müssen vor Produktionsbeginn durch Querschnittsuntersuchungen oder zerstörende Prüfungen überprüft werden. Betrachten Sie dies nicht als allgemeingültige Formel.
Hinweis zum Synergic-Puls-MIG-Verfahren: Wenn in Ihrem Betrieb moderne Synergic-Wechselrichter zum Einsatz kommen, wird die manuelle Einstellung von Spannung und WFS weitgehend durch die Auswahl des richtigen Softwarealgorithmus (Synergic Line) für die jeweilige Legierung und den jeweiligen Drahtdurchmesser ersetzt. Der Versuch, diese Basis-Kurven manuell zu überschreiben, führt häufig zu einer Destabilisierung des Impulstrritmus.
Vorschubwinkel, CTWD und Drehzahl
Die Bedienungstechnik entscheidet darüber, ob die Maschinenparameter wie erwartet funktionieren.
- Schubwinkel: Die Temperatur muss bei 10°–15° gehalten werden, um die Oxide vor dem Schmelzbad aufzulösen.
- CTWD (Abstand zwischen Kontaktspitze und Werkstück): Sollte in der Regel zwischen 15 mm und 19 mm (5/8″ bis 3/4″) liegen.
- Fahrgeschwindigkeit: Die Wärmeübertragung muss überholt werden. Bei zu langsamer Bewegung entsteht eine breite, konvexe Schweißraupe mit unzureichendem Einbrand in den Wurzelbereich.
Tabelle zur Parameterdiagnose:
| Schweißnahtbeobachtung | Zu prüfende Hauptvariablen |
| Der Draht stößt immer wieder gegen die Platte. | Spannung zu niedrig, WFS zu hoch oder CTWD zu kurz |
| Der Lichtbogen wird übermäßig lang / schwankt | Spannung zu hoch oder WFS zu niedrig |
| Die Bead-Position ist hoch, bei unzureichender Zehenfusion (Cold) | Zu geringe Wärmezufuhr, zu hohe Verfahrgeschwindigkeit oder das Werkstück wirkt als Kühlkörper |
| Breiter Wulst mit Durchbrennrisiko (heiß) | Zu hohe Wärmezufuhr oder zu langsame Vorschubgeschwindigkeit |
| Wiederholtes Zurückbrennen zur Kontaktspitze | Unregelmäßiger Drahtvorschub, abgenutzte Spitze oder schwankende CTWD |
Regel zur Prozesssteuerung: Passen Sie bei der Fehlersuche jeweils nur eine Variable an (z. B. ändern Sie die Spannung um 0,5 V, führen Sie einen Test durch und werten Sie die Ergebnisse aus). Wenn Sie die Spannung und die Drahtgeschwindigkeit gleichzeitig ändern, lässt sich die eigentliche Ursache nicht eingrenzen.
Vertikales und Überkopfschweißen
Die Schwerkraft wirkt stark auf ein hochflüssiges Aluminium-Schmelzbad ein. Die für flache Platten üblichen Parameter für den Sprühtransfer versagen in vertikalen oder Überkopf-Positionen.
Das Schweißen von Aluminium in ungünstigen Positionen erfordert ein kontrolliertes Impulsprogramm und ein kleineres Schweißbad – es reicht nicht aus, lediglich die Maschineneinstellungen zu verringern.
Der Bediener muss auf das gepulste MIG-Schweißen zurückgreifen, um die Tropfenablösung präzise zu steuern und dem Schweißbad einen Bruchteil einer Sekunde Zeit zum Erstarren zu geben. Dies erfordert eine speziell auf die Ausrichtung der Fuge abgestimmte Koordination von Vorschubgeschwindigkeit, Verweilzeit und Brennerwinkel. Vorproduktionsversuche in der tatsächlichen Schweißposition sind zwingend erforderlich.
Diagnose von Fehlern beim MIG-Schweißen von Aluminium
Das willkürliche Anpassen der Spannung oder der Drahtgeschwindigkeit behebt einen Fehler nur selten. Ein systematischer Ansatz bei der Fehlersuche isoliert die eigentliche Ursache und verhindert so, dass dasselbe Problem den nächsten Produktionslauf zum Erliegen bringt.
Porosität und Ruß
Aluminium nimmt in geschmolzenem Zustand schnell Wasserstoff auf. Feuchtigkeit, Öl oder Luft, die in den Lichtbogen gelangen, führen beim Abkühlen und Erstarren der Schweißnaht zur Bildung von Poren.
| Darstellung des Defekts | Häufige Ursachen | Prioritätsprüfungen |
| Vereinzelte kleine Löcher | Feuchtigkeit, Öl oder unzureichende Gasabdeckung | Sauberkeit des Grundmetalls, Zustand des Drahtes und Gasdurchfluss |
| Clusterporosität | Lokale Verunreinigungen oder in Spalten eingeschlossene Lösungsmittel | Ablauf der Fugenausrichtung und der Reinigung vor dem Schweißen |
| Schwarzer Ruß | Falscher Spritzwinkel, große Bogenlänge oder turbulentes Gas | Düsenzustand, CTWD und Schubwinkel |
| Interne Porosität | Wasserstoffverunreinigung oder instabile Abschirmung | Kabelverlegung, Zustand der Auskleidung und Unversehrtheit der Gasleitung |
🔍 TZR-Fehlerbehebung:
Wir haben einmal ein hartnäckiges Problem mit innerer Porosität bei einer Charge von 5052-Aluminiumtanks untersucht. Nachdem wir den Gasfluss, das Grundmetall und die Drahtcharge überprüft hatten, fanden wir die Ursache: Eine abgenutzte Teflonauskleidung zerkratzte den Draht, wodurch feiner Aluminiumstaub entstand, der Luft im Kabel der Schweißpistole einschloss. Durch den Austausch der Auskleidung wurde die Porosität sofort beseitigt. Verfolgen Sie stets den gesamten Weg des Drahtes und des Gases zurück.
Verschmelzung, Durchbrennen und Verzerrung
Eine optisch glatte, breite Schweißnaht garantiert noch keine innere Verschmelzung. Das Schweißbad kann leicht über die Oberfläche des kalten Aluminiums fließen, ohne tatsächlich bis in den Wurzelbereich der Verbindung einzudringen.
- Fehlende Fusion: Dies wird in der Regel durch eine zu geringe Wärmezufuhr, eine zu hohe Vorschubgeschwindigkeit oder das Versäumnis, die Oxidschicht zu entfernen, verursacht. Die Schweißnahtbreite sagt nichts über die Schweißnahttiefe aus.
- Burn-Through: Dies ist häufig eher auf zu große Abstände zwischen den Drähten als auf eine zu hohe Spannung zurückzuführen. Wenn der Bediener die Geschwindigkeit verringert, um eine Lücke zu schließen, steigt die lokale Wärmezufuhr sprunghaft an, wodurch das Trägermaterial schmilzt.
- Verzerrung: Das Anlegen von Spannung oder das Verringern des Stroms sind keine universellen Lösungen für Verformungen. Die Verformungskontrolle muss bei der Reihenfolge der Bauteile, der Dimensionierung der Verbindungen und einer stabilen Befestigung ansetzen.
Risse und Fütterungsstörungen
Mechanische Ausfälle im Drahtzuführsystem und thermische Risse im Schweißgut sind für den Großteil der Produktionsstillstände verantwortlich.
- Heißrissbildung: Häufig verursacht durch die Wahl des falschen Schweißdrahts (z. B. Verwendung von 4043 bei einer Legierung mit hohem Magnesiumgehalt) oder durch ein zu konkaves Schweißprofil.
- Fehler bei der Fütterung: Vogelnestbildung, Rückbrand bis zur Spitze, Drahtabtrag und unregelmäßige Vorschubgeschwindigkeiten deuten direkt auf die Spannung der Antriebswalzen, den Zustand der Auskleidung oder eine falsche Größe der Kontaktspitze hin.
- Rissbildung im Krater: Aluminium schrumpft beim Abkühlen erheblich. Wird der Lichtbogen abrupt unterbrochen, entsteht ein tiefer Krater, der sehr anfällig für Thermoschock und Rissbildung ist. Moderne Geräte verfügen über eine integrierte Kraterfüllfunktion. Ist diese nicht vorhanden, müssen die Bediener die „Back-Step“-Technik anwenden oder Anlauff- und Auslauflaschen anbringen.
🛑 Workshop-Regel: Unterbrechen Sie den Schweißvorgang, sobald der Drahtvorschub unregelmäßig wird. Wenn Sie bei schwankendem Lichtbogen weiter schweißen, führt dies zu einer ungleichmäßigen Wurzeleindringtiefe und erschwert die Ermittlung der zugrunde liegenden Ursache erheblich.
Überprüfung der Qualität von Aluminiumschweißnähten
Die Qualitätsprüfung belegt, dass die Schweißnaht den in der Zeichnung festgelegten Anforderungen hinsichtlich Struktur und Abmessungen entspricht.
Sicht- und Maßprüfung
Bei jeder Produktionscharge ist eine visuelle Grundprüfung erforderlich. Die Prüfer müssen die Schweißnahtgröße, die Schenkelänge, die Oberflächenporosität, die Hinterschneidung an den Schweißnahtspitzen, den Zustand der Krater sowie Maßabweichungen überprüfen.
Technische Begrenzung: Durch eine Sichtprüfung lassen sich Oberflächen- und Maßabweichungen feststellen. Eine vollständige innere Verschmelzung lässt sich dadurch jedoch nicht bestätigen.
Zerstörungsfreie Prüfung und zerstörende Prüfung
Wenn ein Versagen der Konstruktion erhebliche Sicherheits- oder finanzielle Risiken mit sich bringt, ist eine interne Überprüfung vorgeschrieben. Die Prüfverfahren müssen sich nach dem Risikoprofil des Bauteils, den Konstruktionszeichnungen und den geltenden internationalen Schweißnormen richten – wie beispielsweise AWS D1.2 für den US-Markt oder ISO 10042 für europäische Normen.
| Prüfverfahren | Hauptzweck | Wichtigste Einschränkungen |
| Färbe- und Eindringprüfung (PT) | Erkennt Risse, die bis an die Oberfläche reichen | Interne Porosität oder versteckte Verschweißungsfehler können nicht erkannt werden |
| Röntgenuntersuchung (RT / Röntgen) | Erkennt interne Volumendefekte wie Porosität | Hohe Kosten und strenge Sicherheitsanforderungen |
| Ultraschall (UT) | Erkennt innere Fehler in bestimmten Verbindungstypen | Hängt stark von der Materialdicke und der Fugengeometrie ab |
| Makro-Ätzschnitt | Überprüft Eindringtiefe, Verschmelzung und Schweißnahtprofil | Erfordert das Schneiden und Vernichten einer Probe |
| Biegeprüfung | Prüft die Integrität und Duktilität von Verbindungen | Zerstörungsprüfung |
| Zugversuch | Misst die Tragfähigkeit der Verbindung | Erfordert Standard-Prüfkörper |
WPS und Abnahmekriterien
Die Dokumentation gewährleistet die Wiederholbarkeit des Prozesses. Diese Dokumente sind nicht austauschbar:
- WPS (Schweißverfahrensanweisung): Das Rezept. Legt die genauen Produktionsparameter fest.
- PQR (Verfahrensqualifizierungsbericht): Der Nachweis. Bestätigt, dass das WPS eine Schweißnaht erzeugt, die die mechanischen Prüfungen besteht.
- Schweißerqualifikation: Die Personalprüfung. Sie belegt, dass der Bediener über die erforderlichen Fähigkeiten zur Umsetzung der WPS verfügt.
Vor Produktionsbeginn müssen sich Käufer und Hersteller ausdrücklich über den Grundzustand der Legierung, die Anforderungen an die Schweißdrahtcharge, die zulässigen Fugenabstände, die zulässige Verformung sowie die Häufigkeit der Stichproben für die zerstörungsfreie Prüfung einigen.
Konstruktion von Aluminiumteilen für die Fertigung
Die in der CAD-Phase getroffenen DFM-Entscheidungen (Design for Manufacturability) haben direkten Einfluss auf die endgültigen Stückkosten, die Festigkeit und die Nacharbeitsquote der geschweißten Baugruppe.
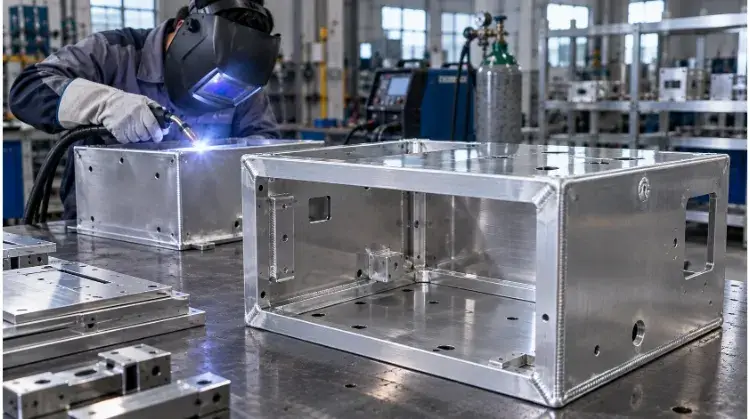
HAZ-Erweichung und Bemessungsfestigkeit
Im Gegensatz zu Kohlenstoffstahl verlieren wärmebehandelbare Aluminiumlegierungen (wie 6061-T6) beim Schweißen in der Wärmeeinflusszone (HAZ) erheblich an Festigkeit. Die intensive Hitze kehrt den Vergütungszustand der Legierung um.
Die Zugfestigkeit des Schweißzusatzwerkstoffs entspricht nicht der Festigkeit der gesamten Verbindung. Bei statischen Berechnungen muss dieser lokale Schwächungszustand berücksichtigt werden. Durch eine künstliche Alterung (Wärmebehandlung) nach dem Schweißen lässt sich zwar ein Teil der Festigkeit wiederherstellen, doch werden die ursprünglichen T6-Eigenschaften dadurch selten vollständig wiedererlangt.
Kernaussage zur DFM-Beurteilung: Die Auslegung ist auf die erwartete Schweißfestigkeit auszurichten, es sei denn, ein vollständiger und qualifizierter Wärmebehandlungsprozess nach dem Schweißen ist ausdrücklich vorgeschrieben und im Budget vorgesehen.
Verzerrung und Wiederholbarkeit des Prozesses
Aluminium dehnt sich beim Erhitzen etwa doppelt so stark aus wie Stahl. Wenn ein Konstrukteur zu große Schweißnähte vorsieht, führt die dadurch entstehende Wärmezufuhr zu einer irreparablen Verformung der Baugruppe. Abhilfemaßnahmen müssen durch ausgewogene Schweißabläufe, übersprungenes Schweißen, Kühlkörper und kontrollierte Zwischenlagentemperaturen in den Prozess integriert werden.
Die Realität gestalten: Verformungen sollten bereits vor Produktionsbeginn durch eine geeignete Konstruktion der Verbindungsstellen, stabile, maßgeschneiderte Vorrichtungen und eine automatisierte Abfolge der Arbeitsschritte verhindert werden. Sich auf das manuelle Richten nach dem Schweißen (Korrektur mit einem Hammer) zu verlassen, bringt den Produktionsplan durcheinander und treibt die Stückkosten in die Höhe.
MIG vs. WIG – Gesamtkosten pro Teil
Ingenieure geben häufig vor, WIG-Schweißen aus Gewohnheit, was die Kosten unnötig in die Höhe treibt.
| Bewertungsfaktor | Vorteile von MIG | Vorteile von TIG |
| Produktionsvolumen | Serienfertigung in gleichbleibender Stückzahl und lange durchgehende Schweißnähte | Prototypenbau und Kleinserien |
| Dicke | Mitteldicke bis dicke Bleche (>3 mm) | Sehr dünne Bleche und filigrane Verbindungen |
| Abscheidungsrate | Hoch | Niedrig |
| Zugang | Es ist ausreichend Freiraum für die MIG-Pistole erforderlich | Torch kann engere und komplexere Winkel bewältigen |
| Aussehen | Akzeptabel (Puls-MIG bietet eine hervorragende Optik) | Präzise Steuerung im „Stacked-Dimes“-Stil lässt sich leichter erreichen |
| Wärmekontrolle | Gut (mit modernen Pulsalgorithmen) | Hervorragendes manuelles Wärmemanagement |
Vergleichen Sie die Zugänglichkeit der Verbindungsstellen, die Gesamtlänge der Schweißnaht, das Produktionsvolumen, die Anforderungen an die Oberflächenbeschaffenheit, die Prüfstufen und die Gesamtkosten des Teils ab Lieferung, bevor Sie sich standardmäßig für MIG oder WIG entscheiden.
💡 Der Vorteil von TZR DFM: Wir schweißen nicht einfach nur das, was in der Zeichnung steht. Bevor die Produktion beginnt, prüft unser Ingenieurteam Ihre CAD-Dateien auf überdimensionierte Schweißnähte und nicht optimierte Verbindungen, wodurch wir unseren Kunden häufig 15–20% an unnötigen Fertigungs- und Nachbearbeitungskosten einsparen.
Schlussfolgerung
- Zuverlässiges MIG-Schweißen von Aluminium beginnt mit einer genauen Legierungsbestimmung, einer gründlichen mechanischen Reinigung und einem geeigneten Schweißdraht.
- Ein gleichmäßiger Drahtvorschub und ein bewährter, erprobter Parameterbereich sind wesentlich wichtiger als das Kopieren einer allgemeinen Einstelltabelle aus dem Internet.
- Eine erfolgreiche Serienfertigung erfordert eine genau definierte Fugengeometrie, vereinbarte Prüfverfahren und strenge Abnahmekriterien, die bereits vor dem ersten Lichtbogenzündung festgelegt werden müssen.
Sind Sie bereit, Ihr Aluminiumprojekt in die Produktion zu bringen?
Teilen Sie TZR die Aluminiumlegierungssorte, die Materialstärke, die Verbindungszeichnungen und das geschätzte Jahresvolumen mit.. Unsere Ingenieure prüfen die Auswahl des Schweißzusatzwerkstoffs, die Zugänglichkeit der Schweißnaht, das Verformungsrisiko und die Anforderungen an die zerstörungsfreie Prüfung, um eine hochgradig reproduzierbare und kosteneffiziente Fertigungsstrategie zu gewährleisten.