
 Italian
 English
 Spanish
 German
 Russian
 French

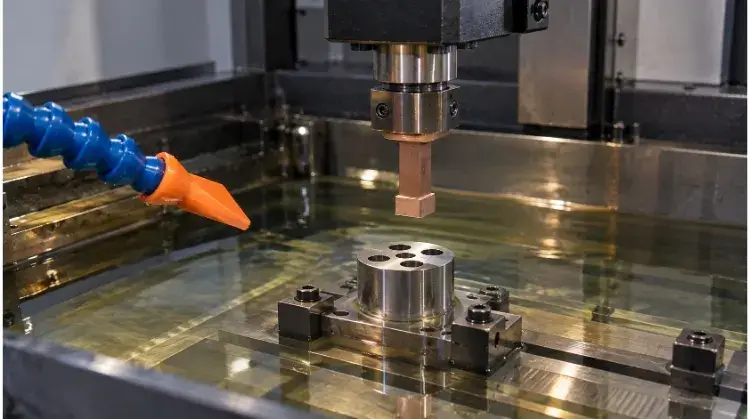
L'elettroerosione a tuffo (EDM, Electrical Discharge Machining) è un processo di lavorazione senza contatto che utilizza scintille elettriche controllate tra un elettrodo sagomato e un pezzo conduttivo per erodere il materiale. Viene utilizzata principalmente per la lavorazione di cavità cieche complesse, angoli interni acuti e metalli temprati che la fresatura CNC tradizionale non è in grado di lavorare.
Tuttavia, poiché si basa sull’erosione termica anziché sul taglio fisico, funziona molto più lentamente rispetto alla lavorazione convenzionale. Per gli ingegneri e i team addetti agli acquisti, la sfida non consiste solo nel comprendere come funzionano le scintille, ma anche nel capire quando una geometria complessa giustifica tempi di ciclo più lunghi e costi aggiuntivi per gli elettrodi su misura.
Prima di valutare i limiti di tolleranza o le strutture dei costi, consultate la tabella di riferimento rapido riportata di seguito per verificare se il vostro componente richieda effettivamente questo processo.
| Requisiti funzionali | Processo principale da valutare |
| Cavità aperte e facilmente accessibili | Fresatura CNC |
| Profili passanti o fori passanti irregolari | Elettroerosione a filo |
| Cavità cieche complesse in materiali temprati | Elettroerosione a tuffo |
| Aree per lo più accessibili con alcuni dettagli isolati e difficili da raggiungere | Fresatura CNC + Elettroerosione a tuffo |
Come l'elettroerosione a tuffo crea cavità senza contatto di taglio
Per definire le tolleranze e gestire i costi, è necessario comprendere come viene effettivamente ricavata la cavità. Il processo si basa interamente sull’erosione termica, il che significa che lo stampo e il pezzo non entrano mai fisicamente in contatto.
Elettrodi sagomati
La geometria di base della cavità è determinata dall’elettrodo. Man mano che la macchina abbassa l’elettrodo verso il pezzo, la sua forma inversa viene trasferita nel metallo.
I materiali più comunemente utilizzati per gli elettrodi sono la grafite e il rame. La grafite è generalmente più veloce da lavorare e resiste bene al calore, il che la rende la scelta standard per la maggior parte delle applicazioni di lavorazione. Il rame, invece, presenta un’usura più prevedibile e consente di ottenere finiture superficiali più levigate.
Spazio di scintilla
La asportazione di materiale avviene tramite migliaia di scintille controllate al secondo. Un servomeccanismo mantiene una distanza precisa — in genere compresa tra 0,01 mm e 0,1 mm — tra l’elettrodo e il pezzo in lavorazione.
Poiché le scintille devono attraversare questa distanza per vaporizzare il metallo, la cavità risultante è sempre leggermente più grande dell’elettrodo stesso. Per tenere conto di questo sovrataglio, gli ingegneri devono lavorare gli elettrodi con dimensioni inferiori a quelle richieste, in modo che la cavità finale corrisponda alle dimensioni della stampa.
Fluido dielettrico
L'intero processo si svolge in immersione in un fluido dielettrico, solitamente un olio a base di idrocarburi. Questo fluido funge da isolante fino al raggiungimento della soglia di tensione esatta, raffredda il pezzo in lavorazione e espelle le particelle di metallo vaporizzate.
Sebbene il processo non eserciti alcuna forza meccanica di taglio, l’asportazione del materiale si basa su un intenso calore localizzato. Questa azione termica altera la microstruttura della superficie lavorata, lasciando uno strato di rifusione duro e fragile (strato bianco) e una zona termicamente alterata (HAZ). Se il pezzo è soggetto a elevate sollecitazioni da fatica, questo strato richiede solitamente un controllo o una rimozione tramite post-lucidatura o incisione chimica.
Scegli Sinker EDM per le giuste caratteristiche
La scelta di ricorrere all'elettroerosione a tuffo dovrebbe basarsi su esigenze geometriche e caratteristiche del materiale piuttosto che su preferenze personali. Si tratta di un processo lento, pertanto viene solitamente riservato a elementi che la lavorazione convenzionale non è in grado di lavorare in modo efficiente.
Geometria della cavità
L'elettroerosione a tuffo è particolarmente indicata per elementi che limitano l'accesso degli utensili di fresatura. Tra le applicazioni tipiche figurano le nervature sottili negli stampi a iniezione, i raggi degli angoli interni inferiori a 0,5 mm e le cavità cieche profonde in cui il rapporto lunghezza/diametro (L/D) supera 10:1.
Tuttavia, il processo presenta ancora rigidi limiti geometrici, poiché l’elettrodo deve avere un percorso lineare libero per entrare e uscire dal pezzo. Inoltre, se una cavità è troppo profonda e stretta, il lavaggio risulta ostacolato. Le particelle erose si accumulano e la scintilla si destabilizza, causando variazioni dimensionali.
Condizioni del materiale
L'unico requisito materiale rigoroso per l'EDM è la conduttività elettrica. Il processo consente di lavorare acciai per utensili temprati, titanio e carburo esattamente allo stesso modo in cui lavora i metalli più morbidi.
Ciò consente ai produttori di sottoporre i componenti a un trattamento termico completo (ad esempio, fino a oltre 50 HRC) prima di procedere alla lavorazione delle caratteristiche finali. La lavorazione a freddo elimina completamente il rischio di deformazioni o variazioni dimensionali causate dai cicli termici del processo di tempra.
Selezione del processo
Scegliere tra l'elettroerosione a tuffo, elettroerosione a filo, e Fresatura CNCg dipende solitamente dall'accessibilità e dal tempo di ciclo. L'elettroerosione a filo è la tecnica standard per i fori passanti, mentre la fresatura CNC rimane il metodo più conveniente per la rimozione di grandi quantità di materiale.
In pratica, questi metodi vengono spesso combinati. Nel caso di un inserto complesso per stampi, un flusso di lavoro standard prevede la sgrossatura e la finitura delle aree aperte accessibili con una fresatrice CNC, il trattamento termico del blocco d’acciaio e, successivamente, l’utilizzo dell’elettroerosione a tuffo solo per gli angoli profondi e le nervature sottili dove gli utensili di fresatura non riescono ad arrivare.
Progettazione delle cavità per l'accesso e il controllo dimensionale
Anche quando una parte richiede l'elettroerosione a tuffo, la sua progettazione influisce notevolmente sul costo finale e sulla precisione dimensionale. Spesso basta modificare leggermente la geometria per evitare di ricorrere a strategie complesse relative agli elettrodi.
Accesso agli elettrodi
L'elettroerosione a tuffo opera principalmente su un asse lineare (di solito l'asse Z). L'elettrodo in grafite o rame deve poter affondare nel pezzo e ritirarsi senza interferenze fisiche.
Quando un progetto presenta sottosquadri, elementi sulle pareti laterali o aree ostruite, non è possibile eseguire un’unica penetrazione rettilinea. Queste geometrie richiedono al fornitore di ricorrere a elettrodi divisi, a capacità di elettroerosione multiasse o a più configurazioni del pezzo, tutte soluzioni che aumentano direttamente i costi degli utensili e i tempi di consegna.
Profondità e lavaggio
Un processo EDM stabile si basa sul continuo lavaggio dei detriti vaporizzati fuori dalla distanza tra gli elettrodi. Nelle cavità profonde e strette o nelle fessure cieche, il fluido dielettrico fresco fatica a raggiungere il fondo e le particelle erose rimangono intrappolate.
I detriti intrappolati provocano scintille secondarie lungo le pareti della cavità. Ciò destabilizza il processo, causando la formazione di cavità con forma “a campana” anziché con pareti diritte. Per evitare che ciò accada nelle scanalature profonde, la macchina deve ricorrere a frequenti cicli di beccata (cicli di salto) per pompare fisicamente il fluido nella fessura, il che aumenta drasticamente il tempo totale di lavorazione.
Angoli e usura
Le scintille elettriche erodono naturalmente per prime le parti più appuntite di un elettrodo. A causa di questa erosione localizzata indice di usura degli elettrodi, è fisicamente impossibile lavorare un angolo interno con raggio effettivamente pari a zero utilizzando l'elettroerosione a tuffo.
Per mantenere tolleranze strette sulle caratteristiche spigolose, i fornitori devono suddividere il lavoro. Un elettrodo di sgrossatura rimuove la maggior parte del materiale, mentre uno o più elettrodi di finitura rifiniscono gli angoli. Allentare il raggio interno sugli angoli non critici (ad esempio, consentendo valori compresi tra R0,1 e R0,2 mm) riduce significativamente il numero di elettrodi di finitura necessari, riducendo sia i costi degli utensili che i tempi di lavorazione.
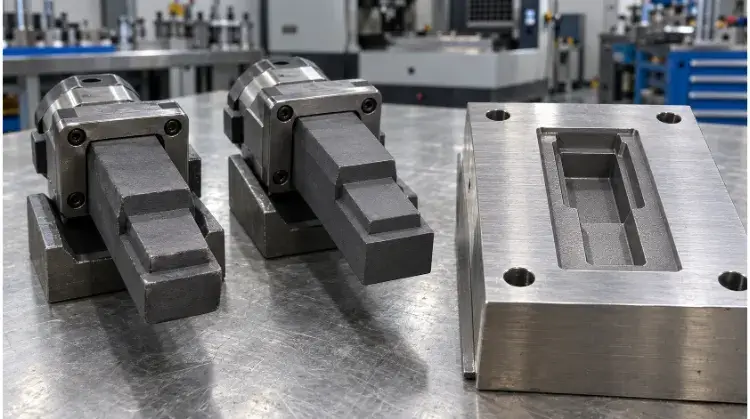
Specificare le tolleranze e la qualità superficiale prima della lavorazione
Durante la fase di ispezione si verifica spesso un disallineamento tra le aspettative tecniche e i risultati effettivi ottenuti in fabbrica. Gli obiettivi di qualità devono essere definiti come requisiti concreti e misurabili prima dell’inizio della lavorazione.
Tolleranze dimensionali
La precisione nell'elettroerosione dipende in larga misura dal modo in cui il pezzo viene fissato e misurato. I disegni tecnici devono definire chiaramente i punti di riferimento per l'ispezione relativi a CMM (macchina di misura a coordinate) verifica e separare esplicitamente le tolleranze relative alla larghezza, alla profondità e alla posizione reale della cavità.
È inoltre fondamentale specificare la fase esatta in cui verranno verificate le dimensioni. Se una cavità richiede una lucidatura manuale post-EDM per rimuovere lo strato di rifusione, il controllo dimensionale deve tenere chiaramente conto del materiale rimosso durante tale operazione secondaria.
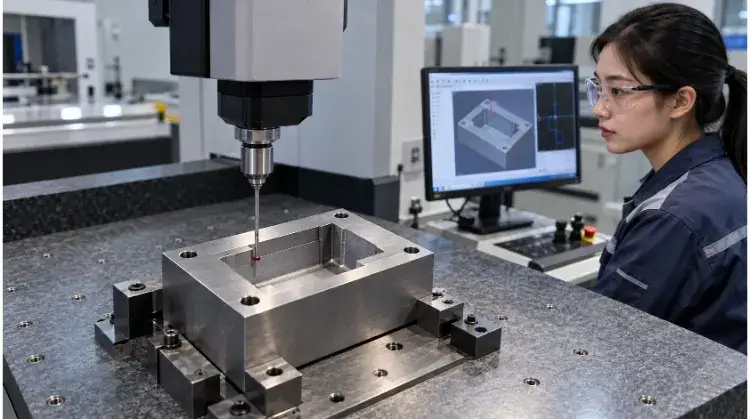
Ruvidità della superficie
L'elettroerosione a tuffo produce una texture opaca ben definita e uniforme, costituita da crateri microscopici sovrapposti. Una passata di sgrossatura ad alta energia lascia una superficie fortemente butterata, mentre le passate di finitura a basso amperaggio consentono di ottenere una finitura molto fine e liscia.
Il raggiungimento di una bassa rugosità superficiale comporta un aumento diretto della durata del ciclo di elettroerosione, poiché richiede migliaia di scintille più lente e a bassa energia. Per contenere i costi, specificare finiture fini (ad es., VDI 12 / Ra 0,4 µm) solo sulle superfici funzionali — quali le facce di tenuta o le cavità degli stampi — e consentono finiture standard ottenute mediante elettroerosione a grezzo (ad es., VDI 30 / Ra 3,2 µm) per quanto riguarda le distanze non critiche.
Integrità della superficie
La natura termica dell'EDM dà origine a uno strato di rifusione (strato bianco), a una zona termicamente alterata (HAZ) e a potenziali microfessurazioni sulla superficie lavorata.
Un valore basso della rugosità superficiale non garantisce che l’integrità della superficie sia accettabile. Per i componenti sottoposti a sollecitazioni elevate in applicazioni aerospaziali o mediche, gli ingegneri devono limitare in modo esplicito la profondità accettabile dello strato di rifusione e definire i metodi di verifica richiesti, quali la sezione trasversale metallurgica o i registri di incisione chimica.
Comprendere quali sono i fattori che determinano i costi e i tempi di consegna dell'EDM
I team addetti agli acquisti rimangono spesso sorpresi dai costi dell'elettroerosione a tuffo. Comprendere come sono strutturati questi costi aiuta a individuare dove gli adeguamenti progettuali possono garantire i maggiori risparmi.
Costi degli elettrodi
Il costo nascosto più consistente nell'elettroerosione a tuffo è rappresentato dalla lavorazione preliminare necessaria per realizzare gli utensili. Ogni preventivo include il tempo dedicato alla progettazione degli elettrodi, il tempo di fresatura CNC per ricavarli dalla grafite grezza o dal rame e il tempo di misurazione con la macchina di misura a coordinate (CMM) per verificarne le dimensioni prima ancora che entrino in contatto con la macchina per l'elettroerosione.
Le cavità complesse richiedono una serie di elettrodi — spesso uno per la sgrossatura e due per la finitura — il che moltiplica il costo degli utensili. Tuttavia, gli stabilimenti che utilizzano sistemi standardizzati di pallet a punto zero (come EROWA o System 3R) possono trasferire senza soluzione di continuità gli elettrodi tra la fresatrice CNC, la macchina di misura a coordinate (CMM) e la macchina per elettroerosione (EDM) in pochi secondi, senza necessità di indicazione manuale. Ciò riduce drasticamente i costi di configurazione e garantisce la precisione per gli ordini ripetuti.
Tempo di lavorazione
L'elettroerosione a tuffo è intrinsecamente lenta e il tempo di lavorazione dipende in larga misura dalla profondità della cavità, dalle condizioni di lavaggio e dai requisiti di finitura superficiale. La rimozione del materiale in eccesso e il raggiungimento di una finitura superficiale fine (ad esempio, VDI 12) richiedono migliaia di scintille lente e a bassa energia, il che allunga i tempi di ciclo in modo esponenziale.
È inoltre importante distinguere il tempo di ciclo della macchina dal tempo di consegna dell'ordine. Anche se uno stabilimento ricorre alla produzione automatizzata "lights-out" per far funzionare l'EDM durante la notte, il tempo di consegna totale deve comunque tenere conto della produzione degli elettrodi, dell'accodamento, delle regolazioni manuali e della lucidatura post-lavorazione.
Compromessi progettuali
Spesso basta apportare piccole modifiche progettuali per evitare l’uso di costosi elettrodi secondari. Ad esempio, aumentando il raggio di un angolo interno non critico da R0,05 mm a R0,2 mm è possibile eliminare del tutto l’uso di un elettrodo dedicato alla finitura.
Allo stesso modo, limitando rigorosamente i requisiti di rugosità superficiale alle sole aree funzionali, il fornitore può lavorare il resto della cavità con impostazioni energetiche più elevate e più efficienti. Sebbene i risparmi effettivi dipendano dalla geometria specifica, l’allentamento dei vincoli relativi alle aree non funzionali comporta sempre una riduzione sia dei costi di attrezzaggio che dei tempi di lavorazione.
Prepara i requisiti e verifica il tuo fornitore di servizi EDM
Per ottenere un preventivo accurato e assicurarsi che lo stabilimento sia effettivamente in grado di garantire la precisione richiesta, è necessario fornire dati chiari e porre domande specifiche relative al processo.
Requisiti per i preventivi
Per ottenere un preventivo attendibile sono necessari sia un modello CAD 3D sia un disegno 2D completamente quotato. Il disegno 2D deve indicare esplicitamente la durezza del materiale (ad es. HRC 52), i punti di riferimento per il controllo, le zone specifiche di finitura superficiale ed eventuali operazioni di post-lavorazione richieste.
Lasciare spazio all’interpretazione riguardo alle tolleranze o ai requisiti di finitura superficiale costringe il fornitore a formulare ipotesi. La maggior parte dei fornitori tenderà a gonfiare il preventivo per coprire i rischi sconosciuti oppure a proporre il metodo più economico e di qualità inferiore per aggiudicarsi l’incarico.
Prove procedurali
Valutate un fornitore in base alla sua strategia di lavorazione, non solo all’elenco delle attrezzature. Chiedete al team di ingegneri di illustrare la sequenza degli elettrodi, come intendono trasferire i punti di riferimento tra il centro di fresatura e la macchina per elettroerosione e il loro piano di lavaggio per le cavità profonde.
Sebbene i marchi di macchine di fascia alta (ad esempio, Makino, GF Machining Solutions) e i sistemi robotizzati di cambio elettrodi siano indicatori significativi di uno stabilimento ben attrezzato, non possono compensare una progettazione inadeguata degli elettrodi o strategie di lavaggio instabili.
Piano di accettazione
Concordate con precisione le modalità di misurazione delle caratteristiche prima di emettere l'ordine di acquisto. Le fessure profonde e strette sono notoriamente difficili da ispezionare, poiché le sonde in rubino standard delle macchine di misura a coordinate (CMM) semplicemente non riescono a inserirsi al loro interno.
È necessario stabilire fin dall'inizio il metodo di misurazione, sia che si ricorra a calibri a perno personalizzati, sia che si utilizzino composti per la fusione (come ReproRubber) per riprodurre la cavità e misurare lo stampo su un comparatore ottico (sistema di visione). Verificare che Ispezione del primo articolo (FAI) definire le modalità di gestione delle tolleranze dimensionali e assicurarsi che il fornitore disponga di un protocollo di comunicazione chiaro nel caso in cui sia necessario rifare un elettrodo durante la produzione.
Sei pronto a valutare il tuo componente? Invia i tuoi modelli 3D e i tuoi disegni al nostro team di ingegneri per una revisione completa della progettazione orientata alla produzione (DFM) e una valutazione dell'elettroerosione a tuffo.