
 French
 English
 Spanish
 German
 Russian
 Italian

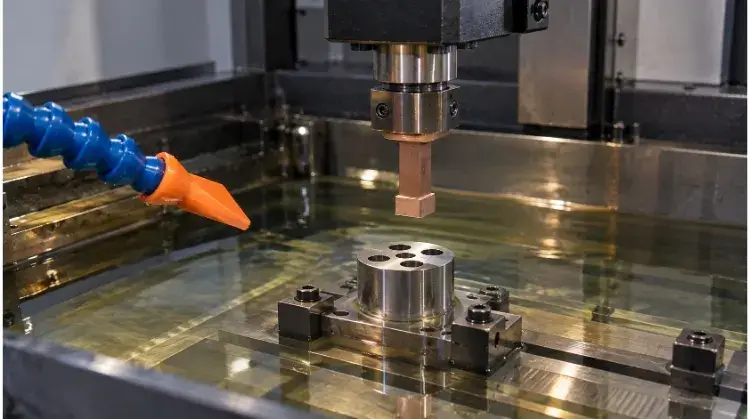
L'électroérosion par enfonçage (EDM) est un procédé d'usinage sans contact qui utilise des étincelles électriques contrôlées entre une électrode profilée et une pièce conductrice pour éroder la matière. Il est principalement utilisé pour usiner des cavités aveugles complexes, des angles internes aigus et des métaux trempés que le fraisage CNC traditionnel ne permet pas d'usiner.
Cependant, comme ce procédé repose sur l’érosion thermique plutôt que sur une coupe physique, il est beaucoup plus lent que l’usinage classique. Pour les ingénieurs et les équipes d’approvisionnement, le défi ne consiste pas seulement à comprendre le fonctionnement des étincelles, mais aussi à déterminer à quel moment une géométrie complexe justifie des temps de cycle plus longs et des coûts liés à la fabrication d’électrodes sur mesure.
Avant d'évaluer les limites de tolérance ou les structures de coûts, consultez le tableau de référence rapide ci-dessous pour vérifier si votre composant nécessite effectivement ce processus.
| Exigences relatives aux fonctionnalités | Processus principal à évaluer |
| Cavités ouvertes et facilement accessibles | Fraisage CNC |
| Profilés traversants ou trous traversants irréguliers | Electro-érosion à fil |
| Cavités aveugles complexes dans des matériaux trempés | Électroérosion par enfonçage |
| Des zones globalement accessibles, avec quelques détails isolés difficiles à atteindre | Fraisage CNC + électroérosion par enfonçage |
Comment l'électroérosion par enfonçage permet de former des cavités sans contact de coupe
Pour définir les tolérances et maîtriser les coûts, il est nécessaire de comprendre comment la cavité est réellement formée. Le procédé repose entièrement sur l'érosion thermique, ce qui signifie que l'outil et la pièce ne se touchent jamais physiquement.
Électrodes profilées
La géométrie de base de la cavité est déterminée par l'électrode. Lorsque la machine abaisse l'électrode vers la pièce à usiner, la forme inverse de celle-ci est reproduite dans le métal.
Les matériaux les plus couramment utilisés pour les électrodes sont le graphite et le cuivre. Le graphite est généralement plus rapide à usiner et résiste bien à la chaleur, ce qui en fait la norme pour la plupart des applications d'usinage. Le cuivre, quant à lui, s'use de manière plus prévisible et permet d'obtenir des finitions de surface plus fines.
Écart d'étincelle
L'enlèvement de matière s'effectue grâce à des milliers d'étincelles contrôlées par seconde. Un servomécanisme maintient une distance précise — généralement comprise entre 0,01 mm et 0,1 mm — entre l'électrode et la pièce à usiner.
Comme les étincelles doivent franchir cet écart pour vaporiser le métal, la cavité ainsi formée est toujours légèrement plus grande que l'électrode elle-même. Pour tenir compte de cette surcoupe, les ingénieurs doivent usiner les électrodes avec des dimensions inférieures à celles requises, afin que la cavité finale corresponde aux dimensions de l'impression.
Fluide diélectrique
L'ensemble du processus se déroule sous immersion dans un fluide diélectrique, généralement une huile hydrocarbonée. Ce fluide sert d'isolant jusqu'à ce que le seuil de tension précis soit atteint, refroidit la pièce à usiner et évacue les particules de métal vaporisées.
Bien que ce procédé n'exerce aucune force de coupe mécanique, l'enlèvement de matière repose sur une chaleur localisée intense. Cette action thermique modifie la microstructure de la surface usinée, laissant une couche de refusion dure et cassante (couche blanche) et une zone affectée thermiquement (ZAT). Si la pièce est soumise à des contraintes de fatigue élevées, cette couche doit généralement être maîtrisée ou éliminée par un polissage ultérieur ou une attaque chimique.
Optez pour l'électroérosion par enfonçage pour bénéficier des fonctionnalités adaptées
La décision d'utiliser l'électroérosion par enfonçage doit reposer sur des impératifs géométriques et les caractéristiques du matériau plutôt que sur une simple préférence. Il s'agit d'un procédé lent, qui est donc généralement réservé aux éléments que l'usinage conventionnel ne permet pas d'usiner efficacement.
Géométrie de la cavité
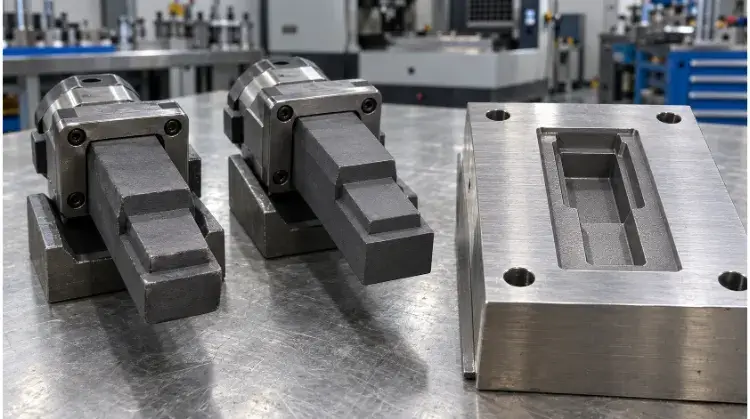
L'électroérosion par enfonçage (EDM) est particulièrement adaptée aux éléments difficiles d'accès pour les outils de fraisage. Parmi les applications typiques, on peut citer les nervures fines dans les moules d'injection, les rayons d'angle internes inférieurs à 0,5 mm et les cavités borgnes profondes dont le rapport longueur/diamètre (L/D) dépasse 10:1.
Toutefois, ce procédé reste soumis à des contraintes géométriques strictes, car l'électrode doit disposer d'un trajet linéaire dégagé pour pénétrer dans la pièce et en ressortir. De plus, si une cavité est trop profonde et trop étroite, l'évacuation des particules est entravée. Les particules issues de l'érosion s'accumulent et l'étincelle se déstabilise, ce qui entraîne des variations dimensionnelles.
État du matériel
La seule exigence matérielle stricte pour l'électroérosion est la conductivité électrique. Ce procédé permet d'usiner les aciers à outils trempés, le titane et le carbure exactement de la même manière que les métaux plus tendres.
Cela permet aux fabricants de soumettre les composants à un traitement thermique complet (par exemple, jusqu'à plus de 50 HRC) avant d'usiner les caractéristiques finales. L'usinage à l'état trempé élimine totalement le risque de déformation ou de variation dimensionnelle causé par les cycles thermiques du processus de trempe.
Sélection du processus
Choisir entre l'électroérosion par enfonçage, électroérosion à filet Fraisage CNCg dépend généralement de l'accès et de la durée du cycle. L'électroérosion à fil est la technique standard pour les trous traversants, tandis que le fraisage CNC reste la méthode la plus rentable pour l'enlèvement de matière en volume.
Dans la pratique, ces méthodes sont souvent combinées. Pour un insert de moule complexe, un processus de fabrication standard consiste à dégrossir et à finir les zones ouvertes accessibles à l’aide d’une fraiseuse à commande numérique, à soumettre le bloc d’acier à un traitement thermique, puis à recourir à l’électroérosion par enfonçage uniquement pour les coins profonds et les nervures fines inaccessibles aux outils de fraisage.
Conception de cavités pour faciliter l'accès et le contrôle dimensionnel
Même lorsqu'une pièce nécessite un usinage par électroérosion par enfonçage, sa conception influe considérablement sur le coût final et la précision dimensionnelle. Une légère modification de la géométrie permet souvent d'éviter de recourir à des stratégies d'électrodes complexes.
Accès aux électrodes
L'électroérosion par enfoncement (Sinker EDM) s'effectue principalement sur un axe linéaire (généralement l'axe Z). L'électrode en graphite ou en cuivre doit pouvoir s'enfoncer dans la pièce et se retirer sans rencontrer d'obstacle physique.
Lorsqu'une conception comporte des contre-dépouilles, des éléments sur les parois latérales ou des zones obstruées, il est impossible de réaliser une seule plongée en ligne droite. Ces géométries obligent le fournisseur à recourir à des électrodes divisées, à des capacités d'électroérosion multiaxiale ou à plusieurs mises en place de la pièce, ce qui augmente directement les coûts d'outillage et allonge les délais de fabrication.
Profondeur et rinçage
La stabilité d'un processus d'électroérosion repose sur l'évacuation continue des débris vaporisés hors de l'intervalle d'étincelage. Dans les cavités profondes et étroites ou les rainures aveugles, le fluide diélectrique frais peine à atteindre le fond, et les particules issues de l'érosion restent piégées.
Les débris coincés provoquent des étincelles secondaires le long des parois de la cavité. Cela déstabilise le processus, ce qui donne lieu à des cavités en forme de « cloche » plutôt qu’à des parois droites. Pour éviter ce phénomène dans les rainures profondes, la machine doit effectuer des cycles de picotage (cycles de saut) pour injecter physiquement du fluide dans l'interstice, ce qui allonge considérablement la durée totale de l'usinage.
Coins et usure
Les étincelles électriques érodent naturellement en premier lieu les parties les plus pointues d'une électrode. En raison de cette érosion localisée taux d'usure des électrodes, il est physiquement impossible d'usiner un angle interne présentant un rayon nul à l'aide de l'électroérosion par enfonçage.
Pour respecter des tolérances serrées sur les arêtes vives, les fournisseurs doivent répartir le travail. Une électrode d’ébauche enlève la majeure partie de la matière, tandis qu’une ou plusieurs électrodes de finition nettoient les angles. Assouplir le rayon interne sur les angles non critiques (par exemple, en autorisant un rayon compris entre R0,1 et R0,2 mm) réduit considérablement le nombre d’électrodes de finition nécessaires, ce qui permet de réduire à la fois les coûts d’outillage et le temps d’usinage.
Préciser les tolérances et la qualité de surface avant l'usinage
Un décalage entre les attentes techniques et les résultats fournis par l'usine survient souvent lors de la phase d'inspection. Les objectifs de qualité doivent être formulés sous forme d'exigences concrètes et mesurables avant le début de l'usinage.
Tolérances dimensionnelles
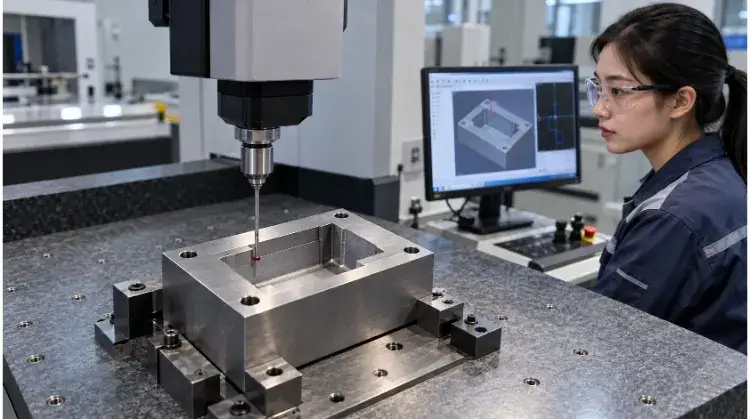
La précision en électroérosion dépend fortement de la manière dont la pièce est fixée et mesurée. Les plans techniques doivent définir clairement les repères de contrôle pour CMM (machine de mesure par coordonnées) vérification et distinguer clairement les tolérances relatives à la largeur, à la profondeur et à la position réelle de la cavité.
Il est également essentiel de préciser à quelle étape exacte les cotes seront vérifiées. Si une cavité nécessite un polissage manuel après l'électroérosion afin d'éliminer la couche de refusion, le contrôle dimensionnel doit clairement tenir compte du matériau retiré au cours de cette opération secondaire.
Rugosité de surface
L'électroérosion par enfonçage (EDM) confère à la pièce une texture mate caractéristique et uniforme, composée de cratères microscopiques qui se chevauchent. Une passe d'ébauche à haute énergie laisse une surface fortement piquée, tandis que les passes de finition à faible intensité permettent d'obtenir une finition très fine et lisse.
L'obtention d'une faible rugosité de surface allonge directement la durée du cycle d'électroérosion, car cela nécessite des milliers d'étincelles plus lentes et de faible énergie. Pour maîtriser les coûts, optez pour des finitions fines (par exemple, VDI 12 / Ra 0,4 µm) uniquement sur les surfaces fonctionnelles — telles que les faces d'étanchéité ou les cavités de moules — et permettent d'obtenir des finitions standard par électroérosion (par exemple, VDI 30 / Ra 3,2 µm) concernant les jeux non critiques.
Intégrité de la surface
La nature thermique de l'électroérosion entraîne la formation d'une couche de refusion (couche blanche), d'une zone affectée thermiquement (ZAT) et de microfissures potentielles sur la surface usinée.
Une faible valeur de rugosité de surface ne garantit pas que l'intégrité de la surface soit acceptable. Pour les composants soumis à des contraintes élevées dans les applications aérospatiales ou médicales, les ingénieurs doivent limiter explicitement la profondeur admissible de la couche de refusion et définir les méthodes de vérification requises, telles que les coupes transversales métallurgiques ou les relevés par gravure chimique.
Comprendre les facteurs qui influencent le coût et les délais de fabrication des pièces usinées par électroérosion
Les équipes chargées des achats sont souvent surprises par le coût de l'électroérosion par enfonçage. Comprendre la structure de ces coûts permet d'identifier les modifications de conception susceptibles de générer les économies les plus importantes.
Coûts des électrodes
Le coût caché le plus important dans l'électroérosion par enfonçage réside dans les opérations de fabrication préliminaires nécessaires à la réalisation des outils. Chaque devis inclut le temps d'ingénierie consacré à la conception des électrodes, le temps de fraisage CNC nécessaire à leur usinage à partir de graphite ou de cuivre brut, ainsi que le temps passé sur la machine à mesurer tridimensionnelle (MMT) pour vérifier leurs dimensions avant même qu'elles ne soient placées dans la machine d'électroérosion.
Les cavités complexes nécessitent une série d'électrodes — souvent une pour l'ébauche et deux pour la finition —, ce qui multiplie le coût de l'outillage. Cependant, les usines utilisant des systèmes de palettes à point zéro standardisés (tels que EROWA ou System 3R) peuvent transférer de manière transparente les électrodes entre la fraiseuse CNC, la machine à mesurer tridimensionnelle (MMT) et la machine d'électroérosion en quelques secondes, sans réglage manuel. Cela réduit considérablement les coûts de mise en place et préserve la précision pour les commandes répétitives.
Temps d'usinage
L'électroérosion par enfonçage est par nature un procédé lent, et la durée d'usinage dépend fortement de la profondeur de la cavité, des conditions de rinçage et des exigences en matière de finition de surface. L'enlèvement de matière en volume et l'obtention d'une finition de surface fine (par exemple, VDI 12) nécessitent des milliers d'étincelles lentes et de faible énergie, ce qui allonge les temps de cycle de manière exponentielle.
Il est également important de distinguer le temps de cycle de la machine du délai de traitement de la commande. Même si une usine recourt à une fabrication automatisée sans surveillance pour faire fonctionner l'électroérosion pendant la nuit, le délai total doit tout de même tenir compte de la fabrication des électrodes, de la mise en file d'attente, des réglages manuels et du polissage après usinage.
Compromis de conception
De légères modifications de conception permettent souvent d'éviter le recours à des électrodes secondaires coûteuses. Par exemple, le fait d'augmenter le rayon d'un angle interne non critique de R0,05 mm à R0,2 mm peut permettre de se passer complètement d'une électrode de finition dédiée.
De même, le fait de limiter strictement les exigences de rugosité de surface aux zones fonctionnelles permet au fournisseur d'usiner le reste de la cavité avec des paramètres énergétiques plus élevés et plus efficaces. Bien que les économies exactes dépendent de la géométrie spécifique, l'assouplissement des contraintes non fonctionnelles réduit toujours à la fois les coûts d'outillage et le temps d'usinage.
Préparez votre cahier des charges et vérifiez les qualifications de votre fournisseur de solutions EDM
Pour obtenir un devis précis et vous assurer que l'usine est réellement en mesure d'atteindre le niveau de précision requis, vous devez fournir des données claires et poser des questions précises sur les processus.
Conditions de devis
Pour établir un devis fiable, il faut disposer à la fois d'un modèle CAO en 3D et d'un dessin en 2D entièrement coté. Le dessin en 2D doit indiquer explicitement la dureté du matériau (par exemple, HRC 52), les repères de contrôle, les zones spécifiques de finition de surface et tout post-traitement requis.
Le fait de laisser les tolérances ou les exigences en matière de finition de surface sujettes à interprétation oblige le fournisseur à émettre des hypothèses. La plupart des fournisseurs vont soit gonfler leur devis pour couvrir les risques inconnus, soit proposer la méthode la moins chère et de moindre qualité afin de remporter le marché.
Preuves de procédure
Évaluez un fournisseur en fonction de sa stratégie d'usinage, et pas uniquement de sa liste d'équipements. Demandez à l'équipe d'ingénierie de vous expliquer l'ordre d'utilisation des électrodes, la manière dont elle prévoit de transférer les repères entre le centre de fraisage et la machine d'électroérosion, ainsi que son plan de rinçage pour les cavités profondes.
Si les marques de machines haut de gamme (par exemple, Makino, GF Machining Solutions) et les changeurs d'électrodes robotisés constituent des indicateurs fiables du niveau de compétence d'un site, ils ne peuvent toutefois pas compenser une conception défaillante des électrodes ou des stratégies de rinçage instables.
Plan d'acceptation
Convenez précisément de la manière dont les caractéristiques seront mesurées avant de passer la commande. Les rainures profondes et étroites sont particulièrement difficiles à inspecter, car les palpeurs en rubis des MMT standard ne peuvent tout simplement pas s'y insérer.
La méthode de mesure doit être définie dès le début, qu’il s’agisse d’utiliser des jauges à broches sur mesure ou des composés de moulage (tels que ReproRubber) pour reproduire la cavité, puis de mesurer le moule à l’aide d’un comparateur optique (système de vision). Vérifiez que Inspection du premier article (FAI) définir la procédure à suivre, préciser comment seront gérées les écarts dimensionnels et s'assurer que le fournisseur dispose d'un protocole de communication clair au cas où une électrode devrait être refabriquée en cours de production.
Prêt à évaluer votre composant ? Envoyez-nous vos modèles 3D et vos plans à notre équipe d'ingénieurs pour une analyse approfondie de la fabricabilité (DFM) et une évaluation de l'électroérosion par enfonçage (EDM).