
 Russian
 English
 Spanish
 German
 Italian
 French

Электросопротивлениевая сварка (ERW) — это высокоскоростной производственный процесс, при котором листы металла соединяются под действием давления и локального нагрева, создаваемого электрическим током. Для этого процесса не требуются присадочные материалы, что делает его экономичным и обеспечивающим высокую повторяемость решением для изготовления корпусов из листового металла по индивидуальным заказам и сборки крупносерийных узлов.
Хотя основные физические принципы джоулева нагрева просты, добиться надежного сварного соединения в производственных условиях не так просто. Анализируя сотни CAD-файлов в компании TZR, мы постоянно обнаруживаем, что наиболее распространённой причиной неудач является не сварочный аппарат, а исходный проект соединения. Успех процесса полностью зависит от правильного подбора марок материалов, покрытий, посадки деталей и доступа к электроду ещё до начала резки первого прототипа.
Каждую неделю мы получаем одни и те же вопросы от заказчиков и инженеров: подходит ли контактная сварка для моей детали? Как следует спроектировать сварное соединение? И сколько это будет стоить? Вот практические ответы, которые вам понадобятся перед окончательной доработкой чертежей.
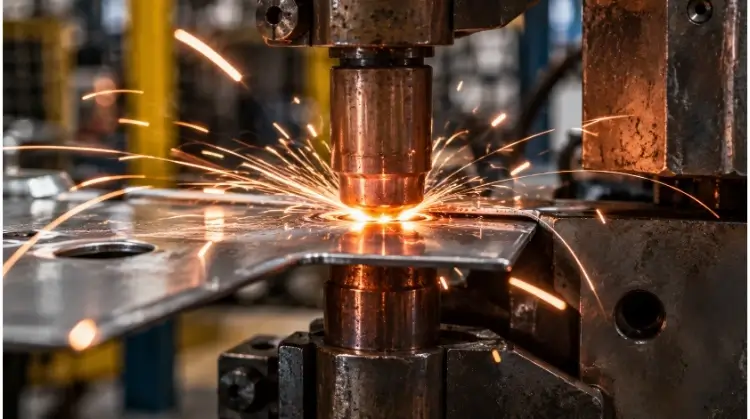
Как работает электросопротивленческая сварка?
Для проектирования надёжного соединения полезно понимать, как формируется сварочный узел. При контактной сварке тепло образуется за счёт внутреннего тепловыделения и механического кования, а не за счёт открытой электрической дуги.
Ток вызывает локальное нагревание
Этот процесс основан на нагреве за счёт энергии Джоуля, который описывается формулой:
Q = I²Rt
Тепло (Q) выделяется, когда регулируемый электрический ток (I) протекает через естественное электрическое сопротивление (R) соприкасающихся заготовок в течение определенного промежутка времени (t).
Поскольку выделяемое тепло пропорционально квадрату силы тока, даже небольшие изменения силы тока приводят к значительным изменениям. Наибольшее электрическое сопротивление возникает на границе раздела между двумя металлическими листами, что позволяет сконцентрировать тепло именно в том месте, где должно образоваться соединение. Именно поэтому выбор правильной предварительной обработки поверхности перед сваркой — например, удаление толстого слоя оксидов с алюминия — является важнейшим этапом проектирования с точки зрения технологичности (DFM) для обеспечения стабильного сопротивления.
Следует отметить, что, хотя во многих случаях при контактной сварке металл плавится с образованием зоны плавления, в некоторых процессах (например, при выполнении определенных видов стыковых сварных швов) соединения образуются в твердом состоянии под действием тепла и сильной пластической деформации.
Давление формирует и удерживает наггет
Одно только тепло приведёт к тому, что металл просто сгорит или будет прожжен насквозь. Обязательным условием является механическое давление, создаваемое электродами.
Это усилие зажима обеспечивает стабильный начальный контакт между листами, регулируя фактическую площадь контакта до того, как начнёт протекать ток. Во время сварки давление удерживает расплавленный металл, ограничивая количество выбросов (брызг), выходящих за пределы соединения. После прекращения прохождения тока электроды продолжают оказывать давление для уплотнения металла, что способствует стабильности заварного шва во время его охлаждения. Как недостаточное, так и чрезмерное давление негативно сказывается на конечной прочности сварного шва.
Цикл сварки
Стандартная сварка сопротивлением осуществляется в соответствии со строгим графиком, рассчитанным с точностью до миллисекунд и управляемым станком:
- Время сжимать: Электроды смыкаются и создают необходимое усилие зажима на заготовках.
- Время сварки: Ток протекает по цепи, выделяя тепло и формируя сварной узел.
- Время выдержки: Ток отключается, но электроды остаются замкнутыми под давлением, что позволяет заготовке затвердеть и остыть.
- Время простоя: Электроды размыкаются, что позволяет переместить деталь для выполнения следующего сварного шва.
Стоимость производства: В случае изготовления нестандартных корпусов партиями от 1 000 шт. и более отказ от ручной укладки деталей делает сварку ERW одним из наиболее экономически выгодных способов сборки. Короткое время цикла, минимальный расход материалов и простота автоматизации делают этот метод чрезвычайно эффективным для серийной сборки.
Точечная, шовная или выпуклая сварка: что подходит
Выбор подходящего метода контактной сварки зависит от геометрии детали, требуемой прочности соединения и условий производства.
Точечная сварка перекрывающихся листов
Точечная сварка — это стандартный метод соединения двух или более перекрывающихся металлических листов. Он широко применяется при изготовлении металлических корпусов, внутренних кронштейнов, армирующих пластин и повторяющихся соединений внахлест. Данный метод особенно эффективен для стандартных толщин листа в диапазоне от 0,5 мм до 3,0 мм, хотя точные пределы зависят от марки материала и технических характеристик оборудования.
Несмотря на свою эффективность, точечная сварка имеет определённые конструктивные ограничения. Как правило, для неё требуется физическое пространство, чтобы медные электроды могли подойти с обеих сторон соединения. В ходе этого процесса образуются отдельные локализованные сварочные узелки, а не сплошной шов. Инженеры также должны учитывать углубления на поверхности. При изготовлении декоративных деталей инженеры часто предписывают использовать плоский медный электрод с видимой стороны и закругленный наконечник с обратной стороны, что позволяет свести к минимуму вмятины и сократить объем шлифовки после сварки. Наконец, естественный износ электродов в ходе производственного цикла будет постепенно влиять на размер зоны сварки, если не контролировать этот процесс.
Сварка швов для непрерывных соединений
Если в рамках проекта требуются непрерывные или потенциально герметичные соединения, обычно рассматривается возможность применения шовной сварки.
Вместо статических точечных электродов в этом процессе используются вращающиеся диски из медного сплава. Когда заготовки проходят между дисками, станок подает импульсный ток, создавая серию перекрывающихся точечных сварных швов. Швеевая сварка часто применяется для изготовления резервуаров для жидкостей из тонколистового металла, фильтров и герметичных алюминиевых коробок. Непрерывность сварного шва в значительной степени зависит от степени перекрытия отдельных сварных узелков. Если соединение предназначено для удержания жидкостей или газов, после сварки оно все равно должно пройти специальную проверку на герметичность.
Проекционная сварка гаек и шпилек
При проекционной сварке тепло, выделяемое при сварке, концентрируется в определённых точках, заданных конструкцией детали, а не зависит от формы кончика электрода. Это основной метод крепления сварных гаек, сварных шпилек, узлов с перекрёстными проволоками и распорок к основаниям из листового металла.
В этом процессе используются заранее отштампованные углубления или обработанные на станке выступы на одной из заготовок. Эти выступы концентрируют электрический ток, в результате чего они быстро нагреваются и разрушаются под давлением электрода. Это делает данный метод особенно полезным для соединения деталей различной толщины (соотношение до 3:1). Поскольку за один ход станка можно выровнять сразу несколько выступов, это позволяет значительно сократить время цикла по сравнению с обработкой отдельных точек.
Другие распространенные методы сварки сопротивлением
| Процесс | Типовые применения |
| Сварка встык | Проволочные соединения, стержни и кольца |
| Сварка встык с использованием метода «флэш» | Железнодорожные рельсы, обода колес, трубы и детали больших сечений |
| Микро-контактная сварка | Электрические клеммы, выводы аккумуляторов и миниатюрные компоненты |
| Сварка с перекрестным расположением проволок | Металлические сетки, решетки для стеллажей и проволочные конструкции |
Почему материалы и покрытия влияют на качество сварки?
Электрическое сопротивление соединения является основной величиной в этом процессе. Поскольку различные сплавы и состояния поверхности по-разному проводят электричество, параметры, обеспечивающие идеальную сварку низкоуглеродистой стали, совершенно не подойдут для алюминия или оцинкованного листа.
| Тип материала | Общие трудности в производстве | Основные инженерные задачи |
| Низкоуглеродистая сталь | Низкий | Загрязнение поверхности (масло/накипь) и зазоры при сборке |
| Оцинкованная сталь | Средний | Прилипание электрода, износ наконечника и вытеснение цинка |
| Нержавеющая сталь | От низкого до среднего | Глубокие вмятины и локальный перегрев |
| Высокопрочная сталь | Средний | Узкие диапазоны параметров и режимы хрупкого разрушения |
| Алюминиевые сплавы | Высокий | Высокая теплопроводность и неравномерные оксидные пленки |
| Медные сплавы | Высокий | Сверхнизкое электрическое сопротивление и быстрое рассеивание тепла |
| Несовместимые металлы | Требуется проверка | Термический дисбаланс и хрупкие интерметаллические фазы |
Примечание по процессу: Данные показатели являются ориентировочными. Фактические производственные результаты в значительной степени зависят от конкретной марки материала, толщины листа, веса покрытия, конфигурации стопки листов, материала электродов и технических возможностей оборудования.
Листовая сталь из углеродистой стали и с покрытием
Обычная низкоуглеродистая сталь без покрытия — самый простой в обработке материал для контактной сварки, характеризующийся широким диапазоном допустимых параметров и высокой устойчивостью к отклонениям. Однако толстый слой прокатной окалины, ржавчина или смазочные масла, используемые при штамповке, по-прежнему могут нарушать электрический контакт и приводить к нестабильности процесса.
Когда углеродистая сталь покрывается цинком (оцинковывается или подвергается гальваническому отжигу) для обеспечения коррозионной стойкости, динамика процесса изменяется. Цинк плавится при гораздо более низкой температуре, чем сталь, что изменяет сопротивление контакта на границе раздела. В результате для оцинкованной стали обычно требуются на 20%–30% более высокие сварочные токи и более длительное время сварки, чтобы удалить слой цинка и расплавить лежащую под ним сталь. Кроме того, расплавленный цинк имеет тенденцию вступать в легирующее взаимодействие с медными электродами, ускоряя износ наконечников. При работе с современными высокопрочными оцинкованными сталями инженеры также должны тщательно контролировать скорость охлаждения, чтобы предотвратить хрупкость, вызванную жидким металлом (LME).
Нержавеющая и высокопрочная сталь
Нержавеющая сталь (например, марки 304 или 316) обладает более высоким электрическим сопротивлением и более низкой теплопроводностью по сравнению с углеродистой сталью. Это означает, что для выработки необходимого количества тепла требуется значительно меньший сварочный ток. Однако такое высокое сопротивление приводит к быстрой концентрации тепла. Если сила тока или время сварки слишком велики, это приводит к сильному локальному перегреву, деформации детали и глубокому вдавливанию электрода.
Высокопрочная сталь (HSS) и усовершенствованная высокопрочная сталь (AHSS) создают сложности с точки зрения механических характеристик. Поскольку материал отличается высокой жесткостью, станок должен прикладывать гораздо большее усилие зажима электрода, чтобы устранить даже незначительные зазоры при совмещении деталей до начала прохождения тока. Цикл быстрого нагрева и закалки также может приводить к образованию хрупких микроструктур в HSS. Для обеспечения надёжной работы наша команда инженеров оценивает прочность сварного шва и виды разрушения (например, отслоение по сравнению с вырыванием «кнопки») в соответствии со стандартами ISO 14373 или AWS D8.1.
Алюминий, медь и сплавы
Алюминий и медь трудно сваривать методом контактной сварки, поскольку они являются отличными проводниками как тепла, так и электричества. При подаче тока тепло рассеивается в окружающий металл, а не концентрируется в месте соединения.
Для успешной сварки алюминия аппарат должен генерировать мощные и быстрые всплески тока, чтобы расплавить зону соединения до того, как тепло успеет рассеяться. Кроме того, на поверхности алюминия естественным образом образуется прочный оксидный слой с непредсказуемыми электротехническими характеристиками, который необходимо тщательно контролировать или удалять химическим способом перед сваркой. Сварка медных сплавов представляет ещё большую сложность из-за их сверхнизкого сопротивления, что зачастую требует использования специальных электродов из тугоплавких металлов (таких как вольфрам или молибден) для принудительного направления тепла в заготовку.
При сварке разнородных металлов различия в температуре плавления и удельном сопротивлении приводят к асимметричному тепловому балансу. Сварной узел, как правило, образуется в металле с более высоким удельным сопротивлением, что требует использования специальных переходных материалов, электродов нестандартной геометрии или тщательной проверки с помощью пробных сварных швов.
Как проектировать детали для контактной сварки?
Контактная сварка в значительной степени зависит от геометрии детали. На этапе проектирования в САПР инженеры должны разрабатывать соединения, которые обеспечивают физический доступ для сварного инструмента и гарантируют предсказуемое поведение электрического тока. Это один из наиболее важных этапов проектирования с учетом технологичности (DFM).
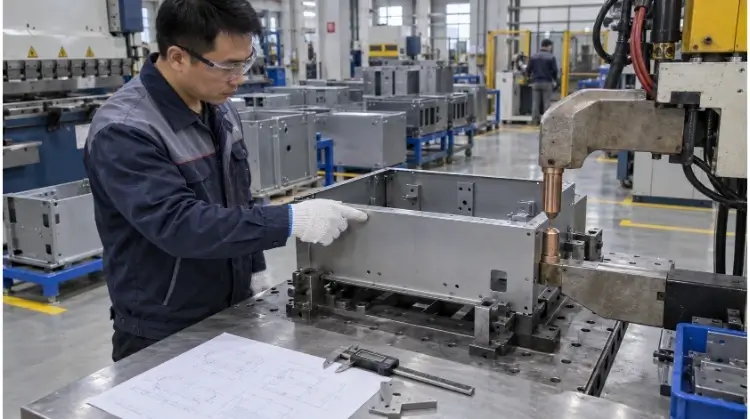
Доступ к электродам и геометрия фланца
В отличие от лазерная сварка для которых требуется лишь прямая видимость, в то время как точечная и проекционная сварка обеспечивают физическое зажимное крепление детали. Наиболее распространённой ошибкой при проектировании с учётом технологичности (DFM) является разработка соединения, в котором электроды физически не могут достичь места сварки или плотно прилечь к нему.
Разработчики должны проверить следующее:
- Выравнивание: Верхний и нижний электроды должны быть идеально выровнены по общей оси.
- Расстояние: Стержни электродов и кронштейны станка не должны соприкасаться с соседними радиусами изгиба, фланцами или крепежными элементами.
- Контактная зона: Поверхность электрода должна плотно и равномерно прилегать к листу. Сварка под углом или по кривой приведет к немедленному выталкиванию металла и образованию слабых соединений.
- Конструктивная жесткость: Сайт фланец из листового металла должна быть достаточно широкой и жесткой, чтобы выдерживать усилие зажима станка, не деформируясь.
- Глубокие полости: Для узких U-образных каналов или глубоких корпусов часто требуются специальные смещенные электроды, что может ограничивать максимальное прикладываемое усилие и увеличить затраты на наладку оборудования.
Размер наггетта, шаг и расстояние между кромками
Прочность сборки зависит от размеров соединения.
Если точечный сварной шов расположен слишком близко к краю детали, расплавленный металл будет вытекать в сторону (выброс), что приведет к образованию слабого соединения и создаст угрозу безопасности. Стандартным инженерным требованием является соблюдение минимального расстояния от края, равного не менее чем двукратному диаметру сварочного сердечника.
Аналогичным образом, сварные швы нельзя располагать слишком близко друг к другу. Если шаг (расстояние) между точками слишком мал, электрический ток пойдет по пути наименьшего сопротивления, проходя через соседний, ранее выполненный сварной шов, а не через границу нового соединения. Это явление, известное как маневровые работы, что приводит к образованию сварных узелков недостаточного размера или к их полному отсутствию.
| Проверка проекта | Инженерная зависимость |
| Диаметр сварного шва | Исходный материал, толщина листа и геометрия рабочей поверхности электрода. |
| Расстояние до края | Требуемый размер наггетса, прочность краев и защита от выпадения. |
| Шаг сварки | Необходимая прочность соединения и снижение эффекта электрического шунтирования. |
| Ширина фланца | Необходимо учитывать диаметр сварного шва, расстояние до кромки и геометрию электрода. |
| Стопка листов | Максимальное количество слоев (обычно 2–3) и соотношения толщин (следует избегать соотношений, превышающих 3:1). |
Инженерная поддержка: Не уверены, обеспечивает ли конструкция вашего фланца достаточный зазор между электродами или позволяет избежать шунтирования? Предоставьте свои 3D-файлы CAD для бесплатной экспертизы по технологичности (DFM), которую проведет инженерная команда TZR, прежде чем утверждать чертежи.
Монтаж и отделка поверхностей
Поскольку при контактной сварке соединение формируется под давлением, любой зазор между металлическими листами до начала сварки может привести к сбоям в процессе. Если часть зажимного усилия станка тратится на сжатие деформированных деталей, фактическое давление соприкосновения в месте соединения снижается, что приводит к преждевременному выталкиванию деталей и неравномерному нагреву. Инженеры должны учитывать допуски штамповки и упругую деформацию при изгибе еще на этапе проектирования.
В случае деталей, к которым предъявляются высокие эстетические требования, необходимо учитывать последующие процессы отделки. Контактная сварка, естественно, оставляет на поверхности некоторую степень вдавливания и локальные тепловые окрашивания. Если сборка будет с порошковым покрытием, небольшие вмятины могут быть заделаны краской. Однако если деталь изготовлена из матовой нержавеющей стали или требует прозрачного анодирования, зона термического воздействия изменит текстуру и химический состав материала, что приведет к хорошо заметным цветовым отклонениям.
Если не учесть это на этапе проектирования, производителям часто приходится прибегать к трудоемкой ручной шлифовке после сварки. Такая трудоемкая доработка полностью нивелирует преимущества в стоимости за цикл, которые изначально делали контактную сварку привлекательной.
Реальность цеха: Параметры сварки не могут полностью компенсировать неточную посадку деталей. Если детали из листового металла не прилегают ровно к зажимному приспособлению, качество сварного шва всегда будет нестабильным.
Настройка тока, времени и усилия электрода
Для налаживания стабильного производственного процесса необходимо выйти за рамки базовой формулы джоулева нагрева и тщательно сбалансировать настройки оборудования.
Ток, время и баланс сил
Три основные переменные в контактной сварке — ток, время и давление — находятся в строгой взаимозависимости. Невозможно изменить одну из них, не повлияв на поведение остальных. Например, увеличение давления на электрод приводит к снижению контактного сопротивления; чтобы сохранить прежнюю тепловыделение, необходимо пропорционально увеличить сварной ток или время сварки.
| Состояние параметра | Вероятный результат на сварном шве |
| Недостаточная сила тока | Недостаточный размер сварного узелка или отсутствие сплавления (холодная сварка). |
| Превышение силы тока | Сильное разбрызгивание, прилипание электрода и прожигание металла. |
| Нехватка времени | Недостаточная тепловыделение, приводящее к ослаблению соединения. |
| Чрезмерное время | Локальный перегрев, глубокие вмятины от электродов и быстрый износ наконечника. |
| Недостаточное давление | Нестабильный электрический контакт, приводящий к немедленному выталкиванию с поверхности. |
| Чрезмерное давление | Снижение контактного сопротивления и плотности тока, что может привести к уменьшению размера заготовки. |
Графики сварки и временные окна для проведения работ
Перед запуском в серийное производство инженеры разрабатывают «график сварки». Это запрограммированная последовательность, которая определяет точные параметры для каждого этапа хода машины, включая время сжатия, время сварки, время удержания, уровень тока и усилие электрода. При работе с более толстыми материалами сюда также может входить количество импульсов.
В ходе настройки технические специалисты составляют схему сварной выступ (или технологическое окно). Нижняя часть этого участка представляет минимальные параметры, необходимые для формирования приемлемого заготовки; верхняя часть представляет предел, при котором избыточное нагревание приводит к выталкиванию заготовки. Цель производственного предприятия заключается не в поиске единственной «идеальной» точки параметров, а в том, чтобы безопасно разместить производственный график в пределах этого стабильного диапазона, чтобы компенсировать нормальные колебания качества материала от партии к партии.
Примечание по оборудованию: Хотя стандартные трансформаторы переменного тока по-прежнему широко используются, в современном прецизионном сборе зачастую применяются инверторные источники питания на основе постоянного тока средней частоты (MFDC). Они обеспечивают управление током с точностью до миллисекунд и более быструю адаптацию к динамическим изменениям сопротивления в процессе сварки.
Износ электродов и охлаждение
Медные электроды являются расходными материалами. В ходе сотен циклов сварки повторяющееся воздействие высокой температуры и давления приводит к уплощению и расширению рабочей поверхности электрода — явлению, известному как «грибовидная деформация». По мере увеличения площади рабочей поверхности плотность тока снижается, что приводит к образованию более мелких и менее прочных сварных узелков. При сварке металлов с покрытием, таких как оцинкованная сталь, на электроде также оседают цинковые сплавы, что ещё больше ухудшает его рабочие характеристики.
Для обеспечения стабильности технологического процесса на производственных линиях необходимо обеспечить:
- Частота обработки наконечника (придание новой формы медной насадке)
- Абсолютные пределы замены электродов
- Проверка расхода охлаждающей воды (недостаточное охлаждение приводит к экспоненциальному увеличению износа)
- Данные о количестве сварных швов, привязанные к станку
- Проверка на разрушаемость после нанесения покрытия
Техника безопасности на производстве: Обеспечьте защиту операторов от точек защемления электродами, летящих металлических частиц, горячих деталей, паров покрытия и накопленной электрической энергии. Перед проведением технического обслуживания отключите оборудование от источника питания и разрядите его.
Почему сварные соединения, выполненные методом сопротивления, разрушаются в процессе производства?
Когда на полу происходит сбой в процессе контактной сварки, неопытный оператор зачастую в первую очередь просто увеличивает силу тока. Однако для выявления первопричины необходимо сначала обратить внимание на физические признаки неисправности.
Слабые или недоразвитые «Наггетс»
Если при разборке обнаруживается небольшой или отсутствующий сливкообразный слой, основной причиной является недостаток концентрированного тепла. Это может быть вызвано недостаточным током или временем сварки, но с такой же вероятностью причиной может служить чрезмерное давление электрода, чрезмерно раздувшийся наконечник электрода, масло или окалина на поверхности, либо электрический шунтирующий ток, проходящий через соседний шов.
Важное напоминание: Наличие видимого следа от электрода на поверхности листа не является доказательством того, что внутри соединения сформировался прочный сварочный узел.
Выталкивание, вдавливание и прилипание
Визуальные дефекты являются непосредственными признаками нарушения сбалансированности процесса.
| Видимый дефект | Распространенные причины | Что нужно проверить в первую очередь |
| Выброс (брызги) | Слишком высокий ток, слишком низкое давление или значительные зазоры между листами. | Текущие настройки, усилие зажима и расстановка деталей. |
| Глубокая вмятина | Слишком мала площадь поверхности электрода, чрезмерное нагревание или чрезмерное давление. | Состояние наконечника электрода и время сварки. |
| Прилипание электрода | Накопление нагара (цинк/алюминий), недостаточное охлаждение или перегрев. | Чистота электродов и расход воды в системе водяного охлаждения. |
| Поверхностное сжигание | Загрязнение поверхности или плохой начальный контакт электрода. | Чистота материала и выравнивание наконечников. |
| Искажение деталей | Неправильная последовательность сварки или недостаточная опора приспособления. | Порядок сварки, общий принос тепла и жесткость зажимного приспособления. |
Стоимость дефектов, возникающих на последующих этапах: Дефекты, выявленные в ходе окончательной сборки, анодирование, либо нанесение порошкового покрытия приводят к дорогостоящему браку деталей и задержкам поставок. Вложения в надлежащее проектирование с учетом технологичности (DFM) и настройку приспособлений на начальном этапе обходятся в разы дешевле, чем устранение брака партий продукции на последующих этапах.
Маневровые операции, несоосность и некачественная сборка
Проблемы с геометрическим совмещением часто маскируются под сбои в настройках параметров. Если верхний и нижний электроды смещены, сварное ядро будет формироваться неравномерно и смещено относительно центра. Если зажимное устройство недостаточно жесткое, повторяемое позиционирование становится невозможным.
Диагностический пример из практики:
В ходе сборки партии корпусов из нержавеющей стали толщиной 1,5 мм оператор заметил, что третий и четвертый точечные швы подряд постоянно не выдерживали испытания на отрыв, хотя первые два шва прошли испытание без проблем. Вместо того чтобы регулировать силу тока станка, инженерная команда определила причину проблемы как электрическое маневрирование. В проекте, выполненном в системе САПР, сварные швы были расположены слишком близко друг к другу. Ток при выполнении третьего сварного шва обходил предполагаемое соединение и возвращался обратно через соседние, обладающие высокой проводимостью первый и второй сварные швы. Решением проблемы стала корректировка последовательности сварки и увеличение шага на техническом чертеже, что позволило полностью устранить дефект без изменения параметров оборудования.
Как провести осмотр и проверку качества сварных швов?
Поскольку сам шов скрыт между двумя металлическими деталями, визуального осмотра никогда бывает недостаточно. Качество необходимо проверять с помощью сочетания разрушающих испытаний и мониторинга в режиме реального времени.
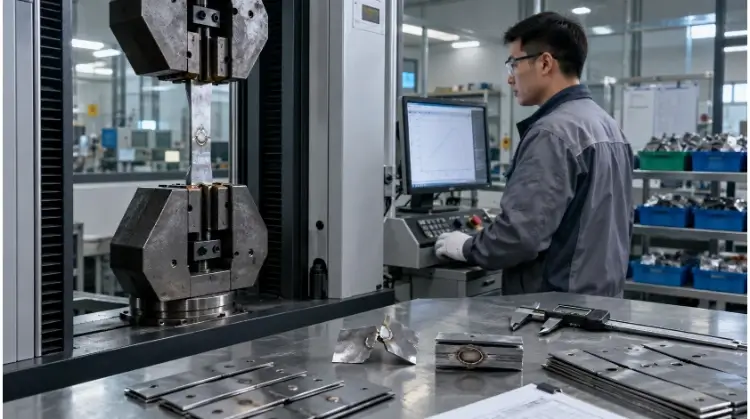
Испытания сварных швов на разрушение
Разрушающие испытания являются обязательными на этапе наладки, после заточки электродов, а также через определенные промежутки времени в ходе производственного цикла.
- Тест на отслоение: Самый распространённый метод испытаний на производстве. Перекрывающиеся листы разрывают, чтобы убедиться, что из одного листа вырывается цельная металлическая «пуговица», что свидетельствует о том, что сварной шов прочнее основного металла.
- Испытание долотом: Между листами рядом со сварным швом вбивают долото, чтобы проверить, нет ли хрупкого разрушения или отслоения.
- Испытание на растяжение и сдвиг: Испытание проводилось в лаборатории с использованием универсальной испытательной машины для определения точного значения силы, необходимой для разрушения соединения при сдвиге.
- Испытание на поперечное растяжение: Измеряет сопротивление соединения растягивающим силам, действующим перпендикулярно листу.
- Исследование методом макроэтча: Сварной шов разрезают пополам, полируют и подвергают химическому травлению, чтобы под микроскопом определить точный диаметр сварного узелка и глубину провара.
Инспекция и мониторинг технологических процессов
Неразрушающий мониторинг обеспечивает непрерывный сбор данных в промежутках между разрушающими разборками. Сюда входят проверка мест сварки, измерение предельных значений вмятин на поверхности и проверка на наличие внешних трещин. Современное оборудование в режиме реального времени отслеживает колебания тока, падения напряжения, динамическое сопротивление и смещение электрода.
Примечание по контролю качества: Данные технологического процесса могут свидетельствовать о дрейфе, но они не являются автоматическим доказательством прочности сварного соединения. Их всегда необходимо сверять с данными физического разбора сварного соединения.
Критерии приемки и планы контроля
Перед началом серийного производства заказчик и завод должны согласовать критерии приемки. В соответствии с системами управления качеством, такими как ISO 9001, или специальными отраслевыми стандартами для автомобильной промышленности, в тщательно разработанном плане контроля должны быть определены:
- Минимальный допустимый размер сварного сердечника
- Минимальная прочность соединения (если оно несущее)
- Допустимые режимы разрушения (например, требуется полное вырывание кнопки)
- Максимально допустимая глубина вмятины на поверхности (имеет решающее значение для декоративных деталей)
- Строгие ограничения на наличие трещин или внутренней пористости
- Требования к проверке герметичности (для сварки в стыке)
- Частота проведения разрушающих испытаний (например, каждые 500 единиц или каждую смену)
Заключение
Контактная сварка является быстрым и воспроизводимым процессом, если комплексно учитывать такие факторы, как материал, геометрия соединения, доступ к электродам и управление процессом. Одни только настройки оборудования не могут исправить несоответствующую конструкцию соединения.
Пришлите нам свои чертежи, информацию о марке материала, толщине листа и предполагаемом объеме. Инженерная команда TZR может проанализировать расположение сварных швов, доступность для электродов, требования к внешнему виду и планы контроля качества ещё до подготовки коммерческого предложения, что гарантирует: ваши корпуса из листового металла будут оптимизированы с точки зрения прочности конструкции и безупречной отделки поверхности с самого начала.