
 German
 English
 Spanish
 Russian
 Italian
 French

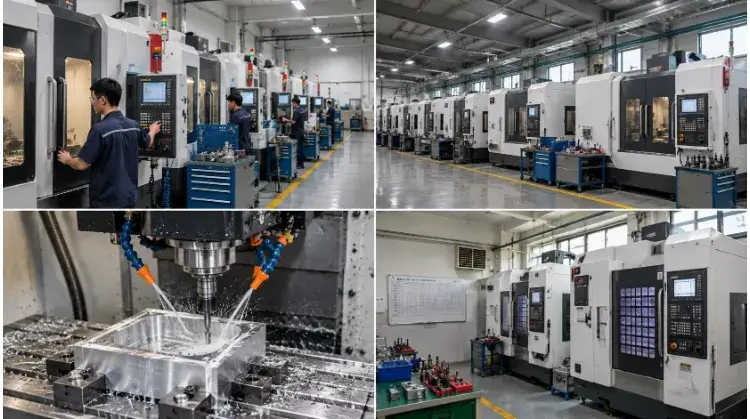
Ein CNC-Bearbeitungszentrum ist eine hochmoderne Fertigungsmaschine, die mit einem automatischen Werkzeugwechsler (ATC) und einem Werkzeugmagazin ausgestattet ist. Im Gegensatz zu herkömmlichen CNC-Fräsmaschinen führt es Fräs-, Bohr- und Gewindeschneidarbeiten in einer einzigen Aufspannung durch, wodurch manuelle Werkzeugwechsel und erneutes Einspannen entfallen, die zu Toleranzkumulierung und Ausschuss führen.
Der zentrale Vorteil eines Bearbeitungszentrums liegt in der Prozesskonsolidierung. Durch die Automatisierung des Werkzeugwechsels und den Einsatz geeigneter Spannvorrichtungen wird der Aufwand für den Bediener beim Lösen und Neupositionieren des Werkstücks auf ein Minimum reduziert. Ob eine bestimmte Maschine ein Werkstück erfolgreich fertigen kann, hängt jedoch vollständig von ihrem Arbeitsbereich, der Zugänglichkeit der Werkzeuge, der Spannstrategie und den geforderten Toleranzen ab.
Bevor Sie sich mit den Konstruktionsregeln und der Berechnung der Stundensätze befassen, nutzen Sie die folgende Kurzübersicht, um zu verstehen, welche Maschinenkonfiguration in der Regel zu Ihrem Teileprofil passt:
| Teileprofil | Empfohlene Konfiguration | Wichtigster Bewertungsfaktor | Relativer Stundensatz |
| Flache Platten, flache Vertiefungen, Standardbohrungen | 3-Achsen-Vertikalbearbeitungszentrum (VMC) | Anzahl der erforderlichen Rüstvorgänge für seitliche und untere Merkmale | $$ (niedrigster Basiszinssatz) |
| Serienfertigung von mehrseitigen Kartonteilen | Horizontales Bearbeitungszentrum (HMC) | Kompatibilität der Tombstone-Halterungen und Losgröße | $$$ (Umrechnung um den Volumeneffizienzfaktor) |
| Mehrwinklige Bohrungen und schräge Flächen | 3+2-Positionen-Bearbeitung | Drehbereichsgrenzen und Werkzeugreichweite | $$$$ |
| Weite Kurven, die eine dynamische Werkzeugneigung erfordern | Vollständige 5-Achsen-Simultanbearbeitung | Fräsbahnstrategie und Kollisionsrisiken | $$$$$ (Höchster Tarif) |
| Schwere oder übergroße Bauteile | Zentrum in Portal- oder Brückenbauweise | Belastungsgrenzen des Tisches und Strategie zur Teileunterstützung | Hängt stark von der Größe ab |
Hinweis: Diese Tabelle dient als grundlegendes Screening-Instrument und ersetzt keine formelle DFM-Prüfung (Design for Manufacturability) der technischen Zeichnungen.
Was ein Bearbeitungszentrum leistet und wie es funktioniert
Ein Bearbeitungszentrum fasst mehrere einzelne Zerspanungsprozesse zu einem automatisierten Arbeitsablauf zusammen.
Häufige Vorgänge
| Betrieb | Zielfunktion | Primäre Anwendung |
| Fräsen | Ebene Flächen, Schlitze, Aussparungen, Konturen | Entfernen von überschüssigem Material, um die Geometrie des Kerns zu formen. |
| Bohren | Durchgangsbohrungen und Sacklöcher | Anbohren von Löchern für Befestigungselemente oder für nachfolgende Arbeitsschritte. |
| Bohren und Aufreiben | Vorhandene Löcher | Vorhandene Bohrungen mit präzisen Toleranzen aufbohren und die Oberflächengüte verbessern. |
| Gewindebohren und Gewindefräsen | Innengewinde | Gewinde schneiden für Schrauben und Beschläge. |
Unterscheidung der Ausrüstung: Bearbeitungsvorgänge wie Präzisionsschleifen oder Drehen (Mill-Turn) erfordern spezielle Spindelaufsätze und bestimmte Maschinenkonfigurationen. Bei einer Standard-CNC-Fräsmaschine müssen die Werkzeuge manuell gewechselt werden; ein Bearbeitungszentrum ist eine CNC-Fräsmaschine mit einem automatischen Werkzeugwechselsystem (ATC); bei einem Drehzentrum wird das Werkstück gedreht und nicht das Schneidwerkzeug.
Kernsysteme
Ein Bearbeitungszentrum stützt sich auf mehrere miteinander verbundene Systeme, um unter den Belastungen beim Zerspanen die Präzision aufrechtzuerhalten.
- Spindel: Liefert die Drehzahl (U/min) und das Schneidmoment. Eine hohe Drehzahl wird für kleine Werkzeuge und weiche Metalle verwendet, während ein hohes Drehmoment im unteren Drehzahlbereich erforderlich ist, um Fräser durch harte Legierungen zu treiben.
- Werkzeughalter: Befestigen Sie den Fräser an der Spindel. Standard-Spannzangen eignen sich gut für allgemeine Aufgaben, doch für die Bearbeitung mit engen Toleranzen oder bei hohen Drehzahlen sind Schrumpfsitz- oder hydraulische Werkzeughalter erforderlich, um den Rundlauf (Wackeln) zu minimieren.
- Vorschubsystem (Kugelumlaufspindeln und Linearführungen): Setzt CNC-Befehle in physische Achsbewegungen um. Die Steifigkeit dieses Systems bestimmt die Positioniergenauigkeit und die Vibrationsfestigkeit bei schweren Zerspanungsvorgängen.
- Arbeitstisch und Vorrichtungen: Hält das Rohmaterial fest. Ist die Spannvorrichtung zu schwach oder fehlt dem Werkstück die nötige Abstützung, wird es unter dem Schnittdruck durchgebogen, wodurch die Maßgenauigkeit beeinträchtigt wird – ganz gleich, wie präzise die Maschine auch sein mag.
- Kühlsystem: Spült Späne ab und reguliert die Wärmeentwicklung. Für Aluminium reicht eine Standard-Kühlmittelzufuhr aus, doch beim Tieflochbohren in Werkzeugstahl ist häufig eine Hochdruck-Spindelkühlung (TSC) mit hohem Druck (z. B. 1.000 PSI) zwingend erforderlich, um ein erneutes Aufreißen der Späne und Werkzeugbruch zu verhindern.
- Steuerungssystem: Verarbeitet den G-Code. Die Verarbeitungsgeschwindigkeit ist bei komplexen 3D-Werkzeugwegen von entscheidender Bedeutung, um sicherzustellen, dass das Werkzeug nicht ins Stocken gerät und keine Verweilspuren auf der Oberfläche hinterlässt.
Werkzeugwechsel
Der automatische Werkzeugwechsler (ATC) ermöglicht den unbeaufsichtigten Betrieb eines Bearbeitungszentrums. Wenn bei einem Gehäuse die Stirnfläche gefräst, ein Schraubenmuster gebohrt und diese Löcher mit Gewinden versehen werden müssen, werden der Stirnfräser, der Bohrer und der Gewindeschneider im Werkzeugmagazin aufbewahrt. Der ATC-Mechanismus wechselt diese Werkzeuge innerhalb von Sekunden physisch in die Spindel ein und aus.
Es ist wichtig, zwischen Werkzeugwechsel, Palettenwechsel und Nachspannen zu unterscheiden. Das ATC wechselt die Werkzeuge automatisch. Ein automatischer Palettenwechsler (APC) bringt ganze Werkstücke in den Bearbeitungsbereich hinein und aus ihm heraus. Beim Nachspannen muss hingegen ein Bediener das Werkstück lösen und wenden, um die noch unbearbeiteten Seiten freizulegen.
Der Standard-Produktionsablauf verläuft in folgender Reihenfolge:Prozessplanung → CAM-Programmierung und -Prüfung → Rüsten und Werkzeugkorrekturen → Erstmusterbearbeitung → Qualitätsprüfung und Serienfertigung.
Die richtige Konfiguration für Ihre Teile auswählen
Bei der Auswahl des richtigen Bearbeitungszentrums muss die kinematische Struktur der Maschine auf die Geometrie des Werkstücks und das voraussichtliche Produktionsvolumen abgestimmt werden.
Vertikal vs. Horizontal
Vertikale Bearbeitungszentren (VMCs) Richten Sie die Spindel senkrecht aus und spannen Sie die Werkstücke flach auf dem Tisch ein. Diese Methode eignet sich gut für Platten, flache Formen und Halterungen in kleinen Stückzahlen. Da die Schwerkraft die Späne nach unten in das Werkstück zieht, ist bei tiefen Taschen eine kräftige Kühlmittelspülung erforderlich, um Werkzeugverschleiß zu vermeiden.
Horizontale Bearbeitungszentren (HMCs) Die Spindel horizontal ausrichten. Durch die Schwerkraft werden die Späne auf natürliche Weise aus dem Schneidbereich abgeführt. Horizontale Bearbeitungszentren werden in der Regel mit „Tombstone“-Spannvorrichtungen und Doppelpalettensystemen (APC) kombiniert. So kann eine Palette mit 8 bis 16 Werkstücken im Inneren bearbeitet werden, während der Bediener außerhalb des Zentrums neues Material auf die zweite Palette lädt. Diese Konfiguration ist in der Regel der Standard für die Großserienfertigung von mehrseitigen Kastenbauteilen wie Pumpengehäusen oder Verteilerblöcken.
Achsenkonfiguration
Die Anzahl der Achsen bestimmt, wie viele Seiten eines Werkstücks ohne manuelles Umspannen bearbeitet werden können.
- 3-Achsen: Die Spindel bewegt sich in X-, Y- und Z-Richtung. Das Werkzeug bleibt dabei stets senkrecht.
- 4-Achsen-Indexierung: Fügt einen Drehtisch hinzu (in der Regel die A-Achse).
- 3+2-Positionen-Bearbeitung: Neigt das Werkstück mithilfe von zwei Drehachsen, arretiert die Achsen und führt auf dieser geneigten Ebene ein Standard-3-Achsen-Fräsen durch.
- Vollständige 5-Achsen-Simultanbearbeitung: Alle fünf Achsen bewegen sich gleichzeitig stufenlos, damit die Seite des Fräsers komplexen, gewölbten Oberflächen folgen kann.
Technische Anmerkung: Mehr Achsen bedeuten nicht automatisch eine bessere Qualität. Eine schwere 3-Achs-Maschine aus Gusseisen bietet beim Schruppen von Hartstählen deutlich mehr Steifigkeit als eine leichte 5-Achs-Drehbank. Geben Sie eine 5-Achs-Bearbeitung nur dann an, wenn durchgehende Kurven oder erhebliche Einsparungen beim Einrichten dies erfordern. Beachten Sie, dass die Anzahl der Achsen und die Spindelausrichtung (VMC/HMC) separate Spezifikationen sind.
Kapazität und Materialien
Die Maschinenspezifikationen müssen sowohl auf die Abmessungen des Werkstücks als auch auf die Bearbeitbarkeit des Werkstoffs abgestimmt sein.
| Posten prüfen | Was ist zu überprüfen? |
| Arbeitsbereich | Freiraum für den Rohblock, die Spannvorrichtung, das längste Werkzeug und die maximalen Schwenkgrenzen. |
| Tragfähigkeit und Stützkraft | Teilegewicht, Schwerpunkt und die Gewichtsgrenzen des Drehzapfens oder des Tisches. |
| Spindelleistung | Ausreichende Leistung und Drehmoment bei der für das Material erforderlichen spezifischen Schnittdrehzahl. |
| Bearbeitungsstabilität | Steifigkeit des Maschinenrahmens, Grenzwerte für den Werkzeugüberhang und Spannkraft des Werkstücks. |
| Kühlmittel und Spanabfuhr | Für die jeweilige Werkstoffart geeigneter Kühlmitteldruck (z. B. TSC) und Spänefördervolumen. |
Unterschiedliche Werkstoffe stellen völlig unterschiedliche Anforderungen an die Maschine. Die Bearbeitung von 7075-Aluminium erfordert hohe Drehzahlen (>12.000) und schnelle Vorschubgeschwindigkeiten. Umgekehrt erfordert die Bearbeitung von Titan oder Inconel 718 niedrige Drehzahlen (<1.000), ein extrem hohes Spindeldrehmoment sowie eine steife Kastenführung, um Kaltverfestigung und Maschinenschwingungen zu verhindern. Wenden Sie keine einheitlichen Parameter auf verschiedene Legierungen an.
Fallbeispiel: Betrachten wir ein Elektronikgehäuse aus Aluminium mit einem tiefen Innenhohlraum, seitlichen Sensoranschlüssen und quer gebohrten Befestigungslöchern. Ein Konstruktionsteam muss den niedrigeren Stundensatz einer 3-Achsen-VMC (die drei separate manuelle Rüstvorgänge erfordert und das Risiko einer Toleranzaddition birgt) gegen den höheren Stundensatz einer 3+2-Positionen-Aufspannung abwägen (die die Konzentrizität zwischen den seitlichen Anschlüssen gewährleistet, da diese in einer einzigen Aufspannung bearbeitet werden).
Konstruktionsregeln für Bauteile, die den Bearbeitungsaufwand verringern
Bestimmte Konstruktionsmerkmale zwingen eine Maschinenwerkstatt dazu, kleinere Werkzeuge zu verwenden, die Vorschubgeschwindigkeiten zu verringern oder spezielle Spannvorrichtungen zu konstruieren. Das Verständnis dieser Einschränkungen bereits in der CAD-Phase verhindert unnötige Kostensteigerungen.
Ecken und Vertiefungen
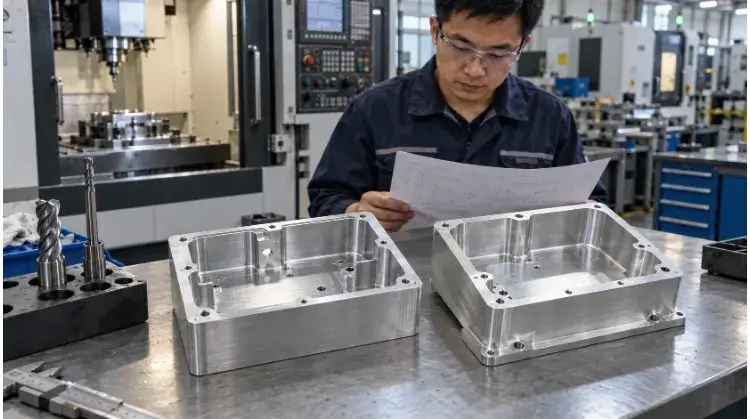
Da Schaftfräser zylindrisch sind, hinterlassen sie an der Schnittstelle zweier senkrechter Wände einen Radius. Die Konstruktion einer perfekt scharfen Innenecke (Nullradius) bedeutet, dass die CNC-Maschine diese mit einem Standard-Schaftfräser nicht fräsen kann.
- Grenzwerte für Innenradien: Der Eckenradius auf Ihrer Zeichnung bestimmt den maximalen Durchmesser des Werkzeugs, das die Werkstatt verwenden kann. Ein Radius von 2 mm beschränkt die Werkstatt auf einen 4-mm-Schaftfräser. Ist diese Aussparung 40 mm tief, hat ein 4-mm-Schaftfräser ein Länge-zu-Durchmesser-Verhältnis (L:D) von 10:1. Dieser extreme Überhang führt zu einer Durchbiegung des Werkzeugs und starkem Ruckeln.
- Die 1/3-Regel: Um die Bearbeitungsstabilität in tiefen Taschen zu gewährleisten, sollte der Inneneckenradius mindestens 1/3 der Hohlraumtiefe betragen. Dadurch kann der Betrieb einen dicken, steifen Fräser verwenden.
- Eckenentlastung: Wenn ein Gegenstück (z. B. ein Vierkantblock) in den Hohlraum passen muss, sollten Sie keine scharfe Innenecke vorsehen. Entwerfen Sie stattdessen eine „Dog-Bone“- oder kreisförmige Eckenentlastung. So kann der Zerspaner ein größeres, schnelleres Werkzeug verwenden, um die Ecke vollständig freizudrehen.
Wände und Klemmvorrichtungen
Bei der spanenden Bearbeitung wirken starke physikalische Kräfte. Das Werkstück muss diesen Kräften standhalten, ohne sich zu verformen, und die Maschine muss über eine Halterung für das Rohmaterial verfügen.
- Wanddicke und Restspannung: Das Schneiden dünner Wände (unter 1,5 mm bei Aluminium bzw. 0,8 mm bei Stahl) ist riskant. Darüber hinaus führt bei der Bearbeitung großer Aluminiumplatten für die Luft- und Raumfahrt (wie z. B. 7075-T6) ein zu starker, asymmetrischer Materialabtrag dazu, dass innere Restspannungen freigesetzt werden, wodurch sich die Platte nach dem Lösen aus dem Schraubstock wie ein Kartoffelchip wölbt. Wir beugen dem vor, indem wir vor der Endbearbeitung auf beiden Seiten Schruppdurchgänge durchführen.
- Eigenschaften der Klemmvorrichtung: Ein Zerspaner benötigt parallele, ebene Flächen, um den Rohling in einem Schraubstock einzuspannen. Wenn Ihr Entwurf ausschließlich aus organischen Kurven besteht, kann die Werkstatt das Werkstück nicht festspannen. Entweder müssen dort maßgefertigte „weiche Spannbacken“ gefräst werden, die der Kontur Ihres Teils entsprechen, oder Sie müssen dem CAD-Modell Opfer-Spannvorsprünge (Laschen) hinzufügen, die in einem zweiten Arbeitsgang abgetrennt werden. Beide Optionen verlängern die Rüstzeit.
- Die Grundplatte: Die Unterseite des Rohteils wird im Schraubstock eingespannt. Nachdem die Oberseite und die Seiten bearbeitet wurden, muss das Werkstück gewendet werden, um das verbleibende Rohmaterial an der Unterseite abzutragen. Selbst eine 5-Achsen-Maschine kann die Fläche, an der das Werkstück festgehalten wird, nicht bearbeiten.
Toleranzen und Bezugspunkte
Die Anwendung einer pauschalen Toleranz von ±0,01 mm (±0,0004″) auf die gesamte Zeichnung zwingt den Betrieb dazu, jedes einzelne Merkmal mit einer Koordinatenmessmaschine (CMM) zu prüfen und die Maschine mit der langsamsten, konservativsten Vorschubgeschwindigkeit zu betreiben.
- Der Preis der Präzision: Die Verschärfung einer Toleranz von der Norm ISO 2768-m auf ±0,005 mm bei einer einfachen Bohrung erhöht nicht nur die Kosten um 10%; sie verdreifacht (3x) oft die Zykluszeit, da der Maschinenbediener dadurch gezwungen ist, die Maschine anzuhalten, eine manuelle Messung durchzuführen, Verschleißausgleichswerte anzupassen und einen Federdurchlauf durchzuführen. Reservieren Sie enge Toleranzen ausschließlich für Presspassungen von Lagern, Passstift-Ausrichtungen oder dynamische Dichtflächen.
- Auswahl des Bezugssystems: Die Bezugsebenen, die Sie in Ihrer Zeichnung auswählen, bestimmen, wie der Zerspaner das Werkstück einrichtet. Wenn die Position einer Bohrung anhand einer Bezugsebene auf der gegenüberliegenden Seite des Werkstücks bemaßt ist, muss der Zerspaner diese gegenüberliegende Seite zuerst bearbeiten, wodurch eine Abhängigkeit entsteht, die seine Bearbeitungsmöglichkeiten einschränkt. Bemaßen Sie Merkmale nach Möglichkeit anhand von Bezugsebenen, die in derselben Aufspannung bearbeitet werden können.
Fallbeispiel: Das Aluminiumgehäuse Wenn das zuvor erwähnte Aluminiumgehäuse einen 45 mm tiefen Hohlraum mit Inneneckenradien von 1 mm aufweist, muss die Werkstatt einen empfindlichen 2-mm-Schaftfräser 45 mm tief eintauchen. Der Vorschub verläuft äußerst langsam, und ein Werkzeugbruch ist sehr wahrscheinlich. Wird dieser Radius auf 15 mm geändert, kann die Werkstatt die Aussparung in Sekundenschnelle mit einem schweren 30-mm-Wendeschneidplatten-Planfräser grob ausfräsen. Wenn das Gehäuse zudem 1 mm dicke Außenwände aufweist, könnte der Spanndruck eines Standard-Schraubstocks das Teil zerquetschen, was die Werkstatt dazu zwingen würde, eine maßgeschneiderte Vorrichtung zu bauen.
Kontrolle der Genauigkeit und Überprüfung der Qualität der Fertigteile
Präzision lässt sich nicht durch einen einzigen Knopfdruck des Maschinenbedieners erreichen; sie ist vielmehr das kontrollierte Minimieren physikalischer Fehler über den gesamten Fertigungsprozess hinweg.
Begriffe zur Genauigkeit
Verwechseln Sie die Marketingangaben eines Werkzeugmaschinenherstellers nicht mit der endgültigen Toleranz Ihres Werkstücks.
- Positioniergenauigkeit: Wie genau können die Kugelumlaufspindeln der Maschine die Spindel auf eine programmierte Koordinate im freien Raum bewegen (z. B. ±0,005 mm)?
- Wiederholbarkeit: Wie genau die Maschine über mehrere Zyklen hinweg immer wieder genau zu derselben Koordinate zurückkehren kann (z. B. ±0,002 mm).
- Teiltoleranz: Die endgültige Messgenauigkeit des physikalischen Bauteils.
Eine Maschine mit einer Positioniergenauigkeit von ±0,005 mm kann nicht eine Bauteilgenauigkeit von ±0,005 mm garantieren. Sobald ein Schneidwerkzeug mit dem Metall in Kontakt kommt, führen die Durchbiegung des Schneidwerkzeugs, die Verformung der Spannvorrichtung und die thermische Ausdehnung des Werkstücks zu Fehlern. Wenn ein Betrieb Ihnen die in den Maschinenspezifikationen angegebene Genauigkeit für ein fertiges Bauteil verspricht, ohne nach Ihrem Werkstoff oder Ihrer Spannvorrichtung zu fragen, macht er Ihnen zu große Versprechungen.
Prozesssteuerung
Um die Toleranz bei einer Charge von 500 Teilen einzuhalten, müssen die Variablen während des Maschinenbetriebs gesteuert werden.
- Thermische Ausdehnung und Werkzeugverschleiß: Da die Spindel mit 12.000 U/min läuft, erwärmt sie sich und dehnt sich in der Z-Achse aus. Auch die Schneidwerkzeuge nutzen sich ab. Hochwertige Bearbeitungszentren nutzen integrierte Temperatursensoren und Laser-Werkzeugvoreinstellgeräte (wie Renishaw oder Blum) im Inneren der Maschine, um den Werkzeugverschleiß und die thermische Ausdehnung der Spindel automatisch zu messen und die Offsets über die CNC-Steuerung zu aktualisieren, bevor der nächste Zyklus beginnt.
- Gleichmäßigkeit der Klemmung: Wenn ein Bediener einen Schraubstock mit einer Kraft von 50 lbs auf das Teil #1 und mit einer Kraft von 80 lbs auf das Teil #2 festzieht, werden sich die Teile unterschiedlich verformen, was zu abweichenden Maßen führt. Eine qualitativ hochwertige Fertigung ist auf Drehmomentschlüssel, hydraulische Schraubstöcke oder pneumatische Spannvorrichtungen angewiesen, um bei jedem Zyklus eine identische Spannkraft zu gewährleisten.
- Erster Artikel vs. Produktion: Ein Betrieb kann oft eine unglaublich enge Toleranz bei einem einzelnen Erstmuster einhalten, indem er langsame, manuelle „Feinschliffvorgänge“ durchführt. Diese Toleranz bei 1.000 Teilen bei Serienproduktionsgeschwindigkeit beizubehalten, ist eine ganz andere technische Herausforderung.
Inspektionsplanung
Die Qualität muss mit den richtigen Messgeräten überprüft werden, und eine standardisierte Dokumentation ist für die Beschaffung im Ausland von entscheidender Bedeutung.
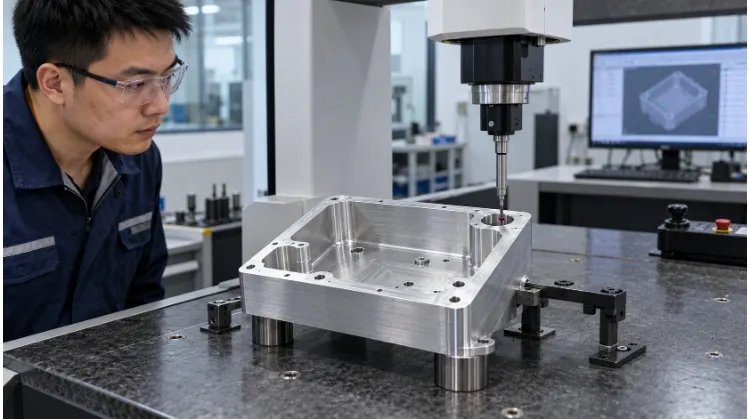
- Abmessen vs. Messen: Eine Koordinatenmessmaschine (CMM) misst den genauen Durchmesser einer Bohrung. Eine Go/No-Go-Stecklehre dient lediglich dazu, zu überprüfen, ob die Bohrung innerhalb der zulässigen Toleranzgrenzen liegt. Lehren sind bei Serienfertigung schneller, während CMMs die für die formelle Berichterstattung erforderlichen Daten liefern.
- Vor- vs. Nachbearbeitung: Falls Ihr Bauteil Folgendes erfordert: Typ III Hart-Eloxierung, führt dies zu einer zusätzlichen Dicke von 0,05 mm an den Oberflächen. In Ihrer Zeichnung muss ausdrücklich angegeben werden, ob die Maße gelten vor oder nach Galvanisierung. Wird ein Dübelloch mit enger Toleranz nach der Bearbeitung, aber vor der Eloxierung vermessen, ist es zu klein, sobald das Teil vom Galvaniseur zurückkommt.
- Dokumentation: Stellen Sie sicher, dass Ihr Betrieb AS9102-Berichte zur Erstmusterprüfung (FAI) oder Materialprüfberichte (MTR) mit lückenloser Rückverfolgbarkeit bereitstellen kann, da dies in der Automobil-, Medizin- und Luft- und Raumfahrtbranche häufig zwingende Anforderungen sind.
Fallbeispiel: Überprüfung des Gehäuses Für das Aluminiumgehäuse setzt die Werkstatt bei der Erstmusterprüfung ein Koordinatenmessgerät (CMM) ein, um die tatsächliche Position der quergebohrten Seitenöffnungen relativ zum Bezugspunkt des Haupthohlraums zu überprüfen. Nach der Freigabe für die Serienfertigung überprüft der Bediener bei jedem zehnten Teil die kritische Lagerbohrung mit einer kalibrierten Messuhr und passt den Versatz der Bohrstange an, wenn sich der Einsatz abnutzt, während Standard-Gewindebohrungen schnell mit einer Gewinde-Pass-/Fehl-Lehre überprüft werden.
Einblick in Bearbeitungskosten und Produktionsdurchlaufzeiten
Käufer fragen sich oft, warum die Angebote für genau dieselbe STEP-Datei von Maschinenbauunternehmen zu Maschinenbauunternehmen stark variieren. Der Unterschied liegt in der Regel darin, wie die einzelnen Unternehmen ihren Stundensatz berechnen und wie sie die anfänglichen Konstruktionskosten auf Ihre Losgröße umlegen.
Einrichtung und Programmierung
Noch bevor sich eine Spindel überhaupt dreht, entstehen dem Betrieb feste Vorbereitungskosten.
- Konstruktion und CAM-Programmierung: Ein Programmierer muss Ihr CAD-Modell importieren, Schneidwerkzeuge zuweisen, Vorschübe und Drehzahlen berechnen und die G-Code-Werkzeugwege generieren. Die Programmierung einer einfachen 3-Achsen-Halterung kann etwa 30 Minuten dauern; bei einem komplexen 5-Achsen-Verteiler für die Luft- und Raumfahrt, der eine Kollisionssimulation erfordert, können es bis zu 8 Stunden sein.
- Vorbereitung der Vorrichtung: Die Werkstatt muss die Spannvorrichtung zur Sicherung Ihres Werkstücks entwerfen und physisch anfertigen. Dies kann das Zuschneiden von Standard-Weichbacken (1 Stunde) oder die Bearbeitung einer speziellen Aluminium-Tombstone-Vorrichtung ($1.000+ an Material und Zeitaufwand) bedeuten.
- Der Volumeneffekt: Diese Rüstkosten sind fest. Wenn die Rüstkosten $500 betragen, erhöhen sie den Preis für einen einzelnen Prototyp um $500. Wenn Sie 500 Teile bestellen, amortisieren sich diese Einrichtungskosten auf $1 pro Teil. Aus diesem Grund sinkt der Stückpreis bei höheren Stückzahlen erheblich – die Maschine schneidet schließlich Metall, anstatt darauf zu warten, dass ein Bediener sie einrichtet.
Fertigung und Prüfung
Sobald die Maschine läuft, zahlen Sie den stündlichen Maschinensatz des Betriebs.
Ein Standardauftrag umfasst: Materialbeschaffung → Bearbeitung → Entladen/Wiederbeladen durch Bediener → Entgraten → Oberflächenbehandlung (ausgelagert) → Endabnahme.
- Der Stundensatz: Der Stundensatz einer Werkstatt (z. B. $50/Std. für eine 3-Achsen-Fräsmaschine gegenüber $150/Std. für eine 5-Achsen-Maschine) umfasst die Maschinenabschreibung, die Betriebsgemeinkosten, den Standardverbrauch an Schneidwerkzeugen, die Entsorgung des Kühlmittels sowie den Lohn des Bedieners.
- Versteckte Kosten – Werkzeugzuschläge: Bei harten Werkstoffen wie Titan Grad 5 oder Inconel verläuft der Werkzeugverschleiß exponentiell und nicht linear. Ein Betrieb kann allein für die Schruppbearbeitung eines einzigen komplexen Bauteils für die Luft- und Raumfahrt Hartmetall-Wendeschneidplatten im Wert von $150 verbrauchen. Aus diesem Grund wirkt sich die Materialauswahl direkt auf die Werkzeugzuschläge aus, die über den Standardstundensatz hinausgehen.
- Zeit ohne Schnitt: Sie zahlen den Stundensatz für die Zeit, in der sich das Werkstück in der Maschine befindet, und nicht nur für die Zeit, in der das Werkzeug schneidet. Wenn das Schneiden eines Werkstücks 2 Minuten dauert, der Bediener jedoch 4 Minuten benötigt, um das Werkstück zu lösen, den Spannfutter zu reinigen, den Rohling erneut einzulegen und den Nullpunkt einzustellen, beträgt die in Rechnung gestellte Zykluszeit 6 Minuten. Aus diesem Grund sind HMCs mit zwei Paletten – bei denen das Beladen außerhalb der Maschine erfolgt, während diese schneidet – entscheidend für die Senkung der Stückkosten bei großen Losgrößen.
Fallbeispiel: Die tatsächlichen Kosten von 500 Aluminiumgehäusen Vergleichen wir zwei Fertigungsstrategien für einen Auftrag über 500 Gehäuse, bei denen eine hohe Konzentrizität gefordert ist:
- Option A (3-Achsen-Bearbeitungszentrum): Erfordert 3 manuelle Einrichtvorgänge. Aufgrund des manuellen Wendevorgangs liegt die Ausschussquote aufgrund von Toleranzkumulierung bei 15%. Sie müssen 15% mehr Rohmaterial kaufen und 3 Sätze maßgefertigter weicher Spannbacken ($600) bezahlen. Die in Rechnung gestellte Zykluszeit beträgt 25 Minuten pro Teil bei $50/Stunde.
- Option B (3+2-Positions-5-Achsen-System): Erfordert 1 Rüstvorgang. Die Ausschussquote sinkt auf 1%, da die Kinematik der Maschine die Konzentrizität gewährleistet. Es wird nur 1 Spannvorrichtung benötigt ($200). Die in Rechnung gestellte Taktzeit beträgt 13 Minuten pro Teil bei einer Leistung von $120/Std.
Während die 3-Achsen- Stundensatz ist niedriger, dann hat Option B (die 5-Achsen-Maschine) hinsichtlich der Gesamtprojektkosten eindeutig die Nase vorn, da sie den Materialabfall (Ausschuss), die Kosten für Vorrichtungen und die Nicht-Bearbeitungszeit (Bedienerhandhabung) drastisch reduziert.
Lieferung und Angebotserstellung
Die Durchlaufzeit umfasst nicht nur die Bearbeitungszeit. Eine Durchlaufzeit von 15 Tagen setzt sich häufig wie folgt zusammen: 5 Tage für die Lieferung des Rohmaterials, 3 Tage für die Bearbeitung der Spannvorrichtung, 3 Tage für die Fertigung und 4 Tage beim externen Anodisierungsbetrieb.
- Die Realität der Oberflächenbehandlung: Oberflächenbehandlungen (wie Harteloxieren Typ III oder chemisches Vernickeln) verlängern die Lieferzeit um mindestens 3–7 Tage. Wenn Sie seltene MIL-SPEC-Beschichtungen angeben, müssen die Teile an spezialisierte Galvanikbetriebe der Luft- und Raumfahrtindustrie versandt werden, was zusätzliche Transportzeit verursacht. Berücksichtigen Sie bei der Berechnung Ihrer tatsächlichen Lieferzeit stets die Nachbearbeitung.
Um ein genaues und verbindliches Angebot zu erhalten, müssen Sie folgende Angaben machen:
- 3D-CAD-Modell (STEP/IGES): Wird für die CAM-Programmierung und Volumenberechnungen verwendet.
- 2D-PDF-Zeichnung: Entscheidend für die Identifizierung von Bezugspunkten, engen Toleranzen, Gewindebohrungen und Anforderungen an die Oberflächenbeschaffenheit (3D-Modelle enthalten diese Daten nicht).
- Werkstoffgüte: Geben Sie die genaue Legierung an (z. B. Al 6061-T6, nicht nur „Aluminium“).
- Anzahl: Geben Sie sowohl die Prototypen- als auch die erwarteten Produktionsmengen an.
- Nachbearbeitung: Geben Sie die Normen für Galvanisierung, Eloxierung oder Wärmebehandlung an.
Sind Sie bereit, Ihre Bearbeitungskosten zu optimieren? Senden Sie Ihre STEP-Dateien und 2D-PDFs an TZR. Unser Ingenieurteam führt eine strenge DFM-Prüfung in zwei Durchgängen durch, um Toleranzüberlagerungen zu identifizieren, unnötige Rüstvorgänge zu vermeiden und die optimale Maschinenkonfiguration zu empfehlen, mit der Sie Ihre Stückkosten senken können. Fordern Sie noch heute ein transparentes, unverfälschtes Fertigungsangebot an.