
 German
 English
 Spanish
 Russian
 Italian
 French

Um Edelstahl richtig zu schleifen, beginnen Sie mit einem Schleifmittel der Körnung 36 bis 60, um Schweißnähte oder tiefe Kratzer zu entfernen. Arbeiten Sie sich schrittweise über die Körnungen 120, 240 und 400 vor, um die Oberfläche zu verfeinern. Schleifen Sie stets parallel zur Maserung und verwenden Sie ausschließlich eisenfreie (INOX) Schleifmittel, um Korrosion zu vermeiden.
Beim Schleifen von Edelstahl geht es nicht nur um Ästhetik; es handelt sich um einen entscheidenden mechanischen Prozess, der die Ermüdungsfestigkeit, die Korrosionsbeständigkeit und die Herstellungskosten des Bauteils bestimmt. Die Wahl des richtigen Ausgangsschleifmittels und das genaue Wissen, wann der Schleifvorgang beendet werden muss, hängen vom Ausgangszustand der Oberfläche, der Art des Defekts und dem gewünschten Erscheinungsbild ab.
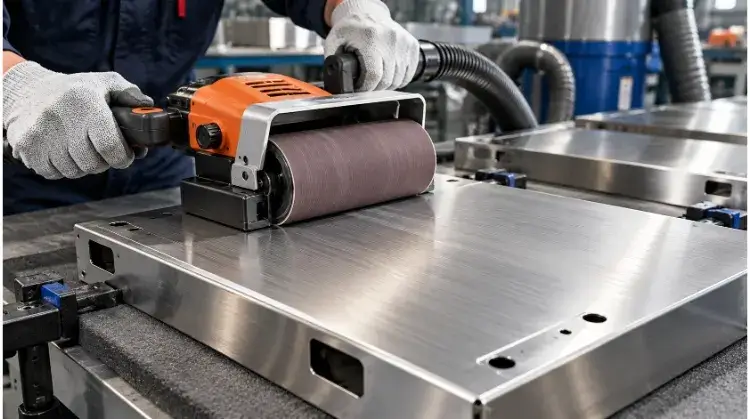
Gebürsteter vs. polierter Edelstahl: Welche Oberfläche passt am besten?
Bevor man sich für ein Schleifmittel entscheidet, muss man den aktuellen Zustand des Metalls beurteilen und die genauen Grenzen des Arbeitsvorgangs festlegen.
Bestehende Oberflächenbeschaffenheit
Überprüfen Sie den aktuellen Oberflächenzustand des Edelstahls. Es kann sich um eine Walzblankoberfläche (z. B. 2B), eine mechanisch bearbeitete Oberfläche (z. B. gebürstet Nr. 4) oder um eine mit einer fingerabdruckabweisenden Klarlackschicht versehene Oberfläche handeln.
Ist eine Klarlackschicht oder eine spezielle Oberflächenbehandlung vorhanden, wird diese durch das Schleifen entfernt, was zu einer deutlich sichtbaren Stelle führt. Entscheiden Sie auf dieser Grundlage, ob eine punktuelle Kratzerreparatur ausreicht oder ob die gesamte sichtbare Fläche neu bearbeitet werden muss, um ein einheitliches Erscheinungsbild zu gewährleisten.
Beschädigung und Dicke
Unterscheiden Sie zwischen Oberflächenflecken, flachen Kratzern, tiefen Kerben und Schweißnähten. Außerdem müssen Sie die Werkstoffsorte (z. B. 304 im Vergleich zur härteren 400er-Serie), die Blechdicke und die Maßtoleranzen beurteilen.
Das Entfernen eines tiefen Kratzers bedeutet zwangsläufig, dass Grundmetall abgetragen wird. Bevor Sie versuchen, eine tiefe Kerbe abzuschleifen, überprüfen Sie anhand der Konstruktionszeichnung, ob der erforderliche Materialabtrag die Dickentoleranz des Bauteils nicht beeinträchtigt.
Zielzeit
Definieren Sie das Endziel anhand messbarer Parameter. Klären Sie, ob das Bauteil eine gerichtete Kornstruktur, eine gleichmäßige Satinierung oder einen hochreflektierenden Spiegelglanz erfordert.
Sich ausschließlich auf eine Körnungszahl zu stützen (z. B. „auf Körnung 400 schleifen“), führt häufig zu unterschiedlichen Erwartungen zwischen Fertigung und Qualitätskontrolle. Geben Sie stattdessen die erforderliche Oberflächenrauheit an (z. B. Ra ≤ 0,8 µm für Anwendungen im Lebensmittelbereich) und zur Festlegung des visuellen Standards zugelassene physikalische Referenzproben verwenden.
Wie wählt man die richtige Körnung für Schleifpapier für Edelstahl aus?
Die Wahl der richtigen Schleifsequenz gewährleistet einen effizienten Materialabtrag und verhindert gleichzeitig unnötige Nacharbeiten und Oberflächenbeschädigungen.
Grit von Anfang an
Die Wahl der Anfangskörnung richtet sich nach dem tiefsten Defekt am Werkstück. Testen Sie die Schleifsequenz immer zuerst an einer kleinen, unauffälligen Stelle oder an einem Reststück. Zum Glätten von WIG-Schweißnähten oder zum Entfernen von starkem Zunder beginnt man in der Regel mit der Körnung 36 oder 60, während bei leichten Oberflächenkratzern oft bereits die Körnung 120 oder 240 ausreicht.
Beginnt man mit einem zu groben Schleifmittel, entstehen unnötig tiefe Rillen, deren Beseitigung später mehr Zeit und zusätzliche Arbeitsschritte erfordert. Beginnt man hingegen mit einem zu feinen Schleifmittel, gleitet das Schleifpad über den Defekt hinweg, wodurch übermäßige Wärme entsteht, ohne dass das Metall effektiv abgeschliffen wird.
Auswahl des Schleifmittels
Schleifmittel verhalten sich bei harten Legierungen wie Edelstahl unterschiedlich. Die Auswahl hängt von der jeweiligen Bearbeitungsaufgabe ab:
- Keramisches Aluminiumoxid: Es ist hitzebeständig und behält seine Schärfe bei, wodurch es sich für den starken Materialabtrag und das Ausgleichen von Schweißnähten eignet.
- Siliziumkarbid: Schneidet sauber und hinterlässt ein äußerst gleichmäßiges Kratzmuster, das sich gut zum feinen Ausgleichen und zur Vorbereitung der Oberflächen für die abschließende Politur eignet.
- Aluminiumoxid: Eine Standardoption für allgemeine Entgratungsarbeiten, die jedoch bei Edelstahl im Vergleich zu keramischen Varianten tendenziell schneller stumpf wird.
Warnung: Entscheidend ist, dass alle verwendeten Schleifmittel eisenfrei sein müssen (oft gekennzeichnet als INOX). Die Verwendung einer Schleifscheibe, eines Schleifbands oder eines Handschleifpads, die zuvor für Kohlenstoffstahl verwendet wurden, führt dazu, dass freies Eisen in die Oberfläche des Edelstahls eindringt, was zu schneller galvanischer Korrosion und Rostflecken führt.
Werkzeugauswahl
Wählen Sie das mechanische Werkzeug entsprechend der Werkstückgeometrie und der gewünschten Oberflächengüte aus. Für ebene Flächen eignen sich in der Regel Exzenterschleifer oder Breitbandschleifer, um den Druck gleichmäßig zu verteilen und Vertiefungen zu vermeiden. Für gekrümmte Oberflächen, Innenecken und komplexe Geometrien kommen Winkelschleifer, Rotationswerkzeuge oder manuelle Schleifblöcke zum Einsatz.
Auch das Stützteller hat Einfluss auf das Schleifergebnis: Ein hartes Stützteller sorgt für flache und aggressive Kanten, während sich ein weiches Stützteller den Rundungen anpasst und das Kratzmuster abmildert. Beim Einsatz mechanischer Werkzeuge muss die Drehzahl an die Vorgaben des Schleifmittelherstellers angepasst werden, um eine thermische Verformung zu vermeiden.
| Verarbeitungsaufgabe | Schleifmittelformat | Auswahlkriterien | Einschränkungen und Hinweise |
| Entfernung von dicken Schweißnähten | Keramik-Flügelscheibe / Faserscheibe | Hohe Schnittfestigkeit und strukturelle Hitzebeständigkeit. | Hinterlässt tiefe Kratzer; erfordert das schrittweise Verfeinern mit mehreren feineren Körnungen. |
| Überblendung auf ebenen Flächen | Papier-Scheiben mit Klettverschluss | Gleichmäßiger Schnitt und einfacher Wechsel. | Es kann zu Kantenausbrüchen kommen, wenn das Werkzeug schräg angesetzt wird oder die Stützteller zu klein ist. |
| Abschließende gebürstete Oberfläche | Schleiftrommel aus Vliesstoff / Handpolster | Passt sich Oberflächenunebenheiten an und hinterlässt eine lineare Maserung. | Entfernt weder Grundmaterial noch tiefe Kratzer; pflegt lediglich die Oberflächenschicht. |
Wie schleift man Edelstahl Schritt für Schritt?
Die Ausführung ist für die Endqualität ebenso entscheidend wie die Wahl des Schleifmittels. Die Einhaltung einer strukturierten Abfolge gewährleistet einen gleichmäßigen Materialabtrag und hilft dem Bediener zu erkennen, wann der Wechsel zu einer feineren Körnung sicher ist.
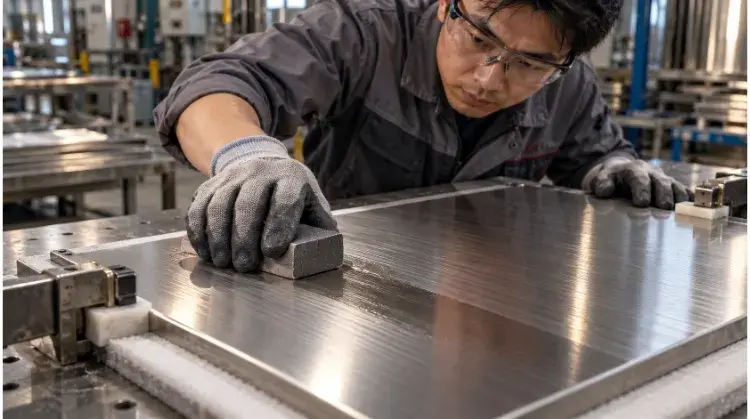
Reinigen und prüfen
Entfetten Sie die Edelstahloberfläche immer zuerst. Wischen Sie die Oberfläche mit einem chloridfreies Lösungsmittel (z. B. Aceton oder Isopropylalkohol) um Spannungsrisskorrosion zu verhindern.
Etwaige Rückstände von Schneidflüssigkeit, Öl oder Werkstattstaub auf dem Metall verstopfen das Schleifpad sofort. Beim Schleifen über Verschmutzungen werden harte Partikel über das Metall gezogen, wodurch neue, unvorhersehbare Kratzer entstehen.
Das Teil befestigen
Klemmen oder spannen Sie das Werkstück sicher ein, bevor Sie ein mechanisches Werkzeug ansetzen. Bei Edelstahl ist ein gleichmäßiger Anpressdruck erforderlich, um ein effektives Schneiden zu gewährleisten.
Wenn das Werkstück vibriert, springt das Werkzeug und hinterlässt deutliche Rüttelspuren. Achten Sie bei dünnem Blech auf eine ausreichende Unterlage—wie beispielsweise eine flache Opferplatte—damit sich das Material unter dem Schleifgerät nicht verbiegt.
Test: Start-Grit
Tragen Sie die gewählte Startkörnung auf eine kleine, unauffällige Stelle des Werkstücks auf. Lassen Sie das Werkzeug einige Sekunden lang laufen, wischen Sie den Bereich sauber und prüfen Sie das Kratzmuster.
Das Schleifmittel sollte das Metall effizient bearbeiten, ohne dass dabei übermäßiger Druck nach unten ausgeübt werden muss. Wenn Sie stark drücken müssen, um den Defekt zu beseitigen, wechseln Sie zu einer gröberen Körnung. Wenn das Schleifmittel sofort eine tiefe Rille hinterlässt, wechseln Sie zu einer feineren Körnung.
Sand in den Pässen
Führen Sie das Werkzeug in gleichmäßigen, überlappenden Zügen. Lassen Sie einen elektrischen Schleifer niemals an einer Stelle im Leerlauf laufen, da dies schnell zu lokaler Hitzeentwicklung führt und die Oberfläche aushöhlt.
Lassen Sie das Schleifmittel die Schneidarbeit übernehmen. Starker manueller Druck erzeugt eher Reibung als Scherkräfte, was zu schnellem Verschleiß des Schleifmittels und thermischer Verformung des Metalls führt.
Verfeinern und prüfen
Halten Sie an und reinigen Sie das Teil gründlich, bevor Sie zu einer feineren Körnung wechseln. Vergewissern Sie sich, dass alle tiefen Kratzer aus dem vorherigen Schritt vollständig durch das gleichmäßige Kratzmuster der aktuellen Körnung ersetzt wurden.
Wechselt man zu früh zu einem feineren Schleifmittel, werden lediglich die Spitzen tiefer Kratzer poliert. Dadurch entsteht eine Oberfläche, die zwar glänzend aussieht, unter bestimmten Lichtverhältnissen jedoch immer noch sichtbare Rillen aufweist.
Wie lassen sich Kratzer entfernen, ohne die Oberflächenbeschaffenheit zu verändern?
Um eine bereits vorhandene Oberflächenbeschaffenheit nachzubilden, muss die Werkzeugbewegung angepasst werden und man muss genau wissen, wann man anhalten muss. Unterschiedliche visuelle Zielvorgaben erfordern völlig unterschiedliche Vorgehensweisen.
Gebürstetes Finish
Bei der Reparatur einer gebürsteten Oberfläche müssen alle Werkzeugbewegungen streng der vorhandenen Maserungsrichtung folgen, in der Regel unter Verwendung eines linearen Polierwerkzeugs oder von Konditionierungsbändern aus Vliesstoff. Durch das Kreuzen der Fasern wird das lineare Muster sofort zerstört.
Bei gut sichtbaren Bauteilen wie den Türen von gewerblichen Kühlschränken fallen punktuelle Reparaturen oft als auffällige Flicken ins Auge. Gelingt die Anpassung nicht, ist es in der Regel kostengünstiger, die gesamte Oberfläche von Rand zu Rand neu zu strukturieren, um eine optische Einheitlichkeit zu gewährleisten.
Satinierte Oberfläche
Ein echter satinierte Oberfläche basiert auf einem einheitlichen, ungerichteten Mikrokratzermuster. Betrachten Sie eine bestimmte Körnung (wie z. B. „Körnung 400“) nicht als einzigen Indikator für ein fertiges Bauteil, da der Abrieb durch das Schleifmittel das tatsächliche optische Ergebnis verändert.
Vergleichen Sie das Werkstück stattdessen unter normaler Werkstattbeleuchtung mit einem zugelassenen physischen Muster. Achten Sie dabei besonders darauf, die allgemeine Gleichmäßigkeit zu prüfen und sicherzustellen, dass das Licht gleichmäßig über das Teil reflektiert wird, ohne dass offensichtliche helle oder dunkle Stellen zu erkennen sind.
Hochglanz
Durch das Schleifen entsteht keine Hochglanzoberfläche; es dient lediglich dazu, die Ausgangsbasis für den Poliervorgang zu schaffen. Das Ziel der abschließenden Schleifschritte (in der Regel bis zu einer Körnung von 1000 oder 2000) besteht darin, alle Richtungsstreifen zu beseitigen.
Bevor Sie zu Baumwollscheiben und Polierpasten übergehen, sollten Sie die Oberfläche genau unter die Lupe nehmen. Durch das Polieren lassen sich verbleibende Schleifspuren oder „Pigtails“ nicht entfernen – sie werden dadurch lediglich hochglänzend und fallen noch stärker ins Auge.
Warum sieht Edelstahl nach dem Schleifen uneben aus?
Wenn das Endprodukt die Prüfung nicht besteht, müssen die Bediener den sichtbaren Mangel systematisch bis zum mechanischen Prozess zurückverfolgen.
Kratzer und Schleifspuren
Unterscheiden Sie zwischen verbleibenden groben Kratzern und neu entstandenen. Wenn nach dem Feinschleifen vereinzelte, tiefe Kratzer zurückbleiben, hat der Bediener wahrscheinlich eine Körnung übersprungen oder ist zu schnell vorgegangen.
Wenn die Oberfläche zufällige „Pigtail“-Wirbel aufweist, liegt die Ursache häufig in einem verstopften Schleifpad oder in Fremdkörpern, die sich unter der Scheibe festgesetzt haben. Dies tritt häufig auf, wenn Exzenterschleifer mit zu hohen Vorschubgeschwindigkeiten eingesetzt werden.
Unebene Stellen
Sichtbare helle Stellen, dunkle Bereiche oder überlappende Schleifspuren sind in der Regel auf einen ungleichmäßigen Werkzeugkontakt zurückzuführen. Das Neigen eines Winkelschleifers oder das Ausüben von ungleichmäßigem Druck auf einen Handschleifblock verändert die Schnitttiefe.
Die Verwendung eines abgenutzten Schleifbands auf einer Hälfte einer Platte und eines neuen Bands auf der anderen führt ebenfalls zu deutlichen Unterschieden in der Lichtreflexion. Je nach Ausprägung muss der Bediener entscheiden, ob er eine punktuelle Angleichung vornehmen oder den Schleifbereich ausweiten soll, um die gesamte Fläche zu vereinheitlichen.
Hitze und Verzerrung
Edelstahl speichert Wärme. Eine blaue oder gelbe Verfärbung (Hitzeverfärbung) deutet darauf hin, dass das Metall eine Temperatur erreicht hat, bei der die Oberfläche zu oxidieren beginnt. Bei dünnem Blech führt eine lokale Überhitzung dazu, dass sich das Metall verzieht oder „Ölkanne“ bildet.
Während sich Hitzeverfärbungen manchmal chemisch entfernen lassen, führt starkes „Oil-Canning“ zu einer dauerhaften Beeinträchtigung der Maßtoleranz, was dazu führt, dass das Bauteil aussortiert wird. Sobald sich eine Überhitzung bemerkbar macht, unterbrechen Sie den Arbeitsvorgang sofort, lassen Sie das Werkstück an der Luft abkühlen und tauschen Sie das abgestumpfte Schleifmittel aus.
Matrix zur Fehlerbehebung
Verwenden Sie die folgenden Prüfschritte, um den nächsten Arbeitsschritt zu bestimmen, wenn Fehler auftreten:
| Sichtbarer Mangel | Prioritätsprüfungen | Nächster Schritt |
| Nach dem feinen Schleifen bleiben tiefe Kratzer zurück | Wurden frühere Schleifspuren vollständig entfernt? Befinden sich neue Rückstände auf der Schleifscheibe? | Behalten Sie die aktuelle Körnung bei, wählen Sie eine Körnung kleiner oder ersetzen Sie das eingesetzte Schleifmittel. |
| Ungleichmäßige helle/dunkle Flecken | Überprüfen Sie den Kontaktwinkel des Werkzeugs, den Anpressdruck des Bedieners und den Verschleißzustand des Schleifmittels. | Versuchen Sie, die Mischung lokal anzuwenden oder den Bereich der Maserung auf die gesamte Oberfläche auszudehnen. |
| Wärmetönung oder Verformung von Teilen | Überprüfen Sie die Verweildauer des Werkzeugs, die Werkstückaufspannung und die Schneidleistung des Schleifmittels. | Den Betrieb unterbrechen, die Maßhaltigkeit prüfen und neue Schleifmittel einfüllen. |
Wann muss Edelstahl nach dem Schleifen passiviert werden?
Durch mechanisches Schleifen wird die schützende Chromoxidschicht des Edelstahls physikalisch abgetragen. Ein Teil, das glänzend und makellos aussieht, ist nicht unbedingt vor Korrosion geschützt.
Rückstandsbeseitigung
Beim Schleifen entstehen mikroskopisch kleine Metallspäne, abgelöste Schleifkörner und verbrauchter Kühlmittelschlamm. Bevor eine chemische Behandlung oder die nachfolgende Montage beginnt, muss das Bauteil gründlich gereinigt werden.
Verwenden Sie industrielle Entfetter, um organische Rückstände zu entfernen. Falls Nassschleifen angewendet wurde, stellen Sie sicher, dass der metallhaltige Schlamm aus allen Sacklöchern entfernt und gemäß den Umweltvorschriften des Betriebs sicher entsorgt wird, anstatt ihn auf dem Werkstück trocknen zu lassen.
Eisenverunreinigung
Sollten auf frisch geschliffenem Edelstahl Rostflecken auftreten, sollte man nicht sofort davon ausgehen, dass das Material fehlerhaft ist oder Lochfraß auftritt. Die häufigste Ursache ist eine Verunreinigung durch freies Eisen.
Verfolgen Sie den Arbeitsablauf zurück, um die Ursache zu ermitteln. Eine Verunreinigung tritt auf, wenn Bediener Drahtbürsten, Schleifmittel oder Vorrichtungen verwenden, die zuvor mit Kohlenstoffstahl in Kontakt gekommen sind. Dies geschieht auch, wenn Teile über verunreinigte Stahlwerkbänke gezogen oder mit ungeschützten Gabelstaplerzinken gehandhabt werden.
Weiterbehandlung
Eine optisch ansprechende Oberfläche ist noch keine Garantie für die Leistungsfähigkeit im Einsatz. Sie müssen zwischen allgemeiner Reinigung, der Entfernung von Hitzeverfärbungen und der chemischen Passivierung unterscheiden. Beizsäuren lösen starke Oxidationsrückstände und Schweißzunder auf, während die Passivierung die korrosionsbeständige Passivschicht chemisch wiederherstellt.
Ob Passivierung (wie z. B. Behandlungen mit Salpetersäure oder Zitronensäure gemäß ASTM A967) ist streng vorgeschrieben und hängt von der Einsatzumgebung sowie den Kundenspezifikationen ab. Bauteile, die für den Einsatz in medizinischen, lebensmitteltechnischen oder maritimen Umgebungen bestimmt sind, erfordern nach der mechanischen Oberflächenbearbeitung stets eine dokumentierte chemische Passivierung.
Das Weglassen der Passivierung zur Senkung der Herstellungskosten führt häufig zu katastrophalen Ausfällen im Einsatz, Gewährleistungsansprüchen und zurückgewiesenen Baugruppen – und das noch Monate nach der Auslieferung.
Wie lassen sich Oberflächenausführungen für Edelstahl festlegen und Nacharbeiten vermeiden?
Unterschiedliche Erwartungen zwischen Konstruktion, Einkauf und Fertigung sind die Hauptursache für kosmetische Nachbearbeitungen. Vage Anmerkungen in Zeichnungen wie „glatt polieren“ oder „gebürstete Oberfläche“ lassen zu viel Interpretationsspielraum.
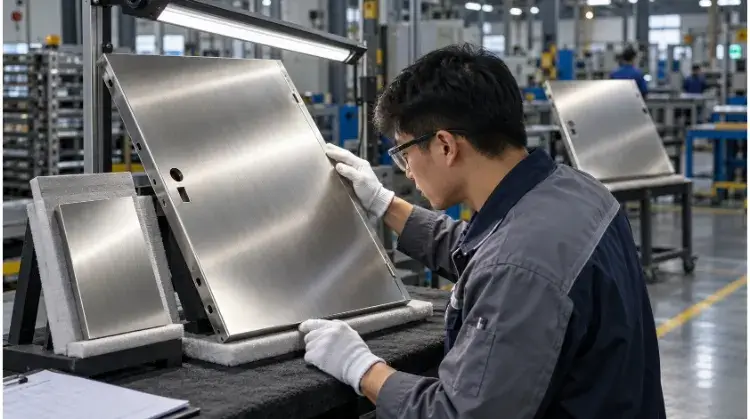
Beispiele für das Erscheinungsbild
Legen Sie die ästhetischen Anforderungen klar fest. Geben Sie an, welche Oberflächen die primären Sichtflächen (A-Seiten) und welche die verdeckten Flächen (B-Seiten) sind. Falls eine bestimmte Maserungsrichtung erforderlich ist, geben Sie die genaue Maserungsachse in der Konstruktionszeichnung an.
Bei Baugruppen wie Gerätegehäusen ist die Übereinstimmung benachbarter Teile von entscheidender Bedeutung. Eine Schranktür und ihre Seitenwand müssen das Licht identisch reflektieren. Verwenden Sie physische Referenzmuster, die sowohl vom Käufer als auch vom Hersteller freigegeben wurden, um die akzeptable optische Basis festzulegen.
Messanforderungen
Die optische Abnahme und die Maßhaltigkeit sind zwei getrennte Freigaben. Überprüfen Sie nach dem Schleifen stets die kritischen Maße, Kantenradien und die Ebenheit der Platte, da durch den Materialabtrag dünne Teile außerhalb der Toleranzgrenzen geraten können.
Wenn in der Zeichnung ein Grenzwert für die Oberflächenrauheit angegeben ist, sind die Messstelle und die Messrichtung ausdrücklich festzulegen. Bei gebürsteten Oberflächen führt die Messung des Ra-Werts senkrecht zur Maserung zu einem deutlich höheren Messwert als bei einer Messung parallel zur Maserung.
Kostentreiber
Die Oberflächenbearbeitung ist äußerst arbeitsintensiv. Der Ausgangszustand des Materials, der Schweregrad der Defekte, die Oberfläche und die Geometrie der Teile beeinflussen die Durchlaufzeit. Während flache Platten schnell auf automatisierten Breitbandschleifmaschinen bearbeitet werden können, erfordern komplexe Schweißbaugruppen eine manuelle Nachbearbeitung, wodurch sich der Arbeitsaufwand exponentiell erhöht.
Ingenieure können diese Kosten aktiv senken, indem sie Design for Manufacturability (DFM)—beispielsweise durch die Verlagerung von Schweißnähten weg von sichtbaren Innenecken, um eine automatisierte maschinelle Ausgleichsbearbeitung anstelle einer manuellen Nachbearbeitung zu ermöglichen.
Die angestrebte Oberflächenbeschaffenheit wirkt sich erheblich auf das Beschaffungsbudget aus. Die Aufwertung einer Schweißbaugruppe von einer standardmäßigen gebürsteten Oberfläche (Nr. 4) auf eine hochglanzpolierte Oberfläche (Nr. 8) führt aufgrund der erforderlichen strengen Körnungsabfolge häufig zu einer drei- bis fünffachen Erhöhung der Kosten für die Oberflächenbearbeitung. Schließlich ist vorzuschreiben, dass fertige Teile unmittelbar nach der Prüfung in Schutzfolie eingewickelt werden, um Transportschäden zu vermeiden.
Sind Sie bereit, Ihr Projekt in die Produktion zu überführen?
Eine präzise Endbearbeitung beginnt mit einer klaren Dokumentation. Senden Sie uns Ihre 3D-STEP-Dateien und 2D-PDF-Zeichnungen mit deutlich gekennzeichneten kritischen Sichtflächen und GD&T-Angaben. Wir prüfen Ihre Geometrie- und Materialspezifikationen, um Ihnen ein präzises Fertigungsangebot zu unterbreiten und das optimale Schleifverfahren für Ihre Anwendung zu ermitteln.