
 German
 English
 Spanish
 Russian
 Italian
 French

Das Blechscheren ist ein kaltes, spanloses Metallbearbeitungsverfahren, bei dem Bleche mithilfe gegenüberliegender Messer zu geraden Zuschnitten geschnitten werden. Es ist äußerst kostengünstig für geradlinige Schnitte in großen Stückzahlen, erfordert jedoch einen präzisen Messerspalt, um Kantenverformungen und Kaltverfestigung zu vermeiden.
Für Konstrukteure und Beschaffungsmanager ist das Stanzen oft der schnellste erste Schritt in einem Fertigungsablauf. Die Wahl des richtigen Stanzverfahrens – und die Vermeidung von Fehlern in der nachgelagerten Montage – hängt jedoch entscheidend von den Materialeigenschaften, der Teilegeometrie und den Anforderungen an die Kanten ab.
Bevor Sie sich für einen gestanzten Rohling entscheiden, nutzen Sie diese Schnellentscheidungsmatrix, um zu prüfen, ob das Verfahren zu Ihren Produktionszielen passt:
| Anforderungen an das Bauteil | Wichtiger Bewertungsbereich |
| Rechteckige Platten, gerader Zuschnitt, Standardstreifen | Scherkraft und Maßgrenzen |
| Komplexe Konturen, Innenbohrungen und Schlitze | Laserschneiden, Stanzen oder kombinierte Bearbeitungsvorgänge |
| Lange, schmale Streifen, strenge Ebenheit | Risiken durch Verdrehen und Verbiegen |
| Zierkanten, bearbeitete Teile, Nachformung | Kantenbearbeitung und Oberflächenschutz |
Wie trennt das Scheren Metall und bildet Kanten?
Um die Toleranzen und physikalischen Grenzen eines gescherten Rohlings zu verstehen, muss man sich zunächst ansehen, wie sich das Metall während des Schneidvorgangs trennt.
Schneiden Aktion
Bei einer herkömmlichen Guillotine-Schere senkt sich das Obermesser an einem feststehenden Untermesser vorbei. Beim Kontakt der Messer wird das Metall plastisch verformt. Die Messer dringen in das Blech ein, bis die innere Spannung die Scherfestigkeit des Materials übersteigt, wodurch das Metall bricht und sich trennt.
Dieses Verfahren ist ausschließlich für geradlinige Schnitte quer über ein Blech vorgesehen. Es unterscheidet sich grundlegend vom Coil-Schneiden (bei dem durchgehende Rotationsmesser zum Einsatz kommen), vom Stanzen (bei dem geschlossene Konturen mit einem geformten Stempel und einer Matrize geschnitten werden) und vom Ausschneiden (bei dem eine vollständige 2D-Form in einem Arbeitsgang ausgestanzt wird).
Randbereiche
Eine Scherkante ist keine vollkommen ebene, gleichmäßige Oberfläche. Ein Querschnitt durch einen Scherschnitt zeigt vier unterschiedliche Zonen:
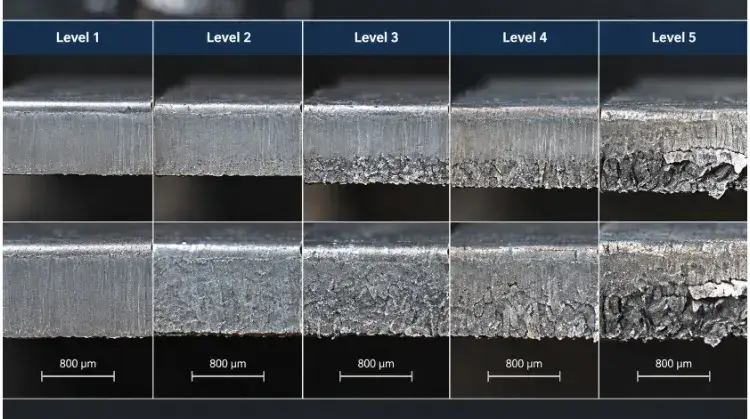
- Rollover: Die abgerundete Oberkante, an der die obere Klinge zum ersten Mal auf das Material drückt.
- Polierte Zone: Ein glatter, senkrechter und hochglanzpolierter Streifen, der entsteht, wenn die Klinge in das Metall eindringt und daran entlanggleitet.
- Bruchzone: Eine rauere, leicht abgeschrägte Oberfläche, an der das Material schließlich zerbricht.
- Burr: Eine scharfe, hervorstehende Kante am unteren Rand, die durch die abschließende Materialtrennung entstanden ist.
Aufgrund der natürlichen Bruchzone und der Grate ist eine standardmäßige Scherkante für berührte Bereiche oder kosmetische Oberflächen ohne nachträgliche Bearbeitung in der Regel nicht akzeptabel.
Prozessgrenzen
Industrielle Scheren sind ausschließlich für gerade Schnitte ausgelegt; sie können keine Innenschlitze, schräge Kerben oder gekrümmte Profile erzeugen.
Das Scheren wird häufig vorgeschrieben, da es sich um ein kaltes, spanloses Schneidverfahren handelt. „Spanlos“ bedeutet, dass kein Material durch eine Schnittfuge verloren geht (im Gegensatz zu einer Säge oder einem Laser), und „kalt“ bedeutet, dass keine Wärmeeinflusszone (HAZ) entsteht, die die Kornstruktur des Metalls verändert.
Das bedeutet jedoch nicht, dass der Prozess frei von mechanischer Beanspruchung ist. Die hohe Kraft, die zum Brechen des Metalls erforderlich ist, führt zu einer lokalen Kaltverfestigung entlang der Schnittlinie. Befindet sich diese abgescherte Kante am Außenradius einer nachfolgenden engen Biegung, ist sie äußerst anfällig für Mikrorisse. Bei hochbelastbaren Formteilen muss diese Kante in der Regel durch einen zweiten Schab- oder Schleifvorgang bearbeitet werden, um die Duktilität wiederherzustellen.
Wann eignet sich das Scheren für Ihr Material und Ihre Geometrie?
Das Scheren ist äußerst effizient, unterliegt jedoch strengen Einschränkungen hinsichtlich der herstellbaren Abmessungen und der Materialien, die verarbeitet werden können, ohne dass es zu starken Verformungen der Teile kommt.
Leere Geometrie
Das Scheren eignet sich am besten für rechteckige Platten, quadratische Zuschnitte und breite Bänder. Es ist in der Regel der erste Stanzvorgang, bei dem die Grundabmessungen festgelegt werden, bevor das Teil zur Abkantpresse oder zur CNC-Maschine weitergeleitet wird.
Beim Schneiden langer, schmaler Streifen führt die physikalische Mechanik der Schermesser häufig dazu, dass sich das Schnittstück verformt. Wenn die Breite des Streifens weniger als das 10- bis 15-fache der Dicke Aufgrund der Materialeigenschaften ist es sehr wahrscheinlich, dass die mechanische Kraft dazu führt, dass sich das Band verdreht (Korkenzieher) oder wölbt (nach oben krümmt). In diesen Fällen ist das Scheren möglicherweise nicht geeignet, wenn eine strenge Ebenheit gefordert ist.
💡 Hinweis des Herstellers: Beachten Sie beim Verschachteln von Teilen, dass beim Scheren das Sägeblatt die gesamte Blechplatte durchlaufen muss. Ein Scherschnitt kann nicht auf halber Strecke unterbrochen werden. Wenn Ihr Verschachtelungsmuster ineinandergreifende L-Formen oder komplexe verschachtelte Profile enthält, ermöglicht das Laserschneiden eine bessere Materialausnutzung als das Scheren.
Materialkapazität
Die Maschinenkapazität hängt ausschließlich von der Materialgüte, dem Härtegrad und der Dicke ab. Die Nennleistungen der Anlagen basieren in der Regel auf Weichstahl mit einer Zugfestigkeit von etwa 400–450 N/mm². Da die erforderliche Schneidkraft in direktem Zusammenhang mit der Scherfestigkeit des Materials steht, kann eine Schere, die für 6 mm Weichstahl ausgelegt ist, in der Regel nur 3 mm oder 4 mm Edelstahl schneiden (der oft 600 N/mm² Zugfestigkeit).
Die folgende Tabelle gibt einen Überblick über die typischen Kapazitätsgrenzen von handelsüblichen Industrie-Tafelscheren.
| Material & Zustand | Nachgewiesene Dicke-Grenze | Begrenzung der Schnittlänge | Prozessbeschränkungen |
| Weichstahl (z. B. A36, Q235) | Bis zu 12 mm | Bis zu 3000 mm | Standard-Kapazitätsbasis. |
| Rostfreier Stahl (z. B. 304, 316) | Bis zu 6 mm | Bis zu 3000 mm | Erfordert eine Kapazitätsreduzierung gemäß 50% aufgrund der höheren Scherfestigkeit. |
| Aluminium (z. B. 5052-H32) | Bis zu 15 mm | Bis zu 3000 mm | Die weiche Oberfläche ist anfällig für Kratzer und Abdrücke durch schwere hydraulische Niederhalter. |
Hinweis: Die strukturelle Steifigkeit der Maschine, die Schärfe der Klingen und die hydraulische Niederhalterkraft beeinflussen ebenfalls die tatsächliche maximale Kapazität in der Werkstatt.
Alternativen zum Schneiden
Die Wahl des Verfahrens hängt von der Geometrie, den Anforderungen an die Kanten und der Losgröße ab.
Das Scheren ist das effizienteste Verfahren für gerade Außenprofile, wobei ein Schnitt oft innerhalb von Sekunden erfolgt. Bei großen Stückzahlen ist dieses Verfahren äußerst kostengünstig. Laserschneiden ist erforderlich bei komplexen Konturen, inneren Merkmalen oder wenn die mechanische Scherbeanspruchung für das Material unzulässig ist. CNC-Stanzen Eignet sich gut für Teile, die mehrere Standardbohrungen, Lamellen oder Prägungen erfordern.
Wenn ein Bauteil ein gerades Außenprofil erfordert, aber komplexe Innenbohrungen aufweist, besteht ein gängiger Fertigungsablauf darin, den Rohling zunächst zu schneiden, um Zeit zu sparen und eine hohe Materialausbeute zu erzielen, und ihn anschließend zur Bearbeitung der inneren Merkmale auf eine Stanzpresse oder einen Laser zu befördern.
Wie wirken sich die Maschineneinstellungen auf Grate und Verformungen aus?
Eine Schnittkante wird nicht allein durch die Materialeigenschaften bestimmt, sondern hängt in hohem Maße davon ab, wie die Maschine für diesen spezifischen Schnitt kalibriert ist. Für eine gute Kantenqualität und die Ebenheit des Zuschnitts müssen drei wesentliche mechanische Einstellungen aufeinander abgestimmt werden.
Klingenspalt
Der Messerspalt ist der horizontale Abstand zwischen dem oberen und dem unteren Schneidmesser und bestimmt, wie das Material bricht. Ein optimaler Spalt sorgt dafür, dass sich die von den oberen und unteren Messern ausgehenden Mikrorisse genau in der Mitte der Materialdicke treffen und so einen sauberen Bruch erzeugen.
Ist der Spalt zu eng, verfehlen sich die Mikrorisse. Die Schneiden müssen sich gewaltsam einen Weg bahnen, was zu einer „sekundären Scherung“ (einem doppelten Schnittbild) und einem beschleunigten Werkzeugverschleiß führt. Ist das Spiel zu groß, verbiegt und faltet sich das Metall zwischen den Schneiden, bevor es bricht, was zu starkem Kantenüberrollen und starken, gezackten Graten führt.
Die Spalteinstellungen müssen auf die Materialgüte und -dicke abgestimmt sein. Zwar gilt als gängiger Richtwert, den Spalt auf 5% bis 10% der Materialdicke einzustellen, doch handelt es sich hierbei nicht um eine allgemeingültige Regel. Beispielsweise erfordert eine 6 mm dicke Aluminiumplatte auf derselben Maschine einen engeren Spalt als eine 6 mm dicke Edelstahlplatte, um eine saubere Bruchzone zu erzielen. Der genaue Parameter wird in der Regel durch einen Probeschnitt ermittelt.
Neigungswinkel
Der Neigungswinkel ist die Neigung des oberen Messers gegenüber dem feststehenden unteren Messer. Bei Industriescheren lässt sich der Neigungswinkel in der Regel zwischen 0,5° und 3,0°.
Durch die Vergrößerung des Spanwinkels verringert sich die Länge der Klinge, die zu einem bestimmten Zeitpunkt mit dem Metall in Kontakt steht. Dadurch sinkt die für den Schnitt erforderliche Gesamtkraft der Maschine, sodass eine Schere dickere Bleche schneiden kann. Ein großer Spanwinkel führt jedoch dazu, dass sich das abgeschnittene Stück während des Schneidvorgangs stark nach unten biegt, was das Risiko von Verdrehungen und Verformungen erheblich erhöht – insbesondere bei langen, schmalen Streifen.
Durch Verringern des Winkels auf 0,5° bleibt der Rohling flacher, allerdings ist dafür eine exponentiell höhere hydraulische Schnittkraft erforderlich. Die Einstellung des Spanwinkels ist ein strikter Kompromiss zwischen Maschinenleistung und Werkstückverformung; sie ist keine einheitliche Lösung für alle Probleme hinsichtlich der Ebenheit.
Zustand der Klingen und Niederhalter
Die Schnittkantenqualität hängt vollständig davon ab, dass das Blech während des Messerstrichs vollkommen stillsteht.
Hydraulische Niederhalteplatten klemmen das Blech am Maschinenbett fest, bevor das Sägeblatt absinkt. Ist der Niederhaltedruck unzureichend, neigt sich das Material oder verschiebt sich, sobald das Sägeblatt Kontakt aufnimmt. Diese Verschiebung verändert künstlich den effektiven Sägeblattabstand während des Schnitts, was zu gewölbten Schnitten und ungleichmäßigen Graten führt. Umgekehrt kann ein zu hoher Niederhalterdruck bei weichen Werkstoffen wie 5052-Aluminium tiefe Klemmspuren (Beschädigungen) auf der Oberfläche hinterlassen, was für optische Verkleidungen inakzeptabel ist.
Zudem lässt sich die Schnittqualität nicht allein durch eine Anpassung der Schnittspalte verbessern, wenn die Werkzeuge beschädigt sind. Stumpfe oder ausgefranste Schneiden zerdrücken das Material, anstatt es abzuscheren, wodurch sich die Polierzone vergrößert und starke Grate zurückbleiben.
Wie lässt sich die Scherqualität festlegen und überprüfen?
Um Konflikte zwischen Beschaffung und Produktion zu vermeiden, muss die Schnittqualität anhand messbarer technischer Begriffe und nicht anhand subjektiver Adjektive wie „glatt“ oder „hochpräzise“ festgelegt werden.
Maßanforderungen
Ein geschnittenes Rohteil wird anhand dreidimensionaler Maßgrößen bewertet: Längen-/Breitentoleranz, Geradheit und Rechtwinkligkeit.
Verwechseln Sie die Wiederholgenauigkeit der Maschinenpositionierung nicht mit der tatsächlichen Toleranz des Werkstücks. Ein CNC-Hinteranschlag mag zwar eine Positionierwiederholgenauigkeit von ±0,05 mm aufweisen, doch die tatsächliche Toleranz des geschnittenen Rohlings wird durch das Materialverhalten beim Scheren bestimmt. Bei einer 4 mm dicken 5052-Aluminiumplatte mit den Maßen 1000 mm × 500 mm beträgt die realistische Toleranz des Fertigteils in der Regel ±0,3 mm bis ±0,5 mm.
Die Rechtwinkligkeit (Rechtwinkligkeit zwischen benachbarten Seiten) hängt in hohem Maße davon ab, dass der Bediener das Blech am Ausrichtarm der Maschine ausrichtet. Bei jeder in der Zeichnung angegebenen Toleranz müssen die Materialdicke und die Gesamtabmessungen des Zuschnitts berücksichtigt werden.
Ebenheit und Kanten
Die hohe mechanische Scherbeanspruchung führt häufig zu Verformungen des abgeschnittenen Stücks. Diese Verformungen lassen sich in drei verschiedene Kategorien einteilen:
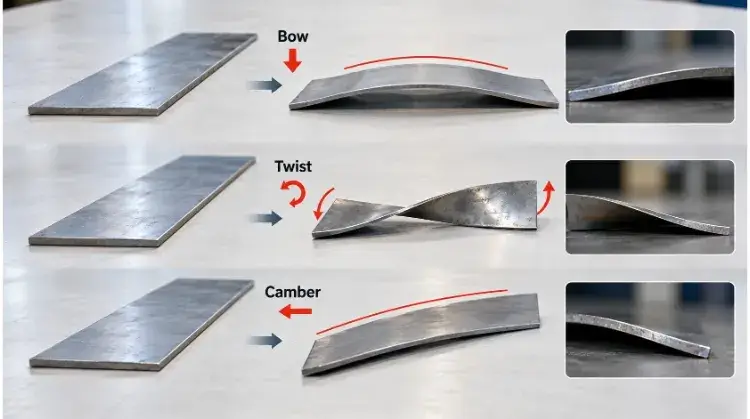
- Wendung: Der Streifen dreht sich um seine Längsachse und ähnelt dabei einem Korkenzieher.
- Bogen: Der Streifen verläuft entlang seiner flachen Oberfläche nach oben oder unten.
- Sturz: Der Streifen verläuft entlang seiner Schnittkante nach links oder rechts und weicht damit von einer echten Geraden ab.
💡 Anmerkung des Ingenieurs: Die Verzerrung wird stark durch das Ausgangsmaterial beeinflusst. Walzrichtung des Getreides. Beim Scheren parallel zur Faserrichtung entsteht oft eine deutlich stärkere Verdrehung als beim Scheren senkrecht dazu. Bei der Planung der Blechanordnung müssen Ingenieure einen Kompromiss zwischen Materialausbeute und faserbedingter Verformung finden.
Die Ebenheit muss im „freien Zustand“ gemessen werden. Das bedeutet, dass das Bauteil auf einen kalibrierten Prüftisch gelegt wird, ohne es mit Klemmen oder Gewichten flachzudrücken, und dass die größte Abweichung von der Oberfläche gemessen wird.
Was die Kantenqualität betrifft, sollten Sie die Angabe „saubere Kanten“ vermeiden. Geben Sie stattdessen ausdrücklich die zulässige Grathöhe an (z. B. „Maximaler Grat 0,1 mm“) oder schreiben Sie einen Nachbearbeitungsschritt vor (z. B. „Alle scharfen Kanten abrunden“ oder „Trommelentgraten“).
Produktionskontrollen
Die Qualitätsprüfung beginnt mit einer Erstmusterprüfung (FAI) vor dem Start der gesamten Charge. Der erste geschnittene Rohling wird auf Maße, Rechtwinkligkeit und Ebenheit im freien Zustand geprüft. Nach der Freigabe kann die Produktion mit Stichprobenkontrollen fortgesetzt werden (z. B. Messung eines Teils von 50). Eine neue FAI ist zwingend erforderlich, wenn sich die Materialschmelzcharge ändert oder wenn der Bediener den Messerspalt einstellt.
Wenn Fehler auftreten, sind diese selten auf einen einzigen Parameter zurückzuführen. Nutzen Sie die nachstehende Tabelle zur Fehlerbehebung, um die eigentliche Ursache logisch zu ermitteln und zu überprüfen.
| Feststellung eines Mangels | Mögliche Ursachen | Prüfablauf |
| Starker Grat an der Unterkante | Zu großes Messerspaltmaß; stumpfe oder angeschlagene Klingen. | 1. Spielraum messen mit einer Fühlerlehre und anpassen. 2. Überprüfen Sie die Klinge auf Abnutzungserscheinungen. |
| Sekundärschnitt (Doppelschnitt) | Das Spiel der Klinge ist zu gering. | 1. Passen Sie den Spalt der Klinge entsprechend der Materialstärke und den Ergebnissen des Probeschnitts an. |
| Sturz (gekrümmte Kante) | Unzureichender Anpressdruck; Innere Materialspannung. | 1. Den hydraulischen Niederhaltedruck prüfen. 2. Überprüfen Sie vor dem Abwickeln, ob die Rohspule Restspannungen aufweist. |
| Drehung oder Schleife | Zu großer Spanwinkel; zu schmale Spanbreite (weniger als das 10-Fache der Dicke); Scherung parallel zur Faserrichtung. | 1. Den Neigungswinkel verringern (sofern die Maschinenleistung dies zulässt). 2. Überprüfen Sie die Faserrichtung. 3. Prüfen Sie, ob für diese Geometrie ein Laserschneiden erforderlich ist. |
| Nicht rechtwinklig | Falsche Ausrichtung des Bedieners; Ausrichtungsarm nicht kalibriert. | 1. Überprüfen Sie die Zuführmethode des Bedieners anhand der Anschläge. 2. Kalibrieren Sie den Ausrichtarm erneut am Sägeblatt. |
Wie entwirft man Rohlinge für nachfolgende Arbeitsschritte?
Ein geschertes Metallstück ist selten das Endprodukt. Es handelt sich um einen Rohling – einen geometrischen Ausgangspunkt für nachfolgende Arbeitsschritte wie Biegen, Stanzen, Zerspanung oder Schweißen. Um Fertigungsfehler zu vermeiden, müssen Ingenieure den Rohling so konstruieren, dass er diese nachfolgenden Schritte unbeschadet übersteht.
Abmessungen des Rohlings
Die Abmessungen eines gestanzten Rohlings entsprechen nicht automatisch den Abmessungen des fertigen Teils. Wenn die Kante eine nachträgliche CNC-Fräsbearbeitung erfordert, um eine enge Dichtungstoleranz oder eine perfekt senkrechte Wand zu erzielen, müssen Sie die Abmessungen des gestanzten Rohlings ausdrücklich um ein Bearbeitungszugabe erhöhen (in der Regel 1,0 mm bis 2,0 mm pro Kante).
Bei der Konstruktion von Bauteilen mit inneren Merkmalen sollte die Reihenfolge der Arbeitsschritte geprüft werden. Die nach unten gerichtete Druckkraft des Schneidmessers verdrängt das Metall. Befindet sich eine vorhandene Bohrung oder ein Schlitz zu nahe an der Schnittlinie, verformt der mechanische Druck die Bohrung zu einem Oval. Als Standardrichtwert gilt, dass Löcher einen Abstand von mindestens dem 1,5- bis 2-fachen der Materialdicke zur Schnittlinie einhalten sollten. Um dieses Risiko vollständig zu vermeiden, legen Sie fest, dass kritische Löcher gestanzt oder lasergeschnitten werden müssen. nach der Schervorgang.
Kantenvorbereitung
Je nach Endmontage muss die Schnittkante einer speziellen Vorbehandlung unterzogen werden.
Entgraten ist ein Standardvorgang (der häufig durch Trommelschleifen oder Doppelaktionsschleifen durchgeführt wird), bei dem die scharfe Kante an der Unterseite des Schnitts entfernt wird. Allerdings, Durch das Entgraten wird die lokale Kaltverfestigung nicht beseitigt.. Liegt die abgeschnittene Kante am Außenradius einer starken Biegung oder muss die Kante stark umgebördelt werden, neigt die veränderte Mikrostruktur zur Rissbildung. Bei anspruchsvollen Umformvorgängen sollte ein Kantenabschaben oder -schleifen vorgeschrieben werden, um die gehärtete Bruchzone physikalisch zu entfernen und die Duktilität des Metalls wiederherzustellen.
Wenn das Bauteil mit WIG- oder MIG-Verfahren geschweißt werden soll, muss die geschliffene Stelle sauber sein. Gängige Normen für das Schweißen von Stahlkonstruktionen (wie z. B. AWS D1.1) Es muss ausdrücklich vorgeschrieben werden, dass die Kanten frei von Graten, Rost und Schneidflüssigkeiten sein müssen, um Porosität in der Schweißnaht zu vermeiden. In den Zeichnungsangaben sollte ausdrücklich vermerkt werden: „Die Kanten müssen vor dem Schweißen frei von Graten und Schneidflüssigkeiten sein.“
Oberflächenschutz
Das industrielle Scheren ist ein schwerer, mechanischer Prozess. Das Material wird über ein Maschinenbett aus Stahl gezogen, von Hochdruck-Hydraulikzylindern festgeklemmt und fällt anschließend auf einen Stapelwagen.
Bei Verkleidungsplatten, gebürstetem Edelstahl oder vorlackiertem Material besteht ein hohes Risiko von Oberflächenbeschädigungen. Ingenieure müssen vor dem Zuschnitt des Materials die Verwendung einer PVC-Schutzfolie (häufig Laserfolie oder Standard-Abziehfolie) vorschreiben. Darüber hinaus sollten die Oberflächenanforderungen in der Zeichnung vermerkt werden (z. B. „Dekorfläche – keine Klemmspuren oder Kratzer zulässig“), damit der Hersteller weiß, dass die hydraulischen Niederhalter mit Urethan-Schutzkappen ausgestattet werden müssen.
💡 Fabrikationsfall: Kantenrisse an 5052-H32-Aluminiumplatten
- Anforderung: Ein zugeschnittenes 3-mm-Aluminium-Rohteil, das für einen 90-Grad-Abkantvorgang zur Herstellung eines Elektronikgehäuses vorgesehen ist.
- Thema: Bei der ersten Artikelprüfung traten durchweg Risse am Außenradius der Biegung auf.
- Anpassung: Im Werk wurde festgestellt, dass der Rohling parallel zur Faserrichtung des Materials geschert wurde und die durch Kaltverformung gehärtete Scherkante beim Biegen die größte Zugbelastung aufnahm. Das Schachtelungslayout wurde um 90 Grad gedreht, sodass die Biegung senkrecht zur Faserrichtung verlief. Die Kante wurde leicht abgeschliffen, um die Mikrorisse zu beseitigen.
- Ergebnis: Bei der verbleibenden Produktionscharge traten keinerlei Risse auf, und die strukturelle Integrität blieb vollständig erhalten.
Wovon hängen die Gesamtkosten für das Scheren ab?
Das Scheren ist bei geraden Profilen grundsätzlich kostengünstiger als das Laserschneiden, doch die Angebote verschiedener Hersteller können erheblich voneinander abweichen, je nachdem, wie sie die Rüstkosten, die Ausbeute und die Nachbearbeitung berechnen.
Einrichtung und Handhabung
Der eigentliche Scherenhub dauert weniger als zwei Sekunden. Die tatsächlichen Kosten des Vorgangs entstehen durch die Einrichtung und die Materialhandhabung.
Bevor der erste Schnitt erfolgt, muss der Bediener den CNC-Hinteranschlag programmieren, den Sägeblattabstand auf die jeweilige Materialstärke einstellen, den Spanwinkel justieren und die Rohplatte mit einem Gabelstapler auf das Bett laden. Während der Produktion führt der Bediener die Rohlinge manuell zu, dreht sie und entlädt sie.
Aufgrund dieser festen Rüstzeit ist das Scheren sehr stark von der Losgröße abhängig. Verteilt man eine Rüstzeit von 30 Minuten auf 10 Teile, ergibt sich ein hoher Stückpreis. Verteilt man dieselbe Rüstzeit auf 2.000 Teile, sinken die Kosten für das Scheren auf wenige Cent pro Rohling. Es gibt keine strenge Mengenschwelle, aber das Scheren wird mit steigender Losgröße deutlich kostengünstiger.
Ertrag und Endbearbeitung
Die Kosteneffizienz hängt in hohem Maße von der Materialausbeute ab. Ein gestanztes Teil ist nur dann wirtschaftlich, wenn die Schachtelung die Ausnutzung der Standardplatte maximiert und den Verschnitt minimiert.
Im Gegensatz zum Laserschneiden, bei dem sich komplexe Formen wie Puzzleteile ineinander verschachteln lassen, unterliegt das Scheren den Einschränkungen der Guillotine-Einschränkung—Jeder Schnitt muss perfekt gerade von einer Kante des Materials zur anderen verlaufen. Wenn die Abmessungen Ihrer Teile eine kollineare Verschachtelung nicht zulassen, sinkt die Materialausbeute, und das Laserschneiden könnte sich tatsächlich als die wirtschaftlichere Wahl erweisen.
Bewerten Sie außerdem die Kosten pro qualifiziert Teil. Wenn ein Zulieferer zwar einen extrem niedrigen Preis für das Scheren anbietet, Ihnen aber stark verzogene und mit Graten übersäte Teile liefert, werden die internen Kosten für das Richten (Walzenrichten) und Entgraten dieser Teile die anfänglichen Einsparungen zunichte machen. Achten Sie beim Vergleich von Angeboten darauf, dass alle Anbieter ihre Angebote auf genau dieselben Anforderungen hinsichtlich Ebenheit und Kantenbearbeitung beziehen.
Anforderungen an Angebote
Um ein präzises und umsetzbares Angebot zu erhalten, ohne dass es zu einem übermäßigen Hin und Her bei der Kommunikation kommt, stellen Sie Ihrem Fertigungspartner bitte die folgenden Daten zur Verfügung:
- Materialspezifikationen: Genaue Stahlsorte (z. B. 304L, 5052-H32), Dicke und etwaige Anforderungen an die Oberflächenbeschaffenheit (z. B. #4 gebürstet, einseitig PVC-beschichtet).
- Zeichnungen: PDF- und CAD-Dateien mit kritischen Abmessungen, Anforderungen an die Ebenheit im freien Zustand, expliziten Randbedingungen und Beschränkungen hinsichtlich der Faserrichtung (falls das Bauteil im weiteren Verarbeitungsprozess stark gebogen werden muss).
- Nachgelagerte Absicht: Geben Sie an, was als Nächstes mit dem Rohling geschieht (z. B. „Der Rohling wird an allen vier Seiten CNC-gefräst – 2 mm Aufmaß einhalten“ oder „Wird tiefgezogen“).
- Logistik: Gesamtbestellmenge, voraussichtliche Lieferzeit und Verpackungsanforderungen (z. B. Rostschutzpapier, auf maßgefertigten Paletten mit Umreifungsband gesichert).
Senden Sie uns Ihre Zeichnung, die Materialspezifikation und die Stückzahl zu. Unser Team kann geeignete Schneidoptionen prüfen und die für Ihr Bauteil erforderlichen Kantenbearbeitungen und Folgearbeiten ermitteln.