
 German
 English
 Spanish
 Russian
 Italian
 French

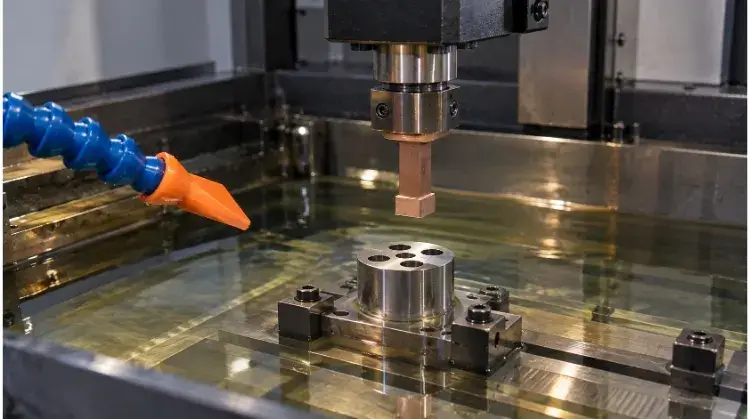
Die Senk-EDM (Elektroerosionsbearbeitung) ist ein berührungsloses Fertigungsverfahren, bei dem durch kontrollierte elektrische Funken zwischen einer geformten Elektrode und einem leitfähigen Werkstück Material abgetragen wird. Es wird in erster Linie zur Bearbeitung komplexer Sacklöcher, scharfer Innenecken und gehärteter Metalle eingesetzt, die mit herkömmlichem CNC-Fräsen nicht bearbeitet werden können.
Da dieses Verfahren jedoch auf thermischer Erosion und nicht auf physikalischem Zerspanen beruht, arbeitet es wesentlich langsamer als herkömmliche Bearbeitungsverfahren. Für Ingenieure und Beschaffungsteams besteht die Herausforderung nicht nur darin, die Funktionsweise der Funken zu verstehen, sondern auch zu erkennen, wann eine komplexe Geometrie die längeren Zykluszeiten und die Kosten für maßgeschneiderte Elektrodenwerkzeuge rechtfertigt.
Bevor Sie Toleranzgrenzen oder Kostenstrukturen bewerten, überprüfen Sie anhand der nachstehenden Übersichtstabelle, ob Ihr Bauteil diesen Prozess tatsächlich erfordert.
| Funktionsanforderung | Primärer Bewertungsprozess |
| Offene, leicht zugängliche Hohlräume | CNC-Fräsen |
| Durchgangsprofile oder unregelmäßige Durchgangsbohrungen | Drahterodieren |
| Komplexe Blindhohlräume in gehärteten Werkstoffen | Senk-Elektroerosion |
| Größtenteils zugängliche Bereiche mit vereinzelten, schwer erreichbaren Details | CNC-Fräsen + Senk-Funkenerosion |
Wie beim Senk-Elektroerosionsverfahren Kavitäten ohne Schneidkontakt geformt werden
Um Toleranzen festzulegen und die Kosten zu kontrollieren, muss man verstehen, wie der Formhohlraum tatsächlich entsteht. Der Prozess beruht vollständig auf thermischer Erosion, was bedeutet, dass das Werkzeug und das Werkstück sich niemals physisch berühren.
Geformte Elektroden
Die Grundgeometrie der Kavität wird durch die Elektrode bestimmt. Wenn die Maschine die Elektrode in Richtung des Werkstücks absenkt, wird deren umgekehrte Form in das Metall übertragen.
Die gängigsten Elektrodenwerkstoffe sind Graphit und Kupfer. Graphit lässt sich in der Regel schneller bearbeiten und ist hitzebeständig, weshalb es bei den meisten Werkzeuganwendungen zum Standard gehört. Kupfer hingegen nutzt sich vorhersehbarer ab und sorgt für feinere Oberflächengüten.
Funkenstrecke
Der Materialabtrag erfolgt durch Tausende kontrollierter Funken pro Sekunde. Ein Servomechanismus hält einen präzisen Abstand – in der Regel zwischen 0,01 mm und 0,1 mm – zwischen der Elektrode und dem Werkstück aufrecht.
Da die Funken diesen Spalt überbrücken müssen, um das Metall zu verdampfen, ist der entstehende Hohlraum immer etwas größer als die Elektrode selbst. Um diesen Überstand zu berücksichtigen, müssen Ingenieure die Elektroden kleiner als erforderlich bearbeiten, damit der endgültige Hohlraum den Druckabmessungen entspricht.
Dielektrische Flüssigkeit
Der gesamte Vorgang findet unter Eintauchung in eine dielektrische Flüssigkeit statt, in der Regel ein Kohlenwasserstofföl. Diese Flüssigkeit wirkt als Isolator, bis die genaue Spannungsschwelle erreicht ist, kühlt das Werkstück und spült die verdampften Metallpartikel weg.
Während bei diesem Verfahren keinerlei mechanische Schnittkräfte wirken, erfolgt der Materialabtrag durch intensive, lokal begrenzte Wärmeeinwirkung. Diese thermische Einwirkung verändert die Mikrostruktur der bearbeiteten Oberfläche und hinterlässt eine harte, spröde Umschmelzschicht (weiße Schicht) sowie eine Wärmeeinflusszone (HAZ). Ist das Bauteil hohen Ermüdungsbeanspruchungen ausgesetzt, muss diese Schicht in der Regel durch Nachpolieren oder chemisches Ätzen kontrolliert oder entfernt werden.
Entscheiden Sie sich für Senk-EDM, um die richtigen Funktionen zu erhalten
Die Entscheidung für die Senkerodierbearbeitung sollte sich eher nach geometrischen Erfordernissen und Werkstoffbedingungen richten als nach persönlichen Vorlieben. Da es sich um ein langwieriges Verfahren handelt, wird es in der Regel für Strukturen eingesetzt, die mit herkömmlichen Bearbeitungsverfahren nicht effizient bearbeitet werden können.
Geometrie des Hohlraums
Das Senk-Funkenerosionsverfahren eignet sich gut für Strukturen, die den Zugang für Fräswerkzeuge einschränken. Zu den typischen Anwendungsbereichen zählen dünne Stege in Spritzgussformen, Inneneckenradien unter 0,5 mm sowie tiefe Sacklöcher, bei denen das Verhältnis von Länge zu Durchmesser (L/D) 10:1 übersteigt.
Das Verfahren unterliegt jedoch nach wie vor strengen geometrischen Einschränkungen, da die Elektrode einen freien, geradlinigen Weg zum Ein- und Austritt aus dem Werkstück benötigt. Ist ein Hohlraum zudem zu tief und zu schmal, wird die Spülung behindert. Es sammeln sich Erodierpartikel an, und der Funke wird instabil, was zu Maßabweichungen führt.
Materialzustand
Die einzige strenge Anforderung an das Material bei der Funkenerosion ist die elektrische Leitfähigkeit. Mit diesem Verfahren lassen sich gehärtete Werkzeugstähle, Titan und Hartmetall genauso bearbeiten wie weichere Metalle.
Dadurch können Hersteller Bauteile vor der Bearbeitung der endgültigen Konturen vollständig wärmebehandeln (z. B. auf über 50 HRC). Durch die Bearbeitung im gehärteten Zustand wird das Risiko von Verformungen oder Maßabweichungen, die durch die Temperaturwechsel beim Härtungsprozess verursacht werden, vollständig ausgeschlossen.
Prozess Auswahl
Die Wahl zwischen Senk-EDM und Draht-EDMund CNC-Fräseng hängt in der Regel vom Zugang und von der Zykluszeit ab. Bei Durchgangsbohrungen ist das Drahterodieren der Standard, während das CNC-Fräsen nach wie vor die kostengünstigste Methode für den großflächigen Materialabtrag ist.
In der Praxis werden diese Verfahren häufig kombiniert. Bei einem komplexen Formeinsatz umfasst ein typischer Fertigungsablauf das Schruppen und Schlichten der zugänglichen offenen Bereiche mit einer CNC-Fräse, die Wärmebehandlung des Stahlblocks und anschließend den Einsatz von Senkfunkenerosion ausschließlich für die tiefen Ecken und dünnen Stege, die mit Fräswerkzeugen nicht erreichbar sind.
Ausgestaltung von Hohlräumen für den Zugang und die Maßkontrolle
Selbst wenn für ein Bauteil das Senk-Funkenerosionsverfahren erforderlich ist, hat dessen Konstruktion einen großen Einfluss auf die Endkosten und die Maßgenauigkeit. Durch geringfügige Änderungen an der Geometrie lassen sich komplexe Elektrodenstrategien oft vermeiden.
Zugang zur Elektrode
Beim Senk-Funkenerosion wird hauptsächlich entlang einer geradlinigen Achse (in der Regel der Z-Achse) gearbeitet. Die Elektrode aus Graphit oder Kupfer muss in das Werkstück eintauchen und sich wieder zurückziehen können, ohne dabei physisch behindert zu werden.
Wenn ein Entwurf Hinterschneidungen, Seitenwandelemente oder schwer zugängliche Bereiche enthält, ist ein einziger gerader Eintauchvorgang nicht möglich. Diese Geometrien erfordern vom Lieferanten den Einsatz von geteilten Elektroden, mehrachsigen EDM-Fähigkeiten oder mehreren Werkstückaufspannungen, was jeweils direkt zu höheren Werkzeugkosten und längeren Vorlaufzeiten führt.
Tiefe und Spülung
Ein stabiler EDM-Prozess hängt davon ab, dass verdampfte Ablagerungen kontinuierlich aus der Funkenlücke gespült werden. In tiefen, schmalen Hohlräumen oder Sacklöchern gelangt die frische Dielektrikumsflüssigkeit nur schwer bis zum Boden, sodass erodierte Partikel dort eingeschlossen werden.
Eingeklemmte Rückstände führen zu sekundären Funkenentladungen an den Formwänden. Dies destabilisiert den Prozess und führt dazu, dass die Form eher eine „glockenförmige“ Gestalt annimmt statt gerader Wände. Um dies in tiefen Nuten zu verhindern, muss die Maschine häufige Peck-Zyklen (Sprungzyklen) um Flüssigkeit mechanisch in den Spalt zu pumpen, was die Gesamtbearbeitungszeit drastisch verlängert.
Ecken und Abnutzung
Elektrische Funken tragen naturgemäß zuerst die schärfsten Stellen einer Elektrode ab. Aufgrund dieser lokalen Elektrodenverschleißverhältnis, es ist physikalisch unmöglich, mit Senk-EDM eine echte Innenecke mit Nullradius zu bearbeiten.
Um enge Toleranzen bei scharfen Kanten einzuhalten, müssen die Zulieferer die Arbeit aufteilen. Eine Schruppelektrode entfernt den Großteil des Materials, während eine oder mehrere Schlichtelektroden die Ecken nachbearbeiten. Durch eine Lockerung des Innenradius an unkritischen Ecken (z. B. durch Zulassung von R 0,1 bis R 0,2 mm) lässt sich die Anzahl der benötigten Schlichtelektroden deutlich reduzieren, was sowohl die Werkzeugkosten als auch die Bearbeitungszeit senkt.
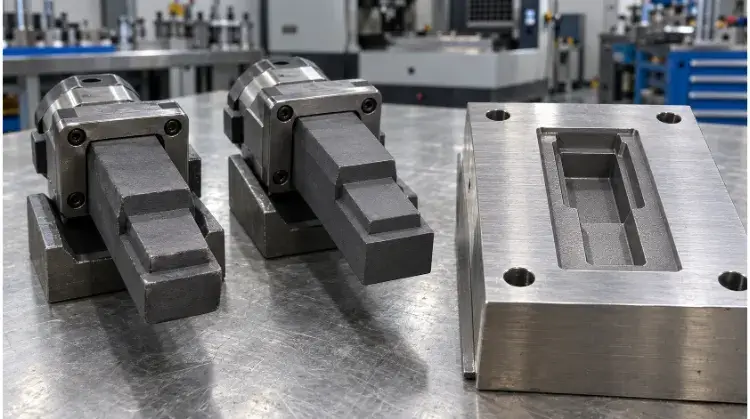
Legen Sie vor der Bearbeitung Toleranzen und Oberflächenqualität fest
In der Prüfphase kommt es häufig zu Diskrepanzen zwischen den Erwartungen der Konstrukteure und den tatsächlichen Ergebnissen aus der Fertigung. Qualitätsziele müssen vor Beginn der Bearbeitung als umsetzbare, messbare Anforderungen festgehalten werden.
Abmessungstoleranzen
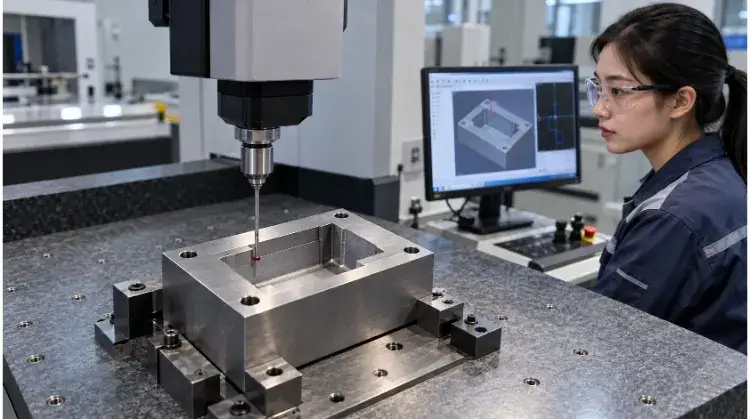
Die Präzision bei der Funkenerosion hängt in hohem Maße davon ab, wie das Werkstück eingespannt und vermessen wird. In den Konstruktionszeichnungen müssen die Prüfbezugspunkte für CMM (Koordinatenmessgerät) Überprüfung und explizite Trennung der Toleranzen für Hohlraumbreite, -tiefe und tatsächliche Position.
Es ist zudem von entscheidender Bedeutung, genau anzugeben, in welcher Phase die Maße überprüft werden sollen. Wenn eine Kavität nach dem Elektroerosionsverfahren manuell poliert werden muss, um die Umschmelzschicht zu entfernen, muss die Maßprüfung den bei diesem Nacharbeitsgang abgetragenen Materialanteil eindeutig berücksichtigen.
Oberflächenrauhigkeit
Bei der Senk-Elektroerosion entsteht eine charakteristische, gleichmäßige, matte Oberflächenstruktur, die aus mikroskopisch kleinen, sich überlappenden Kratern besteht. Ein hochenergetischer Schruppdurchgang hinterlässt eine stark narbige Oberfläche, während Schlichtdurchgänge mit geringer Stromstärke eine sehr feine, glatte Oberfläche erzielen können.
Das Erreichen einer geringen Oberflächenrauheit verlängert die EDM-Zykluszeit direkt, da hierfür Tausende langsamerer, energiearmer Funken erforderlich sind. Um die Kosten zu kontrollieren, sollten Sie feine Oberflächenqualitäten festlegen (z. B. VDI 12 / Ra 0,4 µm) ausschließlich auf funktionalen Oberflächen – wie Dichtflächen oder Formhohlräumen – und ermöglichen standardmäßige raue EDM-Oberflächen (z. B. VDI 30 / Ra 3,2 µm) bei nicht kritischen Abständen.
Oberflächenintegrität
Aufgrund der thermischen Eigenschaften der Elektroerosion entstehen eine Umschmelzschicht (weiße Schicht), eine Wärmeeinflusszone (HAZ) sowie mögliche Mikrorisse auf der bearbeiteten Oberfläche.
Ein niedriger Rauheitswert garantiert nicht, dass die Oberflächenintegrität akzeptabel ist. Bei stark beanspruchten Bauteilen in der Luft- und Raumfahrt oder in medizinischen Anwendungen müssen Ingenieure die zulässige Tiefe der Umschmelzschicht ausdrücklich begrenzen und die erforderlichen Prüfverfahren festlegen, wie beispielsweise metallurgische Querschnittsschnitte oder chemische Ätzbilder.
Verstehen, was die Kosten und Durchlaufzeiten bei der EDM beeinflusst
Beschaffungsteams sind oft überrascht von den Kosten der Senk-Elektroerosion. Ein Verständnis dafür, wie sich diese Kosten zusammensetzen, hilft dabei, zu erkennen, wo Konstruktionsanpassungen die größten Einsparungen erzielen können.
Elektrodenkosten
Die größten versteckten Kosten beim Senkfunkenerodieren entstehen durch die Vorarbeiten zur Herstellung der Werkzeuge. Jedes Angebot umfasst die Konstruktionszeit für die Auslegung der Elektroden, die CNC-Fräszeit für deren Fertigung aus Graphit- oder Kupferrohlingen sowie die Messzeit auf der Koordinatenmessmaschine zur Überprüfung ihrer Abmessungen, noch bevor sie überhaupt in die Funkenerosionsmaschine gelangen.
Komplexe Kavitäten erfordern eine Reihe von Elektroden – oft eine für die Schruppbearbeitung und zwei für die Schlichtbearbeitung –, was die Werkzeugkosten vervielfacht. Betriebe, die standardisierte Nullpunkt-Palettensysteme (wie EROWA oder System 3R) einsetzen, können Elektroden jedoch innerhalb von Sekunden nahtlos zwischen der CNC-Fräse, dem Koordinatenmessgerät und der Elektroerosionsmaschine wechseln, ohne dass eine manuelle Justierung erforderlich ist. Dies reduziert die Rüstkosten drastisch und gewährleistet die Genauigkeit bei Nachbestellungen.
Bearbeitungszeit
Das Senkfunkenerodieren ist von Natur aus ein langsamer Prozess, und die Bearbeitungszeit hängt stark von der Kavitätentiefe, den Spülbedingungen und den Anforderungen an die Oberflächengüte ab. Das Abtragen von Material und das Erreichen einer feinen Oberflächengüte (z. B. VDI 12) erfordern Tausende langsamer, energiearmer Funken, was die Zykluszeiten exponentiell verlängert.
Es ist außerdem wichtig, die Maschinenzykluszeit von der Auftragsdurchlaufzeit zu unterscheiden. Selbst wenn ein Werk automatisierte „Lights-out“-Fertigung einsetzt, um die EDM-Bearbeitung über Nacht laufen zu lassen, muss die Gesamtdurchlaufzeit dennoch die Elektrodenherstellung, die Wartezeiten, manuelle Rüstvorgänge und das Polieren nach der Bearbeitung berücksichtigen.
Kompromisse bei der Konstruktion
Oft lassen sich durch geringfügige Konstruktionsanpassungen teure Sekundärelektroden einsparen. So kann beispielsweise durch die Vergrößerung des Radius einer nicht kritischen Innenecke von R 0,05 mm auf R 0,2 mm eine spezielle Endbearbeitungselektrode vollständig entfallen.
Ebenso ermöglicht es dem Zulieferer, die strengen Anforderungen an die Oberflächenrauheit ausschließlich auf die funktionalen Bereiche zu beschränken und den Rest des Hohlraums mit höheren, effizienteren Energieeinstellungen zu bearbeiten. Zwar hängen die genauen Einsparungen von der jeweiligen Geometrie ab, doch führt eine Lockerung der nicht-funktionalen Vorgaben stets zu einer Senkung sowohl der Werkzeugkosten als auch der Bearbeitungszeit.
Erstellen Sie eine Anforderungsliste und prüfen Sie Ihren EDM-Anbieter
Um ein genaues Angebot zu erhalten und sicherzustellen, dass der Hersteller die geforderte Präzision tatsächlich liefern kann, müssen Sie eindeutige Daten bereitstellen und konkrete Fragen zum Fertigungsprozess stellen.
Anforderungen an Angebote
Für ein zuverlässiges Angebot sind sowohl ein 3D-CAD-Modell als auch eine vollständig bemaßte 2D-Zeichnung erforderlich. In der 2D-Zeichnung müssen die Materialhärte (z. B. HRC 52), die Prüfbezugspunkte, bestimmte Oberflächenbearbeitungsbereiche sowie etwaige erforderliche Nachbearbeitungsschritte ausdrücklich angegeben sein.
Wenn Toleranzen oder Anforderungen an die Oberflächengüte offen für Interpretationen bleiben, ist der Lieferant gezwungen, Annahmen zu treffen. Die meisten Lieferanten werden entweder den Kostenvoranschlag aufblähen, um unbekannte Risiken abzusichern, oder das günstigste Verfahren mit der geringsten Qualität anbieten, um den Auftrag zu erhalten.
Verfahrensnachweise
Bewerten Sie einen Lieferanten anhand seiner Bearbeitungsstrategie und nicht nur anhand seiner Ausrüstungsliste. Bitten Sie das Konstruktionsteam, die Reihenfolge der Elektroden zu erläutern, darzulegen, wie die Bezugspunkte zwischen dem Fräszentrum und der Funkenerosionsmaschine übertragen werden sollen, und ihren Spülplan für tiefe Strukturen vorzustellen.
Zwar sind hochwertige Maschinenmarken (z. B. Makino, GF Machining Solutions) und robotergesteuerte Elektrodenwechsler wichtige Indikatoren für eine leistungsfähige Anlage, doch können sie ein mangelhaftes Elektroden-Design oder instabile Spülstrategien nicht ausgleichen.
Abnahmeplan
Legen Sie vor der Erteilung des Auftrags genau fest, wie die Merkmale gemessen werden sollen. Tiefe, schmale Nuten sind bekanntermaßen schwer zu prüfen, da Standard-Rubin-Taster für Koordinatenmessgeräte einfach nicht hineinpassen.
Das Messverfahren muss frühzeitig festgelegt werden – unabhängig davon, ob maßgefertigte Stifteineinsätze zum Einsatz kommen oder Gussmassen (wie ReproRubber) verwendet werden, um den Formhohlraum nachzubilden und die Form auf einem optischen Komparator (Bildverarbeitungssystem) zu vermessen. Vergewissern Sie sich, dass Erstmusterprüfung (FAI) Prozess festlegen, definieren, wie mit Maßabweichungen umgegangen wird, und sicherstellen, dass der Lieferant über klare Kommunikationsrichtlinien verfügt, falls eine Elektrode während der Produktion neu angefertigt werden muss.
Sind Sie bereit, Ihre Komponente zu bewerten? Reichen Sie Ihre 3D-Modelle und Zeichnungen ein an unser Ingenieurteam zur Durchführung einer umfassenden DFM-Prüfung und einer Bewertung der Senkerodierung.