
 German
 English
 Spanish
 Russian
 Italian
 French

Eine Presspassungstoleranz ist die zulässige Maßabweichung zwischen einer leicht übermaßigen Welle und einer untermaßigen Bohrung. Durch die Steuerung dieses spezifischen Übermaßbereichs stellen Ingenieure sicher, dass die zusammenpassenden Teile genügend elastischen Anpressdruck erzeugen, um auch ohne mechanische Befestigungselemente sicher miteinander verbunden zu bleiben.
Die Festlegung dieser Toleranz ist jedoch ein heikler Balanceakt. Ist der Presssitz zu gering, rutscht die Verbindung unter Belastung; ist er zu groß, können die Bauteile beim Einpressvorgang brechen. Eine falsch berechnete Passung versagt nicht nur im Betrieb – sie führt auch zu Ausschuss und blockierten Hydraulikpressen in der Fertigung, was die versteckten Fertigungskosten in die Höhe treibt.
In diesem Artikel wird erläutert, wie man über die grundlegenden ISO-Tabellen hinausgeht. Wir werden detailliert darlegen, wie man die tatsächlichen Passungsbereiche berechnet, Anpassungen an reale Variablen wie Oberflächenbeschaffenheit und Betriebstemperatur vornimmt und Ihre Baugruppen im Hinblick auf eine konsistente Fertigung überprüft.
Das Wichtigste auf einen Blick
- Funktionsweise: Presspassungen nutzen eine kontrollierte Materialverformung (Übermaß), um Reibung zu erzeugen.
- Entwurfsvariablen: Die richtige Toleranz hängt stark von der Materialsteifigkeit, der Wandstärke und der Wärmeausdehnung ab.
- Die Realität gestalten: ISO-Normtabellen geben lediglich Nennmaße an; sie berücksichtigen weder die Oberflächenrauheit (Ra) noch die Beschichtungsdicken, die bei der Montage häufig zu Passungsfehlern führen.
Toleranzen bei Presspassungen und ISO-Tabellen verstehen
Um eine Presspassung korrekt zu spezifizieren, müssen Sie verstehen, wie sich Passungsverhältnisse, alphanumerische Toleranzcodes und Standardtabellen in konkrete Maße in der Fertigung umsetzen lassen.
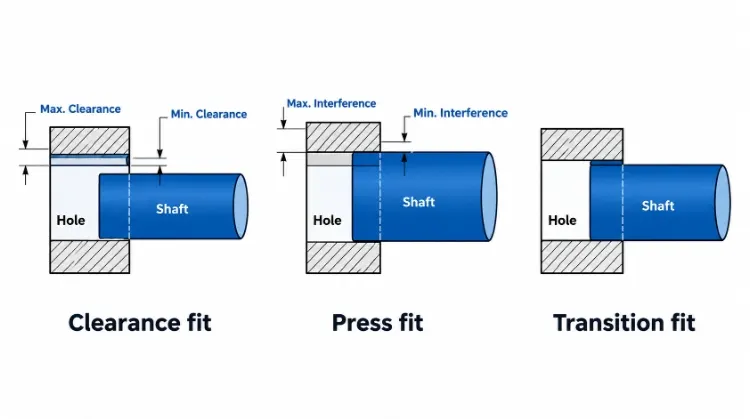
Passformen
Mechanische Passungen werden im Allgemeinen anhand des resultierenden Spiels bzw. der Übermaß- oder Untermaßpassung zwischen den zusammenpassenden Teilen in drei Typen unterteilt.
| Passform | Beschreibung | Daraus resultierender Zustand |
| Passform „Clearance“ | Der Schaft ist immer kleiner als die Bohrung. | Die Teile lassen sich frei verschieben oder drehen. |
| Übergangspassform | Die Toleranzbereiche überschneiden sich. | Dies kann entweder zu einem geringen Spiel oder zu einem geringen Kontakt führen. |
| Presspassung | Die Welle ist immer größer als die Bohrung. | Für die Montage ist Kraftaufwand oder thermische Ausdehnung erforderlich. |
Bei einer Presspassung wird das Außenmaß des männlichen Bauteils (Welle) bewusst größer gefertigt als das Innenmaß des weiblichen Bauteils (Bohrung). Beim Zusammenpressen werden beide Teile einer leichten elastischen Verformung unterzogen. Die Welle wird zusammengedrückt, und die Bohrung dehnt sich aus. Der natürliche Widerstand des Materials gegen diese Verformung erzeugt einen Anpressdruck, der die erforderliche Reibung erzeugt, um die Teile zusammenzuhalten. In diesem Leitfaden wird diese Maßüberlappung als diametrale Interferenz.
Toleranzbereiche
Eine Standard-Toleranzbezeichnung (wie z. B. H7/p6) besteht aus drei Hauptelementen:
- Grundgröße (Nennwert): Der Soll-Durchmesser für beide Teile (z. B. 30 mm).
- Toleranzposition: Wird durch einen Buchstaben angegeben, der definiert, wo sich die Toleranzzone relativ zur Grundgröße befindet. Großbuchstaben (z. B. H) beziehen sich auf die Bohrung; Kleinbuchstaben (z. B. p) beziehen sich auf den Schaft.
- Toleranzbreite (IT-Klasse): Wird durch eine Zahl (z. B. 7 oder 6) angegeben, die die zulässige Größenabweichung angibt.
Die meisten Maschinenbaubetriebe bevorzugen die Loch-Basis-System (unter Verwendung einer „H“-Toleranz für die Bohrung). In diesem System entspricht der minimal zulässige Lochdurchmesser genau der Grundgröße. Da präzise Innenbohrungen in der Regel mit Werkzeugen fester Größe wie Reibahlen oder Räumwerkzeugen fertigbearbeitet werden, ist es im Allgemeinen kostengünstiger, die Lochgröße zu standardisieren und die erforderliche Übermaßpassung durch Anpassung des Außendurchmessers der Welle auf einer CNC-Drehmaschine zu erzielen.
Wichtiger Hinweis zu engeren Toleranzen: Die Verengung eines Toleranzbandes (z. B. die Umstellung von der Güteklasse IT7 auf IT5) verringert die Maßabweichungen innerhalb einer Charge, aber Dies führt nicht automatisch zu einer Erhöhung der Interferenz oder der Verbindungsfestigkeit. Darüber hinaus führt eine Verschärfung der Toleranzen zu einem exponentiellen Anstieg der Bearbeitungskosten, da sie einen Zulieferer häufig dazu zwingt, von der Standard-CNC-Drehbearbeitung auf Folgebearbeitungen wie Rundschleifen oder Honen umzusteigen.
ISO-Größentabellen
Die Norm ISO 286 enthält standardisierte Tabellen, in denen die oberen und unteren Abweichungen für verschiedene Passungskombinationen definiert sind. Nachstehend finden Sie eine vereinfachte Übersicht über gängige Presspassungen auf Lochbasis.
Standardpassungen (ISO 286 – auf der Basis der Bohrung)(Abweichungen werden in Mikrometern (µm) angegeben. 1 µm = 0,001 mm)
| Grundgrößenbereich (mm) | Loch H7 (oben/unten) | Welle S. 6 (oben/unten) | Welle s6 (oben/unten) |
| Über 10 bis 18 | +18 / 0 | +29 / +18 | +39 / +28 |
| Über 18 bis 30 | +21 / 0 | +35 / +22 | +48 / +35 |
| Über 30 bis 50 | +25 / 0 | +42 / +26 | +59 / +43 |
Achten Sie bei der Anwendung dieser Tabellen besonders auf die Maßgrenzen. So fällt beispielsweise eine Welle mit einem Durchmesser von 30,00 mm in die Kategorie „18 bis 30“, während eine Welle mit einem Durchmesser von 30,01 mm bereits in die Kategorie „30 bis 50“ fällt.
Wir verzichten hier bewusst darauf, eine allgemeingültige „Best-Fit“-Bezeichnung zu empfehlen. Die Wahl einer bestimmten Toleranzklasse ohne Berücksichtigung des zugrunde liegenden Werkstoffs und der Geometrie der Konstruktion führt häufig zum Versagen der Verbindung.
Berechnung des minimalen und maximalen Presssitz-Übermaßes
Die Verwendung von ISO-Tabellen liefert lediglich die Größengrenzen für einzelne Teile. Um sicherzustellen, dass die Verbindung einwandfrei und sicher funktioniert, müssen Sie die ungünstigsten Fälle für das zusammengebaute Paar bewerten.
Minimale Störung
Eine minimale Überdeckung entsteht, wenn der kleinste zulässige Wellendurchmesser mit der größten zulässigen Bohrung kombiniert wird.
Formel: Mindestübermaß = minimaler Wellendurchmesser – maximaler Bohrungsdurchmesser
Diese Bedingung entspricht der geringsten Haltekraft, die die Verbindung bieten kann. Ist dieser Wert zu niedrig, kann es bei der Verbindung unter dynamischen oder zyklischen Belastungen zu Mikroschlupf (Reibverschleiß) kommen, was schließlich zu einem vollständigen Verlust der Haltekraft führt. Wenn Ihre Berechnung den Wert Null oder eine negative Zahl ergibt, ist die Konstruktion in einen Spielzustand übergegangen, und Sie müssen überprüfen, ob diese Kombination weiterhin Ihren funktionalen Anforderungen entspricht.
Maximale Störung
Die größte Interferenz tritt auf, wenn die größtmögliche Welle mit der kleinstmöglichen Bohrung kombiniert wird.
Formel: Maximaler Übermaß = Maximaler Wellendurchmesser – Minimaler Bohrungsdurchmesser
Diese Bedingung führt zum höchsten Anpressdruck. Sie bestimmt, ob eine Standard-Spindelpresse ausreicht oder ob eine Hochleistungs-Hydraulikpresse erforderlich ist. Noch wichtiger ist, dass ein maximaler Übermaßsitz die höchste Zugspannung (Umfangsspannung) im Aufnahmeteil erzeugt. Übersteigt diese Spannung die Streckgrenze des Werkstoffs, führt dies bei dünnwandigen Naben zu einer bleibenden Verformung oder zu einem Sprödbruch.
Beide Extremwerte müssen gemeinsam berechnet und überprüft werden; die Verwendung von Nenn- oder Durchschnittswerten für die Interferenz reicht für eine stabile Fertigung nicht aus.
Beispiel mit Lösung
Zur Veranschaulichung der Berechnung betrachten wir eine kundenspezifische Wellen-Naben-Baugruppe mit den folgenden vorgegebenen Maßgrenzen:
| Parameter | Maßbereich oder Ergebnis |
| Grenzwerte für den Lochdurchmesser | 20.000 – 20.015 mm |
| Grenzwerte für den Wellendurchmesser | 20,025 – 20,035 mm |
| Minimale Störung | 0,010 mm |
| Maximale Störung | 0,035 mm |
(Hinweis: Diese Maße dienen ausschließlich der Veranschaulichung der mathematischen Zusammenhänge und lassen sich nicht direkt einer bestimmten ISO-Toleranzklasse zuordnen.)
Die Berechnung, dass der Übermaßbereich genau zwischen 0,010 mm und 0,035 mm liegt, ist nur der erste Schritt bei der Konstruktionsvalidierung. Um festzustellen, ob dieser Bereich für Ihre spezifische Anwendung geeignet ist, müssen Sie in der nächsten Konstruktionsphase die folgenden Variablen bewerten:
- Werkstoffeigenschaften (Steifigkeit und Streckgrenze)
- Außendurchmesser der Nabe und Innendurchmesser der Welle (Wandstärke)
- Tatsächliche Einsatzdauer
- Aufgebrachte Axialkräfte oder Drehmomente
- Betriebstemperaturbereich
- Oberflächenbeschaffenheit und erforderliche Beschichtungen
Wählen Sie „Interferenz“ für Lasten, Werkstoffe und Temperatur
Die Berechnung der Maßgrenzen ist nur die Grundlage. Um festzustellen, ob der berechnete Interferenzbereich in der Praxis tatsächlich funktioniert, müssen Sie die physikalischen Variablen der Betriebsumgebung bewerten.
Lasten und Länge
Eine Presspassung nutzt Anpressdruck und Oberflächenreibung, um zwei Hauptlastarten standzuhalten: axiale Ausdrücke und Drehmomente.
Die Haltekraft hängt vom Nenndurchmesser, der wirksamen Eingriffslänge, dem Reibungskoeffizienten und dem daraus resultierenden Anpressdruck ab. Zwar lassen sich mit vereinfachten Gleichungen für dicke Zylinder das theoretische Schlupfmoment oder die Ausdrückkraft abschätzen, doch gehen diese von einer gleichmäßigen Druckverteilung und idealen, schmiermittelfreien Reibungsbedingungen aus – was in der Realität selten der Fall ist.
Ein häufiger Fehler besteht darin, die Festigkeit einer Presspassung anhand der zum Einbau erforderlichen Kraft zu beurteilen. Die im Fertigungsbereich aufgebrachte Presskraft steht nicht in direktem Zusammenhang mit der langfristigen Haltekraft. Die Montagereibung unterliegt aufgrund vorübergehender Schmierung oder Oberflächenabrieb starken Schwankungen, was bedeutet, dass eine Verbindung, die sich beim Einpressen „fest“ anfühlt, im Betrieb dennoch verrutschen kann.
Materialien und Geometrie
Die Steifigkeit (Elastizitätsmodul) und die Streckgrenze der ausgewählten Werkstoffe bestimmen, wie groß der Übermaßbereich sein muss, um sicher und effektiv zu sein. Eine in eine Stahlnabe eingepresste Stahlwelle erzeugt bereits bei relativ geringem Übermaß einen hohen Anpressdruck. Wendet man jedoch genau denselben Übermaßbereich auf eine Stahlwelle in einer Aluminiumnabe an, entsteht aufgrund des geringeren Elastizitätsmoduls von Aluminium ein deutlich geringerer Anpressdruck.
Die Geometrie der Bauteile spielt eine ebenso entscheidende Rolle. Wird eine massive Welle in ein dünnwandiges Gehäuse eingepresst, dehnt sich das Gehäuse aus und gibt nach, anstatt einen elastischen Anpressdruck aufzubauen. Ist die Welle hohl, wird sie nach innen zusammengedrückt.
Faustregel für die Nabengeometrie: Bei Stahl-auf-Stahl-Verbindungen sollte der Außendurchmesser der Nabe in der Regel mindestens das 1,5- bis 2,0-Fache des Wellendurchmessers betragen. Bei einem geringeren Abstand besteht die Gefahr einer dauerhaften Verformung nach außen.
Um auf unser vorheriges Beispiel zurückzukommen (Übermaß von 0,010 bis 0,035 mm): Dieser Bereich mag für eine massive Stahlwelle in einer dicken Stahlnabe ideal sein, könnte jedoch bei einem dünnwandigen Gusseisengehäuse an der Obergrenze zu Rissen führen oder bei einem Aluminiumgehäuse an der Untergrenze ein Verrutschen verursachen. Standardmäßige analytische Formeln eignen sich gut für einfache, dickwandige Zylinder. Komplexe Geometrien – wie asymmetrische Gehäuse oder Naben mit Querbohrungen – erfordern in der Regel eine Finite-Elemente-Analyse (FEA) oder physikalische Testaufbauten.
Temperatur und Betrieb
Unterschiede in der Wärmeausdehnung beeinträchtigen die Passgenauigkeit bei Presspassungen erheblich. Wird eine Stahlwelle in ein Aluminiumgehäuse eingepresst, verliert die Baugruppe bei erhöhten Temperaturen ihren Presssitz, da sich Aluminium stärker ausdehnt als Stahl. Bei maximalen Betriebstemperaturen kann der Anpressdruck auf null sinken, was zum Versagen der Verbindung führt. Umgekehrt zieht sich das Aluminium bei Minustemperaturen schneller zusammen als der Stahl, wodurch die Grenzwerte für die Umfangsspannung möglicherweise überschritten werden und das Gehäuse reißen kann.
Bei dynamischen Anwendungen können zyklische Belastungen und Schwingungen zu Mikrobewegungen zwischen den Passflächen führen. Im Laufe der Zeit führt dies zu Reibverschleiß, wodurch sich die Verbindung allmählich lockert, selbst wenn sie die anfänglichen statischen Belastungsberechnungen übersteht.
Hinweis für spezielle Anwendungen: Die hier behandelten Standardregeln zur Interferenz gelten für feste Konstruktionsverbindungen. Sie nicht Dies gilt für das Einpressen von Wälzlagern (bei denen ein zu großes Presssitzmaß zu Verformungen der Laufbahnen führt) oder für Kunststoffbauteile (die Kriech- und Spannungsrelaxationserscheinungen unterliegen). Verwenden Sie für Lager stets die vom Hersteller bereitgestellten Toleranztabellen und für Kunststoffe die entsprechenden technischen Richtlinien für die Polymertechnik.
Festlegen von Presspassungsmerkmalen für eine einheitliche Fertigung
Ein funktional einwandfreies Design wird dennoch scheitern, wenn es nicht konsistent gefertigt und montiert werden kann. Sie müssen Ihre technischen Anforderungen in klare, eindeutige Zeichnungsangaben umsetzen, anhand derer Lieferanten präzise Angebote erstellen und Prüfungen durchführen können.
Anschlussgeometrie
Eine Presspassung ohne Ausrichtungshilfen ist ein risikoreicher Vorgang. Sind die Teile zu Beginn des Presshubs auch nur geringfügig falsch ausgerichtet, schneidet die harte Kante der Welle Material von der Bohrungswand ab und zerstört so den vorgesehenen Übermaßsitz.
Um dies zu verhindern, muss die Welle eine Einlauffasung (in der Regel 10° bis 15°) oder eine leichte Verjüngung aufweisen, und die Bohrung sollte eine entsprechende Einlauffasung haben. Muss die Welle vollständig bündig an einer Schulter anliegen, ist an der Ecke eine Entlastungsnut (Hinterschneidung) erforderlich, um den Radius des Bearbeitungswerkzeugs aufzunehmen.
Bei der Berechnung der Haltekraft der Verbindung müssen Sie die Länge dieser Fasen und Entlastungen von der gesamten Einstecktiefe abziehen, um die tatsächliche wirksame Einstecklänge.
Oberflächen und Beschichtungen
Die Oberflächenrauheit (Ra) wirkt sich direkt auf die tatsächliche Presspassung nach der Montage aus. Während des Einpressvorgangs werden die mikroskopisch kleinen Erhebungen einer rauen Oberfläche abgeflacht und abgeschert. Wenn Sie eine zu raue Oberflächenbeschaffenheit vorgeben (z. B. Ra 3,2 µm), ist das tatsächliche Übermaß nach dem Einpressen deutlich geringer als die theoretische Berechnung in Ihrer Zeichnung.
Allerdings würde eine allgemeine Festlegung eines Hochglanzoberfläche (z. B. Ra 0,4 µm) für alle Presspassungen führt zu einer unnötigen Erhöhung der CNC-Bearbeitungskosten. Passen Sie die Oberflächenrauheit an den Umfang der Übermaßpassung an; eine Übermaßpassung von 0,010 mm erfordert eine feinere Oberflächenbearbeitung als eine Übermaßpassung von 0,050 mm, um die Vorhersagbarkeit zu gewährleisten.
TZR-Expertentipp zu Oberflächenbehandlungen: Falls die Teile erfordern, dass Oberflächenbehandlungen, muss in der Zeichnung ausdrücklich angegeben werden, ob die Passmaße gelten vor oder nach der Beschichtung. Zum Beispiel: Hartanodisierung kann die Oberfläche um bis zu 0,025 mm verdicken. Wird dies bei den Maßen vor der Beschichtung nicht berücksichtigt, führt diese Beschichtung dazu, dass aus einer normalen Presspassung sofort eine starke Überpassung wird, wodurch die Teile bei der Montage verkratzen oder reißen können. Sollte es zu schwierig sein, nach der Beschichtung enge Toleranzen einzuhalten, sind die Anforderungen an die Abdeckung klar anzugeben.
Zeichnungen und Kosten
Die Art und Weise, wie Sie Toleranzen festlegen, hat einen erheblichen Einfluss auf den Angebotspreis. Da es wesentlich einfacher ist, einen Außendurchmesser auf einer CNC-Drehmaschine zu messen und anzupassen, als eine enge Innenbohrung einzuhalten, ist es in der Regel kostengünstiger, die Bohrungstoleranz zu vergrößern und die Wellentoleranz zu verringern, vorausgesetzt, die endgültigen Übermaßgrenzen bleiben unverändert.
Bevor Sie sich für eine Presspassung mit enger Toleranz entscheiden, sollten Sie prüfen, ob die Fertigungskosten diese Methode rechtfertigen. Nachfolgend finden Sie einen Vergleich der Alternativen:
| Anschlussart | Kosten/Auswirkungen auf die Fertigung | Anwendungskontext |
| Hochpräzise Presspassung | Hoch (erfordert präzises CNC-Drehen und häufig inneres Honen/Schleifen) | Ideal für dauerhafte Montagen, hohe Drehmomente ohne Spiel oder in sauberen Umgebungen. |
| Übergangspassung + Befestigungsmasse | Mittel (größere Bearbeitungstoleranzen, verlängert die Aushärtungszeit des Klebstoffs) | Wird häufig als kostengünstige Alternative zu festen Presspassungen eingesetzt. Erfordert saubere, ölfreie Oberflächen (z. B. Loctite). |
| Passung mit Spiel + Keilnut/Stellschraube | Mittel (erfordert nachträgliches Fräsen oder Räumen) | Wird verwendet, wenn häufige Demontagen zu Wartungszwecken erforderlich sind oder bei sehr hohen Drehmomentbelastungen. |
Checkliste für Angebotsanfragen an Lieferanten Um ein genaues Angebot zu erhalten und Streitigkeiten bei der Fertigung zu vermeiden, sollte Ihr Angebotsanfragepaket für Pressfit-Bauteile Folgendes enthalten:
- Entsprechende Zeichnungen, aus denen die Toleranzgrenzen (nicht nur die Nennmaße) hervorgehen.
- Eindeutige Angaben dazu, ob die Maße vor oder nach der Oberflächenbehandlung gelten.
- Festgelegte Oberflächenrauheit (Ra) für die Passflächen.
- Materialangaben, einschließlich der erforderlichen Härte oder Wärmebehandlung.
- Geometrische Toleranzen (GD&T): Anforderungen an Rundlauf und Rundlaufgenauigkeit (beim Pressen entstehen geringfügige Fehlausrichtungen, die kontrolliert werden müssen, wenn es sich bei der montierten Baugruppe um ein rotierendes Bauteil handelt).
- Ein eindeutiger Hinweis zur Zuständigkeit für die Montage (unabhängig davon, ob die Maschinenwerkstatt lose Teile versendet oder die Baugruppe intern zusammenbaut).
Montage der Steuerung und Überprüfung der Presspassung
Eine perfekt berechnete Toleranz in einer Zeichnung ist nutzlos, wenn der Montageprozess nicht kontrolliert abläuft oder wenn die endgültige Verbindung im Einsatz versagt. Diese letzte Phase stellt sicher, dass die physischen Bauteile tatsächlich den technischen Vorgaben entsprechen, ohne dabei beschädigt zu werden.
Montageverfahren
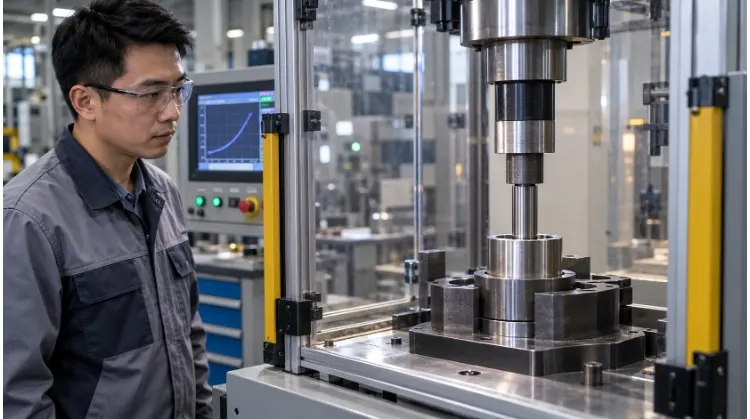
Die beiden wichtigsten Verfahren zur Herstellung einer Presspassung sind das direkte mechanische Einpressen und die thermische Montage (Schrumpfpassung).
Direktpressen (unter Verwendung einer Spannvorrichtung oder einer Hydraulikpresse) ist die gängigste und kostengünstigste Methode. Sie erfordert jedoch eine exakte Ausrichtung, eine starre Befestigung zur Abstützung der Bauteile sowie eine kontrollierte Stößelgeschwindigkeit. Zudem sind in der Regel Extremdruck-Schmierstoffe (EP-Schmierstoffe) erforderlich, um zu verhindern, dass die Metalloberflächen beim Aneinandergleiten festfressen oder sich kaltverschweißen.
Wärmeleitbaugruppe Dabei wird die Nabe erhitzt (um sie auszudehnen) und/oder die Welle gekühlt (um sie zusammenzuziehen), sodass die Teile reibungsfrei ineinander gleiten können. Dies ist die bevorzugte Methode für starke Presspassungen oder empfindliche Bauteile, bei denen Gleitkräfte zu Schäden führen würden. Allerdings bringt sie strenge prozesstechnische Einschränkungen mit sich: Das Metall darf nicht über seine Temperierungstemperatur hinaus erhitzt werden (da dies die durch die Wärmebehandlung erzielte Härte zunichte machen würde), und die Bediener haben nur ein sehr enges Zeitfenster, um das Teil einzusetzen, bevor sich die Temperaturen angleichen und die Verbindung fest einrastet.
Unabhängig von der verwendeten Methode ändert sich lediglich die Montagetechnik wie Die Teile passen zusammen; die endgültige Verbindungsfestigkeit erfordert jedoch noch eine gründliche Maßprüfung.
Prüfplan
Die Qualitätskontrolle bei Presspassungen erfolgt in zwei getrennten Phasen: vor und nach der Montage.
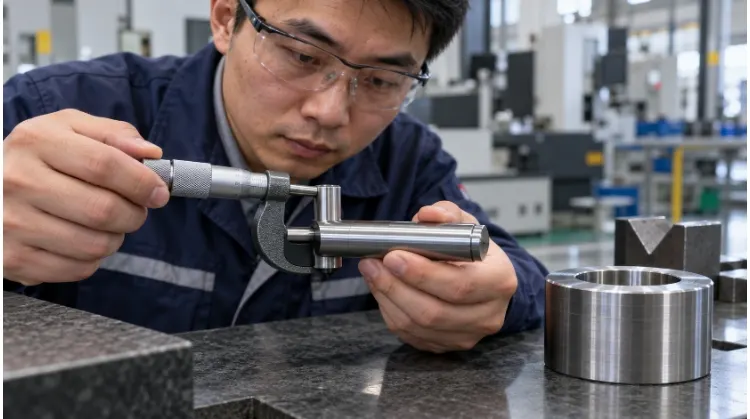
Vorbereitung: Maßprüfungen müssen in einer temperaturgeregelten Umgebung durchgeführt werden. Ein Stahlteil, das in einer warmen Produktionshalle gemessen wird, weist andere Messwerte auf als eines, das in einem kühlen Messlabor gemessen wird. Die Prüfer müssen an mehreren Stellen entlang der Achse messen, um auf Konizität oder Ovalität zu prüfen.
Die „10er-Regel“ in der Messtechnik: Die Toleranzen bei Presspassungen liegen oft nur im Bereich von wenigen Mikrometern. Der Industriestandard schreibt die „10er-Regel“ vor: Ihre Messgeräte müssen eine Auflösung aufweisen, die zehnmal feiner ist als das Toleranzband. Ein gewöhnlicher Messschieber ist hier praktisch nutzlos; Bohrungsmikrometer und Koordinatenmessgeräte (CMMs) sind unerlässlich.
Nach der Versammlung: Die Presspassung erzeugt innere Spannungen, die die Geometrie der fertigen Baugruppe verändern. Wenn Sie ein Lager in ein dünnwandiges Gehäuse einpressen, wölbt sich das Gehäuse nach außen. Wenn Sie eine massive Welle in eine Hohlhülse einpressen, verengt sich die Innenbohrung der Hülse. Bei der Prüfung nach der Montage müssen kritische Funktionsmaße überprüft werden, wie beispielsweise die endgültige Innenbohrung von Buchsen, die äußere Verformung der Nabe und der Rundlauf (Konzentrizität) rotierender Baugruppen.
Leistungstests
Um sicherzustellen, dass die Baugruppe im Einsatz standhält, führen die Hersteller spezifische Leistungstests durch:
- Kraft-Weg-Überwachung: Moderne Hydraulikpressen können die erforderliche Kraft über den Einführweg hinweg grafisch darstellen. Ein plötzlicher Kraftanstieg deutet auf einen Grat oder eine Fehlausrichtung hin, während ein Kraftabfall auf eine zu kleine Welle hindeutet.
- Push-Out-/Pull-Out-Prüfung: Aufbringen einer axialen Kraft, bis die Verbindung versagt, um ihre statische Tragfähigkeit im Grenzbereich zu überprüfen.
- Prüfung des Schlupfmoments: Durch Aufbringen einer Drehkraft wird überprüft, ob die Verbindung das erforderliche Drehmoment ohne Durchrutschen übertragen kann.
In der Regel werden im Rahmen der Erstmusterprüfung (FAI) zerstörende Prüfungen (Auszugs-/Drehmomentprüfung) durchgeführt, um einen Referenzwert zu ermitteln. In der Serienfertigung dient die Überwachung der Presskraft als effizientes, zerstörungsfreies Qualitätskontrollkriterium. Bei kritischen Anwendungen sollten Prototypenbaugruppen zudem Temperaturwechsel- oder Ermüdungsprüfungen unterzogen werden, um die Langzeitzuverlässigkeit unter zyklischen Belastungen zu überprüfen.
Leitfaden zur Fehlerbehebung bei Pressfit-Verbindungen
| Problem / Symptom | Was Sie zuerst überprüfen sollten | Technische Begutachtung |
| Ungewöhnlich hohe Presskraft | Abmessungen, Grate, Ausrichtung, Oberflächenbeschaffenheit. | Überschreitet der Übermaßabstand den Höchstwert, oder liegt eine physikalische Fressung vor? |
| Festsitz, starke Verdrehung oder hoher Rundlauf nach der Montage | Verformung der Nabe, benachbarte Bohrungsdurchmesser, Halterung. | Hat die Pressspannung das Bauteil verformt und dessen Funktion beeinträchtigt? |
| Das Gelenk verrutscht oder lockert sich unter Belastung | Tatsächliche Bearbeitungsmaße, Betriebstemperatur, auftretende Belastungen. | Reicht der Mindestanpressdruck für die Anforderungen im Einsatz aus? |
| Es tritt roter Staub (Eisenoxid) oder Reibverschleiß auf | Zyklische Belastungen, Bedingungen an der Kontaktfläche. | Tritt das Mikroschlupfphänomen aufgrund von Vibrationen oder unzureichender Interferenz auf? |
| Uneinheitliche Montage innerhalb einer Charge | Bearbeitungsabweichungen, Dicke der Oberflächenbeschichtung, Pressenprotokolle. | Welcher der vorangegangenen Prozesse unterliegt Schwankungen? (z. B. Abweichungen beim CNC-Werkzeugverschleiß oder ungleichmäßige Beschichtungsdicke) |
Beantragen Sie eine Fertigungsprüfung für Ihre Pressfit-Bauteile
Enge Toleranzen treiben die Fertigungskosten in die Höhe. Zahlen Sie nicht für einen Präzisionsschliff der Klasse IT5, wenn eine gedrehte Passung der Klasse IT7 in Kombination mit einer thermischen Montage die gleiche Haltekraft erzielt. Bevor Sie Ihren nächsten Entwurf fertigstellen, lassen Sie Ihr Projekt von unserem Ingenieurteam prüfen, um eine optimale Herstellbarkeit sicherzustellen.
Reichen Sie Ihre Zeichnungen der zusammengehörigen Bauteile ein, Materialauswahl, erforderliche Oberflächenbehandlungen, auftretende Belastungen und Betriebstemperaturen an TZR. Wir prüfen die Konstruktion hinsichtlich der Toleranzmachbarkeit, empfehlen den kostengünstigsten CNC-Bearbeitungsablauf und erstellen einen zuverlässigen Prüfplan.