
 Spanish
 English
 German
 Russian
 Italian
 French

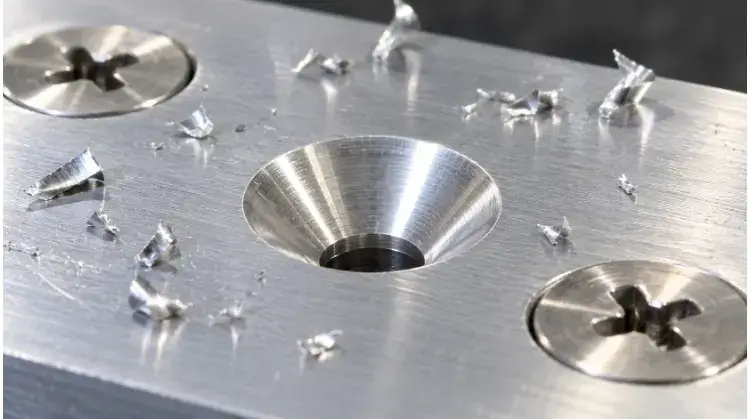
Un avellanado es un hueco cónico que se mecaniza en la parte superior de un agujero piloto y que permite que un elemento de fijación de cabeza plana quede a ras de la superficie de la pieza. Los ángulos estándar de avellanado son de 82° para los elementos de fijación ANSI (imperiales) y de 90° para los ISO (métricos).
Cuando la cabeza de un tornillo sobresale por encima de la superficie, un agujero poco profundo no siempre es la única causa. El ángulo de avellanado, las dimensiones del elemento de fijación, la calidad de la superficie de apoyo y los tratamientos superficiales aplicados determinan el ajuste final. Detectar un tornillo que sobresale en la cadena de montaje suele acarrear costosas repeticiones del trabajo o el desecho de piezas. Esta guía explica cómo determinar las dimensiones, evaluar la estructura de la pieza y verificar el acabado de la pieza para su montaje.
Lista de comprobación rápida
Antes de publicar un plano o iniciar la configuración del mecanizado, comprueba estos cinco elementos:
| Comprobar artículo | Elementos fundamentales que hay que confirmar |
| Sujetador | Norma de fabricación (ISO/ANSI), tipo de cabeza y dimensiones máximas de la cabeza. |
| Geometría | Diámetro del orificio piloto, diámetro mayor del avellanado y ángulo incluido exacto. |
| Estructura de las piezas | Espesor restante del material, distancia al borde y proximidad a los pliegues. |
| Acabado superficial | Margen de tolerancia del espesor del recubrimiento y si es necesario enmascarar la superficie de apoyo. |
| Inspección | Método de medición (calibre frente a pinza de medición) y requisitos para la comprobación del ajuste físico. |
Elige el orificio adecuado para tu elemento de fijación
Elegir el perfil de orificio adecuado garantiza la estabilidad de la unión y un acabado limpio. Es importante saber cuándo se necesita un avellanado y cuándo un ensanchado ofrece un mejor soporte estructural.
Geometría y funciones
Un avellanado estándar consta de un orificio piloto cilíndrico y una superficie de asiento cónica. La geometría cónica permite que un elemento de fijación de cabeza plana se encaje en el hueco, lo que centra el tornillo y une las piezas que se acoplan.
Es necesario distinguir entre un avellanado funcional y un chaflán de desbarbado estándar. Un chaflán simplemente suaviza un borde afilado. Un avellanado tiene un ángulo y unas dimensiones precisas para soportar una carga mecánica específica. La instalación a ras se utiliza normalmente en paneles exteriores, cubiertas aerodinámicas y conjuntos en los que las cabezas salientes de los elementos de fijación podrían interferir con las piezas móviles.
Elementos de fijación compatibles
Los avellanadores se utilizan específicamente con elementos de fijación que presenten un perfil cónico a juego, como los tornillos de cabeza plana y los remaches avellanados.
A la hora de especificar el orificio, el factor determinante es la forma de la cabeza, no el tipo de cabeza. Las cabezas hexagonales, Phillips y Torx son tipos de cabeza; todas ellas pueden fabricarse con cabeza plana. También es importante diferenciar entre los tornillos estándar de cabeza plana, que requieren una superficie completamente a ras, y los tornillos de cabeza ovalada (avellanada en relieve), que tienen una parte superior abombada por motivos estéticos, pero que siguen contando con exactamente la misma superficie de asiento cónica en la parte inferior.
Avellanado frente a taladrado cóncavo
Mientras que un avellanado cónico utiliza un asiento cónico para los elementos de fijación de cabeza plana, un avellanado cilíndrico utiliza un hueco cilíndrico de fondo plano para los tornillos de cabeza hueca. La elección depende del tipo de elemento de fijación, del espesor del material disponible y de los requisitos estructurales.
Un avellanado transmite la fuerza de sujeción a lo largo de una cara inclinada, lo que genera una tensión radial. Esta tensión radial puede deformar las chapas finas o provocar grietas en materiales más blandos, como el aluminio y el acrílico. Un avellanado transmite la carga verticalmente a lo largo de una superficie plana, lo que permite una mejor distribución de la carga para una sujeción rígida.
| Tipo de agujero | Cabezal compatible | Uso principal | Limitaciones de diseño |
| Avellanador | Remaches de cabeza plana, de cabeza ovalada y avellanados | Superficies lisas, paneles, revestimientos aerodinámicos | La tensión radial puede deformar los materiales delgados; por ello, es necesario ajustar el ángulo con precisión. |
| Avellanado | Tornillos de cabeza hueca, tornillos hexagonales | Juntas estructurales para cargas pesadas, sujeción rígida | Requiere un mayor espesor del material; el mecanizado de fondos planos requiere un espacio libre para la herramienta. |
Establecer dimensiones, tolerancias y referencias del plano
Unas dimensiones precisas y unos planos claros evitan que los herrajes no encajen y que se produzcan fallos en el montaje. Aprende a especificar ángulos, calcular la profundidad e indicar correctamente los avellanados para la fabricación.
Ángulo y diámetro mayor
Las dimensiones de un avellanado deben ajustarse a la norma del elemento de fijación elegido. Las pequeñas discrepancias en el ángulo dan lugar a un contacto lineal en lugar de un contacto superficial, lo que provoca una distribución desigual de la carga y, con el tiempo, el aflojamiento.
Los dos ángulos estándar más habituales son los de 90° para los elementos de fijación métricos (ISO) y los de 82° para los elementos de fijación imperiales (ANSI). Los elementos de fijación aeroespaciales suelen requerir ángulos de 100° para distribuir las cargas a lo largo de chapas metálicas más finas.
Al definir las dimensiones, hay que diferenciar claramente entre el diámetro del orificio piloto (que se adapta a la rosca o al vástago del tornillo), el diámetro máximo de la cabeza del tornillo y el diámetro mayor del avellanado. El diámetro mayor suele especificarse ligeramente mayor que el de la cabeza del tornillo para garantizar que el tornillo quede completamente a ras.
Consejo profesional: Acumulación de tolerancias
Las cabezas de los elementos de fijación se fabrican con sus propias tolerancias, basadas en la «condición máxima del material». Un diámetro mayor excesivamente ajustado en el plano puede funcionar perfectamente para un lote de tornillos, pero provocar que el siguiente lote sobresalga. Deja siempre un margen de tolerancia razonable para el diámetro mayor.
Dimensiones de referencia habituales:
| Norma sobre elementos de fijación | Hilo de ejemplo | Orificio piloto (ajuste normal) | Avellanador de diámetro mayor | Ángulo de avellanado |
| Sistema métrico ISO | M4 | 4,5 mm | 9,18 mm | 90° |
| Pulgada ANSI | #8 | 0,177 pulgadas | 0,385 pulgadas | 82° |
Profundidad y nivelación
La profundidad geométrica de un avellanado no es un parámetro que se mecanice directamente, sino que es el resultado matemático del diámetro mayor, el diámetro del orificio piloto y el ángulo incluido. Los operarios controlan la profundidad haciendo avanzar una fresa en ángulo hasta alcanzar el diámetro mayor correcto.
La profundidad $h$ se puede calcular mediante la siguiente fórmula:
h = (D – d) / [2 tan(θ/2)]
Dónde:
- D = Diámetro mayor del avellanado
- d = Diámetro del orificio piloto
- θ = Ángulo de avellanado incluido
Un cálculo nominal proporciona la profundidad geométrica de referencia, pero el nivel de alineación real depende de los márgenes de tolerancia de los elementos mecanizados y del acabado superficial.
La realidad en la planta de producción: tolerancias en el recubrimiento
El cálculo nominal anterior se refiere al metal sin recubrimiento. Si la pieza requiere un tratamiento de anodizado o recubrimiento en polvo, el espesor del recubrimiento reducirá el diámetro mayor efectivo y el tamaño del orificio piloto, lo que hará que el tornillo quede más alto. Para evitar problemas de montaje, el diámetro mayor debe mecanizarse ligeramente mayor para tener en cuenta el espesor del recubrimiento.
Referencias completas del dibujo
Una indicación adecuada en el plano no deja lugar a dudas para el operario. Debe definir el diámetro del orificio piloto, el diámetro mayor del avellanado y el ángulo incluido.
El símbolo estándar de un avellanador es ⌵. Una descripción completa especifica las características exactas; por ejemplo: ⌵ Ø 10,5 × 90°.
El plano también debe indicar si la planitud requerida se aplica a la pieza mecanizada sin recubrimiento o a la pieza recubierta en su estado final. Si la precisión posicional es fundamental para el montaje, aplique controles estándar de Dimensionamiento y Tolerancias Geométricas (GD&T), como la «posición verdadera», al orificio piloto. El avellanado comparte, por naturaleza, el mismo eje de referencia que el orificio piloto.
Nota para el operario: La trampa del ángulo predeterminado
Nunca dé por sentado el ángulo de avellanado. Si en un plano no se indica el ángulo, un taller de EE. UU. suele utilizar por defecto 82°, mientras que uno europeo o asiático puede utilizar por defecto 90°. Esta simple omisión es una de las principales causas de que los herrajes no encajen y de que se rechacen piezas.
Comprueba el grosor, la distancia al borde y el espacio libre de flexión
Un avellanado con las dimensiones perfectas no funcionará si el material circundante no puede soportarlo. Revisa con antelación el grosor del material y la geometría de la pieza para evitar debilidades estructurales, abombamientos en los bordes e interferencias en la fabricación.
Espesor restante
El fallo estructural más habitual en los avellanados se produce cuando se aplican a chapas metálicas demasiado finas. Debes comparar la profundidad geométrica calculada del avellanado con el espesor real del material.
Si la profundidad del avellanado consume demasiado material, deja un borde finísimo en el fondo del orificio piloto. Cuando se aplica par de apriete durante el montaje, la tensión radial de la cabeza del elemento de fijación deformará este material restante o hará que el tornillo atraviese completamente la chapa. Como norma general de fabricación para uniones sometidas a carga, la profundidad del avellanado no debe superar el 60% del espesor total del material.
Holgura en los bordes y en las curvas
Los diámetros principales de las brocas avellanadoras son considerablemente mayores que los de sus orificios piloto, por lo que es necesario dejar un amplio margen respecto a los bordes y las curvas.
Colocar un avellanado demasiado cerca del borde de una pieza aumenta el riesgo de que el material se desgarre o se abombe hacia fuera durante la instalación del elemento de fijación. Además, colocar un avellanado demasiado cerca de una línea de plegado provoca una interferencia con la herramienta: la cuchilla en ángulo golpeará la pestaña vertical, dañando tanto la herramienta como la pieza de trabajo. Calcula siempre la distancia de seguridad desde el diámetro mayor del avellanador, no del punto central del agujero piloto.
La realidad en la planta de producción: la regla de 1,5 veces
Como regla general, la distancia mínima desde el borde de la pieza hasta el centro del avellanado debería ser al menos 1,5 veces el diámetro mayor. De este modo se dispone de suficiente material circundante para absorber de forma segura las fuerzas de expansión radial sin que se produzcan deformaciones en los bordes.
Avellanados por corte frente a avellanados por conformado
Cuando el material laminado es demasiado fino para realizar un avellanado de forma segura, el punzonado (conformado) de la pieza suele ser la alternativa necesaria en la fabricación de chapas metálicas.
El mecanizado (corte) elimina material para crear el cono, dejando una cara posterior plana. Formando estampa físicamente la chapa metálica, desplazando el material hacia abajo para crear una hendidura que se ajuste a la cabeza del elemento de fijación. Aunque este proceso de conformado requiere un orificio pasante en la pieza de acoplamiento para alojar esta hendidura saliente, el proceso de estampado provoca endurecimiento por deformación alrededor del orificio. De hecho, esto hace que la unión resultante sea más sólida y más resistente al desgarro que un avellanado mecanizado en chapa fina.
| Tipo de elemento | Modificación del material | Resultado en el reverso | Requisitos de las piezas de acoplamiento | El mejor caso de uso |
| Corte (mecánico) | Contenido eliminado | Piso | Orificio roscado estándar o tuerca | Placas gruesas, piezas mecanizadas con CNC, piezas de fundición |
| Conformado (estampado) | Material desplazado (endurecido por deformación) | Holea protuberante | Se requiere un orificio de paso para alojar el hoyuelo | Chapa fina, estampado de gran volumen |
Control de los defectos de mecanizado y los efectos del recubrimiento
Un mecanizado uniforme y unos márgenes de recubrimiento precisos determinan el ajuste final. Aborda de forma proactiva la configuración de las herramientas y los acabados superficiales para mantener un control dimensional riguroso en todos los lotes de producción.
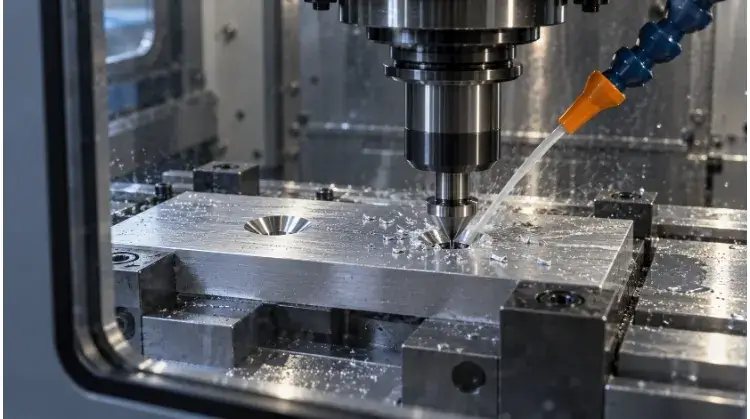
Herramientas y configuración
Para conseguir un avellanado limpio y concéntrico es necesario que las herramientas estén correctamente alineadas y sean rígidas. El avellanado debe coincidir exactamente con el eje central del orificio piloto; cualquier desalineación da lugar a una superficie de apoyo excéntrica que impide que la cabeza del elemento de fijación quede apoyada de forma plana.
La elección de la herramienta depende en gran medida del material y de la rigidez del montaje. Las fresas de múltiples canales son las habituales para aleaciones más duras, pero tienden a vibrar en materiales más blandos. Si surgen problemas de acabado superficial en aluminio o plásticos, plantéate cambiar a una avellanador sin ranura (de orificio transversal). La geometría de corte de una herramienta sin ranura evita de forma natural las vibraciones y expulsa las virutas de manera eficaz. Además, en el caso de materiales laminados finos, se debe proporcionar un soporte físico directamente debajo del orificio durante el mecanizado para evitar que la presión hacia abajo del eje Z deforme la pieza.
Solución de problemas en el mecanizado
Cuando surgen defectos en la planta de producción, es necesario llevar a cabo un análisis metódico de los problemas. Sigue esta secuencia para identificar y corregir los problemas habituales relacionados con el avellanado antes de modificar el diseño de la pieza:
| Defecto | Comprobación preliminar | Sentido del ajuste |
| Marcas de vibración en la superficie | Rigidez de la herramienta, número de canales y parámetros de corte | Reduzca la velocidad del husillo. Asegúrese de que la pieza esté bien sujeta. Utilice una fresa sin ranuras si va a mecanizar metales blandos. |
| Rebabas en el borde del orificio | El afilado de la herramienta, el estado del material y la velocidad de avance | Sustituye las herramientas desgastadas. Optimiza las velocidades de avance para cortar el material en lugar de empujarlo. Realiza una pasada de desbarbado controlada. |
| Avellanador excéntrico (descentrado) | Alineación del husillo, sujeción de piezas y cambios en la configuración | Comprueba que el husillo quede perfectamente alineado con el punto de referencia del orificio piloto. Comprueba que la pieza no se mueva durante los cambios de herramienta. |
| Diámetro mayor irregular | Desgaste de las herramientas, desplazamiento del eje Z y métodos de medición | Controla el desgaste de la herramienta y ajusta la compensación de profundidad del eje Z. Asegúrate de que no se acumulen virutas debajo del tope de profundidad. |
| Deformación de la chapa (doblado de piezas) | Fuerza de corte hacia abajo y apoyo subyacente | Reduzca la presión de avance en el eje Z. Coloque bloques de apoyo directamente debajo del orificio durante el ciclo de mecanizado. |
Tolerancias de recubrimiento
Los tratamientos superficiales modifican las dimensiones de un orificio mecanizado, y los avellanados son especialmente sensibles a estos cambios, ya que la superficie inclinada amplifica el efecto sobre la alineación.
Cuando una pieza se somete a anodizado, recubrimiento en polvo, o al pintarlo, el recubrimiento se acumula en la superficie cónica de asiento. Esta acumulación reduce el diámetro mayor efectivo y empuja la cabeza del elemento de fijación hacia fuera. El margen de mecanizado necesario depende totalmente del tipo de recubrimiento: un anodizado de tipo II puede añadir tan solo 0,0005 pulgadas de acumulación, lo que requiere un ajuste mínimo, mientras que un recubrimiento en polvo puede añadir entre 0,003 y 0,005 pulgadas, lo que afectará gravemente al nivel de alineación. Calcule el espesor previsto del recubrimiento y mecanice el avellanado ligeramente más profundo para compensarlo, verificando el ajuste en una pieza de primer artículo acabada.
La realidad en la planta de producción: los retos del enmascaramiento
No basta con añadir una nota en el plano indicando «orificio de enmascaramiento» para resolver el problema de la acumulación de recubrimiento. Los tapones de enmascaramiento de silicona estándar no sellan bien dentro de los avellanados cónicos, lo que provoca fugas de pintura y un aumento de los costes de mano de obra. Es muy recomendable, y más rentable, aumentar el diámetro mayor del avellanado mecanizado que pagar por la mano de obra necesaria para el enmascaramiento a medida.
Inspeccionar los orificios terminados y evaluar los problemas de montaje
La verificación del avellanado final evita retrasos en la cadena de montaje y garantiza la integridad de la unión. Descubre cómo inspeccionar las dimensiones, realizar comprobaciones de ajuste funcional y evaluar las opciones de rectificación formales.
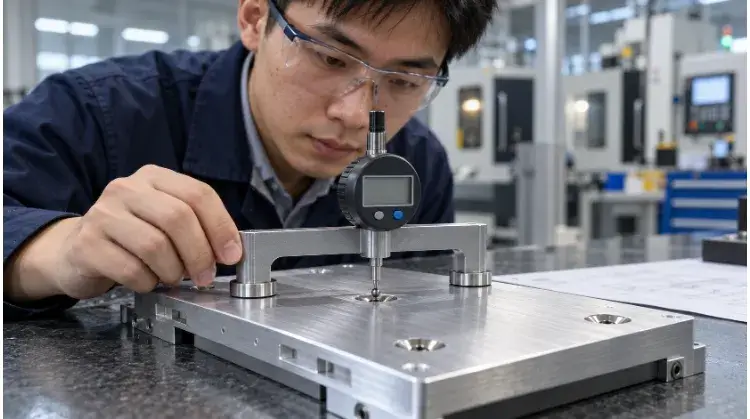
Inspección dimensional
La inspección visual no es suficiente para verificar la geometría del avellanado. Dado que la transición entre la superficie y el cono suele presentar un radio microscópico o una rebaba, el uso de calibres estándar para medir el diámetro mayor suele dar lugar a resultados inexactos.
A menudo surgen disputas entre clientes y proveedores cuando el control de calidad de entrada (IQC) utiliza calibres, mientras que el taller mecánico emplea un medidor de avellanado específico. Acuerde siempre el método de medición exacto antes de que comience la producción. En el caso de tolerancias ajustadas, la precisión exige el uso de una máquina de medición por coordenadas (CMM) o un proyector óptico de perfiles para verificar el ángulo incluido exacto, la concentricidad con el orificio piloto y el perfil de la superficie.
| Comprobar artículo | Método de medición | Criterios de aceptación | Requisitos de registro |
| Diámetro mayor | Calibre de avellanado o máquina de medición por coordenadas (CMM) | Dentro del margen de tolerancia especificado | Lectura del medidor o informe de la máquina de medición por coordenadas (CMM) |
| Ángulo incluido | Máquina de medición por coordenadas (CMM) o comparador óptico | Cumple con las especificaciones del plano (p. ej., 90° ±1°) | Verificación del primer artículo |
| Concentricidad | Configuración de la máquina de medición por coordenadas (CMM) o del calibre de pasadores | Comparte el eje de referencia con el orificio guía | Datos de tolerancia de posición |
| Superficie del asiento | Visualizador o perfilómetro | Sin marcas de vibración, rebabas ni escalones | Aprobado/Suspenso |
Verificación del montaje
El cumplimiento de las dimensiones no garantiza un montaje satisfactorio si los elementos de fijación físicos se desvían de sus dimensiones nominales. Es obligatorio realizar, como paso final, una comprobación del ajuste funcional utilizando el elemento de fijación específico real.
Inserte el elemento de fijación indicado y aplique el par de apriete de producción. Un elemento de fijación insertado a mano quedará colocado de forma diferente a uno apretado hasta alcanzar su par de apriete final especificado. El par de apriete provoca una expansión radial y un asentamiento del material, lo que puede hacer que un tornillo que parecía estar a ras quede sobresaliendo. Inspeccione el contacto con la superficie de asentamiento; la cabeza debe asentarse de manera uniforme, sin inclinación unilateral, lo que indicaría un desajuste angular o un corte descentrado. Registre por separado la inspección dimensional y las comprobaciones de ajuste funcional: el mero hecho de que un tornillo «encaje en el orificio» no anula los requisitos de tolerancia geométrica.
Decisiones sobre reelaboraciones
Cuando un avellanado no supera la inspección, el procedimiento de corrección depende de si la pieza presenta un avellanado insuficiente (el tornillo sobresale) o excesivo (el tornillo queda demasiado hundido).
En el caso de un elemento de fijación que sobresale, hay que investigar la causa principal —como rebabas no eliminadas, acumulación excesiva de recubrimiento o ángulos de fijación inadecuados— antes de volver a colocar la pieza en la máquina. Es posible volver a mecanizar un avellanado con socavado, pero requiere una nueva fijación precisa para evitar cortar un cono doble descentrado.
Los avellanados excesivos suponen un grave problema estructural, ya que no es posible reponer el material perdido. Aunque cambiar a un elemento de fijación más grande o colocar una arandela de avellanado podría salvar físicamente la pieza, se trata de cambios en el diseño estructural. Requieren la aprobación formal de la Comisión de Revisión de Materiales (MRB) o una solicitud de desviación firmada por el equipo de ingeniería antes de su implementación. Nunca se debe considerar una modificación no aprobada de una pieza como una solución predeterminada en el proceso de fabricación.
Lista de comprobación para solicitudes de presupuesto de elementos de fijación y avellanadores
Para garantizar que los precios sean precisos y que se proporcionen comentarios sobre el diseño para la fabricación (DFM) en lo que respecta a la fabricación de chapa metálica o al mecanizado CNC, incluye los siguientes datos al solicitar un presupuesto de fabricación:
| Elemento de presentación | Información obligatoria |
| Dibujos y maquetas | Revisión actual, ubicaciones específicas de los avellanados y dirección de mecanizado. |
| Material y volumen | Tipo de aleación, espesor real de la chapa y tamaño previsto del lote de producción. |
| Elementos de fijación | Norma de fabricación exacta (p. ej., ISO, DIN, ANSI), tamaño de rosca y tipo de cabeza. |
| Acabado superficial | Tipo concreto de revestimiento y si la superficie de asiento requiere recubrimiento o enmascaramiento. |
| Criterios de inspección | Tolerancias dimensionales, límites aceptables de alineación y requisitos para la comprobación del ajuste físico. |
Consejo profesional para el departamento de compras:
Si el ajuste estético es fundamental para tu producto, no te limites a confiar únicamente en las cotas estándar. Envía unas cuantas piezas de los elementos de fijación reales a tu socio fabricante para que realice comprobaciones de ajuste del primer artículo. Las variaciones entre lotes de elementos de fijación son variables ocultas que ningún plano técnico puede tener en cuenta.
¿Listo para la producción? Envía tus modelos 3D y planos 2D, así como las especificaciones de los elementos de fijación, en nuestra plataforma. Nuestro equipo de ingeniería revisará las dimensiones de los avellanados, verificará los límites de espesor del material y se asegurará de que sus piezas a medida estén optimizadas para un montaje final impecable.