
 French
 English
 Spanish
 German
 Russian
 Italian

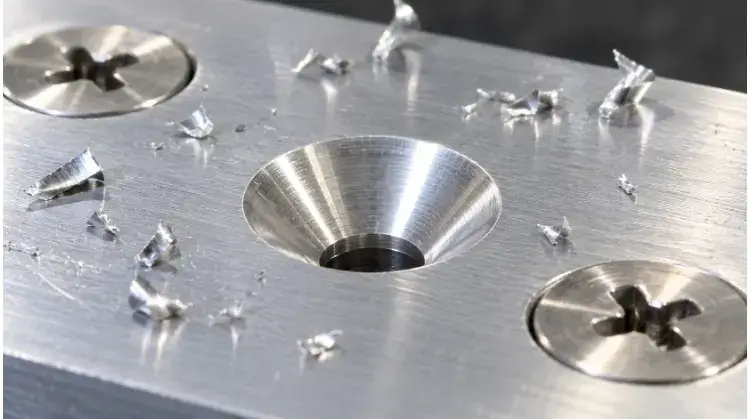
Un trou fraisé est un évidement conique usiné à l'extrémité d'un trou pilote, permettant à une vis à tête plate de s'aligner parfaitement avec la surface de la pièce. Les angles de fraisage standard sont de 82° pour les vis ANSI (système impérial) et de 90° pour les vis ISO (système métrique).
Lorsqu'une tête de vis dépasse de la surface, un trou trop peu profond n'est pas toujours la seule cause. L'angle de fraisage, les dimensions de la fixation, la qualité de la surface d'appui et les traitements de surface appliqués déterminent tous l'ajustement final. La découverte d’une vis saillante sur la chaîne de montage entraîne souvent des retouches coûteuses ou la mise au rebut de pièces. Ce guide explique comment déterminer les dimensions, évaluer la structure de la pièce et vérifier la finition de l’élément destiné à l’assemblage.
Liste de contrôle pour une vérification rapide
Avant de valider un plan ou de lancer la mise en place d'un usinage, vérifiez ces cinq éléments :
| Vérifier l'élément | Éléments essentiels à vérifier |
| Attache | Norme de fabrication (ISO/ANSI), type de tête et dimensions maximales de la tête. |
| Géométrie | Diamètre du trou pilote, diamètre maximal de la fraise à chanfreiner et angle inclus exact. |
| Structure des pièces | Épaisseur résiduelle du matériau, distance par rapport aux bords et proximité des plis. |
| Finition de la surface | Tolérance relative à l'épaisseur du revêtement et nécessité ou non de masquer la surface d'appui. |
| L'inspection | Méthode de mesure (jauge ou pied à coulisse) et exigences relatives au contrôle de l'ajustement physique. |
Choisissez le trou adapté à votre élément de fixation
Le choix d'un profil de perçage adapté garantit la stabilité de l'assemblage et une finition soignée. Apprenez à distinguer les cas où un fraisage est nécessaire de ceux où un alésage offre un meilleur soutien structurel.
Géométrie et fonctions
Une fraise à chanfreiner standard se compose d'un alésage pilote cylindrique et d'une surface d'appui conique. La géométrie conique permet à une vis à tête plate de s'encastrer dans le creux, ce qui centre la vis et resserre les pièces assemblées l'une contre l'autre.
Il convient de distinguer un lamage fonctionnel d'un chanfrein d'ébavurage standard. Un chanfrein sert simplement à adoucir une arête vive. Un lamage, quant à lui, présente un angle et des dimensions précisément calculés pour supporter une charge mécanique spécifique. Le montage à fleur est généralement utilisé pour les panneaux extérieurs, les capots aérodynamiques et les assemblages dans lesquels les têtes de fixations saillantes risqueraient de gêner le mouvement des pièces mobiles.
Éléments de fixation compatibles
Les trous fraisés sont particulièrement adaptés à éléments de fixation qui présentent un profil conique correspondant, comme les vis à tête plate et les rivets à tête fraisée.
Lors de la définition du trou, c'est la forme de la tête qui est déterminante, et non le type d'embout. Les embouts hexagonaux, Phillips et Torx sont des types d'embouts ; ils peuvent tous être fabriqués avec des têtes plates. Il est également important de faire la distinction entre les vis à tête plate standard, qui nécessitent une surface parfaitement affleurante, et les vis à tête ovale (à tête fraisée surélevée), qui présentent un sommet bombé à des fins esthétiques mais reposent néanmoins sur exactement la même surface d'appui conique en dessous.
Fraisage en fraisage conique vs alésage
Alors qu'un fraisage conique est destiné aux fixations à tête plate, un fraisage cylindrique à fond plat est utilisé pour les vis à tête creuse. Le choix dépend du type de fixation, de l'épaisseur du matériau disponible et des exigences structurelles.
Une fraise à chanfreiner transfère la force de serrage le long d'une face inclinée, ce qui génère une contrainte radiale. Cette contrainte radiale peut déformer les tôles fines ou provoquer des fissures dans les matériaux plus tendres, comme l'aluminium et l'acrylique. Une fraise à aléser transfère la charge verticalement le long d'une surface plane, ce qui permet une meilleure répartition de la charge et assure un serrage rigide.
| Type de trou | Tête compatible | Utilisation principale | Limites de la conception |
| Fraise à chanfreiner | Rivets à tête plate, à tête ovale et à tête fraisée | Surfaces affleurantes, panneaux, revêtements aérodynamiques | Les contraintes radiales peuvent déformer les matériaux minces ; cela nécessite un alignement angulaire précis. |
| Lame à lamper | Vis à tête cylindrique à six pans creux, vis hexagonales | Assemblage structurel à forte charge, serrage rigide | Nécessite une plus grande épaisseur de matière ; l'usinage d'un fond plat nécessite un dégagement de l'outil. |
Définir les dimensions, les tolérances et les annotations du dessin
Des dimensions précises et des plans clairs permettent d'éviter les incompatibilités de quincaillerie et les défauts d'assemblage. Découvrez comment définir les angles, calculer la profondeur et indiquer correctement les fraisages pour la fabrication.
Angle et grand diamètre
Les dimensions d'un fraisage doivent correspondre à la norme de la fixation choisie. De légers écarts d'angle entraînent un contact linéaire plutôt qu'un contact de surface, ce qui provoque une répartition inégale des charges et, à terme, un desserrage.
Les deux angles standard les plus courants sont de 90° pour les fixations métriques (ISO) et de 82° pour les fixations impériales (ANSI). Les fixations utilisées dans l'aérospatiale nécessitent souvent des angles de 100° afin de répartir les charges sur des tôles plus fines.
Lors de la définition des cotes, distinguez clairement le diamètre du trou pilote (qui accueille le filetage ou la tige de la vis), le diamètre maximal de la tête de la vis et le diamètre principal de la fraise à chanfreiner. Le diamètre principal est généralement spécifié légèrement supérieur à celui de la tête de la vis afin de garantir que celle-ci affleure parfaitement la surface.
Conseil de pro : cumul des tolérances
Les têtes de fixations sont fabriquées selon leurs propres tolérances, basées sur la « condition maximale du matériau ». Un diamètre majeur trop serré sur le plan peut convenir parfaitement à un lot de vis, mais entraîner un dépassement sur le lot suivant. Il convient de toujours prévoir une marge de tolérance raisonnable pour le diamètre majeur.
Dimensions de référence types :
| Norme relative aux éléments de fixation | Exemple de fil de discussion | Trou pilote (ajustement normal) | Fraise à chanfreiner à grand diamètre | Angle de fraisage |
| Système métrique ISO | M4 | 4,5 mm | 9,18 mm | 90° |
| Pouces ANSI | #8 | 0,177 pouces | 0,385 pouces | 82° |
Profondeur et alignement
La profondeur géométrique d'une fraise à chanfreiner n'est pas un paramètre usiné directement ; il s'agit du résultat mathématique du diamètre principal, du diamètre du trou pilote et de l'angle inclus. Les opérateurs contrôlent cette profondeur en faisant avancer une fraise inclinée jusqu'à ce que le diamètre principal souhaité soit atteint.
La profondeur $h$ peut être calculée à l'aide de la formule suivante :
h = (D – d) / [2 tan(θ/2)]
Où ?
- D = Diamètre principal du fraisage
- d = diamètre du trou de guidage
- θ = Angle de fraisage inclus
Un calcul nominal permet de déterminer la profondeur géométrique de référence, mais l'alignement réel dépend des plages de tolérance des éléments usinés et de l'état de surface.
La réalité en atelier : les tolérances de revêtement
Le calcul théorique ci-dessus s'applique au métal nu. Si la pièce doit subir un traitement d'anodisation ou un revêtement par poudrage, l'épaisseur du revêtement réduira le diamètre majeur effectif et la taille du trou pilote, ce qui fera remonter la vis. Afin d'éviter tout problème d'assemblage, le diamètre majeur doit être usiné légèrement plus grand pour tenir compte de l'épaisseur du revêtement.
Légendes complètes des dessins
Une cote de dessin correcte ne laisse aucune ambiguïté à l'opérateur. Elle doit préciser le diamètre du trou pilote, le diamètre principal de la fraise à chanfreiner et l'angle inclus.
Le symbole standard désignant une fraise à chanfreiner est ⌵. Une légende complète précise les caractéristiques exactes, par exemple : ⌵ Ø 10,5 × 90°.
Le dessin doit également préciser si l'affleurement requis s'applique à la pièce usinée à nu ou à la pièce revêtue finale. Si la précision de positionnement est essentielle pour l'assemblage, appliquez au trou pilote les contrôles standard de cotation et de tolérancement géométriques (GD&T), tels que la « position réelle ». Le fraisage en contre-dépouille partage intrinsèquement le même axe de référence que le trou pilote.
Remarque à l'attention des opérateurs de machines-outils : le piège de l'angle par défaut
Ne vous fiez jamais à des suppositions concernant l'angle de fraisage. Si aucun angle n'est indiqué sur un plan, un atelier américain utilisera généralement par défaut un angle de 82°, tandis qu'un atelier européen ou asiatique optera plutôt pour 90°. Cette simple omission est l'une des principales causes d'incompatibilité des pièces de quincaillerie et de rejet des pièces.
Vérifier l'épaisseur, la distance par rapport au bord et le jeu de flexion
Même un fraisage conique parfaitement dimensionné ne donnera pas les résultats escomptés si le matériau environnant n'est pas suffisamment solide pour le supporter. Vérifiez dès le début l'épaisseur du matériau et la géométrie de la pièce afin d'éviter toute faiblesse structurelle, tout bombement des bords et toute interférence lors de la fabrication.
Épaisseur restante
La défaillance structurelle la plus courante liée à l'utilisation de fraises à chanfreiner survient lorsqu'elles sont utilisées sur de la tôle trop fine. Il est indispensable de comparer la profondeur géométrique calculée de la fraise à chanfreiner à l'épaisseur réelle du matériau.
Si la profondeur de fraisage enlève trop de matière, cela laisse un bord extrêmement fin au fond du trou pilote. Lorsqu’un couple est appliqué pendant l’assemblage, la contrainte radiale exercée par la tête de la fixation déforme cette matière restante ou fait passer la vis entièrement à travers la tôle. En règle générale pour les assemblages soumis à des charges, la profondeur de la fraise à chanfreiner ne doit pas dépasser 60% de l'épaisseur totale du matériau.
Dégagement au niveau des arêtes et des courbes
Les diamètres des fraises à chanfreiner sont nettement supérieurs à ceux de leurs avant-trous, ce qui nécessite de prévoir un dégagement suffisant par rapport aux bords et aux courbes.
Placer un fraisage trop près du bord d'une pièce augmente le risque que le matériau se déchire ou se bombe vers l'extérieur lors de la mise en place de la fixation. De plus, placer un fraisage trop près d'une ligne de pliage entraîne une interférence avec l'outil : la lame inclinée heurtera la bride verticale, endommageant à la fois l'outil et la pièce. Calculez toujours la distance de sécurité par rapport à la diamètre principal du fraisage, et non du point central du trou de guidage.
La réalité sur le terrain : la règle du 1,5
En règle générale, la distance minimale entre le bord de la pièce et le centre du fraisage conique doit être de au moins 1,5 fois le grand diamètre. Cela permet de disposer d'une quantité suffisante de matériau environnant pour absorber en toute sécurité les forces d'expansion radiales sans déformation des bords.
Fraises à chanfreiner par enlèvement de matière vs fraises à chanfreiner par formage
Lorsque la tôle est trop fine pour permettre un fraisage en contre-dépouille en toute sécurité, le poinçonnage (formage) de cette pièce est souvent la solution de remplacement nécessaire dans la fabrication de tôles.
L'usinage (découpe) consiste à retirer de la matière pour former le cône, en laissant une face arrière plane. Formation estampe physiquement la tôle, en déplaçant la matière vers le bas pour créer une fossette qui épouse la forme de la tête de la fixation. Bien que ce formage nécessite un trou de passage sur la pièce d'accouplement pour accueillir cette fossette en saillie, le procédé d'estampage provoque durcissement par déformation autour du trou. Cela rend en effet l'assemblage ainsi réalisé plus solide et plus résistant à l'arrachement qu'un lamage usiné dans une tôle fine.
| Type d'élément | Modification du matériau | Résultat au verso | Exigences relatives aux pièces d'accouplement | Meilleur cas d'utilisation |
| Découpe (usinage) | Contenu supprimé | Appartement | Trou taraudé ou écrou standard | Plaques épaisses, pièces usinées par CNC, pièces moulées |
| Formé (estampé) | Matériau déformé (durci par déformation) | Fossette saillante | Trou de dégagement nécessaire pour accueillir la fossette | Tôles fines, emboutissage à grand volume |
Maîtriser les défauts d'usinage et les effets des revêtements
Un usinage homogène et des tolérances de revêtement précises déterminent l'ajustement final. Il convient de gérer de manière proactive le réglage de l'outillage et les états de surface afin de garantir un contrôle dimensionnel rigoureux sur l'ensemble des lots de production.
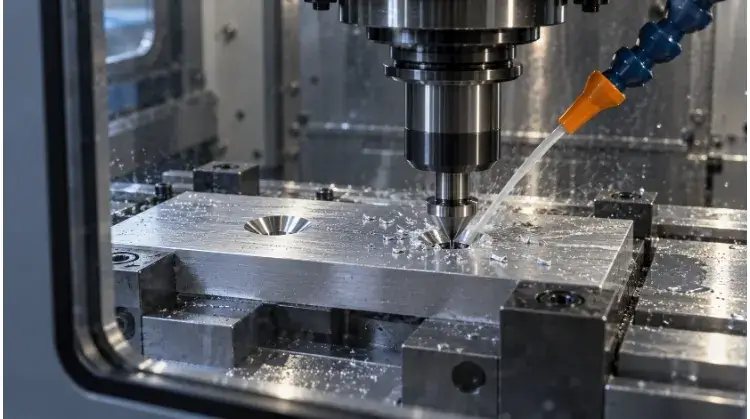
Outillage et mise en place
Pour obtenir un lamage net et concentrique, il est indispensable que l'outillage soit correctement aligné et suffisamment rigide. Le lamage doit avoir exactement le même axe central que le trou pilote ; tout désalignement entraîne une surface d'appui excentrique qui empêche la tête de la fixation de reposer à plat.
Le choix de l'outil dépend fortement du matériau et de la rigidité du montage. Les fraises à plusieurs dents sont couramment utilisées pour les alliages plus durs, mais elles ont tendance à vibrer dans les matériaux plus tendres. Si des problèmes d'état de surface apparaissent dans l'aluminium ou les plastiques, envisagez de passer à une fraise à chanfreiner à zéro cannelure (à alésage transversal). La géométrie de coupe d'un outil à zéro goujure empêche naturellement les vibrations et évacue efficacement les copeaux. De plus, pour les tôles fines, prévoyez un support physique directement sous le trou pendant l'usinage afin d'éviter que la pression vers le bas exercée par l'axe Z ne déforme la pièce.
Dépannage en usinage
Lorsque des défauts apparaissent en atelier, il est nécessaire de procéder à un dépannage méthodique. Suivez cette procédure pour identifier et corriger les problèmes courants liés au fraisage avant de modifier la conception de la pièce :
| Défaut | Vérification préliminaire | Sens de réglage |
| Marques de vibration (traces de vibration) | Rigidité de l'outil, nombre de cannelures et paramètres de coupe | Réduisez la vitesse de rotation de la broche. Assurez-vous que la pièce est bien serrée. Utilisez une fraise sans goujure pour l'usinage de métaux tendres. |
| Bavures au bord du trou | Tranchant de l'outil, état du matériau et vitesse d'avance | Remplacer les outils usés. Optimiser les vitesses d'avance afin de couper le matériau plutôt que de le pousser. Mettre en place une passe d'ébavurage contrôlée. |
| Fraise à chanfreiner excentrique (décentrée) | Alignement de la broche, fixation des pièces et décalages de réglage | Vérifiez que la broche est parfaitement alignée avec le repère du trou pilote. Vérifiez qu’aucun mouvement de la pièce ne se produit lors des changements d’outils. |
| Diamètre principal irrégulier | Usure des outils, décalage de l'axe Z et méthodes de mesure | Surveillez l'usure des outils et réglez la compensation de profondeur de l'axe Z. Assurez-vous qu'aucun copeau ne s'accumule sous la butée de profondeur. |
| Déformation de la tôle (pliage) | Force de coupe vers le bas et appui sous-jacent | Réduisez la pression d'avance sur l'axe Z. Placez des blocs de soutien directement sous le trou pendant le cycle d'usinage. |
Tolérances de revêtement
Les traitements de surface modifient les dimensions d'un trou usiné, et les fraisages coniques sont particulièrement sensibles à ces variations, car leur surface inclinée amplifie l'effet sur l'alignement.
Lorsqu'une pièce subit anodisation, revêtement en poudre, ou lors de la peinture, le revêtement s'accumule sur la surface d'appui conique. Cette accumulation réduit le diamètre majeur effectif et repousse la tête de la fixation vers l'extérieur. La marge d’usinage requise dépend entièrement du type de revêtement : une anodisation de type II peut n’ajouter qu’une épaisseur de 0,0005 pouce, ce qui ne nécessite qu’un ajustement minime, tandis qu’un revêtement en poudre peut ajouter entre 0,003 et 0,005 pouce, ce qui aura un impact considérable sur l’affleurement. Calculez l’épaisseur prévue du revêtement et usinez le lamage légèrement plus profond pour compenser, en vérifiant l’ajustement sur une première pièce finie.
La réalité sur le terrain : les défis liés au masquage
Ne vous contentez pas d’ajouter une annotation « trou de masquage » sur le dessin pour résoudre le problème d’accumulation de peinture. Les bouchons de masquage en silicone standard n’assurent pas une bonne étanchéité à l’intérieur des lamages coniques, ce qui entraîne des coulures de peinture et une augmentation des coûts de main-d’œuvre. Il est fortement recommandé, et plus rentable, de surdimensionner le diamètre principal du lamage usiné plutôt que de payer pour une opération de masquage sur mesure.
Inspecter les trous usinés et évaluer les problèmes d'assemblage
La vérification du lamage final permet d'éviter les retards sur la chaîne de montage et de garantir l'intégrité des assemblages. Découvrez comment contrôler les cotes, effectuer des vérifications fonctionnelles d'ajustement et évaluer les options de retouche formelles.
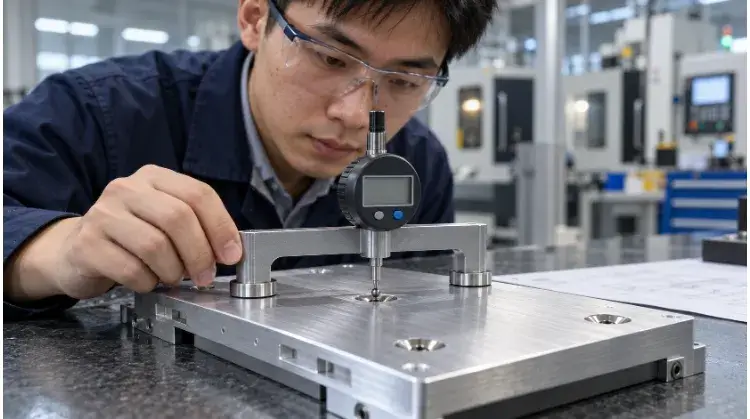
Contrôle dimensionnel
Une inspection visuelle ne suffit pas pour vérifier la géométrie d'un fraisage conique. En effet, la transition entre la surface et le cône comportant souvent un rayon microscopique ou une bavure, l'utilisation d'un pied à coulisse standard pour mesurer le diamètre maximal donne généralement des résultats imprécis.
Des litiges entre clients et fournisseurs surviennent fréquemment lorsque le service de contrôle qualité à la réception (IQC) utilise des pieds à coulisse, tandis que l'atelier d'usinage utilise un calibre de contrôle dédié à la profondeur de fraisage. Il convient de toujours s'accorder sur la méthode de mesure exacte avant le début de la production. Pour les tolérances serrées, la précision exige l'utilisation d'une machine à mesurer tridimensionnelle (MMT) ou d'un projecteur de profil optique afin de vérifier l'angle inclus exact, la concentricité par rapport au trou pilote et le profil de surface.
| Vérifier l'élément | Méthode de mesure | Critères d'acceptation | Exigences en matière d'enregistrement |
| Diamètre principal | Jauge à fraiser ou machine à mesurer tridimensionnelle (MMT) | Dans la fourchette de tolérance spécifiée | Résultat de mesure ou rapport de la machine à mesurer tridimensionnelle (MMT) |
| Angle inclus | Machine à mesurer par coordonnées (CMM) ou comparateur optique | Conforme aux spécifications du dessin (par exemple, 90° ±1°) | Vérification du premier article |
| Concentricité | Réglage de la machine à coordonnées (CMM) ou du calibre à broches | Partage l'axe de référence avec le trou pilote | Données relatives à la tolérance de position |
| Surface d'assise | Appareil de contrôle visuel ou profilomètre | Sans traces de vibration, sans bavures et sans gradins | Admis/Refusé |
Vérification de l'assemblage
Le respect des cotes ne garantit pas la réussite de l'assemblage si les éléments de fixation physiques s'écartent de leurs dimensions nominales. Une vérification fonctionnelle de l'ajustement à l'aide de l'élément de fixation spécifié est une étape finale obligatoire.
Insérez la fixation prévue et appliquez le couple de serrage de fabrication. Une fixation insérée à la main ne s'ajustera pas de la même manière qu'une fixation serrée jusqu'à son couple de serrage final. Le couple de serrage provoque une dilatation radiale et un tassement du matériau, ce qui peut transformer une vis apparemment affleurante en une vis saillante. Inspectez le contact au niveau du logement ; la tête doit reposer uniformément, sans inclinaison unilatérale, ce qui indiquerait un désalignement angulaire ou une coupe décentrée. Consignez séparément les résultats des contrôles dimensionnels et des vérifications d’ajustement fonctionnel : le simple fait qu’une vis « s’insère dans le trou » ne remplace pas les exigences de tolérance géométrique.
Décisions relatives aux retouches
Lorsqu'un fraisage en contre-dépouille ne passe pas le contrôle, la procédure de retouche dépend du type de défaut : s'il s'agit d'une sous-dépouille (la vis dépasse) ou d'une sur-dépouille (la vis est trop enfoncée).
Dans le cas d'une fixation saillante, identifiez la cause première — telle que des bavures non éliminées, une accumulation excessive de revêtement ou des angles de fixation inadaptés — avant de replacer la pièce dans la machine. Il est possible de réusiner un lamage en contre-dépouille, mais cela nécessite un repositionnement précis de la pièce afin d'éviter de usiner un double cône décentré.
Les fraisages trop profonds posent un grave problème structurel, car il est impossible d’ajouter à nouveau de la matière. Bien que le passage à une fixation plus grande ou l’insertion d’une rondelle de fraisage puisse permettre de sauver physiquement la pièce, il s’agit là de modifications de conception structurelle. Elles nécessitent l’approbation officielle du Comité d’examen des matériaux (MRB) ou une demande de dérogation signée par l’équipe d’ingénierie avant leur mise en œuvre. Ne considérez jamais une modification non approuvée d’une pièce comme une solution de secours par défaut en matière de fabrication.
Liste de contrôle pour les demandes de devis concernant les fixations et les fraises à chanfreiner
Afin de garantir la précision des tarifs et des recommandations en matière de conception pour la fabrication de pièces en tôle ou l'usinage CNC, veuillez fournir les informations suivantes lorsque vous demandez un devis de fabrication :
| Élément à soumettre | Informations obligatoires |
| Dessins et maquettes | Version actuelle, emplacements précis des fraises coniques et sens d'usinage. |
| Matériau et volume | La nuance d'alliage, l'épaisseur réelle de la tôle et la taille prévue du lot de production. |
| Éléments de fixation | Norme de fabrication précise (par exemple, ISO, DIN, ANSI), dimension du filetage et type de tête. |
| Finition de la surface | Type de revêtement spécifique, et si la surface d'appui doit être recouverte ou masquée. |
| Critères d'inspection | Tolérances dimensionnelles, limites acceptables de planéité et exigences relatives au contrôle de l'ajustement physique. |
Conseil de pro pour les achats :
Si l'alignement esthétique est essentiel pour votre produit, ne vous fiez pas uniquement aux cotes standard. Envoyez quelques exemplaires des fixations réelles à votre partenaire de fabrication afin qu'il procède à des contrôles d'ajustement sur les premiers articles. Les variations entre lots de fixations constituent des variables cachées qu'aucun plan technique ne peut prendre en compte.
Prêt pour la production ? Envoyez-nous vos modèles 3D et vos dessins 2D, ainsi que les spécifications des éléments de fixation, sur notre plateforme. Notre équipe d'ingénieurs examinera les dimensions de vos fraisages, vérifiera les limites d'épaisseur des matériaux et s'assurera que vos pièces sur mesure sont optimisées pour un assemblage final irréprochable.