
 Russian
 English
 Spanish
 German
 Italian
 French

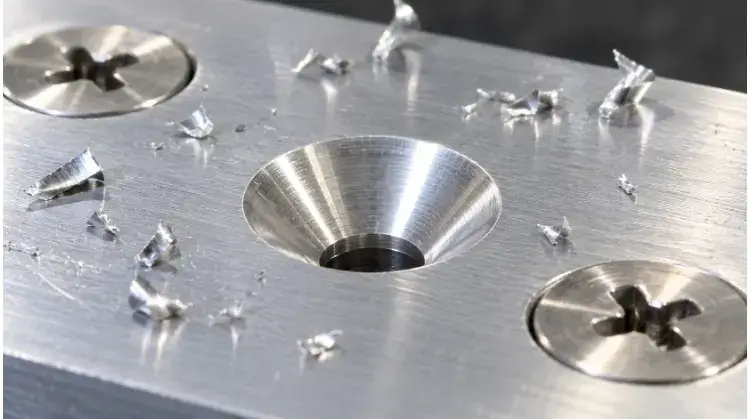
Отверстие с зенковкой представляет собой коническое углубление, вырезанное в верхней части направляющего отверстия, что позволяет крепежному элементу с плоской головкой располагаться в один уровень с поверхностью детали. Стандартные углы зенковки составляют 82° для крепежных элементов по стандарту ANSI (британская система мер) и 90° для крепежных элементов по стандарту ISO (метрическая система).
Когда головка винта выступает над поверхностью, не всегда причиной этого является неглубокое отверстие. На окончательную посадку влияют угол зенковки, размеры крепежа, качество посадочной поверхности и применяемые методы обработки поверхности. Обнаружение выступающего винта на сборочной линии часто приводит к дорогостоящей доработке или браку деталей. В данном руководстве объясняется, как определить размеры, оценить конструкцию детали и проверить готовый элемент на соответствие требованиям сборки.
Контрольный список для быстрой проверки
Перед выпуском чертежа или началом настройки оборудования для механической обработки необходимо проверить следующие пять элементов:
| Проверить товар | Основные элементы, подлежащие подтверждению |
| Крепеж | Производственный стандарт (ISO/ANSI), тип головки и максимальные размеры головки. |
| Геометрия | Диаметр пилотного отверстия, большой диаметр зенкера и точный внутренний угол. |
| Структура детали | Остаточная толщина материала, расстояние до края и близость к изгибам. |
| Отделка поверхности | Допуск на толщину покрытия и необходимость маскировки опорной поверхности. |
| Инспекция | Метод измерения (измерительный прибор или штангенциркуль) и требования к проверке физической посадки. |
Выберите отверстие, подходящее для вашего крепежного элемента
Правильный выбор профиля отверстия обеспечивает прочность соединения и аккуратный внешний вид. Узнайте, в каких случаях требуется зенковка, а в каких — зенкование обеспечивает лучшую конструктивную прочность.
Геометрия и функции
Стандартная зенковка состоит из цилиндрического направляющего отверстия и конической посадочной поверхности. Коническая форма позволяет крепежному элементу с плоской головкой заклиниться в углублении, что обеспечивает центрирование винта и сжимает соприкасающиеся детали.
Необходимо проводить различие между функциональной зенковкой и стандартной фаской для снятия заусенцев. Фаска просто сглаживает острую кромку. Зенковка же имеет точно заданный угол наклона и размеры, рассчитанные на выдерживание определённой механической нагрузки. Установка заподлицо обычно применяется для наружных панелей, аэродинамических кожухов и узлов, в которых выступающие головки крепежных элементов могут мешать движущимся деталям.
Совместимые крепежные элементы
Отверстия с зенковкой используются именно с крепежные детали имеющие соответствующий конический профиль, например, винты с плоской головкой и заклепки с потайной головкой.
При определении характеристик отверстия определяющим фактором является форма головки, а не тип привода. Шестигранник, крестовик и Torx — это типы приводов; все они могут изготавливаться с плоской головкой. Также важно различать стандартные винты с плоской головкой, для которых требуется полностью ровная поверхность, и винты с овальной головкой (с приподнятой зенкованной головкой), которые имеют выпуклую верхнюю часть в эстетических целях, но при этом по-прежнему опираются на точно такую же коническую опорную поверхность внизу.
Зенковка и зенкерование
В то время как зенковка предусматривает коническое гнездо для крепежных элементов с плоской головкой, зенковка с плоским дном представляет собой цилиндрическое углубление для винтов с головкой под шестигранник. Выбор зависит от типа крепежного элемента, толщины используемого материала и конструктивных требований.
Зенковка передает зажимное усилие вдоль наклонной поверхности, создавая радиальное напряжение. Это радиальное напряжение может привести к деформации тонких листов или образованию трещин в более мягких материалах, таких как алюминий и акрил. Зенковка передает нагрузку вертикально вниз по плоской поверхности, обеспечивая более равномерное распределение нагрузки и надежный зажим.
| Тип отверстия | Совместимая головка | Основное назначение | Ограничения конструкции |
| Зенковка | Заклепки с плоской головкой, овальной головкой и потайной головкой | Гладкие поверхности, панели, аэродинамические обшивки | Радиальное напряжение может привести к деформации тонких материалов; поэтому требуется точное совпадение углов. |
| Зенковка | Гайки с внутренним шестигранником, болты с шестигранной головкой | Связки, воспринимающие большие нагрузки, конструкционные соединения, жесткое зажатие | Требуется большая толщина материала; при обработке плоского дна необходимо обеспечить зазор для инструмента. |
Установка размеров, допусков и пометки на чертеже
Точные размеры и чёткие чертежи позволяют избежать несоответствия деталей и ошибок при сборке. Узнайте, как указывать углы, рассчитывать глубину и правильно обозначать зенковки для производства.
Угол и большой диаметр
Размеры зенкера должны соответствовать стандарту выбранного крепежного элемента. Незначительные отклонения в угле приводят к линейному, а не поверхностному контакту, что вызывает неравномерную нагрузку и, в конечном итоге, ослабление соединения.
Двумя наиболее распространёнными стандартными углами являются 90° для крепежа метрической системы (ISO) и 82° для крепежа британской системы (ANSI). В аэрокосмическом крепеже часто требуется угол 100°, чтобы равномерно распределить нагрузку по тонким листовым металлам.
При определении размеров следует чётко различать диаметр направляющего отверстия (в котором размещается резьба или стержень винта), максимальный диаметр головки крепежного элемента и большой диаметр зенковки. Большой диаметр, как правило, указывается немного больше диаметра головки винта, чтобы крепежный элемент укладывался в полную плоскость.
Совет от профессионала: суммирование допусков
Головки крепежных элементов изготавливаются с собственными допусками, основанными на условии «максимального состояния материала». Чрезмерно узкий допуск по большому диаметру, указанный в чертеже, может идеально подойти для одной партии винтов, но привести к тому, что винты из следующей партии будут выступать. Всегда оставляйте разумный запас допуска для большого диаметра.
Типовые эталонные размеры:
| Стандарт на крепежные детали | Пример темы | Пилотное отверстие (стандартная посадка) | Зенковка с большим диаметром | Угол зенкерования |
| Метрическая система ISO | M4 | 4,5 мм | 9,18 мм | 90° |
| ANSI-дюйм | #8 | 0,177 дюйма | 0,385 дюйма | 82° |
Глубина и ровность
Геометрическая глубина зенкера не является параметром, который обрабатывается напрямую; это математический результат, определяемый большим диаметром, диаметром направляющего отверстия и углом наклона. Операторы регулируют глубину, перемещая угловой резец до тех пор, пока не будет достигнут нужный большой диаметр.
Глубину $h$ можно рассчитать по следующей формуле:
h = (D – d) / [2 tan(θ/2)]
Где:
- D = Большой диаметр зенкера
- d = диаметр направляющего отверстия
- θ = Угол зенкера, указанный в комплекте
Номинальный расчёт позволяет определить базовую геометрическую глубину, однако фактическая плоскостность зависит от диапазонов допусков обработанных элементов и качества поверхности.
Реальность на производстве: допуски на нанесение покрытий
Приведенный выше расчет относится к голому металлу. Если деталь подлежит анодированию или порошковой окраске, толщина покрытия уменьшит эффективный большой диаметр и размер направляющего отверстия, что приведет к смещению винта вверх. Чтобы избежать проблем при сборке, большой диаметр необходимо обработать с небольшим припуском, учитывающим толщину покрытия.
Полные пояснения к чертежу
Правильная пометка на чертеже не оставляет места для двусмысленности у станочника. В ней должны быть указаны диаметр направляющего отверстия, большой диаметр зенковки и угол, включенный в зенковку.
Стандартный символ зенкера — это ⌵. Полная ссылка содержит точное описание характеристик, например: ⌵ Ø 10,5 × 90°.
На чертеже также следует указать, к чему относится требуемое плоское сопряжение: к необработанной детали или к готовой детали с покрытием. Если точность положения имеет решающее значение для сборки, к направляющему отверстию следует применять стандартные требования системы геометрических размеров и допусков (GD&T), такие как «Истинное положение». Зенковка по определению имеет ту же ось отсчета, что и направляющее отверстие.
Примечание оператора станка: «Ловушка угла по умолчанию»
Никогда не полагайтесь на догадки при определении угла зенкерования. Если угол не указан на чертеже, в американских производственных цехах по умолчанию обычно принимается значение 82°, тогда как в европейских или азиатских цехах — 90°. Именно это упущение является одной из основных причин несовместимости крепежа и брака деталей.
Проверьте толщину, расстояние до края и зазор при изгибе
Даже идеально рассчитанная зенковка не сработает, если окружающий материал не способен выдержать её давление. Необходимо заранее проверить толщину материала и геометрию детали, чтобы предотвратить появление конструктивных слабых мест, выпуклости по краям и препятствий при производстве.
Остаточная толщина
Наиболее частая причина разрушения зенкеров возникает при их применении к слишком тонкому листовому металлу. Необходимо сопоставить расчетную геометрическую глубину зенкера с фактической толщиной материала.
Если глубина зенкерования приводит к чрезмерному удалению материала, на дне направляющего отверстия остается край, тонкий как лезвие бритвы. При приложении крутящего момента во время сборки радиальное напряжение от головки крепежного элемента приведет к деформации этого оставшегося материала или к тому, что винт полностью прорвется сквозь лист. В качестве общего производственного правила для несущих соединений глубина зенковки не должна превышать 60% от общей толщины материала.
Зазор по краю и изгибу
Диаметры зенкеров значительно превышают диаметры направляющих отверстий, поэтому необходимо обеспечить достаточный зазор от кромок и изгибов.
Размещение зенковки слишком близко к краю детали повышает риск разрыва материала или его выпячивания наружу при установке крепежа. Кроме того, размещение зенковки слишком близко к линии изгиба приводит к столкновению инструмента: угловой резец ударится о вертикальный фланец, повредив как инструмент, так и заготовку. Всегда рассчитывайте зазор от больший диаметр от зенкера, а не от центрального пункта направляющего отверстия.
Реальность на производстве: правило «1,5x»
Как правило, минимальное расстояние от края детали до центра зенковки должно составлять не менее чем в 1,5 раза больше большого диаметра. Это обеспечивает достаточное количество окружающего материала для безопасного поглощения сил радиального расширения без деформации кромок.
Фрезерные и штампованные зенковки
Когда листовой материал слишком тонкий для безопасной обработки зенкером, при изготовлении изделий из листового металла часто приходится прибегать к штамповке (формовке) данного элемента.
В процессе механической обработки (резания) удаляется излишек материала для формирования конуса, при этом задняя сторона остаётся плоской. Формирование физически штампует листовой металл, вытесняя материал вниз для образования углубления, соответствующего головке крепежного элемента. Хотя для такой формовки требуется проходное отверстие в сопрягаемой детали, чтобы принять это выступающее углубление, процесс штамповки вызывает упрочнение при деформации вокруг отверстия. Это фактически делает сформированное соединение более прочным и устойчивым к вырыванию, чем обработанная на станке зенковка в тонком листовом металле.
| Тип объекта | Существенное изменение | Результат обратной стороны | Требования к сопрягаемым деталям | Лучший пример использования |
| Резка (механическая обработка) | Удалённый материал | Квартира | Стандартное резьбовое отверстие или гайка | Толстые листы, детали, обработанные на станках с ЧПУ, отливки |
| Формованные (штампованные) | Деформированный материал (упрочнённый деформацией) | Выступающая ямочка | Требуется проходное отверстие для установки углубления | Тонколистовой металл, штамповка крупных партий |
Контроль дефектов механической обработки и влияния покрытий
Постоянные параметры обработки и точные припуски на нанесение покрытия определяют окончательную посадку. Заблаговременно решайте вопросы настройки инструмента и качества поверхности, чтобы обеспечить строгий контроль размеров во всех производственных партиях.
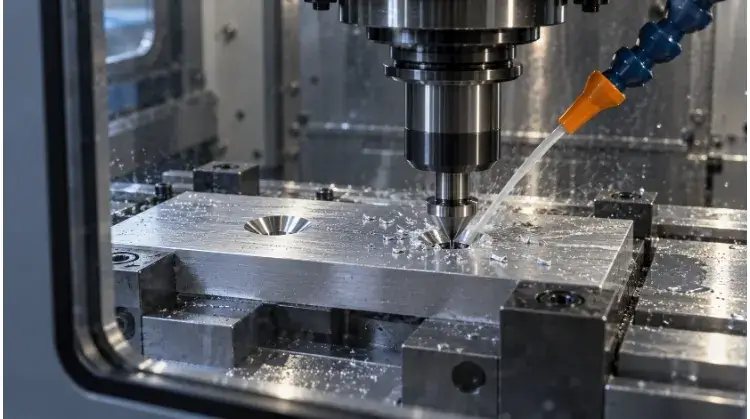
Оснастка и настройка
Для получения ровного и концентричного зенкера необходимо обеспечить правильное выравнивание и жесткость инструмента. Ось зенкера должна точно совпадать с осью направляющего отверстия; любое смещение приводит к образованию эксцентричной посадочной поверхности, что не позволяет головке крепежного элемента плотно прилегать.
Выбор инструмента в значительной степени зависит от материала и жесткости закрепления. Многозубчатые фрезы являются стандартным выбором для более твердых сплавов, но при обработке более мягких материалов они склонны к вибрации. Если при обработке алюминия или пластмасс возникают проблемы с качеством поверхности, следует рассмотреть возможность перехода на зенкер с нулевым пазом (с поперечным отверстием). Геометрия режущей кромки инструмента с нулевым количеством канавок естественным образом предотвращает вибрацию и обеспечивает эффективный отвод стружки. Кроме того, при обработке тонколистовых материалов необходимо обеспечить физическую опору непосредственно под отверстием, чтобы давление по оси Z не приводило к прогибу детали.
Устранение неисправностей при механической обработке
При возникновении дефектов на производстве необходимо проводить методичный поиск и устранение неисправностей. Воспользуйтесь следующей последовательностью действий для выявления и устранения типичных проблем, связанных с зенкерованием, прежде чем вносить изменения в конструкцию детали:
| Дефект | Первичная проверка | Направление регулировки |
| Поверхностные царапины (следы вибрации) | Жёсткость инструмента, количество канавок и параметры резания | Уменьшите частоту вращения шпинделя. Убедитесь, что заготовка надежно закреплена. При обработке мягких металлов перейдите на фрезу без режущих кромок. |
| Заусенцы по краю отверстия | Острота инструмента, состояние материала и скорость подачи | Замените изношенные режущие инструменты. Оптимизируйте скорость подачи так, чтобы материал резался, а не сдвигался. Введите контролируемый проход для снятия заусенцев. |
| Эксцентриковая зенковка (с смещением центра) | Выравнивание шпинделя, закрепление детали и сдвиги при настройке | Убедитесь, что шпиндель идеально совпадает с ориентиром направляющего отверстия. Проверьте, не смещается ли деталь во время смены инструмента. |
| Несоответствие основного диаметра | Износ инструмента, смещение по оси Z и методы измерения | Контролируйте износ инструмента и корректируйте компенсацию глубины по оси Z. Следите за тем, чтобы стружка не скапливалась под ограничителем глубины. |
| Прогиб листа (гибка деталей) | Сила резания вниз и опора снизу | Уменьшите давление подачи по оси Z. Во время цикла обработки установите опорные блоки непосредственно под отверстием. |
Допуски на нанесение покрытия
Обработка поверхностей приводит к изменению размеров обработанного отверстия, и зенковки особенно чувствительны к этим изменениям, поскольку наклонная поверхность усиливает влияние на ровность посадки.
Когда деталь подвергается анодирование, порошковое покрытие, либо при окраске, на конической опорной поверхности образуется налет. Этот налет уменьшает эффективный большой диаметр и выталкивает головку крепежного элемента наружу. Необходимый припуск на обработку полностью зависит от типа покрытия: анодирование типа II может привести к наслоению всего на 0,0005 дюйма, что требует минимальной корректировки, тогда как порошковое покрытие может привести к наслоению от 0,003 до 0,005 дюйма, что существенно повлияет на плотность прилегания. Рассчитайте ожидаемую толщину покрытия и обработайте зенковку немного глубже для компенсации, проверив посадку на готовой первой детали.
Реальность на производстве: проблемы с маскировкой
Не стоит просто добавлять на чертеже пометку «отверстие для маскировки», чтобы решить проблему наслоения покрытия. Стандартные силиконовые маскирующие заглушки плохо герметизируют конические зенковки, что приводит к просачиванию краски и увеличению затрат на ручной труд. Намного эффективнее и экономичнее увеличить размер основного диаметра обработанной зенковки, чем оплачивать работу по изготовлению масок на заказ.
Проверить готовые отверстия и оценить проблемы при сборке
Проверка окончательной зенковки позволяет избежать задержек на сборочной линии и гарантирует целостность соединения. Узнайте, как проверять размеры, проводить проверки функциональной посадки и оценивать возможные варианты доработки.
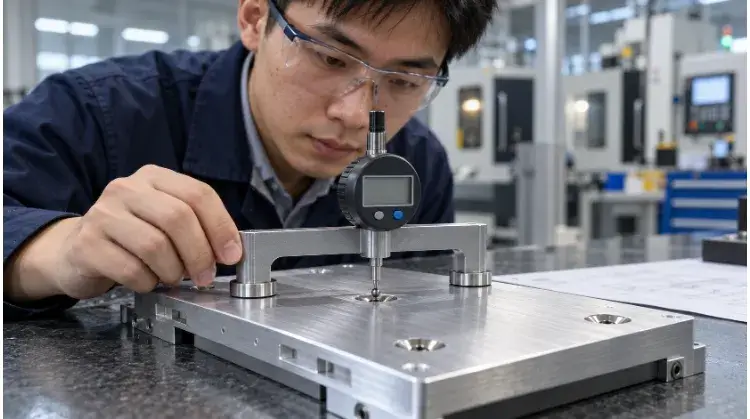
Контроль размеров
Визуального осмотра недостаточно для проверки геометрии зенкера. Поскольку в месте перехода от поверхности к коническому сужению часто имеется микроскопический радиус или заусенец, использование стандартных штангенциркулей для измерения большого диаметра, как правило, приводит к неточным результатам.
Споры между заказчиком и поставщиком часто возникают, когда при входном контроле качества (IQC) используются штангенциркули, а в механическом цехе — специальный калибр для проверки углубления зенкера. Перед началом производства всегда необходимо согласовать точный метод измерения. При жестких допусках для обеспечения точности требуется использовать координатно-измерительную машину (КИМ) или оптический профилопроектор для проверки точного угла включения, соосности с направляющим отверстием и профиля поверхности.
| Проверить товар | Метод измерения | Критерии приемки | Требования к записям |
| Большой диаметр | Контрольный калибр с зенкером или КИМ | В пределах заданного диапазона допуска | Показания измерительного прибора или отчет КИМ |
| Угол, входящий в состав | Координатно-измерительная машина (КИМ) или оптический компаратор | Соответствует техническим требованиям к углу наклона (например, 90° ±1°) | Проверка первого изделия |
| Концентричность | Настройка КШМ или щупа | Совмещает ось отсчёта с направляющим отверстием | Данные о допусках положения |
| Поверхность сиденья | Визуальный прибор или профилометр | Без следов вибрации, заусенцев и ступеневидных неровностей | «Зачёт/Незачёт» |
Проверка сборки
Соответствие размерам не гарантирует успешную сборку, если фактические размеры крепежных элементов отличаются от номинальных. Обязательным заключительным этапом является проверка функциональной посадки с использованием фактического крепежного элемента, указанного в технических условиях.
Вставьте указанный крепежный элемент и затяните его с заданным производственным моментом. Крепежный элемент, вставленный вручную, будет сидеть иначе, чем тот, который затянут до конечного заданного момента. Затяжка вызывает радиальное расширение и усадку материала, что может превратить винт, казавшийся ровно утопленным, в выступающий. Осмотрите место посадки; головка должна прилегать равномерно, без одностороннего наклона, который указывает на несовпадение углов или смещение от центра реза. Результаты проверки размеров и функциональной посадки следует фиксировать отдельно — тот факт, что винт просто «входит в отверстие», не отменяет требований к геометрическим допускам.
Решения о доработке
Если зенковка не проходит проверку, порядок исправления зависит от того, имеется ли подрезка (винт выступает) или перерезка (винт сидит слишком глубоко).
В случае выступающего крепежного элемента перед возвратом детали на станок необходимо выяснить первопричину проблемы — например, неудаленные заусенцы, чрезмерное накопление покрытия или несоответствие углов крепежного элемента. Повторная обработка зенковки с подрезкой возможна, но требует точного перенастройки зажимного устройства, чтобы избежать вырезания смещенного относительно центра двойного конуса.
Чрезмерно глубокие зенковки представляют собой серьезную конструктивную проблему, поскольку утраченный материал невозможно восстановить. Хотя замена крепежа на более крупный или установка шайбы для зенковки могут физически спасти деталь, эти меры являются изменениями в конструкции. Перед их внедрением требуется официальное одобрение Комиссии по рассмотрению материалов (MRB) или подписанный инженерной командой запрос на отклонение от стандартов. Ни в коем случае не следует рассматривать неутвержденные модификации детали в качестве стандартного средства исправления производственных недостатков.
Контрольный список для запроса предложений по крепежным элементам и зенкерам
Чтобы обеспечить точное расчет стоимости и получение рекомендаций по технологичности (DFM) при изготовлении изделий из листового металла или обработке на станках с ЧПУ, при запросе коммерческого предложения на изготовление укажите следующие сведения:
| Пункт повестки дня | Обязательные данные |
| Чертежи и макеты | Текущая версия, конкретные места расположения зенкеров и направление обработки. |
| Материал и объем | Марка сплава, фактическая толщина листа и предполагаемый размер производственной партии. |
| Крепежные элементы | Точный производственный стандарт (например, ISO, DIN, ANSI), размер резьбы и форма головки. |
| Отделка поверхности | Конкретный тип покрытия, а также необходимость покрытия или маскировки опорной поверхности. |
| Критерии проверки | Допуски на размеры, допустимые пределы плотности прилегания и требования к проверке физического прилегания. |
Совет от профессионала по закупкам:
Если эстетическая ровность имеет решающее значение для вашего изделия, не полагайтесь исключительно на стандартные размерные обозначения. Отправьте несколько реальных крепежных элементов вашему производственному партнеру для проверки посадки на первом экземпляре. Отклонения в партиях крепежных элементов — это скрытые переменные, которые невозможно учесть ни в одном техническом чертеже.
Готовы к запуску в производство? Отправляйте свои 3D-модели и 2D-чертежи, а также технические характеристики крепежа на нашу платформу. Наша команда инженеров проанализирует размеры ваших зенкеров, проверит допустимые пределы толщины материала и обеспечит оптимизацию ваших деталей, изготовленных по индивидуальному заказу, для безупречной конечной сборки.