
 Spanish
 English
 German
 Russian
 Italian
 French

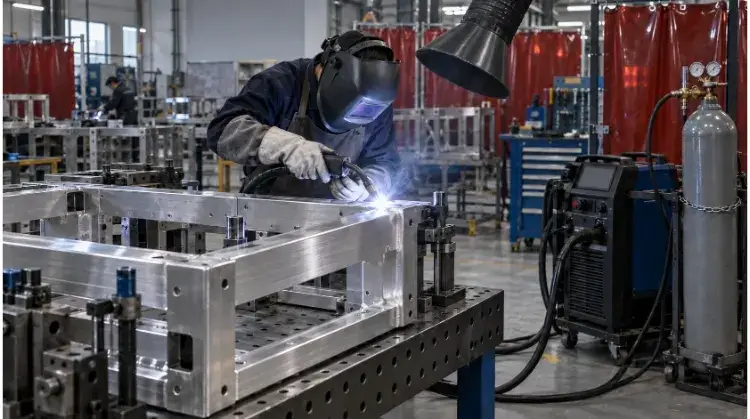
La soldadura MIG de aluminio requiere un alambre de aluminio de alimentación continua (como el ER4043 o el ER5356), gas de protección de argón puro 100% y una pistola de carrete o un sistema push-pull para evitar que el alambre se enrede. El éxito depende de la eliminación previa de los óxidos y de un aporte de calor preciso para evitar que este metal, altamente conductor, se queme por completo.
A diferencia del acero al carbono, el aluminio plantea graves dificultades térmicas y de alimentación del alambre en la línea de producción. Una ligera variación en el ajuste de la junta o una limpieza inadecuada de la superficie provocan directamente porosidad interna, falta de fusión y piezas desechadas.
Esta guía explica cómo los soldadores, los ingenieros y los responsables de compras pueden seleccionar el equipo, preparar la unión, configurar el proceso, diagnosticar defectos y verificar la calidad de la soldadura antes de la producción.
Guía rápida para la soldadura MIG de aluminio
| Parámetro | Punto de partida común |
| Gas de protección | 100% argón |
| Polaridad | DCEP |
| Alambres de relleno habituales | ER4043 y ER5356 |
| Alimentación de alambre | Pistola de carrete o push-pull |
| Modo de transferencia | Pulverización o pulverización por impulsos |
| Dirección de desplazamiento | Normalmente se prefiere la técnica de empuje |
| Principales riesgos | Porosidad, falta de fusión, grietas y deformaciones |
| Plantéate optar por el TIG | Piezas muy delgadas, uniones cortas de precisión o soldaduras visibles críticas |
Se trata de puntos de partida, más que de normas universales. Las decisiones finales deben ajustarse a la aleación, la geometría de la unión, el espesor, la posición de soldadura y las capacidades del equipo.
¿Por qué la soldadura MIG de aluminio es diferente?
Tratar el aluminio como si fuera acero al carbono provoca fallos inmediatos en los equipos y defectos en las soldaduras. El aluminio requiere métodos distintos de gestión del calor y de alimentación del alambre debido a sus propiedades térmicas únicas y a la composición química de su superficie.
Óxido y contaminación superficial
El aluminio reacciona con el aire y forma una capa densa de óxido. Esta capa se funde a aproximadamente 2.037 °C, mientras que la aleación de aluminio subyacente se funde a unos 660 °C. Si no se elimina este óxido, actúa como aislante, impidiendo que el metal de aportación fundido se fusione con el material de base.
La humedad, los fluidos de corte y el aceite que queden atrapados debajo o encima de esta capa provocarán porosidad y falta de fusión. Dado que la soldadura MIG de corriente continua no proporciona la acción de limpieza catódica que se da en la soldadura TIG de corriente alterna, es obligatorio realizar una limpieza mecánica previa a la soldadura. Aunque un flujo adecuado de gas de protección y un ángulo de empuje de la antorcha ayudan a proteger el baño de fusión, no pueden sustituir a la preparación física de la superficie. También es fundamental tener en cuenta que los óxidos no son la única fuente de defectos; el alambre de aportación contaminado, los huecos excesivos en la junta y las fugas de gas de protección provocan fallos de fusión idénticos.
Flujo térmico y comportamiento de fusión
El aluminio conduce el calor aproximadamente cuatro veces más rápido que el acero. Una pieza en frío requiere una gran cantidad de energía inicial para crear un baño de fusión estable. Sin embargo, a medida que el material circundante se calienta, el metal absorbe menos calor, lo que aumenta rápidamente el riesgo de perforación y deformación.
Debido a esta conductividad térmica, el espesor del material por sí solo no determina los parámetros correctos de la máquina. El tamaño total de la pieza, la disposición de las herramientas y la masa térmica disponible influyen en la forma en que se disipa el calor durante el ciclo de soldadura.
Advertencia sobre el diseño para la fabricación (DFM) y los costes: Los ingenieros deben tener en cuenta esta rápida disipación del calor durante la fase de diseño asistido por ordenador (CAD). Establecer tolerancias dimensionales excesivamente ajustadas en conjuntos de aluminio soldados de poco espesor aumentará inevitablemente los costes de las fijaciones a medida necesarias para controlar la deformación resultante.
Hilo blando y alimentación inestable
El alambre de relleno de aluminio es intrínsecamente blando. Al hacerlo pasar por el cable de una pistola estándar, suele producirse el desprendimiento de virutas del alambre, atascos en el conducto interior y la formación de «nidos» en los rodillos de arrastre.
Cuando la alimentación del alambre se ve restringida, se produce una velocidad irregular del alambre y una longitud de arco inestable, lo que suele provocar un retroceso de la llama en el interior de la punta de contacto. Una alimentación inestable es algo más que un simple retraso operativo; las fluctuaciones en la velocidad del alambre modifican directamente la corriente de soldadura real. Esto altera la profundidad de penetración y provoca que el tamaño de la soldadura varíe a lo largo de la junta, lo que da lugar a puntos débiles en la estructura.
Elige la configuración adecuada para la soldadura MIG
La selección del equipo depende del volumen de producción, el acceso a las uniones y la repetibilidad del proceso. Gestionar las limitaciones del equipo desde el principio reduce el tiempo de inactividad y disminuye el coste final por pieza.
Pistola de carrete frente a sistema push-pull
| Sistema de entrega | Lo mejor para | Principales ventajas | Principales limitaciones |
| Empuje estándar | Armas cortas y uso restringido | Menor coste del equipamiento | Muy sensible a la resistencia del cable y a las curvas del mismo |
| Pistola de bobina | Mantenimiento, creación de prototipos y producción en series reducidas | Distancia de alimentación corta, configuración sencilla | Arma pesada, cambios frecuentes de bobinas de cable de 1 libra |
| Push-pull | Soldadura en continuo y producción en serie | Alimentación estable, utiliza bobinas de alambre de gran tamaño | Mayor inversión inicial y mayores gastos de mantenimiento |
Rentabilidad de la inversión y contexto de las compras:
Una pistola de carrete resulta rentable para tiradas cortas (por ejemplo, lotes de menos de 50 piezas). Los sistemas «push-pull» son imprescindibles para configuraciones automatizadas continuas o volúmenes anuales superiores a 1.000 unidades. En TZR, cuando pasamos de las pistolas de carrete a los sistemas push-pull para nuestra línea de carcasas de aluminio 5052, la reducción del tiempo de inactividad por cambio de alambre amortizó la inversión en la actualización del equipo en tres meses.
Ten en cuenta que, aunque los sistemas push-pull minimizan los fallos de alimentación, no evitan por completo la formación de nidos de pájaros si los rodillos de arrastre están mal ajustados o si los revestimientos presentan un desgaste considerable.
MIG por pulverización frente a MIG por impulsos
| Factor | MIG por pulverización | MIG pulsado |
| Aporte térmico medio | Más alto | Baja |
| Espesor habitual | Secciones de grosor medio a grueso (>3 mm) | Secciones finas a medias |
| Posición de soldadura | En su mayor parte llano y horizontal | Mayor adaptabilidad para soldaduras fuera de posición |
| Tasa de deposición | Alta | Elevado y muy controlable |
| Riesgo de quemadura | Lo mejor de los tejidos finos | Relativamente bajo |
| Coste del equipo | Máquina de CV estándar | Requiere una fuente de alimentación con inversor avanzado |
Los programas avanzados de doble pulso añaden un ciclo térmico secundario al pulso estándar. Esto regula el ritmo de aporte de calor, perfecciona la textura de la superficie (imitando el aspecto de la soldadura TIG) y ayuda a controlar la deformación en chapas finas. Sin embargo, los modos pulsados no son mágicos; no pueden compensar una limpieza deficiente de la junta, unos huecos de raíz excesivos o una selección incorrecta del alambre.
Rodillos, revestimientos y puntas de contacto
Un sistema estable de alimentación de alambre de aluminio requiere consumibles específicos. Los rodillos de arrastre con ranura en U sostienen el alambre blando sin aplastarlo, mientras que los rodillos estándar con ranura en V, diseñados para el acero, deforman el alambre de aluminio. Se necesitan revestimientos de teflón o nailon para reducir la fricción interna dentro del cable.
El alambre de aluminio se dilata al calentarse, por lo que las puntas de contacto deben tener unas dimensiones específicas para el aluminio (normalmente, ligeramente más grandes que las puntas de acero) para evitar atascos. Los cables de la pistola deben mantenerse lo más rectos posible durante el funcionamiento para reducir la resistencia. Por último, hay que ajustar la tensión del freno de la bobina y el equilibrio del motor de empuje y tracción para que el alambre se alimente sin una fuerza de tracción excesiva.
Consejo para el operador de TZR: Aumentar la presión de los rodillos de arrastre no es una solución fiable para los problemas de alimentación. Una presión excesiva simplemente deformará el alambre de aluminio, lo que agravará considerablemente los problemas de alimentación en la punta de contacto.
Unir el cable y el gas al aluminio
La elección del metal de aportación y del gas de protección adecuados determina la integridad estructural y la resistencia a la corrosión de la soldadura final. Basarse en conjeturas visuales da lugar a grietas, a una mala compatibilidad del recubrimiento anódico y al fallo de la unión.
ER4043 frente a ER5356
Casi el 80% de las aplicaciones de soldadura MIG de aluminio utilizan alambre de aportación ER4043 o ER5356. Sin embargo, no son intercambiables.
| Criterio de evaluación | ER4043 (Al-Si) | ER5356 (Al-Mg) |
| Ampliación principal | Silicio | Magnesio |
| Rigidez del alambre | Más sensible (propenso a tener problemas de alimentación) | Más rígido (alimentación más estable) |
| Fluidez del baño de fusión | Alta | Relativamente más bajo |
| Aplicaciones comunes | La mayoría de las aleaciones de la serie 6xxx (por ejemplo, la 6061) | La mayoría de las uniones de la serie 5xxx y algunas de la serie 6xxx |
| Color anodizado | Adquiere un tono gris oscuro/negro tras el anodizado | Se asemeja mucho al material base |
| Ductilidad | Baja | En general, más alto |
| Temperatura elevada | Apto para temperaturas elevadas prolongadas | Limitado (sujeto a corrosión bajo tensión por encima de los 65 °C) |
Norma básica de ingeniería: Selecciona el metal de aportación en función de la compatibilidad con la aleación base y los requisitos de servicio, y no únicamente por su resistencia a la tracción.
Compatibilidad entre la base y la aleación
No des por sentado que un alambre de aportación es adecuado solo porque los metales base tengan el mismo número de serie.
- 3003 / 5052 / 6061 / 6063: En general, presenta una excelente soldabilidad. Utiliza ER4043 para facilitar la soldadura o ER5356 si la pieza requiere un retoque de color tras la soldadura. anodizado.
- 5083 / 5754: Aleaciones estructurales de alta resistencia. Se requiere que la aleación ER5356 (o 5183) presente las mismas propiedades mecánicas que el metal base.
- 2024 / 7075: Aleaciones de grado aeroespacial. Son muy propensas a las grietas en caliente y, por lo general, se consideran imposibles de soldar mediante los procesos MIG estándar.
- Aleaciones diferentes: Al soldar una chapa de 5052 a un perfil extruido de 6061, es necesario evaluar el metal de aportación en función de la composición química de ambos materiales de base. (En este caso, se suele especificar el ER5356).
Mezclas de argón y helio
El argón 100% es el gas de protección estándar para la gran mayoría de los trabajos de soldadura MIG de aluminio, ya que proporciona una excelente estabilidad del arco y una gran capacidad de limpieza.
El helio modifica el perfil del arco, aumentando la tensión y el aporte de calor. Añadir helio a las mezclas 25% y 75% suele reservarse para secciones gruesas, con el fin de aumentar la penetración y la velocidad de avance. Sin embargo, el uso de una mezcla con helio no puede compensar un metal base frío ni una potencia insuficiente de la máquina.
Nota de control de calidad de TZR: Los caudales de gas deben controlarse rigurosamente. Un caudal insuficiente deja el baño de fusión expuesto al aire. Por el contrario, unos caudales demasiado elevados (normalmente por encima de 35 CFH o 16 L/min) provocan un efecto Venturi, que atrae el oxígeno atmosférico y la humedad directamente hacia la envoltura protectora.
Preparación de las uniones de aluminio antes de la soldadura
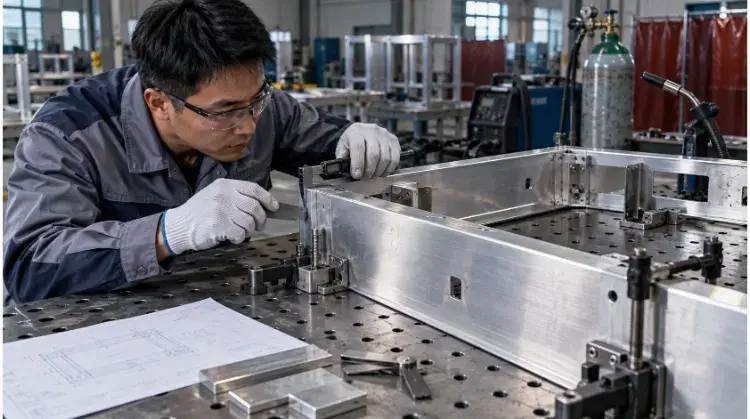
La contaminación, un mal ajuste de la junta y unas herramientas inadecuadas provocan más fallos en las soldaduras de aluminio que unos ajustes incorrectos de la máquina. La mitigación de riesgos debe llevarse a cabo antes de encender el arco.
Limpieza y almacenamiento de cables
El aluminio absorbe la humedad y retiene los hidrocarburos con facilidad. Los procedimientos operativos estándar deben seguir una secuencia estricta:
- Comprueba el tipo de material y el estado de templado.
- Elimina el aceite, la grasa, los adhesivos y los fluidos de corte con acetona o un desengrasante específico.
- Espera a que el disolvente se evapore por completo.
- Elimina la capa de óxido con un cepillo de alambre de acero inoxidable específico (cepillando siempre en una sola dirección).
- Maneja las piezas con guantes limpios durante el montaje.
- Realizar la soldadura en un plazo de 30 minutos. Si la pieza permanece sin tratar durante más tiempo, la capa de óxido comienza a formarse de nuevo y hay que cepillarla otra vez.
Advertencia sobre el cumplimiento de las normas de ensayos no destructivos (END): Aunque la limpieza superficial pueda superar una inspección visual, los hidrocarburos retenidos se detectarán inmediatamente como porosidad subsuperficial en los ensayos con rayos X (RT) o ultrasonidos (UT). Una limpieza mecánica rigurosa es la única forma de cumplir los requisitos de los ensayos no destructivos de grado aeroespacial o médico.
El alambre de aportación debe almacenarse en recipientes herméticos con desecantes. Nunca se debe esmerilar acero al carbono en la misma zona de preparación en la que haya alambre de aluminio o placas de aluminio limpias a la vista.
Diseño y montaje conjunto
Es fundamental que el ensamblaje de las juntas sea uniforme, ya que la elevada conductividad térmica del aluminio deja un margen de error muy reducido.
Los huecos excesivos entre las raíces obligan al operario a reducir la velocidad y a detenerse en la junta para aplicar más material de relleno. Esto aumenta drásticamente el aporte de calor, lo que provoca una grave deformación en el montaje final. Además, los bordes desalineados alteran el perfil de penetración, creando focos de tensión.
Advertencia sobre los costes de DFM: Especificar soldaduras de mayores dimensiones «por precaución» aumenta exponencialmente el aporte de calor, lo que da lugar a piezas deformadas que requieren costosas operaciones de enderezado tras la soldadura. Especifique la longitud mínima necesaria de la pata para cumplir con los requisitos estructurales.
Accesos a las instalaciones y a las antorchas
La soldadura MIG del aluminio requiere un ángulo de empuje constante de entre 10° y 15° para mantener el gas de protección por delante del baño de fusión. Si un soporte a medida o una esquina profunda impiden que la pistola mantenga este ángulo, es probable que la soldadura presente hollín y porosidad.
Además, los soportes de acero pesado actúan como disipadores de calor irregulares. Una abrazadera colocada demasiado cerca del inicio de una unión puede disipar el calor tan rápidamente que la soldadura sufra una falta de fusión por frío en el punto de unión.
Configurar correctamente los parámetros MIG para el aluminio
Copiar una tabla de ajustes genérica no garantiza nada. La calibración de la máquina, la velocidad de desplazamiento y la geometría de las juntas modifican el aporte de calor real. El objetivo es establecer un margen de proceso estable y repetible mediante soldaduras de prueba controladas.
Ajustes iniciales según el grosor
Los siguientes parámetros sirven únicamente como referencia para posición horizontal Soldadura con una fuente de alimentación estándar de tensión constante (CV), gas argón 100% y alambre ER4043.
| Espesor | Diámetro del alambre | Modo de transferencia | Tensión (V) | Velocidad de alimentación del alambre (IPM) | Caudal de gas (CFH) |
| 1,6 mm (1/16″) | 0,9 mm (0,035″) | Spray | 17 – 18 | 250 – 300 | 25 |
| 3,2 mm (1/8″) | 0,9 mm (0,035″) | Spray | 21 – 22 | 350 – 400 | 25 – 30 |
| 6,4 mm (1/4″) | 1,2 mm (0,047″) | Spray | 24 – 25 | 300 – 350 | 30 |
Nota: Los parámetros definitivos deben verificarse mediante cortes transversales o ensayos destructivos antes de iniciar la producción. No se debe considerar esta fórmula como una fórmula universal.
Nota sobre el MIG pulsado sinérgico: Si su planta utiliza inversores sinérgicos modernos, el ajuste manual de la tensión y la velocidad de alimentación del alambre (WFS) se sustituye en gran medida por la selección del algoritmo de software adecuado (Synergic Line) para la aleación y el diámetro de alambre específicos. Intentar modificar manualmente estas curvas de referencia suele desestabilizar el ritmo de los pulsos.
Ángulo de empuje, CTWD y velocidad
La técnica del operario determina si los parámetros de la máquina funcionan según lo previsto.
- Ángulo de empuje: Debe mantenerse entre 10° y 15° para descomponer los óxidos por delante del baño de fundición.
- CTWD (distancia entre la punta de contacto y la pieza de trabajo): Por lo general, debe mantenerse entre 15 mm y 19 mm (5/8″ y 3/4″).
- Velocidad de desplazamiento: Debe ser más rápido que la transferencia de calor. Si se avanza demasiado despacio, se forma un cordón ancho y convexo con una penetración deficiente en la raíz.
Tabla de diagnóstico de parámetros:
| Observación de la soldadura | Variables principales que hay que comprobar |
| El cable se golpea repetidamente contra la placa | Tensión demasiado baja, WFS demasiado alto o CTWD demasiado corto |
| El arco se alarga demasiado o se desvía | Tensión demasiado alta o WFS demasiado bajo |
| El «bead» se encuentra en una posición elevada con una fusión deficiente de la punta del pie (Cold) | Aporte de calor demasiado bajo, velocidad de desplazamiento demasiado alta o la pieza actúa como disipador de calor |
| Borde ancho con riesgo de quemadura (Caliente) | Aporte de calor demasiado elevado o velocidad de avance demasiado lenta |
| Quema repetida en la punta de contacto | Alimentación irregular del alambre, punta desgastada o CTWD variable |
Norma de control de procesos: Al solucionar problemas, ajusta solo una variable cada vez (por ejemplo, cambia la tensión en 0,5 V, comprueba el resultado y, a continuación, evalúa). Si se modifican la tensión y la velocidad del hilo al mismo tiempo, resulta imposible aislar la causa principal.
Soldadura vertical y en altura
La gravedad ejerce una fuerza considerable sobre un baño de fusión de aluminio muy fluido. Los parámetros estándar de transferencia por pulverización que se utilizan para las placas planas no funcionan en posiciones verticales o por encima de la cabeza.
La soldadura de aluminio fuera de posición requiere un programa de pulsos controlado y un baño de fusión más pequeño, no simplemente unos ajustes más bajos de la máquina.
El operario debe recurrir a la técnica MIG pulsada para controlar con precisión el desprendimiento de la gota y permitir que el baño de fusión se solidifique en una fracción de segundo. Para ello, es necesario coordinar la velocidad de desplazamiento, el tiempo de permanencia y el ángulo de la pistola en función de la orientación concreta de la junta. Es obligatorio realizar pruebas previas a la producción en la posición real de soldadura.
Diagnóstico de defectos en la soldadura MIG de aluminio
Ajustar al azar la tensión o la velocidad del hilo rara vez resuelve un defecto. Un enfoque sistemático para la resolución de problemas permite aislar la causa raíz, evitando que el mismo problema detenga la siguiente tanda de producción.
Porosidad y hollín negro
El aluminio absorbe hidrógeno rápidamente cuando está fundido. Cualquier resto de humedad, aceite o aire atmosférico que entre en el arco provocará la aparición de porosidad a medida que la soldadura se enfríe y se solidifique.
| Descripción del defecto | Causas habituales | Comprobaciones prioritarias |
| Pequeños agujeros dispersos | Humedad, aceite o cobertura de gas insuficiente | Limpieza del metal base, estado del alambre y caudal de gas |
| Porosidad agrupada | Contaminación localizada o disolvente atrapado en huecos | Secuencia de ajuste de juntas y limpieza previa a la soldadura |
| Hollín negro | Ángulo incorrecto de la pistola, longitud de arco excesiva o gas turbulento | Estado de la boquilla, CTWD y ángulo de empuje |
| Porosidad interna | Contaminación por hidrógeno o blindaje inestable | Almacenamiento de cables, estado del revestimiento e integridad de las tuberías de gas |
🔍 Caso de resolución de problemas de TZR:
En una ocasión investigamos un problema persistente de porosidad interna en un lote de depósitos de aluminio 5052. Tras comprobar el flujo de gas, el metal base y el lote de alambre, encontramos la causa principal: un revestimiento de teflón desgastado estaba desgastando ligeramente el alambre, lo que generaba un fino polvo de aluminio que atrapaba aire en el interior del cable de la pistola. Al sustituir el revestimiento, la porosidad desapareció de inmediato. Hay que seguir siempre todo el recorrido del alambre y del gas.
Fusión, quemado y distorsión
Un cordón ancho y de aspecto uniforme no garantiza la fusión interna. El baño de fusión puede fluir fácilmente sobre la superficie del aluminio frío sin llegar a fundirse realmente hasta la raíz de la unión.
- Falta de fusión: Suele deberse a un aporte de calor insuficiente, a una velocidad de avance excesiva o a no haber eliminado la capa de óxido. La anchura de la soldadura no es indicativa de su profundidad.
- Quemado: A menudo se debe a espacios excesivos entre las raíces, más que simplemente a un voltaje elevado. Cuando los operarios reducen la velocidad para rellenar un espacio, el aporte de calor localizado se dispara, lo que derrite el material de soporte.
- Distorsión: Aumentar la tensión o reducir la corriente no son soluciones universales para evitar la deformación. El control de la deformación debe comenzar por la secuencia de las piezas, el dimensionamiento de las uniones y el uso de fijaciones rígidas.
Grietas y fallos en la alimentación
Las averías mecánicas en el sistema de alimentación de alambre y las grietas térmicas en el metal de soldadura son las causas de la mayoría de las paradas de producción.
- Craqueo en caliente: A menudo se debe a la elección de un alambre de aportación inadecuado (por ejemplo, utilizar el 4043 en una aleación con alto contenido en magnesio) o a un perfil de soldadura excesivamente cóncavo.
- Errores en la alimentación: La formación de nidos, el retroceso de la llama hasta la punta, el desprendimiento de virutas y las velocidades de alimentación irregulares apuntan directamente a problemas de tensión en los rodillos de arrastre, al estado del revestimiento o a un tamaño incorrecto de la punta de contacto.
- Grietas en los cráteres: El aluminio se contrae considerablemente al enfriarse. Si se interrumpe bruscamente el arco, queda un cráter profundo muy susceptible al choque térmico y a la formación de grietas. Los equipos modernos incorporan una función integrada de relleno de cráteres. Si no se dispone de ella, los operarios deben utilizar la técnica de retroceso o colocar lengüetas de entrada y salida.
🛑 Norma del taller: Deja de soldar en cuanto la alimentación del alambre se vuelva irregular. Seguir soldando con un arco inestable provoca una penetración irregular en la raíz y dificulta mucho más la identificación de la causa subyacente.
Comprobar la calidad de las soldaduras de aluminio
La verificación de la calidad demuestra que la soldadura cumple los requisitos estructurales y dimensionales especificados en el plano.
Inspección visual y dimensional
Cada ciclo de producción requiere una inspección visual inicial. Los inspectores deben comprobar el tamaño de la soldadura, la longitud de los brazos, la porosidad de la superficie, el socavado a lo largo de las puntas, el estado del cráter y la desalineación dimensional.
Límite técnico: La inspección visual permite detectar problemas superficiales y dimensionales. No permite confirmar que se haya producido una fusión interna completa.
Ensayos no destructivos y ensayos destructivos
Cuando un fallo estructural conlleva graves riesgos para la seguridad o financieros, es obligatorio realizar una verificación interna. Los métodos de inspección deben determinarse en función del perfil de riesgo de la pieza, los planos técnicos y las normas internacionales de soldadura aplicables, tales como AWS D1.2 para el mercado estadounidense o la norma ISO 10042 para el mercado europeo.
| Método de inspección | Objetivo principal | Principales limitaciones |
| Prueba de penetración con tinte (PT) | Detecta grietas que atraviesan la superficie | No se puede detectar porosidad interna ni falta de fusión oculta |
| Radiográfico (RT / rayos X) | Detecta defectos volumétricos internos, como la porosidad | Alto coste y requisitos de seguridad estrictos |
| Ultrasonidos (UT) | Detecta defectos internos en determinados tipos de uniones | Depende en gran medida del espesor del material y de la geometría de la junta |
| Sección de Macro-Etch | Comprueba la penetración, la fusión y el perfil de la soldadura | Es necesario cortar y destruir una muestra de ensayo |
| Ensayo de flexión | Comprueba la integridad y la ductilidad de las uniones | Ensayo destructivo |
| Ensayo de tracción | Mide la capacidad de carga de la unión | Se necesitan probetas de ensayo estándar |
WPS y criterios de aceptación
La documentación garantiza la repetibilidad del proceso. Estos documentos no son intercambiables:
- WPS (Especificación del procedimiento de soldadura): La receta. Define los parámetros exactos de producción.
- PQR (Registro de cualificación de procedimientos): La prueba. Confirma que el WPS produce una soldadura que supera los ensayos mecánicos.
- Cualificación de soldadores: La comprobación del personal. Demuestra que el operario tiene la capacidad necesaria para aplicar el WPS.
Antes de que comience la producción, el comprador y el fabricante deben acordar expresamente el estado de la aleación base, los requisitos relativos a los lotes de alambre de aportación, las holguras admisibles en las uniones, la deformación permitida y la frecuencia de los muestreos para ensayos no destructivos.
Diseño de piezas de aluminio para su fabricación
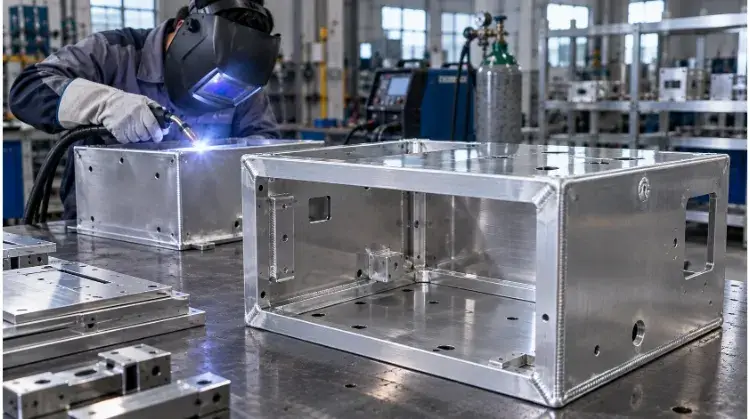
Las decisiones relativas al DFM (diseño para la fabricabilidad) que se toman en la fase de CAD determinan directamente el coste unitario final, la resistencia y la tasa de reelaboración del conjunto soldado.
Ablandamiento de HAZ y resistencia de diseño
A diferencia del acero al carbono, las aleaciones de aluminio tratables térmicamente (como la 6061-T6) pierden una parte significativa de su resistencia estructural en la zona afectada por el calor (HAZ) durante la soldadura. El calor intenso revierte el temple de la aleación.
La resistencia a la tracción del metal de aportación no refleja la resistencia de toda la unión. Los cálculos estructurales deben tener en cuenta este estado de debilitamiento localizado. Aunque el envejecimiento artificial posterior a la soldadura (tratamiento térmico) puede restaurar parte de la resistencia, rara vez permite recuperar por completo las propiedades originales del T6.
Conclusión fundamental sobre el DFM: El diseño debe basarse en la resistencia prevista tras la soldadura, salvo que se especifique y se presupueste explícitamente un proceso completo y homologado de tratamiento térmico posterior a la soldadura.
Distorsión y repetibilidad del proceso
El aluminio se dilata aproximadamente el doble que el acero cuando se calienta. Si un diseñador especifica unas dimensiones excesivas para las soldaduras, el aporte de calor resultante deformará el conjunto de forma irreparable. Es necesario incorporar medidas de mitigación en el proceso mediante secuencias de soldadura equilibradas, soldadura por saltos, disipadores de calor y temperaturas controladas entre pasadas.
La realidad de la fabricación: La deformación debe controlarse mediante el diseño de las uniones, los soportes rígidos a medida y la secuenciación automatizada antes de que comience la producción. Recurrir al enderezado manual tras la soldadura (corregirlo con un martillo) altera los plazos de producción y encarece los costes unitarios.
MIG frente a TIG: coste total de la pieza
Los ingenieros suelen especificar Soldadura TIG por costumbre, lo que aumenta los costes innecesariamente.
| Criterio de evaluación | Ventajas del MIG | Ventajas del TIG |
| Volumen de producción | Producción en serie repetible y soldaduras largas y continuas | Prototipos y lotes de pequeña tirada |
| Espesor | Chapas de grosor medio a grueso (>3 mm) | Láminas muy finas y uniones delicadas |
| Tasa de deposición | Alta | Bajo |
| Acceso | Requiere un espacio libre suficiente para la pistola MIG | Torch puede maniobrar en ángulos más cerrados y complejos |
| Aspecto | Aceptable (el MIG pulsado ofrece un acabado estético excelente) | Es más fácil conseguir un control preciso, como si se apilaran monedas de diez centavos |
| Control del calor | Bueno (con algoritmos de pulso modernos) | Excelente gestión manual de la temperatura |
Compara el acceso a la unión, la longitud total de la soldadura, el volumen de producción, los requisitos de acabado, los niveles de inspección y el coste total de la pieza, gastos de transporte incluidos, antes de decantarte por el MIG o el TIG.
💡 Las ventajas del DFM de TZR: No nos limitamos a soldar lo que aparece en el plano. Antes de iniciar la producción, nuestro equipo de ingeniería revisa sus archivos CAD para detectar soldaduras de dimensiones excesivas y uniones no optimizadas, lo que a menudo supone un ahorro para nuestros clientes de entre 15 y 20% en costes innecesarios de fabricación y mecanizado posterior.
Conclusión
- Para conseguir una soldadura MIG de aluminio fiable, es necesario empezar por identificar con precisión la aleación, realizar una limpieza mecánica rigurosa y utilizar un alambre de aportación compatible.
- Una alimentación estable del alambre y un rango de parámetros comprobado y probado son mucho más importantes que copiar una tabla de ajustes genérica de Internet.
- Para que la producción en serie sea satisfactoria, es necesario definir la geometría de la unión, acordar los métodos de inspección y establecer criterios de aceptación estrictos antes de iniciar la primera soldadura por arco.
¿Estás listo para poner en marcha la producción de tu proyecto de aluminio?
Envíe a TZR el tipo de aleación de aluminio, el espesor del material, los planos de las uniones y el volumen anual estimado.. Nuestros ingenieros analizarán la elección del material de aportación, el acceso para la soldadura, los riesgos de deformación y los requisitos de ensayos no destructivos (END) para garantizar una estrategia de fabricación altamente repetible y rentable.