
 Spanish
 English
 German
 Russian
 Italian
 French

El acabado metálico satinado es una superficie lisa y de bajo brillo que se consigue mediante un mecanizado abrasivo controlado. Su textura microscópica difumina la luz para reducir los reflejos y disimular pequeñas huellas dactilares y arañazos. A diferencia del pulido espejo brillante, ofrece un brillo uniforme y discreto, ideal para componentes estéticos visibles.
Escribir «Acabado satinado» En un plano técnico, esto no constituye una especificación de fabricación verificable. Dado que este acabado se realiza mecánicamente, el aspecto final se ve muy alterado por el material base, la ubicación de las soldaduras, el espesor de la chapa y la dirección del grano abrasivo. Sin una documentación rigurosa, se corre el riesgo de recibir piezas con un grano no uniforme entre los distintos conjuntos, bordes funcionales redondeados y deformaciones térmicas graves en los paneles finos.
Esta guía explica con detalle qué significa exactamente un acabado satinado en la planta de producción. Abordaremos las normas específicas de DFM (diseño para la fabricabilidad), los límites de rugosidad superficial (Ra) y las notas de plano exactas que debes especificar para evitar costosas disputas con los proveedores y rechazos en el campo.
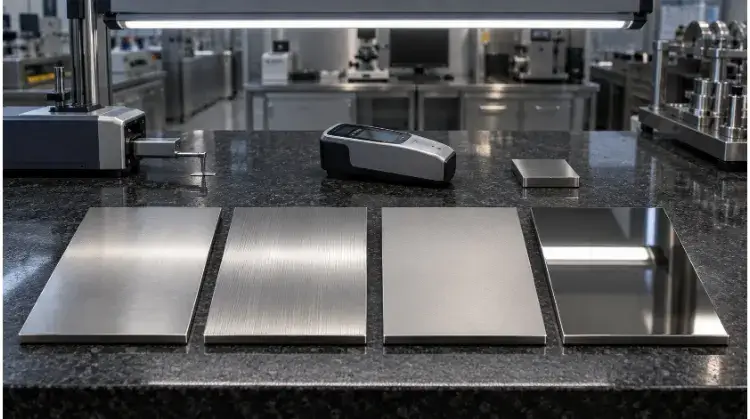
¿Qué significa realmente el acabado «metal satinado»?
Para especificar un acabado superficial es necesario comprender claramente qué abarca este término en la planta de producción. El término «satinado» describe una amplia categoría estética, más que una norma técnica estricta o un único método de mecanizado.
Textura superficial y reflexión de la luz
Una superficie satinada se caracteriza por la presencia de abrasiones microscópicas que dispersan la luz. Dado que no se rige por un único proceso estandarizado, no existe un valor universal de Ra (rugosidad media) que defina una superficie satinada.
Sin embargo, un acabado satinado industrial típico suele situarse entre Ra 0,4 µm y 1,2 µm (16–48 µin). Especificar un valor de Ra más ajustado de lo necesario dentro de este rango aumentará exponencialmente los costes de acabado sin alterar significativamente el aspecto visual. Además, el brillo percibido y la intensidad visual del grano variarán en función de las condiciones de iluminación. A la hora de evaluar la uniformidad de la superficie, es práctica habitual comparar muestras físicas del mismo material, bajo una iluminación idéntica y desde el mismo ángulo de observación.
Veta direccional y no direccional
El método de lijado elegido determina si la textura final presenta un patrón lineal visible.
- Veta direccional Normalmente se consigue utilizando cintas abrasivas anchas, discos abrasivos no tejidos (como Scotch-Brite) o equipos de cepillado lineal. Esto crea líneas paralelas bien definidas a lo largo de la pieza. Es un acabado habitual en paneles planos de gran tamaño, pero requiere una alineación precisa durante el anidamiento en CAD y el montaje para que la veta coincida entre los componentes que encajan entre sí.
- Fibra no direccional Se obtiene mediante lijado orbital aleatorio o granallado con material fino. El resultado es un aspecto uniforme y mate, sin marcas lineales.
En la producción, los acabados no direccionales suelen ser más fáciles de igualar en conjuntos soldados complejos. Además, ofrecen mayor margen de maniobra si es necesario realizar retoques puntuales, ya que no presentan un patrón lineal que el técnico pueda rayar al realizar una reparación localizada.
Acabado satinado frente a otros acabados metálicos
Para determinar si el acabado satinado es el adecuado para un componente, los ingenieros deben compararlo con otros acabados mecánicos habituales, evaluando tanto el rendimiento como el riesgo de fabricación.
| Tipo de acabado | Reflexión de la luz | Dirección del grano | Resistencia a los arañazos | Reparabilidad | Repercusión en los costes / Riesgo de DFM |
| Raso | Medio (difuso) | Direccional o no direccional | Bien | Moderado | Moderado: Se adapta bien al lijado automatizado con cinta ancha. |
| Cepillado | Medio (lineal) | Estrictamente direccional | Excelente (a lo largo de la veta) | Difícil (hay que batirlo) | De moderado a alto: Requiere un rebaje manual preciso en las soldaduras. |
| Mate | Muy bajo | No direccional | Deficiente (se aprecian manchas de aceite) | Fácil | Bajo: Se consigue fácilmente mediante el pulido en tambor o el granallado intenso. |
| Espejo | Muy alta | Ninguno (pulido liso) | Muy malo | Muy difícil | Muy alta: Requiere una gran cantidad de mano de obra y es habitual que se produzcan desechos. |
| Con abalorios | Bajo (esmerilado) | No direccional | Pobre | Es necesario volver a pulir con chorro de arena | Bajo a moderado: Ofrece una alta repetibilidad, pero requiere cabinas de granallado específicas. |
El satén es ideal para superficies visibles que sufren un uso intensivo, como paneles de control, herrajes arquitectónicos y cerramientos, donde es necesario reducir el deslumbramiento y se requiere una tolerancia moderada a los arañazos. No se recomienda su uso en componentes mecánicos deslizantes sometidos a alta fricción ni en entornos en los que puedan quedar atrapadas partículas pesadas en la microtextura abrasiva.
¿Cómo influyen el proceso y el material en el acabado?
El aspecto final del metal viene determinado por la interacción entre el equipo abrasivo y las propiedades físicas del material de base.
Métodos abrasivos y orden de los procesos
Para conseguir un acabado uniforme, es necesario seleccionar el equipo adecuado en función de la geometría de la pieza. Entre los métodos habituales en fábrica se incluyen el lijado con cinta ancha para chapas planas, el esmerilado con cinta estrecha para bordes, los discos de tela no tejida para el pulido de contornos, las almohadillas abrasivas manuales para retoques y las máquinas de cepillado automáticas para series de gran volumen.
La secuencia de procesos estándar para una pieza fabricada en chapa suele ser la siguiente:
Corte → formando → soldadura → pulido de soldaduras → acabado satinado → limpieza o pasivación → inspección → embalaje.
Existen variaciones en función de las decisiones relacionadas con la cadena de suministro. La adquisición de chapa metálica precepillada reduce el tiempo y los costes de acabado, pero requiere el uso de una película protectora durante el proceso de plegado en la prensa plegadora y limita la capacidad de la fábrica para ocultar las soldaduras posteriores sin crear un efecto «halo» visible en el punto donde el esmerilado local se une con el grano de fábrica.
Acero inoxidable, aluminio y metales blandos
El metal base influye directamente en el comportamiento del proceso abrasivo y en las medidas de control de calidad que son estrictamente necesarias.
- Acero inoxidable: Admite muy bien el grano direccional. El acabado inicial de laminación de la chapa (por ejemplo, 2B) influirá en la profundidad de la textura final. La contaminación cruzada es un riesgo principal en el taller; deben utilizarse abrasivos específicos. El uso de una muela compartida provocará una rápida oxidación superficial (rouge) en una pieza de acero inoxidable 304 o 316 tan pronto como se exponga a la humedad, lo que dará lugar a rechazos inmediatos en el campo. Además, hay que tener en cuenta que el «acabado n.º 4» estándar es una especificación específica para el acero inoxidable direccional y no abarca todas las variaciones de acabado satinado.
- Aluminio: El aluminio es más blando que el acero y disipa el calor de forma diferente. El paso de paneles finos (por ejemplo, chapas de 1,2 mm o 1,5 mm) por debajo de una cinta abrasiva ancha con demasiada presión puede provocar deformaciones térmicas, lo que altera la planitud de la pieza. Además, si la pieza de aluminio requiere un proceso posterior de anodizado, el acabado satinado debe ser excepcionalmente uniforme. El proceso de anodizado no oculta los arañazos, sino que acentúa las irregularidades causadas por el abrasivo.
- Cobre y latón: Estos metales blandos se rayan y se abollan con facilidad durante el procesamiento mecánico. El color de su superficie cambia de forma natural debido a la oxidación rápida. Un acabado satinado en cobre o latón suele requerir una segunda capa protectora transparente (como una laca transparente) inmediatamente después del acabado para fijar el aspecto y evitar que se empañe durante el transporte.
Eliminación de material y riesgo dimensional
El acabado satinado mecánico implica, por su propia naturaleza, una pérdida de material. Esta reducción debe tenerse en cuenta en las tolerancias de ingeniería, especialmente en el caso de los componentes de precisión.
El mecanizado abrasivo intenso puede alterar el espesor de la chapa y degradar la planitud general en tramos largos. También puede redondear inadvertidamente los bordes afilados o alterar pequeños redondeos internos. Las características críticas —como los orificios roscados, los avellanados, las superficies de acoplamiento de precisión y las marcas grabadas con láser— corren el riesgo de deformarse si se someten a pasadas de acabado intensas. Las superficies funcionales y los perfiles de tolerancia estrecha deben enmascararse o excluirse explícitamente del tratamiento abrasivo en el plano, a menos que se hayan calculado y aprobado las tasas de eliminación de material.
¿Cómo influye el diseño de la pieza en la uniformidad del acabado?
La aplicación de un acabado satinado no es solo un tratamiento superficial, sino un proceso mecánico estrictamente condicionado por la geometría de la pieza. El diseño orientado a la fabricabilidad (DFM) en la fase de la chapa metálica evita defectos visuales que son prácticamente imposibles de corregir durante el acabado final.
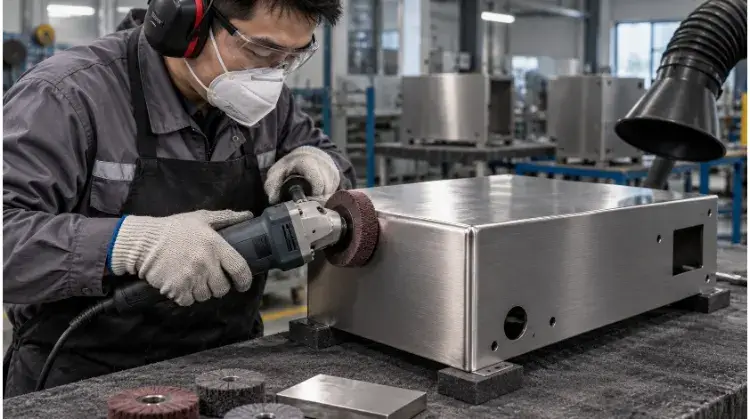
Soldaduras y zonas afectadas por el calor
Conseguir una textura de grano uniforme en toda una unión soldada plantea importantes retos metalúrgicos y geométricos. La zona de soldadura rara vez se integra a la perfección con el metal base por varias razones prácticas:
- Variaciones de dureza: El material de aportación de soldadura suele endurecerse hasta alcanzar una dureza diferente a la de la chapa base. Cuando una cinta abrasiva pasa por encima de la unión, elimina material a ritmos distintos, lo que altera la profundidad del grano.
- Distorsión geométrica: El esmerilado de una soldadura hasta dejarla perfectamente a ras altera la planitud local. Si el técnico esmerila en exceso, aunque sea ligeramente, se crea un socavado superficial o «halo» que refleja la luz de forma diferente a la superficie plana circundante.
- Zonas afectadas por el calor (HAZ): El intenso calor de la soldadura altera la microestructura del metal circundante. Incluso después de nivelar y granular la superficie, puede seguir siendo visible una sutil franja de color o una sombra en determinadas condiciones de iluminación.
- Interrupción en el suministro de cereales: Las marcas en diferentes direcciones provocadas por un esmerilado agresivo con amoladora angular durante el nivelado de soldaduras son muy difíciles de eliminar por completo con abrasivos finos de acabado satinado.
Los ingenieros deben especificar claramente si es estrictamente necesario pulir una soldadura hasta dejarla al ras. Este requisito debe ser un equilibrio calculado entre la integridad estructural, el espesor de la chapa y el grado estético previsto para la carcasa.
Curvas, esquinas y paneles grandes
Una pieza plana de metal con un acabado satinado perfecto adquiere un aspecto totalmente diferente cuando se le da forma para convertirla en un componente tridimensional.
- Cambios visuales en las curvas: Un pliegue realizado con una prensa plegadora altera de forma permanente la forma en que la luz se refleja en el metal. Aunque el grano sea perfectamente uniforme, el radio del pliegue dispersará la luz de forma diferente, lo que hará que el acabado parezca ligeramente más oscuro o más claro en la línea de pliegue.
- Restricciones de holgura de las herramientas: Las esquinas internas pequeñas dificultan la entrada de discos abrasivos y almohadillas manuales. Es físicamente imposible conseguir exactamente el mismo grano lineal en el interior de una esquina cerrada de 90 grados que en una cara exterior totalmente abierta.
- Redondeo de bordes: Los bordes externos afilados son muy propensos a redondearse bajo la presión de las cintas abrasivas.
- Cavidades profundas: Las ranuras estrechas y los huecos profundos limitan el acceso de los medios de acabado estándar, lo que a menudo da lugar a texturas irregulares.
- Amplificación de paneles grandes: Las superficies amplias y planas (como la puerta de un rack de servidores) actúan como espejos que reflejan los defectos. Amplifican las variaciones mínimas en el brillo, el desgaste por abrasión y la presión de la cinta. En un panel grande, el retoque local para corregir un solo arañazo de 2 cm resulta muy evidente; el taller no puede limitarse a pulir el arañazo. Por lo general, es necesario volver a lijar toda la superficie para mantener la uniformidad, lo que prácticamente duplica el coste de mano de obra de ese componente.
Dirección de la veta en los conjuntos
En el caso de los productos fabricados a partir de múltiples componentes de chapa metálica o mecanizados con CNC, es necesario coordinar deliberadamente la dirección de la veta en todo el conjunto para evitar que adquiera un aspecto de «mosaico». Entre las estrategias de control habituales se incluyen:
- Dirección unificada: Todas las piezas se han fresado de manera que queden alineadas uniformemente una vez montado completamente el producto (por ejemplo, todas las fresaduras discurren verticalmente en la carcasa de una máquina).
- Alineación del borde largo: La veta de cada pieza es paralela a su dimensión más larga.
- Ángulo de visión principal: La veta se orienta en función de cómo interactuará el usuario final con el producto.
Sin una documentación rigurosa en el plano 2D, surge un conflicto importante entre la estética y la eficiencia del material. Para maximizar el aprovechamiento del material (eficiencia de anidamiento), los programadores CAD suelen girar los patrones planos sobre las chapas en bruto. Si el ingeniero no fija la dirección de la veta, las piezas se cortarán con láser con un desplazamiento de 90 grados. Una vez ensambladas, las direcciones opuestas de la veta reflejarán la luz de forma contraria, lo que arruinará el resultado estético deseado.
¿Cómo especificar el acabado satinado en los planos?
Las notas ambiguas en los planos provocan más retrasos en la fabricación y más disputas con los proveedores que los propios errores de mecanizado. Una nota en la que solo se indique «Acabado satinado» no es una especificación técnica verificable.
Superficies visibles y zonas de acabado
Los planos técnicos deben indicar explícitamente los requisitos de acabado mediante un sistema de zonas por niveles:
- Material y estado: Especifica la aleación exacta y el acabado de fábrica inicial (p. ej., Acero inoxidable 304, acabado 2B).
- Cara A (cara visible principal): Superficies que no admiten ningún defecto visual y que requieren una uniformidad estricta del grano.
- Cara B (visible secundaria): Zonas en las que se aceptan pequeñas marcas de utillaje o ligeras desviaciones en la veta.
- Superficies ocultas: Superficies internas que no requieren un acabado estético.
- Zonas donde no se permite el uso de amoladoras: Superficies de acoplamiento funcionales, ranuras con tolerancias ajustadas o puntos de inserción de herrajes en los que está estrictamente prohibido el desbaste con materiales abrasivos.
- Requisitos relativos a los bordes y las soldaduras: Indique claramente si las soldaduras deben dejarse tal y como están, lijarse hasta quedar al ras o difuminarse.
En el caso de componentes complejos, no te limites a utilizar notas de texto como «la veta discurre a lo largo». Utiliza flechas vectoriales bien diferenciadas en el plano CAD para indicar el trazado lineal exacto de la veta en cada cara.
Granulometría, rugosidad y brillo
Los ingenieros suelen confundir las unidades de medida que se utilizan para evaluar las propiedades de las superficies.
- Determinación: Indica el tamaño de las partículas abrasivas (por ejemplo, grano 120, grano 320) o la herramienta de trabajo.
- Ra/Rz: Mide los picos y valles microscópicos (rugosidad) de la superficie mediante un perfilómetro.
- Unidades de brillo (GU): Mide la cantidad de luz reflejada en un ángulo concreto (normalmente 60°).
- Dirección de la veta: Determina la alineación lineal visual.
- Muestra de referencia: Los criterios físicos de referencia para la aceptación visual definitiva.
A la hora de redactar documentación técnica, hay que tener en cuenta la siguiente regla:
El grano, la rugosidad y el brillo describen diferentes propiedades de la superficie. Ninguna de ellas por sí sola define por completo el aspecto de un acabado satinado direccional.
Mencionar un «acabado n.º 4» o un valor Ra concreto proporciona a la fábrica una referencia útil para el proceso, pero no puede servir como único criterio universal para la aceptación del acabado satinado, ya que dos superficies con valores Ra idénticos pueden presentar un aspecto totalmente diferente bajo la iluminación de la fábrica.
Muestras de referencia y límites de aceptación
Dado que los documentos técnicos no permiten cuantificar plenamente la difusión de la luz y la textura visual, es obligatorio presentar muestras físicas para las piezas de alto valor estético.
- Muestra dorada: La muestra perfecta que representa el acabado superficial ideal, aprobada por el cliente.
- Muestras de límite: Piezas reales que ilustran los límites superior e inferior de aceptabilidad (por ejemplo, la profundidad máxima admisible de un arañazo, el grano más fino aceptable).
- Inspección del primer artículo (FAI): La primera tanda de producción realizada con los mismos materiales, utillaje y medios abrasivos que se utilizan en la producción, con el fin de verificar que el proceso se ajusta a la muestra de referencia.
La realidad del control de calidad: Las muestras físicas de metal se degradan con el tiempo debido a la oxidación natural, el polvo de fábrica y la manipulación. Un error habitual en el control de calidad es basarse en una muestra de hace dos años para evaluar un nuevo lote. Las muestras de referencia deben almacenarse en bolsas con inhibidor volátil de corrosión (VCI) y renovarse oficialmente cada 12 a 18 meses.
Para evitar controversias, las muestras físicas deben estar etiquetadas de forma permanente con el lote del material, la dirección del grano, el abrasivo utilizado, los valores medidos de Ra/brillo, la identificación de la muestra y la fecha de aprobación firmada.
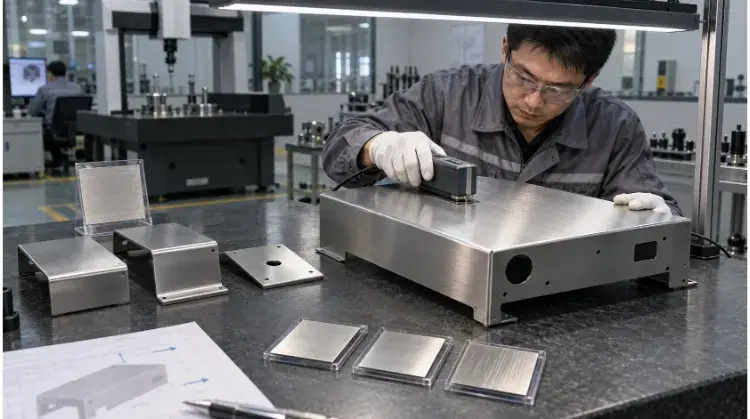
Cómo prevenir los defectos en el acabado satinado
Un acabado satinado visualmente impecable puede echarse a perder fácilmente debido a prácticas irregulares en el taller o a una manipulación inadecuada una vez finalizado el mecanizado. Para evitar defectos es necesario un control estricto del proceso, desde la cinta abrasiva hasta la caja de envío final.
Grano irregular y reparación local
Los defectos superficiales suelen deberse a irregularidades en el trabajo manual o a la contaminación cruzada durante la fase de acabado.
| Defecto | Causa común | Método de control |
| Profundidad irregular de las vetas | Variaciones en la presión aplicada o en la velocidad de avance. | Estandarizar los parámetros automatizados de las máquinas; reducir el esfuerzo manual. |
| Arañazos transversales | Dirección incorrecta de la pasada final de lijado. | Bloquear la ruta de acabado unidireccional en todas las operaciones. |
| Marcas de pausa | Herramienta abrasiva que se queda atascada en un mismo punto. | Mantén un movimiento continuo y fluido mientras mezclas a mano. |
| Sombra de soldadura / Halo | Diferencias de dureza o irregularidad local en la planitud. | Optimiza los parámetros TIG; evita esmerilar en exceso la raíz de la soldadura. |
| Aspectos positivos | La zona de reelaboración está demasiado localizada. | Amplía la zona de transición o vuelve a lijar toda la superficie. |
| Bordes redondeados | Eliminación excesiva de material en las esquinas. | Limita la presión abrasiva y el número de pasadas en geometrías afiladas. |
| Contaminación por hierro | Abrasivos utilizados conjuntamente con piezas de acero al carbono. | Separa rigurosamente las herramientas y los medios de acabado de acero inoxidable. |
Inspección del primer artículo y del lote
La aceptación visual no puede limitarse a un rápido vistazo en el muelle de carga. Un protocolo de inspección estricto evita que se rechacen lotes enteros.
Secuencia de inspección recomendada:
- Fabrica la unidad para la inspección del primer artículo (FAI) utilizando materiales de calidad de producción y medios abrasivos definitivos.
- Comprueba la dirección de la veta comparándola con el plano técnico en 2D.
- Mide los valores de Ra (rugosidad) o las unidades de brillo estipulados para garantizar que el proceso se mantenga dentro de los límites de la referencia calculada.
- Compara la unidad FAI directamente con la «Golden Sample» homologada en condiciones estandarizadas.
- Fija los parámetros de abrasión y aprueba el FAI antes de dar luz verde a la producción de todo el lote.
- Realiza muestreos aleatorios periódicos a lo largo de todo el proceso de fabricación del lote para detectar el desgaste por abrasión (que hace que el grano pierda poco a poco profundidad y adquiera un aspecto más brillante).
Definición del entorno de inspección: Para evitar discusiones subjetivas, los criterios de inspección deben quedar documentados. Un acuerdo estándar de control de calidad de fábrica establece lo siguiente: «Las superficies se inspeccionarán bajo bombillas de luz diurna D65, observándolas a una distancia de entre 18 y 24 pulgadas (45-60 cm), con un ángulo de visión de 45 grados, durante un máximo de 5 segundos por cara». Si un defecto no se aprecia en estas condiciones, se considera que cumple los requisitos.
Limpieza, manipulación y envasado
Se desechan más piezas satinadas debido a una mala manipulación durante el posprocesado que a errores reales de mecanizado. Las ranuras microscópicas de un acabado satinado retienen fácilmente aceites y residuos. Las superficies acabadas pueden deteriorarse por:
- Contacto con las manos desnudas: Los aceites ácidos de las huellas dactilares pueden corroer los metales blandos y dejar manchas oscuras.
- Fricción entre piezas: Apilar platos ya lavados sin intercalar papel provoca un desgaste inmediato.
- Disolventes inadecuados: Los productos de limpieza químicos agresivos pueden eliminar los óxidos protectores o dejar un residuo turbio.
- Golpes de la herramienta de montaje: Si los destornilladores o las llaves se resbalan durante el montaje final, se producen surcos profundos.
- Residuos de adhesivo: Las láminas protectoras para láser que se dejan sobre el metal durante demasiado tiempo, o que se calientan al horno, dejan restos de pegamento difíciles de eliminar.
- Vibraciones durante el tránsito: Las piezas que vibran contra el cartón o las cintas de precintado durante el transporte pulirán los puntos de contacto, creando marcas de roce brillantes.
El coste de un embalaje deficiente: Omitir una hoja de papel intercalada de $0,50 puede estropear al instante un panel acabado de $500 durante un transporte de 10 horas. Nunca escatimes en el embalaje a medida para las piezas estéticas de la cara A. Las piezas con requisitos de «A-Side» exigen una manipulación propia de una sala limpia (guantes de nitrilo) y deben embolsarse individualmente y separarse con espuma no abrasiva.
Cómo influye el acabado satinado en el coste y el abastecimiento
Los responsables de compras suelen subestimar el coste de los acabados. El tratamiento de superficies requiere mucha mano de obra, y su precio aumenta exponencialmente en función de la complejidad geométrica y las expectativas de calidad.
Acabado automatizado frente a acabado manual
El principal factor que influye en los costes es la proporción entre el tiempo de funcionamiento de las máquinas automatizadas y el trabajo manual.
- Acabado automatizado: Las placas planas, las estructuras sencillas y los perfiles extruidos pueden introducirse en lijadoras de cinta ancha o en líneas automatizadas de cepillado. Este proceso es rápido, ofrece una alta repetibilidad y resulta rentable.
- Acabado manual: Los bastidores soldados de diseño complejo, los chasis profundos y las formas irregulares no caben en una máquina de banda plana. Para su tratamiento, los técnicos deben utilizar lijadoras neumáticas de tambor, pulidoras manuales y almohadillas abrasivas no tejidas.
Cuanto mayor es la intervención manual, mayor es el riesgo de que se produzcan variaciones entre lotes y de que sea necesario volver a trabajar la pieza. Una fábrica no puede limitarse a utilizar una amoladora angular para conseguir un acabado satinado de primera calidad. El pulido manual requiere mano de obra altamente cualificada, lo que aumenta drásticamente el precio unitario.
Requisitos geométricos y de calidad
No des por sentado que el coste está estrictamente vinculado al tamaño de la pieza. A menudo, aplicar un acabado satinado a un pequeño soporte soldado complejo de 150 mm resulta considerablemente más caro que hacerlo en una chapa plana de 1000 mm.
Entre los multiplicadores de costes primarios se incluyen:
- Número total de caras visibles (caras A).
- Cantidad y longitud de las soldaduras que requieren un acabado a ras.
- Esquinas internas y cavidades profundas que dificultan el acceso de la herramienta.
- Medición rigurosa del Ra o requisitos de inspección visual según la norma 100%.
- Embalaje a medida y empaquetado individual.
- Los volúmenes de pedidos son bajos (los cambios de configuración de acabado requieren mucho tiempo).
Lista de comprobación de la capacidad de los proveedores y de las solicitudes de presupuesto
No todos los talleres de chapistería o de CNC están equipados para ofrecer acabados estéticos uniformes. Al evaluar a un proveedor, comprueba que cuente con las siguientes capacidades:
- ¿Disponen de maquinaria de cinta ancha adaptada al tamaño de tus paneles planos más grandes?
- ¿Disponen de una zona específica y físicamente separada para el procesamiento del acero inoxidable con el fin de evitar la contaminación por hierro?
- ¿Disponen de perfilómetros calibrados para medir el Ra?
- ¿Disponen de un sistema formal para el almacenamiento y la gestión de las muestras de referencia (por ejemplo, en bolsas con VCI)?
- ¿Establecen sus procedimientos operativos estándar el uso de láminas protectoras y papel intercalado durante el transporte interno dentro del taller?
🚩 Señal de alerta: Si un proveedor te dice que puede «unificar fácilmente todas las soldaduras con una amoladora angular estándar» sin mencionar la distorsión del grano ni los efectos de halo, busca otro socio fabricante.
Conclusión
Un acabado metálico satinado no es un estándar fijo y universal que se pueda seleccionar en un menú desplegable. Se trata de un resultado estético altamente sofisticado que depende de la selección del material, las condiciones iniciales de la superficie, los métodos abrasivos, la orientación del grano y la geometría física de la pieza.
En el caso de los componentes de gran visibilidad, los ingenieros deben especificar claramente en el plano las zonas de acabado y las direcciones del veteado. A continuación, los responsables de compras deben cerrar el ciclo estableciendo muestras de límites físicos y realizando inspecciones del primer artículo.
¿No estás seguro de si tus planos actuales están dando lugar a presupuestos demasiado caros? Envía tus archivos 2D y 3D al equipo de ingeniería de TZR. Te ofreceremos un análisis de DFM gratuito y honesto, así como un presupuesto de fabricación detallado en un plazo de 24 horas.