
 Spanish
 English
 German
 Russian
 Italian
 French

La soldadura con electrodo revestido (SMAW) resulta muy eficaz para el acero inoxidable en entornos exteriores con corrientes de aire o en reparaciones estructurales de gran envergadura en las que la soldadura TIG no resulta práctica. El uso de electrodos con bajo contenido en carbono, como el E308L, permite mantener la resistencia a la corrosión. Sin embargo, el elevado aporte de calor y la necesidad de eliminar la escoria hacen que no sea adecuada para chapas finas de menos de 1,5 mm ni para la producción en serie.
Muchos talleres de fabricación recurren automáticamente a la soldadura TIG para todos los proyectos de acero inoxidable. Sin embargo, en entornos de trabajo impredecibles, en conjuntos gruesos y de alta resistencia, o cuando se trata de uniones disimilares propensas a la oxidación, la sencillez de la soldadura con electrodo revestido (SMAW) ofrece una ventaja clara.
El reto técnico no consiste solo en provocar el arco, sino en controlar la distorsión térmica extrema, evitar la pérdida de cromo en la zona afectada por el calor y evitar que los tiempos de limpieza manual acaben con tus márgenes de beneficio. Esta guía explica con detalle cuándo resulta rentable la soldadura con varilla, cómo seleccionar electrodos certificados por la AWS y las estrictas normas de preparación de juntas necesarias para evitar costosas repeticiones del trabajo.
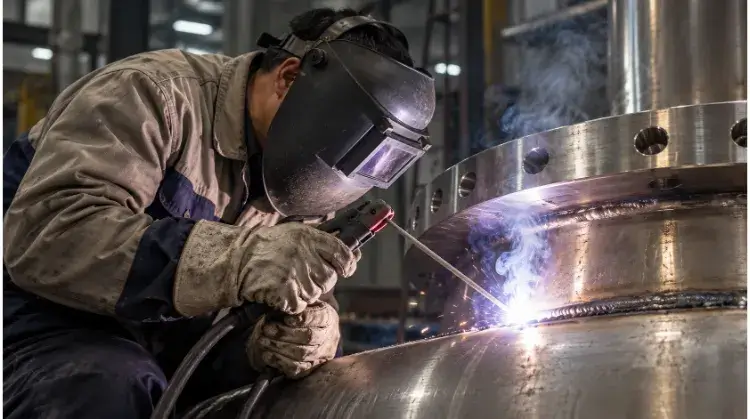
¿Cuándo es recomendable soldar acero inoxidable con varillas?
La soldadura con electrodo no es una solución universal para todos los encargos de fabricación de acero inoxidable. Saber exactamente en qué aspectos destaca —y en cuáles falla— evita costosas repeticiones del trabajo y piezas estropeadas.
Trabajos sobre el terreno y reparaciones
La soldadura por arco con electrodo revestido (SMAW) se suele elegir para instalaciones in situ y reparaciones en instalaciones, ya que no requiere gas de protección externo. Procesos como TIG o MIG dependen de un gas inerte, que el viento puede disipar fácilmente, lo que da lugar a defectos de porosidad.
El recubrimiento fundente de un electrodo en varilla crea su propio entorno de protección, lo que lo convierte en una opción fiable para naves industriales con corrientes de aire, tuberías al aire libre o espacios reducidos en los que no resulta práctico trasladar una bombona de gas.
Chapas finas y piezas visibles
El acero inoxidable retiene el calor durante más tiempo y se dilata mucho más que el acero al carbono. Dado que la soldadura con electrodo revestido suele aportar más calor al metal base que la soldadura TIG, aumenta considerablemente el riesgo de deformación y de perforación. En el caso de chapas de acero inoxidable de menos de 1,5 mm (calibre 16), la soldadura con electrodo revestido resulta muy poco práctica sin un soporte de cobre específico.
Además, la soldadura con electrodo revestido deja escoria y salpicaduras. Si tu pedido requiere un acabado estético impecable o un pulido higiénico apto para uso alimentario, la laboriosa limpieza manual que exige hace que la soldadura SMAW resulte mucho menos rentable que la soldadura TIG.
SMAW frente a TIG frente a MIG
No existe un único proceso de soldadura que se adapte a todos los pedidos de acero inoxidable. La elección depende del entorno de trabajo, del espesor del material y del volumen de producción.
| Proceso | Condiciones sobre el terreno | Control de materiales finos | Limpieza tras la soldadura | Eficiencia en la producción en serie |
| SMAW (elección de varilla) | Fiable con corrientes de aire y viento | Difícil (si es inferior a 1,5 mm, existe riesgo de distorsión grave) | Alto (se añade el coste de la mano de obra para la escoria y las salpicaduras) | Bajo (cambios frecuentes de electrodos) |
| GTAW (TIG) | Mal (el gas se escapa) | Excelente (control preciso de la temperatura) | Baja (sin escoria; la soldadura suele estar lista para su uso) | Baja a media (velocidad de desplazamiento lenta) |
| GMAW (MIG) | Mal (el gas se escapa) | Bueno (sobre todo con legumbres) | Medio (eliminación de salpicaduras leves) | Alta (alimentación continua de alambre) |
¿Qué electrodo de varilla de acero inoxidable deberías utilizar?
El uso de un metal de aportación inadecuado compromete de forma permanente la resistencia a la corrosión de la pieza. A continuación se ofrece una guía detallada para elegir los electrodos adecuados en función de los metales base específicos y las condiciones de trabajo.
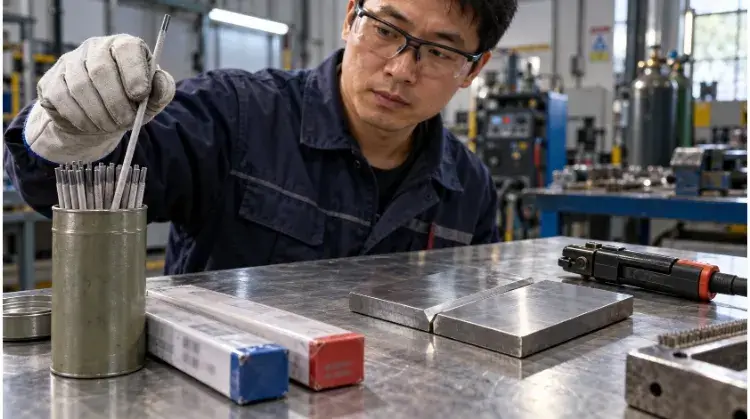
Metales comunes 304 y 316
De acuerdo con las especificaciones AWS A5.4, es necesario seleccionar el metal de aportación adecuado para mantener la resistencia a la corrosión del acero inoxidable de base. La regla general es que el metal de aportación tenga una composición similar o ligeramente superior a la del metal de base. Para los grados austeníticos más comunes, las combinaciones estándar son:
| Calidad del material base | Electrodo estándar | Característica clave |
| 304 / 304L | E308L | Es equivalente al acero inoxidable austenítico estándar. |
| 316 / 316L | E316L | Contiene molibdeno para entornos marinos o químicos. |
El sufijo «L» indica un contenido de carbono extremadamente bajo (inferior a 0,041 TP3T). Esto evita la precipitación de carburos en la zona afectada por el calor, lo que permite mantener la resistencia a la oxidación del metal. Aunque se trata de valores de referencia estándar, la selección final debe ajustarse al entorno operativo específico y a los datos técnicos del fabricante del electrodo.
Uniones entre acero inoxidable y acero al carbono
Al unir acero inoxidable con acero al carbono —por ejemplo, al soldar un soporte de montaje de acero inoxidable 304 a una base de acero estructural estándar—E309L es la opción habitual. Su mayor contenido en cromo y níquel compensa la dilución que se produce al fundirse con el acero al carbono, permite hacer frente a las diferentes tasas de expansión térmica y reduce el riesgo de fisuras.
Nota sobre los costes: El E309L es una aleación de alta composición y más cara. No lo utilices como varilla universal para uniones estándar de 304 a 304 solo para simplificar el inventario. Además, recuerda que la parte de acero al carbono de la unión seguirá requiriendo una protección estándar contra la oxidación tras la soldadura.
Sufijos y polaridad de las varillas
Además del tipo de aleación, los electrodos de acero inoxidable incluyen sufijos como -15, -16 y -17 que indica la composición del recubrimiento del flujo. Este recubrimiento determina directamente el comportamiento del arco y las posiciones de soldadura permitidas:
- -15 (Recubrimiento básico): Se endurece rápidamente; está diseñado para trabajos en posiciones difíciles, como juntas en posición vertical hacia arriba o por encima de la cabeza.
- -16 (recubrimiento de rutilo/dióxido de titanio): El estándar más habitual en taller, que proporciona un arco estable y facilita la eliminación de escoria en posiciones planas y horizontales.
- -17 (recubrimiento de sílice y titania): Produce un perfil de cordón muy plano o ligeramente cóncavo con una liberación de escoria excepcionalmente fácil, lo que a menudo lo convierte en una alternativa estética para las soldaduras planas.
La polaridad específica (normalmente DCEP para acero inoxidable) y los ajustes de intensidad dependen del diámetro exacto del electrodo y de la ficha técnica del fabricante, que deben verificarse antes de iniciar el arco.
¿Cómo se prepara la unión antes de soldar?
Una preparación deficiente es la principal causa de fallos en las soldaduras de acero inoxidable. Controlar la contaminación y el ajuste de la junta antes de iniciar la soldadura determina la calidad final de la pieza y evita costosas repeticiones del trabajo.
Superficies limpias y herramientas específicas
Cualquier resto de aceite, grasa o humedad en la junta provocará porosidad. Limpia a fondo la zona de soldadura con un disolvente homologado, como la acetona, antes de comenzar. Además, guarda los electrodos en un horno para varillas siguiendo las instrucciones del fabricante para evitar que absorban humedad.
Y lo que es más importante, tu taller debe utilizar herramientas específicas de acero inoxidable. Muchos talleres con certificación ISO aplican un código de colores estricto a sus cepillos y muelas de acero inoxidable para evitar mezclas accidentales. Si una amoladora utilizada con acero al carbono entra en contacto con una pieza de acero inoxidable, incrusta partículas microscópicas de hierro. Esta contaminación cruzada provoca la aparición inmediata de manchas de óxido (manchas de té) en el momento de la entrega, lo que da lugar al rechazo de los lotes.
Instalación y acceso por la parte trasera
El acero inoxidable es muy sensible a un aporte excesivo de calor, por lo que es fundamental que el ajuste de las juntas sea preciso. Si el diseño CAD deja un hueco en la raíz más ancho que el espesor del material, el soldador se ve obligado a realizar movimientos de vaivén y a aplicar una gran cantidad de calor solo para cubrir ese hueco. Esto garantiza prácticamente que la pieza quede deformada. El biselado es necesario en las chapas más gruesas para garantizar una penetración completa, pero el ángulo específico depende totalmente del diseño de la unión.
Por último, ten en cuenta el acceso por la parte posterior. Si no puedes llegar a la parte posterior de la junta para eliminar la escoria, un ajuste perfecto y una pasada de raíz impecable se convierten en tu única línea de defensa contra las inclusiones atrapadas.
Secuencia de sujeción y soldadura
Para contrarrestar la elevada tasa de expansión térmica del acero inoxidable, fija las piezas mediante sujeciones rígidas y frecuentes soldaduras de fijación. La secuencia de soldadura influye en gran medida en la precisión dimensional final. Técnicas como el «back-stepping» o la soldadura alternando lados en un conjunto pesado ayudan a distribuir uniformemente la tensión térmica.
Las barras de apoyo de cobre son una buena opción para disipar el calor de la zona de soldadura. Además, sirven de soporte para la pasada de raíz, aunque su necesidad depende de la tolerancia térmica específica y del espesor del conjunto.
¿Cómo evitar los defectos habituales en las soldaduras de acero inoxidable?
Equilibrar el aporte de calor y la fusión es el principal reto a la hora de soldar acero inoxidable con varilla. Detectar a tiempo los indicios de defectos permite mantener los costes de reelaboración dentro de unos límites razonables y evita tener que desechar las unidades montadas.
Corriente y longitud del arco
Dado que el acero inoxidable tiene una baja conductividad térmica, el calor se concentra en el baño de fusión. Trabajar con una intensidad de corriente demasiado alta aumenta el riesgo de perforación, deformación grave y pérdida de resistencia a la corrosión. Estos daños suelen manifestarse mediante un tono oscuro y costroso provocado por el calor.
Una vez que se produce un tono de calor intenso, una pasivación química ligera no lo solucionará. La pieza requerirá un esmerilado mecánico agresivo o un decapado ácido intenso, lo que destruirá las tolerancias dimensionales y desbordará los presupuestos de mano de obra. Por el contrario, utilizar una intensidad de corriente demasiado baja provoca una falta de fusión. Mantén una longitud de arco corta, adaptada al diámetro del electrodo, para minimizar los picos de tensión.
Cuentas y pasadas múltiples
Utiliza cordones estrechos en lugar de movimientos de tejido amplios. El tejido aumenta la aportación de calor y reduce la velocidad de desplazamiento, lo que deteriora las propiedades del metal base. En el caso de uniones pesadas que requieran varias pasadas, es necesario un control estricto de la temperatura entre pasadas.
Deja que la pieza se enfríe por debajo del límite especificado (a menudo por debajo de 150 °C/300 °F) antes de iniciar la siguiente pasada. Retira completamente la escoria y cepilla con un cepillo de alambre la soldadura entre cada pasada. La escoria del acero inoxidable es densa, y soldar sobre ella garantiza la aparición de inclusiones.
Signos de avería y primeras comprobaciones
Detectar estos indicios a tiempo permite que las modificaciones se limiten a un rápido retoque, en lugar de tener que desechar una unidad ya completamente montada. Cuando una soldadura no supere la inspección visual, utiliza esta referencia para identificar la causa raíz antes de ajustar la máquina.
| Señal de defecto | Primeros aspectos que hay que comprobar |
| Quema / Penetración excesiva | La intensidad de la corriente es demasiado alta o la separación entre las raíces de la unión es demasiado grande. |
| Inclusiones de escoria | Limpieza entre pasadas incompleta o ángulo incorrecto del electrodo. |
| Porosidad (poros) | Electrodos húmedos, metal base sucio o longitud del arco demasiado grande. |
| Socavado (ranuras en los pies de soldadura) | La velocidad de desplazamiento es demasiado alta o la longitud del arco es demasiado grande. |
| Distorsión grave / Deformación | Una sujeción inadecuada, un aporte de calor excesivo o una secuencia de soldadura incorrecta. |
| Falta de fusión | La intensidad de la corriente es demasiado baja, la velocidad de avance es demasiado alta o el bisel de la junta es insuficiente. |
Nota sobre seguridad en el taller: La soldadura con electrodo de acero inoxidable genera humos de soldadura que contienen cromo hexavalente, un subproducto altamente tóxico. La ventilación adecuada, los sistemas de ventilación por extracción local (LEV) y la protección respiratoria necesaria deben determinarse en función del entorno de trabajo específico, los niveles de exposición y la normativa local de seguridad laboral (por ejemplo, la OSHA).
¿Cómo limpiar e inspeccionar una soldadura terminada?
Una soldadura con un aspecto impecable no garantiza que la pieza sea resistente a la corrosión. Es imprescindible realizar una inspección adecuada tras la soldadura y aplicar un tratamiento superficial para evitar fallos prematuros en condiciones de uso y rechazos en las entregas.
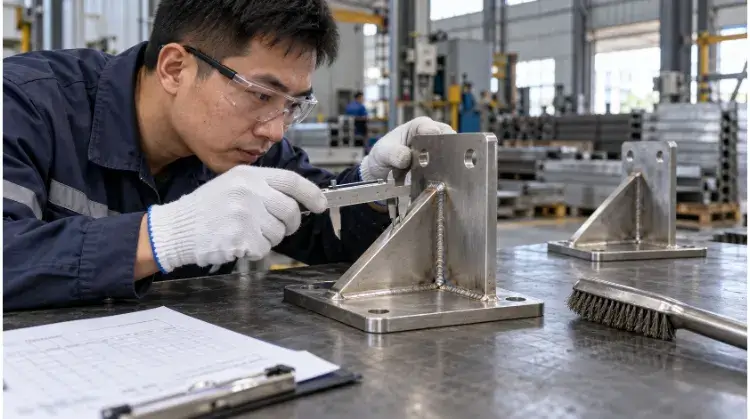
Escoria, salpicaduras y matiz térmico
La limpieza tras la soldadura comienza con la eliminación mecánica. Es necesario quitar la escoria a golpes y lijar cualquier salpicadura localizada utilizando herramientas específicas de acero inoxidable. Sin embargo, el simple hecho de lijar la soldadura hasta dejarla a ras no significa que el metal quede totalmente restaurado.
El arco de soldadura deja una marca térmica: una capa de óxido superficial descolorida que presenta una grave pérdida de cromo. Si esta capa no se elimina o no se trata químicamente, la pieza se oxidará inevitablemente en condiciones de uso, independientemente de lo brillante que parezca el pulido mecánico a simple vista.
Decapado frente a pasivación
Para recuperar la verdadera resistencia a la corrosión, a menudo se requieren tratamientos químicos, aunque estos tienen diferentes finalidades. El decapado utiliza ácidos muy agresivos para disolver, literalmente, la gruesa capa de óxido, el tono de la soldadura y la capa subyacente empobrecida en cromo.
Pasivación es un proceso químico más suave (a menudo a base de ácido cítrico o nítrico) que favorece la rápida formación de la capa protectora invisible de óxido de cromo sin alterar el acabado físico de la superficie. Aunque son fundamentales para aplicaciones marinas o sanitarias, estos pasos químicos suponen un coste adicional; deben especificarse en función del entorno operativo real de la pieza, en lugar de aplicarse de forma indiscriminada como un paso obligatorio para todos los componentes no críticos.
Dimensiones y calidad de la soldadura
El control de calidad comienza con la verificación de la geometría física. Los inspectores deben comprobar que el perfil de la soldadura tenga las dimensiones correctas y asegurarse de que no queden al descubierto defectos superficiales, como socavados o porosidad. Más allá del propio cordón de soldadura, es necesario medir el conjunto completo comparándolo con las tolerancias del CAD para confirmar que la deformación térmica no haya desvirtuado los puntos de montaje críticos fuera de las especificaciones.
Solo se deben especificar ensayos no destructivos (END) adicionales cuando la aplicación estructural lo exija estrictamente. Especificar en exceso ensayos de rayos X o de penetración con tintes en soportes no críticos puede triplicar fácilmente el coste de la pieza sin aportar ningún valor funcional adicional.
¿Por qué sale más caro el soldado con varilla en la producción?
Aunque una máquina de soldadura con electrodo es económica, los costes ocultos de la mano de obra manual se multiplican rápidamente. Comprender estos gastos operativos explica por qué las piezas soldadas con electrodo suelen tener presupuestos unitarios más elevados.
Tiempo de soldadura y limpieza
Los procesos como el TIG y el MIG permiten una soldadura casi continua. La soldadura con varilla, por su propia naturaleza, es un proceso intermitente. El operario debe iniciar el arco, soldar unas pocas pulgadas, detenerse para desechar el trozo de electrodo consumido, recargar el punzón, picar la escoria gruesa y cepillar la junta con un cepillo de alambre antes de comenzar la siguiente pasada.
En muchos proyectos de fabricación con acero inoxidable, por cada hora de soldadura con electrodo que se realiza efectivamente, los operarios dedican dos horas a la limpieza mecánica, el esmerilado y el pulido. Esta proporción de 1:2 reduce drásticamente el tiempo real de soldadura y es precisamente la razón por la que la soldadura SMAW tiene dificultades para competir con la soldadura MIG o TIG en series de producción de gran volumen.
Acabado, inspección y rectificación
El verdadero coste de la soldadura con varilla suele estar oculto en el departamento de acabado. La eliminación enérgica de las salpicaduras y el alisado de pequeñas irregularidades superficiales requieren un esmerilado manual intensivo, lo que ralentiza el flujo de producción.
Aunque este elevado coste de mano de obra es perfectamente aceptable —y a menudo necesario— para una reparación puntual y crítica sobre el terreno, cuando otros métodos fallan, acaba con los márgenes de beneficio si se aplica a una producción repetitiva de gran volumen. Cuanto mayor es el volumen, más rentables resultan los procesos automatizados o semiautomatizados.
Un pliego de condiciones listo para la oferta
Para obtener un presupuesto de fabricación preciso que tenga en cuenta el proceso de soldadura adecuado y evite gastos ocultos por reelaboraciones (o márgenes inflados basados en «conjeturas»), facilite a su fabricante unas especificaciones completas. Asegúrese de que su próxima solicitud de presupuesto incluya:
- Calidad del material base y espesor exacto.
- Planos de CAD con indicaciones explícitas sobre las soldaduras (dimensiones y ubicaciones).
- La cantidad del pedido y el entorno operativo previsto.
- Acabado superficial requerido tras la soldadura (por ejemplo, tal y como ha quedado tras la soldadura, rectificado al ras, decapado y pasivado).
- Requisitos específicos de inspección, ensayos no destructivos (END) o certificación.
¿Estás listo para sacar adelante tu proyecto?
Envía hoy mismo tus planos CAD y tus requisitos de funcionamiento a nuestro equipo de ingeniería. Le ofreceremos una revisión gratuita del diseño para la fabricabilidad (DFM), evaluaremos el proceso de soldadura más rentable para su diseño y le proporcionaremos un presupuesto de fabricación completo y transparente.