
 Spanish
 English
 German
 Russian
 Italian
 French

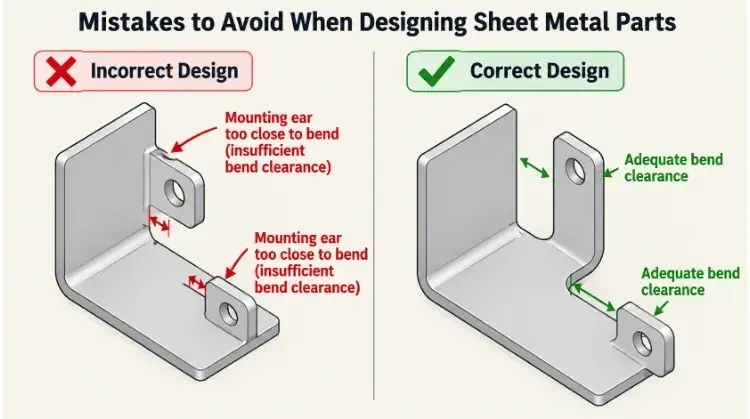
Una pieza de chapa que funciona a la perfección en un ensamblaje CAD no siempre resiste el proceso de plegado en la prensa plegadora. Esta desconexión entre el modelado digital y la fabricación física es una causa habitual de retrasos en la producción, elevadas tasas de desechos y sobrecostes inesperados.
En TZR, nuestro equipo de ingeniería revisa cientos de planos personalizados de chapa cada mes. Observamos constantemente un patrón de problemas relacionados con el diseño para la fabricabilidad (DFM) que requieren una revisión antes de que pueda comenzar la producción. Corregir un problema de holgura en el CAD lleva unos minutos, pero detectarlo durante la inspección del primer artículo (FAI) supone un desperdicio de material, nuevas configuraciones de las máquinas y retrasos en el calendario.
Para ayudar a los equipos de ingeniería y aprovisionamiento a optimizar los diseños para la planta de producción, hemos recopilado los nueve errores más frecuentes en el diseño de chapas metálicas y las normas de fabricación estándar que se aplican para evitarlos.
En resumen: Los 9 errores de DFM en chapa que hay que evitar
- Error n.º 1: Colocación de orificios y recortes dentro de la zona de deformación por plegado.
- Error n.º 2: Cómo especificar varios radios de curvatura interior en una misma pieza.
- Error n.º 3: No tener en cuenta el espacio libre de las herramientas de la prensa plegadora en el caso de pliegues complejos.
- Error n.º 4: Recurrir a complejas plantillas de soldadura en lugar de un diseño de lengüetas y ranuras.
- Error n.º 5: Omisión de los rebajes de flexión en las bridas que se cruzan.
- Error n.º 6: Confiar en los factores K predeterminados del CAD sin verificar las especificaciones del material.
- Error n.º 7: No tener en cuenta el espesor del recubrimiento superficial en los ajustes con holgura.
- Error n.º 8: Doblado en paralelo a la estructura del grano del material.
- Error n.º 9: Diseño de envases grandes y huecos que aumentan el volumen de envío.
1. Colocación de orificios y recortes dentro de la zona de deformación
Cuando se conforma una chapa metálica en una prensa plegadora, el material inmediatamente adyacente a la línea de plegado sufre una deformación plástica. El radio interior se comprime, mientras que el radio exterior se estira. Si hay un orificio, una ranura o un recorte dentro de esta zona de deformación, la tensión mecánica deformará ese elemento; por lo general, el orificio redondo se convertirá en uno ovalado.
Cuando esto ocurre, la pieza suele no superar el control de calidad de entrada, ya que los elementos de fijación no encajan correctamente, lo que provoca una desalineación durante el montaje final.
Por ejemplo, si estás trabajando con aluminio de 2 mm de grosor y un 2 mm radio de curvatura, el borde de cualquier orificio debe estar a una distancia mínima de 7 mm del inicio del pliegue. Si las limitaciones de diseño obligan a que un elemento esté más cerca, el fabricante tendrá que taladrar o cortado con láser el taladrado como operación secundaria tras el conformado. Esto garantiza la precisión, pero alarga la duración del ciclo del proceso de fabricación.
2. Especificación de varios radios de curvatura interior en una misma pieza
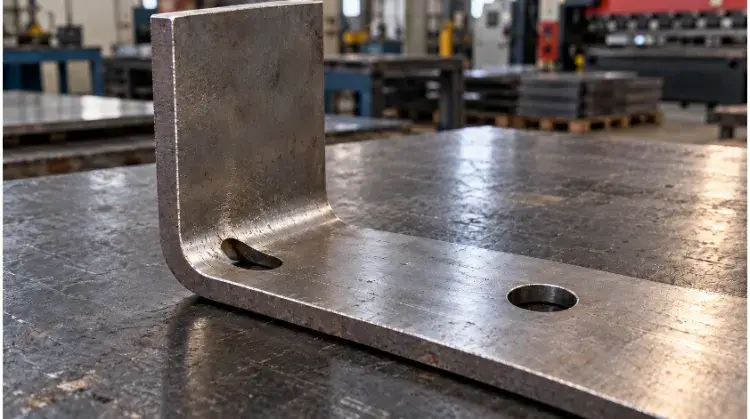
El software de CAD permite a los diseñadores asignar fácilmente diferentes radios de curvatura a las distintas bridas de una misma pieza. Aunque esto puede adaptarse a componentes internos específicos o a preferencias estéticas, repercute directamente en la eficiencia de la planta de producción y en el precio unitario.
Los operarios de prensas plegadoras dependen de combinaciones específicas de utillaje —un punzón y una matriz en V— para conformar un radio determinado. Si una sola pieza requiere tres radios interiores diferentes, el operario debe detener la máquina, cambiar el pesado utillaje y realizar tres pruebas de plegado por separado. Un solo cambio de utillaje puede suponer entre 15 y 20 minutos de tiempo de preparación. Si multiplicamos esto por toda una tirada de producción, se reduce el rendimiento de la máquina y aumentan los costes de mano de obra.
Para mantener una producción eficiente y rentable, lo habitual es especificar un único radio de curvatura interior uniforme en toda la pieza. Un radio predeterminado igual al espesor del material (1T) es estructuralmente estable y funciona bien con la mayoría de los materiales dúctiles, incluidos el acero laminado en frío y el aluminio 5052. Para materiales más duros, como el acero inoxidable 304, se recomienda generalmente un radio de entre 1,5T y 2T para evitar el agrietamiento de la superficie.
3. No tener en cuenta el espacio libre de las herramientas de la prensa plegadora (la trampa del «doblado en Z»)
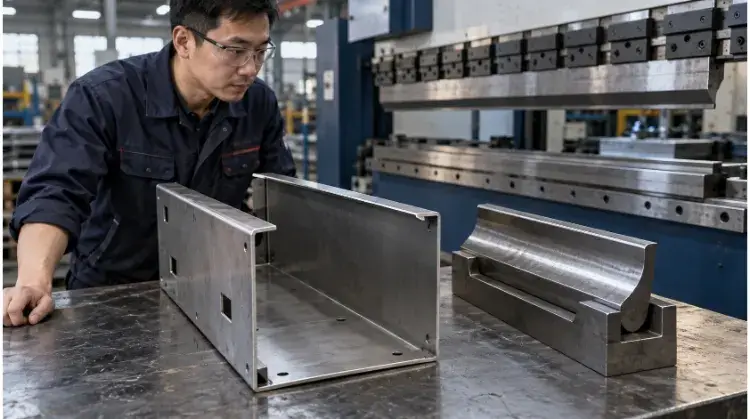
Un problema habitual en el diseño de chapas metálicas es olvidar que las piezas se conforman utilizando maquinaria física. Aunque el software CAD permite plegar el metal para crear canales en U estrechos y profundos o pliegues en Z compactos sin ningún problema, en el taller se necesita un espacio libre físico para las herramientas de la prensa plegadora.
Cuando se forma un perfil profundo, la brida doblada anteriormente puede chocar fácilmente contra el punzón superior durante la siguiente secuencia de doblado. Los punzones rectos estándar simplemente no pueden llegar al interior de los perfiles profundos. Forzar un doblado estrecho suele requerir herramientas de cuello de cisne a medida, lo que supone inmediatamente unos costes de configuración imprevistos y alarga el plazo de entrega en semanas.
Si la pieza no cabe físicamente alrededor de la herramienta, el operario de la máquina no podrá realizar el plegado. Diseña siempre teniendo en cuenta las dimensiones físicas de las herramientas estándar de las prensas plegadoras.
4. Recurrir a plantillas de soldadura en lugar del diseño de «lengüeta y ranura»
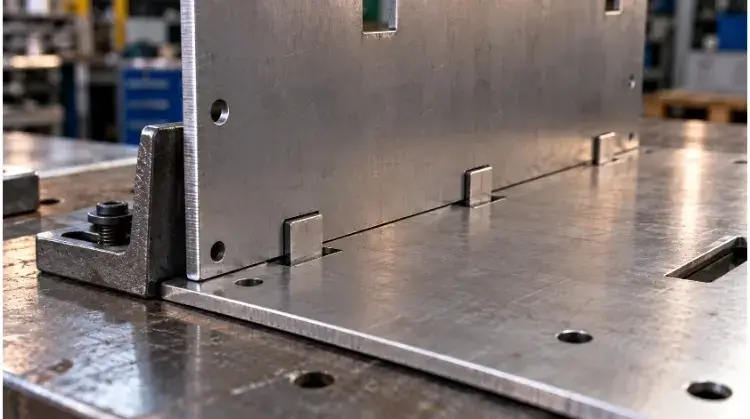
Montaje tradicional de chapas metálicas a menudo consiste en unir dos placas planas en un ángulo de 90 grados utilizando soldadura. Para garantizar una alineación perpendicular exacta y mantener las tolerancias, los fabricantes deben construir plantillas de soldadura a medida. El diseño y la calibración de estas plantillas suponen un coste adicional considerable y alargan los tiempos de ciclo, especialmente en series de bajo volumen.
Un enfoque mucho más eficaz consiste en integrar elementos de fijación automática directamente en el plano de corte durante la fase de corte por láser. Al diseñar lengüetas y ranuras asimétricas que encajan entre sí, se crea un montaje «Poka-Yoke» (a prueba de errores).
Dado que la cortadora láser ofrece, por naturaleza, una alta precisión, las lengüetas y ranuras encajan a la perfección. Resulta físicamente imposible que un soldador monte las piezas al revés. Este método elimina los costes de las plantillas y reduce los tiempos de ciclo de soldadura hasta en un 50%, lo que lo convierte en una opción muy rentable cuando se producen grandes volúmenes.
5. Omisión de los rebajes de curvatura en las bridas que se cruzan
Cuando dos rebordes doblados se unen en una esquina —como, por ejemplo, en una caja de aparatos electrónicos—, el metal necesita espacio para deformarse. Si un diseñador intenta doblar estos bordes adyacentes sin eliminar material en la intersección, el metal se estirará y se romperá de forma impredecible.
Estos microdesgarros y estas esquinas arrugadas no son solo problemas estéticos o obstáculos en el proceso de montaje. Dejan al descubierto el metal, comprometen los recubrimientos protectores, como el zincado, y se convierten en los principales puntos de fallo que dan lugar a la aparición de óxido y corrosión en condiciones reales de uso.
Añadir estos pequeños cortes en relieve, circulares o rectangulares, al archivo CAD lleva unos segundos, pero garantiza unas esquinas limpias y estructuralmente sólidas que superan las inspecciones de control de calidad.
6. Confiar ciegamente en los factores K predeterminados del CAD
En Factor K Es un coeficiente matemático que calcula cuánto se estirará una chapa metálica concreta al doblarla. Es fundamental para generar un patrón plano preciso. Muchos ingenieros dejan su software de CAD configurado con el factor K predeterminado (normalmente en torno a 0,44 para el acero dulce), independientemente del material que estén utilizando realmente.
Las propiedades de elongación física del aluminio 5052, el acero inoxidable 304 y el acero laminado en frío son todas diferentes. Si el software utiliza un factor K incorrecto, la cortadora láser producirá un patrón plano que presentará un ligero desajuste. Una vez doblado, las dimensiones finales no superarán sistemáticamente las inspecciones dimensionales.
En lugar de hacer conjeturas sobre el factor K, facilítanos un modelo 3D limpio con tolerancias finales bien definidas. En TZR, nuestros ingenieros calculan la deducción exacta del plegado basándose en el lote específico de material, la dirección del grano y las herramientas precisas de la prensa plegadora que utilizaremos para tu producción. Esto garantiza que tus piezas tengan unas dimensiones precisas desde la primera pieza.
7. No tener en cuenta el espesor del recubrimiento en las holguras
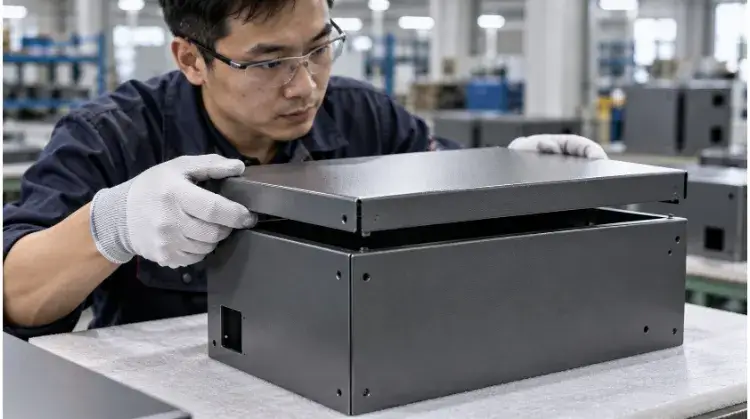
Un modelo CAD representa el metal en bruto, pero las piezas físicas casi siempre requieren un acabado superficial antes del montaje final. Un error habitual es diseñar ajustes con holgura perfectos para los herrajes, los mecanismos móviles o las piezas de acoplamiento sin tener en cuenta el espesor físico del recubrimiento final.
Recubrimiento en polvo estándar añade entre 0,06 mm y 0,12 mm de material por superficie. Si diseñas un orificio para una tuerca PEM de ajuste a presión muy ajustado, ese espesor adicional impide que la pieza se asiente correctamente. Las lengüetas deslizantes o las bisagras diseñadas con tolerancia cero se atascarán por completo una vez aplicada la pintura.
Quitar manualmente el recubrimiento en polvo no solo aumenta los costes de mano de obra, sino que también compromete el acabado protector y deja al descubierto el metal, lo que supone un riesgo inmediato de óxido y corrosión en torno a los elementos de fijación.
8. Doblado paralelo a la veta del material
La chapa metálica se fabrica pasando la materia prima por laminadoras pesadas. Este proceso alarga la estructura cristalina del metal, creando una dirección de grano bien definida, muy similar a la veta que se observa en un trozo de madera.
Si diseñas una pieza en la que la línea de plegado discurre en paralelo a esta veta, la prensa plegadora obliga al metal a separarse a lo largo de sus límites estructurales más débiles. Esto suele provocar un «efecto piel de naranja» o microfisuras graves a lo largo del radio exterior, sobre todo en materiales más duros como el acero inoxidable 304 o el aluminio 6061-T6.
El pequeño ahorro inicial en el aprovechamiento de la materia prima se esfuma al instante cuando un lote de piezas se agrieta en la prensa plegadora y hay que desecharlo.
9. Diseño de formas grandes y huecas que transportan «aire»
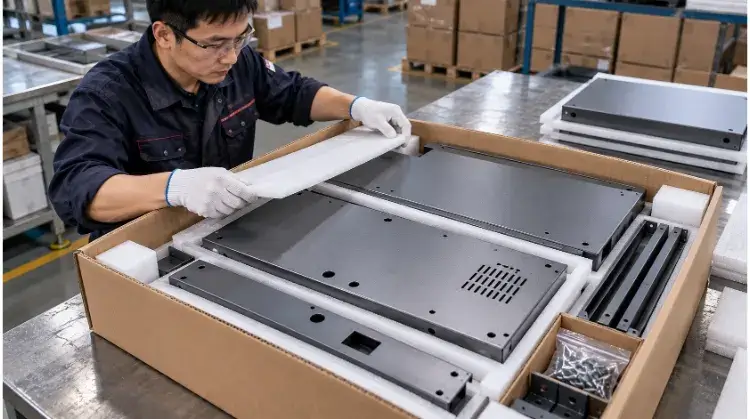
Los responsables de compras saben que el coste de fabricación es solo una parte de la ecuación; la logística internacional es la que determina el coste final en destino. Un error de diseño habitual en los equipos industriales es concebir las carcasas de gran tamaño como estructuras monocasco macizas y totalmente soldadas.
Los conjuntos grandes y huecos tienen una eficiencia de apilamiento pésima. No se pueden apilar de forma compacta dentro de un contenedor de transporte marítimo. Cuando envías estos componentes, estás pagando tarifas de transporte muy elevadas para transportar aire.
Además de reducir considerablemente los costes de transporte, el embalaje plano de los componentes de chapa metálica reduce prácticamente a cero el riesgo de que se produzcan daños durante el transporte.
¿Estás listo para fabricar tus piezas de chapa? Una revisión rápida ahora evita costosas modificaciones posteriores. Envía tus archivos STEP o DXF al equipo de ingeniería de TZR. Realizaremos un análisis exhaustivo de DFM, detectaremos posibles dificultades de fabricación y te enviaremos un presupuesto totalmente optimizado en un plazo de 24 horas.