
 French
 English
 Spanish
 German
 Russian
 Italian

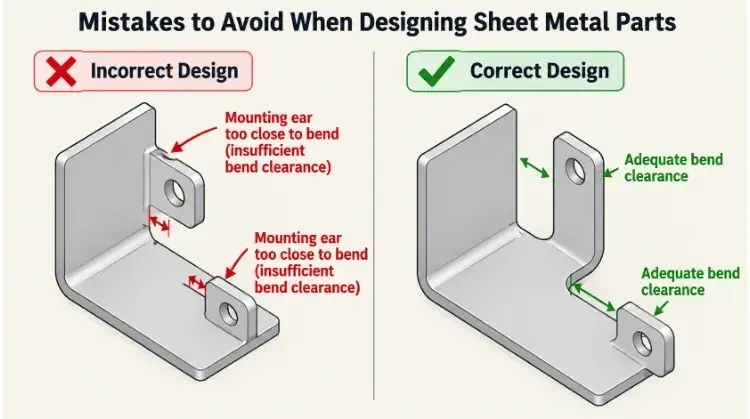
Une pièce en tôle qui fonctionne parfaitement dans un assemblage CAO ne résiste pas toujours au passage dans la presse plieuse. Ce décalage entre la modélisation numérique et la fabrication physique est souvent à l'origine de retards de production, de taux de rebut élevés et de dépassements de coûts imprévus.
Chez TZR, notre équipe d'ingénieurs examine chaque mois des centaines de plans de tôlerie sur mesure. Nous constatons régulièrement des problèmes liés à la conception pour la fabricabilité (DFM) qui nécessitent des modifications avant que la production puisse démarrer. Corriger un problème de jeu dans la CAO ne prend que quelques minutes, mais le découvrir lors de l'inspection du premier article (FAI) entraîne un gaspillage de matière, de nouveaux réglages des machines et des retards dans le calendrier.
Afin d'aider les équipes d'ingénierie et d'approvisionnement à optimiser les conceptions destinées à la production, nous avons répertorié les neuf erreurs les plus courantes en matière de conception de tôlerie, ainsi que les règles de fabrication standard permettant de les éviter.
En bref : les 9 erreurs à éviter en matière de conception pour la fabrication (DFM) de pièces en tôle
- Erreur n° 1 : Placement de trous et de découpes à l'intérieur de la zone de déformation due au pliage.
- Erreur n° 2 : Définition de plusieurs rayons de courbure intérieurs sur une même pièce.
- Erreur n° 3 : Non-prise en compte du jeu des outils de la presse plieuse pour les plis complexes.
- Erreur n° 4 : Recourir à des gabarits de soudage complexes plutôt qu'à une conception à languettes et fentes.
- Erreur n° 5 : Omettre les dégagements de courbure au niveau des brides qui se croisent.
- Erreur n° 6 : Se fier aux facteurs K par défaut de la CAO sans vérifier les caractéristiques des matériaux.
- Erreur n° 7 : Ne pas tenir compte de l'épaisseur du revêtement de surface dans les ajustements avec jeu.
- Erreur n° 8 : Pliage parallèle au sens du grain du matériau.
- Erreur n° 9 : Conception de grands conteneurs creux permettant d'augmenter le volume d'expédition.
1. Emplacement des trous et des découpes à l'intérieur de la zone de déformation
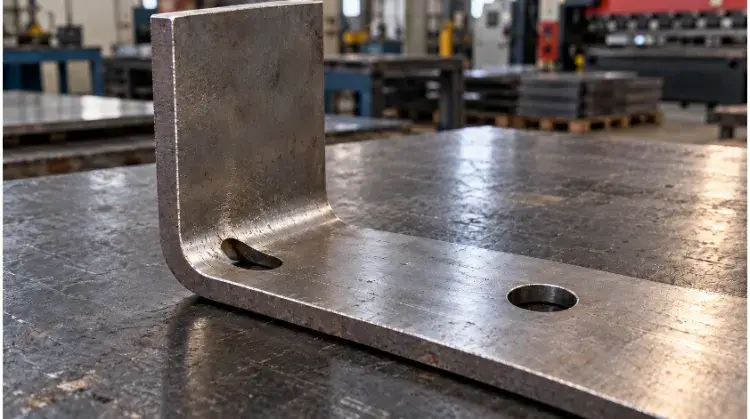
Lorsqu’une tôle est pliée sur une presse plieuse, le matériau situant juste à côté de la ligne de pliage subit une déformation plastique. Le rayon intérieur se comprime, tandis que le rayon extérieur s’étire. Si un trou, une fente ou une découpe se trouve dans cette zone de déformation, les contraintes mécaniques vont déformer cet élément — transformant généralement un trou rond en un trou ovale.
Dans ce cas, la pièce échouera généralement au contrôle qualité à la réception, car les éléments de fixation ne s'emboîteront pas correctement, ce qui entraînera un désalignement lors de l'assemblage final.
Par exemple, si vous travaillez avec de l'aluminium de 2 mm d'épaisseur et un 2 mm rayon de courbure, le bord de tout trou doit se trouver à au moins 7 mm du début du pli. Si des contraintes de conception imposent qu'un élément soit plus proche, le fabricant devra percer ou découpe laser le perçage, qui constitue une opération secondaire après le formage. Cela garantit la précision, mais allonge la durée du cycle de fabrication.
2. Définition de plusieurs rayons de courbure intérieurs sur une même pièce
Les logiciels de CAO permettent aux concepteurs d'attribuer facilement différents rayons de courbure aux différentes brides d'une même pièce. Si cela peut répondre à des contraintes liées à des composants internes spécifiques ou à des préférences esthétiques, cela a un impact direct sur l'efficacité de la production et le prix unitaire.
Les opérateurs de presses plieuses s'appuient sur des combinaisons d'outillage spécifiques — un poinçon et une matrice en V — pour obtenir un rayon donné. Si une seule pièce nécessite trois rayons intérieurs différents, l'opérateur doit arrêter la machine, changer l'outillage lourd et effectuer trois essais de pliage distincts. Un seul changement d’outillage peut ajouter 15 à 20 minutes au temps de mise en place. Si l’on multiplie ce temps par le nombre de séries de production, cela réduit le rendement de la machine et augmente les coûts de main-d’œuvre.
Pour garantir une production efficace et rentable, la pratique courante consiste à définir un rayon de courbure intérieur unique et uniforme sur l'ensemble de la pièce. Un rayon par défaut égal à l'épaisseur du matériau (1T) est structurellement stable et convient bien à la plupart des matériaux ductiles, notamment l'acier laminé à froid et l'aluminium 5052. Pour les matériaux plus durs comme l'acier inoxydable 304, un rayon compris entre 1,5T et 2T est généralement recommandé afin d'éviter la formation de fissures superficielles.
3. Ne pas tenir compte du jeu des outils de la presse plieuse (le piège du « pli en Z »)
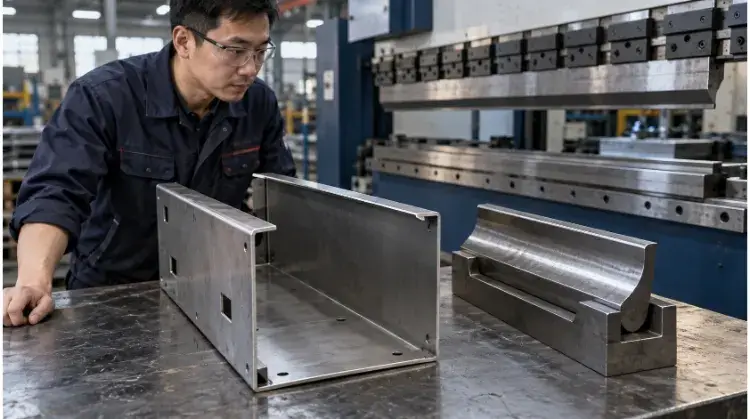
Une erreur courante dans la conception de pièces en tôle consiste à oublier que celles-ci sont formées à l'aide de machines physiques. Alors que les logiciels de CAO permettent de plier la tôle sans difficulté pour obtenir des profilés en U serrés et profonds ou des plis en Z compacts, l'atelier a besoin d'un dégagement physique pour l'outillage de la presse plieuse.
Lorsqu’un profilé profond est formé, la bride préalablement pliée peut facilement heurter le poinçon supérieur lors de la séquence de pliage suivante. Les poinçons droits standard ne peuvent tout simplement pas atteindre l’intérieur des profilés profonds. Pour réaliser un pli serré, il faut souvent recourir à un outillage sur mesure de type « col de cygne », ce qui entraîne immédiatement des coûts de mise en place imprévus et allonge vos délais de livraison de plusieurs semaines.
Si la pièce ne peut pas s'adapter physiquement autour de l'outillage, l'opérateur de la machine ne pourra pas réaliser le pliage. Il convient de toujours tenir compte, lors de la conception, des dimensions physiques des outils standard des presses plieuses.
4. Privilégier les gabarits de soudage plutôt que la conception de type « languette et rainure »
Assemblage traditionnel de tôles consiste souvent à assembler deux plaques plates à un angle de 90 degrés à l'aide de soudage. Pour garantir un alignement perpendiculaire précis et respecter les tolérances, les fabricants doivent construire des gabarits de soudage sur mesure. La conception et l'étalonnage de ces gabarits entraînent des coûts supplémentaires importants et allongent les temps de cycle, en particulier pour les petites séries.
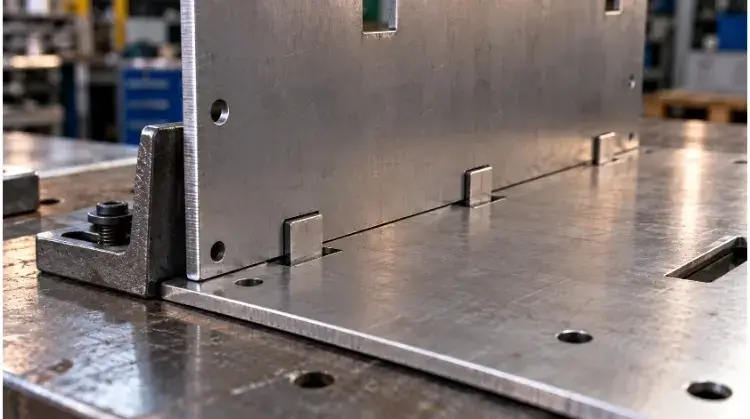
Une approche bien plus efficace consiste à intégrer directement des éléments d'auto-fixation dans le plan de découpe lors de l'étape de découpe au laser. En concevant des languettes et des fentes asymétriques qui s'emboîtent, vous créez un assemblage « Poka-Yoke » (à sécurité intégrée).
La découpeuse laser offrant naturellement une grande précision, les languettes et les fentes s'emboîtent parfaitement. Il devient physiquement impossible pour un soudeur d'assembler les pièces à l'envers. Cette méthode permet d'éliminer les coûts liés aux gabarits et de réduire les temps de cycle de soudage jusqu'à 50%, ce qui la rend très rentable à grande échelle.
5. Absence de dégagements de courbure au niveau des brides qui se croisent
Lorsque deux rebords pliés se rejoignent à un angle — comme sur un boîtier électronique —, le métal a besoin d'espace pour se déformer. Si un concepteur tente de plier ces bords adjacents sans retirer de matière au niveau de l'intersection, le métal s'étirera et se déchirera de manière imprévisible.
Ces micro-déchirures et ces coins froissés ne constituent pas seulement des problèmes esthétiques ou des goulots d'étranglement au niveau de l'assemblage. Ils laissent apparaître le métal nu, compromettent les revêtements protecteurs tels que le zingage et deviennent des points de défaillance majeurs favorisant l'apparition de rouille et de corrosion sur le terrain.
L'ajout de ces petites découpes en relief, circulaires ou rectangulaires, dans le fichier CAO ne prend que quelques secondes, mais garantit des angles nets et solides sur le plan structurel, qui satisfont aux contrôles qualité.
6. Se fier aveuglément aux facteurs K par défaut de la CAO
Les Facteur K Il s'agit d'un rapport mathématique qui permet de calculer dans quelle mesure une tôle donnée s'étire lorsqu'elle est pliée. Ce paramètre est essentiel pour générer un dépliage précis. De nombreux ingénieurs laissent leur logiciel de CAO réglé sur le facteur K par défaut (généralement autour de 0,44 pour l'acier doux), quel que soit le matériau qu'ils utilisent réellement.
Les propriétés d'allongement physique de l'aluminium 5052, de l'acier inoxydable 304 et de l'acier laminé à froid sont toutes différentes. Si le logiciel utilise un facteur K incorrect, la découpeuse laser produira un gabarit plat présentant un léger écart. Une fois pliées, les pièces ne respecteront jamais les tolérances dimensionnelles requises.
Au lieu d'estimer le facteur K, fournissez-nous un modèle 3D précis avec des tolérances finales clairement définies. Chez TZR, nos ingénieurs calculent la déduction de pliage exacte en fonction du lot de matériau spécifique, du sens du grain et de l'outillage de presse plieuse précis que nous utiliserons pour votre série. Cela garantit la précision dimensionnelle de vos pièces dès la toute première pièce.
7. Ne pas tenir compte de l'épaisseur du revêtement dans le calcul des jeux
Un modèle CAO représente le métal nu, mais les pièces physiques nécessitent presque toujours un finition de surface avant l'assemblage final. Une erreur courante consiste à concevoir des ajustements avec jeu parfait pour les pièces de quincaillerie, les mécanismes mobiles ou les pièces d'accouplement sans tenir compte de l'épaisseur physique du revêtement final.
Revêtement en poudre standard ajoute entre 0,06 mm et 0,12 mm de matière par surface. Si vous concevez un trou destiné à accueillir un écrou PEM à ajustement serré, cette épaisseur supplémentaire empêchera la pièce de s'emboîter correctement. Les languettes coulissantes ou les charnières conçues avec une tolérance nulle se bloqueront complètement une fois la peinture appliquée.
Le décapage manuel du revêtement en poudre ne se contente pas d'augmenter les coûts de main-d'œuvre : il compromet la finition protectrice et met à nu le métal, ce qui entraîne un risque immédiat de rouille et de corrosion au niveau de vos éléments de fixation.
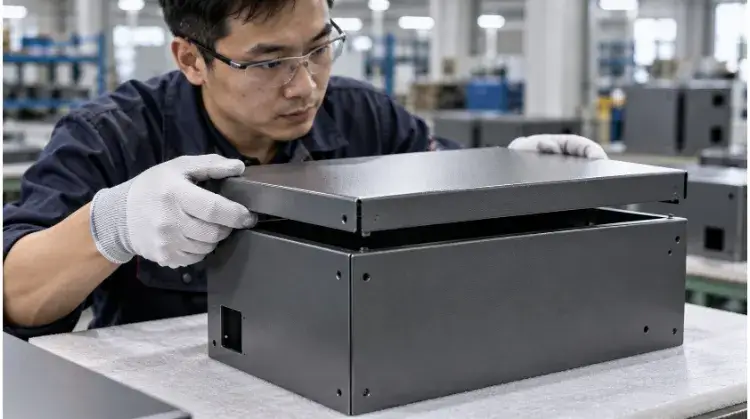
8. Cintrage parallèle au sens du fil du matériau
La tôle est fabriquée en faisant passer la matière première dans des laminoirs à forte pression. Ce procédé allonge la structure cristalline du métal, créant ainsi un sens de grain bien défini, tout comme le grain que l'on observe dans un morceau de bois.
Si vous concevez une pièce dont la ligne de pliage est parallèle à ce sens du grain, la presse plieuse force le métal à se rompre le long de ses limites structurelles les plus faibles. Cela provoque systématiquement un « effet peau d'orange » ou de graves microfissures le long du rayon extérieur, en particulier dans les matériaux plus durs comme l'acier inoxydable 304 ou l'aluminium 6061-T6.
Les modestes économies réalisées au départ grâce à une meilleure utilisation des matières premières sont immédiatement réduites à néant lorsqu'un lot de pièces se fissure sur la presse plieuse et doit être mis au rebut.
9. Conception de grandes formes creuses transportant de l’« air »
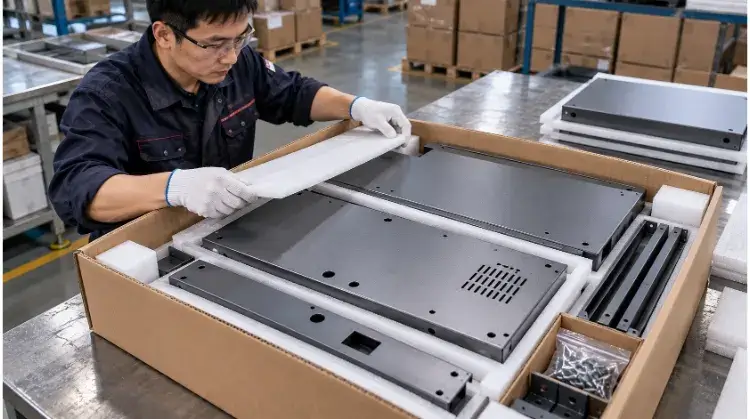
Les responsables des achats savent que le coût de fabrication n'est qu'un élément parmi d'autres ; c'est la logistique internationale qui détermine le coût final à l'arrivée. Une erreur de conception courante dans le domaine des équipements industriels consiste à concevoir de grands boîtiers sous la forme de structures monocoques massives et entièrement soudées.
Les assemblages volumineux et creux présentent une très mauvaise efficacité d'empilage. Ils ne peuvent pas être empilés de manière compacte à l'intérieur d'un conteneur de fret maritime. Lorsque vous expédiez ces composants, vous payez des tarifs de fret très élevés pour transporter de l'air.
En plus de réduire considérablement les coûts de transport, l'emballage à plat de vos composants en tôle permet de ramener le risque de dommages liés au transport à pratiquement zéro.
Prêt à fabriquer vos pièces en tôle ? Une vérification rapide dès maintenant permet d'éviter des retouches coûteuses par la suite. Envoyez vos fichiers STEP ou DXF à l'équipe d'ingénierie de TZR. Nous réaliserons une analyse DFM complète, identifierons les éventuels problèmes de fabrication et vous enverrons un devis entièrement optimisé dans les 24 heures.