
 Russian
 English
 Spanish
 German
 Italian
 French

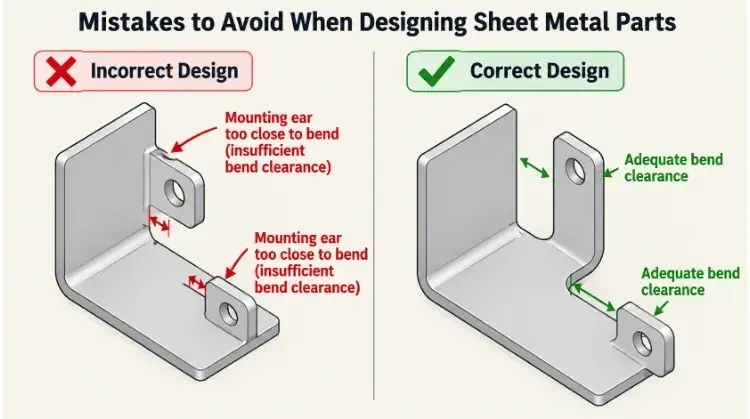
Деталь из листового металла, которая идеально работает в сборке CAD, не всегда выдерживает обработку на листогибочном прессе. Это несоответствие между цифровым моделированием и физическим изготовлением является частой причиной задержек в производстве, высокого процента брака и непредвиденного превышения затрат.
В компании TZR наша команда инженеров ежемесячно анализирует сотни индивидуальных чертежей изделий из листового металла. Мы постоянно сталкиваемся с типичными проблемами, связанными с технологичностью конструкции (DFM), которые требуют доработки до начала производства. Исправление проблемы с зазором в CAD занимает считанные минуты, но обнаружение её во время проверки первого изделия (FAI) приводит к потере материала, необходимости новой настройки оборудования и задержкам в графике.
Чтобы помочь инженерным и закупочным подразделениям оптимизировать конструкции для производственного цеха, мы составили перечень девяти наиболее распространенных ошибок при проектировании изделий из листового металла, а также стандартных правил производства, позволяющих их избежать.
Краткое содержание: 9 ошибок при проектировании металлоизделий (DFM), которых следует избегать
- Ошибка 1: Размещение отверстий и вырезов внутри зоны деформации при гибке.
- Ошибка № 2: Указание нескольких радиусов внутренних изгибов на одной детали.
- Ошибка № 3: Игнорирование зазора инструмента на листогибочном прессе при выполнении сложных сгибов.
- Ошибка № 4: Использование сложных сварочных приспособлений вместо конструкции с выступками и пазами.
- Ошибка № 5: Отказ от применения радиусов сгиба на пересекающихся фланцах.
- Ошибка № 6: Доверие к коэффициентам K, заданным по умолчанию в САПР, без проверки характеристик материала.
- Ошибка № 7: Неучёт толщины поверхностного покрытия при расчёте зазоров.
- Ошибка № 8: Гибка, параллельная структуре зерна материала.
- Ошибка № 9: Разработка крупных полых корпусов, увеличивающих объем груза при транспортировке.
1. Размещение отверстий и вырезов внутри зоны деформации
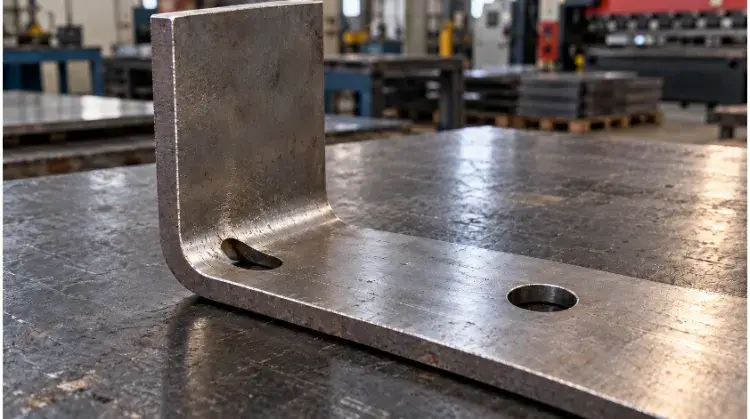
При формовке листового металла на листогибочном прессе материал, непосредственно прилегающий к линии сгиба, подвергается пластической деформации. Внутренний радиус сжимается, а внешний — растягивается. Если в пределах этой зоны деформации находится отверстие, прорезь или вырез, механическое напряжение приводит к деформации этого элемента — как правило, круглое отверстие принимает овальную форму.
В таком случае деталь, как правило, не проходит входной контроль качества, поскольку крепежные элементы не будут правильно закреплены, что приведет к несоосности при окончательной сборке.
Например, если вы работаете с алюминием толщиной 2 мм и 2 мм радиус изгиба, край любого отверстия должен находиться на расстоянии не менее 7 мм от начала изгиба. Если конструктивные ограничения требуют, чтобы элемент располагался ближе, производителю необходимо будет просверлить или лазерная резка отверстие в качестве дополнительной операции после формовки. Это обеспечивает точность, но увеличивает продолжительность производственного цикла.
2. Задание нескольких радиусов внутренних изгибов для одной детали
Программное обеспечение CAD позволяет конструкторам легко назначать разные радиусы изгиба различным фланцам одной и той же детали. Хотя это может учитывать особенности конкретных внутренних компонентов или эстетические предпочтения, оно напрямую влияет на эффективность производства и себестоимость единицы продукции.
Операторы гибочных прессов используют определённые комбинации инструментов — пуансон и V-образную матрицу — для формирования заданного радиуса. Если для изготовления одной детали требуется три разных внутренних радиуса, оператору приходится останавливать станок, менять тяжёлый инструмент и трижды выполнять пробные гибки. Одна смена инструмента может увеличить время наладки на 15–20 минут. Умножение этого времени на весь производственный цикл снижает производительность станка и увеличивает затраты на рабочую силу.
Для обеспечения эффективности и рентабельности производства принято устанавливать единый, одинаковый радиус внутреннего изгиба по всей длине детали. Радиус по умолчанию, равный толщине материала (1T), обеспечивает конструктивную устойчивость и хорошо подходит для большинства пластичных материалов, включая холоднокатаную сталь и алюминий марки 5052. Для более твёрдых материалов, таких как нержавеющая сталь марки 304, обычно рекомендуется радиус от 1,5T до 2T, чтобы предотвратить появление поверхностных трещин.
3. Неучёт зазора в инструменте гибочного пресса (ловушка «Z-образного изгиба»)
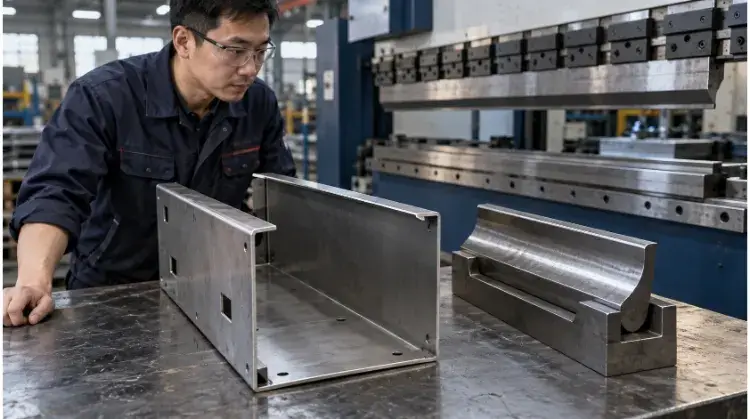
Распространенной проблемой при проектировании изделий из листового металла является то, что забывают о том, что детали формуются с помощью реального оборудования. Хотя программное обеспечение CAD позволяет без проблем сгибать металл в узкие и глубокие U-образные профили или выполнять компактные Z-образные изгибы, на производстве требуется физический зазор для инструмента гибочного пресса.
При формовке глубокого профиля ранее согнутый фланец может легко удариться о верхний пуансон во время следующего цикла гибки. Стандартные прямые пуансоны просто не могут проникнуть внутрь глубоких профилей. Для выполнения узкого изгиба часто требуется специальный инструмент типа «гусиная шея», что сразу же приводит к непредвиденным затратам на настройку и увеличивает срок изготовления на несколько недель.
Если деталь физически не помещается вокруг инструмента, оператор станка не сможет выполнить гибку. При проектировании всегда следует учитывать габаритные размеры стандартных инструментов для гибочных прессов.
4. Использование сварочных приспособлений вместо конструкции типа «выступ и паз»
Традиционная сборка из листового металла часто заключается в соединении двух плоских пластин под углом 90 градусов с помощью сварка. Для обеспечения точного перпендикулярного выравнивания и соблюдения допусков производителям приходится изготавливать специальные сварочные приспособления. Проектирование и калибровка таких приспособлений значительно увеличивают затраты и удлиняют время цикла, особенно при мелкосерийном производстве.
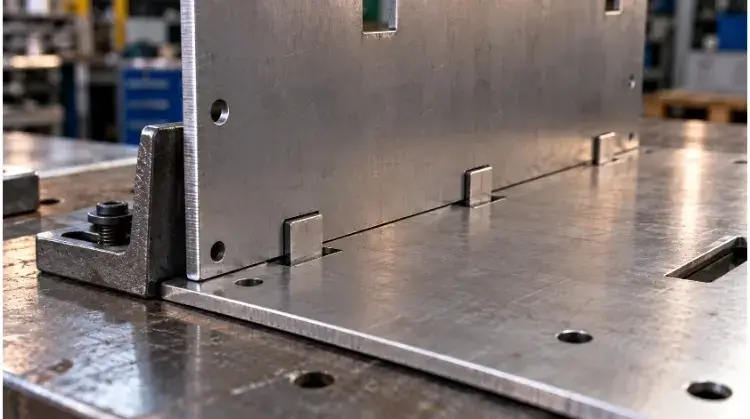
Гораздо более эффективный подход заключается в интеграции элементов самофиксации непосредственно в развертку на этапе лазерной резки. Разработав асимметричные взаимозацепляющиеся выступы и пазы, вы создадите сборку по принципу «Пока-Йоке» (защита от ошибок).
Поскольку лазерный резак, как правило, обеспечивает высокую точность, выступы и пазы идеально совпадают. Сварщику становится физически невозможно собрать детали в неправильном порядке. Данный метод позволяет исключить затраты на изготовление приспособлений и сократить время цикла сварки до 50%, что делает его весьма экономически выгодным при серийном производстве.
5. Отказ от использования углублений для сгиба на пересекающихся фланцах
Когда два согнутых фланца соединяются в углу — например, на корпусе электронного устройства — металлу требуется пространство для деформации. Если конструктор попытается согнуть эти смежные кромки, не удалив материал в месте пересечения, металл растянется и разорвется непредсказуемым образом.
Эти микроразрывы и помятые углы — не просто косметические недостатки или препятствия в процессе сборки. Они обнажают металл, нарушают целостность защитных покрытий, таких как цинковое покрытие, и становятся основными местами возникновения ржавчины и коррозии в условиях эксплуатации.
Добавление этих небольших круглых или прямоугольных рельефных вырезов в файл CAD занимает считанные секунды, но гарантирует получение аккуратных и конструктивно прочных углов, которые проходят контроль качества.
6. Слепое доверие к коэффициентам K, заданным по умолчанию в САПР
Сайт Коэффициент K — это математический коэффициент, позволяющий рассчитать степень растяжения конкретного листа металла при гибке. Он имеет решающее значение для создания точной развертки. Многие инженеры оставляют в своих программах CAD коэффициент K по умолчанию (обычно около 0,44 для мягкой стали), независимо от того, какой материал они фактически используют.
Характеристики физического удлинения алюминия марки 5052, нержавеющей стали марки 304 и холоднокатаной стали различаются. Если в программном обеспечении используется неверный коэффициент K, лазерный резак изготовит плоскую заготовку с небольшими отклонениями. После гибки конечные размеры будут систематически не соответствовать требованиям контроля габаритов.
Вместо того чтобы гадать о значении коэффициента K, предоставьте чистую 3D-модель с четко указанными конечными допусками. В компании TZR наши инженеры рассчитывают точное значение усадки при гибке с учетом конкретной партии материала, направления кристаллической решетки и точного набора инструментов для гибочного пресса, который мы будем использовать для вашего заказа. Это гарантирует точность размеров ваших деталей уже с самого первого экземпляра.
7. Неучёт толщины покрытия при расчёте зазоров
CAD-модель представляет собой «голый металл», однако для изготовления реальных деталей почти всегда требуется отделка поверхности перед окончательной сборкой. Часто допускается следующая ошибка: при проектировании идеальных зазоров для крепежа, подвижных механизмов или сопрягаемых деталей не учитывается фактическая толщина конечного покрытия.
Стандартное порошковое покрытие увеличивает толщину материала на 0,06–0,12 мм на каждую поверхность. Если вы проектируете отверстие для гайки PEM с плотной прессовой посадкой, эта дополнительная толщина не позволит крепежу правильно зафиксироваться. Скользящие выступы или шарниры, спроектированные с нулевым допуском, полностью заклинят после нанесения краски.
Ручное счищание порошкового покрытия не только увеличивает затраты на рабочую силу, но и нарушает целостность защитного слоя, обнажая металл, что создает непосредственную угрозу появления ржавчины и коррозии вокруг крепежных элементов.
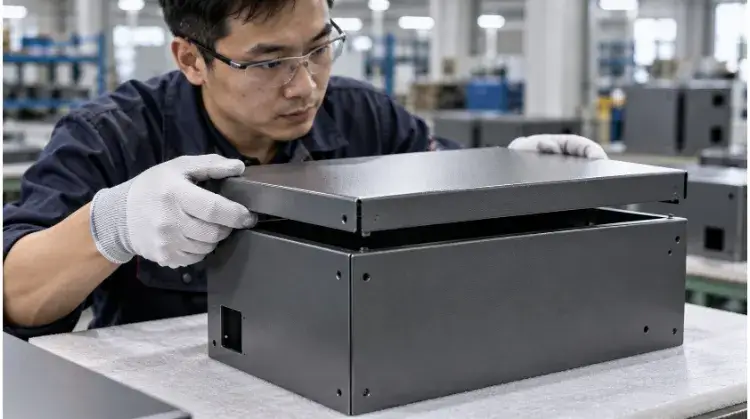
8. Гибка параллельно направлению волокон материала
Листовой металл изготавливают путём прокатки сырья на мощных прокатных станах. В ходе этого процесса кристаллическая структура металла удлиняется, в результате чего возникает чёткое направление кристаллитов — подобно тому, как это наблюдается в куске дерева.
Если вы проектируете деталь, в которой линия сгиба проходит параллельно этому направлению волокон, гибочный пресс заставляет металл разрываться вдоль его самых слабых структурных границ. Это часто приводит к появлению «апельсиновой корки» или серьезных микротрещин вдоль внешнего радиуса, особенно в более твердых материалах, таких как нержавеющая сталь 304 или алюминий 6061-T6.
Незначительная первоначальная экономия за счет более эффективного использования сырья мгновенно сводится на нет, когда партия деталей трескается на листогибочном прессе и её приходится списать.
9. Проектирование крупных полых конструкций, в которых транспортируется «воздух»
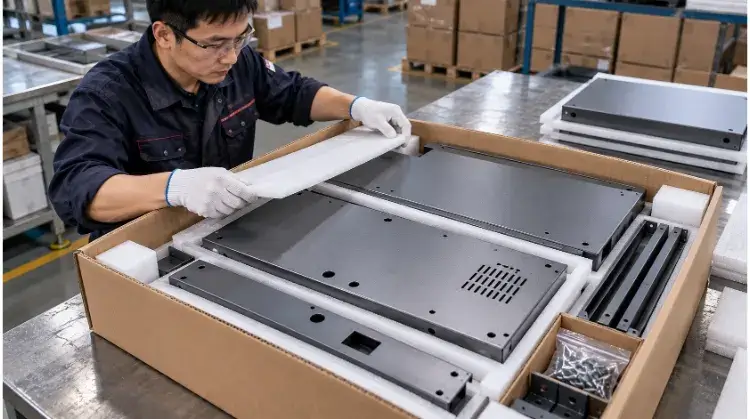
Менеджеры по закупкам знают, что себестоимость производства — это лишь одна из составляющих; окончательную стоимость с учетом доставки определяет международная логистика. Распространенной ошибкой при проектировании промышленного оборудования является создание крупных корпусов в виде массивных, полностью сварных моноблочных конструкций.
Крупные полые узлы характеризуются крайне низкой эффективностью укладки. Их невозможно плотно уложить в морской грузовой контейнер. При отправке таких узлов вы платите завышенные тарифы за перевозку пустого пространства.
Помимо значительного снижения транспортных расходов, упаковка деталей из листового металла в плоской форме позволяет практически довести риск повреждения при транспортировке до нуля.
Готовы к изготовлению деталей из листового металла? Быстрая проверка сейчас позволит избежать дорогостоящей доработки в будущем. Отправьте свои файлы в формате STEP или DXF инженерной команде компании TZR. Мы проведем всесторонний анализ технологичности (DFM), выявим потенциальные проблемы при производстве и в течение 24 часов вышлем вам полностью оптимизированное ценовое предложение.