
 Spanish
 English
 German
 Russian
 Italian
 French

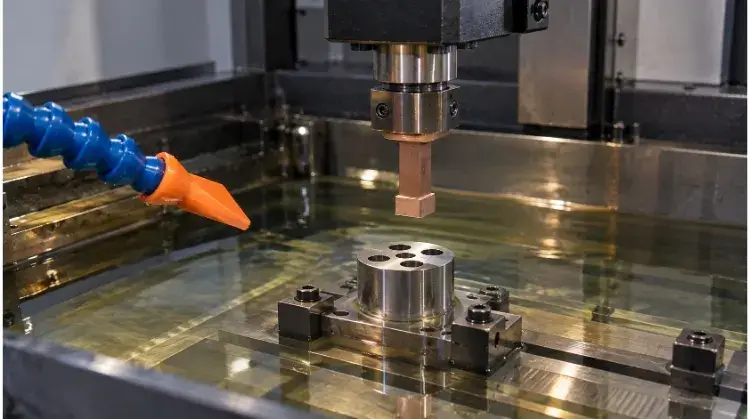
El mecanizado por descarga eléctrica (EDM) con electrodo de inmersión es un proceso de fabricación sin contacto que utiliza chispas eléctricas controladas entre un electrodo con forma y una pieza de trabajo conductora para erosionar el material. Se utiliza principalmente para mecanizar cavidades ciegas complejas, esquinas internas afiladas y metales endurecidos que el fresado CNC tradicional no puede procesar.
Sin embargo, dado que se basa en la erosión térmica en lugar del corte físico, funciona mucho más lentamente que el mecanizado convencional. Para los ingenieros y los equipos de compras, el reto no consiste solo en comprender cómo funcionan las chispas, sino en saber cuándo una geometría compleja justifica los tiempos de ciclo más largos y los costes de las herramientas de electrodo a medida.
Antes de evaluar los límites de tolerancia o las estructuras de costes, consulta la tabla de referencia rápida que figura a continuación para comprobar si tu componente realmente requiere este proceso.
| Requisitos de la funcionalidad | Proceso principal de evaluación |
| Cavidades abiertas y de fácil acceso | Fresado CNC |
| Perfiles pasantes o orificios pasantes irregulares | Electroerosión por hilo |
| Cavidades ciegas complejas en materiales endurecidos | Electroerosión por penetración |
| Zonas en su mayoría accesibles, con algunos detalles aislados a los que cuesta llegar | Fresado CNC + Electroerosión por penetración |
Cómo se crean las cavidades mediante electroerosión por penetración sin contacto de corte
Para especificar las tolerancias y gestionar los costes, es necesario comprender cómo se forma realmente la cavidad. El proceso se basa íntegramente en la erosión térmica, lo que significa que la herramienta y la pieza nunca entran en contacto físico.
Electrodos perfilados
La geometría básica de la cavidad viene determinada por el electrodo. A medida que la máquina baja el electrodo hacia la pieza de trabajo, su forma inversa se transfiere al metal.
Los materiales más habituales para los electrodos son el grafito y el cobre. El grafito suele ser más rápido de mecanizar y resiste bien el calor, lo que lo convierte en el material estándar para la mayoría de las aplicaciones de mecanizado. El cobre, por su parte, se desgasta de forma más predecible y proporciona acabados superficiales más finos.
Aislamiento de chispa
La eliminación de material se produce mediante miles de chispas controladas por segundo. Un servomecanismo mantiene una distancia precisa —normalmente entre 0,01 mm y 0,1 mm— entre el electrodo y la pieza de trabajo.
Dado que las chispas deben atravesar este espacio para vaporizar el metal, la cavidad resultante es siempre ligeramente mayor que el propio electrodo. Para compensar este sobredimensionamiento, los ingenieros deben mecanizar los electrodos con unas dimensiones inferiores a las necesarias, de modo que la cavidad final se ajuste a las dimensiones de la impresión.
Fluido dieléctrico
Todo el proceso se lleva a cabo sumergido en un fluido dieléctrico, normalmente un aceite de hidrocarburos. Este fluido actúa como aislante hasta que se alcanza el umbral exacto de tensión, enfría la pieza de trabajo y elimina las partículas de metal vaporizadas.
Aunque el proceso no aplica ninguna fuerza mecánica de corte, la eliminación de material se basa en un calor intenso y localizado. Esta acción térmica altera la microestructura de la superficie mecanizada, dejando una capa de recocido dura y quebradiza (capa blanca) y una zona afectada por el calor (HAZ). Si la pieza está sometida a una elevada tensión de fatiga, esta capa suele requerir un control o su eliminación mediante pulido posterior o grabado químico.
Elige Sinker EDM para disfrutar de las prestaciones adecuadas
La decisión de utilizar el electroerosionado por penetración debe basarse en la necesidad geométrica y en las características del material, más que en una mera preferencia. Se trata de un proceso lento, por lo que suele reservarse para elementos que el mecanizado convencional no puede procesar de forma eficiente.
Geometría de la cavidad
El electroerosionado por penetración (EDM) resulta adecuado para elementos que limitan el acceso de la herramienta de fresado. Entre sus aplicaciones típicas se incluyen las nervaduras delgadas en moldes de inyección, los radios de las esquinas internas inferiores a 0,5 mm y las cavidades ciegas profundas en las que la relación longitud-diámetro (L/D) supera 10:1.
Sin embargo, el proceso sigue teniendo estrictos límites geométricos, ya que el electrodo debe disponer de una trayectoria lineal despejada para entrar y salir de la pieza de trabajo. Además, si una cavidad es demasiado profunda y estrecha, el lavado se ve restringido. Las partículas erosionadas se acumulan y la chispa se desestabiliza, lo que provoca variaciones dimensionales.
Estado del material
El único requisito material estricto para el electroerosionado (EDM) es la conductividad eléctrica. Este proceso mecaniza aceros para herramientas endurecidos, titanio y carburo exactamente de la misma manera que mecaniza metales más blandos.
Esto permite a los fabricantes someter los componentes a un tratamiento térmico completo (por ejemplo, hasta más de 50 HRC) antes de mecanizar las características finales. El mecanizado en estado endurecido elimina por completo el riesgo de deformación o alteración dimensional provocadas por los ciclos térmicos del proceso de endurecimiento.
Selección de procesos
Elegir entre el electroerosionado por penetración, electroerosión por hiloy Fresado CNCg suele depender del acceso y del tiempo de ciclo. El electroerosionado por hilo es el método habitual para los orificios pasantes, mientras que el fresado CNC sigue siendo el método más rentable para la eliminación de material a granel.
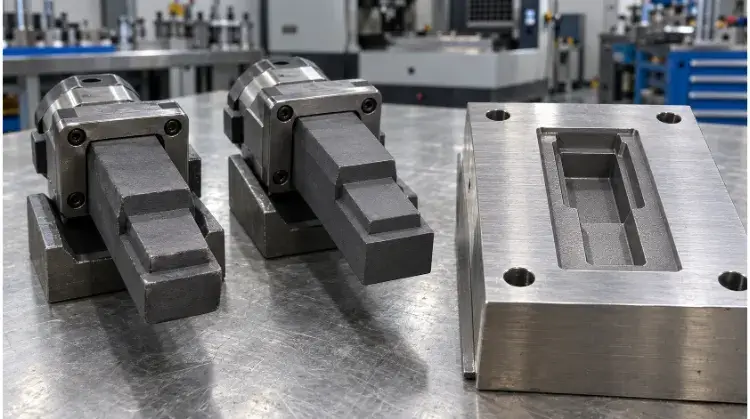
En la práctica, estos métodos suelen combinarse. En el caso de un inserto de molde complejo, un proceso de fabricación estándar consiste en realizar el desbaste y el acabado de las zonas abiertas accesibles con una fresadora CNC, someter el bloque de acero a un tratamiento térmico y, a continuación, utilizar la electroerosión por penetración únicamente en las esquinas profundas y las nervaduras delgadas a las que no pueden llegar las herramientas de fresado.
Diseño de cavidades para el acceso y el control dimensional
Incluso cuando un elemento requiere electroerosión por penetración, su diseño influye en gran medida en el coste final y en la precisión dimensional. A menudo, una ligera modificación de la geometría puede eliminar la necesidad de recurrir a estrategias complejas de electrodo.
Acceso al electrodo
El electroerrosión por penetración funciona principalmente en un eje lineal (normalmente el eje Z). El electrodo de grafito o cobre debe poder penetrar en la pieza de trabajo y retirarse sin que se produzcan interferencias físicas.
Cuando un diseño incluye socavados, elementos en las paredes laterales o zonas obstruidas, resulta imposible realizar una única penetración recta. Estas geometrías obligan al proveedor a utilizar electrodos divididos, capacidades de electroerosión multieje o múltiples configuraciones de la pieza de trabajo, lo que aumenta directamente los costes de utillaje y los plazos de entrega.
Profundidad y lavado
Un proceso de electroerosión estable depende de la eliminación continua de los residuos vaporizados del espacio de chispa. En cavidades profundas y estrechas o en ranuras ciegas, el líquido dieléctrico nuevo tiene dificultades para llegar hasta el fondo y las partículas erosionadas quedan atrapadas.
Los residuos atrapados provocan chispas secundarias a lo largo de las paredes de la cavidad. Esto desestabiliza el proceso, lo que da lugar a cavidades con forma de «campana» en lugar de paredes rectas. Para evitarlo en ranuras profundas, la máquina debe realizar frecuentes ciclos de picoteo (ciclos de salto) para bombear físicamente el fluido en el hueco, lo que aumenta drásticamente el tiempo total de mecanizado.
Esquinas y desgaste
Las chispas eléctricas erosionan de forma natural primero las puntas más afiladas de un electrodo. Debido a esta erosión localizada índice de desgaste de los electrodos, es físicamente imposible mecanizar una esquina interna con radio cero real mediante electroerosión por penetración.
Para mantener tolerancias estrictas en los contornos afilados, los proveedores deben dividir el trabajo. Un electrodo de desbaste elimina la mayor parte del material, mientras que uno o varios electrodos de acabado pulen las esquinas. Relajar el radio interno en las esquinas no críticas (por ejemplo, permitiendo un radio de entre R0,1 y R0,2 mm) reduce significativamente el número de electrodos de acabado necesarios, lo que reduce tanto los costes de herramientas como el tiempo de mecanizado.
Especificar las tolerancias y la calidad de la superficie antes del mecanizado
Durante la fase de inspección suele producirse un desajuste entre las expectativas de ingeniería y los resultados que ofrece la fábrica. Los objetivos de calidad deben redactarse como requisitos aplicables y cuantificables antes de que comience el mecanizado.
Tolerancias dimensionales
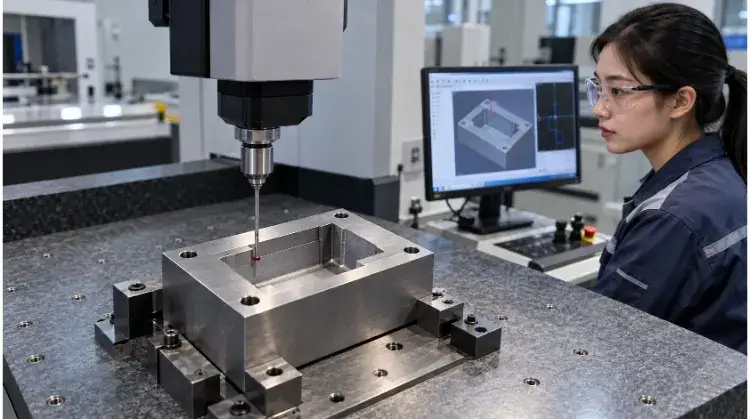
La precisión en el electroerosionado depende en gran medida de cómo se fija y se mide la pieza. Los planos técnicos deben definir claramente los puntos de referencia de inspección para CMM (máquina de medición por coordenadas) verificación y separar explícitamente las tolerancias relativas a la anchura, la profundidad y la posición real de la cavidad.
También es fundamental especificar la fase exacta en la que se verificarán las dimensiones. Si una cavidad requiere un pulido manual tras el electroerosionado para eliminar la capa de rebabe, la inspección dimensional debe tener claramente en cuenta el material eliminado durante esa operación secundaria.
Rugosidad superficial
El electroerosionado por hundimiento deja una textura mate distintiva y uniforme, formada por cráteres microscópicos superpuestos. Una pasada de desbaste de alta energía deja una superficie muy picada, mientras que las pasadas de acabado con bajo amperaje permiten conseguir un acabado muy fino y liso.
Conseguir una baja rugosidad superficial aumenta directamente la duración del ciclo de electroerosión, ya que requiere miles de chispas más lentas y de baja energía. Para controlar los costes, especifique acabados finos (p. ej., VDI 12 / Ra 0,4 µm) únicamente en superficies funcionales —como caras de sellado o cavidades de molde— y permiten obtener acabados estándar de electroerosión en bruto (p. ej., VDI 30 / Ra 3,2 µm) en las distancias de seguridad no críticas.
Integridad de la superficie
La naturaleza térmica del electroerosión da lugar a una capa de refundición (capa blanca), una zona afectada por el calor (HAZ) y posibles microfisuras en la superficie mecanizada.
Un valor bajo de rugosidad superficial no garantiza que la integridad de la superficie sea aceptable. En el caso de componentes sometidos a grandes esfuerzos en aplicaciones aeroespaciales o médicas, los ingenieros deben limitar de forma explícita la profundidad aceptable de la capa de refundición y definir los métodos de verificación necesarios, como los cortes transversales metalúrgicos o los registros de grabado químico.
Comprender qué factores influyen en el coste y el plazo de entrega de la fabricación por electroerosión (EDM)
Los equipos de compras suelen sorprenderse por el coste del electroerosionado por penetración. Comprender cómo se estructuran estos costes ayuda a identificar en qué aspectos del diseño se pueden lograr los mayores ahorros mediante ajustes.
Costes de los electrodos
El mayor coste oculto del electroerosionado por penetración es la fabricación previa necesaria para crear las herramientas. Cada presupuesto incluye el tiempo de ingeniería dedicado al diseño de los electrodos, el tiempo de fresado CNC para cortarlos a partir de grafito o cobre en bruto, y el tiempo de medición con la máquina de coordenadas (CMM) para verificar sus dimensiones antes incluso de que lleguen a la máquina de electroerosionado.
Las cavidades complejas requieren una serie de electrodos —a menudo uno para el desbaste y dos para el acabado—, lo que multiplica el coste de las herramientas. Sin embargo, las fábricas que utilizan sistemas estandarizados de palés de punto cero (como EROWA o System 3R) pueden transferir sin problemas los electrodos entre la fresadora CNC, la máquina de medición por coordenadas (CMM) y la máquina de electroerosión (EDM) en cuestión de segundos, sin necesidad de ajuste manual. Esto reduce drásticamente los costes de preparación y mantiene la precisión en los pedidos repetidos.
Tiempo de mecanizado
El electroerosionado por penetración es, por naturaleza, un proceso lento, y el tiempo de máquina depende en gran medida de la profundidad de la cavidad, las condiciones de lavado y los requisitos de acabado superficial. La eliminación de material en masa y la obtención de un acabado superficial fino (por ejemplo, VDI 12) requieren miles de chispas lentas y de baja energía, lo que alarga los tiempos de ciclo de forma exponencial.
También es importante diferenciar entre el tiempo de ciclo de la máquina y el plazo de entrega del pedido. Aunque una fábrica utilice la fabricación automatizada sin supervisión para que la máquina de electroerosión funcione durante la noche, el plazo de entrega total debe tener en cuenta la fabricación de los electrodos, las colas de espera, los ajustes manuales y el pulido posterior al mecanizado.
Compensaciones en el diseño
A menudo, unos pequeños ajustes en el diseño permiten prescindir de costosos electrodos secundarios. Por ejemplo, aumentar el radio de una esquina interna no crítica de R0,05 mm a R0,2 mm puede hacer que no sea necesario utilizar ningún electrodo de acabado específico.
Del mismo modo, limitar estrictamente los requisitos de rugosidad superficial a las zonas funcionales permite al proveedor mecanizar el resto de la cavidad con ajustes de energía más altos y eficientes. Aunque el ahorro exacto depende de la geometría concreta, relajar las restricciones no funcionales siempre reduce tanto los costes de utillaje como el tiempo de mecanizado.
Prepara los requisitos y comprueba a tu proveedor de EDM
Para obtener un presupuesto preciso y asegurarte de que la fábrica pueda realmente ofrecer la precisión requerida, debes facilitar datos claros y plantear preguntas concretas sobre el proceso.
Requisitos para la cotización
Para elaborar un presupuesto fiable se necesitan tanto un modelo CAD en 3D como un plano en 2D con todas las cotas. El plano en 2D debe indicar explícitamente la dureza del material (por ejemplo, HRC 52), los puntos de referencia para la inspección, las zonas específicas de acabado superficial y cualquier posprocesamiento necesario.
Dejar las tolerancias o los requisitos de acabado superficial abiertos a interpretación obliga al proveedor a hacer suposiciones. La mayoría de los proveedores o bien inflarán el presupuesto para cubrir riesgos desconocidos, o bien propondrán el método más barato y de menor calidad para conseguir el encargo.
Pruebas procesales
Evalúa a un proveedor en función de su estrategia de mecanizado, no solo de su lista de equipos. Pide al equipo de ingeniería que explique la secuencia de electrodos, cómo tienen previsto transferir los puntos de referencia entre el centro de fresado y la máquina de electroerosión, y su plan de lavado para las piezas con cavidades profundas.
Aunque las marcas de máquinas de gama alta (por ejemplo, Makino, GF Machining Solutions) y los cambiadores robóticos de electrodos son indicadores claros de que una instalación cuenta con las capacidades necesarias, no pueden compensar un diseño deficiente de los electrodos ni unas estrategias de lavado inestables.
Plan de aceptación
Acordad exactamente cómo se medirán las características antes de emitir la orden de compra. Las ranuras profundas y estrechas son muy difíciles de inspeccionar, ya que las sondas de rubí estándar de las máquinas de medición por coordenadas (CMM) simplemente no caben en su interior.
El método de medición debe establecerse desde el principio, ya sea utilizando calibres de pasadores a medida o empleando compuestos de moldeo (como ReproRubber) para reproducir la cavidad y medir el molde en un comparador óptico (sistema de visión). Confirma el Inspección del primer artículo (FAI) proceso, definir cómo se gestionarán las desviaciones dimensionales y asegurarse de que el proveedor cuente con un protocolo de comunicación claro en caso de que sea necesario volver a fabricar un electrodo durante la producción.
¿Estás listo para evaluar tu componente? Envía tus modelos 3D y tus planos a nuestro equipo de ingeniería para que realice una revisión exhaustiva del diseño para la fabricación (DFM) y una evaluación del electroerosionado por penetración (EDM).