
 Spanish
 English
 German
 Russian
 Italian
 French

La impresión 3D en acero inoxidable es un proceso de fabricación aditiva que permite crear componentes metálicos capa a capa mediante tecnologías como la fusión por láser en lecho de polvo (LPBF) o la inyección de aglutinante. Se utiliza principalmente para fabricar geometrías complejas, canales de refrigeración conformados y conjuntos consolidados que resultan imposibles de producir mediante el mecanizado CNC tradicional.
Sin embargo, en la planta de producción, la impresión de la forma es solo la primera etapa. Una pieza metálica impresa en 3D rara vez es un producto acabado. La resistencia mecánica final, las tolerancias dimensionales y el acabado superficial de tu componente dependen por completo del método de impresión elegido y de las operaciones posteriores de mecanizado CNC y tratamiento térmico.
Para ayudarte a tomar una decisión práctica en materia de fabricación, esta guía aborda lo que realmente ocurre en la planta de producción. Analizaremos el comportamiento de los aceros 316L y 17-4PH en aplicaciones reales. También veremos los cambios de diseño que debes realizar para evitar que las piezas impresas se deformen.
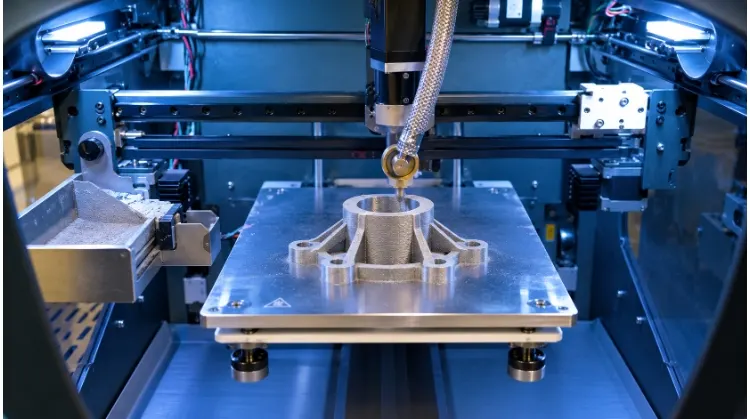
Comparación de los principales procesos de impresión sobre acero inoxidable
El término «impresión 3D en metal» abarca varias tecnologías distintas. Cada una de ellas trata la materia prima y los ciclos térmicos de forma diferente, lo que influye directamente en la densidad de la pieza final, la estructura de costes y las normas de diseño.
Fusión por láser en lecho de polvo (LPBF)
Conocido a menudo como DMLS (sinterización directa por láser de metal) o SLM (fusión selectiva por láser), el LPBF utiliza un láser de alta potencia para fundir de forma selectiva polvo de acero inoxidable en un entorno de gas inerte.
El rápido ciclo de fusión y enfriamiento genera una tensión térmica considerable. Para evitar que las piezas se deformen o se levanten de la placa de impresión, los ingenieros deben diseñar estructuras de soporte rígidas y desechables. Además, dado que la pieza se fabrica dentro de un lecho de polvo suelto, cualquier hueco cerrado o cavidad interna debe contar con orificios de salida específicos que permitan que el polvo atrapado se drene antes del tratamiento térmico.
- Nota de la planta de producción: Es fundamental distinguir entre la resolución teórica de impresión de una máquina y la precisión final de la pieza. La tecnología LPBF permite obtener metal con una densidad casi total, pero la superficie impresa en bruto sigue siendo rugosa (normalmente Ra 5-15 µm). Para ajustes de cojinetes, ranuras de sellado o superficies de acoplamiento precisas, hay que añadir siempre un margen de mecanizado de De 0,5 mm a 1,0 mm al modelo CAD y planificar el fresado CNC secundario.
Impresión por inyección de aglutinante
En lugar de fundir el metal con un láser, la tecnología de inyección de aglutinante utiliza un cabezal de impresión de área amplia para depositar un agente aglutinante líquido sobre el lecho de polvo, formando una pieza «en bruto» frágil. A continuación, esta pieza en bruto se retira del lecho y se introduce en un horno a alta temperatura para sinterizar las partículas metálicas entre sí.
Durante la fase de impresión, el polvo circundante sirve de soporte a la pieza, lo que elimina la necesidad de estructuras de soporte impresas. Sin embargo, durante la fase de sinterización en el horno, el metal se ablanda al acercarse a su punto de fusión, lo que provoca que los salientes sin soporte se comben por la fuerza de la gravedad. Por lo general, se necesitan soportes cerámicos a medida en el horno para evitar la deformación.
- Nota de la planta de producción: El sinterizado en horno da lugar a una estructura isotrópica contracción lineal de aproximadamente 16% a 20% (lo que equivale a una reducción volumétrica superior a 40%). Aunque el software de CAD escala el modelo para compensarlo, los espesores de pared irregulares se contraerán a ritmos diferentes, lo que dificulta el cumplimiento de tolerancias estrictas en piezas de gran tamaño sin un mecanizado secundario.
- Mecanismo de escalado de costes: Dado que el cabezal de impresión deposita el aglutinante en toda la superficie de la plataforma en pasadas uniformes, el tiempo de fabricación depende principalmente de la altura en el eje Z, más que del número de piezas. Al llenar la caja de fabricación de forma compacta (anidamiento), la tecnología de inyección de aglutinante resulta significativamente más rentable para la producción por lotes que los métodos basados en láser.
Extrusión de metal unido
Al igual que en la impresión en plástico FDM estándar, la extrusión de metal ligado fabrica piezas utilizando un filamento de polímero con un alto contenido en polvo de acero inoxidable. Una vez impresa, la pieza en bruto se somete a un proceso de desligado químico o térmico para eliminar la matriz de polímero, seguido de un sinterizado en horno para consolidar el metal.
Este proceso requiere que se evalúen la impresora, la estación de desligado y el horno como un sistema completo e interconectado. La capacidad del horno y los ciclos de desligado suelen determinar el tamaño máximo de las piezas y el rendimiento de producción. Aunque la pieza metálica final suele presentar una porosidad ligeramente superior y una resistencia mecánica inferior en comparación con las piezas fabricadas mediante LPBF, este método funciona muy bien para herramientas de taller de bajo volumen, plantillas de montaje o prototipos funcionales en fase inicial.
Resumen comparativo de procesos
| Proceso | Postprocesamiento necesario | Control dimensional | Características de la superficie |
| LPBF | Alivio de tensiones, retirada de soportes, mecanizado CNC. | Elevada (normalmente entre ±0,1 y 0,2 mm antes del mecanizado). | Acabado rugoso y mate; charcos de fundido visibles. |
| Impresión por inyección de aglutinante | Curado, sinterización, mecanizado ligero. | Moderado (la contracción afecta a la consistencia en piezas de gran tamaño). | Ligeramente poroso, con un acabado en bruto más liso que el del LPBF. |
| Extrusión de metal unido | Desligado, sinterización. | Inferior (propenso a deformarse durante el desmoldado y la sinterización). | Líneas de capa visibles, similares a las del FDM con plástico. |
Decide si tu pieza debe imprimirse
La impresión 3D no es un sustituto universal de la fabricación convencional. La decisión de imprimir una pieza de acero inoxidable debe basarse en la geometría, los requisitos funcionales y las limitaciones de la cadena de suministro, y no en un simple deseo de utilizar la fabricación aditiva.
Geometría y acceso a las herramientas
La impresión ofrece el máximo valor cuando una pieza requiere canales de refrigeración conformes, colectores de fluidos complejos o estructuras reticulares a los que no pueden acceder las fresas y taladros estándar. La alternativa suele ser el mecanizado por partes: cortar el componente en varias secciones manejables, mecanizarlas por separado y, a continuación, soldadura o atornillarlas entre sí.
Sin embargo, la complejidad tiene límites prácticos en la planta de producción. Aunque sea posible imprimir una cavidad compleja, hay que comprobar que aún así se pueda limpiar eficazmente del polvo suelto, someterla a un mecanizado posterior si las tolerancias lo requieren y examinarla para detectar defectos internos.
- Nota de la planta de producción: En el caso de los canales internos, largos agujeros ciegos son muy propensos a que se acumule polvo. Asegúrate de que los conductos de fluido sean continuos (agujeros pasantes) con diámetros de salida de al menos 3 mm para permitir la limpieza con aire comprimido y la recuperación del polvo.
Consolidación de piezas
La consolidación de varios componentes en una única pieza impresa reduce el trabajo de montaje, elimina los elementos de fijación y elimina los posibles puntos de fuga en las juntas de estanqueidad. Por ejemplo, un colector hidráulico complejo con orificios transversales que se cruzan y tapones puede rediseñarse como un único bloque optimizado con trayectorias de flujo internas curvas que reducen las caídas de presión del fluido.
No obstante, hay que tener en cuenta el impacto en los costes de mantenimiento y del ciclo de vida. Si una sola rosca o superficie de desgaste de un colector consolidado se desgasta o se daña, es posible que haya que desechar todo el costoso conjunto.
- Nota de la planta de producción: Para mitigar este riesgo sin renunciar a las ventajas de la consolidación, no imprima roscas internas irreparables en zonas de gran desgaste. En su lugar, diseñe esos elementos como salientes macizos, taladre los orificios tras la impresión e instale insertos roscados de acero inoxidable (como Helicoils o Keenserts).
Vías alternativas de fabricación
En el caso de soportes sencillos, cerramientos planos o estructuras de paredes delgadas de espesor uniforme, cortado con láser y chapa doblada sigue siendo considerablemente más rápido y rentable. Los bloques de metal macizo con formas sencillas y orificios rectos suelen ser más adecuados para el fresado o el torneado CNC.
La impresión 3D se convierte en la opción preferida cuando la fundición tradicional requiere un costoso utillaje para un pedido de bajo volumen, cuando los plazos de entrega de la fundición se prolongan durante varios meses o cuando la reducción del peso de las piezas es un requisito funcional estricto. No existe un umbral universal de complejidad ni un punto de equilibrio económico exacto: cada proyecto requiere una comparación específica de costes y plazos de entrega basada en los requisitos finales de entrega.
Elige materiales que ofrezcan resistencia mecánica y resistencia a la corrosión
La elección entre el 316L y el 17-4PH no es un simple cambio de material. Requiere sopesar la exposición a entornos corrosivos frente a los requisitos de resistencia mecánica, las obligaciones de tratamiento térmico secundario y las normas de verificación de aprovisionamiento.
Acero inoxidable 316L
El 316L es un acero inoxidable austenítico de cromo-níquel modificado con molibdeno, con un contenido que oscila entre 2% y 3%. El contenido de molibdeno mejora significativamente la resistencia a la corrosión por picaduras de cloruro y a la corrosión en hendiduras en comparación con los grados 304 estándar.
- Entorno de funcionamiento y temperatura: El acero 316L ofrece un rendimiento fiable en entornos marinos, equipos de procesamiento de alimentos y medios de procesamiento químico. Sin embargo, las temperaturas de servicio comprendidas entre 425 °C y 860 °C pueden provocar la precipitación de carburo de cromo a lo largo de los límites de grano, lo que podría comprometer la resistencia a la corrosión, a menos que se respeten estrictamente las especificaciones de bajo contenido en carbono.
- Repercusión del estado de la superficie: La superficie tal y como sale de la impresión de un componente de 316L fabricado mediante LPBF (normalmente Ra 5-15 µm) presenta microgrietas que atrapan contaminantes y aceleran la formación de picaduras localizadas. En caso de exposición química o marina crítica, las piezas recién impresas deben someterse a un electropulido o a una pasivación química (según la norma ASTM A967) para igualar el rendimiento de la capa de óxido pasivo de las barras trefiladas en frío.
- Material frente a cumplimiento normativo: La impresión con polvo 316L no garantiza automáticamente que una pieza sea apta para uso médico o farmacéutico. Las normas de conformidad (como la norma ASTM F3184 para la fabricación aditiva) exigen una estricta trazabilidad de los lotes de polvo, registros de lotes de gas inerte, límites de porosidad interna documentados y ensayos de densidad (mediante el método de Arquímedes) en muestras de control impresas conjuntamente.
Acero inoxidable 17-4PH
El 17-4PH (AISI 630 / UNS S17400) es un acero inoxidable martensítico de endurecimiento por precipitación. Se utiliza para componentes estructurales sometidos a grandes esfuerzos, impulsores de turbinas y herramientas resistentes al desgaste.
- Estado tal y como se ha impreso frente a estado tras el tratamiento térmico: En su estado tal y como se forja, el 17-4PH suele contener una mezcla fuera de equilibrio de austenita y martensita metaestables con una elevada tensión interna. En este estado, sus propiedades mecánicas son irregulares y no resultan adecuadas para su uso.
- Condiciones estándar de tratamiento térmico:
- Condición A (recocido de solución, ~1040 °C): Restablece la microestructura a martensita homogénea. Este es el estado intermedio necesario antes del endurecimiento por precipitación.
- Condición H900 (envejecimiento a ~480 °C): Ofrece una resistencia al límite elástico máxima (que a menudo supera los 1000 MPa) y una dureza máxima (aproximadamente 40-44 HRC), a costa de una menor tenacidad al impacto y un menor alargamiento.
- Condición H1150 (envejecimiento a ~620 °C): Acelera la formación de precipitados, lo que reduce el límite elástico (~750–850 MPa) y, al mismo tiempo, mejora significativamente la tenacidad a la fractura, el alargamiento y la resistencia a la corrosión bajo tensión (SCC).
- Nota de producción (desviación dimensional): El envejecimiento de la condición A a H900 provoca un efecto predecible contracción dimensional de aproximadamente 0,041 TP3T a 0,061 TP3T. A la hora de planificar operaciones secundarias con CNC, los ingenieros de fabricación deben decidir si mecanizar en el estado más blando (Condición A) y tener en cuenta la contracción, o bien mecanizar tras el tratamiento H900 para garantizar las tolerancias finales, a costa de un desgaste mucho mayor de las herramientas de corte.
Fuerza y fatiga
Las propiedades mecánicas estáticas que figuran en las fichas técnicas de los fabricantes de maquinaria corresponden a probetas de ensayo de tracción unidireccionales en condiciones óptimas. El rendimiento dinámico en condiciones reales difiere significativamente de estas cifras.
- Rendimiento estático frente a resistencia a la fatiga: Debido a las velocidades de solidificación extremadamente rápidas del baño de fusión del láser, los aceros inoxidables fabricados mediante LPBF presentan estructuras de grano muy fino. Sus límites de elasticidad estáticos suelen igualar o superar los de las barras forjadas recocidas. Sin embargo, la resistencia a la fatiga de alto número de ciclos suele ser entre 30% y 50% inferior a la de las barras forjadas en condiciones idénticas de carga cíclica.
- Sensibilidad a los defectos y dirección de impresión: En aplicaciones dinámicas, las fallencias por fatiga se inician en concentraciones de tensión microscópicas. En el acero inoxidable fabricado mediante impresión 3D, estos puntos son huecos subsuperficiales debidos a la falta de fusión (LoF), poros de gas residual o límites entre capas. En consecuencia, la ductilidad y la resistencia a la fatiga a lo largo del eje Z (paralelo a la dirección de fabricación) suelen ser entre 10% y 25% inferiores a las registradas a lo largo del plano XY.
- Corrección de defectos y costes reales: En el caso de los componentes sometidos a cargas cíclicas, se puede especificar un proceso de prensado isostático en caliente (HIP) a unos 1150 °C y más de 100 MPa para consolidar la microporosidad interna. Sin embargo, Los equipos de compras deben tener en cuenta que HIP es un proceso por lotes de alta calidad que supone un coste adicional considerable y alarga el plazo de entrega en varios días.
- Micromarcas superficiales: La consolidación interna del HIP no sirve de nada si el exterior sigue siendo rugoso; la superficie tal y como sale de la impresora actúa como un campo continuo de micromuescas. Para lograr una verdadera resistencia a la fatiga, los radios críticos que soportan carga deben mecanizarse con CNC o pulirse a fondo para eliminar los focos de inicio de grietas en la superficie.
Diseñar piezas para reducir los problemas de impresión y limpieza
El diseño para la fabricación aditiva (DfAM) del acero inoxidable no consiste en crear formas orgánicas con fines estéticos. Su función principal en la planta de producción es controlar las fuerzas de contracción de la soldadura, evitar el trabajo manual de esmerilado y garantizar que el polvo suelto pueda eliminarse por completo antes del tratamiento térmico.
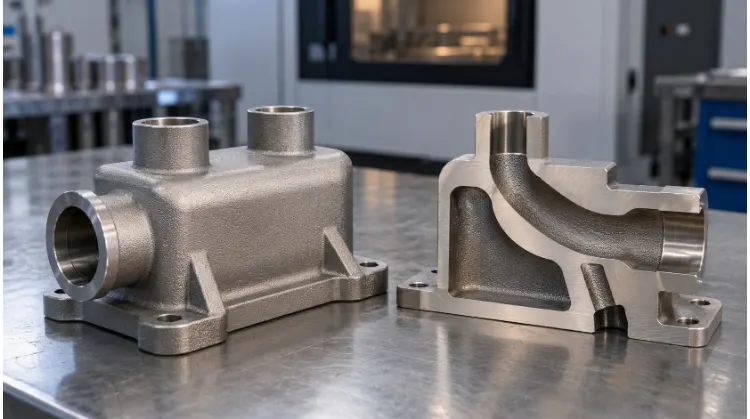
Orientación y apoyo
La orientación de la pieza sobre la placa de impresión determina el tiempo de impresión, los puntos de contacto con los soportes y el acabado superficial de los elementos críticos.
- El umbral de los 45 grados: Las superficies orientadas hacia abajo (salientes) con un ángulo inferior a 45° respecto a la placa de impresión horizontal no pueden disipar el calor de forma eficaz en el polvo suelto. Esto provoca el hundimiento del baño de fusión y requiere soportes de anclaje sólidos.
- El coste de la retirada de la ayuda: Todas las estructuras de soporte deben retirarse finalmente de forma mecánica utilizando alicates, fresas de extremo o electroerosión por hilo. En diseños mal optimizados, la retirada manual de los soportes y el alisado de superficies pueden suponer entre el 20% y el 30% del coste total de fabricación de la pieza.
- Accesibilidad: Nunca coloque estructuras de soporte dentro de canales estrechos, cavidades ciegas o cerca de superficies sensibles de sellado con juntas tóricas a las que las herramientas de corte no puedan acceder.
- Modificaciones de diseño autoportantes: Sustituya los salientes horizontales por chaflanes de 45°. En el caso de los conductos internos horizontales con diámetros superiores a 8 mm, sustituya las secciones transversales redondas por geometrías en forma de lágrima o de rombo. La parte superior puntiaguda de una forma de lágrima es autoportante, lo que elimina la necesidad de soportes internos.
Paredes y distorsión
El acero inoxidable tiene una conductividad térmica relativamente baja y un coeficiente de dilatación térmica elevado, lo que lo hace propenso a sufrir deformaciones durante el proceso de impresión y el posterior tratamiento térmico.
- Tensiones térmicas y saltos transversales: En la tecnología LPBF, las transiciones bruscas entre bloques sólidos macizos y secciones de pared delgada (por ejemplo, una aleta de 1 mm unida directamente a una placa base de 30 mm) concentran la tensión térmica en la interfaz. A medida que la pieza se enfría, esta tensión puede provocar que la pieza se desprenda de sus soportes o se combe considerablemente al separarla de la placa de impresión.
- Mecanismos de distorsión específicos de cada proceso:
- Distorsión LPBF: Impulsado por la localización deformación térmica residual durante la fusión. Anclajes de gran resistencia y generosos filetes de transición (radio ≥ 3,0 mm) son necesarios para distribuir estas tensiones.
- Deformación por sinterización (impresión por inyección de aglutinante / FDM): Impulsado por gravedad y contracción diferencial. Las paredes gruesas retienen el calor y se contraen a un ritmo diferente al de las nervaduras finas, lo que provoca que las placas anchas y planas se comben o se caven en el horno.
- Pautas sobre el espesor de las paredes: En el caso del LPBF, mantén el grosor de las paredes estructurales entre 1,0 mm y 5,0 mm. Las paredes sin soporte de menos de 0,8 mm de grosor tienden a deformarse bajo la resistencia mecánica de la cuchilla de recubrimiento de polvo. En los procesos de sinterización, mantenga un espesor nominal uniforme de entre 1,5 mm y 4,0 mm en toda la pieza para favorecer una contracción uniforme.
Canales y acceso
Una estructura compleja queda inservible si, durante el primer ciclo del horno, quedan restos de polvo metálico sueltos soldados o atrapados en el interior de los circuitos internos.
- Requisitos para la eliminación de polvo en sistemas de flujo continuo: El polvo sin fundir de 316L y 17-4PH es pesado y se compacta mucho. Los conductos internos ciegos no pueden purgarse de forma fiable con aire comprimido. Cada cavidad interna debe tener al menos dos orificios de acceso —una entrada y una salida— que midan de al menos 3,0 mm de diámetro.
- Eliminación de grumos antes del tratamiento térmico: Es imprescindible que se produzca la evacuación del polvo antes de alivio de tensiones a alta temperatura. Si una pieza se introduce en un horno a una temperatura de entre 650 °C y 1000 °C con polvo atrapado en su interior, las partículas se sinterizarán ligeramente a las paredes del conducto, formando una costra rugosa y abrasiva que se desprenderá continuamente en los sistemas de fluidos durante su funcionamiento.
- Superficies de referencia y de sujeción para CNC: Nunca diseñes un exterior orgánico, totalmente curvado, si los orificios o roscas críticos requieren un mecanizado CNC secundario. El operario necesita superficies de sujeción rígidas y paralelas para fijar la pieza de forma segura en un tornillo de banco. Incorpora en el plano inicial salientes de sujeción sacrificables o almohadillas de referencia planas, que puedan eliminarse fácilmente en la operación final de fresado.
Planificar el posprocesamiento para el ajuste y la calidad de la superficie
El proceso de impresión solo produce una pieza metálica en bruto. El cumplimiento de los requisitos del plano técnico definitivo en cuanto a ajuste mecánico, acabado superficial y resistencia dinámica depende en gran medida de las operaciones secundarias de posprocesamiento.
Tratamiento térmico
El tratamiento térmico en la impresión 3D de metales tiene múltiples fines distintos. La secuencia necesaria depende directamente de la tecnología de impresión elegida y de las propiedades deseadas del material.
- Alivio de tensiones (requisito del proceso): En el caso de la tecnología LPBF, la pieza debe someterse a un proceso de alivio de tensiones en un horno mientras aún está soldada a la placa de construcción de acero. Si se omite este paso y se corta la pieza inmediatamente, las tensiones térmicas residuales provocarán que el componente se deforme o se agriete de forma brusca.
- Recocido y sinterización en solución: En el proceso de inyección de aglutinante o extrusión de metal aglutinado, la sinterización fusiona el polvo metálico a temperaturas cercanas al punto de fusión. En el caso del LPBF 17-4PH, el recocido en solución (Condición A) restablece la microestructura a un estado uniforme antes de proceder a un endurecimiento posterior.
- Envejecimiento / Endurecimiento por precipitación (objetivo de rendimiento): Se aplica específicamente al 17-4PH (por ejemplo, en estado H900 o H1150) para alcanzar el límite elástico y la dureza deseados. Esto viene determinado por los requisitos de carga finales de la pieza, y no por el proceso de impresión en sí.
- Prensado isostático en caliente (HIP): Un proceso opcional de alta calidad que aplica altas temperaturas y una presión de gas uniforme para colmatar los microvacíos internos. El HIP se elige exclusivamente para mejorar la resistencia a la fatiga de alto número de ciclos y la tenacidad al impacto.
Mecanizado de precisión
Una superficie sin tratar impresa en 3D no puede cumplir las tolerancias geométricas (GD&T) necesarias para ensamblajes dinámicos, ajustes a presión de rodamientos o sellado de fluidos. Es imprescindible diferenciar claramente entre las etapas de separación en bruto y el acabado de precisión.
- Separación y desbaste del sustrato: Las piezas fabricadas mediante LPBF suelen separarse de la placa de impresión de acero mediante una sierra de cinta o electroerosión por hilo. A continuación, las estructuras de soporte se retiran con alicates, cinceles o fresado en bruto.
- Mecanizado de características funcionales: Los orificios para pasadores, las roscas y las ranuras para juntas tóricas deben mecanizarse en una fresadora o un torno CNC. Para garantizar que el operario pueda alcanzar las tolerancias requeridas, el modelo CAD enviado para su impresión debe incluir Entre 0,5 mm y 1,0 mm de margen de mecanizado en todas las superficies críticas.
- Nota de taller (sujeción de piezas): El mecanizado de piezas impresas en 3D con formas orgánicas complejas resulta extremadamente difícil, ya que carecen de superficies de sujeción planas y paralelas. Los fabricantes de primer nivel solucionan este problema mediante Impresión en 3D de mordazas blandas conformadas de polímero a medida para sujetar de forma segura las piezas metálicas de diseño orgánico en tornillos de banco CNC estándar sin aplastar las paredes delgadas.
Tratamiento de superficies
La superficie del LPBF tal y como sale de la impresión se asemeja a la de una pieza de fundición en arena sin pulir (Ra 5-15 µm). Los tratamientos superficiales se eligen en función de criterios estéticos, de resistencia a la corrosión o de las necesidades en materia de fatiga mecánica.
- Chorro de arena: El granallado o el chorro de arena eliminan la oxidación leve y crean un acabado mate uniforme. Se trata principalmente de un tratamiento estético.
- Granallado: El bombardeo de la superficie con medios esféricos duros induce una capa de tensión residual compresiva. Esto cierra las microfisuras de la superficie y mejora significativamente la resistencia a la fatiga.
- Pasivación y electropulido: En el caso del acero 316L utilizado en entornos médicos o marinos, la superficie rugosa resultante del estampado debe nivelarse y limpiarse químicamente. El electropulido elimina las protuberancias microscópicas que retienen los agentes corrosivos, mientras que la pasivación (según la norma ASTM A967) restaura la capa protectora de óxido de cromo.
- Límites de acceso interno: Los métodos de pulido convencionales solo funcionan en superficies exteriores visibles. Para alisar canales de refrigeración conformes internos complejos es necesario recurrir al mecanizado por flujo abrasivo (AFM), lo que supone un aumento significativo del coste y del plazo de entrega.
Comprobar la calidad en función de los requisitos reales de la pieza
Una densidad relativa elevada (por ejemplo, 99,5%) no implica automáticamente que una pieza esté libre de defectos críticos. El control de calidad del acero inoxidable impreso en 3D requiere adaptar el método de inspección a los riesgos estructurales específicos.
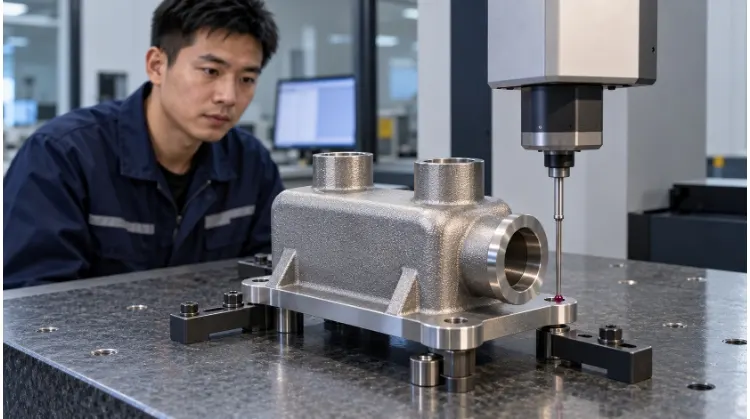
Dimensiones y montaje
Es imprescindible realizar una inspección dimensional después de Todos los tratamientos térmicos y el mecanizado CNC —como el alivio de tensiones, el envejecimiento y la contracción por sinterización— alterarán de forma previsible la geometría original de la pieza impresa. Utilice una máquina de medición por coordenadas (CMM) para verificar características críticas de GD&T, como la planitud de las superficies de sellado y la concentricidad de los orificios de los cojinetes. En el caso de los colectores o las piezas consolidadas diseñadas para sustituir a varios subcomponentes, las pruebas de montaje físico con los elementos de acoplamiento reales suelen ser la forma más fiable de confirmar el ajuste práctico.
Calidad interna
La fabricación aditiva puede dar lugar a defectos internos específicos, como huecos por falta de fusión (LoF), poros causados por gas de protección atrapado o polvo sin fundir acumulado en el interior de canales ciegos.
- Métodos de inspección y la trampa de los costes: Los ensayos ultrasónicos estándar suelen resultar ineficaces debido a la superficie rugosa y a las geometrías complejas de las piezas impresas en 3D. En el caso de componentes críticos del sector aeroespacial o de retención de presión, se utiliza la tomografía computarizada (TC) industrial para verificar el espacio libre de los canales internos y cartografiar la distribución de los huecos. No obstante, hay que advertir a los equipos de compras que: La tomografía computarizada industrial es costosa y puede duplicar fácilmente el coste unitario de una pieza. A menos que lo exijan normas de seguridad estrictas, resulta mucho más rentable recurrir a controles rigurosos del proceso de las máquinas, a ensayos destructivos del primer artículo y a cupones de control impresos junto con la pieza para la validación de la producción.
- Gestión de las expectativas: No des por sentado que una pieza está libre de defectos. Una especificación de densidad de 99,51 TP3T sigue dejando un margen de 0,51 TP3T para microdefectos. Especifica dónde está estrictamente prohibida la porosidad (por ejemplo, cerca de las paredes de sellado), en lugar de exigir una porosidad nula en todo el volumen de la pieza.
Pruebas funcionales
Las fichas técnicas de los materiales acreditan las propiedades del polvo en bruto, no el rendimiento de su pieza concreta.
- Ensayo de tracción: Si la resistencia mecánica es fundamental, solicita al proveedor que imprima muestras de ensayo de tracción estándar en la misma placa de impresión que tus piezas. El ensayo de estas muestras permite verificar que los parámetros de impresión y tratamiento térmico de ese lote concreto sean los adecuados.
- Validación de presión y fugas: En el caso de los colectores y las piezas de conducción de fluidos, es obligatorio realizar ensayos de presión hidrostática o pruebas de fugas con helio para garantizar que las paredes internas delgadas sean totalmente herméticas y no se produzcan fugas de fluido a través de microporos.
Referencia para la verificación de la calidad
| Requisitos de las piezas | Método de verificación | Registro de entrega estándar |
| Composición del material | OES / Espectrometría de polvo | Certificado de fábrica de pólvora (CoC) |
| Resistencia mecánica | Ensayo de tracción en probetas coimpresas | Informe de ensayos mecánicos (límite de elasticidad, resistencia a la tracción, alargamiento) |
| Precisión dimensional | Máquina de medición por coordenadas (CMM) / Escaneo óptico | Informe de inspección del primer artículo (FAI) |
| Comprobación de huecos internos / polvo | Tomografía computarizada industrial / Radiografía | Informe de la tomografía computarizada |
| Contención de fluidos | Prueba de fugas hidrostática o con helio | Certificado de prueba de presión |
¿Estás listo para solicitar un presupuesto para tu próximo proyecto?
En TZR, sabemos que las decisiones de fabricación vienen determinadas por los costes, las tolerancias estrictas y los plazos de entrega realistas. Tanto si tu proyecto se adapta mejor a la impresión 3D en metal, al mecanizado CNC de precisión o a la fabricación a medida de chapas metálicas, nuestro equipo de ingeniería puede evaluar tus archivos y recomendarte la opción de fabricación más fiable y económica.
Envía hoy mismo tus dibujos a TZR para evaluar la viabilidad de fabricación de su diseño y obtener una comparación directa de los costes y los plazos de entrega de sus componentes metálicos.