 Spanish
 English
 German
 Russian
 Italian
 French
La fabricación de herramientas y matrices es el proceso industrial consistente en diseñar y construir matrices, accesorios y plantillas a medida que se utilizan para cortar y dar forma a materias primas, principalmente chapa metálica. Proporciona la base de ingeniería fundamental necesaria para la producción en serie de componentes de alta precisión con tolerancias uniformes.
En el estampado de chapa, la calidad de la pieza final nunca puede superar la precisión del troquel. Sin embargo, lanzarse directamente a la fabricación de utillaje complejo no siempre es la decisión más acertada desde el punto de vista financiero. Tanto si eres un ingeniero que optimiza un diseño para su fabricabilidad (DFM) como si eres un responsable de compras que calcula el coste total de propiedad, esta guía desglosa las variables del mundo real que debes tener en cuenta antes de aprobar un proyecto de utillaje.
A continuación se ofrece una breve descripción general de los principios fundamentales:
- Las estrategias de fabricación de utillaje dependen de la geometría de la pieza, la estabilidad del diseño y el volumen de rentabilidad. El corte por láser sigue siendo rentable para tiradas inferiores a 5.000 unidades, mientras que los troqueles de estampación específicos suelen amortizar su coste inicial cuando el uso anual previsto supera las 10.000 unidades.
- La calidad del troquel depende de la coordinación precisa de múltiples fases de ingeniería. La capacidad de un troquel para respetar tolerancias estrictas viene determinada por el diseño de la pieza, la selección del acero para herramientas, el mecanizado CNC/EDM y unos ajustes minuciosos durante la fase de pruebas.
- El departamento de compras debe ir más allá del presupuesto inicial. Las decisiones sobre el abastecimiento requieren comparar los costes iniciales de las herramientas con los precios por pieza, teniendo en cuenta al mismo tiempo los ciclos de mantenimiento de los troqueles, la disponibilidad de punzones de repuesto y la vida útil garantizada de las herramientas (por ejemplo, 500.000 frente a 1 millón de golpes).
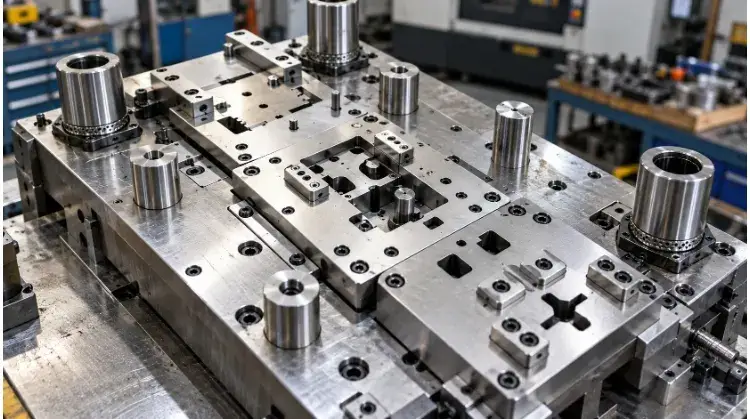
Comprender qué hacen realmente las herramientas y los troqueles
Antes de evaluar las opciones de producción, conviene aclarar la terminología que se utiliza en la planta de producción y comprender cómo interactúa físicamente el equipo con la chapa.
Herramientas y matrices: conformado y corte del metal
“Herramientas» es un término general del ámbito de la fabricación que abarca los distintos dispositivos físicos utilizados para producir piezas. En estampación de chapa En el ámbito de las operaciones, suele referirse al conjunto completo del chip activo, en lugar de limitarse únicamente a los dispositivos pasivos de sujeción.
Un «troquel» es un tipo específico de herramienta diseñada para funcionar en una prensa con el fin de modificar la forma física de la chapa metálica. Por ejemplo, un troquel de punzonado corta el material para crear un agujero, mientras que un troquel de plegado deforma físicamente el metal a lo largo de un eje específico para crear rebordes o ángulos.
Plantillas y accesorios: guía y posicionamiento
Aunque a veces se incluyen dentro del mismo grupo que los troqueles, las plantillas y los accesorios desempeñan funciones pasivas, pero fundamentales. No modifican físicamente la forma del metal por sí mismos, sino que sirven de apoyo al proceso de fabricación.
Una plantilla guía una herramienta de corte hasta una ubicación concreta, como, por ejemplo, un casquillo de taladrado que guía la broca para garantizar una colocación uniforme de los orificios al taladrar manualmente. Un dispositivo de sujeción sujeta y posiciona de forma segura una pieza de trabajo en una orientación específica, lo que se utiliza habitualmente para garantizar la repetibilidad en operaciones secundarias como el mecanizado CNC o la soldadura robotizada.
Componentes principales del coágulo: la anatomía de un ictus
Un troquel de estampación típico se basa en varios componentes fundamentales que funcionan conjuntamente en una fracción de segundo. El punzón (el componente macho) ejerce presión para introducir el material en el bloque del troquel (la cavidad hembra), realizando así el corte o la conformación propiamente dichos.
La placa separadora mantiene la chapa plana durante el impacto y retira el material del punzón a medida que este se retrae. A lo largo de este movimiento, los pasadores de guía y los casquillos garantizan que las mitades superior e inferior de la matriz mantengan una alineación exacta, lo que evita el astillamiento de los bordes y garantiza unas tolerancias estrictas en las piezas.
Referencia sobre terminología y estructura
| Término | Función principal | Aplicación típica |
| Herramienta / Utillaje | Una amplia categoría de dispositivos físicos utilizados para fabricar piezas | Término genérico que engloba matrices, moldes, brocas de corte y accesorios de sujeción |
| Muere | Corta o moldea el material bajo presión | Corte, plegado y embutición de chapa |
| Plantilla | Guía la herramienta de fabricación | Taladrado y roscado manuales |
| Calendario | Localiza y sujeta la pieza de trabajo | Fresado CNC, soldadura robotizada |
Elige el utillaje que mejor se adapte a tu pieza y a tu volumen de producción
La elección del enfoque adecuado en materia de herramientas de fabricación consiste en encontrar el equilibrio entre la inversión inicial en ingeniería y la eficiencia de la producción. La decisión debe basarse en los requisitos específicos de las piezas y en previsiones de costes realistas, más que en suposiciones generales del sector.
Estabilidad del volumen y del diseño: cálculo del umbral de rentabilidad
El volumen total es importante, pero los ingenieros también deben evaluar los tamaños previstos de los lotes, la frecuencia de repetición de los pedidos y la estabilidad del diseño de la pieza. Si se prevé que el diseño de una pieza sufra modificaciones en los próximos ciclos de producción, modificar una matriz de acero templado resulta caro y provoca un tiempo de inactividad considerable. Para prototipos, tiradas cortas o diseños inestables, suele resultar más rentable utilizar el corte por láser combinado con prensas plegadoras CNC.
No obstante, los equipos de compras deben calcular el umbral de rentabilidad para tomar decisiones basadas en datos. Si un troquel progresivo cuesta $15 000, pero reduce el precio unitario en $1,50 en comparación con la fabricación por láser, el volumen de equilibrio es de 10 000 unidades. Si el diseño está fijado y el uso anual previsto supera este umbral, los troqueles específicos se convierten en la opción lógica.
Tipos de matrices: cómo equilibrar la complejidad y el rendimiento
Existen varias configuraciones principales de troqueles, y la elección depende en gran medida de la complejidad de la pieza, las tolerancias requeridas y la forma en que el material debe fluir a través de la prensa. Los troqueles de una sola estación realizan una operación por carrera de la prensa y requieren una transferencia manual o robotizada. Los troqueles compuestos realizan múltiples operaciones de corte en una sola estación, lo que resulta adecuado para arandelas planas que requieren una alta concentricidad (a menudo manteniendo tolerancias de ±0,05 mm entre las características internas y los bordes exteriores).
Matrices progresivas introducir una bobina continua de material a través de una secuencia de estaciones, funcionando a velocidades que superan los 60 a 100 golpes por minuto para reducir drásticamente los costes de mano de obra. Los troqueles de transferencia funcionan de manera similar, desplazando la pieza a través de múltiples estaciones, pero la pieza se separa de la bobina en una fase temprana y es desplazada por dedos de transferencia mecánicos. Este método se utiliza habitualmente para piezas embutidas, en las que una tira continua restringiría el flujo de material y provocaría desgarros.
Compatibilidad de las prensas: cómo reducir los riesgos en la planta de producción
Un troquel de precisión no puede funcionar si no es compatible con la prensa de estampación. El equipo de ingeniería debe verificar las especificaciones del equipo en una fase temprana del proceso de diseño. El conformado de materiales más gruesos o de alta resistencia requiere prensas con mayor tonelaje y curvas de energía específicas en comparación con el acero dulce estándar.
Las dimensiones del troquel deben ajustarse a las limitaciones físicas de la prensa, entre las que se incluyen el tamaño de la bancada, la altura de cierre (el espacio libre cuando la prensa está completamente cerrada) y la longitud de la carrera. Si no se tienen en cuenta estas limitaciones, pueden producirse retrasos en la puesta a punto o colisiones catastróficas del troquel provocadas por una altura de cierre inadecuada. El diseño también debe tener en cuenta cómo se alimenta el material en bobina, cómo caen los residuos a través de la placa de apoyo y cómo se expulsan de forma segura las piezas acabadas.
Guía para la selección de matrices
| Tipo de matriz | Características adecuadas de las piezas | Método de alimentación de material | Principales limitaciones |
| De una sola estación | Cortes y dobleces sencillos, volumen bajo a medio | Piezas en bruto procesadas manualmente o mediante robots | Alto coste de mano de obra por pieza, baja producción |
| Compuesto | Piezas planas que requieren una concentricidad estricta | Alimentación por tiras o bobinas | Limitado al corte (no permite realizar operaciones de conformado complejas) |
| Progresista | Elementos complejos de varios pasos y gran volumen | Alimentación continua de bobinas | Elevado coste inicial de los moldes; restricciones en el ancho de la bobina |
| Traspaso | Piezas de gran tamaño, embutidos profundos, geometría compleja | Dedos de transferencia mecánicos | Tiempos de ciclo más lentos en comparación con los troqueles progresivos |
Mejorar el diseño de la pieza antes de fabricar el troquel
Modificar el diseño de una pieza antes de cortar el acero para herramientas es la forma más eficaz de reducir los costes de los troqueles y evitar retrasos en la producción. Los ajustes del diseño orientado a la fabricabilidad (DFM) se centran en reducir la complejidad del utillaje y minimizar el riesgo de rotura de las herramientas durante el estampado a alta velocidad.
Agujeros y espaciado: cómo evitar la deformación del material
Cuando un punzón perfora la chapa metálica, el material circundante sufre una tensión considerable. Si los agujeros son demasiado pequeños o están demasiado juntos, la banda de material que queda entre ellos puede deformarse o desgarrarse. Como norma general, el diámetro mínimo del orificio debe ser, como mínimo, igual al espesor del material (1,0x T) en el caso del acero dulce, o 1,2x T en el de las aleaciones de alta resistencia, para evitar que se rompa el punzón.
Del mismo modo, la ubicación de los orificios con respecto a los pliegues es fundamental. Si un orificio se encuentra demasiado cerca de una línea de pliegue, el material se tensará durante el proceso de conformado, lo que deformará el orificio y le dará una forma ovalada. Para mantener la integridad del orificio, la distancia desde el borde del orificio hasta el inicio del radio de curvatura debe ser, como mínimo, 1,5 veces el espesor del material más el radio de curvatura.
Curvas y trazos: estandarización de elementos
Cada ángulo o radio de curvatura único de una pieza requiere una sección específica de punzón y matriz. La estandarización de los radios de curvatura en toda la pieza (por ejemplo, manteniendo todos los radios internos en 1,0x T) reduce el número de componentes de utillaje específicos necesarios. Esto reduce directamente el coste inicial de mecanizado, simplifica el mantenimiento futuro y disminuye el número de piezas de recambio que el fabricante de piezas estampadas debe mantener en stock.
En el caso de las piezas embutidas en profundidad, la profundidad y los radios de transición determinan el número de estaciones progresivas necesarias. Las esquinas internas pronunciadas requieren radios pronunciados en la matriz, que actúan como concentradores de tensiones y provocan un rápido desgaste de la herramienta. El uso de un radio interno mínimo generoso (por ejemplo, ≥0,5x T) permite que el metal fluya suavemente hacia la cavidad en lugar de estirarse y desgarrarse.
Tolerancias y puntos de referencia: cómo evitar el exceso de ingeniería
Las tolerancias estrictas deben reservarse exclusivamente para las superficies de acoplamiento funcionales. Especificar una tolerancia de ±0,05 mm en una brida doblada no funcional obligará al fabricante de herramientas a utilizar holguras más ajustadas y a realizar un mantenimiento frecuente mediante rectificado. Esto encarece tanto el coste del troquel como el precio unitario en comparación con una tolerancia estándar de ±0,2 mm.
Es igualmente importante establecer puntos de referencia claros y estables. Los puntos de referencia deben asignarse a características no conformadas y estables —como un orificio perforado en una superficie plana— en lugar de a un borde conformado, que está intrínsecamente sujeto a variaciones debidas a la recuperación elástica. Esto garantiza que la inspección de la pieza sea repetible y refleje la verdadera capacidad del troquel.
Sigue el proceso de fabricación de herramientas y matrices
La fabricación de un troquel es un proyecto de ingeniería que consta de varias fases. Abarca desde la simulación digital hasta el mecanizado del acero, y culmina con pruebas físicas para comprobar el rendimiento de la herramienta.
Diseño y simulación de matrices
El proceso comienza con el diseño de la disposición de las tiras, que determina cómo se alimentará el material de la bobina a través de cada estación para maximizar el aprovechamiento del material y permitir una expulsión adecuada de los residuos. En esta fase, los ingenieros calculan las holguras críticas entre el punzón y la matriz, que suelen oscilar entre 8% y 12% del espesor del material en el caso del acero dulce.
Para operaciones de conformado complejas o embutición profunda, los ingenieros de utillaje utilizan programas de simulación de conformado (como AutoForm) antes de dar por finalizado el diseño CAD. Esta prueba digital permite predecir el adelgazamiento del material, la formación de arrugas y la recuperación elástica, lo que permite al equipo compensar estas variables en la geometría de la matriz, en lugar de tener que recurrir posteriormente a costosos reajustes físicos.
Materiales y mecanizado
La selección del acero para herramientas depende totalmente del desgaste previsto, los impactos y la vida útil requerida de la herramienta. El acero para herramientas D2, sometido a un tratamiento térmico hasta alcanzar una dureza de 58-60 HRC, se utiliza habitualmente para cortar componentes en series de volumen medio-alto debido a su excelente resistencia al desgaste. Para estaciones de conformado sometidas a fuertes impactos, el acero para herramientas A2 ofrece una mayor tenacidad para resistir el agrietamiento. En series de volumen ultraalto que superan el millón de golpes, a menudo se integran insertos de carburo en el bloque de matriz para minimizar la frecuencia de afilado.
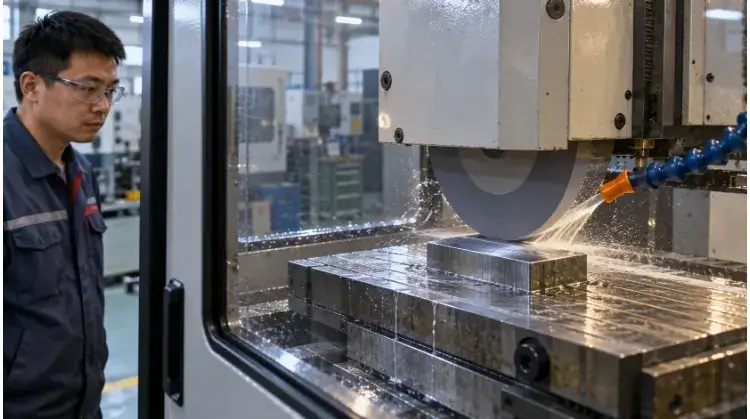
La secuencia de mecanizado está estructurada para tener en cuenta la deformación del material. Los bloques de acero para herramientas se someten primero a un mecanizado en bruto mediante fresadoras CNC, dejando un pequeño margen de rectificado, y a continuación se someten a un tratamiento térmico al vacío. Dado que el tratamiento térmico provoca ligeros cambios dimensionales, las dimensiones críticas finales se cortan posteriormente mediante electroerosión por hilo (EDM) para alcanzar precisiones de ±0,005 mm.
Montaje y prueba
Durante el montaje, los fabricantes de herramientas ajustan manualmente los componentes, comprobando la alineación y las holguras de los pasadores guía, y asegurándose de que las placas separadoras se muevan con libertad. Una vez montada, la matriz se coloca en una prensa para la primera prueba física, conocida como fase T-0 (Tryout Zero). La prueba T-0 rara vez produce una pieza perfecta; los ingenieros evalúan la banda en busca de problemas de alimentación, miden las piezas para comprobar su precisión dimensional y comprueban si los residuos metálicos se desprenden limpiamente.
Si un pliegue de 90 grados presenta una recuperación elástica de 2 grados, el fabricante de herramientas retira el punzón de conformado y lo rectifica para sobrepliegar el material exactamente 2 grados. Estos ajustes se verifican en pruebas posteriores (T-1, T-2) hasta que la matriz produce de forma constante piezas que cumplen con las especificaciones del plano. Dado que estos ajustes mecánicos requieren un rectificado de precisión y repetidas configuraciones de la prensa, la fase de pruebas suele suponer entre el 15% y el 20% del plazo total de fabricación del utillaje.
Comprobar la calidad antes de dar el visto bueno a la producción
Un troquel puede parecer perfecto en la pantalla del CAD y montarse sin problemas en el banco de herramientas, pero su verdadera capacidad solo se demuestra bajo la tensión de una prensa de estampación. Establecer criterios de aceptación estrictos y basados en pruebas evita que las herramientas defectuosas entren en tu cadena de suministro y provoquen problemas de montaje en fases posteriores del proceso.
Inspección de piezas: más allá de las dimensiones básicas
La inspección inicial de las muestras debe ajustarse estrictamente a la revisión del plano y a las especificaciones de los materiales acordadas. Además de comprobar las tolerancias críticas, los ingenieros de calidad deben evaluar el acabado superficial, la planitud y el estado de los bordes.
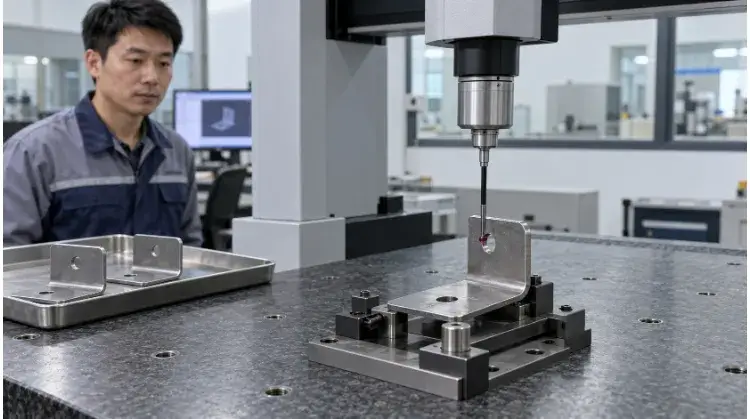
Por ejemplo, el corte de metal deja, por naturaleza, una rebaba. Una regla general en la fabricación establece que la altura de la rebaba no debe superar los 10% del espesor del material. Si la rebaba es mayor, esto indica un juego inadecuado entre el punzón y la matriz o un desgaste prematuro de la herramienta. Para evitar debates subjetivos, utilice máquinas de medición por coordenadas (CMM) y comparadores ópticos para generar informes de inspección objetivos que se correspondan directamente con las especificaciones de GD&T.
Pruebas de producción: pruebas de resistencia de la herramienta
Un troquel que produce una pieza perfecta a 10 golpes por minuto (SPM) durante una prueba manual puede fallar de forma catastrófica a 60 SPM en la producción real. Las pruebas de producción deben reproducir exactamente las condiciones reales de la planta de producción: la bobina de material específica, el tonelaje previsto de la prensa, el equipo de alimentación automatizado y la lubricación propia de la producción.
Durante la prueba de funcionamiento, los ingenieros prestan atención a los fallos dinámicos. Supervisan la estabilidad de la alimentación de la banda, comprueban que los residuos se desprendan limpiamente sin volver a subirse a la superficie del troquel (retroceso de residuos) y registran cualquier vibración anómala de la prensa. En el caso de las dimensiones críticas, suele realizarse una prueba piloto de entre 30 y 50 piezas para calcular la capacidad del proceso (Cpk). Un Cpk ≥ 1,33 demuestra que el troquel puede mantener las tolerancias de forma constante a lo largo del tiempo sin necesidad de una intervención constante por parte del operario.
Criterios de aceptación: definición de «terminado»
Los equipos de compras e ingeniería deben ponerse de acuerdo sobre qué se considera un proyecto de utillaje finalizado. Existe una clara distinción entre las muestras T-0 (las primeras piezas que salen del troquel, que casi siempre requieren ajustes dimensionales), Inspección del primer artículo (FAI) aprobación (las piezas se ajustan perfectamente al plano) y aprobación final para la producción en serie.
Si una dimensión no supera la inspección FAI, debe definirse previamente el protocolo para la modificación de la herramienta, la repetición del muestreo y la nueva inspección. La estandarización de este proceso de aprobación garantiza que tanto el fabricante como el comprador dispongan de una referencia documentada antes de que se abone el pago final correspondiente a las herramientas.
Lista de comprobación estándar para la aceptación de utillaje
| Partida de aceptación | Condición de prueba | Criterios de aprobación | Dato obligatorio |
| Precisión dimensional | Piezas medidas a temperatura ambiente | 100% de dimensiones críticas dentro de los límites de tolerancia | Informe de CMM / FAI |
| Calidad de los bordes | Revisión visual y mecánica | Altura de la rebaba < 10% del espesor del material | Registro de inspección visual |
| Estabilidad dinámica | Ejecución continua (por ejemplo, 2.000 accesos) | Alimentación fluida, sin tirones ni atascos | Vídeo/registro de la prueba de producción |
| Capacidad del proceso | Más de 30 piezas consecutivas | Cpk ≥ 1,33 para las características críticas designadas | Gráfico de control estadístico de procesos (SPC) |
Evaluar los costes de las herramientas y los plazos de entrega
A la hora de comparar presupuestos de utillaje de distintos fabricantes, fijarse únicamente en el precio final supone un riesgo enorme. Los responsables de compras deben comprender el desglose de los costes, las implicaciones a largo plazo para la producción y los plazos realistas, a fin de evitar gastos ocultos y retrasos en el lanzamiento de los productos.
Costes iniciales de utillaje: qué incluye realmente el presupuesto
Un presupuesto de utillaje es mucho más que el coste del acero bruto para herramientas. Por lo general, el mecanizado de alta precisión (fresado CNC y electroerosión por hilo) representa entre el 40% y el 50% del coste inicial, mientras que el diseño técnico y las pruebas físicas suponen entre otro 20% y 30%.
La incorporación de estaciones progresivas para formas complejas, que requieran tolerancias estrictas de ±0,02 mm, o el diseño de matrices multicavidad (que produzcan dos o más piezas por carrera) aumentará drásticamente el tiempo de electroerosión por hilo y los costes iniciales. Aclare siempre qué se incluye en el presupuesto: ¿Cubre la materia prima para la prueba piloto? ¿Incluye el envío internacional de las muestras físicas T-1? ¿Quién corre con los gastos de las modificaciones de las herramientas si las primeras muestras fallan?
Costes totales de producción: el impacto oculto del mantenimiento
El coste real de una pieza estampada es el precio unitario más los costes amortizados de utillaje y mantenimiento, lo que a menudo se denomina «coste total de propiedad» (TCO). La utilización del material es un factor de coste muy importante. Si una matriz progresiva mal diseñada requiere una banda portadora ancha que desperdicia 40% de la bobina, el desperdicio de material a largo plazo eclipsará rápidamente cualquier ahorro inicial en el precio de las herramientas.
Además, hay que tener en cuenta el mantenimiento de las herramientas. El estampado de materiales abrasivos, como el acero inoxidable, requiere un afilado frecuente de los troqueles y la sustitución de los componentes sujetos a desgaste. Un troquel más barato, fabricado con acero para herramientas de menor calidad, puede suponer un ahorro inicial de $2.000, pero te costará miles en paradas imprevistas de la máquina, piezas de recambio urgentes y incumplimientos de los plazos de la línea de montaje durante el primer año.
Comparación de escenarios de costes (se parte de la base de 50 000 unidades EAU y un diseño fijo)
| Factor de coste | Corte por láser + prensa plegadora | Matriz de estampado progresivo |
| Coste inicial de utillaje | $0 | $12,500 |
| Precio por unidad (material + mano de obra) | $3,50 / pieza | $0,85 / pieza |
| Coste total de 50 000 unidades | $175,000 | $55 000 ( utillaje + piezas) |
| Veredicto | Demasiado caro para esta cantidad. | Ahorra 1 TP, 4 T y 120 000 durante el primer año. |
Factores que influyen en el plazo de entrega: T-0 frente a la producción en serie
Los plazos de entrega estándar de las herramientas oscilan entre 6 y 12 semanas, lo que se debe principalmente al abastecimiento de materiales, al tratamiento térmico al vacío y al corte por electroerosión por hilo de avance lento.
Sin embargo, los compradores deben distinguir entre el «plazo de entrega de la primera muestra (T-0)» y el «plazo de entrega de la producción en serie». Si un fabricante ofrece un plazo de 6 semanas, eso suele significar que las muestras T-0 se enviarán en la semana 6. La revisión de esas muestras, la realización de ajustes en el diseño, el reafilado de la herramienta y la ejecución de la validación final del PPAP pueden añadir fácilmente entre 3 y 4 semanas más. Además, cualquier cambio de diseño a mitad del proceso iniciado por el comprador detendrá inmediatamente el mecanizado y reiniciará el plazo de entrega.
Hitos típicos de un proyecto de utillaje
| Fase del proyecto | Plazo habitual | Hito clave / Resultado |
| 1. Ingeniería y DFM | Semana 1 – 2 | Se ha aprobado el diseño definitivo de la placa y el diseño de la herramienta en 3D |
| 2. Mecanizado y tratamiento térmico | Semanas 3 a 5 | Acero para herramientas cortado, templado y rectificado de acabado |
| 3. Reunión y prueba T-0 | Semana 6 | Se han enviado las primeras muestras físicas (T-0) para su revisión |
| 4. Ajustes y T-1/PPAP | Semanas 7 a 9 | Se ha perfeccionado la herramienta; se ha superado la prueba de la FAI; listo para la producción en serie |
Nota: En el caso de proyectos internacionales, hay que tener siempre en cuenta un plazo adicional de entre 3 y 5 días para el envío urgente (por ejemplo, DHL o FedEx) de las muestras físicas T-0 y FAI a sus instalaciones, con vistas a la revisión técnica final.
Conclusión
Para evaluar la fabricación de herramientas y matrices, hay que ir más allá del precio inicial y tener en cuenta el coste total de propiedad. La matriz más barata sobre el papel suele acabar siendo la herramienta más cara en la prensa si requiere un rectificado constante, sufre arrastres de rebabas o retrasa el lanzamiento de tu producto debido a interminables ciclos de pruebas.
Si das prioridad al diseño para la fabricación (DFM) antes del mecanizado, seleccionas el acero para herramientas adecuado para tu volumen de producción e insistes en una validación rigurosa, te asegurarás de que tu inversión en herramientas actúe como un motor fiable para tu línea de producción.
Envía al equipo de ingeniería de TZR los planos de tus piezas, las especificaciones de los materiales y el volumen de producción previsto.. Nuestro equipo puede analizar los requisitos, calcular los umbrales de rentabilidad y estudiar un enfoque de fabricación adecuado y basado en datos.