 Spanish
 English
 German
 Russian
 Italian
 French
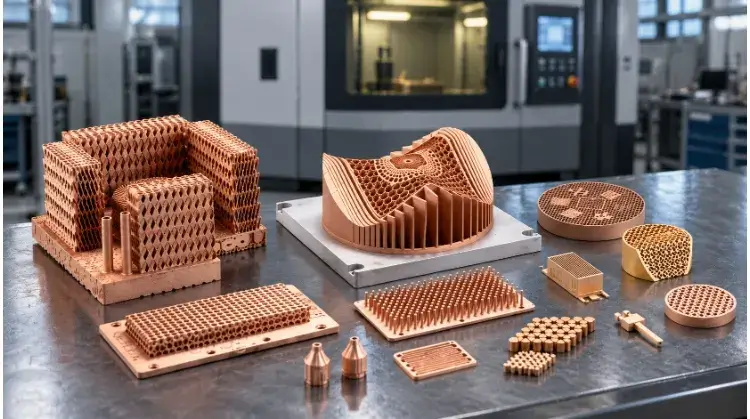
La impresión 3D en cobre es un proceso avanzado de fabricación aditiva metálica que se utiliza para producir piezas de cobre complejas y totalmente densas. Mediante tecnologías como el LPBF o el Binder Jetting, combina la excelente conductividad térmica y eléctrica del cobre con la libertad geométrica necesaria para crear canales de refrigeración conformados y conjuntos consolidados que resultan imposibles de conseguir mediante el mecanizado tradicional.
Sin embargo, la fabricación aditiva industrial con cobre no sustituye directamente al mecanizado CNC estándar. Se trata de un proceso de alta gama y elevado coste. Solo debes especificar el uso de cobre impreso —ya sea cobre puro mediante láseres verdes o aleaciones como el CuCrZr— cuando tu diseño exija unos límites de gestión térmica o una dinámica de fluidos interna que el mecanizado tradicional simplemente no pueda ofrecer.
Esta guía está pensada para ayudar a los ingenieros y a los equipos de compras a evaluar si la impresión 3D en cobre resulta viable desde el punto de vista económico y técnico para su proyecto. En ella se explica cómo seleccionar el material adecuado, establecer los límites reales de fabricación, comprobar el diseño CAD y preparar la documentación precisa necesaria para obtener presupuestos precisos de los proveedores.
Cuándo optar por la impresión 3D en cobre
La fabricación aditiva rara vez es el método más rentable para geometrías simples en forma de bloque o perfiles cilíndricos estándar. Esta sección te ayuda a determinar rápidamente si tu proyecto justifica el coste de la fabricación aditiva.
Canales internos y consolidación de piezas
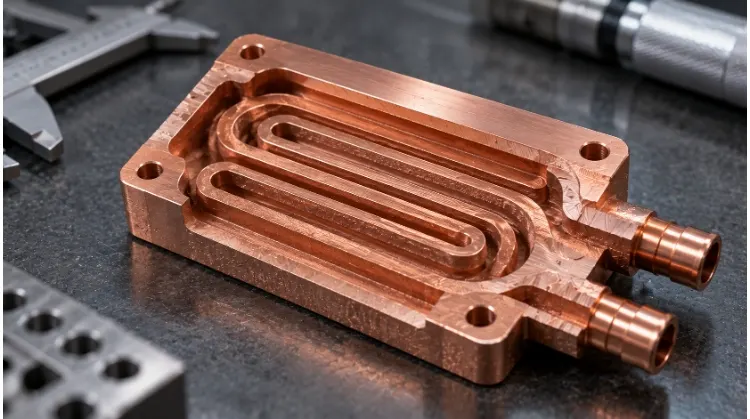
La justificación más habitual para la impresión 3D en cobre es la integración de canales internos para fluidos. La fabricación tradicional requiere orificios rectos y transversales que deben taparse, lo que limita los recorridos de los fluidos e introduce posibles puntos de fuga. La fabricación aditiva permite que los recorridos de los fluidos sigan el contorno externo exacto de un intercambiador de calor o de un inserto de molde (refrigeración conformada).
Sin embargo, esta libertad estructural conlleva unas restricciones estrictas. El polvo metálico no fundido debe retirarse físicamente de las cavidades internas tras la impresión. Los conductos de menos de 3 mm de diámetro o aquellos que presentan callejones sin salida con ángulos rectos de 90 grados suelen retener el polvo de forma permanente. Si no se puede eliminar el polvo, la pieza se descarta. Además, la rugosidad de la superficie interna del cobre impreso suele oscilar entre Ra 10 y 15 μm. Esta textura interna rugosa aumenta la caída de presión del fluido, lo que obliga a recalcular los requisitos de la bomba y la dinámica de fluidos durante la fase de diseño.
Ventajas en cuanto al rendimiento y límites de fabricación
Es necesario diferenciar las propiedades intrínsecas del cobre de las mejoras de rendimiento que aporta la estructura impresa. Si bien el cobre ofrece una excelente conductividad térmica de base, el verdadero salto de rendimiento en la fabricación aditiva suele deberse al aumento de la relación superficie/volumen mediante aletas complejas, celosías o paredes delgadas.
Una forma compleja solo tiene valor si es capaz de resistir el proceso de fabricación. Las paredes delgadas, diseñadas para lograr la máxima transferencia de calor, pueden deformarse o fallar durante la impresión debido a los gradientes térmicos extremos. Es imprescindible validar cada diseño complejo en cuanto a su imprimibilidad y resistencia a las tensiones térmicas, para garantizar que las ventajas teóricas en cuanto al rendimiento no pongan en peligro la estabilidad de la fabricación.
Impresión 3D en cobre frente al CNC y la fundición
La impresión 3D no sustituye a Mecanizado CNC; en realidad, suelen combinarse. A menudo, una pieza se imprime con una forma casi definitiva y, a continuación, las ranuras críticas para las juntas tóricas, las roscas o las superficies de acoplamiento se mecanizan mediante CNC para cumplir con las tolerancias estándar.
Matriz de selección de rutas de fabricación
| Criterios de decisión | Mecanizado CNC | Fundición por colada perdida | Impresión 3D en metal (AM) |
| Geometría | Ideal para aplicaciones en las que se requiere visión directa, superficies planas y tolerancias estándar muy ajustadas. | Funciona bien con espesores de pared uniformes y una complejidad interna moderada. | Imprescindible para canales conformes ciegos, redes y topologías orgánicas. |
| Coste de los utillajes | Bajo a moderado (soportes y plantillas a medida). | Alto (requiere moldes o patrones). | Ninguna. |
| Tolerancias y acabado | Alta precisión (de ±0,01 mm a ±0,05 mm), excelente acabado superficial. | Precisión moderada; requiere un mecanizado secundario en las superficies críticas. | Precisión inferior (de ±0,1 mm a ±0,2 mm), Ra 10-15 μm. Siempre requiere un control numérico (CNC) para las superficies de acoplamiento. |
| Plazos de entrega | Rápido (de unos días a unas semanas), dependiendo de la disponibilidad de la máquina. | Lento (de semanas a meses) debido a la producción de moho. | Rápido (de unos días a unas semanas), directamente a partir de los datos CAD. |
Materiales de cobre y sus propiedades
La elección de un material de cobre para la impresión 3D implica encontrar un equilibrio entre la conductividad térmica y eléctrica, la resistencia mecánica y la facilidad de impresión.
Cobre puro
El cobre puro (>99,91 % Cu) se utiliza cuando es imprescindible contar con la máxima conductividad eléctrica y térmica, como en el caso de las bobinas de inducción de alta frecuencia o los contactos eléctricos de alta resistencia.
La fabricación de cobre puro mediante la técnica tradicional de fusión por lecho de polvo con láser (LPBF) resulta extremadamente difícil debido a la reflectividad del material —de aproximadamente 95%— bajo los láseres infrarrojos estándar. Aunque los modernos sistemas de láser verde y azul han resuelto este problema de absorción, Estas máquinas concretas siguen siendo relativamente escasas en la cadena de suministro mundial. Esta disponibilidad limitada de maquinaria suele traducirse en plazos de entrega más largos y precios de presupuesto considerablemente más elevados en comparación con las aleaciones de cobre. Además, para conseguir propiedades similares a las del forjado en el cobre puro, suele ser necesario recurrir al prensado isostático en caliente (HIP) con el fin de eliminar la microporosidad.
CuCrZr y CuNi₂SiCr
Dado que el cobre puro es difícil de imprimir y relativamente blando, las aleaciones de cobre son las más utilizadas en la industria.
Desde el punto de vista de la relación coste-rendimiento y de la madurez de la cadena de suministro, CuCrZr (cobre-cromo-circonio) Es la opción predeterminada para más de 80% de proyectos de fabricación aditiva con cobre. Aunque sacrifica un pequeño porcentaje de conductividad, ofrece una resistencia a la tracción y un límite elástico mucho mayores que el cobre puro, lo que lo hace ideal para aplicaciones térmicas estructurales, como las cámaras de combustión aeroespaciales.
CuNi2SiCr (cobre-níquel-silicio-cromo) Aunque sacrifica algo de conductividad, alcanza una dureza y una resistencia al desgaste excepcionales tras el tratamiento térmico. Se utiliza principalmente en insertos para moldes de inyección que requieren refrigeración localizada y deben soportar entornos de fabricación a alta presión.
Datos sobre los materiales y condiciones de ensayo
Al revisar las fichas técnicas de los materiales, los valores relativos al límite elástico o a la conductividad carecen de sentido sin su contexto. Las propiedades varían considerablemente en función de la orientación de la impresión (eje Z frente a ejes X/Y) y del posprocesamiento térmico aplicado.
Consejo sobre adquisiciones: Al revisar los presupuestos de los proveedores, solicita siempre la ficha técnica del material correspondiente a la máquina y al ciclo de tratamiento térmico concretos que tengan previsto utilizar. Especifica que la densidad «tal y como se fabrica» debe ser de al menos 99,51 TP3T para garantizar la integridad estructural antes de cualquier tratamiento térmico o proceso HIP.
Propiedades típicas del cobre como material de fabricación aditiva(Los valores representan los rangos habituales del sector para los procesos LPBF. La ausencia de datos indica una elevada variabilidad en función de los métodos de procesamiento propios de cada empresa.)
| Material | Conductividad eléctrica (% IACS) | Conductividad térmica (W/m-K) | Límite elástico (MPa) | Proceso y condiciones | Referencia de la fuente |
| Cobre puro | 90 – 100% | 350 – 390 | 100 – 150 | LPBF (láser verde/azul) + HIP | Datos estándar del sector |
| CuCrZr | 70 – 80% | 300 – 320 | 350 – 450 | LPBF + Solución recocida y envejecida | Especificaciones comunes de los proveedores |
| CuNi₂SiCr | 35 – 45% | 160 – 200 | 600 – 750 | LPBF + Solución recocida y envejecida | Especificaciones comunes de los proveedores |
Comparación de los procesos de impresión 3D con cobre
No todas las tecnologías de impresión 3D en metal tratan el cobre de la misma manera. La elección del proceso determina de forma estricta los límites de volumen, la libertad geométrica y la densidad final de la pieza.
Fusión por láser en lecho de polvo (LPBF)
(Conocido comercialmente como DMLS o SLM)
- El proceso: Un láser funde selectivamente el polvo metálico capa por capa en un ambiente de gas inerte (normalmente argón o nitrógeno). El cobre puro requiere láseres especializados de color verde o azul para una absorción eficaz, mientras que los láseres infrarrojos estándar tratan eficazmente las aleaciones de cobre (CuCrZr, CuNi2SiCr).
- Piezas compatibles: Intercambiadores de calor complejos, bobinas de inducción de alta frecuencia e insertos de refrigeración conformes que requieren detalles precisos y una alta densidad (>99,51 TP3T).
- Límites principales: Los ciclos rápidos de calentamiento y enfriamiento generan tensiones térmicas residuales muy intensas. Las piezas deben contar con un soporte sólido para evitar que se deformen, lo que limita la libertad de diseño en las superficies orientadas hacia abajo.
- Posprocesamiento y validación: Las piezas deben someterse a un proceso de alivio de tensiones térmicas mientras aún están soldadas a la placa de impresión antes de poder cortarlas (normalmente mediante electroerosión por hilo).
Fusión por haz de electrones en lecho de polvo (E-PBF)
- El proceso: Utiliza un haz de electrones en una cámara de alto vacío a temperaturas elevadas. Antes de la comercialización de los láseres verdes y azules, la tecnología E-PBF era la única forma fiable de imprimir cobre puro de alta densidad, ya que los haces de electrones no se ven afectados por problemas de reflectividad óptica.
- Piezas compatibles: Componentes de cobre sensibles al oxígeno que requieren una tensión residual extremadamente baja, lo que permite geometrías más voluminosas sin riesgo de agrietamiento térmico.
- Límites principales: El elevado calor ambiental de la cámara sinteriza ligeramente todo el lecho de polvo, transformándolo en una «pastilla» semisólida. Eliminar estos restos de cobre incrustados de los complejos conductos internos resulta tremendamente difícil. El E-PBF también produce un acabado superficial significativamente más rugoso (Ra 20-35 μm) que el LPBF.
- Posprocesamiento y validación: Requiere un chorreado agresivo para la recuperación del polvo. Aunque normalmente no es necesario realizar un tratamiento de alivio de tensiones, los márgenes de mecanizado CNC deben ser mayores para compensar la superficie rugosa tal y como ha quedado tras la fabricación.
Impresión por inyección de aglutinante
- El proceso: Un cabezal de impresión pulveriza un agente aglutinante líquido sobre el lecho de polvo de cobre para formar una «pieza en bruto» frágil. A continuación, la pieza se desaglutina y se sinteriza en un horno hasta alcanzar una densidad casi total.
- Piezas compatibles: Series de producción de volumen medio a alto (de cientos a miles de unidades) en las que la tecnología LPBF resulta demasiado costosa, como en el caso de pequeños disipadores térmicos o contactos eléctricos.
- Límites principales: Las piezas se contraen entre 15% y 20% durante la sinterización final. Además, El cobre se oxida violentamente a altas temperaturas. La sinterización no puede realizarse en un vacío estándar; requiere una atmósfera reductora muy controlada (como una mezcla de hidrógeno y argón) para evitar una oxidación grave y garantizar la unión metalúrgica.
- Posprocesamiento y validación: Las tolerancias estrictas exigen una validación rigurosa desde el principio. Debes prever en el presupuesto varias pruebas para ajustar la compensación de la contracción no lineal en tu modelo CAD antes de iniciar la producción en serie.
Extrusión de metal ligado (BME)
- El proceso: Funciona de forma similar a la tecnología FDM de sobremesa, pero el filamento o varilla está compuesto por polvo de cobre funcional suspendido en una matriz polimérica. Tras la impresión, la pieza se somete a un proceso de desligado y sinterización en horno. (Nota: Esto da como resultado metal macizo; no debe confundirse con el PLA decorativo con infusión de cobre).
- Piezas compatibles: Prototipos funcionales, plantillas o utillajes de bajo coste en los que no sean fundamentales la máxima densidad ni una alta precisión.
- Límites principales: No permite obtener los finos canales internos ni las estructuras reticulares propios del LPBF. La porosidad final suele ser mayor (~95-98% densa), lo que reduce de forma apreciable la conductividad térmica y eléctrica.
Matriz comparativa de procesos de Copper AM(Nota: La deposición por energía dirigida (DED) y la pulverización en frío también se utilizan para el cobre, pero principalmente para reparar piezas forjadas de gran tamaño o recubrir metales diferentes, no para generar geometrías primarias complejas).
| Proceso | Volumen óptimo | Espesor mínimo de la pared | Rugosidad tal y como está (Ra) | Compensaciones clave en ingeniería |
| LPBF | 1 – 50 | 0,4 mm | 10 – 15 μm | Máximo nivel de detalle, pero requiere estructuras de soporte robustas y medidas para aliviar la tensión. |
| E-PBF | 1 – 20 | 1,0 mm | 20 – 35 μm | Presenta una baja tensión residual, pero el polvo sinterizado resulta excepcionalmente difícil de eliminar de las cavidades. |
| Impresión por inyección de aglutinante | 500 – 10,000+ | 1,5 mm | 5 – 10 μm | Alto rendimiento, pero resulta complicado gestionar la contracción del 20% y reducir las atmósferas. |
| BME | 1 – 10 | 2,0 mm | 15 – 25 μm | El coste de la máquina es bajo, pero carece de densidad y de capacidad para reproducir detalles finos. |
Directrices de diseño para piezas de cobre
El diseño para la impresión 3D en cobre implica aceptar que el modelo CAD que se envía a la impresora no es la pieza final. Cada elemento debe diseñarse teniendo en cuenta la eliminación del polvo, la dinámica térmica y el mecanizado posterior.
Espesor de las paredes, orificios y detalles pequeños
Existe una diferencia clara entre el «tamaño mínimo imprimible» de una máquina y el «tamaño de producción estable».
- Espesor de pared: Aunque, técnicamente, el proceso LPBF permite fusionar paredes de hasta 0,2 mm, el diseño de paredes de cobre de menos de 0,8 mm conlleva el riesgo de que se produzcan deformaciones térmicas o fallos estructurales durante la retirada del polvo a presión.
- Agujeros: No imprimas en 3D orificios circulares estándar de menos de 1,5 mm de diámetro. Resulta más barato, más rápido y más preciso imprimir la zona como un sólido y taladrar los orificios posteriormente con una máquina CNC.
Canales internos y eliminación de polvo
Si tu diseño utiliza refrigeración conformada, la sección transversal del canal es determinante para el éxito de la impresión.
- Geometrías autoportantes: Los canales circulares horizontales se derrumbarán en la parte superior debido a la falta de soporte. Utiliza perfiles en forma de lágrima o de diamante para cualquier canal interno cuyo diámetro sea superior a 6 mm.
- Evacuación del polvo: Asegúrate de que cada conducto interno tenga al menos dos salidas. El polvo no se puede expulsar desde un conducto sin salida.
- Acceso para inspecciones: Si el flujo de fluido es crítico, diseñe las salidas del canal de manera que se pueda introducir un boroscopio industrial estándar para realizar una inspección visual interna.
Orientación sobre la construcción y acceso a la asistencia
En la tecnología LPBF, la orientación de la pieza determina dónde se colocan las estructuras de soporte (normalmente en salientes con una inclinación inferior a 45 grados). Sin embargo, el cobre plantea un reto singular: El efecto disipador de calor.
Dado que el cobre es un material altamente conductor del calor, los soportes no solo sostienen la pieza, sino que también disipan rápidamente el calor del baño de fusión. Unos soportes mal diseñados provocarán gradientes de enfriamiento localizados, lo que dará lugar a inestabilidad en el baño de fusión, porosidad o deformaciones graves.
Además, los soportes de cobre estampado son muy dúctiles y resistentes. A diferencia de los soportes de aluminio, que en ocasiones pueden romperse, los de cobre deben fresarse o esmerilarse enérgicamente para eliminarlos. Nunca diseñes superficies de sellado críticas en orientaciones hacia abajo., ya que al retirar el soporte se perderá la tolerancia.
Tolerancias y márgenes de mecanizado
Imprime exactamente lo que necesites para la geometría aproximada y deja material de sobra para lo que deba ser preciso.
- Tolerancias de impresión: Se puede esperar un margen de ±0,1 mm a ±0,2 mm, dependiendo del tamaño y la orientación de la característica.
- Margen de mecanizado (material en bruto): En el caso de los ajustes de rodamientos, las ranuras para juntas tóricas, los orificios roscados y las bridas de acoplamiento, añade entre 1,0 mm y 1,5 mm de material de reserva adicional en tu modelo CAD. Estas superficies se fresarán con CNC hasta alcanzar las dimensiones finales tras el tratamiento térmico.
Posprocesamiento e inspección
Una pieza de cobre impresa es, en esencia, una pieza fundida en bruto de alta tecnología. Trasladarla desde la placa de impresión hasta un estado apto para su uso en el terreno suele suponer entre 40% y 60% del coste total por unidad.
Limpieza y retirada del soporte
La extracción del polvo de cobre no fusionado de las piezas es fundamental, ya que el polvo de cobre atrapado añade una masa indeseada considerable y obstaculiza la transferencia térmica. Los técnicos utilizan vibraciones ultrasónicas y aire comprimido. La retirada de los soportes se realiza normalmente mediante electroerosión por hilo (EDM) para separar la pieza de la placa de impresión, seguida de un fresado CNC de 3 o 5 ejes para eliminar la estructura de soporte restante.
Tratamiento térmico y estado del material
El posprocesamiento térmico determina el comportamiento mecánico final de la pieza.
- Alivio del estrés: Es obligatorio para todas las piezas LPBF antes de retirarlas de la placa para evitar deformaciones.
- Recocido y envejecimiento en solución: Se aplica a aleaciones como CuCrZr y CuNi2SiCr para precipitar elementos de aleación, lo que aumenta drásticamente el límite elástico y la dureza.
- Prensado isostático en caliente (HIP): Somete la pieza a un calor extremo y a la presión del gas argón para colapsar los microvacíos internos, lo que aumenta la densidad de 99,51 TP3T a prácticamente 1001 TP3T. El proceso HIP es costoso y, por lo general, solo se especifica para piezas sometidas a fluidos a alta presión o a cargas de fatiga extremas.
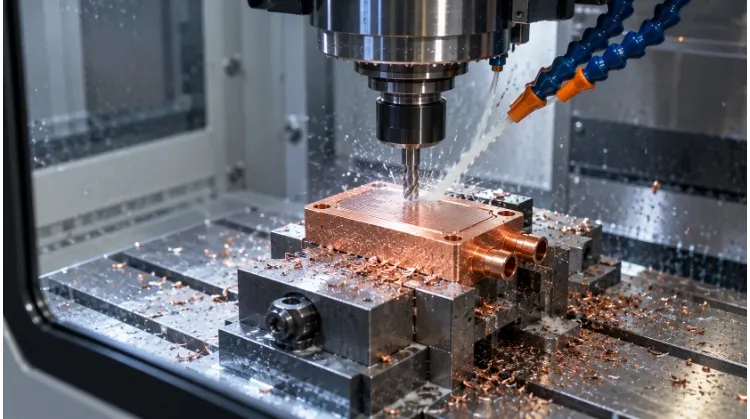
Requisitos de mecanizado y acabado superficial
La impresión 3D no puede realizar una rosca fiable ni crear un sellado hermético al vacío.
- Superficies de contacto: Debe fresarse o rectificarse mediante CNC para conseguir una planitud y un acabado superficial de Ra 1,6 μm o mejor.
- Canales internos (La trampa del AFM): Si la rugosidad interna real (Ra 10-15 μm) provoca una turbulencia inaceptable del fluido, se puede recurrir al mecanizado por flujo abrasivo (AFM), que consiste en bombear una pasta abrasiva a presión a través de los canales. Sin embargo, la AFM es un proceso sustractivo. Si tiene previsto utilizar AFM, debe compensarlo en su diseño CAD inicial aumentando el grosor de las paredes de los canales. De no hacerlo, los canales quedarán sobredimensionados y se verá comprometida la resistencia de las paredes.
Inspección por función de las piezas
No especifiques en exceso los requisitos de inspección; ello aumenta innecesariamente los costes y alarga los plazos de entrega.
Advertencia sobre la tomografía computarizada: Muchos ingenieros suelen solicitar de forma predeterminada una «tomografía computarizada 100%» para la detección de huecos internos. Debido a la extrema densidad (radiopacidad) del cobre, los equipos industriales estándar de rayos X no pueden penetrar en secciones gruesas de cobre. La inspección del cobre denso requiere fuentes de rayos X especializadas y muy costosas, del orden de MeV. Especifique la tomografía computarizada únicamente cuando un fallo interno pueda acarrear consecuencias catastróficas.
Requisitos de inspección específica
| Función del componente | Requisito fundamental | Método de inspección recomendado | Registro de entregables |
| Intercambiador de calor de alta presión | Sin fugas internas ni microfisuras | Pruebas de fugas con helio; tomografía computarizada de alta energía | Certificado de tasa de fuga; informe de tomografía computarizada |
| Bobina de inducción | Transferencia eléctrica máxima | Pruebas por corrientes de Foucault (mapeo de la conductividad) | Certificado de materiales IACS % |
| Inserto de molde (CuNi2SiCr) | Resistencia al desgaste y estanqueidad | Pruebas de dureza (Rockwell/Vickers); comprobación con máquina de medición por coordenadas (CMM) | Informe de dureza; Registro de medidas de la máquina de medición por coordenadas (CMM) |
| Distribuidor térmico | Vías internas despejadas | Pruebas de caudal; inspección visual con boroscopio | Capacidad de caudal (L/min) a una presión determinada |
Aplicaciones de la impresión 3D con cobre
Los siguientes ejemplos ilustran cómo se aplican las directrices de selección de materiales y diseño mencionadas anteriormente a los límites físicos de la fabricación. Se trata de casos de uso industriales habituales en los que el elevado coste de la fabricación aditiva queda justificado por datos de rendimiento cuantificables.
Intercambiadores de calor y placas de refrigeración
- El problema original: La electrónica de alta potencia (como los inversores de tracción de los vehículos eléctricos o los sistemas de radar) requiere una refrigeración líquida activa. Las placas de refrigeración tradicionales se basan en bloques de aluminio con perforaciones transversales o en placas de cobre soldadas por brasado. Las perforaciones transversales limitan el recorrido del fluido a líneas rectas, lo que crea zonas térmicas muertas. Las placas soldadas por brasado suelen fallar en las uniones debido a la fatiga cuando se someten a ciclos térmicos intensos.
- Opción de diseño: Una placa de refrigeración monolítica de cobre puro que presenta estructuras internas en forma de retícula giroide. El giroide maximiza la superficie interna para la transferencia de calor, al tiempo que actúa como su propia estructura de soporte interna durante la impresión mediante LPBF.
- Requisitos de fabricación: Impreso mediante un sistema LPBF con láser verde para garantizar una densidad >99,51 TP3T. El espesor de las paredes de la estructura se mantuvo estrictamente en 0,6 mm para soportar las presiones generadas por la eliminación ultrasónica del polvo.
- Resultados de la validación: En un entorno de ensayo estandarizado (entrada de refrigerante a 20 °C, caudal de 5 l/min), la placa impresa monolítica eliminó por completo los riesgos de fugas en las uniones soldadas y redujo la resistencia térmica en un 35% en comparación con su homóloga tradicional de aluminio con orificios transversales.
Bobinas de inducción
- El problema original: Las bobinas tradicionales de calentamiento por inducción para el endurecimiento de engranajes se doblan manualmente a partir de tubos de cobre. En el caso de perfiles de engranajes complejos, el doblado manual da lugar a distancias de separación irregulares entre la bobina y la pieza de trabajo, lo que provoca una distribución desigual del calor y debilidades metalúrgicas localizadas en el engranaje.
- Opción de diseño: Una bobina de cobre puro con perfil personalizado, fabricada para adaptarse exactamente a la geometría del engranaje. El canal de refrigeración interno se diseñó con espesores de pared variables: más finos cerca de la superficie de calentamiento para maximizar la refrigeración, y más gruesos en la parte trasera para garantizar la rigidez estructural.
- Requisitos de fabricación (la trampa del efecto piel): Las corrientes alternas de alta frecuencia adolecen de la Efecto piel, lo que significa que la corriente eléctrica solo circula por la capa más externa del conductor. La superficie rugosa tal y como sale de la impresión (Ra 15 μm) de una bobina impresa en 3D actúa como una resistencia muy elevada, lo que genera un enorme calentamiento espontáneo no deseado. Por lo tanto, tras la impresión y el prensado isostático en caliente (HIP), fue necesario pulir química y mecánicamente el exterior de la bobina hasta obtener un acabado liso. Este pulido secundario es imprescindible para alcanzar realmente la conductividad propia del IACS 95%.
- Resultados de la validación: Una vez instalada en la línea de producción, la bobina conformada eliminó los puntos fríos provocados por las bobinas dobladas a mano y redujo la duración total del ciclo de temple de los engranajes.
Insertos de refrigeración de aleación de cobre
- El problema original: En el moldeo por inyección de plástico, las geometrías profundas del núcleo suelen retener el calor. La refrigeración por agua lineal estándar no llega a la punta del núcleo, lo que provoca que la pieza de plástico moldeada se deforme durante la expulsión y obliga a la fábrica a realizar ciclos de enfriamiento más largos.
- Opción de diseño: Un inserto de molde de CuNi2SiCr que cuenta con canales de refrigeración conformes que discurren exactamente a 2,5 mm por debajo de la superficie exterior del molde.
- Requisitos de fabricación: Impreso mediante LPBF por infrarrojos estándar. La pieza se imprimió con un sobredimensionamiento de 1,5 mm en todas las superficies críticas. Tras la impresión, se sometió a un recocido en solución y a un proceso de envejecimiento para alcanzar unos ~40 HRC, seguido de un fresado CNC de 5 ejes para conseguir las tolerancias finales del molde y un acabado de la superficie de sellado de Ra 0,4 μm.
- Resultados de la validación: Instalado en un molde de inyección para automoción de gran volumen, el inserto de CuNi2SiCr redujo la duración total del ciclo de enfriamiento de 45 a 32 segundos, lo que aumentó directamente la producción por hora de la prensa de moldeo.
¿Estás listo para validar tu diseño de circuitos impresos de cobre?
Si estás desarrollando insertos de refrigeración conformes, bobinas de alta frecuencia o intercambiadores de calor complejos, la estrategia de fabricación debe integrarse en el modelo CAD desde el primer momento.
En TZR, nos especializamos en la intersección clave entre la fabricación aditiva avanzada de metales y el mecanizado CNC de precisión. No nos limitamos a imprimir formas en bruto, sino que las diseñamos para su producción real.
Envíanos tus archivos STEP para empezar. Nuestro equipo de ingeniería revisará sus canales internos para la evacuación del polvo, identificará los márgenes críticos de mecanizado CNC, diseñará los puntos de referencia necesarios para el sistema de sujeción y le proporcionará un presupuesto de fabricación completo que abarque todo el proceso, desde la fusión inicial por láser hasta la inspección final con máquina de medición por coordenadas (CMM).