 Spanish
 English
 German
 Russian
 Italian
 French
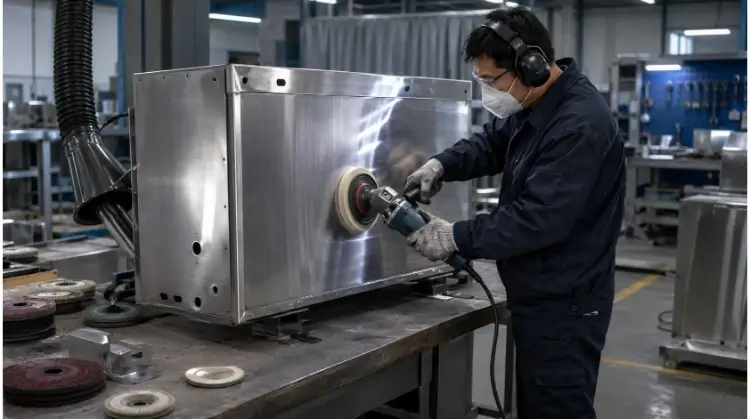
Para pulir el acero inoxidable, limpia bien la superficie y, a continuación, utiliza abrasivos de grano progresivo, empezando por el grano que se ajuste al defecto más profundo (por ejemplo, grano 80). Elimine los arañazos progresivamente hasta llegar al grano 1200 y termine puliendo con compuestos de corte y coloración para conseguir el acabado deseado: cepillado, satinado o espejo.
El pulido industrial del acero inoxidable va mucho más allá de simplemente dar brillo a una pieza. En la fabricación moderna, llevar a cabo la secuencia correcta de acabado superficial es fundamental para maximizar la resistencia a la corrosión, cumplir con las estrictas especificaciones de Ra (rugosidad media) y controlar los costes generales de producción.
Tanto si estás procesando conjuntos de chapa soldada como si Componentes mecanizados con CNC, esta guía va más allá de los consejos genéricos y ofrece normas prácticas para el lugar de trabajo.
Flujo de trabajo estándar:
Inspeccionar la superficie → seleccionar el abrasivo inicial → eliminar los defectos originales → pulir cada marca de arañazo → aplicar el acabado final → inspeccionar y proteger la pieza.
| Resultado requerido | Ruta típica | Requisito principal | Coste relativo |
| Cepillado / N.º 4 | Acabado abrasivo direccional | Dirección de la veta y muestra homologada | Medio |
| Acabado satinado | Acabado con abrasivos finos o con tela no tejida | Consistencia de la textura y el brillo | Medio |
| Espejo / N.º 8 | Lijado y pulido progresivos | Aspecto y calidad del reflejo | Alta |
| Superficie higiénica con bajo valor de Ra | Preparación mecánica y posible electropulido | Requisitos de Ra y de limpieza | Alta |
| Superficie soldada restaurada | Nivelación de soldaduras y igualado del acabado | Ajustarse a la superficie circundante | De medio a alto |
Los requisitos de acabado del acero inoxidable tienen prioridad sobre el abrasivo
El proceso de pulido no comienza con un disco abrasivo. El estado inicial de la materia prima y los requisitos técnicos finales determinan la elección del abrasivo, las fases de procesamiento y los métodos de inspección.
Superficie inicial y acabado deseado
Antes de seleccionar las herramientas, los operarios deben evaluar el estado inicial de la pieza. Entre los estados iniciales más habituales se incluyen:
- Acabados estándar de laminado (n.º 1, 2B, BA) o chapa precepillada.
- Soldaduras TIG/MIG en relieve y el tono de color asociado al calor.
- Cómo tratar los arañazos, las marcas de troquel o las hendiduras profundas.
- Marcas de mecanizado CNC.
- Pitadas superficiales u ondulaciones localizadas del material.
- Espejos o superficies decorativas ya existentes que requieran una reparación puntual.
La profundidad de los defectos existentes determina el grano inicial más que el brillo deseado. Por ejemplo, el pulido de una soldadura en relieve en un panel previamente cepillado requiere un abrasivo inicial mucho más grueso que la eliminación de ligeros arañazos de manipulación en una chapa laminada en frío, aunque ambas piezas requieran el mismo acabado final n.º 4.
Acabados, Ra y aspecto
Las denominaciones de acabado industrial y los valores de rugosidad superficial (Ra) describen diferentes aspectos de una pieza.
| Acabado | Aspecto general | Proceso de producción típico | Limitación principal |
| N.º 1 | Rugoso y mate | Laminado en caliente, recocido y decapado | No está pensado como acabado decorativo |
| 2B | Liso, con bajo nivel de reflexión | Laminado en frío y pulido superficial | No define un valor fijo de Ra |
| Licenciatura | Liso y brillante | Recocido brillante | Sensible a los daños causados durante la fabricación |
| N.º 4 | Veta cepillada direccional | Acabado abrasivo | El veteado y el brillo varían según el proveedor |
| N.º 8 | Espejo de alta reflectividad | Lijado fino y pulido | Requiere una inspección visual |
El Ra mide la rugosidad microscópica de la superficie, mientras que los números 4 y 8 describen los estados de acabado y el aspecto visual. Dos piezas pueden presentar un valor Ra idéntico, pero tener un aspecto totalmente diferente en función de la dirección del abrasivo y el grano del material. Un acabado de espejo no puede determinarse únicamente por un valor Ra bajo.
Nota del ingeniero: Para evitar conflictos con los proveedores, no te bases únicamente en los valores Ra para las piezas decorativas. Especifica siempre la dirección del acabado (por ejemplo, «Veta paralela al borde largo») y establece una muestra física aprobada (muestra de referencia) antes de la producción en serie.
Vías mecánicas, químicas y electroquímicas
Los distintos procesos de acabado de superficies resuelven diferentes problemas de ingeniería y no pueden sustituirse directamente unos por otros.
| Proceso | Objetivo principal | Uso típico |
| Pulido mecánico | Modificar la textura, eliminar imperfecciones y mejorar el brillo | Acabados cepillados, satinados y espejados |
| Decapado | Eliminar las manchas de calor y los óxidos de soldadura | Piezas de acero inoxidable soldadas |
| Pasivación | Eliminar el hierro libre y mejorar el estado de la superficie | Piezas con contaminación o requisitos de conformidad |
| Electropulido | Reducir los picos microscópicos y mejorar la facilidad de limpieza | Componentes para uso médico, alimentario, de fluidos y de alta pureza |
Pasivación Es un tratamiento químico que se utiliza para restaurar la capa de óxido, pero no es un paso final obligatorio para todas las piezas comerciales pulidas mecánicamente. El electropulido elimina material de forma iónica para nivelar los micropicos, lo cual es necesario para el paso de fluidos de alta pureza, pero rara vez resulta rentable para las carcasas decorativas estándar.
Secuencia de abrasivos, herramientas y control térmico
Para obtener resultados uniformes es necesario contar con entornos de taller controlados, una progresión estricta del abrasivo y una gestión térmica adecuada. El trabajo con abrasivos genera fricción, y el acero inoxidable reacciona mal al calor no controlado.
Limpieza, herramientas específicas y seguridad
Antes de cualquier contacto abrasivo, hay que limpiar la superficie. Elimina los fluidos de corte, los adhesivos de las láminas de láser, el polvo del taller, los restos de pasta de pulido y las escorias de soldadura. De lo contrario, los residuos se incrustarán en los discos de pulido y rayarán el metal.
La contaminación cruzada es una de las principales causas del rechazo de piezas de acero inoxidable. Las instalaciones deben utilizar cintas de lijado, discos de pulido y cepillos de alambre específicos y exclusivos para el acero inoxidable. El uso de una herramienta que haya procesado previamente acero al carbono provocará que se incrusten partículas de hierro libres en la superficie del acero inoxidable. Una vez expuestas a la humedad ambiental, estas partículas de hierro actúan como células galvánicas, provocando la aparición rápida de manchas de óxido localizadas. Esta es una de las principales causas por las que las piezas no superan las pruebas de niebla salina o los controles de conformidad con la FDA durante la inspección final.
Se deben aplicar las normas habituales de seguridad y configuración del taller: fijar la pieza de trabajo, comprobar que las revoluciones por minuto (RPM) del disco se ajustan a los valores nominales del equipo, mantener todas las protecciones de la máquina, utilizar sistemas de recogida de polvo y asegurarse de que los operarios lleven la protección respiratoria y ocular adecuada.
Progresión inicial con lija y raspadilla
La regla fundamental del pulido mecánico consiste en utilizar el abrasivo inicial más fino capaz de eliminar eficazmente el defecto principal.
| Condición inicial | Rango inicial típico | Objetivo principal |
| Soldadura abombada o daños graves | Grano 80-120 | Nivela la zona elevada |
| Arañazos leves | Grano 180-240 | Eliminar los daños visibles |
| Pequeños arañazos | Grano 320–400 | Suaviza la superficie |
| Superficie en buen estado antes del pulido a espejo | Grano 600 o más fino | Prepárate para el pulido fino |
Nota: Estos rangos sirven como referencia. Prueba siempre la secuencia en una pieza de prueba o en una zona no visible antes de iniciar la producción.
La lógica de progresión es estrictamente secuencial:
- Elimina por completo el defecto original con el grano inicial.
- Limpia la superficie y la zona de trabajo.
- Pasa al siguiente grano más fino.
- Comprueba el patrón de arañazos de la anterior Se elimina por completo la arena.
- Repite hasta alcanzar el acabado deseado.
Cuando se busca conseguir un acabado espejo, girar la dirección de lijado 90 grados entre cada grano ayuda a los operarios a comprobar visualmente que los arañazos anteriores han desaparecido. Para acabados cepillados, la pasada final con el abrasivo debe realizarse de forma uniforme y en una sola dirección.
Ruedas, compuestos, presión y calor
Las herramientas deben adaptarse a la fase del proceso. Para nivelar el material se utilizan discos de contacto duros o cintas cerámicas. Los discos de láminas y las herramientas rotativas pequeñas funcionan bien para el pulido local. Durante las fases de pulido, los discos de tela rígida o de sisal, combinados con un compuesto de corte (pulido de corte), alisan los arañazos finos, mientras que los discos de franela suelta y suave, combinados con un compuesto fino (pulido de color), aportan el brillo final. Las herramientas de acondicionamiento de superficies de tejido no tejido se suelen utilizar para el pulido satinado.
No elijas los compuestos de pulido basándote únicamente en el color. Las formulaciones de los compuestos negros, marrones, verdes y blancos varían según el fabricante. Comprueba con el proveedor el tamaño en micras y el metal para el que están destinados.
El control térmico es un requisito constante. El acero inoxidable tiene una baja conductividad térmica, lo que significa que el calor se concentra en el punto de fricción en lugar de disiparse a través de la pieza. Una presión elevada o tiempos de permanencia prolongados en un mismo punto harán que las temperaturas superficiales superen los 290 °C (550 °F), lo que provocará una decoloración permanente por calor (azulamiento o amarilleamiento).
En componentes de chapa fina—normalmente aquellos cuyo grosor es inferior a 1,5 mm (calibre 16)—Este calor localizado suele provocar deformaciones permanentes. Los operarios deben aplicar una presión moderada, utilizar velocidades de corte adecuadas y mantener la herramienta en movimiento continuo sobre la superficie.
Desde el disimulo de soldaduras hasta los acabados cepillados y espejados
En este apartado se aborda la aplicación práctica de los acabados habituales del acero inoxidable. El método de tratamiento debe adaptarse siempre al estado real de la superficie de la pieza.
Igualación de soldaduras y eliminación de defectos
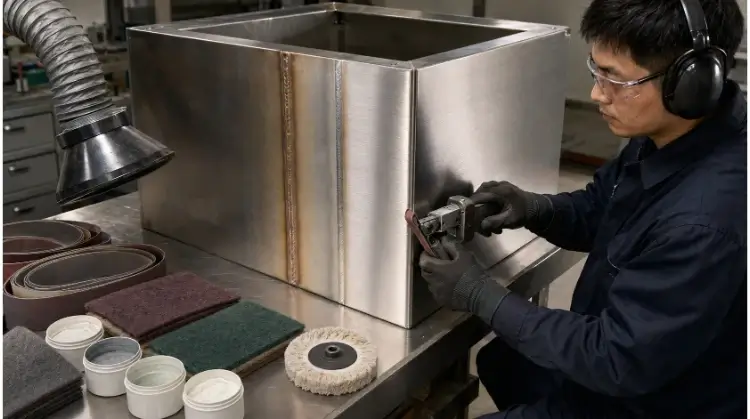
Para eliminar una soldadura o una mella profunda es necesario realizar una eliminación controlada de material sin comprometer la integridad estructural de la pieza ni sus tolerancias dimensionales. Una secuencia de nivelación estándar incluye:
- Elimina las escorias de soldadura, los óxidos sueltos y las salpicaduras con un cepillo de alambre específico para acero inoxidable.
- Nivela progresivamente el cordón de soldadura elevado utilizando un abrasivo de grano grueso (por ejemplo, una cinta cerámica de grano 80-120 o un disco de esmerilado duro).
- Amplía el área de trabajo para crear una transición suave y gradual entre la zona de soldadura y el material base.
- Utiliza abrasivos cada vez más finos para eliminar los arañazos profundos que ha dejado la fase de nivelación.
- Difumina la zona reparada para que coincida con la veta o el brillo originales de la superficie circundante.
Instrucciones para el operador:
- Evita lijar con fuerza la chapa fina adyacente. El rectificado excesivo reduce el espesor de la pared por debajo de las tolerancias aceptables, lo que provoca una debilidad estructural o el rechazo inmediato de la pieza durante el control de calidad.
- No modifiques las dimensiones críticas del cordón de soldadura ni el espesor de la garganta definidos en el plano técnico.
- Cubra o proteja los orificios adyacentes, los insertos roscados, las superficies de sellado y las dimensiones críticas de acoplamiento.
- A la hora de eliminar arañazos profundos, pulimenta una zona más amplia. Si intentas pulir un arañazo en una zona muy estrecha, quedará una depresión visible a simple vista.
- Si hay un tono de calor intenso y una capa de óxido muy gruesa, puede ser necesario realizar un decapado químico antes del pulido mecánico.
- Las superficies estéticas visibles no deben presentar depresiones evidentes, marcas de rectificado facetadas ni bordes excesivamente redondeados.
Acabados cepillados y satinados
Conseguir un acabado cepillado uniforme (n.º 4) depende en gran medida de la técnica y la constancia del operario. El control del proceso debe tener en cuenta:
- Dirección y alineación de las fibras.
- Ancho del arañazo y granulometría del abrasivo.
- Superposición de la mezcla entre pasadas.
- Marcas de inicio y fin de la herramienta (marcas de vibración).
- Coherencia visual entre paneles o conjuntos adyacentes.
- Coincidencia de color entre la zona reparada mediante soldadura y la chapa original de fábrica.
Los paneles grandes y visibles no suelen poder repararse de forma localizada. Intentar disimular un pequeño defecto en una chapa cepillada de gran tamaño suele crear un efecto de «mosaico» visible que refleja la luz de forma diferente. En estos casos, es necesario volver a tratar toda la superficie visible para garantizar la uniformidad.
Para los acabados satinados, los operarios utilizan cintas de lijado finas, discos de tela no tejida o discos de acondicionamiento de superficies. Es importante distinguir entre el acabado satinado direccional y el no direccional. En el caso de conjuntos soldados complejos con múltiples planos que se cruzan, un acabado satinado no direccional (orbital aleatorio) suele ser más fácil de aplicar y mantener de forma uniforme en todos los lotes que un grano estrictamente lineal.
Pulido y abrillantado de espejos
El pulido a espejo es un proceso que consta de varias etapas. Si se omite alguna etapa o se acelera el proceso, quedarán arañazos microscópicos atrapados bajo una superficie altamente reflectante. El proceso se divide en tres fases distintas:
- Lijado fino: Utiliza granos de lija de grano progresivo (hasta 600, 800 o 1200) para eliminar todas las marcas visibles de esmerilado grueso y conseguir una superficie uniforme y plana.
- Pulido de corte: Utiliza discos rígidos (de sisal o algodón tratado) con un compuesto abrasivo para eliminar los microrayones que deja el lijado fino y alisar aún más la superficie.
- Pulido de color: Utiliza discos de algodón suaves y sueltos con un compuesto de acabado fino para maximizar el brillo y la claridad del reflejo.
En cada fase se deben utilizar discos de pulido específicos y compuestos adecuados. La pieza debe limpiarse a fondo antes de pasar a la siguiente fase, para evitar que las partículas abrasivas gruesas contaminen los discos de pulido fino.
Los acabados de espejo solo modifican la reflectividad de la superficie; no corrigen la geometría. La calidad visual final se ve muy limitada por la planitud inherente de la materia prima, la distorsión de la soldadura, las marcas de las herramientas CNC y las depresiones locales. Pulir una pieza de chapa ondulada hasta obtener un acabado espejo solo dará como resultado una superficie ondulada muy reflectante, lo que a menudo se conoce como «piel de naranja». Si no es posible evitar una superficie espejada de gran tamaño, los diseñadores deben especificar un material de mayor espesor (por ejemplo, 2,0 mm o más) para que resista la presión del pulido y minimice la distorsión visual.
Cómo la pendiente, la geometría y el volumen modifican el proceso
La secuencia de pulido no es universal. Las propiedades del material, la geometría de la pieza y el volumen de producción determinan qué métodos de acabado son físicamente posibles y comercialmente viables.
Efectos del grado y la dureza
La composición química y el estado de tratamiento térmico del acero inoxidable influyen directamente en la elección del abrasivo y en la generación de calor.
- Calidades austeníticas (304, 316): Estos materiales son propensos al endurecimiento por deformación. El esmerilado local repetido hace que la superficie sea más difícil de cortar. Además, presentan una baja conductividad térmica, lo que significa que el calor se acumula rápidamente en la zona de esmerilado, lo que aumenta el riesgo de deformación y decoloración.
- Grados ferríticos (430): Estos pueden presentar estructuras de grano de fábrica originales más marcadas y variaciones en el moldeado, lo que puede requerir una mayor nivelación inicial para conseguir un acabado estético uniforme.
- Aceros martensíticos (410, 420, 440C): La dificultad del pulido aumenta en función de la dureza resultante del tratamiento térmico. Mientras que las piezas recocidas se procesan con normalidad, las piezas martensíticas endurecidas (por ejemplo, 440C a 58+ HRC) resisten los abrasivos estándar de óxido de aluminio.
Las piezas de alta dureza suelen requerir abrasivos cerámicos, de CBN (nitruro de boro cúbico) o de diamante para cortar el material de forma eficaz sin generar un calor excesivo. Selecciona siempre el proceso de pulido en función del tipo específico, el estado de dureza y la superficie inicial, en lugar de tratar todos los aceros inoxidables de la serie 400 de la misma manera.
Características internas y acabado por lotes
El pulido manual está limitado por el acceso de las herramientas. En el caso de geometrías complejas o grandes volúmenes de producción, resulta necesario recurrir a tecnologías de acabado alternativas.
| Pieza o característica | Proceso adecuado | Limitación principal |
| Esquina estrecha o ranura corta | Cinta lijadora pequeña, rueda de láminas o herramienta rotativa | Riesgo de eliminación irregular del material en zonas concretas |
| Piezas pequeñas estampadas o mecanizadas | Acabado por vibración o por centrifugación | No se puede producir un grano con orientación controlada |
| Pasaje interno complejo | Mecanizado por flujo abrasivo (AFM) | Proceso especializado; relativamente costoso |
| Componente higiénico/médico | Electropulido | Requiere una preparación controlada y baños químicos |
| Panel grande y visible | Acabado superficial con cinta ancha o automatizado | Planicidad y uniformidad del grano a lo largo de los bordes |
| Montaje complejo de bajo volumen | Acabado manual | Aumento de los costes laborales y riesgos de falta de uniformidad |
El mecanizado por flujo abrasivo (AFM) se reserva generalmente como solución especializada para cavidades internas, como los canales de refrigeración conformados o los colectores aeroespaciales, a los que las herramientas físicas no pueden acceder. Para la producción en serie de piezas pequeñas, el acabado por vibración y el acabado centrífugo son los métodos estándar para el desbarbado, el redondeo de aristas y la mejora general de la superficie, lo que reduce significativamente el coste por pieza en comparación con el procesamiento manual.
DFM para el pulido de accesos
Los principios del diseño orientado a la fabricación (DFM), aplicados desde el inicio de la fase de ingeniería, pueden reducir drásticamente los costes de acabado de superficies y los plazos de entrega.
Recomendaciones de diseño:
- Deje un espacio libre suficiente para que las cintas lijadoras, los discos pulidores y las herramientas de inspección puedan llegar a la superficie de trabajo.
- Evita las ranuras profundas y estrechas y las esquinas internas de difícil acceso.
- Especifica radios amplios para las esquinas internas, en lugar de ángulos agudos de 90 grados.
- Coloca las soldaduras visibles en zonas planas y de fácil acceso, en lugar de en el interior de uniones estrechas.
- Reduzca al mínimo las soldaduras innecesarias cerca de las zonas designadas como de alto brillo o espejo para minimizar la deformación por calor.
- Diferencia claramente entre «caras visibles» y «caras no visibles» en el dibujo en 2D.
- Proteja los orificios, las roscas, las superficies de sellado y las dimensiones de acoplamiento con tolerancias ajustadas contra el contacto abrasivo.
- Mantén intacta la película protectora de PVC de fábrica de la materia prima durante los procesos de troquelado y plegado, y retírala solo cuando sea necesario.
Comparación de costes de las vías de fabricación:
Por lo general, los fabricantes evalúan tres opciones para los conjuntos de chapa metálica fabricados:
- Utiliza chapas metálicas cepilladas o pulidas previamente y protégelas durante el proceso de fabricación.
- Soldar material estándar con acabado de fábrica y restaurar el acabado únicamente en las zonas de soldadura.
- Suelda el conjunto y, a continuación, renueva por completo el acabado de toda la unidad.
Las dos primeras opciones son rentables, pero requieren una colocación estratégica de las soldaduras, una protección rigurosa durante la manipulación y una mezcla local realizada por personal cualificado. La tercera opción (soldar y, a continuación, renovar por completo toda la unidad) garantiza la uniformidad, pero puede suponer fácilmente un incremento de entre 30% y 50% en el coste total de fabricación, debido a la intensa mano de obra que requiere.
Inspección de superficies, reelaboración y coste por lote
Las indicaciones imprecisas en los planos son la causa principal de las disputas con los proveedores y del rechazo de lotes. El control de calidad del acero inoxidable pulido requiere una combinación de mediciones objetivas y criterios visuales.
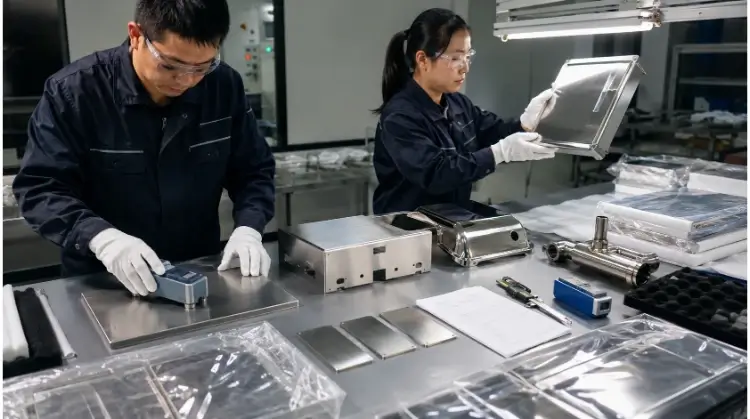
Notas explicativas en los planos e inspección final
Para garantizar una calidad constante de los lotes, los planos técnicos y las órdenes de compra deben definir claramente:
- Zonas cosméticas: Distingue claramente entre «rostros visibles» y «rostros no visibles».
- Dirección de la veta: Especifica la orientación exacta de los acabados cepillados (por ejemplo, «Veta paralela al borde largo»).
- Rugosidad superficial: Valores objetivo de Ra o Rz, si procede según la función.
- Criterios de aceptación: Número máximo permitido de arañazos, picaduras u ondulaciones superficiales.
- Condiciones de inspección: Distancia de visualización, ángulo y tipo de iluminación estandarizados (por ejemplo, «Visto desde 24 pulgadas bajo luz fluorescente, en un ángulo de 45 grados»).
- Muestras límite: Muestras físicas de referencia aprobadas tanto por el comprador como por el fabricante.
Un perfilómetro que mide el Ra no es suficiente para realizar una inspección estética completa. Una lectura del Ra no permite evaluar la rectitud de la veta, la ondulación de la superficie, la uniformidad del color ni la claridad del reflejo especular. Una muestra límite física, acordada de mutuo acuerdo, sigue siendo el criterio más fiable para la aceptación de productos cosméticos en la fabricación en serie.
Defectos habituales en el pulido
Cuando una pieza no supera la inspección, el tipo de defecto suele indicar directamente un fallo en el proceso. La siguiente matriz de resolución de problemas recoge los errores más comunes en el pulido mecánico:
| Defecto | Causa probable | Medidas correctivas |
| Arañazos en forma de cruz | No se eliminó por completo la arena anterior. | Vuelve a la fase de abrasión anterior. |
| Marcas de remolino | Rueda sucia o movimiento irregular. | Limpia la superficie y repite el pulido final. |
| Grano irregular | Dirección incoherente o solapamiento. | Repinta toda la superficie visible. |
| Brillo irregular | La zona de reparación es demasiado pequeña. | Mezcla una superficie mucho más grande. |
| Decoloración por calor | Presión excesiva o tiempo de permanencia excesivo. | Baja el fuego y retira la capa afectada. |
| Ondas superficiales | Esmerilado agresivo sobre chapa fina. | Reduce la presión y amplía la superficie de contacto. |
| Manchas de óxido | Contaminación por acero al carbono. | Eliminar la contaminación y evaluar la pasivación. |
| Bordes redondeados | Eliminación excesiva de material en la zona de trabajo. Esto resulta especialmente importante en el caso de las superficies de acoplamiento mecanizadas con CNC o de los perfiles de plegado de chapa de alta precisión, en los que los bordes redondeados pueden alterar las tolerancias de montaje. | Protege los bordes y reduce la presión de contacto. |
| Residuo compuesto | Limpieza insuficiente tras el pulido. | Sigue el proceso de limpieza indicado. |
Consistencia de los lotes, protección y coste
Los costes de pulido no varían de forma lineal. El precio final por pieza depende de la superficie visible, la profundidad de los defectos originales del material en bruto, la cantidad y la ubicación de las soldaduras, y la accesibilidad de las herramientas.
Análisis de costes: Especificar un valor Ra demasiado bajo o un acabado espejo n.º 8 aumenta exponencialmente las fases de procesamiento, el tiempo de inspección y la tasa de desechos y reelaboración. Además, si una pieza va a ser pintada o se va a unir con adhesivo, una superficie excesivamente lisa reducirá considerablemente la adherencia del recubrimiento. Especifique acabados de alto brillo únicamente cuando sea necesario desde el punto de vista funcional o estético.
La pasivación química debe especificarse en función de la aplicación final del producto, los riesgos de contaminación y el cumplimiento de las normas específicas del sector (por ejemplo, la norma ASTM A967), en lugar de considerarse un paso automático para todas las piezas pulidas.
Por último, el acabado superficial se deteriora fácilmente durante el transporte. Las piezas acabadas deben manipularse con guantes limpios, protegerse con una lámina de enmascaramiento de PVC específica y embalarse con separadores no abrasivos para evitar la fricción entre metales durante el envío.
Conclusión
El pulido del acero inoxidable es un proceso altamente controlado de reconstrucción física y química de la superficie. Para conseguir un acabado uniforme, es necesario adaptar la secuencia abrasiva adecuada al estado de la materia prima, controlar rigurosamente la tensión térmica durante el nivelado y establecer criterios de inspección claros y basados en muestras antes de que comience la producción.
¿Necesitas un acabado uniforme —cepillado, satinado, espejo o de bajo Ra— para tus piezas de acero inoxidable fabricadas? Envía tus planos, el tipo de material y los requisitos relativos a las superficies visibles a TZR. Nuestro equipo ofrece análisis detallados de los procesos de fabricación, estrategias de acabado de superficies y presupuestos competitivos para todos los proyectos de mecanizado CNC a medida y de fabricación de chapa, desde la creación rápida de prototipos hasta la fabricación en serie.