
 Russian
 English
 Spanish
 German
 Italian
 French

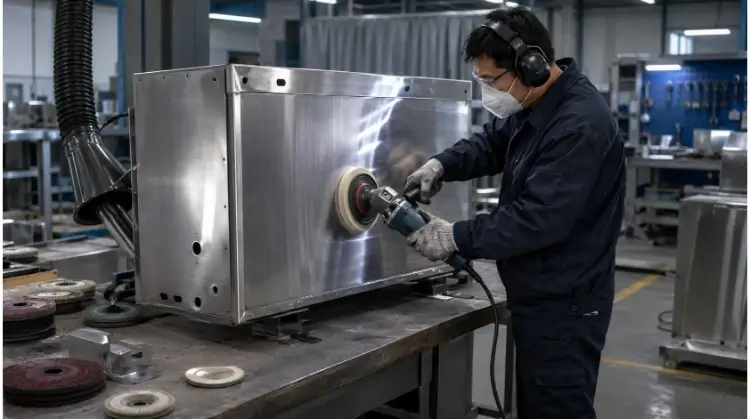
Для полировки нержавеющей стали тщательно очистите поверхность, а затем используйте абразивы с возрастающей зернистостью, начиная с зернистости, соответствующей самому глубокому дефекту (например, зернистость 80). Устраняйте царапины последовательно, используя абразивы с зернистостью до 1200, и завершите обработку полировкой с помощью абразивно-окрашивающих паст, чтобы добиться желаемого матового, сатинового или зеркального блеска.
Промышленная полировка нержавеющей стали — это гораздо больше, чем просто придание детали блеска. В современном производстве соблюдение правильной последовательности операций по обработке поверхности имеет решающее значение для обеспечения максимальной коррозионной стойкости, соблюдения строгих требований к среднему значению шероховатости (Ra) и контроля общих производственных затрат.
Независимо от того, занимаетесь ли вы обработкой сварных листовых конструкций или Детали, изготовленные на станках с ЧПУ, в данном руководстве не приводятся общие рекомендации, а предлагаются практические стандарты для производственных цехов.
Стандартная технологическая схема:
Осмотрите поверхность → выберите абразив для начальной обработки → устраните исходные дефекты → отшлифуйте каждую царапину → нанесите финишную обработку → проверьте деталь и обеспечьте её защиту.
| Требуемый результат | Типичный маршрут | Основное требование | Относительная стоимость |
| Матовая отделка / № 4 | Направленная абразивная обработка | Направление волокон и утвержденный образец | Средний |
| Сатиновая отделка | Финишная обработка мелким абразивом или нетканым материалом | Текстура и степень блеска | Средний |
| «Зеркало» / № 8 | Поэтапная шлифовка и полировка | Внешний вид и качество отражения | Высокий |
| Гигиеническая поверхность с низким показателем Ra | Механическая обработка и возможная электрополировка | Требования к Ра и чистоте | Высокий |
| Восстановленная сварная поверхность | Выравнивание сварных швов и сглаживание поверхности | Соответствие окружающей поверхности | От среднего до высокого |
Требования к качеству обработки нержавеющей стали предшествуют применению абразива
Процесс полировки не начинается с использования абразивного круга. Исходное состояние сырья и конечные технические требования определяют выбор абразива, этапы обработки и методы контроля.
Исходная поверхность и конечная отделка
Перед выбором инструментов операторы должны оценить исходное состояние детали. К типичным исходным состояниям относятся:
- Стандартные заводские виды отделки (№ 1, 2B, BA) или листовой металл с предварительной щеткой.
- Выпуклые сварные швы, выполненные методом TIG/MIG, и связанное с ними тепловое окрашивание.
- Устранение царапин, следов от штампов или глубоких вмятин.
- Следы от обработки на станке с ЧПУ.
- Точечные дефекты на поверхности или локальные неровности материала.
- Существующие зеркальные или декоративные поверхности, требующие точечного ремонта.
Глубина имеющихся дефектов в большей степени определяет выбор начального зерна, чем требуемый уровень блеска. Например, для шлифования выступающего шва на предварительно зачищенной панели требуется гораздо более грубый начальный абразив, чем для удаления мелких царапин от обращения с холоднокатаного листа, даже если для обеих деталей требуется одинаковая конечная обработка № 4.
Обозначения отделки, Ra и внешний вид
Обозначения видов отделки, принятые в промышленности, и значения шероховатости поверхности (Ra) характеризуют различные аспекты детали.
| Отделка | Общий вид | Типичная технологическая схема производства | Основное ограничение |
| № 1 | Шероховатая и матовая | Горячекатаный, отожженный и протравленный | Не предназначено для использования в качестве декоративной отделки |
| 2B | Гладкая, с низким уровнем отражения | Холоднокатаная и прокатанная до гладкости | Не определяет фиксированное значение Ra |
| BA | Гладкая и отражающая | Яркоотжиганый | Чувствительность к повреждениям при изготовлении |
| № 4 | Направленная текстура с матовой поверхностью | Абразивная обработка | Зернистость и блеск могут различаться в зависимости от поставщика |
| № 8 | Зеркало с высокой степенью отражения | Тонкая шлифовка и полировка | Требуется визуальный осмотр |
Показатель Ra характеризует микроскопическую шероховатость поверхности, тогда как номера 4 и 8 описывают состояние обработки и внешний вид. Две детали могут иметь одинаковое значение Ra, но выглядеть совершенно по-разному в зависимости от направления абразивной обработки и зернистости материала. Зеркальную гладкость поверхности невозможно определить исключительно по низкому значению Ra.
Примечание инженера: Чтобы избежать споров с поставщиками, не следует полагаться исключительно на значения Ra при выборе декоративных деталей. Всегда указывайте направление отделки (например, «Текстура параллельна длинной стороне») и утверждайте физический образец (эталонный образец) до начала серийного производства.
Механические, химические и электрохимические методы
Различные методы обработки поверхностей позволяют решать разные технические задачи и не могут напрямую заменять друг друга.
| Процесс | Основная цель | Типичное использование |
| Механическая полировка | Изменить текстуру, устранить дефекты и повысить блеск | Матовая, сатиновая и зеркальная отделка |
| Маринование | Удаление термических окрашенных слоев и оксидов сварки | Сварные детали из нержавеющей стали |
| Пассивация | Удаление свободного железа и улучшение состояния поверхности | Детали, подверженные загрязнению или к которым предъявляются требования по соответствию |
| Электрополировка | Снизить количество микроскопических выступов и улучшить очищаемость | Детали для медицинского оборудования, пищевой промышленности, систем подачи жидкостей и систем с высокими требованиями к чистоте |
Пассивация представляет собой химическую обработку, применяемую для восстановления оксидного слоя, однако она не является обязательным заключительным этапом для всех серийных деталей, подвергшихся механической полировке. Электрополировка удаляет материал посредством ионного воздействия с целью выравнивания микровыступов, что необходимо для прохождения жидкостей высокой чистоты, но редко является экономически целесообразным для стандартных декоративных корпусов.
Последовательность абразивной обработки, инструментарий и контроль температуры
Стабильные результаты зависят от контролируемых условий в цехе, строгой последовательности использования абразивных материалов и управления температурным режимом. При абразивной обработке возникает трение, а нержавеющая сталь плохо переносит неконтролируемое нагревание.
Уборка, специальные инструменты и техника безопасности
Перед началом абразивной обработки поверхность необходимо очистить. Удалите смазочно-охлаждающие жидкости, остатки клея от лазерной пленки, производственную пыль, старую полировальную пасту и сварочный шлак. В противном случае загрязнения застрянут в полировальных кругах и поцарапают металл.
Перекрестное загрязнение является одной из основных причин брака деталей из нержавеющей стали. На производственных объектах необходимо использовать специальные шлифовальные ленты, полировальные круги и металлические щетки, предназначенные исключительно для обработки нержавеющей стали. Использование инструмента, который ранее применялся для обработки углеродистой стали, приводит к попаданию частиц свободного железа на поверхность нержавеющей стали. При контакте с влагой из окружающей среды эти частицы железа действуют как гальванические элементы, вызывая быстрое появление локальных пятен ржавчины. Это одна из основных причин, по которой детали не проходят испытания в солевом тумане или проверки на соответствие требованиям FDA в ходе окончательного контроля.
Следует соблюдать стандартные правила техники безопасности и настройки оборудования: надежно закрепить заготовку, убедиться, что частота вращения круга соответствует номинальным параметрам оборудования, установить все защитные ограждения станка, использовать системы пылеудаления и обеспечить, чтобы операторы носили соответствующие средства защиты органов дыхания и глаз.
Начало программы «Grit» и «Scratch»
Основное правило механической полировки заключается в использовании самого мелкого исходного абразива, способного эффективно удалить основной дефект.
| Начальное условие | Типичный диапазон начальных значений | Основная цель |
| Выпуклый шов или серьезное повреждение | Зернистость 80–120 | Выровнять приподнятый участок |
| Незначительные царапины | Зернистость 180–240 | Устранить видимые повреждения |
| Незначительные царапины | Зернистость 320–400 | Сгладить поверхность |
| Хорошая поверхность перед зеркальной полировкой | зернистость 600 или мельче | Подготовьтесь к тонкой полировке |
Примечание: Указанные диапазоны служат ориентиром. Перед началом серийного производства всегда проверяйте последовательность действий на обрезке материала или в незаметном месте.
Логика выполнения строго последовательна:
- Полностью удалите исходный дефект с помощью абразива начальной зернистости.
- Очистите поверхность и зону обработки.
- Перейдите к следующему абразиву более мелкой зернистости.
- Сравните рисунок царапин с предыдущий песок полностью удаляется.
- Повторяйте до тех пор, пока не будет достигнут желаемый результат.
При достижении зеркальной гладкости изменение направления шлифования на 90 градусов при смене зернистости позволяет операторам визуально убедиться в том, что предыдущие царапины исчезли. Для матовая отделка, при этом последний проход абразивом должен выполняться равномерно в одном направлении.
Колеса, резиновая смесь, давление и нагрев
Инструменты должны соответствовать этапу обработки. Для выравнивания материала используются жесткие контактные круги или керамические ленты. Лопастные круги и небольшие ротационные инструменты хорошо подходят для локальной шлифовки. На этапах полировки жёсткие тканевые или сизалевые круги в сочетании с абразивной пастой (абразивная полировка) сглаживают мелкие царапины, а мягкие круги из рыхлой фланели в сочетании с тонкой пастой (цветовая полировка) придают поверхности окончательную отражательную способность. Для сатиновой полировки обычно используются инструменты из нетканого материала.
Не следует выбирать полировальные пасты, ориентируясь исключительно на их цвет. Составы паст черного, коричневого, зеленого и белого цветов у разных производителей различаются. Уточните у поставщика размер частиц в микронах и металл, для которого предназначена паста.
Контроль температуры является постоянной необходимостью. Нержавеющая сталь обладает низкой теплопроводностью, а это означает, что тепло концентрируется в точке трения, а не рассеивается по всей детали. Высокое давление или длительное нахождение в одном месте приводят к повышению температуры поверхности свыше 290 °C (550 °F), что вызывает необратимое изменение цвета под воздействием тепла (посинение/пожелтение).
На деталях из тонкого листового металла —как правило, толщиной менее 1,5 мм (16-й калибр)—такое локальное нагревание часто приводит к необратимому деформированию. Операторы должны поддерживать умеренное давление, выбирать подходящие скорости резания и обеспечивать непрерывное перемещение инструмента по поверхности.
От сглаживания сварных швов до матовой и зеркальной отделки
В данном разделе рассматриваются практические методы выполнения распространенных видов отделки нержавеющей стали. Метод обработки всегда должен подбираться с учетом фактического состояния поверхности заготовки.
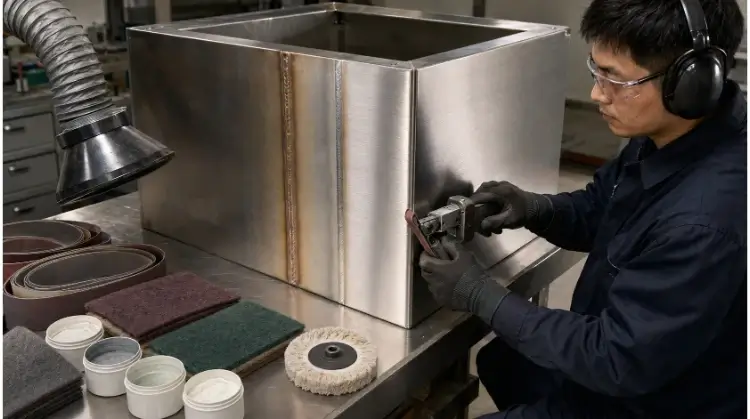
Сглаживание сварных швов и устранение дефектов
Для удаления сварного шва или глубокой борозды необходимо контролируемое снятие материала без ущерба для прочности детали и соблюдения допусков на размеры. Стандартная последовательность выравнивания включает:
- Удалите сварочный шлак, отслоившиеся оксиды и брызги с помощью специальной металлической щетки из нержавеющей стали.
- Постепенно сгладьте выступающий сварной валик с помощью абразивного материала крупной зернистости (например, керамической ленты зернистостью 80–120 или твёрдого шлифовального диска).
- Расширьте зону обработки, чтобы обеспечить плавный, постепенный переход между зоной сварки и основным материалом.
- Для удаления глубоких царапин, оставшихся после этапа выравнивания, используйте абразивы с постепенно уменьшающейся зернистостью.
- Сделайте переход от отремонтированного участка так, чтобы он гармонировал с исходной текстурой или блеском окружающей поверхности.
Рекомендации для операторов:
- Не допускайте агрессивного шлифования прилегающего тонкого листового металла. Чрезмерное шлифование приводит к уменьшению толщины стенок ниже допустимых пределов, что вызывает снижение прочности конструкции или немедленное отбраковливание детали при контроле качества.
- Не изменяйте критические размеры боковых частей сварного шва или толщину горловины, указанные в техническом чертеже.
- Защитите или закройте маской соседние отверстия, резьбовые вставки, уплотнительные поверхности и критические сопрягаемые размеры.
- При удалении глубоких царапин следует шлифовать участок побольше. Попытка зашлифовать царапину в узкой канавке приведет к появлению заметного оптического углубления.
- При сильном окрашивании от нагрева и образовании толстого слоя оксидной корки может потребоваться химическое травление перед механической шлифовкой.
- На видимых косметических поверхностях не должно быть заметных углублений, следов фасетированной шлифовки или чрезмерно закругленных кромок.
Матовая и сатиновая отделка
Получение однородной матовой (№ 4) поверхности в значительной степени зависит от техники работы оператора и соблюдения им последовательности действий. При контроле технологического процесса необходимо учитывать следующее:
- Направление и выравнивание зерен.
- Ширина царапины и однородность абразивных зерен.
- Смешивание перекрытий между проходами.
- Следы запуска и остановки инструмента (следы вибрации).
- Визуальная согласованность между соседними панелями или узлами.
- Цветовое соответствие между зоной сварного ремонта и исходной прокатной пластиной.
Крупные видимые панели, как правило, не поддаются локальному ремонту. Попытка замаскировать небольшой дефект на большом листе с матовой поверхностью часто приводит к появлению заметного «лоскутного» эффекта, при котором поверхность по-разному отражает свет. В таких случаях для обеспечения однородности необходимо переделать всю видимую поверхность.
Для получения сатинированной поверхности операторы используют мелкозернистые шлифовальные ленты, нетканые круги или диски для обработки поверхности. Важно различать направленную и ненаправленную сатинировку. В случае сложных сварных узлов с множеством пересекающихся плоскостей ненаправленная (с произвольной орбитальной траекторией) сатинировка зачастую проще в нанесении и позволяет обеспечить стабильное качество от партии к партии по сравнению со строго линейной текстурой.
Полировка и шлифовка зеркал
Зеркальная полировка представляет собой многоэтапный процесс. Пропуск какого-либо этапа или поспешное выполнение последовательности действий приведет к появлению микроскопических царапин, скрытых под поверхностью с высоким коэффициентом отражения. Процесс делится на три отдельных этапа:
- Тонкая шлифовка: Использует абразивные материалы с возрастающей зернистостью (до 600, 800 или 1200) для удаления всех видимых грубых следов шлифования и получения ровной, гладкой поверхности.
- Полировка реза: Используются жесткие диски (из сизаля или пропитаного хлопка) с абразивной пастой для удаления микроцарапин, оставшихся после тонкой шлифовки, и дальнейшего выравнивания поверхности.
- Полировка с добавлением краски: Используются мягкие, рыхлые хлопковые диски с тонкодисперсной полировальной пастой для достижения максимального блеска и четкости отражения.
На каждом этапе необходимо использовать специальные полировальные круги и соответствующие пасты. Перед переходом к следующему этапу деталь необходимо тщательно очистить, чтобы предотвратить загрязнение кругов для тонкой полировки крупными абразивными частицами.
Зеркальная полировка изменяет лишь отражательную способность поверхности; она не исправляет геометрию. Конечное визуальное качество в значительной степени ограничивается естественной плоскостностью исходного материала, деформациями от сварки, следами от инструментов ЧПУ и локальными углублениями. Полировка волнистой детали из листового металла до зеркального блеска приведёт лишь к появлению сильно отражающей волнистой поверхности, которую часто называют «апельсиновой коркой». Если невозможно обойтись без большой зеркальной поверхности, проектировщикам следует выбирать материал большей толщины (например, 2,0 мм или более), чтобы он выдерживал давление при полировке и сводил к минимуму визуальные искажения.
Как класс, геометрия и объем влияют на процесс
Последовательность полировки не является универсальной. Свойства материала, геометрия детали и объём производства определяют, какие методы финишной обработки являются физически возможными и экономически целесообразными.
Влияние сорта и твердости
Химический состав и состояние термообработки нержавеющей стали напрямую влияют на выбор абразива и интенсивность выделения тепла.
- Аустенитные марки (304, 316): Эти материалы склонны к упрочнению при обработке. Многократное локальное шлифование приводит к тому, что поверхность становится более труднообрабатываемой. Кроме того, они обладают низкой теплопроводностью, в результате чего в месте шлифования быстро накапливается тепло, что повышает риск деформации и изменения цвета.
- Ферритные марки (430): На таких изделиях могут быть более заметны исходные структуры зерна и отклонения в формовке, что может потребовать более тщательного первоначального выравнивания для получения однородной эстетической поверхности.
- Мартенситные марки (410, 420, 440C): Сложность полировки зависит от твердости материала после термообработки. В то время как отжигаемые детали обрабатываются обычным образом, закаленные мартенситные детали (например, 440C с твердостью 58+ HRC) устойчивы к воздействию стандартных абразивов на основе оксида алюминия.
Для обработки деталей высокой твердости часто требуются керамические, CBN (кубический нитрид бора) или алмазные абразивы, позволяющие эффективно резать материал без избыточного нагрева. Всегда выбирайте метод полировки с учетом конкретного сорта стали, степени твердости и исходного состояния поверхности, а не применяйте одинаковый подход ко всем нержавеющим сталям серии 400.
Внутренние характеристики и пакетная обработка
Ручная полировка ограничена возможностями доступа инструмента. В случае сложных геометрических форм или больших объемов производства возникает необходимость в применении альтернативных технологий финишной обработки.
| Деталь или элемент | Подходящий процесс | Основное ограничение |
| Узкий угол или короткая канавка | Небольшой ремень, отбойный круг или многофункциональный инструмент | Риск неравномерного локального снятия материала |
| Мелкие штампованные/обработанные детали | Вибрационная или центробежная обработка | Невозможно получить волокна с контролируемым направлением |
| Сложный внутренний проход | Обработка абразивным потоком (AFM) | Специализированный процесс; относительно дорогостоящий |
| Гигиенический/медицинский компонент | Электрополировка | Требует тщательной подготовки и использования химических ванн |
| Большая видимая панель | Широколенточная или автоматизированная обработка поверхности | Ровность поверхности и однородность текстуры по краям |
| Сборка сложных узлов в небольших партиях | Ручная отделка | Рост затрат на рабочую силу и риски, связанные с обеспечением стабильности качества |
Абразивная струйная обработка (AFM) обычно применяется в качестве специализированного решения для обработки внутренних полостей, таких как конформные охлаждающие каналы или коллекторы для аэрокосмической промышленности, куда невозможно добраться с помощью традиционных инструментов. Для крупносерийного производства мелких деталей вибрационная и центробежная массовая обработка являются стандартными методами удаления заусенцев, скругления кромок и общего улучшения поверхности, что позволяет значительно снизить себестоимость единицы продукции по сравнению с ручной обработкой.
DFM для обеспечения доступа при полировке
Применение принципов проектирования с учетом технологичности (DFM) на ранних этапах проектирования позволяет значительно сократить затраты на обработку поверхностей и сроки выполнения заказов.
Рекомендации по проектированию:
- Обеспечьте достаточное свободное пространство, чтобы шлифовальные ленты, полировальные круги и контрольно-измерительные приборы могли достигать обрабатываемой поверхности.
- Избегайте глубоких и узких щелей, а также труднодоступных внутренних углов.
- Укажите достаточно большие радиусы для внутренних углов, а не острые углы 90 градусов.
- Размещайте видимые сварные швы в ровных, легкодоступных местах, а не внутри узких пересечений.
- Сведите к минимуму ненужную сварку вблизи зон, для которых предусмотрен высокий блеск или зеркальное покрытие, чтобы уменьшить тепловую деформацию.
- Чётко разграничьте «видимые грани» и «невидимые грани» на 2D-чертеже.
- Защищайте отверстия, резьбу, уплотнительные поверхности и сопрягаемые размеры с узкими допусками от абразивного износа.
- Во время перфорации и гибки следует сохранять заводскую защитную ПВХ-пленку на сырье в целости и сохранности, снимая её только по мере необходимости.
Сравнение затрат на различные технологии изготовления:
Производители, как правило, рассматривают три варианта изготовления сборочных узлов из листового металла:
- Используйте предварительно очищенный щеткой или отполированный листовой металл и обеспечивайте его защиту в процессе изготовления.
- Сваривайте стандартный материал с заводской обработкой поверхности и восстанавливайте поверхность локально только в зонах сварки.
- Сварите узел, а затем полностью отреставрируйте весь агрегат.
Первые два способа являются экономически выгодными, но требуют стратегического размещения сварных швов, строгой защиты при транспортировке и квалифицированной локальной шлифовки. Третий способ (сварка с последующей полной переработкой всего узла) гарантирует однородность, но из-за необходимости интенсивного ручного труда может легко увеличить общую стоимость изготовления на величину от 30% до 50%.
Контроль поверхности, доработка и себестоимость партии
Нечеткие указания в чертежах являются основной причиной споров с поставщиками и отбраковки партий продукции. Контроль качества полированной нержавеющей стали требует сочетания объективных измерений и визуальных стандартов.
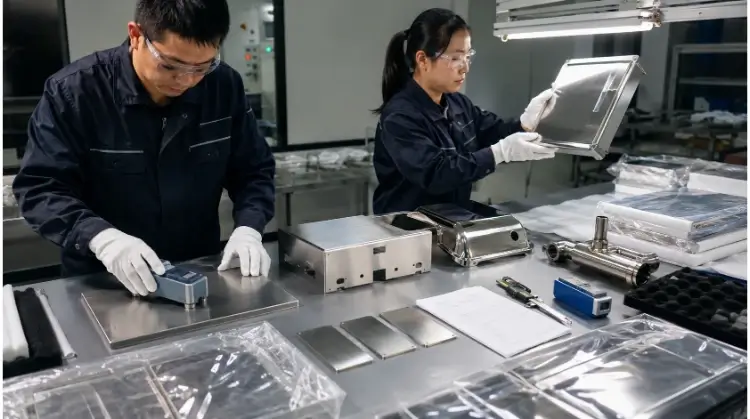
Составление пояснительных надписей и приемочная проверка
Для обеспечения стабильного качества партии на технических чертежах и в заказах на поставку должно быть четко указано:
- Косметические зоны: Четко разграничьте «видимые лица» и «невидимые лица».
- Направление волокон: Укажите точную ориентацию для поверхностей с брашированной отделкой (например, «Вереника параллельна длинной стороне»).
- Шероховатость поверхности: Целевые значения Ra или Rz, если это применимо к данной функции.
- Критерии приемки: Максимально допустимые царапины, вмятины или неровности поверхности.
- Условия осмотра: Стандартизированное расстояние просмотра, угол обзора и тип освещения (например, «Просмотр с расстояния 24 дюйма при освещении люминесцентными лампами под углом 45 градусов»).
- Ограничить выборку: Физические эталонные образцы, утвержденные как покупателем, так и производителем.
Профилометр, измеряющий показатель Ra, не является достаточным для проведения полноценного косметического контроля. Показатель Ra не позволяет оценить прямолинейность зерна, волнистость поверхности, однородность цвета или четкость зеркального отражения. Физический образец, согласованный обеими сторонами, по-прежнему остается наиболее надежным критерием приемлемости косметической продукции при массовом производстве.
Распространенные дефекты полировки
Когда деталь не проходит проверку, тип дефекта, как правило, напрямую указывает на сбой в технологическом процессе. Приведенная ниже матрица устранения неисправностей охватывает наиболее распространенные ошибки при механической полировке:
| Дефект | Вероятная причина | Корректирующие меры |
| Поперечные царапины | Предыдущий абразив не был полностью удален. | Вернитесь к предыдущему этапу шлифования. |
| Следы от завихрений | Загрязненное колесо или неравномерное движение. | Очистите поверхность и повторите финальную полировку. |
| Неравномерная текстура | Несогласованность направления или пересечение. | Отремонтируйте всю видимую поверхность. |
| Неравномерный блеск | Площадь ремонта слишком мала. | Обработайте гораздо большую площадь. |
| Изменение цвета под воздействием высокой температуры | Чрезмерное давление или время выдержки. | Уменьшите огонь и удалите поврежденный слой. |
| Поверхностные волны | Интенсивное шлифование тонкого листа. | Снизьте давление и увеличьте площадь контакта. |
| Ржавые пятна | Загрязнение углеродистой сталью. | Удалите загрязнения и оцените степень пассивации. |
| Закругленные края | Чрезмерное удаление материала в отдельных участках. Это особенно важно в случае сопрягаемых поверхностей, обработанных на станках с ЧПУ, или точных профилей, полученных в результате гибки листового металла, где закругленные кромки могут привести к нарушению допусков при сборке. | Защитите кромки и уменьшите давление при контакте. |
| Составной остаток | Недостаточная очистка после полировки. | Используйте указанный процесс очистки. |
Стабильность партий, защита и затраты
Затраты на полировку не растут линейно. Окончательная цена за деталь зависит от площади видимой поверхности, глубины исходных дефектов сырья, количества и расположения сварных швов, а также от доступности для обработки инструментом.
Анализ затрат: Установка чрезмерно высоких требований к низкому значению Ra или зеркальной гладкости № 8 приводит к экспоненциальному увеличению количества этапов обработки, времени контроля и доли брака/переделок. Кроме того, если деталь предназначена для окраски или склеивания, чрезмерно гладкая поверхность значительно снизит адгезию покрытия. Указывать требования к высокоглянцевой отделке следует только в тех случаях, когда это необходимо с функциональной или эстетической точки зрения.
Химическую пассивацию следует назначать с учетом конечного назначения изделия, рисков загрязнения и требований конкретной отрасли (например, ASTM A967), а не рассматривать как обязательный этап для всех полированных деталей.
Наконец, качество поверхности деталей легко нарушается при транспортировке. С готовыми деталями следует обращаться в чистых перчатках, защищать их специальной маскирующей пленкой из ПВХ и упаковывать с использованием неабразивных разделителей, чтобы предотвратить трение металла о металл во время транспортировки.
Заключение
Полировка нержавеющей стали представляет собой тщательно контролируемый процесс физико-химической реконструкции поверхности. Для получения однородного покрытия необходимо подобрать правильную последовательность абразивных операций с учетом состояния исходного материала, строго контролировать термические нагрузки в процессе выравнивания, а также установить четкие критерии контроля на основе образцов до начала производства.
Вам требуется однородная матовая, сатиновая, зеркальная или с низким коэффициентом Ra поверхность на изготовленных из нержавеющей стали деталях? Отправьте в компанию TZR свои чертежи, информацию о марке материала и требования к видимым поверхностям. Наша команда проводит подробный анализ технологических процессов, разрабатывает стратегии обработки поверхностей и предоставляет конкурентоспособные ценовые предложения по всем проектам в области индивидуальной обработки на станках с ЧПУ и изготовления изделий из листового металла — от быстрого прототипирования до серийного производства.