
 German
 English
 Spanish
 Russian
 Italian
 French

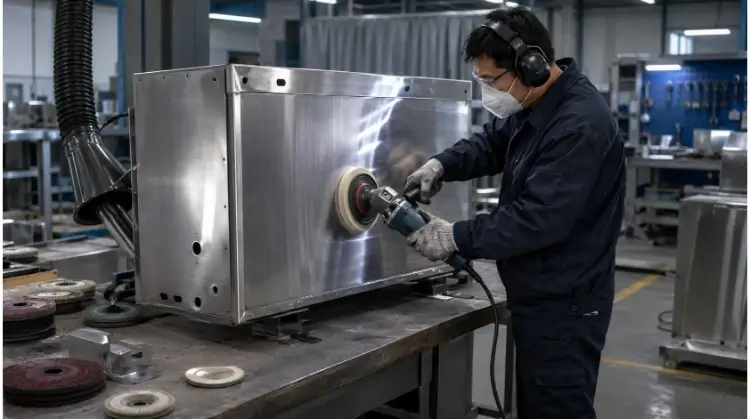
Um Edelstahl zu polieren, reinigen Sie die Oberfläche gründlich und verwenden Sie anschließend Schleifmittel mit steigender Körnung, beginnend mit der Körnung, die zu Ihrem tiefsten Defekt passt (z. B. Körnung 80). Bearbeiten Sie Kratzer schrittweise bis zur Körnung 1200 und polieren Sie die Oberfläche abschließend mit Schleif- und Polierpasten, um die gewünschte gebürstete, satinierte oder spiegelglatte Oberfläche zu erzielen.
Das Polieren von Edelstahl in der Industrie geht weit über das bloße Aufpolieren eines Bauteils hinaus. In der modernen Fertigung ist die Einhaltung der richtigen Abfolge von Oberflächenbearbeitungsschritten entscheidend, um die Korrosionsbeständigkeit zu maximieren, strenge Ra-Spezifikationen (mittlerer Rauheitswert) einzuhalten und die Gesamtproduktionskosten zu kontrollieren.
Ganz gleich, ob Sie geschweißte Blechbaugruppen bearbeiten oder CNC-gefräste Bauteile, dieser Leitfaden verzichtet auf allgemeine Ratschläge und bietet stattdessen umsetzbare Standards für die Praxis.
Standard-Prozessablauf:
Die Oberfläche prüfen → das geeignete Schleifmittel auswählen → die ursprünglichen Mängel beseitigen → jedes Kratzermuster verfeinern → die Endbearbeitung vornehmen → das Bauteil prüfen und schützen.
| Erforderliches Ergebnis | Typische Route | Hauptanforderung | Relative Kosten |
| Gebürstet / Nr. 4 | Richtungsabhängige Schleifbearbeitung | Faserrichtung und zugelassenes Muster | Mittel |
| Satinierte Oberfläche | Feinschliff mit Schleifmittel oder Vlies | Konsistenz von Textur und Glanz | Mittel |
| Spiegel / Nr. 8 | Schrittweises Schleifen und Polieren | Aussehen und Reflexionsqualität | Hoch |
| Hygienische Oberfläche mit niedrigem Ra-Wert | Mechanische Aufbereitung und gegebenenfalls Elektropolieren | Ra- und Sauberkeitsanforderungen | Hoch |
| Sanierte Schweißfläche | Ausgleichen von Schweißnähten und Angleichen der Oberflächenbeschaffenheit | An die umgebende Oberfläche anpassen | Mittel bis hoch |
Die Anforderungen an die Oberflächenbeschaffenheit von Edelstahl haben Vorrang vor dem Schleifmittel
Der Polierprozess beginnt nicht mit einer Schleifscheibe. Der Ausgangszustand des Rohmaterials und die endgültigen technischen Anforderungen bestimmen die Wahl des Schleifmittels, die Bearbeitungsschritte und die Prüfverfahren.
Ausgangszustand der Oberfläche und angestrebte Endbeschaffenheit
Vor der Auswahl der Werkzeuge müssen die Bediener den Ausgangszustand des Werkstücks beurteilen. Zu den üblichen Ausgangszuständen gehören:
- Standard-Walzoberflächen (Nr. 1, 2B, BA) oder vorgebürstetes Blech.
- Erhabene WIG-/MIG-Schweißnähte und damit verbundene Wärmeverfärbung.
- Behandlung von Kratzern, Prägespuren oder tiefen Rillen.
- Spuren von CNC-Bearbeitungswerkzeugen.
- Lochfraß an der Oberfläche oder lokale Unebenheiten im Material.
- Vorhandene Spiegel- oder Dekorflächen, die punktuell repariert werden müssen.
Die Tiefe der vorhandenen Defekte bestimmt die Wahl der Ausgangskörnung stärker als der angestrebte Glanzgrad. So erfordert beispielsweise das Ausgleichen einer erhabenen Schweißnaht an einem vorgebürsteten Blech ein wesentlich gröberes Ausgangsschleifmittel als das Entfernen leichter Handhabungskratzer von einem kaltgewalzten Blech, selbst wenn für beide Teile die gleiche Endoberfläche der Güteklasse Nr. 4 angestrebt wird.
Oberflächenbezeichnungen, Ra-Werte und Aussehen
Die Bezeichnungen für die Oberflächenbeschaffenheit in der Industrie und die Werte für die Oberflächenrauheit (Ra) beschreiben verschiedene Aspekte eines Bauteils.
| Oberfläche | Allgemeines Erscheinungsbild | Typischer Produktionsablauf | Wichtigste Einschränkung |
| Nr. 1 | Rau und matt | Warmgewalzt, geglüht und gebeizt | Nicht als dekorative Oberflächenbehandlung gedacht |
| 2B | Glatt, reflexarm | Kaltgewalzt und glattgewalzt | Definiert keinen festen Ra-Wert |
| BA | Glatt und spiegelnd | Glühgeglüht | Anfällig für Fertigungsschäden |
| Nr. 4 | Richtung der Bürstung | Schleifbearbeitung | Maserung und Glanz variieren je nach Lieferant |
| Nr. 8 | Hochreflektierender Spiegel | Feinschleifen und Polieren | Erfordert eine Sichtprüfung |
Ra gibt die mikroskopische Oberflächenrauheit an, während Nr. 4 und Nr. 8 den Bearbeitungszustand und das optische Erscheinungsbild beschreiben. Zwei Teile können denselben Ra-Wert aufweisen, sehen jedoch je nach Schleifrichtung und Materialkörnung völlig unterschiedlich aus. Eine Spiegelglattheit lässt sich nicht allein durch einen niedrigen Ra-Wert festlegen.
Anmerkung des Ingenieurs: Um Streitigkeiten mit Lieferanten zu vermeiden, sollten Sie sich bei Zierteilen nicht allein auf die Ra-Werte verlassen. Geben Sie stets die Oberflächenausrichtung an (z. B. „Maserung parallel zur Längskante“) und legen Sie vor der Serienfertigung ein physisches Freigabemuster (Grenzmuster) fest.
Mechanische, chemische und elektrochemische Verfahren
Verschiedene Verfahren zur Oberflächenbearbeitung lösen unterschiedliche technische Probleme und können einander nicht direkt ersetzen.
| Prozess | Hauptzweck | Typische Verwendung |
| Mechanisches Polieren | Textur ändern, Fehler beseitigen und Glanz verbessern | Gebürstete, satinierte und hochglänzende Oberflächen |
| Beizen | Wärmeverfärbungen und Schweißoxide entfernen | Geschweißte Edelstahlteile |
| Passivierung | Freies Eisen entfernen und den Oberflächenzustand verbessern | Teile mit Verunreinigungen oder Konformitätsanforderungen |
| Elektropolieren | Mikroskopische Erhebungen reduzieren und die Reinigungsfreundlichkeit verbessern | Teile für den medizinischen Bereich, die Lebensmittelindustrie, die Flüssigkeitstechnik und Bereiche mit hohen Reinheitsanforderungen |
Passivierung ist ein chemisches Verfahren zur Wiederherstellung der Oxidschicht, stellt jedoch nicht für alle mechanisch polierten Serienbauteile einen zwingenden letzten Schritt dar. Beim Elektropolieren wird Material auf ionischem Wege abgetragen, um Mikrospitzen zu glätten. Dies ist für die Führung hochreiner Flüssigkeiten erforderlich, bei Standardgehäusen mit dekorativer Oberfläche jedoch selten wirtschaftlich.
Schleifablauf, Werkzeugauswahl und Wärmeregulierung
Gleichbleibende Ergebnisse setzen kontrollierte Werkstattbedingungen, eine strenge Abstufung der Schleifmittel sowie ein effektives Wärmemanagement voraus. Schleifarbeiten erzeugen Reibung, und Edelstahl reagiert empfindlich auf unkontrollierte Hitze.
Reinigung, Spezialwerkzeuge und Sicherheit
Vor jedem Schleifvorgang muss die Oberfläche gereinigt werden. Entfernen Sie Schneidflüssigkeiten, Klebstoffreste von Laserfolien, Werkstattstaub, alte Polierpaste und Schweißschlacke. Andernfalls setzen sich Verunreinigungen in den Polierscheiben fest und verursachen Kratzer im Metall.
Kreuzkontamination ist eine der Hauptursachen für Ausschuss bei Edelstahlteilen. In den Betrieben müssen ausschließlich für Edelstahl vorgesehene Schleifbänder, Polierscheiben und Drahtbürsten verwendet werden. Bei Verwendung eines Werkzeugs, mit dem zuvor Kohlenstoffstahl bearbeitet wurde, gelangen freie Eisenpartikel in die Edelstahloberfläche. Sobald diese Eisenpartikel mit Umgebungsfeuchtigkeit in Kontakt kommen, wirken sie wie galvanische Zellen und verursachen schnell lokale Rostflecken. Dies ist einer der Hauptgründe dafür, dass Bauteile bei der Endkontrolle die Salznebelprüfung oder die FDA-Konformitätsprüfungen nicht bestehen.
Es gelten die üblichen Sicherheits- und Einrichtungsvorschriften für die Werkstatt: Das Werkstück muss gesichert werden, die Drehzahl der Scheibe muss mit den Nennwerten der Anlage übereinstimmen, alle Maschinenschutzvorrichtungen müssen angebracht sein, Staubabsaugsysteme müssen verwendet werden und es ist sicherzustellen, dass das Bedienpersonal geeigneten Atem- und Augenschutz trägt.
Start der „Grit“- und „Scratch“-Progression
Die Grundregel beim mechanischen Polieren lautet, das feinste Ausgangsschleifmittel zu verwenden, mit dem sich der Hauptfehler effizient beseitigen lässt.
| Ausgangsbedingung | Typischer Startbereich | Hauptzweck |
| Schweißnahtwulst oder schwere Beschädigung | Körnung 80–120 | Den erhöhten Bereich ebnen |
| Leichte Kratzer | Körnung 180–240 | Sichtbare Schäden beseitigen |
| Leichte Kratzer | Körnung 320–400 | Die Oberfläche glätten |
| Gute Oberfläche vor dem Spiegelpolieren | Körnung 600 oder feiner | Vorbereitung für die Feinpolitur |
Hinweis: Diese Werte dienen als Richtwerte. Testen Sie die Sequenz vor der Produktion stets an einem Reststück oder an einer nicht sichtbaren Stelle.
Die Ablauflogik ist streng sequenziell:
- Entfernen Sie den ursprünglichen Defekt vollständig mit der Startkörnung.
- Reinigen Sie die Oberfläche und den Werkzeugbereich.
- Wechseln Sie zum nächstfeineren Schleifmittel.
- Überprüfen Sie das Kratzmuster anhand der vorherige Der Sand wird vollständig entfernt.
- Wiederholen Sie dies, bis das gewünschte Ergebnis erreicht ist.
Wenn man eine spiegelglatte Oberfläche erzielen möchte, hilft es, die Schleifrichtung zwischen den verschiedenen Körnungen um 90 Grad zu drehen, damit der Anwender visuell überprüfen kann, ob die vorherigen Kratzer verschwunden sind. Für gebürstete Oberflächen, muss der letzte Schleifdurchgang in einer einheitlichen Richtung erfolgen.
Räder, Reifenmischungen, Reifendruck und Hitze
Die Werkzeuge müssen auf die jeweilige Prozessstufe abgestimmt sein. Zum Abtragen von Material werden harte Schleifscheiben oder Keramikbänder verwendet. Lamellenschleifscheiben und kleine Rotationswerkzeuge eignen sich gut für das lokale Ausgleichen. Während der Polierphasen glätten steife Stoff- oder Sisal-Scheiben in Kombination mit einer Schleifpaste (Schleifpolieren) die feinen Kratzer, während weiche, locker gewebte Flanell-Scheiben in Kombination mit einer feinen Paste (Farbpolieren) den endgültigen Glanzgrad erzielen. Für das Satinieren werden in der Regel Werkzeuge aus Vliesstoff verwendet.
Wählen Sie Polierpasten nicht ausschließlich anhand der Farbe aus. Die Zusammensetzung von schwarzen, braunen, grünen und weißen Pasten variiert je nach Hersteller. Klären Sie die Partikelgröße und das vorgesehene Metall mit dem Lieferanten ab.
Die Temperaturregelung ist eine ständige Herausforderung. Edelstahl weist eine geringe Wärmeleitfähigkeit auf, was bedeutet, dass sich die Wärme an der Reibungsstelle konzentriert, anstatt sich über das Bauteil zu verteilen. Hoher Druck oder längere Verweildauer an einer Stelle lassen die Oberflächentemperaturen über 290 °C (550 °F) steigen, was zu dauerhaften Verfärbungen durch Hitzeeinwirkung (Bläuung/Gelbfärbung) führt.
Bei Bauteilen aus dünnem Blech—in der Regel solche mit einer Dicke von weniger als 1,5 mm (16 Gauge)—Diese lokale Hitzeentwicklung führt häufig zu dauerhaften Verformungen. Der Bediener muss einen moderaten Druck aufrechterhalten, angemessene Schnittgeschwindigkeiten wählen und das Werkzeug kontinuierlich über die Oberfläche führen.
Von der Nahtanpassung bis hin zu gebürsteten und hochglanzpolierten Oberflächen
In diesem Abschnitt wird die praktische Ausführung gängiger Oberflächenbehandlungen bei Edelstahl behandelt. Die Bearbeitungsmethode muss stets an den tatsächlichen Oberflächenzustand des Werkstücks angepasst werden.
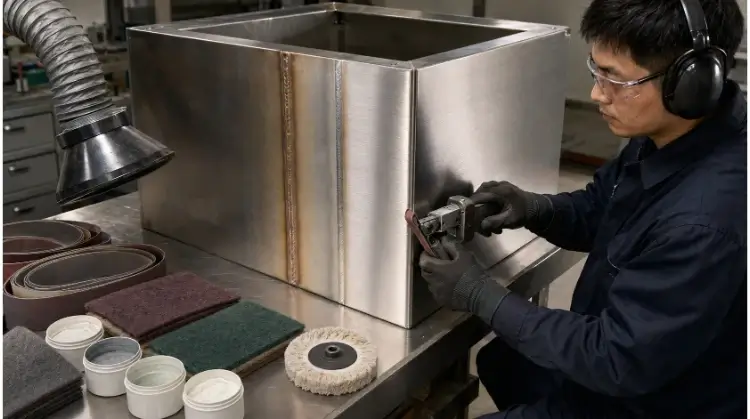
Anpassung von Schweißnähten und Beseitigung von Fehlern
Das Entfernen einer Schweißnaht oder einer tiefen Kerbe erfordert einen kontrollierten Materialabtrag, ohne die strukturelle Integrität oder die Maßtoleranzen des Bauteils zu beeinträchtigen. Ein standardmäßiger Ausgleichsvorgang umfasst:
- Entfernen Sie Schweißschlacke, lose Oxide und Spritzer mit einer speziellen Edelstahl-Drahtbürste.
- Glätten Sie die erhabene Schweißnaht schrittweise mit einem groben Schleifmittel (z. B. einem Keramikband der Körnung 80–120 oder einer harten Schleifscheibe).
- Erweitern Sie den Arbeitsbereich, um einen glatten, allmählichen Übergang zwischen der Schweißzone und dem Grundwerkstoff zu erzielen.
- Verwenden Sie nacheinander immer feinere Schleifmittel, um die tiefen Kratzer zu entfernen, die beim Ausgleichen entstanden sind.
- Passen Sie den reparierten Bereich farblich an die ursprüngliche Maserung oder den Glanz der umgebenden Oberfläche an.
Anweisungen für den Bediener:
- Vermeiden Sie aggressives Schleifen am angrenzenden dünnen Blech. Durch zu starkes Schleifen wird die Wandstärke unter die zulässigen Toleranzen reduziert, was zu einer Schwächung der Struktur oder zur sofortigen Ausschleusung des Teils bei der Qualitätskontrolle führt.
- Ändern Sie keinesfalls die in der Konstruktionszeichnung festgelegten kritischen Abmessungen des Schweißnahtschenkels oder der Kehlendicke.
- Benachbarte Bohrungen, Gewindeeinsätze, Dichtflächen und kritische Passmaße abdecken oder schützen.
- Beim Entfernen tiefer Kratzer sollten Sie einen größeren Bereich auspolieren. Der Versuch, einen Kratzer in einer schmalen Rille wegzuschleifen, hinterlässt eine sichtbare optische Vertiefung.
- Starke Hitzeverfärbungen und starke Oxidablagerungen erfordern unter Umständen ein chemisches Beizen vor dem mechanischen Mischen.
- Sichtbare kosmetische Oberflächen dürfen keine offensichtlichen Vertiefungen, facettierte Schleifspuren oder übermäßig abgerundete Kanten aufweisen.
Gebürstete und satinierte Oberflächen
Das Erreichen einer gleichmäßigen gebürsteten Oberfläche (Nr. 4) hängt in hohem Maße von der Technik und der Konstanz des Bedieners ab. Bei der Prozesssteuerung muss Folgendes berücksichtigt werden:
- Faserrichtung und Ausrichtung.
- Kratzbreite und Konsistenz der Schleifkörnung.
- Überlappung beim Überblenden zwischen Durchgängen.
- Start- und Stoppspuren des Werkzeugs (Rattermarken).
- Optische Einheitlichkeit zwischen benachbarten Feldern oder Baugruppen.
- Farbangleichung zwischen dem geschweißten Reparaturbereich und der ursprünglichen Walzplatte.
Große sichtbare Platten lassen sich in der Regel nicht punktuell reparieren. Der Versuch, einen kleinen Defekt auf einer großen gebürsteten Platte zu kaschieren, führt oft zu einem sichtbaren „Flickwerk“-Effekt, der das Licht anders reflektiert. In solchen Fällen muss die gesamte sichtbare Oberfläche neu bearbeitet werden, um ein einheitliches Erscheinungsbild zu gewährleisten.
Für Satinierungen verwenden die Bediener feine Schleifbänder, Vlies-Schleifscheiben oder Oberflächenbearbeitungsscheiben. Es ist wichtig, zwischen gerichteter und ungerichteter Satinierung zu unterscheiden. Bei komplexen Schweißbaugruppen mit mehreren sich kreuzenden Ebenen lässt sich eine nichtgerichtete (exzentrische) Satinierung oft leichter auftragen und über verschiedene Chargen hinweg gleichmäßig aufrechterhalten als eine streng lineare Körnung.
Spiegelpolieren und Glanzpolieren
Das Spiegelpolieren ist ein mehrstufiger Prozess. Wird ein Schritt übersprungen oder der Ablauf überstürzt, bleiben mikroskopisch kleine Kratzer unter der hochglänzenden Oberfläche zurück. Der Prozess gliedert sich in drei verschiedene Phasen:
- Feinschliff: Verwendet Schleifmittel mit steigender Körnung (bis zu 600, 800 oder 1200), um alle sichtbaren groben Schleifspuren zu entfernen und eine gleichmäßige, ebene Oberfläche zu erzielen.
- Schleifen und Polieren: Verwendet harte Scheiben (aus Sisal oder behandelter Baumwolle) in Kombination mit einer Schleifpaste, um die durch das Feinschleifen entstandenen Mikrokratzer zu beseitigen und die Oberfläche weiter zu glätten.
- Farbpolieren: Verwendet weiche, lockere Baumwollscheiben mit einer feinen Polierpaste, um den Glanz und die Klarheit der Reflexion zu maximieren.
In jeder Phase müssen spezielle Polierscheiben und bestimmte Polierpasten verwendet werden. Das Bauteil muss vor dem Übergang zur nächsten Phase gründlich gereinigt werden, um zu verhindern, dass grobe Schleifpartikel die feinen Polierscheiben verunreinigen.
Spiegelpolituren verändern lediglich die Reflektivität der Oberfläche; sie korrigieren die Geometrie nicht. Die endgültige optische Qualität wird stark durch die dem Rohmaterial eigene Ebenheit, Schweißverformungen, CNC-Werkzeugspuren und lokale Vertiefungen eingeschränkt. Das Polieren eines welligen Blechteils auf Hochglanz führt lediglich zu einer stark reflektierenden, welligen Oberfläche, die oft als „Orangenhaut“ bezeichnet wird. Ist eine große Spiegeloberfläche unvermeidbar, sollten Planer ein Material mit größerer Stärke (z. B. 2,0 mm oder mehr) vorsehen, um dem Polierdruck standzuhalten und optische Verzerrungen zu minimieren.
Wie Neigung, Geometrie und Volumen den Prozess beeinflussen
Die Polierabfolge ist nicht universell. Die Materialeigenschaften, die Geometrie der Teile und das Produktionsvolumen bestimmen, welche Veredelungsverfahren physikalisch möglich und wirtschaftlich rentabel sind.
Auswirkungen von Güteklasse und Härte
Die chemische Zusammensetzung und der Wärmebehandlungszustand des Edelstahls wirken sich unmittelbar auf die Wahl des Schleifmittels und die Wärmeentwicklung aus.
- Austenitische Sorten (304, 316): Diese neigen zur Kaltverfestigung. Durch wiederholtes lokales Schleifen wird die Oberfläche schwerer zu bearbeiten. Außerdem weisen sie eine schlechte Wärmeleitfähigkeit auf, was bedeutet, dass sich an der Schleifstelle schnell Wärme staut, wodurch das Risiko von Verformungen und Verfärbungen steigt.
- Ferritische Sorten (430): Diese können ausgeprägtere ursprüngliche Fräsmaserungen und Formabweichungen aufweisen, was unter Umständen einen stärkeren anfänglichen Ausgleich erfordert, um eine gleichmäßige optische Oberfläche zu erzielen.
- Martensitische Sorten (410, 420, 440C): Der Polieraufwand steigt proportional zur Härte nach der Wärmebehandlung. Während sich geglühte Werkstücke normal bearbeiten lassen, sind gehärtete martensitische Teile (z. B. 440C mit 58+ HRC) gegenüber herkömmlichen Aluminiumoxid-Schleifmitteln widerstandsfähig.
Bei Bauteilen mit hoher Härte sind häufig keramische, CBN- (kubisches Bornitrid) oder Diamant-Schleifmittel erforderlich, um das Material effizient zu bearbeiten, ohne dass dabei übermäßige Wärme entsteht. Wählen Sie die Poliermethode stets entsprechend der jeweiligen Güteklasse, dem Härtezustand und der Ausgangsoberfläche aus, anstatt alle Edelstähle der 400er-Reihe einheitlich zu behandeln.
Interne Funktionen und Stapelverarbeitung
Das manuelle Polieren ist durch die Zugänglichkeit der Werkzeuge eingeschränkt. Bei komplexen Geometrien oder hohen Produktionsmengen sind alternative Veredelungstechnologien erforderlich.
| Teil oder Merkmal | Geeignetes Verfahren | Wichtigste Einschränkung |
| Enge Ecke oder kurze Nut | Schmaler Schleifriemen, Schleifscheibe oder Multifunktionswerkzeug | Risiko eines ungleichmäßigen lokalen Materialabtrags |
| Kleine Stanz- und Zerspanungsteile | Vibrations- oder Zentrifugalpolieren | Es lässt sich keine kontrollierte, gerichtete Maserung erzielen |
| Komplexer innerer Durchgang | Abrasive Flow Machining (AFM) | Spezialverfahren; relativ kostspielig |
| Hygiene-/Medizinproduktkomponente | Elektropolieren | Erfordert eine kontrollierte Vorbereitung und chemische Bäder |
| Großes, gut sichtbares Display | Breitband- oder automatisierte Oberflächenbearbeitung | Ebenheit und gleichmäßige Maserung über die Kanten hinweg |
| Komplexe Montage in kleinen Stückzahlen | Manuelle Endbearbeitung | Höhere Arbeitskosten und Risiken hinsichtlich der Konsistenz |
Die Abrasive-Flow-Bearbeitung (AFM) wird in der Regel als Spezialverfahren für innere Hohlräume eingesetzt, wie beispielsweise konforme Kühlkanäle oder Verteiler in der Luft- und Raumfahrt, die mit herkömmlichen Werkzeugen nicht erreichbar sind. Bei der Großserienfertigung von Kleinteilen sind das Vibrations- und das Zentrifugal-Gleitschleifen die Standardverfahren zum Entgraten, Kantenverrunden und zur allgemeinen Oberflächenverbesserung, wodurch die Stückkosten im Vergleich zur manuellen Bearbeitung deutlich gesenkt werden.
DFM für den Zugang zum Polieren
Die frühzeitige Anwendung der DFM-Grundsätze (Design for Manufacturing) in der Konstruktionsphase kann die Kosten für die Oberflächenbearbeitung und die Durchlaufzeiten drastisch senken.
Empfehlungen zur Gestaltung:
- Sorgen Sie für ausreichend Freiraum, damit Schleifbänder, Polierscheiben und Prüfwerkzeuge die zu bearbeitende Oberfläche erreichen können.
- Vermeiden Sie tiefe, schmale Schlitze und unzugängliche Innenecken.
- Legen Sie für Innenecken großzügige Radien fest, anstatt scharfe 90-Grad-Winkel zu verwenden.
- Sichtbare Schweißnähte sollten an flachen, leicht zugänglichen Stellen und nicht in engen Verbindungsstellen angebracht werden.
- Vermeiden Sie unnötige Schweißarbeiten in der Nähe von ausgewiesenen Hochglanz- oder Spiegelbereichen, um Wärmeverformungen zu reduzieren.
- Unterscheiden Sie in der 2D-Zeichnung klar zwischen „sichtbaren Flächen“ und „nicht sichtbaren Flächen“.
- Schützen Sie Bohrungen, Gewinde, Dichtflächen und Passmaße mit engen Toleranzen vor abrasivem Kontakt.
- Achten Sie darauf, dass die werkseitige PVC-Schutzfolie des Rohmaterials beim Stanzen und Biegen unversehrt bleibt, und entfernen Sie sie nur, wenn dies unbedingt erforderlich ist.
Kostenvergleich der Fertigungsverfahren:
Hersteller prüfen in der Regel drei Möglichkeiten für Blechbaugruppen:
- Verwenden Sie vorgebürstetes bzw. vorpoliertes Blech und schützen Sie es während der Fertigung.
- Schweißen Sie Material mit werkseitiger Oberflächenbeschaffenheit und stellen Sie die Oberflächenbeschaffenheit nur an den Schweißstellen punktuell wieder her.
- Schweißen Sie die Baugruppe zusammen und lackieren Sie anschließend die gesamte Einheit komplett neu.
Die ersten beiden Verfahren sind kostengünstig, erfordern jedoch eine strategische Platzierung der Schweißnähte, strenge Schutzmaßnahmen bei der Handhabung und eine fachgerechte lokale Angleichung. Die dritte Vorgehensweise (Schweißen und anschließende vollständige Neulackierung der gesamten Baugruppe) gewährleistet zwar Einheitlichkeit, kann jedoch aufgrund des hohen Aufwands an Handarbeit die Gesamtfertigungskosten leicht um 30% bis 50% erhöhen.
Oberflächenprüfung, Nachbearbeitung und Chargenkosten
Unklare Zeichnungsangaben sind die Hauptursache für Streitigkeiten mit Lieferanten und zurückgewiesene Chargen. Die Qualitätskontrolle bei poliertem Edelstahl erfordert eine Kombination aus objektiven Messungen und visuellen Standards.
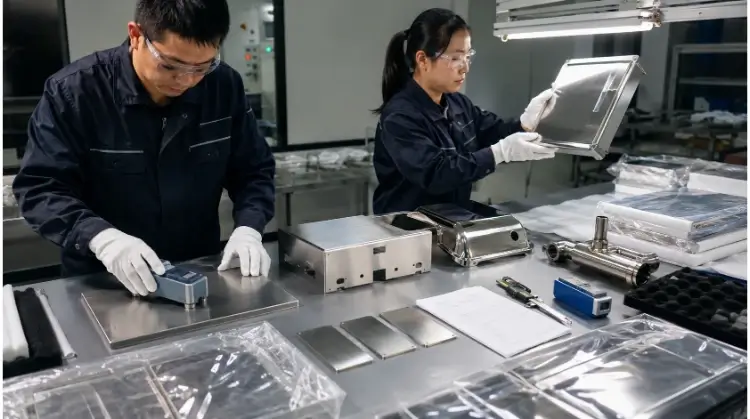
Zeichnungsangaben und Endabnahme
Um eine gleichbleibende Chargenqualität zu gewährleisten, müssen in den technischen Zeichnungen und Bestellungen folgende Punkte eindeutig festgelegt sein:
- Kosmetikbereiche: Unterscheiden Sie klar zwischen „sichtbaren Gesichtern“ und „nicht sichtbaren Gesichtern“.
- Faserrichtung: Geben Sie die genaue Ausrichtung bei gebürsteten Oberflächen an (z. B. „Maserung parallel zur Längskante“).
- Oberflächenrauheit: Zielwerte für Ra oder Rz, sofern für die Funktion relevant.
- Abnahmekriterien: Maximal zulässige Kratzer, Vertiefungen oder Oberflächenwellen.
- Prüfbedingungen: Standardisierter Betrachtungsabstand, Betrachtungswinkel und Beleuchtungsart (z. B. „Betrachtung aus einer Entfernung von 24 Zoll unter Leuchtstofflampen in einem Winkel von 45 Grad“).
- Begrenzte Stichproben: Sowohl vom Käufer als auch vom Hersteller freigegebene physische Referenzmuster.
Ein Profilometer zur Messung des Ra-Werts reicht für eine vollständige optische Prüfung nicht aus. Ein Ra-Wert sagt nichts über die Geradheit der Maserung, die Oberflächenwelligkeit, die Farbgleichmäßigkeit oder die Klarheit der Spiegelreflexion aus. Eine physikalische, einvernehmlich festgelegte Grenzprobe bleibt der zuverlässigste Maßstab für die kosmetische Abnahme in der Serienfertigung.
Häufige Polierfehler
Wenn ein Bauteil die Prüfung nicht besteht, deutet die Art des Fehlers in der Regel direkt auf einen Prozessfehler hin. Die folgende Matrix zur Fehlerbehebung umfasst die häufigsten Fehler beim mechanischen Polieren:
| Defekt | Mögliche Ursache | Korrekturmaßnahme |
| Kreuzkratzer | Der vorherige Sand wurde nicht vollständig entfernt. | Kehren Sie zur vorherigen Schleifstufe zurück. |
| Wirbelspuren | Verschmutztes Rad oder ungleichmäßiger Lauf. | Reinigen Sie die Oberfläche und wiederholen Sie den abschließenden Poliervorgang. |
| Uneinheitliche Maserung | Uneinheitliche Ausrichtung oder Überschneidungen. | Den gesamten sichtbaren Bereich neu lackieren. |
| Uneinheitlicher Glanz | Die Reparaturfläche ist zu klein. | Eine viel größere Fläche bearbeiten. |
| Verfärbung durch Hitzeeinwirkung | Zu hoher Druck oder zu lange Verweilzeit. | Die Hitze reduzieren und die betroffene Schicht entfernen. |
| Oberflächenwellen | Aggressives Schleifen auf dünnem Blech. | Den Druck verringern und die Kontaktfläche vergrößern. |
| Rostflecken | Verunreinigungen durch Kohlenstoffstahl. | Verunreinigungen entfernen und die Passivierung prüfen. |
| Abgerundete Kanten | Übermäßiger lokaler Materialabtrag. Dies ist besonders wichtig bei CNC-bearbeiteten Passflächen oder präzisen Blechbiegeprofilen, bei denen abgerundete Kanten die Montagetoleranzen zunichte machen können. | Kanten schützen und den Anpressdruck verringern. |
| Verbindungsrückstand | Unzureichende Reinigung nach dem Polieren. | Führen Sie den angegebenen Reinigungsprozess durch. |
Chargenkonsistenz, Schutz und Kosten
Die Polierkosten steigen nicht linear an. Der Endpreis pro Teil hängt von der sichtbaren Oberfläche, der Tiefe der ursprünglichen Materialfehler, der Anzahl und Lage der Schweißnähte sowie der Zugänglichkeit für die Werkzeuge ab.
Einblick in die Kosten: Die übermäßige Vorgabe eines niedrigen Ra-Werts oder einer Spiegelglätte der Klasse 8 führt zu einer exponentiellen Zunahme der Bearbeitungsschritte, der Prüfzeit sowie der Ausschuss- und Nacharbeitsquote. Wenn ein Bauteil zudem lackiert oder geklebt werden soll, beeinträchtigt eine übermäßig glatte Oberfläche die Haftfestigkeit der Beschichtung erheblich. Hochglanzoberflächen sollten nur dann vorgeschrieben werden, wenn dies aus funktionalen oder optischen Gründen erforderlich ist.
Die chemische Passivierung sollte unter Berücksichtigung der endgültigen Produktanwendung, der Kontaminationsrisiken und der spezifischen Branchenvorschriften (z. B. ASTM A967) festgelegt werden und nicht als automatischer Schritt für alle polierten Teile betrachtet werden.
Schließlich kann die Oberflächenbeschaffenheit während des Transports leicht beschädigt werden. Fertigteile müssen mit sauberen Handschuhen angefasst, mit spezieller PVC-Abdeckfolie geschützt und mit abriebfesten Trennlagen verpackt werden, um Metall-auf-Metall-Reibung während des Transports zu vermeiden.
Schlussfolgerung
Das Polieren von Edelstahl ist ein streng kontrollierter Prozess der physikalischen und chemischen Oberflächenumgestaltung. Um eine gleichmäßige Oberflächenbeschaffenheit zu erzielen, muss die richtige Schleifsequenz auf den Zustand des Rohmaterials abgestimmt, die thermische Belastung während des Glättens streng kontrolliert und vor Produktionsbeginn klare, auf Proben basierende Prüfkriterien festgelegt werden.
Benötigen Sie eine einheitliche Oberfläche – gebürstet, satiniert, hochglänzend oder mit niedrigem Ra-Wert – für Ihre gefertigten Edelstahlteile? Senden Sie Ihre Zeichnungen, die Werkstoffsorte und die Anforderungen an die sichtbaren Oberflächen an TZR. Unser Team bietet detaillierte Fertigungsanalysen, Strategien zur Oberflächenveredelung und wettbewerbsfähige Angebote für alle maßgeschneiderten CNC-Bearbeitungs- und Blechbearbeitungsprojekte, vom Rapid Prototyping bis zur Serienfertigung.