
 Spanish
 English
 German
 Russian
 Italian
 French

El recubrimiento por pulverización de piezas metálicas consiste en aplicar pintura líquida o en polvo para mejorar la resistencia a la corrosión y el aspecto estético. Sin embargo, los ingenieros deben tener en cuenta el espesor del recubrimiento —que suele añadir entre 20 y 100 μm por superficie—, lo que requiere una planificación rigurosa del diseño para la fabricación (DFM) en lo que respecta al enmascaramiento, las roscas y las superficies de acoplamiento, con el fin de evitar interferencias en el montaje.
El recubrimiento industrial por pulverización no solo sirve para que una pieza metálica tenga un buen aspecto, sino que es un proceso de fabricación fundamental que determina la vida útil de un componente en su entorno de funcionamiento. Pero para los ingenieros de diseño y los responsables de compras, el mayor reto no es solo elegir el color adecuado. El verdadero riesgo se encuentra en la fábrica: evitar que la pintura comprometa las tolerancias ajustadas, obstruya las roscas internas o interfiera con los puntos de puesta a tierra eléctrica.
Para evitar fallos en el montaje y costosas repeticiones del trabajo, es necesario tener en cuenta el proceso de acabado desde el principio. A continuación te explicamos exactamente lo que necesitas saber sobre cómo elegir un método de pulverización, preparar el metal, ajustar las tolerancias CAD para tener en cuenta la acumulación de pintura y reducir los costes de enmascaramiento.
¿Cómo elegir un método de recubrimiento por pulverización?
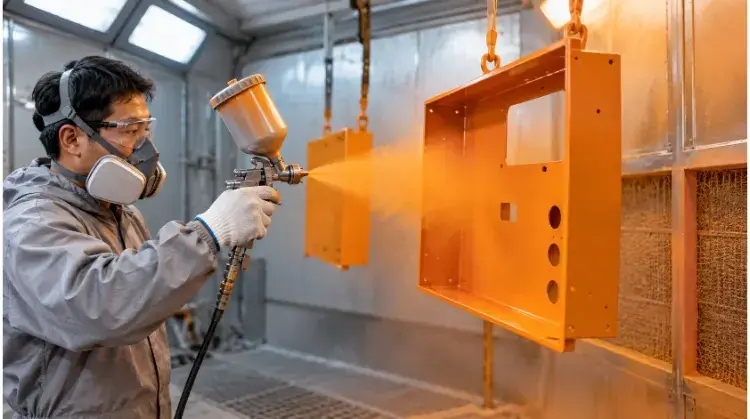
La elección del método de aplicación adecuado depende de la geometría de la pieza, el volumen de producción y el espesor de acabado requerido. Es importante distinguir entre el método de aplicación (cómo se pulveriza) y el sistema de recubrimiento propiamente dicho (qué se pulveriza).
Pulverización con aire, HVLP y sin aire
La pulverización convencional con aire utiliza aire comprimido para atomizar la pintura líquida. Ofrece un control excelente para carcasas complejas mecanizadas con CNC, pero genera un exceso de pulverización considerable. Los sistemas de alto volumen y baja presión (HVLP) mejoran la eficiencia de transferencia al utilizar una presión más baja, lo que reduce el desperdicio de material al tiempo que se mantiene un control estricto sobre el acabado.
La pulverización sin aire se basa en una alta presión del fluido, en lugar de en aire, para atomizar el recubrimiento. Este método permite aplicar rápidamente un gran volumen de pintura y suele utilizarse para paneles metálicos grandes y planos. Sin embargo, ofrece menos control sobre los detalles finos y, por lo general, no se recomienda para componentes pequeños y complejos.
Pulverización electrostática
Los sistemas electrostáticos aplican una carga eléctrica negativa a las partículas de pintura atomizadas, que a continuación son atraídas hacia la pieza metálica conectada a tierra. Esto crea un efecto de «envoltura» que mejora significativamente la eficiencia de transferencia en estructuras tubulares, rejillas de alambre o paneles de chapa con numerosas aberturas de ventilación.
Aunque es eficaz, pulverización electrostática tiene unos límites físicos bien definidos. El «efecto jaula de Faraday» hace que las partículas cargadas se vean atraídas hacia los bordes exteriores de la pieza, lo que dificulta que la pintura penetre en los huecos profundos, las esquinas internas o agujeros ciegos. A menudo es necesario utilizar un pulverizador de aire estándar para retocar estas zonas concretas.
Consejo sobre DFM: Para minimizar el efecto de jaula de Faraday y garantizar una cobertura uniforme, evita los canales profundos y estrechos en tu diseño y utiliza radios internos generosos (R3 o superiores) siempre que sea posible.
Pintura líquida frente a recubrimiento en polvo
La elección entre pintura líquida y recubrimiento en polvoPor lo general, todo se reduce al control de las tolerancias y a la complejidad del enmascaramiento. La pintura líquida permite obtener capas mucho más finas (normalmente de 20 a 50 μm) y un enmascaramiento de gran precisión, lo que la hace adecuada para piezas CNC con tolerancias muy ajustadas.
El recubrimiento en polvo se aplica de forma electrostática en forma de polvo seco y se hornea hasta convertirse en una película sólida. Proporciona un acabado más grueso (a menudo de 60-100 μm o más) y muy duradero, ideal para soportes de uso intensivo o carcasas externas.
Comprobación de tolerancia: Si tu pieza tiene una tolerancia general de +/- 0,05 mm, es probable que el recubrimiento en polvo provoque problemas durante el montaje, por lo que la pintura líquida resulta la opción más segura. Además, el enmascaramiento complejo necesario para el recubrimiento en polvo requiere mucho más trabajo, lo que encarece el coste unitario de las piezas.
| Método | Uso típico | Control de la cobertura y el aspecto | Principales limitaciones |
| Convencional / HVLP | Carcasas CNC, piezas con enmascaramiento complejo | Gran control sobre las películas delgadas | Menor eficiencia de transferencia; mayor exceso de pulverización |
| Pulverizador sin aire | Paneles grandes de chapa metálica, estructuras de soporte | Se extiende rápidamente; acabado liso en superficies planas | Control deficiente de los bordes; no es adecuado para detalles finos |
| Pulverización electrostática | Paneles ventilados, estructuras tubulares | Alta eficiencia de transferencia; efecto envolvente uniforme | El efecto de jaula de Faraday limita la cobertura en huecos profundos |
| Recubrimiento en polvo | Carcasas de alta resistencia, soportes industriales | Muy resistente; estructura gruesa y uniforme | Una capa más gruesa afecta a las tolerancias ajustadas; el enmascaramiento complejo resulta difícil |
¿Por qué la preparación de la superficie influye en la adherencia del recubrimiento?
Los fallos en el recubrimiento rara vez se deben a la pintura en sí; en la mayoría de los casos, se deben al estado del sustrato antes de aplicar el recubrimiento.
Aceite, polvo y residuos de fabricación
El proceso de fabricación deja residuos contaminantes. Mecanizado CNC utiliza refrigerantes sintéticos, estampación de chapa depende de los aceites de conformado, y la soldadura genera escoria y hollín. Si estos residuos no se eliminan por completo mediante lavado químico o abrasión mecánica, la pintura se depositará sobre el contaminante en lugar de adherirse al metal.
Los bordes cortados con láser requieren una atención especial. Corte por láser deja una capa de óxido dura y localizada en el borde del metal. Si esta capa no se lija o se elimina mecánicamente antes de aplicar la imprimación, tiende a desprenderse con facilidad, arrastrando consigo el sistema de recubrimiento.
Preparación para acero y aluminio
No existe una norma universal para la preparación; el proceso exacto depende del metal base y de las especificaciones del proyecto.
En el caso del acero al carbono, la preparación de la superficie suele consistir en un chorro abrasivo para crear un perfil superficial específico (por ejemplo, que se ajuste a ISO 8501-1 Sa 2,5 o SSPC-SP 10) que proporciona a la pintura una adherencia mecánica. Como alternativa, se pueden utilizar tratamientos químicos, como el fosfato de hierro, para evitar la aparición rápida de óxido superficial antes de aplicar la imprimación.
El aluminio forma una capa de óxido natural e inestable a la que la pintura líquida tiene dificultades para adherirse directamente. Las piezas de aluminio mecanizadas o conformadas suelen requerir un recubrimiento de conversión química —como una pasivación con cromato o sin cromato (p. ej., Alodine/SurTec)— para estabilizar la superficie y garantizar la adherencia de la imprimación a largo plazo.
Imprimación y capa de acabado a juego
Un acabado fiable depende de un sistema de recubrimiento, no solo de una única capa de pintura. La imprimación está diseñada para adherirse directamente al sustrato tratado y proporcionar una resistencia primaria a la corrosión. La capa de acabado está formulada para adherirse firmemente a la imprimación, al tiempo que proporciona protección frente a los rayos UV, resistencia química y el color y brillo requeridos.
Por ejemplo, para las piezas de acero en entornos industriales al aire libre se suele recomendar una imprimación epoxi combinada con una capa de acabado de poliuretano. No obstante, la combinación exacta debe ajustarse siempre a las fichas técnicas del fabricante de la pintura para garantizar la compatibilidad química y evitar la delaminación entre capas.
¿Cómo influye el espesor del recubrimiento en el ajuste y el funcionamiento?
La aplicación de pintura añade volumen físico a una pieza. Aunque esto parezca obvio, no tener en cuenta el espesor del recubrimiento durante la fase de diseño CAD es una de las principales causas de interferencias en el montaje en la planta de producción.
Orificios y superficies de acoplamiento
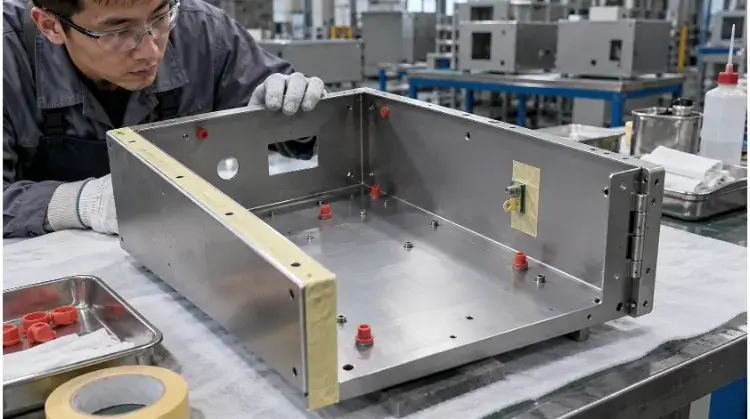
Cada superficie que se pinta aumenta su grosor en la cantidad correspondiente al espesor de la pintura. Si se pinta un agujero interior, el diámetro se reduce en dos veces el espesor de la capa, ya que la pintura se acumula en ambas caras opuestas.
Ejemplo de cálculo: Ajuste de la carcasa CNC
- Diámetro nominal del orificio: 10,00 mm
- Espesor especificado de la pintura líquida: 0,05 mm (por superficie)
- Diámetro final tras el recubrimiento: 10,00 mm – (2 × 0,05 mm) = 9,90 mm
Si es necesario que un pasador de posicionamiento de 9,95 mm atraviese este orificio, se atascará durante el montaje. Para evitarlo, debe especificar la dimensión del orificio como «posterior al recubrimiento» (lo que obliga al operario a taladrarlo con un tamaño mayor) o marcar explícitamente el orificio en su plano como una «zona sin pulverización» que requiere enmascaramiento. Las superficies de contacto, como el borde de la puerta de un chasis y su marco, se enfrentan a problemas similares. Si ambas superficies están pintadas, el espacio libre entre ellas se reduce en el doble del espesor de la pintura.
Roscas, juntas y puntos de conexión a tierra
Las roscas internas de tamaño inferior a M4 son muy difíciles de enmascarar. Recuerda que el enmascaramiento es un proceso muy manual. Especificar 50 orificios enmascarados individualmente en una sola pieza significa que un operario debe insertar y retirar manualmente 50 tapones de silicona, lo que aumentará drásticamente el precio unitario de la pieza. Un enfoque más rentable para las roscas pequeñas consiste en permitir que se pinten y, a continuación, volver a roscar las piezas tras el curado, o bien diseñar orificios sobredimensionados específicamente para insertos a presión (como las tuercas PEM) que se instalen tras el proceso de recubrimiento.
Las superficies destinadas al apantallamiento contra interferencias electromagnéticas (EMI) o a la puesta a tierra eléctrica deben permanecer sin recubrimiento metálico para garantizar la conductividad. Las ranuras de las juntas tóricas (prensatubos) también requieren una tolerancia dimensional estricta para sellar correctamente frente a fluidos o polvo; la acumulación de pintura en estas ranuras compromete el sellado y debe enmascararse.
Zonas de enmascarado y puntos de suspensión
Los operarios de recubrimiento no sujetan las piezas con las manos, sino que las cuelgan de ganchos metálicos o rejillas de alambre para pulverizarlas y hornearlas.
Allí donde el gancho entra en contacto con el metal, la pintura no puede llegar. Esto deja una pequeña zona de metal al descubierto conocida como «marca de soporte». El plano técnico debe indicar explícitamente los puntos de suspensión aceptables (por ejemplo, «SE PUEDE COLGAR UTILIZANDO ESTE ORIFICIO»). Si se requiere que todo el exterior quede completamente impecable, la empresa de recubrimiento tendrá que diseñar una fijación interna a medida para sujetar la pieza desde el interior, lo que aumenta el tiempo de preparación y los costes de utillaje.
Consejo sobre DFM: La forma más clara de comunicar los requisitos de enmascaramiento a tu fabricante es proporcionar un plano en formato PDF 2D en el que las zonas en las que no se debe pulverizar estén sombreadas con un color distintivo, o bien aplicar un código de colores a las caras específicas directamente en tu archivo STEP 3D.
¿Cuáles son las causas de los defectos más comunes en el recubrimiento por pulverización?
Cuando aparece un defecto, rara vez se soluciona simplemente achacándolo a una «pintura de mala calidad». Un defecto en el acabado es el resultado de un fallo del sistema, normalmente una combinación de la preparación de la superficie, el entorno, la configuración del equipo y las condiciones de secado.
Marcas y piel de naranja
Las chorreas (hundimientos) y la piel de naranja (una textura irregular que recuerda a la piel de los cítricos) son problemas relacionados con la aplicación y la fluidez. Se producen cuando la pintura húmeda no se nivela correctamente sobre el metal antes de que se evaporen los disolventes y comience el proceso de secado.
Poros y burbujas
Los poros se asemejan a pequeños cráteres en la superficie, mientras que las burbujas son gas atrapado bajo la capa de pintura. Suelen ser problemas relacionados con la desgasificación o la contaminación. A menudo tienen su origen en el suministro de aire de la fábrica, en la humedad atrapada en el interior del metal poroso o en la aplicación de la pintura cuando la temperatura del metal está demasiado cerca del punto de rocío, lo que hace que se acumule humedad invisible bajo la capa.
Descamación y zonas sin tratar
El desprendimiento (pérdida de adhesión) se debe casi siempre a un fallo en la preparación de la superficie. El fallo de adhesión no es solo una apreciación visual; debe verificarse de forma objetiva mediante el ensayo de adhesión en cruz (por ejemplo, ASTM D3359). Si una pieza no supera esta prueba de tracción con cinta adhesiva, la causa principal suele ser la contaminación química o la falta de relieve mecánico en el sustrato. Por otro lado, las zonas sin cubrir representan un fallo físico a la hora de aplicar la pintura de manera uniforme.
Cuando se detecte un defecto, utiliza la siguiente matriz como guía para tu análisis de las causas fundamentales, en lugar de sacar una conclusión precipitada:
| Síntoma | Posibles causas | Dónde mirar primero |
| Carreras / Caídas | La pintura está demasiado diluida; la pistola pulverizadora se mantiene demasiado cerca; se está aplicando una capa demasiado gruesa. | Comprueba la proporción de dilución con disolvente y fíjate en la distancia de pulverización del operario. |
| Piel de naranja | La pintura es demasiado espesa; la temperatura del taller es demasiado alta, lo que provoca una evaporación rápida del disolvente; el aire de atomización es insuficiente. | Comprueba la viscosidad de la pintura y verifica los ajustes de presión de aire de la pistola pulverizadora. |
| Poros / Burbujas | Presencia de aceite o agua en las tuberías de aire comprimido; temperatura ambiente demasiado cercana al punto de rocío; el horno se calienta demasiado rápido. | Vacíe los colectores de aire del compresor; compruebe la humedad ambiental del taller y la velocidad de aumento de la temperatura del horno. |
| Descamación / Pelado | Restos de aceite de mecanizado en el metal; capa de óxido del láser sin lijar; falta el recubrimiento de conversión química. | Revisa los registros de concentración del depósito de lavado químico y los procedimientos de lijado mecánico. |
| Zonas sin cubrir (puntos con poca densidad) | Efecto de jaula de Faraday en los rincones más recónditos; ángulo de pulverización inadecuado; iluminación insuficiente en la cabina de pintura. | Comprueba si el diseño de la pieza presenta cavidades profundas; asegúrate de que se realicen los retoques manuales antes del horneado. |
¿Cómo especificar e inspeccionar una pieza recubierta?
Las indicaciones imprecisas en los planos, como «pintar a juego» o «buen acabado comercial», casi siempre dan lugar a disputas en el muelle de recepción. Para garantizar que se obtiene el acabado exacto que requiere su aplicación, el plano técnico o la orden de compra deben definir la calidad aceptable en términos cuantificables.
Notas sobre el acabado y el enmascaramiento
La documentación debe proporcionar una referencia completa para el aplicador del recubrimiento. Como mínimo, especifique la aleación del metal base, el entorno de funcionamiento (por ejemplo, equipos electrónicos en interiores frente a exposición marina) y el estándar de color exacto (como un número RAL o Pantone específico). También debe definir el nivel de brillo, ya que un negro mate y un negro de alto brillo se comportan de forma diferente a la hora de ocultar los arañazos de la superficie. Delimite claramente todas las «zonas sin pulverización» y los lugares de colgado aceptables directamente en el plano.
Comprobaciones de espesor y adherencia
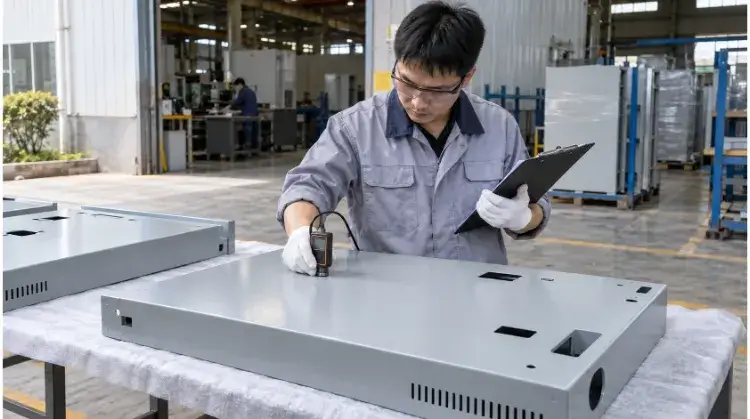
Especifica el rango de espesor de película seca (DFT) requerido en micrómetros o milésimas de pulgada. Dado que la pintura tiende a desprenderse de los bordes afilados y a acumularse en los radios interiores, indica explícitamente donde El DFT debe medirse con un medidor de corrientes parásitas o un medidor de espesor magnético (como un Elcometer); lo ideal es hacerlo sobre una superficie plana y de fácil acceso.
Si la adherencia es fundamental, no te limites a escribir «no debe desprenderse». Especifica el método de ensayo exacto y el valor de aceptación, por ejemplo: «Ensayo de adherencia con tramas cruzadas según la norma ASTM D3359, clase mínima de aceptación 4B». Ten en cuenta que las indicaciones sobre la preparación de la superficie, el sistema de recubrimiento especificado y estos requisitos de inspección deben estar técnicamente alineados. No se puede exigir una adhesión de grado marino en una pieza de acero sin permitir también que el fabricante incluya en su presupuesto el chorreado abrasivo adecuado y una imprimación epoxi.
Aceptación de la apariencia y el montaje
Las inspecciones visuales son subjetivas a menos que se rijan por normas. Define las condiciones de observación aceptables, como por ejemplo: «Las superficies deben estar libres de chorreos, hundimientos y poros visibles cuando se observen desde una distancia de 1 metro bajo iluminación natural estándar». Por último, anote cualquier comprobación funcional posterior al recubrimiento, como verificar que un panel de acoplamiento específico encaje a la perfección o que una terminal de puesta a tierra mantenga la continuidad eléctrica.
Consejo sobre DFM: Ahorra costes clasificando las superficies de tu plano como Clase A (exterior muy visible), Clase B (interior pero visible) o Clase C (nunca visible). No pagues por un acabado impecable de Clase A en el interior de un chasis cerrado.
¿Por qué pueden variar los presupuestos de recubrimiento por pulverización?
A menudo, los compradores se sorprenden cuando dos piezas de tamaño similar reciben presupuestos de recubrimiento muy diferentes. En el recubrimiento industrial por pulverización, el volumen de la pieza rara vez determina el precio; los verdaderos factores que influyen en el coste son la eficiencia en la aplicación del material, la mano de obra y los cambios de línea.
Exceso de pulverización y geometría de la pieza
La forma de la pieza influye directamente en la cantidad de pintura que llega realmente al metal frente a la que se pierde por la salida de aire. Un panel plano sólido de 1 metro por 1 metro absorbe la pintura de forma eficiente. Sin embargo, una cubierta de ventilación perforada de 1 metro por 1 metro podría consumir el doble de pintura líquida, ya que la mayor parte del material atomizado pasa directamente a través de los orificios en forma de exceso de pulverización. El recubridor debe tener en cuenta este material desperdiciado en el precio por pieza.
Tiempo de enmascaramiento y manipulación
Dependiendo del diseño, la mano de obra puede llegar a costar fácilmente más que la propia pintura. Pensemos, por ejemplo, en un chasis mecanizado con CNC que tiene 20 orificios roscados ciegos que deben permanecer sin recubrimiento. El operario debe instalar manualmente 20 tapones de silicona antes de pintar, supervisar cuidadosamente la pieza durante el horneado para asegurarse de que los tapones no se deterioren y extraer manualmente los 20 tapones tras el curado. Este tiempo de manipulación supone un enorme multiplicador de costes en comparación con el recubrimiento de una carcasa maciza que no requiere enmascaramiento alguno.
Tamaño del lote y cambios de color
Cambiar una línea de pulverización del negro estándar a un azul personalizado requiere purgar las tuberías de líquido, limpiar a fondo las pistolas pulverizadoras y verificar el nuevo perfil de color. Este proceso de puesta a punto lleva el mismo tiempo tanto si se pintan 10 piezas como si se pintan 1.000. En series pequeñas, este coste de cambio se distribuye entre un número menor de piezas, lo que se traduce en un precio unitario mucho más elevado. Estandarizar los colores o agrupar los pedidos en lotes más grandes es la forma más eficaz de reducir los costes de acabado.
Envíanos tus archivos 3D en formato STEP, el uso previsto y los requisitos de acabado.. Antes de facilitarle un presupuesto, nuestros ingenieros llevarán a cabo una revisión gratuita de DFM para identificar los riesgos de enmascaramiento, optimizar las ubicaciones de colgado y ayudarle a definir una estrategia de recubrimiento fiable y rentable.