
 German
 English
 Spanish
 Russian
 Italian
 French

Bei der Spritzbeschichtung von Metallteilen werden Flüssiglack oder Pulver aufgetragen, um die Korrosionsbeständigkeit und die Optik zu verbessern. Ingenieure müssen jedoch die Beschichtungsdicke berücksichtigen – in der Regel kommen pro Oberfläche 20 bis 100 μm hinzu –, was eine strenge DFM-Planung hinsichtlich Abdeckung, Gewinden und Passflächen erfordert, um Montageprobleme zu vermeiden.
Die industrielle Spritzbeschichtung sorgt nicht nur dafür, dass ein Metallteil gut aussieht – sie ist ein entscheidender Fertigungsprozess, der darüber bestimmt, wie lange ein Bauteil in seiner Betriebsumgebung hält. Für Konstrukteure und Einkäufer besteht die größte Herausforderung jedoch nicht nur darin, die richtige Farbe auszuwählen. Das eigentliche Risiko liegt in der Fertigung: Es muss verhindert werden, dass die Beschichtung enge Toleranzen beeinträchtigt, Innengewinde verstopft oder elektrische Erdungspunkte beeinträchtigt.
Um Montagefehler und kostspielige Nacharbeiten zu vermeiden, muss der Endbearbeitungsprozess frühzeitig einbezogen werden. Hier erfahren Sie genau, was Sie über die Auswahl eines Spritzverfahrens, die Vorbereitung des Metalls, die Anpassung Ihrer CAD-Toleranzen an die Lackschichtdicke und die Senkung Ihrer Abdeckkosten wissen müssen.
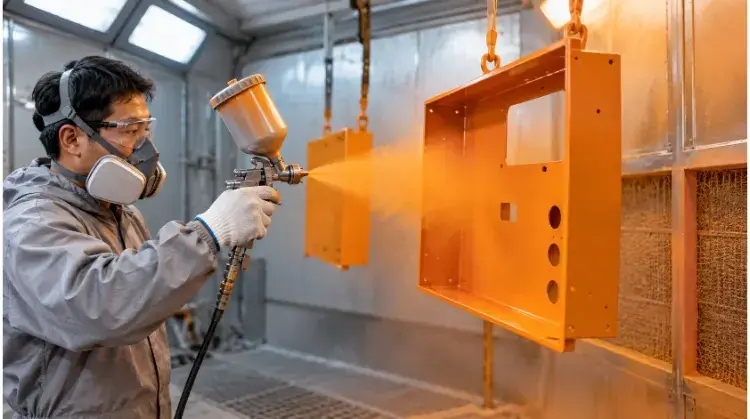
Wie wählt man ein Sprühbeschichtungsverfahren aus?
Die Wahl der richtigen Auftragsmethode hängt von der Geometrie des Bauteils, dem Produktionsvolumen und der erforderlichen Schichtdicke ab. Es ist wichtig, zwischen der Auftragsmethode (wie gesprüht wird) und dem eigentlichen Beschichtungssystem (was gesprüht wird) zu unterscheiden.
Luft-, HVLP- und Airless-Spritzverfahren
Beim herkömmlichen Luftspritzverfahren wird Flüssiglack mit Druckluft zerstäubt. Es ermöglicht eine hervorragende Kontrolle bei komplexen, CNC-gefrästen Gehäusen, erzeugt jedoch erheblichen Overspray. HVLP-Systeme (High Volume Low Pressure) verbessern die Übertragungseffizienz durch den Einsatz von niedrigerem Druck, wodurch Materialverschwendung reduziert wird und gleichzeitig eine strenge Kontrolle über die Oberflächenbeschaffenheit gewährleistet bleibt.
Beim Airless-Spritzverfahren wird die Beschichtung nicht mit Luft, sondern mit hohem Flüssigkeitsdruck zerstäubt. Mit diesem Verfahren lässt sich schnell eine große Menge Farbe auftragen; es wird in der Regel für große, ebene Blechplatten verwendet. Allerdings bietet es weniger Kontrolle über feine Details und wird daher im Allgemeinen nicht für kleine, filigrane Bauteile empfohlen.
Elektrostatisches Sprühen
Bei elektrostatischen Systemen werden die zerstäubten Lackpartikel negativ geladen, wodurch sie vom geerdeten Metallteil angezogen werden. Dadurch entsteht ein „Wrap-Around“-Effekt, der die Übertragungsleistung bei Rohrrahmen, Drahtgittergestellen oder stark belüfteten Blechplatten deutlich verbessert.
Zwar ist dies effizient, elektrostatisches Sprühen hat deutliche physikalische Grenzen. Der „Faraday-Käfig-Effekt“ bewirkt, dass geladene Teilchen an die Außenkanten des Bauteils gezogen werden, was es erschwert, Farbe in tiefe Vertiefungen, Innenecken oder Sacklochbohrungen. Zur Ausbesserung dieser speziellen Stellen ist häufig ein herkömmlicher Luftsprühanstrich erforderlich.
DFM-Tipp: Um den Faraday-Käfig-Effekt zu minimieren und eine gleichmäßige Abdeckung zu gewährleisten, sollten Sie tiefe, schmale Kanäle in Ihrem Entwurf vermeiden und, wo immer möglich, großzügige Innenradien (R3 oder größer) verwenden.
Flüssiglack vs. Pulverbeschichtung
Die Wahl zwischen Flüssigfarbe und Pulverbeschichtungg hängt in der Regel von der Toleranzkontrolle und der Komplexität der Maskierung ab. Flüssige Farbe ermöglicht deutlich dünnere Schichten (typischerweise 20–50 μm) und eine hochpräzise Maskierung, wodurch sie sich für CNC-Teile mit engen Toleranzen eignet.
Die Pulverbeschichtung wird elektrostatisch als Trockenpulver aufgetragen und zu einem festen Film eingebrannt. Sie sorgt für eine dickere (oft 60–100 μm+), äußerst widerstandsfähige Oberfläche, die sich gut für hochbelastbare Halterungen oder Außengehäuse eignet.
Toleranzprüfung: Wenn Ihr Bauteil eine allgemeine Toleranz von +/- 0,05 mm aufweist, führt die Pulverbeschichtung bei der Montage wahrscheinlich zu Problemen, sodass Flüssiglack die sicherere Wahl ist. Zudem ist die aufwendige Abdeckung für die Pulverbeschichtung wesentlich arbeitsintensiver, was die Stückkosten in die Höhe treibt.
| Methode | Typische Verwendung | Deckkraft und Aussehenssteuerung | Wichtigste Einschränkungen |
| Herkömmlich / HVLP | CNC-Gehäuse, Teile mit aufwendiger Abdeckung | Hohe Präzision bei Dünnschichten | Geringere Übertragungsleistung; höherer Overspray |
| Airless-Sprühgerät | Große Blechplatten, Tragkonstruktionen | Schnelle Aushärtung; glatte Oberfläche auf ebenen Flächen | Schlechte Kantenführung; nicht für feine Details geeignet |
| Elektrostatisches Sprühen | Belüftete Platten, Rohrkonstruktionen | Hohe Übertragungseffizienz; gleichmäßiger Wrap-Around-Effekt | Der Faraday-Käfig-Effekt schränkt die Reichweite in tiefen Vertiefungen ein |
| Pulverbeschichtung | Hochbelastbare Gehäuse, industrielle Halterungen | Äußerst langlebig; gleichbleibend dicker Auftrag | Eine dickere Schicht beeinträchtigt enge Toleranzen; komplexe Maskierungen sind schwierig |
Warum beeinflusst die Oberflächenvorbereitung die Haftfestigkeit der Beschichtung?
Beschichtungsfehler sind selten auf den Lack selbst zurückzuführen; meist lassen sie sich auf den Zustand des Untergrunds vor dem Auftragen der Beschichtung zurückführen.
Öl, Staub und Fertigungsrückstände
Beim Herstellungsprozess entstehen Verunreinigungen. CNC-Bearbeitung verwendet synthetische Kühlmittel, Blechprägung basiert auf Formölen, und beim Schweißen entstehen Schlacke und Ruß. Werden diese Rückstände nicht vollständig durch chemisches Waschen oder mechanisches Abschleifen entfernt, legt sich der Lack auf die Verunreinigungen, anstatt sich mit dem Metall zu verbinden.
Lasergeschnittene Kanten erfordern besondere Sorgfalt. Laserschneiden hinterlässt eine harte, lokal begrenzte Oxidschicht am Rand des Metalls. Wird diese Schicht vor dem Grundieren nicht mechanisch abgeschliffen oder entfernt, neigt sie bekanntermaßen dazu, abzusplittern und dabei das Beschichtungssystem mitzureißen.
Vorbehandlung von Stahl und Aluminium
Es gibt keinen allgemeingültigen Standard für die Vorbereitung; der genaue Ablauf hängt vom Grundmetall und den Projektspezifikationen ab.
Bei Kohlenstoffstahl umfasst die Oberflächenvorbereitung in der Regel das Strahlen, um ein bestimmtes Oberflächenprofil zu erzeugen (z. B. gemäß ISO 8501-1 Sa 2,5 oder SSPC-SP 10), das der Farbe mechanischen Halt verleiht. Alternativ können chemische Behandlungen wie Eisenphosphat eingesetzt werden, um ein schnelles Blitzrosten vor dem Auftragen der Grundierung zu verhindern.
Aluminium bildet eine natürliche, instabile Oxidschicht, auf der flüssige Farbe nur schwer direkt haften bleibt. Bearbeitete oder geformte Aluminiumteile erfordern in der Regel eine chemische Konversionsbeschichtung – wie beispielsweise eine Chromat- oder chromatfreie Passivierung (z. B. Alodine/SurTec) –, um die Oberfläche zu stabilisieren und eine langfristige Haftung der Grundierung zu gewährleisten.
Aufeinander abgestimmte Grundierung und Decklack
Eine zuverlässige Oberflächenbeschichtung beruht auf einem Beschichtungssystem und nicht nur auf einer einzigen Farbschicht. Die Grundierung ist so konzipiert, dass sie direkt mit dem vorbehandelten Untergrund haftet und einen primären Korrosionsschutz bietet. Die Deckschicht ist so formuliert, dass sie fest mit der Grundierung haftet und gleichzeitig UV-Schutz, Chemikalienbeständigkeit sowie die gewünschte Farbe und den gewünschten Glanz bietet.
So wird beispielsweise für Stahlteile in industriellen Außenbereichen häufig eine Epoxidgrundierung in Kombination mit einer Polyurethan-Deckschicht vorgeschrieben. Die genaue Kombination sollte jedoch stets den technischen Datenblättern des Lackherstellers entsprechen, um die chemische Verträglichkeit sicherzustellen und eine Ablösung zwischen den Schichten zu verhindern.
Wie wirkt sich die Schichtdicke auf Passform und Funktion aus?
Das Auftragen von Farbe verleiht einem Bauteil zusätzliches Volumen. Auch wenn dies offensichtlich erscheint, ist die Nichtberücksichtigung der Schichtdicke in der CAD-Konstruktionsphase eine der Hauptursachen für Montagekollisionen in der Fertigung.
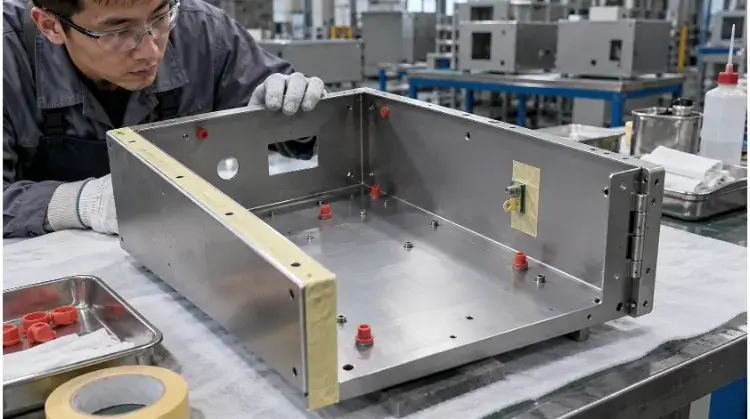
Bohrungen und Passflächen
Jede Oberfläche, die Sie lackieren, wird um die Dicke der Lackschicht größer. Wenn Sie ein Innenloch lackieren, verringert sich der Durchmesser um zweimal die Schichtdicke, da sich die Farbe auf beiden gegenüberliegenden Seiten ablagert.
Berechnungsbeispiel: Passgenauigkeit eines CNC-Gehäuses
- Ausgelegter Lochdurchmesser: 10,00 mm
- Vorgeschriebene Dicke der flüssigen Farbe: 0,05 mm (pro Oberfläche)
- Enddurchmesser nach der Beschichtung: 10,00 mm – (2 × 0,05 mm) = 9,90 mm
Wenn ein 9,95 mm großer Passstift durch diese Bohrung geführt werden soll, kommt es bei der Montage zu einer Blockade. Um dies zu verhindern, müssen Sie entweder die Lochabmessung als „nach der Beschichtung“ angeben (wodurch der Zerspaner gezwungen ist, das Loch überdimensioniert zu bohren) oder das Loch in Ihrer Zeichnung ausdrücklich als „sprühfreie Zone“ kennzeichnen, die abgeklebt werden muss. Bei Passflächen, wie beispielsweise der Kante einer Fahrgestelltür und ihrem Rahmen, treten ähnliche Probleme auf. Wenn beide Flächen lackiert sind, verringert sich der Abstand zwischen ihnen um das Doppelte der Lackschichtdicke.
Gewinde, Dichtungen und Erdungspunkte
Innengewinde, die kleiner als M4 sind, lassen sich bekanntermaßen nur schwer abdecken. Bedenken Sie, dass das Abdecken ein sehr arbeitsintensiver Vorgang ist. Die Vorgabe von 50 einzelnen abzudeckenden Bohrungen an einem einzigen Bauteil bedeutet, dass ein Mitarbeiter 50 Silikonstopfen manuell einsetzen und wieder entfernen muss, was Ihren Stückpreis drastisch erhöht. Ein kostengünstigerer Ansatz für kleine Gewinde besteht darin, diese lackieren zu lassen und nach dem Aushärten neu zu gewinden, oder überdimensionierte Bohrungen speziell für Einpress-Einsätze (wie PEM-Muttern) zu konstruieren, die nach dem Beschichtungsprozess eingebaut werden.
Oberflächen, die zur EMI-Abschirmung oder zur elektrischen Erdung vorgesehen sind, müssen blankes Metall bleiben, um die Leitfähigkeit zu gewährleisten. Auch O-Ring-Nuten (Stopfbuchsen) erfordern strenge Maßtoleranzen, um eine einwandfreie Abdichtung gegen Flüssigkeiten oder Staub zu gewährleisten; Lackablagerungen in diesen Nuten beeinträchtigen die Dichtwirkung und müssen abgeklebt werden.
Abdeck- und Aufhängestellen
Lackierer halten die Teile nicht in der Hand, sondern hängen sie an Metallhaken oder auf Drahtgitter, um sie zu besprühen und in Öfen zu härten.
Überall dort, wo der Haken das Metall berührt, kann der Lack nicht hingelangen. Dadurch entsteht eine kleine, blanke Stelle, die als „Hakenabdruck“ bezeichnet wird. Ihre Konstruktionszeichnung sollte zulässige Aufhängepunkte ausdrücklich kennzeichnen (z. B. „AUFHÄNGEN ÜBER DIESES LOCH ERLAUBT“). Wenn die gesamte Außenfläche vollkommen makellos sein muss, muss der Lackierer eine maßgeschneiderte innere Haltevorrichtung entwerfen, um das Teil von innen zu fixieren, was die Rüstzeit und die Werkzeugkosten erhöht.
DFM-Tipp: Am einfachsten können Sie Ihrem Hersteller die Maskierungsanforderungen vermitteln, indem Sie eine 2D-PDF-Zeichnung bereitstellen, in der die sprühfreien Bereiche in einer deutlich erkennbaren Farbe schraffiert sind, oder indem Sie die jeweiligen Flächen direkt in Ihrer 3D-STEP-Datei farblich kennzeichnen.
Was sind die Ursachen für häufige Fehler bei der Sprühbeschichtung?
Wenn ein Fehler auftritt, lässt sich dieser selten allein durch die Schuldzuweisung an „mangelhafte Farbe“ beheben. Ein Lackfehler ist das Ergebnis eines Systemfehlers – in der Regel einer Kombination aus Oberflächenvorbereitung, Umgebungsbedingungen, Geräteeinstellung und Aushärtungsbedingungen.
Laufflecken und Orangenhaut
Läufer (Absackungen) und Orangenhaut (eine unebene Struktur, die an die Schale einer Zitrusfrucht erinnert) sind Probleme beim Auftragen und beim Fließen der Farbe. Sie entstehen, wenn sich die nasse Farbe auf dem Metall nicht richtig verteilt, bevor die Lösungsmittel verdunsten und der Aushärtungsprozess beginnt.
Löcher und Blasen
Lochfraßstellen sehen aus wie winzige Krater auf der Oberfläche, während Blasen unter dem Lackfilm eingeschlossenes Gas darstellen. Dabei handelt es sich in der Regel um Ausgasungs- oder Verunreinigungsprobleme. Die Ursachen liegen häufig in der Luftzufuhr im Werk, in Feuchtigkeit, die in porösem Metall eingeschlossen ist, oder darin, dass der Lack aufgetragen wird, wenn die Metalltemperatur zu nahe am Taupunkt liegt, wodurch unsichtbare Feuchtigkeit unter dem Lackfilm eingeschlossen wird.
Abblättern und ausgelassene Stellen
Abblättern (Haftungsverlust) ist fast immer auf eine mangelhafte Oberflächenvorbereitung zurückzuführen. Ein Haftungsversagen lässt sich nicht allein anhand des Augenscheins feststellen; es sollte objektiv mithilfe des Kreuzgitter-Haftungstests (z. B. ASTM D3359) überprüft werden. Wenn ein Bauteil diesen Klebebandzugtest nicht besteht, liegt die Ursache in der Regel in einer chemischen Verunreinigung oder einem fehlenden mechanischen Profil auf dem Untergrund. Ausgelassene Stellen hingegen weisen auf ein physikalisches Versagen beim gleichmäßigen Auftragen der Farbe hin.
Wenn ein Fehler festgestellt wird, nutzen Sie die folgende Matrix als Leitfaden für Ihre Ursachenanalyse, anstatt voreilig eine einzige Schlussfolgerung zu ziehen:
| Symptom | Mögliche Ursachen | Wo man zuerst nachsehen sollte |
| Läufe / Einbrüche | Die Farbe ist zu dünn angerührt; die Spritzpistole wurde zu nah gehalten; es wurde eine zu dicke Schicht aufgetragen. | Überprüfen Sie das Verdünnungsverhältnis des Lösungsmittels und achten Sie auf den Sprühabstand des Bedieners. |
| Orangenschalen | Die Lackschicht ist zu dick; die Temperatur in der Werkstatt ist zu hoch, was zu einer schnellen Verdunstung der Lösungsmittel führt; die Zerstäubungsluft ist unzureichend. | Überprüfen Sie die Viskosität der Farbe und kontrollieren Sie die Luftdruckeinstellungen der Spritzpistole. |
| Löcher / Blasen | Öl oder Wasser in den Druckluftleitungen; Umgebungstemperatur zu nahe am Taupunkt; zu schneller Temperaturanstieg im Trockenofen. | Entleeren Sie die Kondensatbehälter der Luftkompressoren; überprüfen Sie die Luftfeuchtigkeit in der Werkstatt und die Aufheizgeschwindigkeit des Ofens. |
| Hautabschälung / Schuppenbildung | Auf dem Metall verbliebenes Bearbeitungsöl; nicht abgeschliffene Laseroxidschicht; fehlende chemische Konversionsbeschichtung. | Überprüfen Sie die Protokolle zur Konzentration im chemischen Waschtank sowie die Verfahren zum mechanischen Abschleifen. |
| Ausgelassene Bereiche (dünne Stellen) | Faraday-Käfig-Effekt in tiefen Ecken; unzureichender Sprühwinkel; schlechte Beleuchtung in der Spritzkabine. | Prüfen Sie, ob das Teil tiefes Hohlraum aufweist; stellen Sie sicher, dass vor dem Einbrennen manuelle Nachbesserungen vorgenommen werden. |
Wie werden beschichtete Teile spezifiziert und geprüft?
Vage Angaben in Zeichnungen wie „in passender Farbe lackieren“ oder „gute handelsübliche Oberflächenbeschaffenheit“ führen fast immer zu Streitigkeiten an der Anlieferungsrampe. Um sicherzustellen, dass Sie genau die Oberflächenbeschaffenheit erhalten, die Ihre Anwendung erfordert, muss in Ihrer technischen Zeichnung oder Ihrer Bestellung die akzeptable Qualität in messbaren Größen definiert sein.
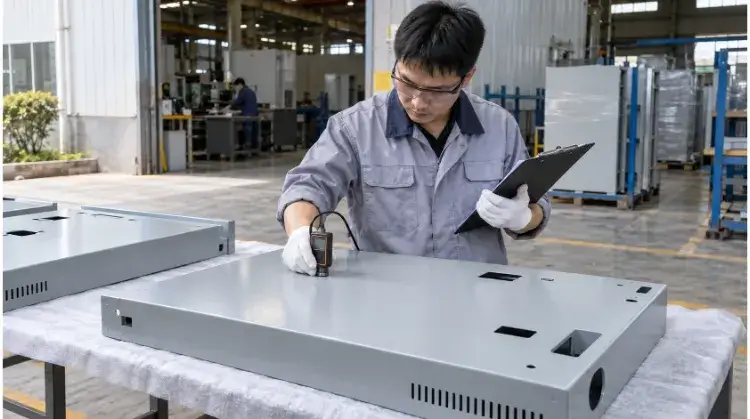
Hinweise zur Endbearbeitung und zum Abkleben
Ihre Dokumentation sollte dem Beschichter eine vollständige Grundlage liefern. Geben Sie mindestens die Grundmetalllegierung, die Einsatzumgebung (z. B. Elektronik im Innenbereich vs. Einsatz im maritimen Bereich) und den genauen Farbstandard (wie eine bestimmte RAL- oder Pantone-Nummer) an. Außerdem müssen Sie den Glanzgrad festlegen, da sich mattes Schwarz und hochglänzendes Schwarz hinsichtlich der Überdeckung von Oberflächenkratzern unterschiedlich verhalten. Markieren Sie alle „sprühfreien Zonen“ und zulässigen Aufhängungsorte deutlich direkt auf der Zeichnung.
Prüfung der Schichtdicke und der Haftfestigkeit
Geben Sie den gewünschten Bereich für die Trockenfilmdicke (DFT) in Mikrometern oder Mil an. Da sich Lack an scharfen Kanten ablösen und sich in Innenradien ansammeln kann, geben Sie ausdrücklich an, wobei Die DFT sollte mit einem Wirbelstrommessgerät oder einem magnetischen Dickenmessgerät (z. B. von Elcometer) gemessen werden – idealerweise auf einer ebenen, leicht zugänglichen Oberfläche.
Wenn die Haftfestigkeit entscheidend ist, schreiben Sie nicht einfach „darf sich nicht ablösen“. Geben Sie die genaue Prüfmethode und den Abnahmewert an, z. B. „Kreuzgitter-Haftfestigkeitsprüfung gemäß ASTM D3359, Mindestabnahmeklasse 4B“. Beachten Sie, dass Ihre Vorgaben zur Oberflächenvorbereitung, das festgelegte Beschichtungssystem und diese Prüfvorgaben technisch aufeinander abgestimmt sein müssen. Sie können keine Haftung in Marinequalität für ein Stahlbauteil vorschreiben, ohne dem Hersteller gleichzeitig zu gestatten, ein geeignetes Strahlverfahren und eine Epoxidgrundierung anzubieten.
Aussehen und Montageabnahme
Sichtprüfungen sind subjektiv, sofern sie nicht an festgelegte Regeln gebunden sind. Definieren Sie die zulässigen Betrachtungsbedingungen, beispielsweise: „Oberflächen müssen frei von Läufern, Absackungen und sichtbaren Nadelstichlöchern sein, wenn sie aus einer Entfernung von 1 Meter unter normalem Tageslicht betrachtet werden.“ Beachten Sie abschließend etwaige Funktionsprüfungen nach dem Beschichten, wie beispielsweise die Überprüfung, ob eine bestimmte Gegenplatte nahtlos passt oder ob eine Erdungsklemme die elektrische Durchgängigkeit gewährleistet.
DFM-Tipp: Sparen Sie Kosten, indem Sie Flächen in Ihrer Zeichnung als Klasse A (gut sichtbare Außenfläche), Klasse B (Innenfläche, aber sichtbar) oder Klasse C (nicht sichtbar) kennzeichnen. Zahlen Sie nicht für eine makellose Oberfläche der Klasse A an der Innenseite eines geschlossenen Gehäuses.
Warum können Angebote für Spritzlackierungen variieren?
Käufer sind oft überrascht, wenn für zwei Teile ähnlicher Gesamtgröße drastisch unterschiedliche Angebote für die Beschichtung vorliegen. Bei der industriellen Spritzbeschichtung bestimmt das Volumen des Teils selten den Preis; die eigentlichen Kostenfaktoren sind die Materialübertragungseffizienz, der manuelle Arbeitsaufwand und die Umrüstzeiten.
Übersprühung und Bauteilgeometrie
Die Form Ihres Bauteils hat direkten Einfluss darauf, wie viel Farbe tatsächlich auf das Metall gelangt und wie viel durch die Abluft verloren geht. Eine massive, flache Platte mit den Maßen 1 Meter mal 1 Meter nimmt Farbe effizient auf. Eine 1 Meter mal 1 Meter große, perforierte Belüftungsabdeckung könnte jedoch die doppelte Menge an Flüssiglack verbrauchen, da der Großteil des zerstäubten Materials als Overspray direkt durch die Löcher entweicht. Der Lackierer muss dieses Materialverlust im Stückpreis berücksichtigen.
Abdeck- und Verarbeitungszeit
Je nach Konstruktion können die Arbeitskosten leicht höher ausfallen als die Kosten für die Farbe selbst. Nehmen wir beispielsweise ein CNC-gefrästes Chassis mit 20 Blindgewindebohrungen, die unbeschichtet bleiben müssen. Ein Mitarbeiter muss vor dem Lackieren 20 Silikonstopfen manuell einsetzen, das Bauteil während des Einbrennens sorgfältig überwachen, um sicherzustellen, dass die Stopfen nicht beschädigt werden, und nach dem Aushärten alle 20 Stopfen manuell entfernen. Dieser Zeitaufwand für die Handhabung ist ein enormer Kostenmultiplikator im Vergleich zur Beschichtung eines massiven Gehäuses, das keinerlei Abkleben erfordert.
Chargengröße und Farbwechsel
Um eine Sprühleitung von Standardschwarz auf ein individuelles Blau umzustellen, müssen die Flüssigkeitsleitungen gespült, die Spritzpistolen gründlich gereinigt und das neue Farbprofil überprüft werden. Dieser Einrichtungsvorgang nimmt unabhängig davon, ob Sie 10 oder 1.000 Teile lackieren, gleich viel Zeit in Anspruch. Bei kleinen Losgrößen verteilen sich diese Umrüstkosten auf weniger Teile, was zu einem deutlich höheren Stückpreis führt. Die Standardisierung Ihrer Farben oder die Bündelung Ihrer Aufträge zu größeren Losgrößen ist der effektivste Weg, um Ihre Lackierungskosten zu senken.
Senden Sie uns Ihre 3D-STEP-Dateien, den Verwendungszweck und die Anforderungen an die Oberflächenbeschaffenheit. Bevor wir Ihnen ein Angebot unterbreiten, führen unsere Ingenieure eine kostenlose DFM-Prüfung durch, um Risiken bei der Maskierung zu identifizieren, die Aufhängepunkte zu optimieren und Ihnen dabei zu helfen, eine zuverlässige und kosteneffiziente Beschichtungsstrategie festzulegen.