
 French
 English
 Spanish
 German
 Russian
 Italian

Le revêtement par pulvérisation des pièces métalliques consiste à appliquer de la peinture liquide ou de la poudre afin d’améliorer la résistance à la corrosion et l’aspect esthétique. Cependant, les ingénieurs doivent tenir compte de l’épaisseur du revêtement — qui ajoute généralement entre 20 et 100 μm par surface —, ce qui nécessite une planification rigoureuse de la conception pour la fabrication (DFM) en ce qui concerne le masquage, les filetages et les surfaces d’accouplement afin d’éviter toute interférence lors de l’assemblage.
Le revêtement par pulvérisation industrielle ne se contente pas d'embellir une pièce métallique : il s'agit d'un processus de fabrication essentiel qui détermine la durée de vie d'un composant dans son environnement d'exploitation. Mais pour les ingénieurs concepteurs et les acheteurs, le plus grand défi ne réside pas seulement dans le choix de la bonne couleur. Le véritable risque se situe en usine : il s'agit d'empêcher la peinture de compromettre les tolérances serrées, de bloquer les filetages internes ou d'interférer avec les points de mise à la terre électrique.
Pour éviter les défauts d'assemblage et les retouches coûteuses, il est indispensable de prendre en compte le processus de finition dès les premières étapes. Voici tout ce que vous devez savoir pour choisir une méthode de pulvérisation, préparer le métal, ajuster vos tolérances CAO en fonction de l'épaisseur de la peinture et réduire vos coûts de masquage.
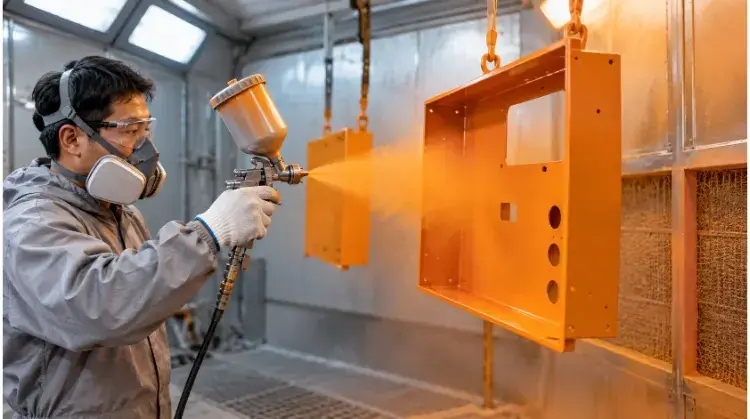
Comment choisir une méthode de revêtement par pulvérisation ?
Le choix de la méthode d'application appropriée dépend de la géométrie de la pièce, du volume de production et de l'épaisseur de finition requise. Il est important de distinguer la méthode d'application (la manière dont le produit est pulvérisé) du système de revêtement proprement dit (ce qui est pulvérisé).
Pulvérisation à air, HVLP et sans air
La pulvérisation à air comprimé classique utilise de l'air comprimé pour atomiser la peinture liquide. Elle offre un excellent contrôle pour les boîtiers complexes usinés par CNC, mais génère un excès de pulvérisation important. Les systèmes à haut volume et basse pression (HVLP) améliorent le rendement de transfert en utilisant une pression plus faible, ce qui réduit le gaspillage de produit tout en garantissant un contrôle rigoureux de la finition.
La projection sans air repose sur une pression élevée du fluide plutôt que sur l'air pour pulvériser le revêtement. Cette méthode permet d'appliquer rapidement un volume important de peinture et est généralement utilisée pour les grands panneaux de tôle plats. Cependant, elle offre moins de contrôle sur les détails fins et n'est généralement pas recommandée pour les composants petits et complexes.
Pulvérisation électrostatique
Les systèmes électrostatiques appliquent une charge électrique négative aux particules de peinture atomisées, qui sont ensuite attirées vers la pièce métallique reliée à la terre. Cela crée un effet d’« enrobage » qui améliore considérablement le rendement de transfert sur les châssis tubulaires, les grilles métalliques ou les panneaux en tôle fortement ajourés.
Bien qu'efficace, pulvérisation électrostatique présente des limites physiques bien définies. L’« effet de cage de Faraday » entraîne les particules chargées vers les bords extérieurs de la pièce, ce qui rend difficile l’application de la peinture dans les creux profonds, les angles internes ou trous borgnes. Il est souvent nécessaire d'utiliser un aérographe standard pour retoucher ces zones spécifiques.
Conseil DFM : Pour minimiser l'effet de cage de Faraday et garantir une couverture homogène, évitez les canaux profonds et étroits dans votre conception et utilisez des rayons internes généreux (R3 ou plus) dans la mesure du possible.
Peinture liquide ou revêtement en poudre ?
Le choix entre la peinture liquide et revêtement par poudrageCela se résume généralement au contrôle des tolérances et à la complexité du masquage. La peinture liquide permet d'obtenir des couches beaucoup plus fines (généralement entre 20 et 50 μm) et un masquage très précis, ce qui la rend adaptée aux pièces usinées par CNC aux tolérances serrées.
Le revêtement par poudrage est appliqué par voie électrostatique sous forme de poudre sèche, puis cuit pour former un film solide. Il offre une finition plus épaisse (souvent de 60 à 100 μm ou plus) et très résistante, particulièrement adaptée aux supports à usage intensif ou aux boîtiers externes.
Vérification des tolérances : Si votre pièce présente une tolérance générale de +/- 0,05 mm, le thermolaquage risque d'entraîner des problèmes lors de l'assemblage ; la peinture liquide constitue donc un choix plus sûr. De plus, le masquage complexe requis pour le thermolaquage demande beaucoup plus de main-d'œuvre, ce qui augmente le coût unitaire des pièces.
| Méthode | Utilisation typique | Contrôle de la couverture et de l'aspect | Principales limites |
| Conventionnel / HVLP | Armoires CNC, pièces nécessitant un masquage complexe | Maîtrise élevée des couches minces | Rendement de transfert plus faible ; surpulvérisation plus importante |
| Pulvérisation sans air | Grands panneaux de tôle, ossatures structurelles | Application rapide ; finition lisse sur les surfaces planes | Mauvais contrôle des contours ; ne convient pas aux détails fins |
| Pulvérisation électrostatique | Panneaux ventilés, structures tubulaires | Rendement de transfert élevé ; effet d'enveloppement uniforme | L'effet de cage de Faraday limite la couverture dans les recoins profonds |
| Revêtement par poudre | Boîtiers à usage intensif, supports industriels | Très résistant ; épaisseur constante | Un film plus épais a une incidence sur les tolérances serrées ; le masquage complexe est difficile à réaliser |
Pourquoi la préparation de la surface influe-t-elle sur l'adhérence du revêtement ?
Les défauts de revêtement sont rarement dus à la peinture elle-même ; ils sont le plus souvent imputables à l'état du support avant l'application du revêtement.
Huile, poussière et résidus de fabrication
Le processus de fabrication laisse des contaminants. Usinage CNC utilise des liquides de refroidissement synthétiques, emboutissage de tôles repose sur l'utilisation d'huiles de formage, et le soudage génère des scories et de la suie. Si ces résidus ne sont pas entièrement éliminés par lavage chimique ou abrasion mécanique, la peinture viendra se déposer à la surface des impuretés au lieu d'adhérer au métal.
Les bords découpés au laser nécessitent une attention particulière. Découpe au laser laisse une couche d'oxyde dure et localisée sur le bord du métal. Si cette couche n'est pas poncée ou éliminée mécaniquement avant l'application de l'apprêt, elle a tendance à s'écailler, emportant avec elle le système de revêtement.
Préparation de l'acier et de l'aluminium
Il n'existe pas de norme universelle en matière de préparation ; le processus exact dépend du métal de base et des spécifications du projet.
Pour l'acier au carbone, la préparation de surface consiste généralement en un sablage abrasif visant à créer un profil de surface spécifique (par exemple, conforme à ISO 8501-1 Sa 2,5 ou SSPC-SP 10) qui confère à la peinture une adhérence mécanique. Il est également possible de recourir à des traitements chimiques, tels que le phosphate de fer, pour empêcher l'apparition rapide de rouille superficielle avant l'application de l'apprêt.
L'aluminium forme une couche d'oxyde naturelle et instable à laquelle la peinture liquide a du mal à adhérer directement. Les pièces en aluminium usinées ou embouties nécessitent généralement un revêtement de conversion chimique — tel qu'une passivation au chromate ou sans chromate (par exemple, Alodine/SurTec) — afin de stabiliser la surface et d'assurer une bonne adhérence de l'apprêt à long terme.
Apprêt et couche de finition assortis
Une finition fiable repose sur un système de revêtement, et non sur une simple couche de peinture. L'apprêt est conçu pour adhérer directement au support traité et offrir une première protection contre la corrosion. La couche de finition est formulée pour adhérer solidement à l'apprêt tout en assurant une protection contre les UV, une résistance aux produits chimiques, ainsi que la couleur et la brillance requises.
Par exemple, une couche d'apprêt époxy associée à une couche de finition en polyuréthane est souvent recommandée pour les pièces en acier dans les environnements industriels en extérieur. Toutefois, cette association doit toujours respecter les fiches techniques du fabricant de peinture afin de garantir la compatibilité chimique et d'éviter tout décollement entre les couches.
En quoi l'épaisseur du revêtement influe-t-elle sur l'ajustement et la fonctionnalité ?
L'application de peinture ajoute du volume à une pièce. Bien que cela puisse paraître évident, le fait de ne pas tenir compte de l'épaisseur du revêtement lors de la phase de conception CAO est l'une des principales causes d'interférences lors de l'assemblage en atelier.
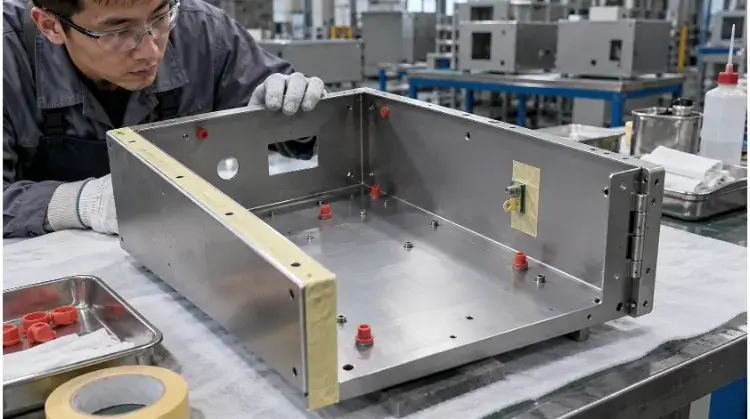
Trous et surfaces d'accouplement
Chaque surface que vous peignez voit son épaisseur augmenter d'autant que l'épaisseur de la peinture. Si vous peignez un trou intérieur, son diamètre diminue de deux fois l'épaisseur du revêtement, car la peinture s'accumule sur les deux faces opposées.
Exemple de calcul : ajustement d'un boîtier CNC
- Diamètre nominal du trou : 10,00 mm
- Épaisseur de peinture liquide spécifiée : 0,05 mm (par surface)
- Diamètre final après revêtement : 10,00 mm – (2 × 0,05 mm) = 9,90 mm
Si une goupille de positionnement de 9,95 mm doit passer par ce trou, elle se coincera lors de l'assemblage. Pour éviter cela, vous devez soit spécifier les cotes du trou « après revêtement » (ce qui oblige l’opérateur à le percer plus grand que nécessaire), soit indiquer explicitement sur votre plan que ce trou est une « zone sans pulvérisation » nécessitant un masquage. Les surfaces d’accouplement, telles que le bord d’une porte de châssis et son cadre, sont confrontées à des problèmes similaires. Si les deux surfaces sont peintes, l’écart entre elles se réduit d’une valeur équivalente à deux fois l’épaisseur de la peinture.
Filetages, joints et points de mise à la terre
Les filetages internes inférieurs à M4 sont particulièrement difficiles à masquer. N’oubliez pas que le masquage est un processus très manuel. Spécifier 50 trous masqués individuellement sur une seule pièce signifie qu’un opérateur doit insérer et retirer manuellement 50 bouchons en silicone, ce qui augmentera considérablement le prix unitaire de votre pièce. Une approche plus économique pour les petits filetages consiste à les peindre puis à les refiler après durcissement, ou à concevoir des trous surdimensionnés spécialement destinés à accueillir des inserts à enfoncer (comme des écrous PEM) installés après le processus de revêtement.
Les surfaces destinées au blindage contre les interférences électromagnétiques (EMI) ou à la mise à la terre doivent rester en métal nu afin de garantir la conductivité. Les rainures des joints toriques (presse-étoupes) doivent également respecter des tolérances dimensionnelles strictes pour assurer une étanchéité correcte contre les fluides ou la poussière ; l'accumulation de peinture dans ces rainures compromet l'étanchéité et doit être masquée.
Emplacements de masquage et de suspension
Les opérateurs de revêtement ne tiennent pas les pièces dans leurs mains ; ils les suspendent à des crochets métalliques ou à des grilles métalliques pour les pulvériser et les faire cuire dans des fours.
Partout où le crochet entre en contact avec le métal, la peinture ne peut pas atteindre la surface. Il en résulte une petite zone de métal nu appelée « marque de support ». Votre plan technique doit indiquer explicitement les emplacements de suspension acceptables (par exemple : « SUSPENSION AUTORISÉE À L'AIDE DE CE TROU »). Si l'ensemble de la surface extérieure doit être parfaitement impeccable, le peintre devra concevoir un dispositif de fixation interne sur mesure pour maintenir la pièce de l'intérieur, ce qui augmente le temps de mise en place et les coûts d'outillage.
Conseil DFM : Le moyen le plus clair de communiquer les exigences en matière de masquage à votre fabricant consiste à lui fournir un dessin au format PDF 2D sur lequel les zones à ne pas peindre sont hachurées dans une couleur distincte, ou à attribuer un code couleur aux faces concernées directement dans votre fichier STEP 3D.
Quelles sont les causes des défauts courants liés au revêtement par pulvérisation ?
Lorsqu'un défaut apparaît, il est rarement résolu en se contentant de mettre cela sur le compte d'une « mauvaise peinture ». Un défaut de finition résulte d'une défaillance du système — généralement due à une combinaison de facteurs tels que la préparation de la surface, l'environnement ambiant, la configuration du matériel et les conditions de séchage.
Marques de coulures et peau d'orange
Les coulures et l'aspect « peau d'orange » (une texture irrégulière rappelant la peau d'un agrume) sont des problèmes liés à l'application et à l'écoulement de la peinture. Ils surviennent lorsque la peinture humide ne parvient pas à s'étaler correctement sur le métal avant que les solvants ne s'évaporent et que le processus de durcissement ne commence.
Petits trous et bulles
Les piqûres ressemblent à de minuscules cratères à la surface, tandis que les bulles correspondent à du gaz emprisonné sous le film de peinture. Il s'agit généralement de problèmes liés au dégazage ou à la contamination. Ils trouvent souvent leur origine dans l'alimentation en air de l'usine, dans l'humidité emprisonnée à l'intérieur d'un métal poreux, ou dans l'application de la peinture lorsque la température du métal est trop proche du point de rosée, ce qui emprisonne de l'humidité invisible sous le film.
Desquamation et zones non traitées
Le décollement (perte d’adhérence) est presque toujours dû à un défaut de préparation de la surface. La perte d’adhérence ne se limite pas à une simple impression visuelle ; elle doit être vérifiée de manière objective à l’aide du test d’adhérence en quadrillage (par exemple, ASTM D3359). Si une pièce échoue à ce test de traction au ruban adhésif, la cause première est généralement une contamination chimique ou un profil mécanique insuffisant du support. Les zones non couvertes, en revanche, traduisent un défaut physique lié à une application inégale de la peinture.
Lorsqu'un défaut est identifié, utilisez la matrice suivante pour orienter votre analyse des causes profondes plutôt que de tirer une conclusion hâtive :
| Symptôme | Causes possibles | Où commencer à chercher |
| Dérapages / Affaissements | Peinture trop diluée ; pistolet tenu trop près ; couche trop épaisse. | Vérifiez le taux de dilution du solvant et respectez la distance de pulvérisation recommandée. |
| Peau d'orange | Peinture trop épaisse ; température trop élevée dans l'atelier, entraînant une évaporation rapide du solvant ; débit d'air d'atomisation insuffisant. | Vérifiez la viscosité de la peinture et contrôlez les réglages de pression d'air du pistolet. |
| Petits trous / Bulles | Présence d'huile ou d'eau dans les conduites d'air comprimé ; température ambiante trop proche du point de rosée ; montée en température trop rapide du four de cuisson. | Vidanger les séparateurs d'air du compresseur ; vérifier l'humidité ambiante de l'atelier et la vitesse de montée en température du four. |
| Desquamation / Écaillage | Présence d'huile d'usinage sur le métal ; calamine d'oxydation due au laser non poncée ; absence de revêtement de conversion chimique. | Vérifiez les registres de concentration du bac de lavage chimique et les procédures de sablage mécanique. |
| Zones non traitées (zones clairsemées) | Effet de cage de Faraday dans les recoins profonds ; angle de pulvérisation insuffisant ; éclairage insuffisant dans la cabine de peinture. | Vérifiez si la conception de la pièce comporte des cavités profondes ; veillez à effectuer des retouches manuelles avant la cuisson. |
Comment définir les spécifications et contrôler une pièce revêtue ?
Des indications vagues sur les plans, telles que « à peindre pour s'harmoniser » ou « bonne finition commerciale », donnent presque toujours lieu à des litiges sur le quai de réception. Pour vous assurer d'obtenir exactement la finition requise par votre application, votre plan technique ou votre bon de commande doit définir la qualité acceptable en termes mesurables.
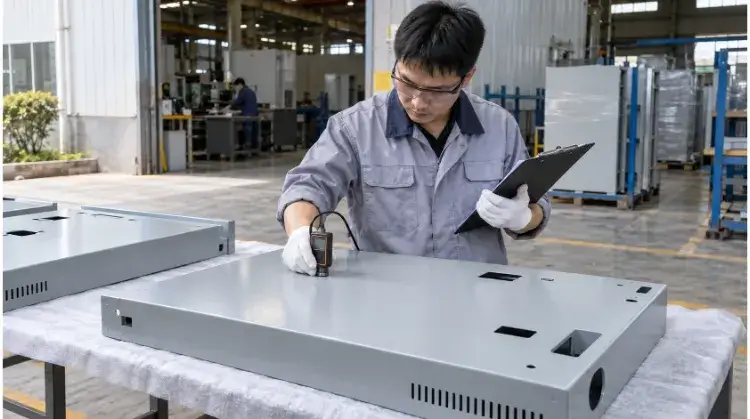
Remarques concernant la finition et le masquage
Votre documentation doit fournir une référence complète à l’applicateur de revêtement. Vous devez au minimum préciser l’alliage métallique de base, l’environnement d’utilisation (par exemple, équipement électronique en intérieur ou exposition en milieu marin) et la norme de couleur exacte (telle qu’un numéro RAL ou Pantone spécifique). Vous devez également définir le niveau de brillance, car un noir mat et un noir très brillant ne masquent pas de la même manière les rayures de surface. Indiquez clairement, directement sur le plan, toutes les « zones à ne pas peindre » ainsi que les emplacements de suspension acceptables.
Contrôles d'épaisseur et d'adhérence
Précisez la plage d'épaisseur de film sec (DFT) requise, en micromètres ou en mils. Étant donné que la peinture a tendance à se détacher des arêtes vives et à s'accumuler dans les rayons intérieurs, indiquez clairement où L'épaisseur de la peinture (DFT) doit être mesurée à l'aide d'un mesureur à courants de Foucault ou d'un mesureur d'épaisseur magnétique (comme un Elcometer), de préférence sur une surface plane et facilement accessible.
Si l’adhérence est un critère essentiel, ne vous contentez pas d’indiquer « ne doit pas se décoller ». Précisez la méthode d’essai exacte et la valeur d’acceptation, par exemple : « Essai d’adhérence au quadrillage selon la norme ASTM D3359, classe d’acceptation minimale 4B ». Gardez à l’esprit que vos indications relatives à la préparation de surface, le système de revêtement spécifié et ces exigences d’inspection doivent être techniquement cohérents. Vous ne pouvez pas exiger une adhérence de qualité marine sur une pièce en acier sans également autoriser le fabricant à proposer un sablage approprié et une couche d’apprêt époxy.
Contrôle de l'aspect et réception du montage
Les inspections visuelles sont subjectives à moins d’être encadrées par des règles. Définissez les conditions d’observation acceptables, par exemple : « Les surfaces doivent être exemptes de coulures, d’affaissements et de piqûres visibles lorsqu’elles sont observées à une distance de 1 mètre sous un éclairage naturel standard. » Enfin, notez tout contrôle fonctionnel à effectuer après l’application du revêtement, comme vérifier qu’un panneau d’assemblage spécifique s’emboîte parfaitement ou qu’une cosse de mise à la terre assure la continuité électrique.
Conseil DFM : Réduisez vos coûts en classant les surfaces de votre dessin en classe A (extérieur très visible), classe B (intérieur mais visible) ou classe C (jamais visible). Ne payez pas pour une finition de classe A irréprochable à l’intérieur d’un châssis fermé.
Pourquoi les devis pour les revêtements par pulvérisation peuvent-ils varier ?
Les acheteurs sont souvent surpris lorsque deux pièces de taille globale similaire font l'objet de devis de revêtement très différents. Dans le domaine du revêtement industriel par pulvérisation, le volume de la pièce détermine rarement le prix ; les véritables facteurs de coût sont l'efficacité du transfert de matière, la main-d'œuvre et les changements de ligne.
Excès de pulvérisation et géométrie des pièces
La forme de votre pièce influe directement sur la quantité de peinture qui atteint effectivement le métal par rapport à celle qui est perdue par l’évacuation d’air. Un panneau plat plein de 1 mètre sur 1 mètre absorbe efficacement la peinture. En revanche, un cache de ventilation perforé de 1 mètre sur 1 mètre peut consommer deux fois plus de peinture liquide, car la majeure partie du produit atomisé s’échappe directement par les trous sous forme de brouillard de peinture. Le peintre doit tenir compte de ce gaspillage de produit dans le prix unitaire de la pièce.
Durée de masquage et de mise en œuvre
Selon la conception, la main-d’œuvre peut facilement coûter plus cher que la peinture elle-même. Prenons l’exemple d’un châssis usiné par CNC comportant 20 trous filetés borgnes qui doivent rester non revêtus. Un opérateur doit installer manuellement 20 bouchons en silicone avant la peinture, surveiller attentivement la pièce pendant la cuisson pour s'assurer que les bouchons ne se détériorent pas, puis retirer manuellement les 20 bouchons après le durcissement. Ce temps de manipulation multiplie considérablement le coût par rapport au revêtement d'un boîtier monobloc ne nécessitant aucun masquage.
Taille des lots et changements de couleur
Pour passer d’une ligne de pulvérisation noire standard à une ligne bleue personnalisée, il faut purger les conduites de produit, nettoyer minutieusement les pistolets de pulvérisation et vérifier le nouveau profil de couleur. Ce processus de mise en route prend le même temps, que vous peigniez 10 pièces ou 1 000 pièces. Dans le cas de petites séries, ce coût de changement est réparti sur un nombre plus restreint de pièces, ce qui entraîne un prix unitaire nettement plus élevé. La standardisation de vos couleurs ou le regroupement de vos commandes en lots plus importants constituent le moyen le plus efficace de réduire vos coûts de finition.
Envoyez-nous vos fichiers STEP en 3D, l'usage prévu et vos exigences en matière de finition. Avant de vous proposer un devis, nos ingénieurs réaliseront gratuitement une analyse DFM afin d'identifier les risques liés au masquage, d'optimiser les emplacements de suspension et de vous aider à définir une stratégie de revêtement fiable et rentable.