
 French
 English
 Spanish
 German
 Russian
 Italian

Pour réduire les coûts de fabrication des pièces en tôle, les ingénieurs doivent normaliser les épaisseurs des matériaux, harmoniser les rayons de pliage, assouplir les tolérances non critiques et limiter au maximum le soudage manuel. L'optimisation des plans de découpe pour maximiser le rendement des matériaux et la conception adaptée à l'outillage standard des presses plieuses permettent de réduire directement le temps de réglage des machines et les coûts globaux de fabrication.
Lorsque nous examinons des centaines de fichiers CAO dans l'atelier de production, nous constatons toujours le même schéma : jusqu’à 80% du coût de fabrication d’une pièce est déjà fixé avant même que le métal ne soit découpé. Les devis élevés sont rarement liés aux marges bénéficiaires de l'usine ; ils résultent généralement de choix de conception mineurs qui obligent les opérateurs à effectuer des changements d'outils supplémentaires, à ralentir les cycles des machines ou à mettre au rebut les pièces non conformes.
Avant de modifier votre conception, vous devez comprendre à quoi correspond réellement votre budget. Les facteurs de coût varient en fonction de la géométrie de vos pièces et du volume de la commande.
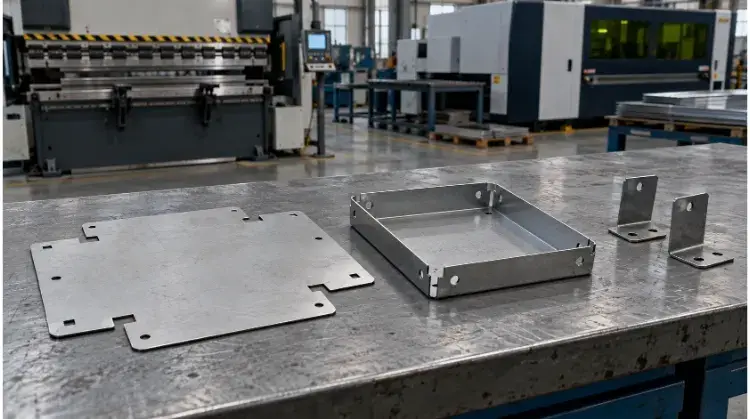
1. Choisir les matériaux courants et les épaisseurs standard des tôles
Le choix de matériaux qui dépassent les exigences fonctionnelles ou qui sont difficiles à se procurer entraîne systématiquement une augmentation des coûts de base et des délais de livraison.
Besoins en matériaux
Choisissez les matériaux en fonction des conditions réelles d'exploitation, ainsi que des exigences en matière de résistance et de poids. Lorsque vous comparez différentes options de matériaux, calculez le coût total — y compris les traitements de surface nécessaires et les coûts de fabrication — plutôt que de vous limiter au prix de la tôle brute au kilogramme. Par exemple, une tôle pré-galvanisée plus onéreuse peut s'avérer moins coûteuse globalement que la fabrication d'une pièce en acier laminé à froid moins chère nécessitant un zingage après usinage.
Épaisseurs des tôles
Vérifiez les nuances, les états de trempe et les épaisseurs que votre partenaire de fabrication a habituellement en stock. L'utilisation de matériaux facilement disponibles permet d'éviter les suppléments liés aux quantités minimales de commande (QMC) et les retards d'approvisionnement. Précisez clairement l'épaisseur standard ou l'épaisseur décimale sur vos plans de fabrication afin d'éviter toute confusion lors des achats.
Rigidité structurelle
Déterminez si un matériau plus épais est absolument indispensable pour garantir la rigidité. Souvent, une tôle de calibre plus fin, renforcée par des rebords, des plis ou des nervures, permet d'obtenir la rigidité structurelle requise. Si vous envisagez cette approche, comparez les économies de matériau réalisées au coût des opérations de formage supplémentaires.
Exemple d'application :
Prenons l'exemple d'un support de fixation interne initialement conçu en acier inoxydable 304 de 3,0 mm d'épaisseur. Si l'environnement d'utilisation est sec et en intérieur, il est possible de passer à de l'acier doux de 2,0 mm d'épaisseur avec une bride pliée et un revêtement en poudre standard Cela permet généralement de réduire considérablement les coûts des matériaux, car l'acier inoxydable peut coûter 3 à 4 fois plus cher au kilogramme que l'acier doux. L'équipe d'ingénieurs doit simplement revalider la nouvelle conception pour s'assurer qu'elle offre la capacité de charge requise.
2. Améliorer les patrons à plat et réduire le travail de découpe
Des plans de découpe inefficaces réduisent le rendement du matériau (nombre de pièces pouvant tenir sur une feuille standard) et allongent la durée de la découpe au laser ou du poinçonnage.
Dimensions de l'ébauche
Vérifiez si les dimensions hors tout non critiques limitent le nombre de pièces pouvant être imbriquées sur une feuille standard. Le fait d'ajuster d'à peine quelques millimètres une longueur ou une largeur non fonctionnelle peut parfois permettre d'ajouter une rangée supplémentaire de pièces sur la matière première, ce qui réduit directement le coût de la matière par pièce.
Contraintes d'imbrication
La rotation des pièces, l'imbrication de pièces de types différents et l'espacement ont une incidence directe sur le rendement du matériau. Il faut toutefois garder à l'esprit que l'efficacité de l'imbrication est souvent limitée par le sens du grain du matériau. Si une pièce nécessite des pliages parallèles au grain pour éviter toute fissure, ou si elle doit présenter un sens de finition brossée spécifique à des fins esthétiques, le fabricant dispose de moins d'options pour faire pivoter la pièce afin d'optimiser l'agencement de la tôle.
Trajectoires de découpe
Vérifiez que la conception ne comporte pas de profils trop complexes, de regroupements denses de petits trous ni de découpes internes superflues. Coûts de la découpe au laser dépendent fortement de la distance totale de découpe et du nombre de perçages (là où le laser traverse le matériau pour la première fois). Par exemple, le fait de remplacer une grille dense de petits trous d'aération — qui nécessite des dizaines de perçages laser individuels — par quelques fentes plus larges ou d'opter pour une grille perforée standard peut réduire considérablement la durée du cycle de la machine tout en conservant le débit d'air nécessaire.
3. Simplifier les pliages et utiliser des outils standard pour presse plieuse
Les exigences complexes en matière de pliage obligent les fabricants à procéder à de multiples changements d'outils, à retourner manuellement des pièces lourdes ou à commander des outillages sur mesure pour les presses plieuses, ce qui entraîne une augmentation des coûts de main-d'œuvre et de mise en place.
Rayon de courbure
Chaque rayon de courbure différent oblige l'opérateur de la presse plieuse à arrêter la machine, à retirer le poinçon et la matrice, puis à installer un nouvel ensemble — un processus qui ajoute généralement entre 15 et 30 minutes de temps de réglage par rayon. Standardisez les rayons de pliage sur l’ensemble de la pièce chaque fois que cela est fonctionnellement possible. Idéalement, faites correspondre le rayon de pliage intérieur à l’épaisseur du matériau, ce qui fonctionne bien avec l’outillage standard d’usine.
Séquence de flexions
Vérifiez l'orientation et l'ordre des pliages. La conception de pliages dans plusieurs directions oblige les opérateurs à faire pivoter et à retourner la pièce à plusieurs reprises. Pour les panneaux de tôle volumineux ou lourds, le retournement nécessite l'intervention d'un deuxième opérateur ou d'une grue, ce qui ralentit la durée du cycle. Dans la mesure du possible, veillez à ce que les pliages se situent dans le même plan et aient la même orientation, afin que la machine puisse traiter la pièce en un seul flux continu.
Dégagement de l'outil
Les profils complexes, tels que les rebords courts, les caissons en U profonds et les coudes de retour, provoquent souvent des collisions d’outils, lorsque le poinçon de la presse plieuse heurte un côté de la pièce déjà plié. Cela oblige l’usine à utiliser un outillage spécialisé coûteux (comme des poinçons à col de cygne) ou à diviser la pièce en plusieurs parties. Veillez à ce que la longueur de la bride soit au moins quatre fois supérieure à l'épaisseur du matériau (règle empirique standard pour les ouvertures typiques des matrices en V) et prévoir un espace suffisant pour permettre à l'outillage standard d'accéder à la ligne de pliage.
4. Prévoir des tolérances serrées pour les caractéristiques critiques de l'assemblage
La définition de tolérances trop strictes est une source courante de coûts cachés. L'application d'une tolérance stricte de manière uniforme à l'ensemble d'un plan oblige l'usine à adopter des vitesses d'usinage plus lentes et impose des méthodes d'inspection chronophages.
Dimensions fonctionnelles
Identifiez les dimensions qui ont réellement une incidence sur l'assemblage, l'ajustement et le fonctionnement. Si une tolérance de ±0,05 mm peut s'avérer nécessaire pour un alésage de roulement à ajustement serré, il n'est en revanche pas nécessaire d'appliquer cette même tolérance stricte au bord décoratif extérieur d'un support. Utilisez des tolérances standard (par exemple, ±0,2 mm) pour les dimensions générales et n’attribuez des tolérances serrées qu’aux éléments d’assemblage essentiels au bon fonctionnement. Lorsqu’un fabricant constate sur un plan des tolérances irréalisables ou globalement trop serrées, il prévoyez une « taxe sur les chutes » dans votre devis pour recouvrir les pièces qu'ils savent qu'ils devront jeter.
Cumuls de tolérances
La tôle s'étire et reprend sa forme initiale lors du formage. Il faut compter une variation d'environ ±0,15 mm à ±0,2 mm par pli. Si une pièce comporte quatre plis consécutifs, la cote finale peut varier de près d’un millimètre. Plutôt que d’obliger le fabricant à respecter des tolérances très serrées sur plusieurs plis, utilisez des trous oblongs ou des trous de passage surdimensionnés pour les fixations afin d’absorber l’accumulation naturelle des tolérances lors de l’assemblage.
Conditions d'inspection
Définissez clairement dans vos plans les repères de mesure, les étapes de contrôle et les conditions d'état des pièces. La mesure d'une pièce en tôle souple et de faible épaisseur présente souvent des résultats différents selon qu'elle porte sur un bord cisaillé ou sur un trou découpé au laser. Préciser les modalités de contrôle de la pièce permet de réduire les litiges et évite à l'usine de devoir intégrer dans son devis le risque lié à d'éventuelles retouches supplémentaires.
5. Regrouper les pièces pour réduire les opérations de soudage et d'assemblage
Soudage Il s'agit d'un travail hautement qualifié et de l'une des opérations manuelles les plus coûteuses en atelier. Le regroupement de plusieurs composants en une seule pièce pliée est une méthode courante de réduction des coûts, même si elle doit être évaluée avec soin.
Regroupement de pièces
Comparez un ensemble soudé en plusieurs pièces à une conception pliée en une seule pièce. Une pièce pliée en une seule pièce permet d'éliminer le temps de soudage, rend superflus les gabarits d'alignement pour l'assemblage et réduit votre coût global Coûts liés à la gestion de la nomenclature (BOM) en réduisant le nombre de références et de pièces de fixation que vous devez vous procurer et suivre.
Limites de formage
Vérifiez si le regroupement de pièces engendre de nouveaux goulots d'étranglement au niveau de la fabrication. Il arrive parfois que la fusion de pièces donne lieu à un patron de découpe de très grande taille qui entraîne un gaspillage de matière, ou à une géométrie si complexe qu'elle provoque des interférences entre les outils sur la presse plieuse. Dans ces cas précis, un assemblage soudé en deux pièces peut en réalité s'avérer plus rentable. Tenez toujours compte, dans votre comparaison, du coût lié au rendement de la matière et à la difficulté de formage.
Exigences en matière de soudage
Lorsque le soudage est inévitable, précisez clairement les exigences. Ne demandez pas de soudures en continu si des soudures par points intermittentes garantissent une intégrité structurelle suffisante. Soyez précis quant aux exigences esthétiques ; le meulage et le polissage d'une soudure pour l'aplanir et l'harmoniser avec la surface environnante coûtent souvent plus cher que le processus de soudage lui-même.
Exemple d'application :
Comparons un support constitué de deux plaques distinctes soudées à un angle de 90 degrés à une seule pièce de tôle pliée à 90 degrés. Le support plié évite le soudage et le meulage. Cependant, si la version pliée nécessite une tôle si grande qu'elle fait passer le rendement du matériau de 80% à 40%, la version soudée pourrait rester la solution de production la moins coûteuse.
6. Ajouter des éléments de repérage pour simplifier l'assemblage de pièces multiples
Lorsqu'une pièce doit rester un ensemble composé de plusieurs éléments, la manière dont ces éléments s'assemblent influe directement sur le temps de travail nécessaire au soudage, au rivetage ou à la fixation.
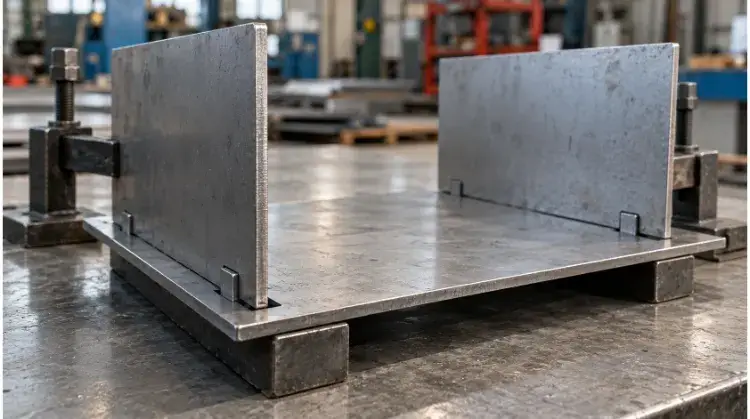
Lames et fentes
Ne comptez pas sur les opérateurs pour aligner manuellement les pièces à l'aide de mètres rubans et de gabarits de serrage sur mesure. L'intégration de « languettes et rainures » dans les plans de découpe laser permet aux pièces de se positionner d'elles-mêmes (poka-yoke). Cela garantit un assemblage sans erreur et élimine le besoin de des gabarits de soudage sur mesure, qui peuvent coûter plusieurs centaines de dollars et allonger vos délais de livraison de plusieurs semaines. Lors de la conception de ces rainures, veillez à tenir compte de la largeur de coupe au laser et de toute épaisseur supplémentaire due au placage ou au revêtement par poudre, afin de garantir que les languettes s'emboîtent correctement.
Accès aux outils
Vérifiez le modèle CAO afin de vous assurer que les soudeurs, les outils de rivetage et les clés disposent de l'espace physique nécessaire pour accéder aux joints. La conception de coins aveugles ou de canaux extrêmement étroits oblige les ouvriers à utiliser des outils spécialisés ou à effectuer des opérations peu pratiques et lentes, ce qui augmente les coûts de main-d'œuvre liés à l'assemblage.
Matériel standard
Utilisez des pièces de fixation courantes et standard, telles que des écrous PEM, des entretoises et des goujons, plutôt que de souder manuellement des écrous standard sur la tôle. Les pièces de fixation à sertissage automatique s'installent rapidement à l'aide d'une presse, offrent une excellente résistance à l'arrachement et éliminent les risques de déformation thermique et les opérations de meulage nécessaires après le soudage.
7. Limiter les travaux esthétiques et préciser clairement les finitions
Des exigences ambiguës en matière de finition de surface ou des traitements esthétiques superflus peuvent faire grimper considérablement les coûts liés aux opérations secondaires.
Surfaces esthétiques
Il convient de bien distinguer les surfaces esthétiques (souvent appelées « faces A ») des surfaces internes fonctionnelles. Si un support est enfoui au plus profond du châssis d’une machine, il n’a pas besoin d’une finition esthétique brossée et sans rayure. Le fait de réserver des normes de qualité visuelle strictes uniquement aux pièces externes, en contact avec le client, évite à l'usine de ralentir les cadences de manutention ou de mettre au rebut des pièces parfaitement fonctionnelles en raison d'imperfections superficielles mineures.
Finitions protectrices
Même s’il convient d’éliminer les finitions purement esthétiques sur les pièces cachées, il ne faut pas pour autant retirer les revêtements protecteurs indispensables. Le fait qu’une pièce soit visible ou non ne modifie en rien son environnement d’utilisation. Si un support interne en acier caché est exposé à l’humidité, il nécessite tout de même un traitement anticorrosion économique, tel qu’un vernis transparent zincage ou un revêtement en poudre industriel standard, afin d'éviter toute défaillance prématurée.
Zones à masquer
Précisez très clairement les zones qui doivent être exemptes de peinture ou de revêtement, telles que les trous filetés, les points de mise à la terre et les surfaces d'assemblage à tolérance serrée. Il faut savoir que le masquage est un processus très manuel et exigeant en main-d'œuvre. Les opérateurs doivent insérer manuellement des bouchons en silicone dans les trous et appliquer du ruban adhésif résistant aux hautes températures avant la finition, puis les retirer manuellement par la suite.
Dans de nombreux cas, Le travail manuel nécessaire pour masquer et démasquer une pièce complexe coûte plus cher que le procédé de thermolaquage lui-même. Ne prévoyez un masquage que lorsque cela est absolument indispensable, et tenez toujours compte de l'épaisseur du revêtement (généralement comprise entre 0,05 mm et 0,1 mm pour les revêtements en poudre) dans vos jeux de cotes CAO.
Exemple d'application :
Dans la conception type d'un châssis de serveur, il convient d'indiquer clairement que le cache avant est une surface esthétique nécessitant une texture de revêtement par poudrage homogène, de définir les baies de disques internes comme des surfaces fonctionnelles standard dotées d'un zingage de base, et de marquer explicitement uniquement les trous de fixation de l'alimentation nécessaires au masquage afin de garantir une mise à la terre électrique correcte.
8. Faire correspondre les quantités commandées au bon plan de production
La commande de lots qui ne correspondent pas à la méthode de fabrication choisie entraîne des surcoûts de mise en route inutiles ou des coûts unitaires inefficaces.
Frais d'installation
Chaque cycle de production engendre des coûts fixes de mise en route : programmation du laser, réglage de l'outillage de la presse plieuse, fabrication des gabarits de soudage et réalisation du contrôle du premier article (FAI). Pour une série de prototypes de 10 pièces, ces coûts fixes peuvent représenter 60% du prix unitaire. Lors du passage à une production en série, des lots plus importants permettent à l'usine d'amortir ces coûts de mise en place sur un plus grand nombre de pièces, ce qui fait baisser le prix unitaire.
Sélection du processus
Déterminez si le volume de vos commandes justifie une modification du processus de fabrication. La découpe au laser et les presses plieuses à commande numérique (CNC) ne nécessitent qu’un investissement minimal en outillage, ce qui les rend idéales pour les volumes faibles à moyens. Toutefois, si votre volume atteint 10 000 unités par an, il peut être judicieux d’investir dès le départ dans une matrice d'estampage progressive sur mesure C'est peut-être la solution la plus rentable, car elle réduit le temps de traitement par pièce à quelques secondes.
Planification par lots
Comparez le coût total lié à la production d'un seul lot annuel de grande envergure à celui d'une répartition des livraisons par trimestre. Si une seule production de grande envergure permet de réduire au minimum les frais de mise en route de l'usine, elle immobilise toutefois votre trésorerie et engendre des coûts de stockage. De plus, les lots importants présentent un risque accru de stocks obsolètes si votre équipe d'ingénieurs procède à une modification de conception en cours d'année.
Scénario de comparaison des coûts :(Exemple basé sur une console en acier standard)
| Plan de production | Outillage et mise en place initiaux | Prix de traitement (par pièce) | Coût total pour 5 000 unités | Idéal pour |
| Découpe au laser + plieuse CNC | $150 (Programmation) | $4.50 | $22,650 | Volumes faibles à moyens, révisions fréquentes des conceptions. |
| Matrice d'estampage sur mesure | $4 500 (outillage rigide) | $1.20 | $10,500 | Modèles à grand volume, au design figé. |
Pour les équipes chargées des achats, l'essentiel est de calculer le seuil de rentabilité— le volume exact de commandes à partir duquel l'investissement dans l'outillage $4 500 est rentabilisé grâce aux économies de $3,30 par pièce.
9. Privilégiez les modèles à monter soi-même lorsque les frais d'expédition sont un facteur déterminant
Pour les grands ensembles en tôle, tels que les baies d'équipement, les coffrets et les armoires, la logistique peut facilement devenir le poste le plus coûteux d'un devis.
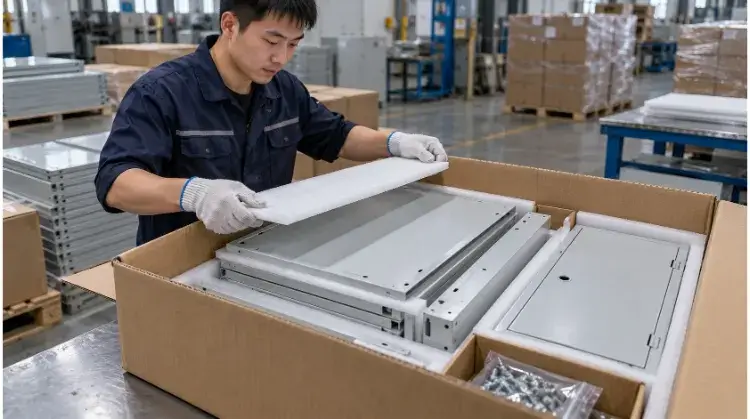
Volume d'emballage
Les transporteurs facturent en fonction du poids volumétrique (poids DIM). Si vous demandez à l'usine de souder et d'assembler entièrement un rack d'équipement de 2 mètres de haut avant l'expédition, vous payez un supplément pour expédier une boîte vide remplie d'air. La comparaison entre le volume d'emballage d'une unité entièrement assemblée et celui d'un modèle « à plat » (démontable) permet souvent de réaliser d'importantes économies sur les frais de fret maritime ou de transport routier national.
Au-delà des frais de transport, l'expédition de cadres entièrement assemblés augmente considérablement le risque de dommages liés au transport (par exemple, châssis tordu lors de la manutention par chariot élévateur). L'emballage à plat assure intrinsèquement une meilleure protection des composants critiques pendant le transport international.
Performances de connexion
Lors de la conversion d'un châssis soudé en un modèle à monter soi-même, vérifiez que les assemblages mécaniques (tels que les boulons à haute résistance ou les rivets aveugles structurels) continuent de répondre aux exigences en matière de rigidité, de capacité de charge et d'indice de protection (étanchéité) requises pour votre application.
Coûts de montage
Les conceptions en kit transfèrent la main-d'œuvre nécessaire au montage de l'usine vers l'utilisateur final ou votre équipe d'intégration locale. Vous devez calculer le coût de la main-d'œuvre locale sur site, des outils à main nécessaires et de l'inspection finale afin de vous assurer que les économies réalisées sur les frais d'expédition compensent largement les nouveaux coûts liés au montage local.
Exemple d'application :
L'expédition de 50 armoires industrielles entièrement soudées depuis l'usine pourrait nécessiter deux conteneurs complets. En repensant la conception de l'armoire pour en faire un ensemble à visser livré à plat, il serait possible de faire tenir les 50 unités sur seulement quatre palettes standard. Bien que cela implique une légère augmentation des coûts de matériel et du temps d'assemblage sur place, la réduction des coûts globaux de transport et du risque de dommages pendant le transit se traduit généralement par un coût total de possession (TCO) nettement inférieur.
Étude de cas : Réalisation d'un audit visant à réduire les coûts
Voici un exemple concret récent (anonymisé pour respecter les clauses de confidentialité) illustrant comment TZR a appliqué ces principes de conception pour la fabrication (DFM) à une base de montage industrielle d'un client (quantité : 500, matériau : acier, finition : revêtement par poudrage).
- Conception originale : Fabriqué en acier inoxydable 304 de 3,0 mm d'épaisseur (malgré une utilisation en intérieur), il présentait 3 rayons de courbure différents, bénéficiait d'une soudure continue au niveau des angles structurels et a été livré entièrement assemblé.
- Modifications apportées :
- Matériau : Remplacé par de l'acier SPCC (acier doux) de 2,0 mm d'épaisseur, avec des rebords de 15 mm ajoutés pour renforcer la rigidité.
- Cintrage : Tous les cintrages ont été uniformisés à un rayon intérieur de 2,0 mm afin de correspondre aux matrices en V standard d'usine.
- Assemblage : Les soudures continues ont été remplacées par des systèmes d'assemblage à emboîtement et à languette à positionnement automatique, ainsi que par des soudures par points.
- Logistique : Expédiés emboîtés plutôt qu'entièrement assemblés afin de réduire le volume des palettes.
- Incidence sur les coûts qui en résulte :
- Les coûts des matières premières ont baissé de 65%.
- Le temps de réglage de la presse plieuse a été réduit de 40%.
- Les coûts liés à la main-d'œuvre de soudage et aux gabarits ont été réduits de 50%.
- Le volume de fret a diminué de 60%.
Prêt à optimiser vos coûts de fabrication ?
Avant d'envoyer votre prochaine demande de devis (RFQ), passez en revue vos modèles CAO et vos plans. Vérifiez que vos choix de matériaux, vos rayons de pliage, la nomenclature des pièces, les finitions de surface et les exigences de tolérance correspondent bien à la réalité concrète de l'atelier de production.
Vous vous demandez si votre conception actuelle n'entraîne pas une augmentation inutile des coûts ? Envoyez vos fichiers STEP et vos dessins au format PDF à l'équipe d'ingénieurs de TZR. Nous réaliserons une analyse DFM exhaustive afin d'identifier vos principaux facteurs de coût et de vous proposer des recommandations de refonte concrètes et validées en usine.