
 Italian
 English
 Spanish
 German
 Russian
 French

Per ridurre i costi di lavorazione della lamiera, gli ingegneri devono standardizzare gli spessori dei materiali, uniformare i raggi di piegatura, allentare le tolleranze non critiche e ridurre al minimo la saldatura manuale. L'ottimizzazione dei disegni in piano per massimizzare la resa del materiale e la progettazione in funzione delle attrezzature standard delle presse piegatrici riduce direttamente i tempi di configurazione delle macchine e i costi complessivi di produzione.
Quando esaminiamo centinaia di file CAD in officina, notiamo sempre lo stesso schema: fino all’80% del costo di produzione di un pezzo è già determinato prima ancora che il metallo venga tagliato. I preventivi elevati raramente dipendono dai margini di profitto dello stabilimento; di solito sono determinati da piccole scelte progettuali che costringono gli operatori a effettuare cambi utensile aggiuntivi, a eseguire cicli macchina più lenti o a scartare pezzi non conformi.
Prima di modificare il progetto, è necessario capire dove vengono effettivamente destinati i fondi a disposizione. I fattori che determinano i costi variano a seconda della geometria dei componenti e del volume dell'ordine.
1. Scegliere i materiali più comuni e gli spessori standard delle lastre
La scelta di materiali che superano i requisiti funzionali o che sono difficili da reperire comporta solitamente un aumento dei costi di base e dei tempi di consegna.
Requisiti relativi ai materiali
Scegliere i materiali in base alle condizioni operative effettive e ai requisiti di resistenza e peso. Nel confrontare le diverse opzioni di materiale, calcolare il costo totale — compresi i trattamenti superficiali necessari e i costi di lavorazione — anziché limitarsi al prezzo al chilogrammo della lamiera grezza. Ad esempio, una lamiera pre-zincata più costosa potrebbe risultare complessivamente più economica rispetto alla lavorazione di un componente in acciaio laminato a freddo più economico che richiede una zincatura successiva alla lavorazione.
Spessori disponibili
Verificate i gradi, le tempere e gli spessori che il vostro partner di produzione tiene abitualmente in magazzino. L’utilizzo di materiali facilmente reperibili consente di evitare i sovrapprezzi legati alla quantità minima d’ordine (MOQ) e i ritardi nell’approvvigionamento dei materiali. Specificate chiaramente lo spessore standard o lo spessore decimale sui vostri disegni di produzione per evitare confusione nell’acquisto.
Rigidità strutturale
Valutare se un materiale più spesso sia strettamente necessario per garantire la rigidità. Spesso, una lamiera di spessore inferiore, rinforzata con flange, bordature o nervature sagomate, può garantire la rigidità strutturale richiesta. Nel considerare questo approccio, confrontare il risparmio di materiale con il costo delle operazioni di formatura aggiuntive.
Esempio di applicazione:
Si consideri una staffa di montaggio interna originariamente progettata in acciaio inossidabile 304 da 3,0 mm. Se l’ambiente operativo è asciutto e al chiuso, è possibile passare a un acciaio dolce da 2,0 mm con una flangia piegata e un verniciatura a polvere standard di solito riduce in modo significativo i costi dei materiali, poiché l'acciaio inossidabile può costare da 3 a 4 volte di più al chilogrammo rispetto all'acciaio dolce. Il team di ingegneri deve semplicemente verificare nuovamente che il nuovo progetto garantisca la capacità di carico richiesta.
2. Migliorare i cartamodelli in piano e ridurre il lavoro di taglio
Una progettazione inefficiente dei modelli in piano riduce la resa del materiale (il numero di pezzi che è possibile ricavare da un foglio standard) e aumenta i tempi di taglio laser o di punzonatura.
Dimensioni del foglio bianco
Verificare se le dimensioni d’insieme non critiche limitano il numero di pezzi che possono essere disposti su una lastra standard. Modificare di pochi millimetri una lunghezza o una larghezza non funzionale può talvolta consentire di inserire una fila in più di pezzi sulla materia prima, riducendo così direttamente il costo del materiale per singolo pezzo.
Vincoli di nidificazione
La rotazione dei pezzi, il nesting misto e la spaziatura influiscono direttamente sulla resa del materiale. Tuttavia, è bene tenere presente che l’efficienza del nesting è spesso limitata dalla direzione della venatura del materiale. Se un pezzo richiede piegature parallele alla venatura per evitare la formazione di crepe, oppure necessita di una specifica direzione di finitura spazzolata per motivi estetici, il produttore ha meno opzioni per ruotare il pezzo al fine di ottimizzare la disposizione della lamiera.
Percorsi di taglio
Verificare che il progetto non presenti profili eccessivamente complessi, gruppi fitti di fori di piccole dimensioni e intagli interni superflui. Costi del taglio laser dipendono in larga misura dalla distanza totale di taglio e dal numero di forature (ovvero i punti in cui il laser penetra per la prima volta nel materiale). Ad esempio, sostituire una fitta griglia di piccoli fori di ventilazione — che richiede decine di singole forature laser — con poche fessure più grandi oppure optare per una griglia forata standard può ridurre drasticamente il tempo di ciclo della macchina, garantendo al contempo il flusso d’aria necessario.
3. Semplificare le curve e utilizzare utensili standard per presse piegatrici
I complessi requisiti di piegatura costringono i produttori a effettuare numerosi cambi di utensili, a capovolgere manualmente pezzi pesanti o a ordinare utensili su misura per le presse piegatrici, il che comporta un aumento dei costi di manodopera e di messa a punto.
Raggi di curvatura
Ogni raggio di piegatura diverso richiede che l’operatore della pressa piegatrice fermi la macchina, rimuova il punzone e la matrice e ne installi un nuovo set: un processo che in genere aggiunge dai 15 ai 30 minuti di tempo di configurazione per ogni raggio. Standardizzate i raggi di piegatura su tutto il pezzo, ogni volta che ciò sia funzionalmente possibile. Idealmente, fate corrispondere il raggio di piegatura interno allo spessore del materiale; ciò funziona bene con le attrezzature standard di fabbrica.
Sequenza di piegature
Verificare l'orientamento e la sequenza delle piegature. La progettazione di piegature in più direzioni richiede agli operatori di ruotare e capovolgere ripetutamente il pezzo. Nel caso di pannelli in lamiera di grandi dimensioni o pesanti, il capovolgimento richiede l'intervento di un secondo operatore o di una gru, rallentando così il tempo di ciclo. Ove possibile, mantenere le piegature sullo stesso piano e con lo stesso orientamento, in modo che la macchina possa lavorare il pezzo in un unico flusso continuo.
Distanza tra utensile e superficie
Profili complessi come flange corte, scatole profonde a forma di U e curve di ritorno causano spesso collisioni degli utensili, in cui il punzone della pressa piegatrice urta contro un lato del pezzo già piegato. Ciò costringe lo stabilimento a utilizzare costose attrezzature specializzate (come i punzoni a collo d’oca) o a suddividere il pezzo in più parti. Assicurarsi che la lunghezza della flangia sia almeno quattro volte lo spessore del materiale (una regola empirica standard per le aperture tipiche degli stampi a V) e lasciare uno spazio sufficiente affinché gli utensili standard possano raggiungere la linea di piegatura.
4. Prevedere tolleranze strette per le caratteristiche critiche dell’assemblaggio
L'eccessiva tolleranza è una fonte comune di costi nascosti. L'applicazione di una tolleranza ristretta in modo generalizzato all'intero disegno costringe lo stabilimento a utilizzare velocità di lavorazione inferiori e impone metodi di ispezione che richiedono molto tempo.
Dimensioni funzionali
Identificate quali dimensioni influiscono effettivamente sull’assemblaggio, l’accoppiamento e il funzionamento. Sebbene una tolleranza di ±0,05 mm possa essere necessaria per il foro di un cuscinetto a pressione, non è necessario applicare la stessa tolleranza rigorosa al bordo decorativo esterno di una staffa. Utilizzare tolleranze standard (ad es. ±0,2 mm) per le dimensioni generali e assegnare tolleranze strette solo alle caratteristiche di accoppiamento fondamentali per il funzionamento. Quando uno stabilimento rileva su un disegno tecnico tolleranze irraggiungibili o globalmente troppo strette, automaticamente inserisci una “tassa sugli scarti” nel tuo preventivo per coprire le parti che sanno già di dover buttare via.
Accumuli di tolleranza
Durante la formatura, la lamiera si allunga e torna alla forma originale. È da prevedere una variazione compresa approssimativamente tra ±0,15 mm e ±0,2 mm per ogni piegatura. Se un pezzo presenta quattro pieghe consecutive, la dimensione finale potrebbe variare di quasi un millimetro. Anziché costringere il costruttore a rispettare tolleranze strette su più pieghe, utilizzare fori oblunghi o fori passanti sovradimensionati per gli elementi di fissaggio, in modo da assorbire il naturale accumulo di tolleranze durante l’assemblaggio.
Condizioni di ispezione
Definire chiaramente nei disegni i punti di riferimento per la misurazione, le fasi di ispezione e le condizioni dei pezzi. La misurazione di un pezzo in lamiera flessibile e di spessore ridotto, a seconda che si tratti di un bordo tranciato o di un foro tagliato al laser, spesso produce risultati diversi. Chiarire le modalità di ispezione del pezzo riduce le controversie ed evita che lo stabilimento debba includere nel prezzo il rischio di ulteriori rilavorazioni.
5. Unire i componenti per ridurre le operazioni di saldatura e assemblaggio
Saldatura Si tratta di un’attività che richiede manodopera altamente qualificata ed è una delle operazioni manuali più costose in officina. Il raggruppamento di più componenti in un unico pezzo piegato è un metodo standard per ridurre i costi, sebbene debba essere valutato con attenzione.
Consolidamento delle parti
Confrontiamo un assemblaggio saldato composto da più pezzi con un progetto piegato in un unico pezzo. Un unico pezzo piegato elimina i tempi di saldatura, rende superflui i dispositivi di allineamento per l’assemblaggio e riduce i costi complessivi Costi di gestione della distinta base (BOM) riducendo il numero di singoli SKU e elementi di fissaggio che è necessario reperire e monitorare.
Limiti di formatura
Verificate se il raggruppamento dei componenti crei nuovi colli di bottiglia nella produzione. A volte, l’unione di più componenti porta alla creazione di un disegno in piano di grandi dimensioni che comporta uno spreco di materiale, oppure genera una geometria talmente complessa da causare interferenze con gli utensili sulla pressa piegatrice. In questi casi specifici, un assemblaggio saldato in due pezzi potrebbe effettivamente rivelarsi più conveniente dal punto di vista economico. Includete sempre nel vostro confronto il costo della resa del materiale e la difficoltà di formatura.
Requisiti di saldatura
Quando la saldatura è inevitabile, specificare i requisiti esatti. Non richiedere saldature continue se quelle a punti intermittenti garantiscono un’integrità strutturale sufficiente. Essere chiari riguardo ai requisiti estetici; la levigatura e la lucidatura di una saldatura per renderla a filo con la superficie circostante spesso costano più del processo di saldatura stesso.
Esempio di applicazione:
Confrontiamo una staffa composta da due lamiere separate saldate ad angolo retto con un unico pezzo di lamiera piegato a 90 gradi. La staffa piegata elimina la necessità di saldatura e smerigliatura. Tuttavia, se la versione piegata richiede un foglio di lamiera talmente grande da far scendere la resa del materiale da 80% a 40%, la versione saldata potrebbe rimanere la soluzione di produzione più economica.
6. Aggiungere elementi di riferimento per semplificare l'assemblaggio di componenti multipli
Quando un progetto deve rimanere un insieme composto da più parti, il modo in cui tali parti si incastrano tra loro influisce direttamente sul tempo di manodopera necessario per la saldatura, la rivettatura o il fissaggio.
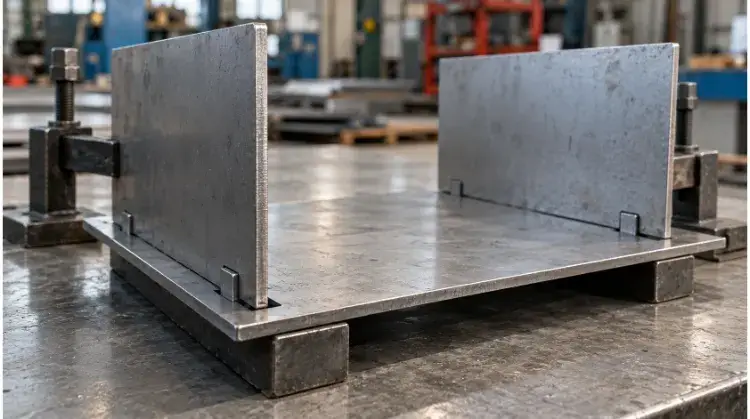
Linguette e fessure
Non affidatevi agli operatori per allineare manualmente i componenti con metri a nastro e maschere di serraggio personalizzate. L’integrazione di elementi “a linguetta e scanalatura” nei modelli piatti tagliati al laser consente ai componenti di fissarsi autonomamente (poka-yoke). Ciò rende l’assemblaggio a prova di errore ed elimina la necessità di dispositivi di fissaggio per saldatura su misura, che possono costare centinaia di dollari e allungare i tempi di consegna di diverse settimane. Nel progettare queste asole, ricordarsi di tenere conto del taglio del laser (larghezza di taglio) e di eventuali spessori aggiuntivi dovuti alla placcatura o alla verniciatura a polvere, per garantire che le linguette si incastrino correttamente.
Accesso agli strumenti
Verificare il modello CAD per assicurarsi che saldatori, rivettatrici e chiavi abbiano lo spazio fisico necessario per accedere ai giunti. La progettazione di angoli ciechi o di canali estremamente stretti costringe gli operai a utilizzare attrezzi specializzati o a eseguire operazioni scomode e lente, il che fa aumentare i costi di manodopera per l’assemblaggio.
Componenti hardware standard
Utilizzate elementi di fissaggio comuni e standard, come dadi PEM, distanziatori e perni, invece di saldare manualmente dadi standard alla lamiera. Gli elementi di fissaggio autoaggancianti si installano rapidamente con una pressa, offrono un’eccellente resistenza allo strappo ed eliminano la deformazione termica e la necessità di rifinitura mediante molatura tipiche dei dispositivi di fissaggio saldati.
7. Limitare gli interventi estetici e specificare chiaramente le finiture
Requisiti ambigui relativi alla finitura superficiale o lavorazioni estetiche superflue possono far lievitare drasticamente i costi delle operazioni secondarie.
Superfici cosmetiche
Distinguere chiaramente tra superfici estetiche (spesso denominate “lati A”) e superfici interne funzionali. Se una staffa è nascosta in profondità all’interno del telaio di una macchina, non è necessario che presenti una finitura estetica spazzolata e priva di graffi. Riservare rigorosi standard di qualità visiva esclusivamente alle parti esterne, a contatto con il cliente, impedisce allo stabilimento di rallentare le velocità di movimentazione o di scartare parti perfettamente funzionanti a causa di lievi imperfezioni superficiali.
Finiture protettive
Sebbene sia opportuno eliminare le finiture puramente estetiche dalle parti nascoste, non bisogna rimuovere i rivestimenti protettivi necessari. La visibilità di un componente non ne modifica l’ambiente operativo. Se una staffa interna in acciaio nascosta è esposta all’umidità, necessita comunque di un trattamento anticorrosivo economicamente vantaggioso, come ad esempio un rivestimento trasparente zincatura oppure una verniciatura a polvere industriale standard, per evitare guasti prematuri.
Aree da mascherare
È necessario specificare con estrema precisione quali aree devono essere prive di vernice o rivestimento, come ad esempio i fori filettati, i punti di messa a terra elettrica e le superfici di accoppiamento con tolleranze ristrette. È importante tenere presente che la mascheratura è un processo prevalentemente manuale e ad alta intensità di manodopera. Gli operatori devono inserire manualmente tappi in silicone nei fori e applicare nastro resistente alle alte temperature prima della finitura, per poi rimuoverli manualmente al termine del processo.
In molti casi, Il lavoro manuale necessario per mascherare e smascherare un pezzo complesso costa più del processo di verniciatura a polvere stesso. Specificare la mascheratura solo nei casi in cui sia assolutamente indispensabile e tenere sempre conto dello spessore del rivestimento (in genere da 0,05 mm a 0,1 mm per la verniciatura a polvere) nelle tolleranze definite nel CAD.
Esempio di applicazione:
In un progetto tipico dello chassis di un server, il pannello frontale dovrebbe essere chiaramente indicato come superficie estetica che richiede una finitura a verniciatura a polvere uniforme, mentre gli alloggiamenti interni delle unità dovrebbero essere definiti come superfici funzionali standard con zincatura di base; inoltre, dovrebbero essere contrassegnati esplicitamente solo i fori di montaggio dell'alimentatore necessari da mascherare per garantire una corretta messa a terra elettrica.
8. Adeguare le quantità degli ordini al piano di produzione corretto
Ordinare lotti che non sono in linea con il metodo di produzione scelto comporta costi aggiuntivi di configurazione non necessari o costi unitari inefficienti.
Costi di avviamento
Ogni ciclo di produzione comporta costi fissi di avviamento: programmazione del laser, configurazione degli utensili della pressa piegatrice, realizzazione delle maschere di saldatura ed esecuzione dell’ispezione del primo articolo (FAI). Per una serie prototipale di 10 pezzi, questi costi fissi potrebbero rappresentare il 60% del prezzo unitario. Quando si passa alla produzione in serie, lotti di dimensioni maggiori consentono allo stabilimento di ammortizzare tali costi di avviamento su un numero maggiore di pezzi, determinando una riduzione del prezzo unitario.
Selezione del processo
Valuta se il volume dei tuoi ordini giustifica una modifica del processo di produzione. Il taglio laser e le presse piegatrici CNC richiedono un investimento minimo in attrezzature, il che li rende ideali per volumi da bassi a medi. Tuttavia, se il tuo volume raggiunge le 10.000 unità all’anno, investire in anticipo in un stampo progressivo personalizzato potrebbe essere la soluzione più conveniente, poiché riduce il tempo di lavorazione per singolo pezzo a pochi secondi.
Pianificazione per lotti
Confronta il costo totale della produzione di un unico grande lotto annuale con quello derivante dalla suddivisione delle consegne in trimestri. Sebbene un’unica grande produzione riduca al minimo i costi di allestimento dello stabilimento, essa immobilizza il flusso di cassa e comporta costi di magazzino. Inoltre, i lotti di grandi dimensioni comportano un rischio maggiore di obsolescenza delle scorte qualora il team di progettazione introduca una modifica al progetto a metà anno.
Scenario di confronto dei costi:(Esempio basato su una staffa generica in acciaio)
| Piano di produzione | Attrezzature iniziali/Configurazione | Prezzo di lavorazione (per pezzo) | Costo totale per 5.000 unità | Ideale per |
| Taglio laser + piegatrice CNC | $150 (Programmazione) | $4.50 | $22,650 | Volumi da bassi a medi, revisioni frequenti del progetto. |
| Stampo personalizzato | $4.500 (attrezzature rigide) | $1.20 | $10,500 | Modelli ad alto volume, dal design fisso. |
Per i team addetti agli acquisti, la chiave sta nel calcolare il punto di pareggio—il volume esatto degli ordini a partire dal quale l'investimento in attrezzature pari a $4.500 si ripaga grazie al risparmio di $3,30 per pezzo.
9. Utilizzare modelli in kit di montaggio quando i costi di spedizione sono un fattore determinante
Nel caso di grandi assemblaggi in lamiera, come rack per apparecchiature, involucri e armadi, la logistica può facilmente diventare la voce più costosa di un preventivo.
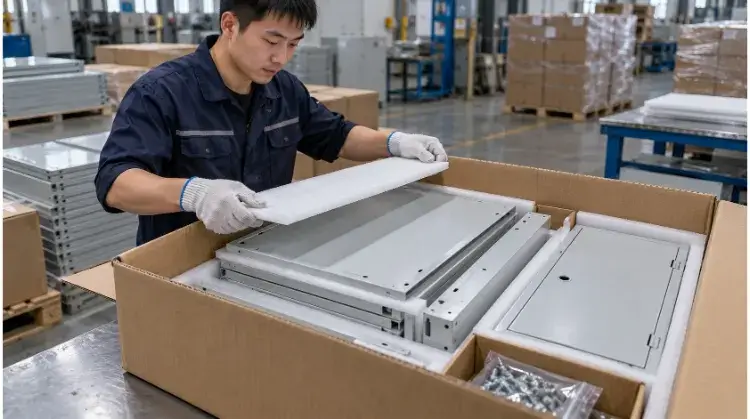
Volume di imballaggio
I corrieri applicano tariffe basate sul peso volumetrico (peso DIM). Se richiedete alla fabbrica di saldare e assemblare completamente un rack per attrezzature alto 2 metri prima della spedizione, state pagando un sovrapprezzo per spedire una scatola vuota piena d’aria. Confrontando il volume imballato di un’unità completamente assemblata con quello di un modello “flat-pack” (smontabile) spesso si ottengono risparmi notevoli sui costi di trasporto marittimo o di autotrasporto nazionale.
Oltre ai costi di trasporto, la spedizione di telai completamente assemblati aumenta in modo significativo il rischio di danni durante il trasporto (ad esempio, telaio deformato a causa della movimentazione con il carrello elevatore). L’imballaggio piatto garantisce di per sé una migliore protezione dei componenti critici durante il trasporto internazionale.
Prestazioni di connessione
Quando si converte un telaio saldato in un modello smontabile, verificare che i collegamenti meccanici (come bulloni per carichi pesanti o rivetti ciechi strutturali) continuino a soddisfare i requisiti di rigidità, capacità di carico e grado di protezione IP (tenuta) richiesti per la propria applicazione.
Costi di assemblaggio
I progetti "flat-pack" trasferiscono il lavoro di assemblaggio dalla fabbrica all'utente finale o al vostro team di integrazione locale. È necessario calcolare il costo della manodopera locale in loco, degli utensili manuali necessari e dell'ispezione finale per assicurarsi che il risparmio sulle spese di spedizione superi i nuovi costi di assemblaggio locale.
Esempio di applicazione:
La spedizione di 50 armadi industriali interamente saldati dalla fabbrica potrebbe richiedere due container completi. Riprogettare l’armadio come un kit da montare in loco, con elementi imbullonati, potrebbe consentire di sistemare tutte e 50 le unità su soli quattro pallet standard. Sebbene ciò comporti un leggero aumento dei costi dei componenti e dei tempi di assemblaggio in loco, la riduzione dei costi globali di trasporto e del rischio di danni durante il trasporto si traduce solitamente in un Costo Totale di Proprietà (TCO) significativamente inferiore.
Caso di studio: conduzione di un'analisi volta alla riduzione dei costi
Ecco un recente caso di applicazione reale (anonimizzato per rispettare l’accordo di riservatezza) che illustra come TZR abbia applicato questi principi di DFM alla base di montaggio industriale di un cliente (Quantità: 500, Materiale: acciaio, Finitura: verniciatura a polvere).
- Progetto originale: Realizzato in acciaio inossidabile 304 da 3,0 mm (nonostante fosse destinato all’uso in interni), presentava 3 diversi raggi di curvatura, era dotato di saldature continue negli angoli strutturali ed è stato spedito completamente assemblato.
- Modifiche apportate:
- Materiale: Si è passati a un SPCC (acciaio dolce) da 2,0 mm con l'aggiunta di flange di ritorno da 15 mm per garantire maggiore rigidità.
- Curvatura: Abbiamo uniformato tutte le curve a un raggio interno di 2,0 mm per adattarle alle matrici a V standard di fabbrica.
- Montaggio: Le saldature continue sono state sostituite con elementi di aggancio automatico “Tab & Slot” e saldature a punti.
- Logistica: Spedito smontato anziché completamente assemblato per ridurre il volume del pallet.
- Impatto sui costi che ne deriva:
- I costi dei materiali sono diminuiti del 65%.
- Il tempo di configurazione della pressa piegatrice è stato ridotto di 40%.
- I costi della manodopera per la saldatura e dei dispositivi di fissaggio sono stati ridotti di 50%.
- Il volume delle merci è diminuito di 60%.
Sei pronto a ottimizzare i costi di produzione?
Prima di inviare la tua prossima richiesta di preventivo (RFQ), controlla i tuoi modelli CAD e i tuoi disegni. Verifica che la scelta dei materiali, i raggi di piegatura, la distinta base dei componenti, le finiture superficiali e i requisiti di tolleranza corrispondano effettivamente alla realtà fisica dell'ambiente di produzione.
Non sei sicuro che il tuo attuale progetto stia facendo lievitare i costi inutilmente? Inviateci i vostri file STEP e i disegni in formato PDF al team di ingegneri di TZR. Effettueremo un’analisi DFM completa per individuare i principali fattori di costo e forniremo raccomandazioni di riprogettazione concrete e collaudate in fabbrica.