
 German
 English
 Spanish
 Russian
 Italian
 French

Um die Kosten in der Blechbearbeitung zu senken, müssen Ingenieure die Materialstärken standardisieren, die Biegeradien vereinheitlichen, unkritische Toleranzen lockern und manuelles Schweißen auf ein Minimum reduzieren. Die Optimierung von Abwicklungen im Hinblick auf die Materialausbeute und die Konstruktion für Standard-Abkantpresswerkzeuge führen direkt zu einer Verkürzung der Maschinenrüstzeiten und einer Senkung der Gesamtfertigungskosten.
Bei der Durchsicht von Hunderten von CAD-Dateien in der Fertigung stellen wir immer wieder dasselbe Muster fest: Bis zu 80% der Fertigungskosten eines Bauteils stehen bereits fest, noch bevor das Metall überhaupt zugeschnitten wird. Hohe Angebote sind selten auf die Gewinnmargen des Herstellers zurückzuführen; sie resultieren in der Regel aus geringfügigen Konstruktionsentscheidungen, die die Bediener dazu zwingen, zusätzliche Werkzeugwechsel durchzuführen, langsamere Maschinenzyklen zu fahren oder nicht konforme Teile auszusortieren.
Bevor Sie Ihr Design ändern, müssen Sie verstehen, wohin Ihr Budget tatsächlich fließt. Die Kostenfaktoren variieren je nach Geometrie Ihrer Bauteile und dem Auftragsvolumen.
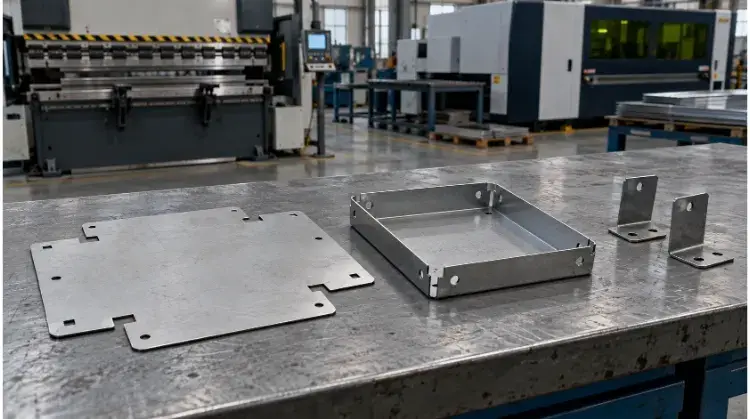
1. Wählen Sie gängige Werkstoffe und Standardblechdicken aus
Die Festlegung von Materialien, die über die funktionalen Anforderungen hinausgehen oder schwer zu beschaffen sind, führt in der Regel zu höheren Grundkosten und längeren Lieferzeiten.
Materialanforderungen
Wählen Sie die Werkstoffe anhand der tatsächlichen Einsatzbedingungen sowie der Anforderungen an Festigkeit und Gewicht aus. Berechnen Sie beim Vergleich verschiedener Werkstoffalternativen die Gesamtkosten – einschließlich der erforderlichen Oberflächenbehandlungen und des Fertigungsaufwands – und nicht nur den Rohpreis pro Kilogramm Blech. So kann beispielsweise ein teureres vorverzinktes Blech insgesamt kostengünstiger sein als die Fertigung eines günstigeren Teils aus kaltgewalztem Stahl, das nachträglich verzinkt werden muss.
Materialstärken
Überprüfen Sie, welche Güteklassen, Härtegrade und Dicken Ihr Fertigungspartner üblicherweise auf Lager hat. Die Verwendung von leicht verfügbaren Materialien verhindert Aufschläge aufgrund von Mindestbestellmengen (MOQ) und Verzögerungen bei der Materialbeschaffung. Geben Sie in Ihren Fertigungszeichnungen die Standardstärke oder die Dicke in Dezimalwerten eindeutig an, um Unklarheiten beim Einkauf zu vermeiden.
Strukturelle Steifigkeit
Prüfen Sie, ob ein dickeres Material für die Steifigkeit unbedingt erforderlich ist. Oftmals lässt sich die erforderliche strukturelle Steifigkeit bereits mit einem dünneren Blech erreichen, das durch geformte Flansche, Falze oder Rippen verstärkt ist. Wenn Sie diesen Ansatz in Betracht ziehen, sollten Sie die Materialeinsparungen mit den Kosten für die zusätzlichen Umformvorgänge abwägen.
Anwendungsbeispiel:
Betrachten wir eine interne Halterung, die ursprünglich aus 3,0 mm dickem Edelstahl 304 gefertigt wurde. Wenn die Betriebsumgebung trocken ist und sich im Innenbereich befindet, empfiehlt sich der Wechsel zu 2,0 mm dickem Baustahl mit einem gebogenen Flansch und einem Standard-Pulverbeschichtung Dies führt in der Regel zu einer erheblichen Senkung der Materialkosten, da Edelstahl pro Kilogramm drei- bis viermal so viel kosten kann wie Baustahl. Das Ingenieurteam muss lediglich die neue Konstruktion hinsichtlich der erforderlichen Tragfähigkeit erneut überprüfen.
2. Abwicklungen verbessern und den Zuschnittaufwand reduzieren
Ineffiziente Abwicklungsmuster verringern die Materialausbeute (wie viele Teile auf eine Standardplatte passen) und verlängern die Laserschneid- oder Stanzzeit.
Abmessungen des Rohlings
Prüfen Sie, ob nicht kritische Gesamtabmessungen die Anzahl der Teile einschränken, die auf einer Standardplatte verschachtelt werden können. Durch die Anpassung einer nicht funktionalen Länge oder Breite um nur wenige Millimeter lässt sich manchmal eine zusätzliche Reihe von Teilen auf dem Rohmaterial unterbringen, was die Materialkosten pro Teil direkt senkt.
Verschachtelungsbeschränkungen
Die Drehung der Teile, die Schachtelung verschiedener Teile und der Abstand wirken sich direkt auf die Materialausbeute aus. Beachten Sie jedoch, dass die Effizienz der Schachtelung häufig durch die Faserrichtung des Materials eingeschränkt wird. Wenn ein Teil Biegungen parallel zur Faserrichtung erfordert, um Risse zu vermeiden, oder eine bestimmte Richtung der gebürsteten Oberfläche aus optischen Gründen benötigt, hat der Hersteller weniger Möglichkeiten, das Teil zu drehen, um die Blechaufteilung zu optimieren.
Schnittbahnen
Überprüfen Sie den Entwurf auf übermäßig komplexe Profile, dichte Ansammlungen kleiner Löcher und unnötige Aussparungen im Inneren. Kosten für das Laserschneiden hängen stark von der gesamten Schnittlänge und der Anzahl der Durchstiche (an denen der Laser das Material erstmals durchdringt) ab. So lässt sich beispielsweise durch den Ersatz eines dichten Rasters aus kleinen Belüftungslöchern – wofür Dutzende einzelner Laserdurchstiche erforderlich sind – durch einige wenige größere Schlitze oder durch die Verwendung einer standardmäßigen Stanzlamelle die Maschinenzykluszeit drastisch verkürzen, während der erforderliche Luftstrom erhalten bleibt.
3. Biegungen vereinfachen und Standard-Abkantwerkzeuge verwenden
Komplexe Biegeanforderungen zwingen die Hersteller dazu, mehrfach die Werkzeuge zu wechseln, schwere Teile manuell zu wenden oder maßgeschneiderte Abkantpressenwerkzeuge zu bestellen – all dies treibt die Arbeits- und Rüstkosten in die Höhe.
Biegeradien
Bei jedem individuellen Biegeradius muss der Bediener der Abkantpresse die Maschine anhalten, Stempel und Matrize entfernen und einen neuen Satz einsetzen – ein Vorgang, der in der Regel 15 bis 30 Minuten Rüstzeit pro Radius in Anspruch nimmt. Standardisieren Sie die Biegeradien über das gesamte Bauteil hinweg, wann immer dies funktional möglich ist. Idealerweise sollten Sie den inneren Biegeradius an die Materialstärke anpassen, was sich gut für Standardwerkzeuge aus der Fertigung eignet.
Biegeabfolge
Überprüfen Sie die Biegeausrichtung und -reihenfolge. Das Auslegen von Biegungen in mehrere Richtungen erfordert, dass die Bediener das Werkstück wiederholt drehen und wenden müssen. Bei großen oder schweren Blechplatten ist für das Wenden ein zweiter Bediener oder ein Kran erforderlich, was die Zykluszeit verlängert. Halten Sie die Biegungen nach Möglichkeit in derselben Ebene und Ausrichtung, damit die Maschine das Werkstück in einem einzigen, kontinuierlichen Arbeitsablauf bearbeiten kann.
Werkzeugabstand
Komplexe Profile wie kurze Flansche, tiefe U-förmige Kästen und Rückbiegungen führen häufig zu Werkzeugkollisionen, bei denen der Stanzstempel der Abkantpresse gegen eine zuvor gebogene Seite des Werkstücks prallt. Dies zwingt den Hersteller dazu, teure Spezialwerkzeuge (wie Schwanenhalsstempel) einzusetzen oder das Werkstück in mehrere Teile zu unterteilen. Stellen Sie sicher, dass die Flanschlänge mindestens das Vierfache der Materialdicke beträgt. (eine allgemeine Faustregel für typische V-Die-Öffnungen) und lassen Sie genügend Freiraum, damit Standardwerkzeuge an die Biegelinie gelangen können.
4. Wählen Sie für kritische Bauteile enge Toleranzen
Zu enge Toleranzen sind eine häufige Ursache für versteckte Kosten. Die pauschale Festlegung enger Toleranzen für eine gesamte Zeichnung zwingt das Werk dazu, langsamere Bearbeitungsgeschwindigkeiten zu verwenden, und erfordert zeitaufwändige Prüfverfahren.
Funktionale Dimensionen
Ermitteln Sie, welche Maße tatsächlich Einfluss auf Montage, Passgenauigkeit und Funktion haben. Während für eine Presspassung eines Lagerlochs möglicherweise eine Toleranz von ±0,05 mm erforderlich ist, ist es unnötig, dieselbe strenge Toleranz auf die äußere Zierkante einer Halterung anzuwenden. Verwenden Sie Standardtoleranzen (z. B. ±0,2 mm) für allgemeine Maße und weisen Sie enge Toleranzen nur für funktionskritische Passflächen zu. Wenn ein Hersteller auf einer Zeichnung unerreichbare oder insgesamt zu enge Toleranzen sieht, wird automatisch Beziehen Sie eine „Reststeuer“ in Ihr Angebot ein um die Teile abzudecken, von denen sie wissen, dass sie sie wegwerfen müssen.
Toleranzsummen
Blech dehnt sich während der Umformung aus und federt zurück. Rechnen Sie mit einer Abweichung von etwa ±0,15 mm bis ±0,2 mm pro Biegung. Weist ein Bauteil vier aufeinanderfolgende Biegungen auf, kann die Endabmessung um fast einen Millimeter abweichen. Anstatt den Hersteller zu zwingen, über mehrere Biegungen hinweg enge Toleranzen einzuhalten, sollten Sie geschlitzte Löcher oder überdimensionierte Durchgangsbohrungen für Befestigungselemente verwenden, um die natürliche Toleranzsumme bei der Montage auszugleichen.
Prüfbedingungen
Legen Sie in Ihren Zeichnungen Messbezugspunkte, Prüfschritte und Teilebedingungen klar fest. Die Vermessung eines flexiblen, dünnwandigen Blechteils an einer abgeschnittenen Kante im Vergleich zu einem lasergeschnittenen Loch führt oft zu unterschiedlichen Ergebnissen. Eine klare Festlegung der Prüfverfahren für das Teil verringert Streitigkeiten und verhindert, dass der Hersteller zusätzliche Risiken für Nacharbeiten in den Preis einkalkuliert.
5. Teile kombinieren, um den Schweiß- und Montageaufwand zu reduzieren
Schweißen ist hochqualifizierte Arbeit und einer der teuersten manuellen Arbeitsgänge in der Fertigung. Die Zusammenfassung mehrerer Bauteile zu einem einzigen Biegeteil ist eine gängige Methode zur Kostensenkung, muss jedoch sorgfältig geprüft werden.
Teilkonsolidierung
Vergleichen Sie eine mehrteilige Schweißkonstruktion mit einer einteiligen Biegekonstruktion. Ein einteiliges Biegeteil spart Schweißzeit, macht Ausrichtvorrichtungen für die Montage überflüssig und senkt Ihre Gesamtkosten Kosten für die Verwaltung der Stückliste (BOM) indem Sie die Anzahl der einzelnen Artikel und Befestigungselemente reduzieren, die Sie beschaffen und nachverfolgen müssen.
Formgrenzen
Prüfen Sie, ob die Zusammenfassung von Bauteilen neue Fertigungsengpässe verursacht. Manchmal führt die Zusammenführung von Bauteilen zu einer riesigen Abwicklungszeichnung, die Material verschwendet, oder zu einer so komplexen Geometrie, dass es zu Werkzeugkollisionen an der Abkantpresse kommt. In diesen speziellen Fällen kann eine zweiteilige Schweißbaugruppe tatsächlich kostengünstiger sein. Berücksichtigen Sie bei Ihrem Vergleich stets die Kosten für die Materialausbeute und den Formungsaufwand.
Anforderungen an Schweißnähte
Wenn sich das Schweißen nicht vermeiden lässt, legen Sie die genauen Anforderungen fest. Verlangen Sie keine durchgehenden Schweißnähte, wenn punktuelle Stichschweißnähte eine ausreichende strukturelle Festigkeit gewährleisten. Formulieren Sie ästhetische Anforderungen klar und deutlich; das Abschleifen und Polieren einer Schweißnaht, damit sie bündig mit der umgebenden Oberfläche abschließt, kostet oft mehr als der Schweißvorgang selbst.
Anwendungsbeispiel:
Vergleichen Sie eine Halterung aus zwei separaten Platten, die im 90-Grad-Winkel verschweißt sind, mit einem einzigen Blechstück, das auf 90 Grad gebogen wurde. Bei der gebogenen Halterung entfallen Schweiß- und Schleifarbeiten. Wenn für die gebogene Variante jedoch ein so großes Blechstück erforderlich ist, dass sich die Materialausbeute von 80% auf 40% verringert, könnte die geschweißte Variante weiterhin die kostengünstigere Produktionslösung sein.
6. Fügen Sie Positionierungsmerkmale hinzu, um die Montage mehrteiliger Baugruppen zu vereinfachen
Wenn eine Konstruktion aus mehreren Teilen bestehen muss, wirkt sich die Art und Weise, wie diese Teile zusammenpassen, direkt auf den Arbeitsaufwand für das Schweißen, Nieten oder Befestigen aus.
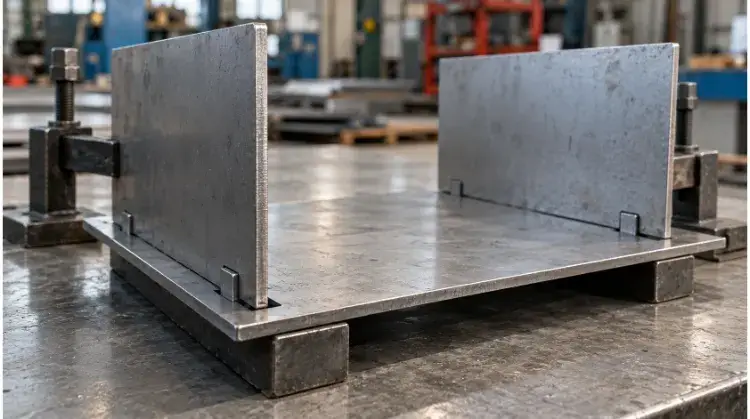
Registerkarten und Schlitze
Verlassen Sie sich nicht darauf, dass die Mitarbeiter die Teile manuell mit Maßbändern und speziell angefertigten Spannvorrichtungen ausrichten. Durch die Integration von „Laschen- und Schlitz“-Elementen in die lasergeschnittenen Zuschnitte können die Teile selbstständig fixiert werden (Poka-Yoke). Dies macht die Montage fehlerfrei und macht den Einsatz von Maßgefertigte Schweißvorrichtungen, die Hunderte von Dollar kosten und Ihre Vorlaufzeit um Wochen verlängern können. Berücksichtigen Sie bei der Konstruktion dieser Schlitze unbedingt die Laserschnittspalte (Schnittbreite) sowie eventuelle zusätzliche Materialdicken durch Beschichtung oder Pulverbeschichtung, um sicherzustellen, dass die Laschen tatsächlich zusammenpassen.
Zugriff auf Werkzeuge
Überprüfen Sie das CAD-Modell, um sicherzustellen, dass Schweißer, Nietwerkzeuge und Schraubenschlüssel genügend Platz haben, um an die Verbindungsstellen heranzukommen. Durch die Konstruktion von toten Winkeln oder extrem engen Kanälen sind die Mitarbeiter gezwungen, Spezialwerkzeuge zu verwenden oder umständliche, langsame Arbeitsschritte auszuführen, was die Arbeitskosten für die Montage in die Höhe treibt.
Standard-Hardware
Verwenden Sie gängige Standardbefestigungselemente wie PEM-Muttern, Abstandshalter und Bolzen, anstatt Standardmuttern manuell an das Blech zu schweißen. Selbstklemmende Befestigungselemente lassen sich schnell mit einer Presse montieren, bieten eine hervorragende Ausreißfestigkeit und vermeiden die bei geschweißten Befestigungselementen auftretenden Wärmeverformungen und Nachbearbeitungen durch Schleifen.
7. Kosmetische Arbeiten auf ein Minimum beschränken und Oberflächenausführungen klar festlegen
Unklare Anforderungen an die Oberflächenbeschaffenheit oder unnötige optische Nachbearbeitungen können die Kosten für Folgearbeiten drastisch in die Höhe treiben.
Dekorative Oberflächen
Man sollte klar zwischen kosmetischen Oberflächen (oft als „A-Seiten“ bezeichnet) und funktionalen Innenflächen unterscheiden. Befindet sich eine Halterung tief im Inneren eines Maschinengehäuses, benötigt sie keine kratzerfreie, gebürstete ästhetische Oberfläche. Indem strenge optische Qualitätsstandards ausschließlich für äußere, dem Kunden sichtbare Teile gelten, wird verhindert, dass das Werk die Handhabungsgeschwindigkeiten verlangsamen oder voll funktionsfähige Teile aufgrund geringfügiger Oberflächenmängel aussortieren muss.
Schutzbeschichtungen
Sie sollten zwar rein kosmetische Oberflächenbehandlungen an verdeckten Bauteilen entfernen, jedoch keine notwendigen Schutzbeschichtungen abtragen. Die Sichtbarkeit eines Bauteils ändert nichts an seiner Betriebsumgebung. Wenn eine verdeckte interne Stahlhalterung Feuchtigkeit ausgesetzt ist, benötigt sie dennoch eine kostengünstige Korrosionsschutzbehandlung, wie beispielsweise eine klare Verzinkung oder eine handelsübliche Pulverbeschichtung, um einen vorzeitigen Ausfall zu verhindern.
Bereiche abdecken
Geben Sie ganz genau an, welche Bereiche frei von Farbe oder Beschichtung sein müssen – beispielsweise Gewindebohrungen, elektrische Erdungspunkte und Passflächen mit engen Toleranzen. Seien Sie sich bewusst, dass das Abkleben ein sehr manueller, arbeitsintensiver Prozess ist. Die Mitarbeiter müssen vor der Endbearbeitung manuell Silikonstopfen in die Bohrungen einsetzen und Hochtemperaturklebeband anbringen und diese anschließend wieder manuell entfernen.
In vielen Fällen, Der Arbeitsaufwand für das Abkleben und Entkleben eines komplexen Bauteils ist höher als die Kosten für den eigentlichen Pulverbeschichtungsprozess. Legen Sie eine Abdeckung nur dort fest, wo dies unbedingt erforderlich ist, und berücksichtigen Sie bei Ihren CAD-Abstandsmaßen stets die Schichtdicke (bei Pulverbeschichtungen in der Regel 0,05 mm bis 0,1 mm).
Anwendungsbeispiel:
Bei einer typischen Konstruktion eines Servergehäuses sollte die Frontblende eindeutig als optische Oberfläche gekennzeichnet werden, die eine einheitliche Pulverbeschichtung erfordert, die internen Laufwerkskäfige sollten als standardmäßige Funktionsflächen mit einer einfachen Verzinkung ausgewiesen werden, und es sollten ausdrücklich nur die für die Befestigung des Netzteils erforderlichen Befestigungslöcher zum Abdecken markiert werden, um eine ordnungsgemäße elektrische Erdung zu gewährleisten.
8. Die Auftragsmengen an den richtigen Produktionsplan anpassen
Die Bestellung von Chargen, die nicht auf das gewählte Fertigungsverfahren abgestimmt sind, führt zu unnötigen Rüstkostenaufschlägen oder ineffizienten Stückkosten.
Einrichtungskosten
Bei jedem Produktionslauf fallen feste Rüstkosten an: die Programmierung des Lasers, die Einrichtung der Abkantpressenwerkzeuge, der Bau von Schweißvorrichtungen und die Durchführung der Erstmusterprüfung (FAI). Bei einer Prototypenfertigung von 10 Teilen können diese Fixkosten 60% des Stückpreises ausmachen. Bei der Umstellung auf Serienfertigung ermöglichen größere Losgrößen dem Werk, diese Rüstkosten auf mehr Teile zu verteilen, wodurch der Stückpreis sinkt.
Prozess Auswahl
Prüfen Sie, ob Ihr Auftragsvolumen eine Umstellung des Fertigungsprozesses rechtfertigt. Laserschneiden und CNC-Abkantpressen erfordern nur minimale Investitionen in Werkzeuge und eignen sich daher ideal für kleine bis mittlere Stückzahlen. Wenn Ihr Volumen jedoch auf 10.000 Einheiten pro Jahr ansteigt, lohnt sich eine Vorabinvestition in eine kundenspezifische progressive Stanzform ist möglicherweise die kostengünstigste Lösung, da dadurch die Bearbeitungszeit pro Teil auf wenige Sekunden reduziert wird.
Losplanung
Vergleichen Sie die Gesamtkosten für die Produktion einer einzigen großen Jahrescharge mit denen einer Aufteilung der Lieferungen auf vier Quartale. Ein einziger großer Produktionslauf minimiert zwar die Rüstkosten im Werk, bindet jedoch Ihr Kapital und verursacht Lagerhaltungskosten. Darüber hinaus besteht bei großen Chargen ein höheres Risiko für veraltete Lagerbestände, falls Ihr Entwicklungsteam im Laufe des Jahres eine Designänderung freigibt.
Szenario zum Kostenvergleich:(Beispiel anhand einer generischen Stahlhalterung)
| Produktionsplan | Vorlaufkosten für Werkzeuge/Einrichtung | Bearbeitungspreis (pro Teil) | Gesamtkosten für 5.000 Einheiten | Am besten geeignet für |
| Laserschneiden + CNC-Abkantpresse | $150 (Programmierung) | $4.50 | $22,650 | Geringe bis mittlere Stückzahlen, häufige Designänderungen. |
| Maßgefertigte Stanzform | $4.500 (Hartwerkzeug) | $1.20 | $10,500 | Massenfertigung, festgelegte Designs. |
Für Beschaffungsteams ist es entscheidend, die Gewinnschwelle—das genaue Auftragsvolumen, bei dem sich die Investition in die $4.500-Werkzeuge durch die Einsparungen von $3,30 pro Teil amortisiert.
9. Verwenden Sie Flat-Pack-Designs, wenn die Versandkosten eine Rolle spielen
Bei großen Blechbaugruppen wie Geräteracks, Gehäusen und Schränken kann die Logistik leicht zum teuersten Posten in einem Angebot werden.
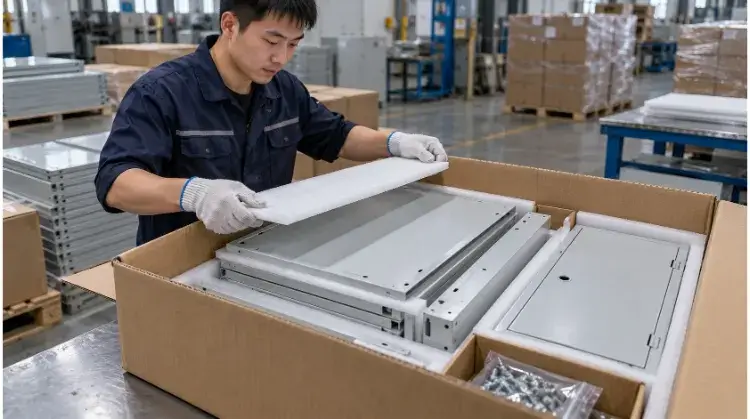
Verpackungsvolumen
Spediteure berechnen ihre Gebühren auf Basis des Volumengewichts (DIM-Gewicht). Wenn Sie vom Hersteller verlangen, dass ein 2 Meter hohes Gerätregal vor dem Versand vollständig verschweißt und montiert wird, zahlen Sie einen Aufpreis für den Versand einer leeren Luftkiste. Ein Vergleich des Verpackungsvolumens einer fertig montierten Einheit mit einer „Flat-Pack“-Ausführung (Steckbauweise) zeigt oft erhebliche Einsparungen bei den Seefracht- oder inländischen LKW-Transportkosten.
Abgesehen von den Frachtkosten führt der Versand vollständig montierter Rahmen zu einer erheblichen Erhöhung der Risiko von Transportschäden (z. B. verbogenes Fahrgestell durch den Einsatz von Gabelstaplern). Durch die flache Verpackung werden kritische Komponenten beim weltweiten Transport von Natur aus besser geschützt.
Verbindungsleistung
Wenn Sie einen geschweißten Rahmen auf eine Flat-Pack-Konstruktion umrüsten, stellen Sie sicher, dass die mechanischen Verbindungen (wie z. B. Hochleistungsschrauben oder strukturelle Blindnieten) weiterhin die für Ihre Anwendung erforderlichen Anforderungen an Steifigkeit, Tragfähigkeit und IP-Schutzart (Dichtheit) erfüllen.
Montagekosten
Bei Flat-Pack-Konstruktionen verlagert sich der Montageaufwand vom Werk auf den Endnutzer oder Ihr lokales Montageteam. Sie müssen die Kosten für die Arbeitskräfte vor Ort, die erforderlichen Handwerkzeuge und die Endkontrolle kalkulieren, um sicherzustellen, dass die Einsparungen bei den Versandkosten die neuen Kosten für die Montage vor Ort überwiegen.
Anwendungsbeispiel:
Der Versand von 50 vollständig verschweißten Industrieschränken ab Werk würde möglicherweise zwei volle Versandcontainer erfordern. Durch die Neukonstruktion des Schranks als verschraubte Flat-Pack-Baugruppe könnten möglicherweise alle 50 Einheiten auf nur vier Standardpaletten Platz finden. Dies erfordert zwar einen leichten Anstieg der Materialkosten und des Zeitaufwands für die Montage vor Ort, doch die Reduzierung der globalen Frachtkosten und des Risikos von Transportschäden führt in der Regel zu deutlich niedrigeren Gesamtbetriebskosten (TCO).
Fallstudie: Durchführung einer Überprüfung zur Kostensenkung
Hier ist ein aktuelles Anwendungsbeispiel aus der Praxis (zur Einhaltung der Geheimhaltungsvereinbarung anonymisiert), das zeigt, wie TZR diese DFM-Grundsätze auf die industrielle Montagebasis eines Kunden angewendet hat (Stückzahl: 500, Material: Stahl, Oberflächenbehandlung: Pulverbeschichtung).
- Ursprüngliches Design: Es wurde 3,0 mm starker Edelstahl 304 verwendet (trotz Einsatz im Innenbereich), es wies drei verschiedene Biegeradien auf, an den strukturellen Ecken wurde eine durchgehende Nahtschweißung angewendet, und es wurde vollständig montiert ausgeliefert.
- Vorgeführte Änderungen:
- Material: Es wurde auf 2,0 mm SPCC (Weichstahl) umgestellt, wobei zur Erhöhung der Steifigkeit 15 mm breite Rücklaufflansche hinzugefügt wurden.
- Biegen: Alle Biegungen wurden auf einen Innenradius von 2,0 mm vereinheitlicht, um den serienmäßigen V-Matrizen zu entsprechen.
- Montage: Durchgehende Schweißnähte wurden durch selbstpositionierende „Tab & Slot“-Verbindungen und Punktschweißnähte ersetzt.
- Logistik: Wurden verschachtelt statt vollständig montiert versandt, um das Palettenvolumen zu reduzieren.
- Daraus resultierende Auswirkungen auf die Kosten:
- Die Materialkosten sanken um 65%.
- Die Rüstzeit der Abkantpresse wurde um 40%.
- Die Kosten für Schweißarbeiten und Vorrichtungen wurden um 50%.
- Das Frachtvolumen ging um 60%.
Sind Sie bereit, Ihre Fertigungskosten zu optimieren?
Bevor Sie Ihre nächste Angebotsanfrage (RFQ) versenden, überprüfen Sie bitte Ihre CAD-Modelle und Zeichnungen. Vergewissern Sie sich, dass Ihre Materialauswahl, Biegeradien, die Stückliste für Befestigungselemente, Oberflächenbeschaffenheiten und Toleranzanforderungen tatsächlich mit den tatsächlichen Gegebenheiten in der Fertigung übereinstimmen.
Sind Sie sich nicht sicher, ob Ihr aktuelles Design die Kosten unnötig in die Höhe treibt? Senden Sie uns Ihre STEP-Dateien und PDF-Zeichnungen an das TZR-Entwicklungsteam. Wir führen eine umfassende DFM-Analyse durch, um Ihre wichtigsten Kostenfaktoren zu ermitteln, und unterbreiten Ihnen umsetzbare, in der Praxis erprobte Empfehlungen für eine Neugestaltung.