
 French
 English
 Spanish
 German
 Russian
 Italian

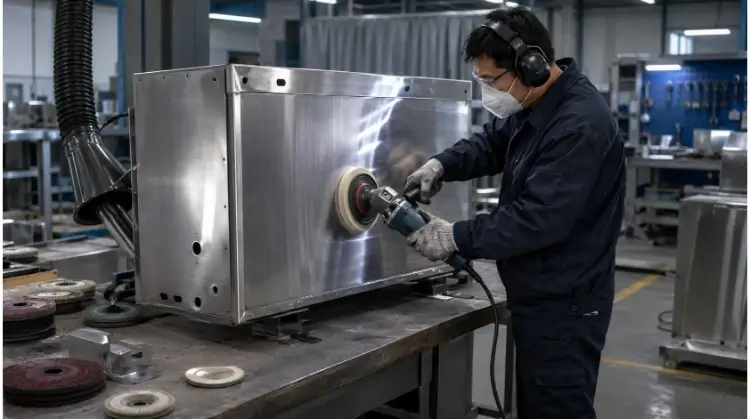
Pour polir l'acier inoxydable, nettoyez soigneusement la surface, puis utilisez des abrasifs de grain croissant en commençant par le grain correspondant à votre défaut le plus profond (par exemple, grain 80). Éliminez les rayures progressivement jusqu'au grain 1 200, puis terminez par un polissage à l'aide de pâtes abrasives et colorantes afin d'obtenir la finition souhaitée : brossée, satinée ou miroir.
Le polissage industriel de l'acier inoxydable va bien au-delà du simple fait de rendre une pièce brillante. Dans l'industrie manufacturière moderne, il est essentiel de respecter la séquence de finition de surface appropriée pour optimiser la résistance à la corrosion, respecter les spécifications strictes en matière de Ra (rugosité moyenne) et maîtriser les coûts globaux de production.
Que vous traitiez des assemblages de tôles soudées ou Pièces usinées par CNC, ce guide va au-delà des conseils généraux et propose des normes concrètes, adaptées au quotidien des ateliers.
Déroulement standard du processus :
Inspecter la surface → choisir le grain abrasif de départ → éliminer les défauts d'origine → affiner chaque tracé de rayure → appliquer la finition finale → inspecter et protéger la pièce.
| Résultat requis | Itinéraire type | Exigence principale | Coût relatif |
| Brossé / N° 4 | Finition abrasive directionnelle | Sens du fil et échantillon homologué | Moyen |
| Finition satinée | Finition à l'abrasif fin ou au non-tissé | Texture et uniformité de la brillance | Moyen |
| Miroir / N° 8 | Ponçage et polissage progressifs | Aspect et qualité de la réflexion | Haut |
| Surface hygiénique à faible indice Ra | Préparation mécanique et électropolissage éventuel | Exigences en matière de rayonnement et de propreté | Haut |
| Surface soudée restaurée | Égalisation des soudures et harmonisation des finitions | S'harmoniser avec la surface environnante | Moyen à élevé |
Les exigences relatives à la finition de l'acier inoxydable priment sur celles relatives à l'abrasif
Le processus de polissage ne commence pas par l'utilisation d'une meule abrasive. L'état initial de la matière première et les exigences techniques finales déterminent le choix de l'abrasif, les étapes de traitement et les méthodes de contrôle.
État initial de la surface et finition souhaitée
Avant de choisir les outils, les opérateurs doivent évaluer l'état initial de la pièce. Parmi les états initiaux courants, on peut citer :
- Finitions standard de l'usine (n° 1, 2B, BA) ou tôle pré-brossée.
- Soudures TIG/MIG en relief et coloration thermique associée.
- Traitement des rayures, des marques de matrice ou des entailles profondes.
- Traces d'usinage CNC.
- Pitons superficiels ou ondulations localisées du matériau.
- Miroirs ou surfaces décoratives existants nécessitant une réparation ponctuelle.
C'est la profondeur des défauts existants qui détermine le grain de départ, bien plus que le degré de brillance souhaité. Par exemple, le lissage d'une soudure en relief sur un panneau préalablement brossé nécessite un abrasif de départ beaucoup plus grossier que l'élimination de légères rayures de manipulation sur une tôle laminée à froid, même si les deux pièces doivent présenter la même finition finale n° 4.
Finitions, Ra et aspect
Les désignations de finition utilisées dans l'industrie et les valeurs de rugosité de surface (Ra) décrivent différents aspects d'une pièce.
| Finition | Aspect général | Processus de fabrication type | Principale limitation |
| N° 1 | Rugueux et mat | Laminé à chaud, recuit et décapé | N'est pas destiné à servir de finition décorative |
| 2B | Lisse, peu réfléchissant | Laminé à froid et brossé | Ne définit pas de Ra fixe |
| Licence | Lisse et brillant | Recuit brillant | Sensible aux dommages liés à la fabrication |
| N° 4 | Grain brossé directionnel | Finition par abrasion | Le grain et la brillance varient selon le fournisseur |
| N° 8 | Miroir hautement réfléchissant | Ponçage fin et polissage | Nécessite une inspection visuelle |
La valeur Ra mesure la rugosité microscopique de la surface, tandis que les indices n° 4 et n° 8 décrivent les états de finition et l'aspect visuel. Deux pièces peuvent présenter une valeur Ra identique tout en ayant un aspect totalement différent selon le sens d'abrasion et la granulométrie du matériau. Une finition miroir ne peut pas être définie uniquement par une faible valeur Ra.
Note de l'ingénieur: Afin d'éviter tout litige avec les fournisseurs, ne vous fiez pas uniquement aux valeurs Ra pour les pièces décoratives. Précisez toujours le sens de la finition (par exemple, « Fil parallèle au bord long ») et établissez un échantillon physique validé (échantillon de référence) avant de lancer la production en série.
Voies mécaniques, chimiques et électrochimiques
Les différents procédés de finition de surface permettent de résoudre des problèmes techniques distincts et ne peuvent pas se substituer directement les uns aux autres.
| Processus | Objectif principal | Utilisation typique |
| Polissage mécanique | Modifier la texture, éliminer les imperfections et améliorer la brillance | Finitions brossées, satinées et miroir |
| Marinage | Éliminer les traces de chaleur et les oxydes de soudure | Pièces soudées en acier inoxydable |
| Passivation | Éliminer le fer libre et améliorer l'état de la surface | Pièces soumises à des exigences en matière de contamination ou de conformité |
| Électropolissage | Réduire les picots microscopiques et améliorer la facilité de nettoyage | Pièces destinées aux secteurs médical, alimentaire, des fluides et des environnements à haute propreté |
Passivation Il s'agit d'un traitement chimique utilisé pour restaurer la couche d'oxyde, mais ce n'est pas une étape finale obligatoire pour toutes les pièces commerciales polies mécaniquement. L'électropolissage élimine la matière par voie ionique afin d'aplanir les micro-sommets, ce qui est nécessaire pour le passage de fluides de haute pureté, mais s'avère rarement rentable pour les boîtiers décoratifs standard.
Séquence d'abrasion, outillage et contrôle thermique
Pour obtenir des résultats constants, il est indispensable de disposer d'un environnement de travail contrôlé, de respecter rigoureusement la progression des abrasifs et d'assurer une bonne gestion thermique. Le ponçage génère des frottements, et l'acier inoxydable réagit mal à une chaleur non maîtrisée.
Nettoyage, outils spécifiques et sécurité
Avant tout contact avec un abrasif, la surface doit être nettoyée. Éliminez les fluides de coupe, les résidus d'adhésifs de films laser, la poussière d'atelier, les anciens résidus de polissage et les scories de soudage. Sinon, ces débris risquent de s'incruster dans les disques de polissage et de rayer le métal.
La contamination croisée est l'une des principales causes de rejet des pièces en acier inoxydable. Les sites de production doivent utiliser exclusivement des bandes abrasives, des disques de polissage et des brosses métalliques dédiés à l'acier inoxydable. L'utilisation d'un outil ayant précédemment servi à traiter de l'acier au carbone entraîne l'incrustation de particules de fer libres dans la surface de l'acier inoxydable. Une fois exposées à l'humidité ambiante, ces particules de fer agissent comme des cellules galvaniques, provoquant l'apparition rapide de taches de rouille localisées. C'est l'une des principales causes d'échec des pièces aux essais au brouillard salin ou aux contrôles de conformité de la FDA lors de l'inspection finale.
Les consignes standard de sécurité et de mise en place s'appliquent : immobilisez la pièce à usiner, vérifiez que la vitesse de rotation de la meule correspond aux caractéristiques techniques de l'équipement, maintenez tous les dispositifs de protection de la machine en place, utilisez des systèmes de dépoussiérage et veillez à ce que les opérateurs portent des équipements de protection respiratoire et oculaire adaptés.
Progression de la rugosité initiale et de la rayure
La règle fondamentale du polissage mécanique consiste à utiliser l'abrasif de départ le plus fin capable d'éliminer efficacement le défaut principal.
| Condition de départ | Fourchette de départ habituelle | Objectif principal |
| Soudure bombée ou dommages importants | grain 80–120 | Niveler la partie surélevée |
| Rayures modérées | grain 180–240 | Éliminer les dommages visibles |
| Légères rayures | grain 320–400 | Lisser la surface |
| Bonne finition avant le polissage miroir | grain 600 ou plus fin | Préparation au polissage de finition |
Remarque : ces plages de valeurs constituent une référence. Testez toujours la séquence sur un échantillon ou une zone non visible avant de lancer la production.
La logique de progression est strictement séquentielle :
- Éliminez entièrement le défaut d'origine à l'aide du grain de ponçage de départ.
- Nettoyez la surface et la zone d'usinage.
- Passez au grain de ponçage suivant, plus fin.
- Vérifiez le motif des rayures à partir du précédent les impuretés sont entièrement éliminées.
- Répétez l'opération jusqu'à ce que le résultat souhaité soit atteint.
Lorsqu'on cherche à obtenir une finition miroir, le fait de changer le sens de ponçage de 90 degrés entre chaque grain permet aux opérateurs de vérifier visuellement que les rayures précédentes ont bien disparu. Pour finitions brossées, la dernière passe d'abrasion doit être effectuée de manière uniforme et dans une seule direction.
Pneus, gommes, pression et chaleur
L'outillage doit être adapté à l'étape du processus. Des disques de contact durs ou des bandes en céramique sont utilisés pour le nivellement du matériau. Les disques à lamelles et les petits outils rotatifs conviennent bien au lissage localisé. Au cours des étapes de polissage, des disques en tissu rigide ou en sisal, associés à une pâte abrasive (polissage de coupe), aplatissent les fines rayures, tandis que des disques souples en flanelle, associés à une pâte fine (polissage de couleur), permettent d’obtenir la réflectivité finale. Les outils de conditionnement de surface en non-tissé sont généralement utilisés pour le lissage satiné.
Ne choisissez pas les pâtes à polir en vous basant uniquement sur leur couleur. Les formulations des pâtes noires, marron, vertes et blanches varient d'un fabricant à l'autre. Vérifiez la taille en microns et le métal pour lequel elles sont destinées auprès du fournisseur.
Le contrôle thermique est une exigence permanente. L'acier inoxydable présente une faible conductivité thermique, ce qui signifie que la chaleur se concentre au point de frottement au lieu de se dissiper à travers la pièce. Une pression élevée ou des temps de maintien prolongés au même endroit feront grimper la température de surface au-delà de 290 °C (550 °F), ce qui entraînera une décoloration thermique permanente (bleuissement/jaunissement).
Sur les pièces en tôle fine —généralement celles dont l'épaisseur est inférieure à 1,5 mm (calibre 16)— cette chaleur localisée provoque souvent une déformation irréversible. Les opérateurs doivent exercer une pression modérée, utiliser des vitesses de coupe adaptées et faire glisser l'outil en continu sur la surface.
Des finitions de soudure aux finitions brossées et miroir
Cette section traite de la mise en œuvre pratique des finitions courantes de l'acier inoxydable. La méthode de traitement doit toujours être adaptée à l'état réel de la surface de la pièce.
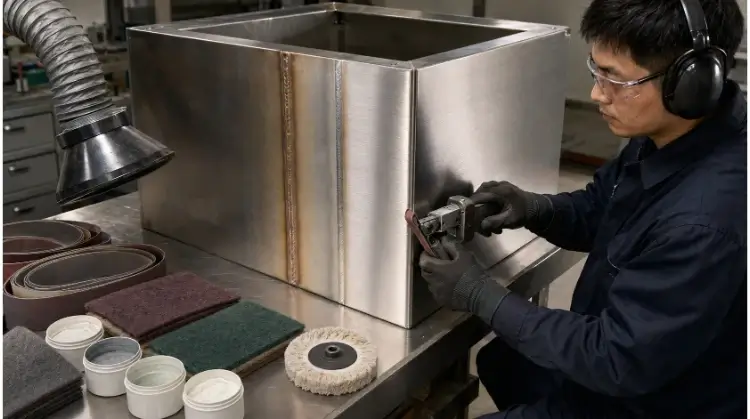
Lissage des soudures et élimination des défauts
Pour éliminer une soudure ou une rainure profonde, il est nécessaire de procéder à un enlèvement de matière contrôlé sans compromettre l'intégrité structurelle de la pièce ni ses tolérances dimensionnelles. Une séquence de nivellement standard comprend :
- Éliminez les scories de soudure, les oxydes détachés et les projections à l'aide d'une brosse métallique en acier inoxydable prévue à cet effet.
- Nivelez progressivement le cordon de soudure en relief à l'aide d'un abrasif à gros grain (par exemple, une bande céramique de grain 80 à 120 ou un disque à meuler dur).
- Élargissez la zone de travail afin de créer une transition douce et progressive entre la zone de soudure et le matériau de base.
- Utilisez des abrasifs de grain de plus en plus fin pour éliminer les rayures profondes laissées par l'étape de ponçage de nivellement.
- Harmonisez la zone réparée avec le grain ou la brillance d'origine de la surface environnante.
Consignes à l'intention des opérateurs :
- Évitez de poncer de manière trop agressive la tôle fine adjacente. Un meulage excessif réduit l'épaisseur de la paroi en dessous des tolérances acceptables, ce qui entraîne une fragilité structurelle ou le rejet immédiat de la pièce lors du contrôle qualité.
- Ne modifiez pas les dimensions critiques des ailes de soudure ni l'épaisseur de la gorge définies sur le plan technique.
- Masquez ou protégez les trous adjacents, les inserts filetés, les surfaces d'étanchéité et les cotes d'ajustage critiques.
- Pour éliminer les rayures profondes, travaillez sur une zone plus large. Si vous essayez de poncer une rayure en vous limitant à une zone étroite, vous obtiendrez un creux visible à l'œil nu.
- Une coloration due à la chaleur importante et une couche d'oxyde épaisse peuvent nécessiter un décapage chimique avant le mélange mécanique.
- Les faces esthétiques visibles ne doivent présenter ni creux apparents, ni traces de meulage en facettes, ni arêtes excessivement arrondies.
Finitions brossées et satinées
L'obtention d'une finition brossée uniforme (n° 4) dépend fortement de la technique et de la régularité de l'opérateur. Le contrôle du processus doit tenir compte des éléments suivants :
- Sens et alignement des fibres.
- Largeur de la rayure et granulométrie de l'abrasif.
- Fusion des zones de chevauchement entre les passes.
- Marques de démarrage et d'arrêt de l'outil (marques de vibration).
- Cohérence visuelle entre les panneaux ou les ensembles adjacents.
- Correspondance des couleurs entre la zone réparée par soudure et la tôle d'origine.
Les grandes surfaces visibles ne peuvent généralement pas être réparées localement. Tenter de masquer un petit défaut sur une grande tôle brossée crée souvent un effet de « patchwork » visible qui reflète la lumière différemment. Dans ces cas-là, il faut refaire la finition de toute la surface visible pour garantir l'uniformité.
Pour les finitions satinées, les opérateurs utilisent des bandes abrasives fines, des disques en non-tissé ou des disques de conditionnement de surface. Il est important de faire la distinction entre le satiné directionnel et le satiné non directionnel. Pour les assemblages soudés complexes comportant plusieurs plans qui se croisent, une finition satinée non directionnelle (orbitale aléatoire) est souvent plus facile à appliquer et à maintenir de manière homogène d'un lot à l'autre qu'un grain strictement linéaire.
Polissage miroir et lustrage
Le polissage miroir est un processus en plusieurs étapes. Sauter une étape ou précipiter le processus laissera des rayures microscopiques emprisonnées sous une surface hautement réfléchissante. Le processus se divise en trois phases distinctes :
- Ponçage fin : Utilise des grains de ponçage progressifs (jusqu'à 600, 800 ou 1 200) pour éliminer toutes les traces de ponçage grossières visibles et obtenir une surface uniforme et plane.
- Polissage de coupe : Utilise des disques rigides (en sisal ou en coton traité) associés à une pâte à polir pour éliminer les micro-rayures laissées par le ponçage fin et lisser davantage la surface.
- Polissage de couleur : Utilise des disques en coton souples et lâches, imprégnés d'un produit de finition fin, afin d'optimiser la brillance et la clarté du reflet.
Chaque étape doit être réalisée à l'aide de disques de polissage dédiés et de pâtes spécifiques. La pièce doit être soigneusement nettoyée avant de passer à l'étape suivante afin d'éviter que des particules abrasives grossières ne contaminent les disques de polissage fins.
Les finitions miroir ne modifient que la réflectivité de la surface ; elles ne corrigent pas la géométrie. La qualité visuelle finale est fortement limitée par la planéité inhérente à la matière première, les déformations dues au soudage, les marques d’outils CNC et les creux locaux. Le polissage d’une pièce en tôle ondulée pour obtenir une finition miroir ne fera que produire une surface ondulée hautement réfléchissante, souvent appelée « peau d’orange ». Si l'utilisation d'une grande surface réfléchissante est inévitable, les concepteurs doivent prescrire un matériau d'épaisseur supérieure (par exemple, 2,0 mm ou plus) afin de résister à la pression exercée lors du polissage et de minimiser la distorsion visuelle.
Comment la pente, la géométrie et le volume modifient le processus
La séquence de polissage n'est pas universelle. Les propriétés des matériaux, la géométrie des pièces et le volume de production déterminent quelles méthodes de finition sont physiquement possibles et commercialement viables.
Effets liés au grade et à la dureté
La composition chimique et l'état de traitement thermique de l'acier inoxydable ont une incidence directe sur le choix de l'abrasif et la production de chaleur.
- Nuances austénitiques (304, 316) : Ces matériaux sont sujets à l'écrouissage. Un meulage local répété rend la surface plus difficile à usiner. Ils présentent également une faible conductivité thermique, ce qui signifie que la chaleur s'accumule rapidement au niveau de la zone meulée, augmentant ainsi le risque de déformation et de décoloration.
- Nuances ferritiques (430) : Ces pièces peuvent présenter des structures de grain d'usine d'origine plus marquées et des variations de formage, ce qui peut nécessiter un nivellement initial plus important pour obtenir une finition esthétique uniforme.
- Nuances martensitiques (410, 420, 440C) : La difficulté du polissage augmente proportionnellement à la dureté obtenue après traitement thermique. Alors que les pièces recuites se traitent normalement, les pièces martensitiques trempées (par exemple, le 440C à 58+ HRC) résistent aux abrasifs standard à base d'oxyde d'aluminium.
Les pièces à haute dureté nécessitent souvent l'utilisation d'abrasifs en céramique, en CBN (nitrure de bore cubique) ou en diamant pour usiner efficacement le matériau sans générer de chaleur excessive. Il convient de toujours choisir le procédé de polissage en fonction de la nuance spécifique, de l'état de dureté et de l'état initial de la surface, plutôt que de traiter tous les aciers inoxydables de la série 400 de la même manière.
Caractéristiques internes et finition par lots
Le polissage manuel est limité par l'accès aux outils. Pour les géométries complexes ou les volumes de production élevés, il est nécessaire de recourir à d'autres technologies de finition.
| Pièce ou composant | Procédé adapté | Principale limitation |
| Coin étroit ou rainure courte | Petite ponceuse à bande, roue à lamelles ou outil rotatif | Risque d'enlèvement local irrégulier de matière |
| Petites pièces estampées/usinées | Finition par vibration ou par centrifugation | Impossible d'obtenir un grain à orientation contrôlée |
| Passage interne complexe | Usinage par écoulement abrasif (AFM) | Procédé spécialisé ; relativement coûteux |
| Composant hygiénique/médical | Électropolissage | Nécessite une préparation minutieuse et l'utilisation de bains chimiques |
| Grand panneau bien visible | Finition de surface à bande large ou automatisée | Planéité et uniformité du grain sur les bords |
| Assemblage complexe à faible volume | Finition manuelle | Hausse des coûts de main-d'œuvre et risques liés à la cohérence |
L'usinage par flux abrasif (AFM) est généralement réservé aux cavités internes, telles que les canaux de refroidissement conformes ou les collecteurs utilisés dans l'aérospatiale, inaccessibles aux outils physiques. Pour la production en grande série de petites pièces, le polissage par vibration et le polissage centrifuge constituent les méthodes standard pour l'ébavurage, l'arrondi des arêtes et l'amélioration globale de la surface, ce qui réduit considérablement le coût unitaire par rapport au traitement manuel.
Conception pour la fabrication (DFM) en vue du polissage
Les principes de conception en vue de la fabrication (DFM), appliqués dès le début de la phase d'ingénierie, peuvent réduire considérablement les coûts de finition de surface et les délais de fabrication.
Recommandations de conception :
- Prévoyez un espace suffisant pour que les bandes abrasives, les disques de polissage et les outils d'inspection puissent atteindre la surface à traiter.
- Évitez les fentes profondes et étroites ainsi que les angles internes inaccessibles.
- Prévoyez des rayons généreux pour les angles intérieurs plutôt que des angles vifs à 90 degrés.
- Placez les soudures apparentes dans des endroits plats et facilement accessibles plutôt qu'à l'intérieur d'intersections étroites.
- Limitez au maximum les soudures inutiles à proximité des zones désignées comme « haute brillance » ou « miroir » afin de réduire la déformation thermique.
- Distinguez clairement les « faces visibles » des « faces non visibles » sur le dessin en 2D.
- Protéger les alésages, les filetages, les surfaces d'étanchéité et les cotes d'ajustement à tolérance serrée contre les frottements abrasifs.
- Veillez à ne pas endommager le film de protection en PVC appliqué en usine sur la matière première lors des opérations de poinçonnage et de pliage ; ne le retirez que lorsque cela est nécessaire.
Comparaison des coûts des différents procédés de fabrication :
Les fabricants évaluent généralement trois options pour les assemblages de tôles usinées :
- Utilisez des tôles pré-brossées ou pré-polies et protégez-les pendant la fabrication.
- Souder des matériaux standard présentant une finition « mill finish » et ne restaurer localement la finition que dans les zones de soudure.
- Soudez l'ensemble, puis repeignez entièrement l'unité.
Les deux premières méthodes sont économiques, mais nécessitent un placement stratégique des soudures, des mesures de protection rigoureuses lors de la manipulation et un travail de finition local réalisé par des professionnels. La troisième méthode (soudage puis remise à neuf complète de l'ensemble) garantit l'uniformité, mais peut facilement faire grimper le coût total de fabrication de 30% à 50% en raison de l'important travail manuel qu'elle nécessite.
Inspection de surface, retouches et coût par lot
Les indications imprécises figurant sur les plans sont la principale cause de litiges avec les fournisseurs et de rejets de lots. Le contrôle qualité de l'acier inoxydable poli nécessite à la fois des mesures objectives et des critères visuels.
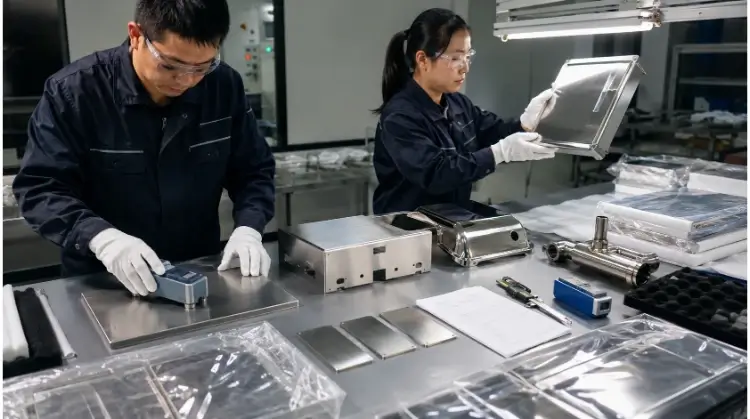
Légendes des plans et contrôle de fin de chantier
Afin de garantir une qualité constante des lots, les plans techniques et les bons de commande doivent clairement préciser :
- Zones esthétiques : Distinguez clairement les « visages visibles » des « visages non visibles ».
- Sens du fil : Précisez l'orientation exacte des finitions brossées (par exemple, « Fibre parallèle au côté long »).
- Rugosité de surface : Valeurs cibles de Ra ou Rz, si cela s'applique à la fonction.
- Critères d'acceptation : Nombre maximal admissible de rayures, de piqûres ou d'ondulations superficielles.
- Conditions d'inspection : Distance d'observation, angle et type d'éclairage normalisés (par exemple : « Observé à 24 pouces sous un éclairage fluorescent, à un angle de 45 degrés »).
- Limiter le nombre d'échantillons : Échantillons de référence physiques approuvés à la fois par l'acheteur et le fabricant.
Un profilomètre mesurant le Ra ne suffit pas pour réaliser un contrôle esthétique complet. Une mesure du Ra ne permet pas d'évaluer la rectitude du grain, l'ondulation de la surface, l'uniformité de la couleur ni la clarté du reflet miroir. Un échantillon de référence physique, approuvé d'un commun accord, reste la norme la plus fiable pour l'acceptation des produits cosmétiques dans la production de masse.
Défauts courants liés au polissage
Lorsqu'une pièce ne passe pas le contrôle, le type de défaut indique généralement une défaillance du processus. Le tableau de dépannage ci-dessous recense les erreurs les plus courantes en matière de polissage mécanique :
| Défaut | Cause probable | Mesures correctives |
| Rayures en croix | Les résidus de sable n'ont pas été entièrement éliminés. | Revenir à l'étape de ponçage précédente. |
| Traces de tourbillon | Roue encrassée ou mouvement irrégulier. | Nettoyez la surface et répétez le polissage final. |
| Grain irrégulier | Manque de cohérence dans l'orientation ou chevauchement. | Refaire la finition sur toute la surface visible. |
| Brillance inégale | La zone à réparer est trop petite. | Mélangez sur une surface bien plus grande. |
| Décoloration due à la chaleur | Pression ou temps de maintien excessifs. | Réduire le feu et retirer la couche abîmée. |
| Ondes de surface | Meulage agressif sur une tôle fine. | Réduire la pression et élargir la surface de contact. |
| Taches de rouille | Contamination par l'acier au carbone. | Éliminer les impuretés et évaluer la passivation. |
| Bords arrondis | Enlèvement excessif de matière au niveau local. Cela revêt une importance particulière pour les surfaces d'assemblage usinées par CNC ou les profils de pliage de tôle de haute précision, où les arêtes arrondies peuvent compromettre les tolérances d'assemblage. | Protégez les bords et réduisez la pression de contact. |
| Résidu de composé | Nettoyage insuffisant après le polissage. | Suivez la procédure de nettoyage indiquée. |
Cohérence des lots, protection et coût
Les coûts de polissage ne varient pas de manière linéaire. Le prix final par pièce dépend de la surface visible, de la profondeur des défauts présents dans le matériau brut d'origine, du nombre et de l'emplacement des soudures, ainsi que de l'accessibilité à l'outil.
Aperçu des coûts : Le fait d'exiger un Ra trop faible ou une finition miroir n° 8 augmente de manière exponentielle le nombre d'étapes de traitement, la durée des contrôles et le taux de rebut ou de retouche. De plus, si une pièce est destinée à être peinte ou collée, une surface trop lisse réduira considérablement l'adhérence du revêtement. Ne spécifiez des finitions très brillantes que lorsque cela est nécessaire d'un point de vue fonctionnel ou esthétique.
La passivation chimique doit être choisie en fonction de l'application finale du produit, des risques de contamination et des exigences spécifiques du secteur (par exemple, la norme ASTM A967), plutôt que d'être considérée comme une étape systématique pour toutes les pièces polies.
Enfin, la qualité de la finition de surface peut facilement être altérée pendant le transport. Les pièces finies doivent être manipulées avec des gants propres, protégées à l'aide d'un film de masquage en PVC spécifique et emballées avec des séparateurs non abrasifs afin d'éviter tout frottement métal contre métal pendant l'expédition.
Conclusion
Le polissage de l'acier inoxydable est un processus hautement contrôlé de reconstruction physique et chimique de la surface. Pour obtenir une finition homogène, il est nécessaire d'adapter la séquence d'abrasion appropriée à l'état du matériau brut, de gérer rigoureusement les contraintes thermiques pendant le nivellement et d'établir des critères d'inspection clairs, fondés sur des échantillons, avant le début de la production.
Vous avez besoin d'une finition homogène (brossée, satinée, miroir ou à faible indice Ra) pour vos pièces en acier inoxydable usinées ? Envoyez vos plans, la nuance du matériau et les exigences relatives aux surfaces apparentes à TZR. Notre équipe propose des analyses détaillées des processus de fabrication, des stratégies de finition de surface et des devis compétitifs pour tous les projets d'usinage CNC sur mesure et de fabrication de tôles, du prototypage rapide à la production en série.