
 French
 English
 Spanish
 German
 Russian
 Italian

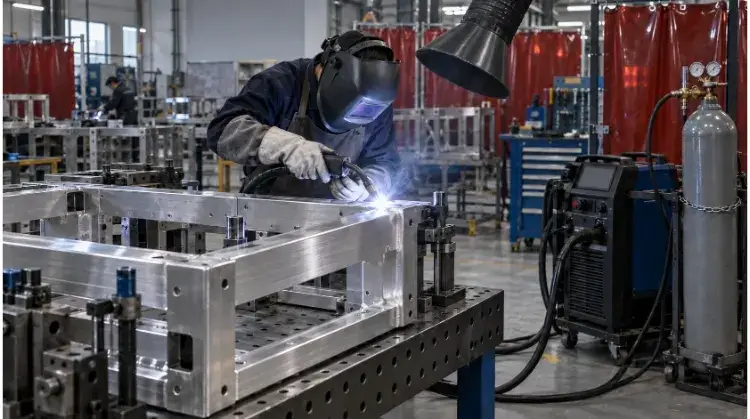
Le soudage MIG de l'aluminium nécessite un fil d'aluminium à alimentation continue (tel que l'ER4043 ou l'ER5356), un gaz de protection à base d'argon pur 100%, ainsi qu'un pistolet à bobine ou un système « push-pull » pour éviter que le fil ne s'emmêle. La réussite de l'opération dépend de l'élimination préalable des oxydes et d'un apport de chaleur précis afin d'éviter la perforation de ce métal hautement conducteur.
Contrairement à l'acier au carbone, l'aluminium pose de sérieux problèmes thermiques et de dévidage sur la chaîne de production. Une légère variation dans l'ajustement des joints ou un nettoyage insuffisant des surfaces entraîne directement une porosité interne, un manque de fusion et des pièces rejetées.
Ce guide explique comment les soudeurs, les ingénieurs et les acheteurs peuvent choisir le matériel, préparer l'assemblage, définir le procédé, diagnostiquer les défauts et vérifier la qualité des soudures avant la mise en production.
Guide rapide du soudage MIG de l'aluminium
| Paramètres | Point de départ commun |
| Gaz de protection | 100% argon |
| Polarité | DCEP |
| Fils d'apport courants | ER4043 et ER5356 |
| Alimentation en fil | Pistolet à bobine ou push-pull |
| Mode de transfert | Pulvérisation ou pulvérisation par impulsions |
| Itinéraire | On privilégie généralement la technique de poussée |
| Principaux risques | Porosité, absence de fusion, fissuration et déformation |
| Pensez plutôt au TIG | Pièces très fines, assemblages courts de haute précision ou soudures visibles critiques |
Il s'agit là de points de départ plutôt que de règles universelles. Les choix définitifs doivent tenir compte de l'alliage, de la géométrie du joint, de l'épaisseur, de la position de soudage et des capacités de l'équipement.
En quoi le soudage MIG de l'aluminium est-il différent ?
Considérer l'aluminium comme de l'acier au carbone entraîne des défaillances immédiates des équipements et des défauts de soudure. L'aluminium nécessite des méthodes différentes de gestion de la chaleur et d'alimentation en fil en raison de ses propriétés thermiques et de sa composition chimique de surface particulières.
Contamination par les oxydes et contamination de surface
L'aluminium réagit avec l'air pour former une couche d'oxyde dense. Cette couche fond à environ 2 037 °C, tandis que l'alliage d'aluminium sous-jacent fond à environ 660 °C. Si cet oxyde n'est pas éliminé, il agit comme un isolant, empêchant le métal d'apport fondu de se lier au matériau de base.
L'humidité, les fluides de coupe et l'huile piégés sous ou au-dessus de cette couche entraîneront une porosité et un défaut de fusion. Le soudage MIG en courant continu n'offrant pas l'action de nettoyage cathodique propre au soudage TIG en courant alternatif, un nettoyage mécanique préalable au soudage est obligatoire. Si un débit adéquat de gaz de protection et un angle de torche en poussée contribuent à protéger le bain de fusion, ils ne peuvent toutefois pas se substituer à une préparation physique de la surface. Il est également essentiel de noter que les oxydes ne sont pas la seule source de défauts ; un fil d'apport contaminé, des écartements excessifs au niveau du joint et des fuites de gaz de protection provoquent des défauts de fusion identiques.
Flux thermique et comportement à la fusion
L'aluminium transfère la chaleur environ quatre fois plus vite que l'acier. Une pièce froide nécessite un apport d'énergie initial élevé pour obtenir un bain de fusion stable. Cependant, à mesure que le matériau environnant se réchauffe, le métal absorbe moins de chaleur, ce qui augmente rapidement le risque de perçage et de déformation.
En raison de cette conductivité thermique, l'épaisseur du matériau ne suffit pas à elle seule à déterminer les paramètres de machine appropriés. Les dimensions globales de la pièce, la disposition de l'outillage et la masse thermique disponible influencent la manière dont la chaleur se dissipe au cours du cycle de soudage.
Avertissement concernant la conception pour la fabrication (DFM) et les coûts : Les ingénieurs doivent tenir compte de cette dissipation rapide de la chaleur dès la phase de conception assistée par ordinateur (CAO). Le fait de définir des tolérances dimensionnelles trop strictes pour les assemblages soudés en aluminium de faible épaisseur entraînera inévitablement une augmentation des coûts liés aux gabarits sur mesure nécessaires pour contrôler la déformation qui en résulte.
Fil mou et alimentation instable
Le fil d'apport en aluminium est par nature souple. Le fait de le faire passer dans le câble d'un pistolet standard entraîne souvent la formation de copeaux, des obstructions dans la gaine et la formation de « nids d'oiseaux » au niveau des rouleaux d'entraînement.
Lorsque l'alimentation en fil est entravée, cela entraîne une vitesse d'avance irrégulière et une longueur d'arc instable, ce qui provoque fréquemment un retour de flamme à l'intérieur de la buse de contact. Une alimentation instable ne se résume pas à un simple retard opérationnel ; les fluctuations de la vitesse d'avance du fil modifient directement le courant de soudage effectif. Cela altère la profondeur de pénétration et entraîne des variations dans la taille des soudures le long du joint, ce qui génère des points de faiblesse structurels.
Choisissez la bonne configuration de soudage MIG
Le choix des équipements dépend du volume de production, de l'accessibilité des assemblages et de la répétabilité du processus. Prendre en compte dès le début les contraintes liées aux équipements permet de réduire les temps d'arrêt et de diminuer le coût final par pièce.
Pistolet à bobine ou système « push-pull » ?
| Système de livraison | Meilleur pour | Principaux avantages | Principales limites |
| Poussée standard | Armes de poing et utilisation restreinte | Coût d'équipement réduit | Très sensible à la résistance du fil et aux courbures du câble |
| Pistolet à bobine | Maintenance, prototypage et production en petites séries | Distance d'alimentation réduite, mise en place simple | Arme lourde, changements fréquents de bobines de fil de 1 lb |
| Push-pull | Soudage en continu et production en série | Alimentation régulière, utilise de grandes bobines de fil métallique | Un investissement initial et des coûts d'entretien plus élevés |
Rentabilité et contexte des achats :
Un pistolet à bobine est rentable pour les petites séries (par exemple, des lots de moins de 50 pièces). Les systèmes « push-pull » deviennent indispensables pour les installations automatisées en continu ou les volumes annuels supérieurs à 1 000 unités. Chez TZR, lorsque nous sommes passés des pistolets à bobine aux systèmes push-pull pour notre gamme de boîtiers en aluminium 5052, la réduction des temps d’arrêt liés au changement de fil a permis d’amortir la mise à niveau de l’équipement en moins de trois mois.
Il convient de noter que, bien que les systèmes push-pull réduisent au minimum les défaillances d'alimentation, ils n'empêchent pas totalement la formation d'« oiseaux » si les rouleaux d'entraînement sont mal réglés ou si les revêtements sont fortement usés.
MIG par pulvérisation ou MIG pulsé
| Facteur | MIG par pulvérisation | MIG pulsé |
| Apport thermique moyen | Plus élevé | Plus bas |
| Épaisseur typique | Sections d'épaisseur moyenne à épaisse (> 3 mm) | Sections fines à moyennes |
| Position de soudage | Principalement plat et horizontal | Meilleure adaptabilité pour les soudures hors position |
| Taux de dépôt | Haut | Élevé et très facilement contrôlable |
| Risque de brûlure | Une préférence pour les matières légères et fines | Relativement faible |
| Coût du matériel | Machine à CV standard | Nécessite une source d'alimentation à onduleur de niveau avancé |
Les programmes avancés à double impulsion ajoutent un cycle thermique secondaire à l'impulsion standard. Cela permet de réguler le rythme d'apport de chaleur, d'affiner la texture de surface (en imitant l'aspect d'une soudure TIG) et de limiter la déformation des tôles fines. Cependant, les modes pulsés ne sont pas une solution miracle ; ils ne peuvent pas compenser un mauvais nettoyage du joint, des écarts de racine excessifs ou un mauvais choix de fil.
Rouleaux, revêtements et embouts de contact
Un système d'alimentation en fil d'aluminium stable nécessite des consommables spécifiques. Les rouleaux d'entraînement à rainure en U soutiennent le fil souple sans l'écraser, tandis que les rouleaux à rainure en V standard, conçus pour l'acier, déforment le fil d'aluminium. Des revêtements en Téflon ou en nylon sont nécessaires pour réduire les frottements internes à l'intérieur du câble.
Le fil d'aluminium se dilate sous l'effet de la chaleur ; les pointes de contact doivent donc être dimensionnées spécifiquement pour l'aluminium (généralement légèrement plus grandes que les pointes pour l'acier) afin d'éviter tout blocage. Les câbles du pistolet doivent rester aussi droits que possible pendant le fonctionnement afin de réduire la résistance. Enfin, la tension du frein de bobine et l'équilibrage du moteur « push-pull » doivent être réglés de manière à ce que le fil soit alimenté sans force de traction excessive.
Conseil de l'opérateur TZR : Augmenter la pression des rouleaux d'entraînement n'est pas une solution fiable pour remédier à un mauvais enroulement. Une pression excessive risque simplement de déformer le fil d'aluminium, ce qui aggravera considérablement les problèmes d'enroulement au niveau de la pointe de contact.
Assortir le fil et le gaz à l'aluminium
Le choix du métal d'apport et du gaz de protection appropriés détermine l'intégrité structurelle et la résistance à la corrosion de la soudure finale. Se fier à des estimations visuelles entraîne l'apparition de fissures, une mauvaise compatibilité des revêtements anodiques et la défaillance de l'assemblage.
ER4043 contre ER5356
Près de 80% d'applications de soudage MIG de l'aluminium utilisent soit le fil d'apport ER4043, soit le fil d'apport ER5356. Cependant, ces deux fils ne sont pas interchangeables.
| Critère d'évaluation | ER4043 (Al-Si) | ER5356 (Al-Mg) |
| Ajout principal | Silicium | Magnésium |
| Rigidité du fil | Plus sensible (sujet à des problèmes d'alimentation) | Plus rigide (alimentation plus stable) |
| Fluidité du bain de fusion | Haut | Relativement plus bas |
| Applications courantes | La plupart des alliages de la série 6xxx (par exemple, le 6061) | La plupart des raccords de la série 5xxx et certains de la série 6xxx |
| Couleur anodisée | Prend une teinte gris foncé/noir après l'anodisation | S'harmonise parfaitement avec le matériau de base |
| Ductilité | Plus bas | Généralement plus élevé |
| Température élevée | Convient à des températures élevées prolongées | Limité (sujet à la corrosion sous contrainte au-delà de 65 °C) |
Règle fondamentale en matière d'ingénierie : Choisissez le métal d'apport en fonction de la compatibilité avec l'alliage de base et des exigences d'utilisation, et non pas uniquement en fonction de sa résistance à la traction.
Compatibilité entre la base et l'alliage
Ne partez pas du principe qu’un fil d’apport convient simplement parce que les métaux de base ont le même numéro de série.
- 3003 / 5052 / 6061 / 6063: Généralement très facile à souder. Utilisez l'ER4043 pour faciliter le soudage ou l'ER5356 si la pièce nécessite une retouche après soudage pour harmoniser la couleur. anodisation.
- 5083 / 5754: Alliages de construction à haute résistance. L'ER5356 (ou 5183) doit présenter des propriétés mécaniques équivalentes à celles du métal de base.
- 2024 / 7075: Alliages de qualité aérospatiale. Ceux-ci sont très sensibles à la fissuration à chaud et sont généralement considérés comme non soudables par les procédés MIG standard.
- Alliages dissemblables : Lors du soudage d'une tôle en 5052 sur un profilé extrudé en 6061, le métal d'apport doit être évalué en fonction de la composition chimique de à la fois matériaux de base. (Dans ce cas, on prescrit généralement l'ER5356).
Mélanges d'argon et d'hélium
L'argon 100% est le gaz de protection standard utilisé pour la grande majorité des opérations de soudage MIG de l'aluminium ; il offre une excellente stabilité de l'arc et un excellent pouvoir nettoyant.
L'hélium modifie le profil de l'arc, ce qui augmente la tension et l'apport thermique. L'ajout d'hélium aux métaux d'apport 25% et 75% est généralement réservé aux sections épaisses afin d'augmenter la pénétration et la vitesse d'avancement. Cependant, l'utilisation d'un mélange contenant de l'hélium ne peut pas compenser un métal de base froid ou une puissance insuffisante de la machine.
Note du service de contrôle qualité de TZR : Les débits de gaz doivent être strictement contrôlés. Un débit insuffisant expose le bain de fusion à l'air. À l'inverse, des débits trop élevés (généralement supérieurs à 35 CFH ou 16 L/min) créent un effet Venturi, aspirant l'oxygène atmosphérique et l'humidité directement dans l'enveloppe de protection.
Préparation des assemblages en aluminium avant le soudage
La contamination, un mauvais assemblage des pièces à souder et un outillage inadéquat sont à l'origine d'un plus grand nombre de défaillances de soudures sur l'aluminium que des réglages incorrects de la machine. Les mesures d'atténuation des risques doivent être mises en œuvre avant l'amorçage de l'arc.
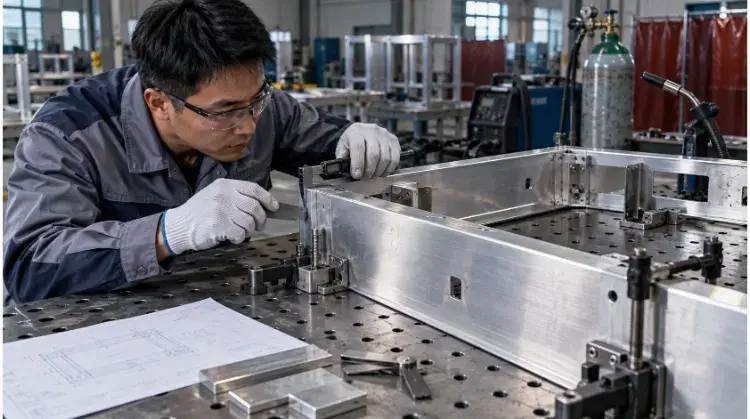
Nettoyage et rangement des câbles
L'aluminium absorbe l'humidité et retient facilement les hydrocarbures. Les procédures opérationnelles standard doivent respecter un ordre précis :
- Vérifier la nuance et l'état de trempe du matériau.
- Éliminez l'huile, la graisse, les adhésifs et les fluides de coupe à l'aide d'acétone ou d'un dégraissant adapté.
- Attendez que le solvant se soit complètement évaporé.
- Éliminez la couche d'oxyde à l'aide d'une brosse métallique en acier inoxydable prévue à cet effet (en brossant dans un seul sens).
- Manipulez les pièces avec des gants propres lors du montage.
- Effectuer la soudure dans les 30 minutes. Si la pièce reste inactée plus longtemps, la couche d'oxyde recommence à se former et il faut alors la brosser à nouveau.
Avertissement relatif à la conformité aux normes NDT : Un simple essuyage de surface peut permettre de passer une inspection visuelle, mais les hydrocarbures emprisonnés apparaîtront immédiatement sous forme de porosité sous-jacente lors d'un contrôle par rayons X (RT) ou par ultrasons (UT). Un nettoyage mécanique rigoureux est le seul moyen de satisfaire aux exigences des contrôles non destructifs dans les secteurs aérospatial et médical.
Le fil d'apport doit être conservé dans des récipients hermétiques contenant des déshydratants. Ne jamais meuler de l'acier au carbone dans la même zone de stockage où se trouvent du fil d'aluminium ou des plaques d'aluminium nettoyées.
Conception et montage des joints
Il est essentiel d’assurer un assemblage homogène des joints, car la conductivité thermique élevée de l’aluminium ne laisse qu’une marge d’erreur très réduite.
Des espaces excessifs au niveau des racines obligent l’opérateur à ralentir et à s’attarder au niveau du joint pour y déposer davantage de matériau de remplissage. Cela augmente considérablement l’apport de chaleur, ce qui entraîne de graves déformations dans l’assemblage final. De plus, des bords mal alignés modifient le profil de pénétration, créant ainsi des points de concentration de contraintes.
Avertissement concernant les coûts liés à la conception pour la fabrication (DFM) : Le fait de prévoir des soudures surdimensionnées « par mesure de sécurité » augmente de manière exponentielle l'apport de chaleur, ce qui entraîne une déformation des pièces et nécessite des opérations coûteuses de redressage après soudage. Prévoyez la longueur minimale requise pour les branches de soudure afin de répondre aux exigences structurelles.
Éclairage et accès aux torches
Le soudage MIG de l'aluminium nécessite un angle d'avance constant compris entre 10° et 15° afin que le gaz de protection reste en avant du bain de fusion. Si un gabarit sur mesure ou un angle profond empêche la torche de maintenir cet angle, la soudure risque de présenter de la suie et de la porosité.
De plus, les fixations en acier massif agissent comme des dissipateurs thermiques irréguliers. Une pince placée trop près du début d’un joint peut évacuer la chaleur si rapidement que la soudure présente un défaut de fusion par manque de chaleur au niveau du raccord.
Régler correctement les paramètres MIG pour l'aluminium
Le simple fait de reproduire un tableau de paramètres génériques ne garantit rien. L'étalonnage de la machine, la vitesse de déplacement et la géométrie des joints modifient l'apport thermique réel. L'objectif est de définir une plage de paramètres stable et reproductible grâce à des soudures d'essai contrôlées.
Paramètres de départ en fonction de l'épaisseur
Les paramètres suivants ne constituent qu'une base de référence pour position à plat soudage à l'aide d'une source d'alimentation standard à tension constante (CV), d'argon 100% et de fil ER4043.
| Épaisseur | Diamètre du fil | Mode de transfert | Tension (V) | Vitesse d'alimentation du fil (IPM) | Débit de gaz (CFH) |
| 1,6 mm (1/16″) | 0,9 mm (0,035 pouce) | Spray | 17 – 18 | 250 – 300 | 25 |
| 3,2 mm (1/8″) | 0,9 mm (0,035 pouce) | Spray | 21 – 22 | 350 – 400 | 25 – 30 |
| 6,4 mm (1/4″) | 1,2 mm (0,047 pouce) | Spray | 24 – 25 | 300 – 350 | 30 |
Remarque : les paramètres définitifs doivent être vérifiés par des essais de coupe transversale ou des essais destructifs avant la mise en production. Ne considérez pas cette formule comme universelle.
Remarque concernant le procédé MIG pulsé synergique : Si votre installation utilise des onduleurs Synergic modernes, le réglage manuel de la tension et de la vitesse d'alimentation en fil (WFS) est en grande partie remplacé par la sélection de l'algorithme logiciel approprié (Synergic Line) pour l'alliage et le diamètre de fil spécifiques. Tenter de modifier manuellement ces courbes de référence déstabilise souvent le rythme des impulsions.
Angle de poussée, CTWD et vitesse
C'est la technique de l'opérateur qui détermine si les paramètres de la machine fonctionnent comme prévu.
- Angle de poussée : La température doit être maintenue entre 10° et 15° afin de briser les oxydes situés en amont du bain de fusion.
- CTWD (distance entre la pointe de contact et la pièce à usiner) : Elle doit généralement se situer entre 15 mm et 19 mm (5/8″ à 3/4″).
- Vitesse de déplacement : Il faut aller plus vite que la diffusion de la chaleur. Si l'on avance trop lentement, on obtient un cordon large et convexe avec une mauvaise pénétration à la racine.
Tableau de diagnostic des paramètres :
| Observation de soudure | Principales variables à vérifier |
| Le fil vient sans cesse heurter la plaque | Tension trop faible, WFS trop élevé ou CTWD trop court |
| L'arc devient excessivement long / sinueux | Tension trop élevée ou WFS trop faible |
| La protubérance est haute et la fusion des orteils est insuffisante (Cold) | Apport thermique trop faible, vitesse d'avance trop élevée ou la pièce fait office de dissipateur thermique |
| Tringle large présentant un risque de brûlure (Chaud) | Apport de chaleur trop élevé ou vitesse de déplacement trop faible |
| Retour de flamme répété vers la pointe de contact | Alimentation irrégulière du fil, pointe usée ou variations de la vitesse de rotation de la tête de forage (CTWD) |
Règle de contrôle des processus : Lors du dépannage, ne modifiez qu'une seule variable à la fois (par exemple, modifiez la tension de 0,5 V, effectuez un test, puis évaluez le résultat). Modifier simultanément la tension et la vitesse d'avance rend impossible l'identification de la cause première.
Soudage vertical et en hauteur
La gravité exerce une force importante sur un bain de fusion d’aluminium très fluide. Les paramètres standard de transfert par pulvérisation utilisés pour les plaques à plat ne conviennent pas aux positions verticales ou en hauteur.
Le soudage de l'aluminium hors position nécessite un programme d'impulsions contrôlé et un bain de fusion plus petit, et pas simplement des réglages de la machine plus bas.
L'opérateur doit recourir au procédé MIG pulsé pour contrôler avec précision le détachement des gouttelettes et laisser au bain de fusion une fraction de seconde pour se solidifier. Cela nécessite de coordonner la vitesse d'avance, le temps de maintien et l'angle du pistolet en fonction de l'orientation exacte du joint. Il est obligatoire de réaliser des essais préliminaires dans la position de soudage réelle.
Diagnostic des défauts de soudage MIG de l'aluminium
Le fait de modifier au hasard la tension ou la vitesse d'avance du fil permet rarement de résoudre un défaut. Une approche systématique du dépannage permet d'identifier la cause première du problème, évitant ainsi que ce même problème n'interrompe la prochaine série de production.
Porosité et suie noire
L'aluminium absorbe rapidement l'hydrogène à l'état fondu. Toute trace d'humidité, d'huile ou d'air atmosphérique aspirée dans l'arc entraînera la formation de porosités lors du refroidissement et de la solidification de la soudure.
| Présentation du défaut | Causes courantes | Contrôles prioritaires |
| Petits trous épars | Humidité, huile ou couverture insuffisante en gaz | Propreté du métal de base, état du fil et débit de gaz |
| Porosité en grappes | Contamination localisée ou présence de solvant piégé dans les interstices | Séquence de mise en place des assemblages et de nettoyage avant soudage |
| Suie noire | Angle de projection incorrect, longueur d'arc trop importante ou gaz turbulent | État de la buse, CTWD et angle de poussée |
| Porosité interne | Contamination par l'hydrogène ou blindage instable | Stockage des câbles, état des gaines et intégrité des conduites de gaz |
🔍 Cas de dépannage TZR :
Nous avons un jour dû résoudre un problème récurrent de porosité interne sur un lot de réservoirs en aluminium 5052. Après avoir vérifié le débit de gaz, le métal de base et le lot de fil, nous avons identifié la cause première : une gaine en Téflon usée raclait légèrement le fil, générant ainsi une fine poussière d’aluminium qui retenait de l’air à l’intérieur du câble du pistolet. Le remplacement de la gaine a immédiatement éliminé la porosité. Il faut toujours retracer l’ensemble du parcours du fil et du gaz.
Fusion, brûlure et distorsion
Un cordon large et d'aspect régulier ne garantit pas pour autant la fusion interne. Le bain de fusion peut facilement s'écouler sur la surface de l'aluminium froid sans pour autant pénétrer jusqu'à la racine du joint.
- Absence de fusion : Cela est généralement dû à un apport de chaleur insuffisant, à une vitesse d'avancement trop élevée ou au fait de ne pas avoir éliminé la couche d'oxyde. La largeur de la soudure ne permet pas de déterminer sa profondeur.
- Brûlure : Cela résulte souvent d'espaces trop importants entre les racines plutôt que d'une simple tension trop élevée. Lorsque les opérateurs ralentissent pour combler un espace, l'apport de chaleur localisé augmente brusquement, ce qui fait fondre le matériau de support.
- Distorsion : L'augmentation de la tension ou la réduction du courant ne constituent pas des solutions universelles pour remédier à la déformation. La maîtrise de la déformation doit commencer par l'enchaînement des pièces, le dimensionnement des assemblages et la mise en place de fixations rigides.
Fissures et problèmes d'alimentation
Les défaillances mécaniques du système d'alimentation en fil et la fissuration thermique du métal soudé sont à l'origine de la majorité des arrêts de production.
- Fissuration à chaud : Ce problème est souvent dû au choix d'un fil d'apport inadapté (par exemple, l'utilisation d'un fil 4043 sur un alliage à forte teneur en magnésium) ou à un profil de soudure trop concave.
- Problèmes d'alimentation : La formation de nids d'oiseaux, la combustion en amont jusqu'à la pointe, l'écaillage du fil et les vitesses d'alimentation irrégulières indiquent clairement un problème de tension des rouleaux d'entraînement, d'état de la gaine ou de taille incorrecte de la pointe de contact.
- Fissuration des cratères : L'aluminium se rétracte considérablement en refroidissant. L'arrêt brusque de l'arc laisse un cratère profond très sensible aux chocs thermiques et aux fissures. Les équipements modernes intègrent une fonction de remplissage de cratère. En l'absence de cette fonction, les opérateurs doivent recourir à la technique du « back-step » ou ajouter des languettes de prolongement.
🛑 Règle de l'atelier : Cessez de souder dès que l'alimentation en fil devient irrégulière. Continuer à souder avec un arc instable entraîne une pénétration irrégulière à la racine et rend la cause sous-jacente beaucoup plus difficile à identifier.
Vérification de la qualité des soudures sur l'aluminium
Le contrôle qualité permet de vérifier que la soudure répond aux exigences structurelles et dimensionnelles spécifiées sur le plan.
Contrôle visuel et dimensionnel
Chaque série de production nécessite un contrôle visuel de référence. Les contrôleurs doivent vérifier la taille des soudures, la longueur des branches, la porosité de surface, le sous-coup au niveau des extrémités, l'état des cratères et les désalignements dimensionnels.
Limites techniques : L'inspection visuelle permet de détecter les défauts de surface et les problèmes dimensionnels. Elle ne permet toutefois pas de confirmer une fusion interne complète.
Contrôles non destructifs et essais destructifs
Lorsqu’une défaillance structurelle comporte des risques graves pour la sécurité ou des risques financiers, une vérification interne est obligatoire. Les méthodes d’inspection doivent être déterminées en fonction du profil de risque de la pièce, des plans techniques et des codes internationaux de soudage applicables, tels que AWS D1.2 pour le marché américain ou ISO 10042 pour les normes européennes.
| Méthode d'inspection | Objectif principal | Principales limites |
| Contrôle par ressuage (PT) | Détecte les fissures qui atteignent la surface | Impossible de détecter une porosité interne ou un défaut de fusion caché |
| Radiographique (RT / rayons X) | Permet de détecter les défauts volumétriques internes tels que la porosité | Coût élevé et exigences strictes en matière de sécurité |
| Ultrasons (UT) | Détecte les défauts internes dans certains types de joints | Cela dépend fortement de l'épaisseur du matériau et de la géométrie du joint |
| Section « Macro-Etch » | Vérifie la pénétration, la fusion et le profil de soudure | Nécessite de découper et de détruire un échantillon d'essai |
| Essai de flexion | Évalue l'intégrité et la ductilité des joints | Essai destructif |
| Essais de traction | Permet de mesurer la capacité de charge de l'assemblage | Nécessite des échantillons d'essai standard |
WPS et critères d'acceptation
Les documents garantissent la reproductibilité du processus. Ces documents ne sont pas interchangeables :
- WPS (spécification de procédure de soudage) : La recette. Elle définit les paramètres de production exacts.
- PQR (dossier de qualification de procédure) : La preuve. Elle confirme que le WPS permet d'obtenir une soudure qui satisfait aux essais mécaniques.
- Qualification des soudeurs : Le contrôle du personnel. Permet de vérifier que l'opérateur possède les compétences nécessaires pour appliquer le WPS.
Avant le début de la production, l'acheteur et le fabricant doivent s'accorder explicitement sur l'état de l'alliage de base, les exigences relatives aux lots de fils d'apport, les écarts admissibles au niveau des joints, la déformation admissible et la fréquence des prélèvements pour les contrôles non destructifs.
Conception de pièces en aluminium destinées à la production
Les décisions relatives à la conception en vue de la fabricabilité (DFM) prises lors de la phase de CAO déterminent directement le coût unitaire final, la résistance et le taux de retouche de l'ensemble soudé.
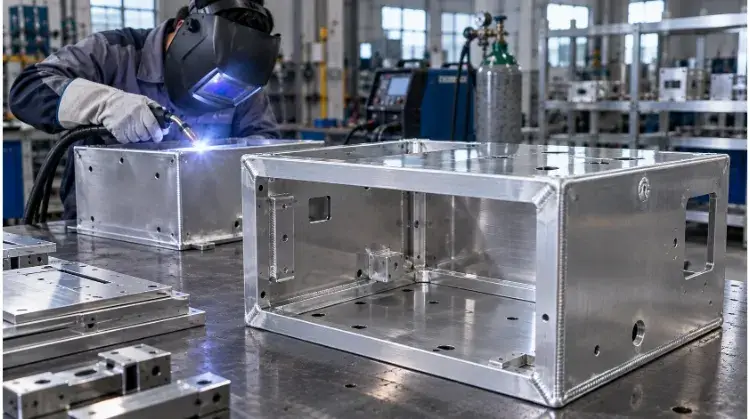
Adoucissement HAZ et résistance de conception
Contrairement à l'acier au carbone, les alliages d'aluminium traitables thermiquement (tels que le 6061-T6) perdent une grande partie de leur résistance structurelle dans la zone affectée thermiquement (ZAT) lors du soudage. La chaleur intense inverse le processus de revenu de l'alliage.
La résistance à la traction du métal d'apport ne reflète pas la résistance de l'ensemble du joint. Les calculs structurels doivent tenir compte de cet affaiblissement localisé. Bien que le vieillissement artificiel après soudage (traitement thermique) puisse restaurer une partie de la résistance, il permet rarement de retrouver intégralement les propriétés T6 d'origine.
Avis de Core DFM : Prévoir une résistance après soudage conforme aux prévisions, sauf si un traitement thermique complet et homologué après soudage est explicitement spécifié et prévu dans le budget.
Distorsion et répétabilité du processus
L'aluminium se dilate environ deux fois plus que l'acier lorsqu'il est chauffé. Si un concepteur prévoit des soudures de dimensions excessives, l'apport de chaleur qui en résulte déformera l'ensemble de manière irréversible. Il convient donc d'intégrer des mesures d'atténuation dans le processus, notamment par le biais de séquences de soudage équilibrées, de soudage par sauts, de dissipateurs thermiques et de températures interpasses contrôlées.
Fabriquer la réalité : La déformation doit être maîtrisée dès la conception des assemblages, grâce à des gabarits sur mesure rigides et à une séquence de soudage automatisée, avant même le début de la production. Se contenter d'un redressage manuel après soudage (à l'aide d'un marteau) perturbe les calendriers de production et fait grimper les coûts unitaires.
MIG vs TIG : coût total de la pièce
Les ingénieurs prescrivent souvent Soudage TIG par habitude, ce qui entraîne une augmentation inutile des coûts.
| Critère d'évaluation | Les avantages du MIG | Avantages du TIG |
| Volume de production | Production en série reproductible et longues soudures continues | Prototypage et petites séries |
| Épaisseur | Tôles d'épaisseur moyenne à forte (> 3 mm) | Des feuilles très fines et des joints délicats |
| Taux de dépôt | Haut | Faible |
| Accès | Nécessite un espace libre suffisant pour la torche MIG | La torche permet de manœuvrer dans des angles plus serrés et plus complexes |
| Aspect | Acceptable (le MIG pulsé offre un excellent rendu esthétique) | Il est plus facile d'obtenir un contrôle précis, comparable à celui des « pièces de dix cents empilées » |
| Contrôle de la chaleur | Bon (avec des algorithmes de détection du pouls modernes) | Une gestion manuelle exceptionnelle de la chaleur |
Comparez l'accès aux assemblages, la longueur totale des soudures, le volume de production, les exigences de finition, les niveaux de contrôle et le coût total de la pièce livrée avant d'opter systématiquement pour le MIG ou le TIG.
💡 Les avantages du DFM de TZR : Nous ne nous contentons pas de souder ce qui figure sur le plan. Avant le lancement de la production, notre équipe d’ingénieurs examine vos fichiers CAO afin de détecter les soudures de dimensions excessives et les assemblages non optimisés, ce qui permet souvent à nos clients d’économiser 15 à 20% en coûts de fabrication et d’usinage post-fabrication inutiles.
Conclusion
- Pour obtenir un soudage MIG de l'aluminium fiable, il faut commencer par identifier avec précision l'alliage, procéder à un nettoyage mécanique rigoureux et utiliser un fil d'apport compatible.
- Un dévidage régulier du fil et une plage de paramètres vérifiée et testée sont bien plus importants que de simplement copier un tableau de réglages génériques trouvé sur Internet.
- Pour garantir le succès de la production en série, il est indispensable de définir la géométrie des assemblages, de convenir des méthodes d’inspection et d’établir des critères d’acceptation stricts avant le premier allumage de l’arc.
Prêt à lancer la production de votre projet en aluminium ?
Veuillez communiquer à TZR la nuance de votre alliage d'aluminium, l'épaisseur du matériau, les plans des assemblages et le volume annuel estimé.. Nos ingénieurs examineront le choix du matériau d'apport, l'accès aux soudures, les risques de déformation et les exigences en matière de contrôles non destructifs afin de garantir une stratégie de fabrication hautement reproductible et rentable.