
 French
 English
 Spanish
 German
 Russian
 Italian

Pour poncer correctement l'acier inoxydable, commencez par un papier abrasif de grain 36 à 60 pour éliminer les traces de soudure ou les rayures profondes. Passez ensuite progressivement aux grains 120, 240 et 400 pour affiner la surface. Poncez toujours parallèlement au grain et utilisez exclusivement des abrasifs sans fer (INOX) pour éviter toute corrosion.
Le ponçage de l'acier inoxydable n'est pas seulement une question d'esthétique ; il s'agit d'un processus mécanique essentiel qui détermine la résistance à la fatigue, la résistance à la corrosion et le coût de fabrication de la pièce. Le choix de l'abrasif de départ approprié et la détermination précise du moment où il faut s'arrêter dépendent de l'état initial de la surface, du type de défaut et de l'aspect recherché.
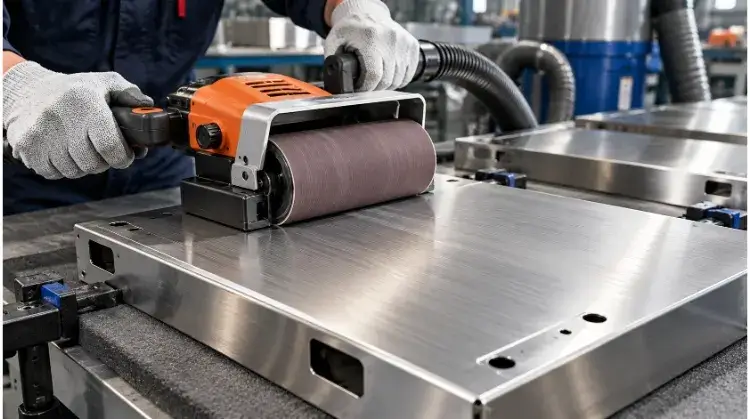
Acier inoxydable brossé ou poli : quelle finition choisir ?
Avant de choisir un abrasif, il est nécessaire d'évaluer l'état actuel du métal et de définir les limites précises de l'opération.
Finition actuelle
Vérifiez l'état actuel de la surface de l'acier inoxydable. Il peut s'agir d'une finition brute de laminage (comme la finition 2B), d'une finition mécanique (comme le brossé n° 4) ou d'une couche transparente anti-traces de doigts.
Si la surface est recouverte d'une couche de vernis ou d'un traitement de surface spécifique, le ponçage l'éliminera, ce qui laissera une marque très visible. Sur cette base, déterminez si l'intervention nécessite une réparation localisée de la rayure ou si l'ensemble de la surface visible doit être poncée afin de préserver l'uniformité.
Dommages et épaisseur
Faites la distinction entre les taches superficielles, les éraflures peu profondes, les entailles profondes et les cordons de soudure. Vous devez également évaluer la nuance du matériau (par exemple, la série 304 par rapport à la série 400, plus dure), l'épaisseur de la tôle et les tolérances dimensionnelles.
L'élimination d'une rayure profonde implique nécessairement l'enlèvement de métal de base. Avant de tenter de poncer une entaille profonde, vérifiez, à l'aide du plan technique, que l'enlèvement de matière requis ne compromettra pas la tolérance d'épaisseur de la pièce.
Arrivée prévue
Définissez l'objectif final à l'aide de paramètres mesurables. Précisez si la pièce doit présenter un grain directionnel, un aspect satiné uniforme ou un polissage miroir très réfléchissant.
Le fait de se baser uniquement sur un numéro de grain (par exemple, « finition au grain 400 ») conduit souvent à des attentes divergentes entre les services de fabrication et de contrôle qualité. Il convient plutôt de préciser la rugosité de surface requise (par exemple, Ra ≤ 0,8 µm pour les applications destinées au secteur alimentaire) et utiliser des échantillons de référence physiques homologués pour établir la norme visuelle.
Comment choisir le grain de papier de verre adapté à l'acier inoxydable ?
Le choix d'une séquence d'abrasifs adaptée garantit un enlèvement efficace de matière tout en évitant les retouches inutiles et les dommages à la surface.
La détermination au départ
Le grain de départ dépend du défaut le plus profond présent sur la pièce. Testez toujours au préalable la séquence d'abrasion sur une petite zone discrète ou sur un morceau de rebut. Pour égaliser des soudures TIG ou éliminer une calamine épaisse, on commence généralement par un grain de 36 ou 60, tandis qu'un grain de 120 ou 240 suffit souvent pour les légères rayures superficielles.
Commencer avec un abrasif trop grossier entraîne la formation de rainures inutilement profondes, dont l'élimination nécessitera par la suite davantage de temps et d'étapes. À l'inverse, commencer avec un abrasif trop fin fera glisser le tampon sur le défaut, générant ainsi un excès de chaleur sans parvenant à tailler efficacement le métal.
Choix de l'abrasif
Les abrasifs ont des performances différentes sur les alliages durs comme l'acier inoxydable. Le choix dépend de l'opération d'usinage spécifique :
- Alumine céramique : Elle résiste bien à la chaleur et conserve un tranchant efficace, ce qui la rend idéale pour l'enlèvement important de matière et le lissage des soudures.
- Carbure de silicium : Il coupe proprement et laisse un motif de rayures très régulier, ce qui est idéal pour les mélanges fins et la préparation des surfaces en vue du polissage final.
- Oxyde d'aluminium : Une option classique pour l'ébavurage général, même si elle a tendance à s'émousser plus rapidement sur l'acier inoxydable que les options en céramique.
Avertissement : Il est essentiel que tous les abrasifs utilisés soient exempts de fer (souvent signalés par la mention INOX). L'utilisation d'un disque à meuler, d'une bande abrasive ou d'une meuleuse à main ayant déjà servi sur de l'acier au carbone va introduire des particules de fer libres dans la surface de l'acier inoxydable, ce qui provoquera une corrosion galvanique rapide et l'apparition de taches de rouille.
Adéquation des outils
Choisissez l'outil mécanique en fonction de la géométrie de la pièce et du résultat de finition souhaité. Les surfaces planes nécessitent généralement l'utilisation de ponceuses orbitales aléatoires ou de ponceuses à bande large afin de répartir la pression et d'éviter la formation de creux. Les surfaces courbes, les angles intérieurs et les géométries complexes requièrent l'utilisation de meuleuses d'angle, d'outils rotatifs ou de blocs de ponçage manuels.
Le support a également une incidence sur la coupe : un support rigide permet d'obtenir des arêtes plates et agressives, tandis qu'un support souple épouse les courbes et adoucit le tracé des rayures. Lors de l'utilisation d'outils mécaniques, la vitesse de rotation doit respecter les spécifications du fabricant de l'abrasif afin d'éviter toute déformation due à la chaleur.
| Tâche de traitement | Format abrasif | Critères de sélection | Restrictions et remarques |
| Élimination des soudures épaisses | Disque à lamelles en céramique / Disque en fibre | Taux de découpe élevé et résistance thermique structurelle. | Laisse des rayures profondes ; nécessite de passer progressivement par plusieurs grains de plus en plus fins. |
| Estompage sur une surface plane | Disques en papier à fermeture auto-agrippante | Une coupe régulière et un changement facile. | Des rainures peuvent apparaître sur les bords si l'outil est incliné ou si le plateau d'appui est trop petit. |
| Finition brossée finale | Tambour abrasif non tissé / Tampon manuel | S'adapte aux irrégularités de la surface, laisse un grain linéaire. | N'élimine pas le matériau de base ni les rayures profondes ; il ne fait que traiter la couche superficielle. |
Comment poncer l'acier inoxydable, étape par étape ?
La qualité finale dépend autant de la manière dont le travail est exécuté que du choix de l'abrasif. Le respect d'une séquence structurée garantit un enlèvement de matière homogène et aide les opérateurs à déterminer à quel moment il est possible de passer en toute sécurité à un grain plus fin.
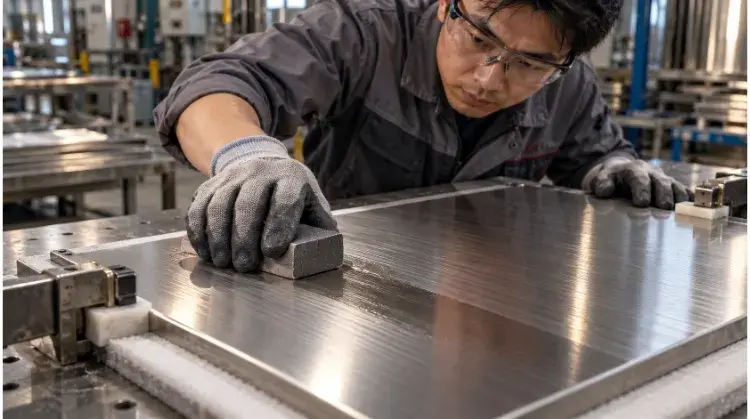
Nettoyage et inspection
Commencez toujours par dégraisser la surface en acier inoxydable. Essuyez la surface avec un solvant sans chlorure (tel que l'acétone ou l'alcool isopropylique) pour prévenir la fissuration par corrosion sous contrainte.
Tout résidu de liquide de coupe, d'huile ou de poussière d'atelier présent sur le métal va immédiatement encrasser le disque abrasif. Poncer sur une surface sale fait glisser des particules dures sur le métal, ce qui provoque de nouvelles rayures imprévisibles.
Fixer la pièce
Fixez solidement la pièce à usiner à l'aide d'une pince ou d'un dispositif de serrage avant d'utiliser tout outil mécanique. L'acier inoxydable nécessite une pression de contact constante pour être découpé efficacement.
Si la pièce vibre, l'outil rebondira et laissera des traces de vibration bien visibles. Pour les tôles fines, veillez à ce qu'il y ait un support arrière adéquat —comme une planche sacrificielle plate—pour éviter que le matériau ne se déforme sous la ponceuse.
Test de la résistance initiale
Appliquez le grain de départ choisi sur une petite zone cachée de la pièce. Faites fonctionner l'outil pendant quelques secondes, essuyez la zone, puis examinez la trace laissée par le frottement.
L'abrasif doit pouvoir tailler efficacement le métal sans nécessiter une pression excessive vers le bas. Si vous devez appuyer fortement pour éliminer le défaut, optez pour un grain plus grossier. Si l'abrasif creuse immédiatement une rainure profonde, passez à un grain plus fin.
Du sable dans les cols
Faites glisser l'outil en effectuant des mouvements réguliers et en chevauchant les passages. Ne laissez jamais une ponceuse électrique tourner à vide au même endroit, car cela génère rapidement une chaleur localisée et creuse la surface.
Laissez l'abrasif se charger de la découpe. Une forte pression manuelle génère davantage de frottement que de force de cisaillement, ce qui entraîne une usure rapide de l'abrasif et une déformation thermique du métal.
Affiner et vérifier
Arrêtez-vous et nettoyez soigneusement la pièce avant de passer à un grain plus fin. Vérifiez que toutes les rayures profondes laissées par l'étape précédente ont bien été remplacées par le motif de rayures uniforme correspondant au grain utilisé actuellement.
Passer trop tôt à un abrasif plus fin ne fait que polir les sommets des rayures profondes. On obtient ainsi une surface qui semble brillante, mais qui présente encore des rainures visibles sous certains éclairages.
Comment éliminer les rayures sans altérer la finition ?
Pour reproduire une finition existante, il faut ajuster le mouvement de l'outil et savoir exactement quand s'arrêter. Des repères visuels différents exigent des approches opérationnelles totalement différentes.
Finition brossée
Lors de la réparation d'une surface brossée, tous les mouvements de l'outil doivent suivre strictement le sens du grain existant, généralement à l'aide d'un outil de polissage linéaire ou de bandes de conditionnement en non-tissé. Le fait de croiser les fibres détruit instantanément le motif linéaire.
Sur les éléments très visibles, comme les portes des réfrigérateurs professionnels, les réparations localisées se remarquent souvent sous la forme d'une rustine bien visible. Si l'harmonisation ne donne pas le résultat escompté, il est généralement plus rentable de refaire le grain de toute la surface, d'un bord à l'autre, afin de garantir une uniformité visuelle.
Finition satinée
Un véritable finition satinée repose sur un motif uniforme et non directionnel de micro-rayures. Ne considérez pas un grain spécifique (comme le « grain 400 ») comme le seul indicateur de la finition d’une pièce, car l’usure de l’abrasif modifie le rendu visuel réel.
Comparez plutôt la pièce à usiner à un échantillon physique homologué, sous l'éclairage standard de l'atelier. Veillez à vérifier l'uniformité générale et à vous assurer que la lumière se reflète de manière homogène sur toute la pièce, sans zones manifestement plus claires ou plus sombres.
Finition miroir
Le ponçage ne crée pas de finition miroir; cela ne sert qu'à établir la base du processus de polissage. L'objectif des dernières étapes de ponçage (généralement jusqu'au grain 1 000 ou 2 000) est d'éliminer toutes les rayures directionnelles.
Avant de passer aux disques en coton et aux pâtes à polir, inspectez attentivement la surface. Le polissage ne permettra pas d’éliminer les traces de ponçage résiduelles ni les « mèches » : il ne fera que les rendre très réfléchissantes et donc plus visibles.
Pourquoi l'acier inoxydable présente-t-il un aspect irrégulier après le ponçage ?
Lorsque le produit fini ne satisfait pas aux critères de contrôle visuel, les opérateurs doivent systématiquement remonter à l'étape du processus mécanique à l'origine du défaut visible.
Rayures et traces circulaires
Faites la distinction entre les rayures grossières résiduelles et celles qui viennent d'apparaître. Si des rayures profondes isolées persistent après un ponçage fin, cela signifie probablement que l'opérateur a sauté un grain ou est passé à l'étape suivante trop rapidement.
Si la surface présente des tourbillons aléatoires en forme de « queue de cochon », cela est souvent dû à un tampon abrasif saturé ou à des débris étrangers coincés sous le disque. Ce phénomène est fréquent lors de l'utilisation de ponceuses orbitales aléatoires à des vitesses d'avance excessives.
Zones irrégulières
Les taches claires visibles, les zones sombres ou les traces de ponçage qui se chevauchent sont généralement dues à un contact irrégulier de l'outil. Le fait d'incliner une meuleuse d'angle ou d'exercer une pression inégale sur une ponceuse à main modifie la profondeur de coupe.
L'utilisation d'une bande abrasive usée sur une moitié d'un panneau et d'une bande neuve sur l'autre entraînera également des différences nettes dans la réflexion de la lumière. En fonction de l'importance du problème, l'opérateur doit décider s'il convient de tenter un lissage localisé ou d'étendre la zone de ponçage afin d'uniformiser l'ensemble de la surface.
Chaleur et distorsion
L'acier inoxydable emmagasine la chaleur. Une décoloration bleue ou jaune (teinte due à la chaleur) indique que le métal a atteint une température à laquelle la surface commence à s'oxyder. Sur une tôle fine, une surchauffe localisée provoque une déformation du métal, appelée « effet bidon d'huile ».
Si les traces de chaleur peuvent parfois être éliminées par un traitement chimique, un effet « oil-canning » important détruit définitivement les tolérances dimensionnelles, ce qui entraîne la mise au rebut de la pièce. Dès l'apparition d'une coloration due à la chaleur, arrêtez immédiatement l'opération, laissez la pièce refroidir à l'air libre et remplacez l'abrasif usé.
Tableau de dépannage des défauts
Procédez aux vérifications suivantes pour déterminer la prochaine étape opérationnelle à suivre en cas d'apparition de défauts :
| Défaut visible | Contrôles prioritaires | Prochaine action |
| Des rayures profondes persistent après un ponçage fin | Les traces de gravier précédentes ont-elles été entièrement éliminées ? Y a-t-il de nouveaux débris sur le patin ? | Conserver le grain actuel, passer à un grain inférieur ou remplacer l'abrasif utilisé. |
| Taches claires et foncées irrégulières | Vérifiez l'angle de contact de l'outil, la pression exercée par l'opérateur et l'état d'usure de l'abrasif. | Essayez d'appliquer un dégradé localisé ou d'étendre le grain à l'ensemble de la surface. |
| Teinte due à la chaleur ou déformation partielle | Vérifiez le temps de maintien de l'outil, le système de fixation de la pièce et l'efficacité de la coupe par abrasion. | Interrompre l'opération, vérifier la stabilité dimensionnelle et mettre en place des abrasifs neufs. |
Quand faut-il procéder à la passivation de l'acier inoxydable après un ponçage ?
Le ponçage mécanique enlève physiquement la couche protectrice d'oxyde de chrome de l'acier inoxydable. Une pièce qui semble brillante et impeccable n'est pas nécessairement protégée contre la corrosion.
Élimination des résidus
Le ponçage génère des copeaux métalliques microscopiques, des particules abrasives détachées et des boues issues du liquide de refroidissement usé. Avant tout traitement chimique ou opération d'assemblage en aval, la pièce doit être nettoyée minutieusement.
Utilisez des dégraissants industriels pour éliminer les résidus organiques. Si un ponçage à l'eau a été effectué, veillez à ce que la boue contenant des particules métalliques soit retirée de tous les trous borgnes et éliminée en toute sécurité, conformément aux protocoles environnementaux de l'établissement, plutôt que de la laisser sécher sur la pièce.
Contamination par le fer
Si des taches de rouille apparaissent sur de l'acier inoxydable fraîchement poncé, ne concluez pas d'emblée que le matériau est défectueux ou qu'il subit une corrosion par piqûres. La cause la plus courante est la contamination par du fer libre.
Suivez le déroulement des opérations pour identifier la source du problème. La contamination survient lorsque les opérateurs utilisent des brosses métalliques, des abrasifs ou des dispositifs de fixation ayant été préalablement en contact avec de l'acier au carbone. Elle peut également se produire lorsque des pièces sont traînées sur des établis en acier contaminés ou manipulées à l'aide de fourches de chariot élévateur non protégées.
Poursuite du traitement
Une surface d'aspect satisfaisant ne garantit pas pour autant les performances sur le terrain. Il convient de faire la distinction entre le nettoyage général, l'élimination des traces de chaleur et la passivation chimique. Les acides de décapage dissolvent l'oxydation importante et les scories de soudure, tandis que la passivation rétablit chimiquement la couche passive résistante à la corrosion.
Que passivation (tels que les traitements à l'acide nitrique ou citrique conformes à la norme ASTM A967) est strictement obligatoire en fonction de l'environnement d'utilisation finale et des spécifications du client. Les pièces destinées à des environnements médicaux, alimentaires ou maritimes nécessitent toujours une passivation chimique documentée après la finition mécanique.
Le fait de ne pas effectuer la passivation afin de réduire les coûts de fabrication entraîne souvent des défaillances catastrophiques sur le terrain, des réclamations au titre de la garantie et des assemblages rejetés plusieurs mois après la livraison.
Comment définir les finitions de l'acier inoxydable et éviter les retouches ?
Le décalage entre les attentes des services d'ingénierie, des achats et de la production est la principale cause des retouches esthétiques. Des annotations vagues sur les plans, telles que « polissage lisse » ou « finition brossée », laissent trop de place à l'interprétation.
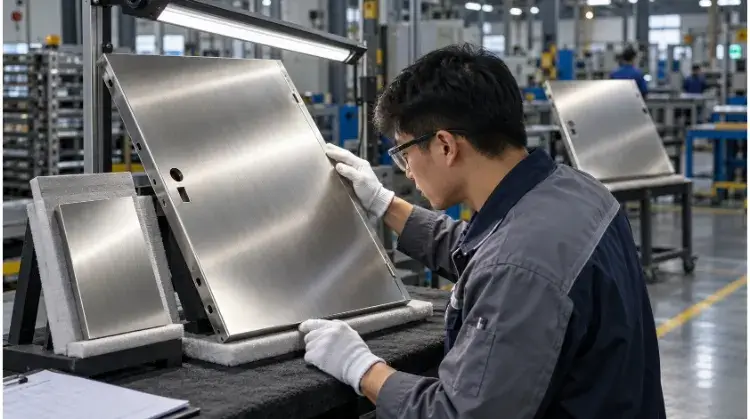
Exemples d'apparence
Définissez clairement les exigences esthétiques. Précisez quelles surfaces sont les faces visibles principales (faces A) et lesquelles sont cachées (faces B). Si un sens de grain particulier est requis, indiquez l'axe exact du grain sur le plan technique.
Pour les assemblages tels que les armoires d'équipement, il est essentiel que les pièces adjacentes soient parfaitement harmonisées. Une porte d'armoire et son panneau latéral doivent présenter un comportement identique face à la lumière. Utilisez des échantillons physiques de référence validés à la fois par l'acheteur et le fabricant afin d'établir la norme visuelle acceptable.
Exigences en matière de mesure
L'acceptation visuelle et la conformité dimensionnelle constituent deux validations distinctes. Vérifiez toujours les cotes critiques, les rayons d'arête et la planéité des plaques après le ponçage, car l'enlèvement de matière peut faire sortir les pièces fines des tolérances.
Si une limite de rugosité de surface est indiquée sur le plan, précisez clairement l'emplacement et la direction de la mesure. Pour les finitions brossées, la mesure de la valeur Ra perpendiculairement au sens du grain donnera un résultat nettement plus élevé que si elle est effectuée parallèlement à celui-ci.
Inducteurs de coûts
La finition des surfaces est une opération très exigeante en main-d'œuvre. L'état initial du matériau, la gravité des défauts, la surface à traiter et la géométrie de la pièce sont autant de facteurs qui déterminent la durée du cycle. Alors que les panneaux plats peuvent être traités rapidement sur des ponceuses à bande large automatisées, les assemblages soudés complexes nécessitent un ponçage manuel, ce qui augmente de manière exponentielle le nombre d'heures de travail.
Les ingénieurs peuvent réduire activement ce coût grâce à Conception en vue de la fabricabilité (DFM)— par exemple, en éloignant les cordons de soudure des angles intérieurs visibles afin de permettre un lissage automatisé plutôt qu’une finition manuelle.
La finition souhaitée a un impact considérable sur le budget d'approvisionnement. Le passage d'un assemblage soudé présentant une finition brossée standard n° 4 à une finition polie miroir n° 8 multiplie souvent le coût de la finition par trois à cinq, en raison de la séquence stricte de grains de ponçage requise. Enfin, exigez que les pièces finies soient emballées dans un film protecteur pour laser immédiatement après leur contrôle afin d'éviter tout dommage lié au transport.
Prêt à lancer votre projet en production ?
Une finition soignée commence par une documentation claire. Envoyez-nous vos fichiers STEP en 3D et vos plans en 2D au format PDF avec les faces visibles critiques et les indications GD&T clairement indiquées. Nous examinerons vos spécifications géométriques et matérielles afin de vous fournir un devis de fabrication précis et de déterminer le procédé d'abrasion le mieux adapté à votre application.