 French
 English
 Spanish
 German
 Russian
 Italian
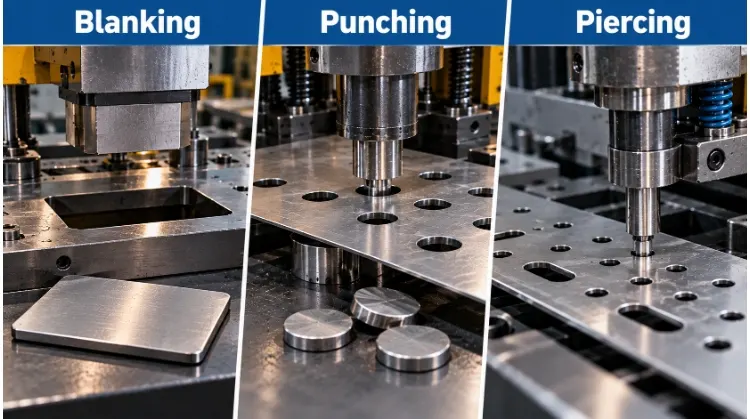
Dans la tôlerie, la différence réside dans ce qui est considéré comme de la ferraille. Le découpage consiste à découper la pièce finale dans la tôle. Le poinçonnage permet de percer un trou, en conservant la tôle et en éliminant la chute. Le perçage fonctionne comme le poinçonnage, mais est généralement utilisé pour réaliser des trous plus petits et plus précis.
Confondre ces termes dans un appel d'offres ou un dessin technique peut entraîner des malentendus concernant les exigences en matière d'outillage et des devis inexacts. Bien que le principe mécanique — l'utilisation d'une presse pour enfoncer un poinçon dans une matrice — soit pratiquement identique, c'est la terminologie qui définit votre intention technique.
Afin de mieux comprendre comment ces processus interagissent dans l'atelier, nous prendrons l'exemple d'une pièce simple en tôle pour expliquer comment ces opérations influent sur les cotes, les arêtes de coupe, la conception de l'outillage et les coûts unitaires.
| Processus | Objectif principal | Ce que tu gardes | Déchets courants |
| Mise à blanc | Découpez le contour extérieur | Le flan découpé | Stock environnant |
| Poinçonnage | Réaliser des trous ou des découpes | La feuille perforée | Limaces éliminées |
| Piercing | Réaliser des ouvertures internes ; cette opération recoupe souvent le poinçonnage | La feuille perforée | Élimination des copeaux lors du cisaillage conventionnel |
Remarque : cet article porte sur le cisaillage classique de la tôle. Les opérations impliquant le formage des matériaux, telles que le bordage de trous ou l'extrusion, nécessitent des mécanismes d'outillage différents et font l'objet d'une classification distincte dans la conception technique.
Comprendre les principales différences entre ces opérations
Une communication claire entre les services d'ingénierie et de fabrication passe d'abord par l'utilisation d'une terminologie standard. Voici comment ces trois termes sont utilisés dans un environnement de production.
Mise à blanc
Mise à blanc Il s'agit d'une opération de découpage utilisée pour découper le contour extérieur d'une pièce à partir d'une feuille de tôle ou d'une bobine plus grande. La pièce découpée constitue votre produit fini (le vide), tandis que le matériau brut environnant est éliminé sous forme de déchets.
Le découpage ne dépend ni de la taille de la pièce, ni de l'étape à laquelle il intervient dans la gamme de fabrication. Une ébauche peut être une rondelle plate finie, ou bien le matériau de départ. patron à plat qui permet ensuite de passer à des opérations secondaires telles que le pliage, l'emboutissage profond ou l'usinage. La caractéristique principale réside simplement dans le fait que l'outil isole et retient le matériau à l'intérieur de la ligne de découpe.
Poinçonnage
Poinçonnage permet de retirer de la matière d'une tôle plus grande afin de créer des éléments internes. Le poinçon et la matrice découpent des formes spécifiques — telles que des trous ronds, des demi-cercles ou des découpes rectangulaires — dans la pièce à usiner.
Dans le poinçonnage, la grande tôle présentant les ouvertures nouvellement créées est la pièce que l'on conserve. La pièce de métal qui est enfoncée à travers la matrice s'appelle un limace, qui est généralement considéré comme de la ferraille. Le poinçonnage est un procédé hautement reproductible qui constitue la méthode standard pour réaliser des trous de fixation, des fentes d'aération et des découpes pour connecteurs.
Piercing
Dans de nombreux ateliers de tôlerie, les termes « perçage » et « poinçonnage » sont utilisés de manière interchangeable pour désigner la réalisation de trous dans la tôle. Il est toutefois important de clarifier cette terminologie.
Historiquement, le terme « poinçonnage » était parfois utilisé pour décrire la découpe de petits trous précis ou de grappes serrées. Dans l’estampage conventionnel, le poinçonnage génère toujours une chute. C’est ce qui le distingue des opérations de formage — comme l’extrusion de trous ou la création de trous à collerette — où un outil pointu déplace et étire le métal pour créer une collerette sans retirer de matière. Dans le cadre du découpage de plans plats, le perçage fonctionne exactement comme le poinçonnage : il conserve la tôle et rejette la chutes.
Voir les opérations sur une parenthèse simple
Pour comprendre comment ces opérations s'articulent entre elles, prenons l'exemple d'une équerre en L standard dotée de deux trous de fixation circulaires. Une pièce en tôle unique nécessite généralement à la fois un profil extérieur et des éléments internes.
Les fonctionnalités finales
Lorsque l'on examine le support une fois assemblé, on voit une pièce métallique pliée comportant deux trous. Avant d'être pliée, cette pièce se présente sous la forme d'un patron plat en 2D.
Le périmètre extérieur de ce gabarit plat est réalisé par découpage. Les deux trous de fixation circulaires situés à l'intérieur de ce périmètre sont réalisés par poinçonnage. Cette séparation des éléments permet aux ingénieurs de déterminer quelles dimensions d'outils dicteront les tolérances finales de la pièce : la matrice de découpage contrôle les dimensions extérieures, tandis que les poinçons de perçage contrôlent les diamètres des trous internes.
Séquence d'opérations
L'ordre de ces opérations dépend de la manipulation des pièces, du support des matériaux et des mécanismes d'alimentation, plutôt que d'une règle fixe du type « poinçonnage d'abord, découpage ensuite ».
Dans le cadre d'un processus de fabrication standard pour notre support, on commence par poinçonner les trous internes. Une fois ceux-ci percés, l'outillage utilise ces trous (ou des trous dédiés trous de guidage (perforés dans la zone de chutes) pour insérer des goupilles de positionnement. Ces goupilles maintiennent parfaitement la bande métallique en place avant que le poinçon de découpage ne découpe le profil extérieur. Si l’on inversait le processus — en découpant d’abord une petite pièce non fixée —, le fait de devoir maintenir cette pièce en place pour percer les trous ralentirait les temps de cycle et réduirait considérablement la précision de positionnement.
Matrices combinées
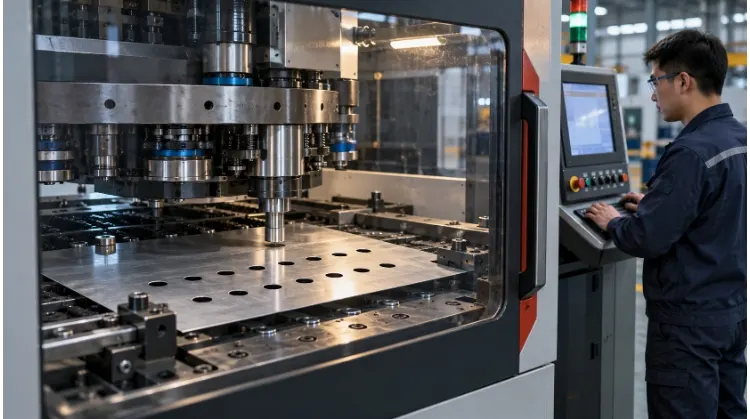
Pour la production en petites séries, le poinçonnage et le découpage sont souvent réalisés sur des machines CNC distinctes. Pour les séries de grande envergure (généralement comprises entre 10 000 et 50 000 pièces), ces opérations sont intégrées dans des outils de presse afin de réduire le coût unitaire, malgré un investissement initial plus élevé en outillage.
- Matrices composées : Le poinçonnage interne et le découpage externe s'effectuent dans un seul poste au cours d'une seule course de la presse. La pièce ne se déplaçant pas entre les opérations, la tolérance de position entre les trous et le bord extérieur est extrêmement précise, avec des tolérances généralement aussi serrées que ±0,05 mm selon l'épaisseur du matériau.
- La mort progressive: La bande métallique passe par plusieurs postes. Les trous du support peuvent être poinçonnés au premier poste. La bande avance ensuite vers le deuxième poste, où des goupilles de guidage l'alignent avant que le périmètre ne soit découpé. Ce procédé est particulièrement adapté à la production en série à grande vitesse et aux pièces complexes qui nécessitent des étapes de formage ou de pliage en plus du cisaillage.
Comment l'outillage influe-t-il sur les dimensions et les arêtes de coupe ?
Bien que le découpage et le poinçonnage reposent sur les mêmes principes de cisaillement mécanique, ils agissent sur des zones différentes du métal. Cette distinction détermine directement le dimensionnement de l'outillage, le calcul des jeux et l'aspect final du bord de coupe en production.
Dimensions des poinçons et des matrices
Dans les opérations de cisaillage, c'est la pièce que l'on souhaite conserver qui détermine si c'est le poinçon ou la matrice qui sert de référence dimensionnelle.
- En matière de poinçonnage : Les coup de poing Cette dimension détermine la taille finale du trou. Lorsque le poinçon se rétracte, le trou pratiqué dans la pièce se referme légèrement, enserrant ainsi le poinçon, tandis que la chicane se dilate légèrement en tombant dans la matrice.
- En découpage : Les mourir Cette dimension détermine la dimension extérieure finale de l'ébauche. Une fois passée dans la matrice, l'ébauche découpée se dilatera légèrement en raison de la libération des contraintes internes.
Les ingénieurs doivent également tenir compte de la différence entre les cotes nominales issues de la CAO et les résultats réels de production. À mesure que les outils s'usent au fil de milliers de cycles, le diamètre des poinçons diminue et les ouvertures des matrices s'élargissent. Les outilleurs prennent en compte ces tolérances d'usure, ainsi que la récupération élastique du matériau (retour élastique), lors de l'usinage des jeux de matrices.
Jeu des matrices
Le jeu entre le poinçon et la matrice désigne l'écart intentionnel entre le poinçon et le bloc de matrice. Il peut être exprimé sous forme de jeu radial (l'écart sur un côté) ou de jeu total (la différence entre les diamètres du poinçon et de la matrice).
Le jeu doit être calculé en fonction du type de matériau, de l'épaisseur de la tôle et du profil de bord souhaité. Bien qu'il ne s'agisse pas d'un pourcentage fixe universel, le jeu total habituel pour l'acier doux varie entre De 5% à 10% d'épaisseur du matériau, alors que les matériaux plus durs, comme l'acier inoxydable, nécessitent généralement du 10% au 15%.
On croit souvent à tort qu’un jeu plus serré garantit systématiquement un meilleur bord. Si le jeu est trop serré, le matériau subit un cisaillement secondaire, ce qui entraîne un bord irrégulier et une usure accélérée de l’outil. À l’inverse, si le jeu est trop large, le métal se plie sur le bord de la matrice avant d’être cisaillé, ce qui provoque un enroulement important et la formation de bavures importantes.
Qualité des bords
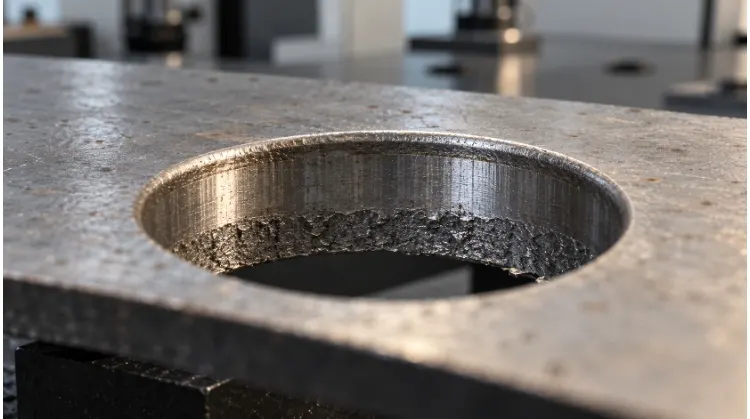
Un bord cisaillé classique n'est pas une surface parfaitement plane et verticale. Si vous observez un trou poinçonné ou le pourtour d'une pièce découpée, vous remarquerez quatre zones distinctes :
- Effet de survol : La déformation plastique arrondie à la surface supérieure, là où le poinçon comprime le matériau pour la première fois.
- Polir : La bande lisse et verticale où le matériau a été netement cisaillé par l'outil.
- Fracture : La zone rugueuse et anguleuse où la résistance à la traction du matériau a été dépassée, ce qui a provoqué sa déchirure.
- Burr : La lèvre tranchante et saillante sur le bord inférieur, là où la fracture s'est finalement produite.
Ces zones ont une incidence sur l'assemblage et le montage. En règle générale dans le secteur, la hauteur admissible des bavures obtenues par cisaillage classique est généralement de jusqu'à 10% de l'épaisseur du matériau. Si une zone de fracture importante ou une bavure gêne l'assemblage des pièces, agit comme un concentrateur de contraintes ou présente un risque pour la sécurité, des opérations secondaires (telles que le polissage au tambour ou le brossage au fil métallique) doivent être prévues. Pour les applications nécessitant une bande lisse et polie 100% (telles que les dents d’engrenage), le cisaillage conventionnel s’avère insuffisant et des procédés spécialisés, tels que le découpage de précision, doivent être envisagés.
Conception de perçages et de profils pour une production fiable
Pour passer d'un modèle CAO à une production en série fiable, les ingénieurs doivent vérifier la conformité du plan de découpe aux limites physiques d'usinage. L'application des règles standard de conception en vue de la fabricabilité (DFM) permet d'éviter la rupture des outils et garantit une qualité constante des pièces.
Trous et fentes
Lors de la conception de trous et de fentes, le paramètre essentiel est le rapport entre le diamètre du trou (D) ou la largeur de la fente et l'épaisseur du matériau (T).
Si un poinçon est trop étroit par rapport à l'épaisseur du matériau, la force de compression nécessaire pour cisailler le métal dépassera la résistance à la compression du poinçon lui-même, ce qui provoquera son flambage ou sa rupture. De plus, l'éjection de la chute hors d'une ouverture de matrice profonde et étroite devient aléatoire.
Même si les poinçons ultra-résistants et les revêtements spécialisés permettent de repousser les limites, une base technique sûre consiste à :
- Aluminium : D ≥ 1,0 T
- Acier doux : D ≥ 1,2 T
- Acier inoxydable : D ≥ 1,5 T
Note d'atelier : Vérifiez toujours si un diamètre de trou sur mesure est strictement nécessaire au bon fonctionnement de la pièce. Le fait de spécifier des diamètres de trou standard, qu'ils soient en fractions ou en système métrique (par exemple, 6,0 mm au lieu de 6,13 mm), permet au fabricant d'utiliser des outils standard, ce qui réduit considérablement les coûts de mise en place et les délais de fabrication.
Espacement des caractéristiques
La déformation constitue un risque majeur lorsque les éléments sont placés trop près les uns des autres ou trop près du bord de la pièce. Lors de l'évaluation de l'espacement, mesurez toujours la « web » (la distance réelle entre les bords des éléments), et non la distance entre leurs centres.
- Trou à trou / Trou au bord : L'épaisseur de la toile doit généralement être d'au moins 2,0 T. Les sangles plus étroites ne disposent pas de l'intégrité structurelle nécessaire pour résister aux forces de cisaillement, ce qui entraîne un bombement des bords, une torsion de la sangle ou des déchirures entre les trous.
- Trou à cintrer : Si un trou est percé avant le pliage de la pièce, il doit se situer en dehors de la zone de déformation du pli. En règle générale, il convient de veiller à ce que le bord du trou se trouve à au moins 2,5 t + rayon de courbure à l'écart de la ligne de pliage. Si vous percez un trou à l'intérieur de cette zone, la découpe circulaire s'étirera et se déformera pour prendre une forme ovale lorsque le métal se pliera.
Sélection des matériaux
Les spécifications des matériaux (nuance, état de trempe et épaisseur) déterminent la puissance de presse requise et influent sur la durée de vie des outils.
- Aluminium (par exemple, 5052-H32) : Très ductile, nécessite une force d'écrasement moindre et se cisaillle proprement avec des jeux plus serrés.
- Acier doux (par exemple, 1018 CRS) : Il sert de référence pour la plupart des calculs liés à l'emboutissage. Il offre un équilibre prévisible entre la résistance au cisaillement et l'usure des outils.
- Acier inoxydable (par exemple, 304/316) : Il présente une résistance élevée au cisaillement et un fort durcissement par déformation. Il nécessite environ 50% de force de cisaillement (tonnage) en plus que l'acier doux de même épaisseur, ce qui nécessite des jeux de matrice plus importants et entraîne une usure nettement plus rapide de l'outillage.
Les ingénieurs ne doivent pas se fier uniquement à la dureté du matériau pour prévoir son comportement à l'usinage ; la ductilité est tout aussi déterminante. Les états de dureté plus élevés se rompent de manière plus nette lors du découpage (ce qui réduit la zone de déformation et de polissage), mais ils sont beaucoup plus sujets à la fissuration des arêtes et à un retour élastique important lors des opérations de pliage ultérieures.
Comparer les coûts de production et réaliser des plans clairs
Choisir entre des matrices de découpage dédiées, le poinçonnage CNC ou d'autres méthodes telles que découpe au laser Tout dépend en fin de compte de la rentabilité par unité et de la clarté avec laquelle vous communiquez vos exigences au fabricant.
Coût total des pièces
Le coût réel d'une pièce en tôle va bien au-delà de la durée du cycle de pressage. Lorsque les équipes d'approvisionnement évaluent un mode de fabrication, elles doivent prendre en compte l'ensemble du cycle de vie de la production. Une ventilation complète des coûts comprend :
- Coûts fixes initiaux (NRE) : Conception d'outillage, usinage des matrices et mise en place initiale de la presse.
- Coûts de traitement variables : Temps d'usinage, main-d'œuvre, entretien des outils et opérations secondaires (telles que l'ébavurage, le polissage au tambour ou le placage).
- Utilisation des matériaux : Étant donné que les matières premières peuvent représenter 50% à 70% Dans le coût final d'une pièce emboutie, les chutes de tôle entre les pièces (déterminées par l'efficacité de l'imbrication sur la bande ou la bobine) constituent un facteur de coût majeur.
Les responsables des achats doivent également tenir compte de la stabilité de la conception du produit. Les matrices dédiées au découpage ou les matrices composites offrent un excellent retour sur investissement à long terme pour les commandes stables et récurrentes. Cependant, si le produit est encore en phase d’itération, même une modification mineure de la conception — telle que le déplacement de l’emplacement d’un trou de 2,0 mm — peut rendre inutilisable une matrice rigide $5 000, annulant instantanément les économies de coûts escomptées.
Seuil de rentabilité du processus
Lorsqu'ils choisissent un procédé de fabrication, les ingénieurs analysent le point d'équilibre entre les investissements fixes et les coûts unitaires variables. Les trois options classiques offrent une échelle d'investissement progressive :
- Découpe au laser : Aucun coût d'outillage fixe, mais un coût variable par pièce très élevé en raison de vitesses de coupe plus faibles.
- Poinçonnage à tourelle CNC : Coûts d'outillage minimaux (grâce à l'utilisation de géométries de poinçons standard), avec des coûts variables et des temps de cycle modérés.
- Outillage de presse spécifique (matrices rigides) : Des coûts fixes initiaux élevés, mais des coûts variables extrêmement faibles grâce à un traitement en une seule étape. Cela permet de rentabiliser l'investissement initial en outillage amorti jusqu'à quelques centimes par pièce pour les séries à grand volume.
Il n’existe pas de seuil de volume universel (par exemple, « toujours fabriquer un moule à partir de 5 000 pièces ») qui détermine quand passer de la découpe laser à l’outillage fixe. Le seuil de rentabilité dépend entièrement de l’empreinte de la pièce, de la complexité de son périmètre et de l’épaisseur du matériau. Une petite ébauche rectangulaire simple peut justifier la fabrication d’un gabarit dédié dès 2 000 unités, tandis qu’un boîtier de grande taille et très complexe peut rester plus rentable à produire au laser jusqu’à 10 000 unités.
Liste de contrôle pour le dessin
Pour obtenir un devis précis et garantir que les pièces passent le contrôle, vos plans techniques doivent préciser les exigences requises résultats plutôt que d'imposer strictement les modalités de fabrication processus. Utilisez cette liste de contrôle avant d'envoyer une demande de devis :
- Fichiers et caractéristiques techniques : Fournissez à la fois un modèle CAO en 3D et un dessin en 2D soumis à un contrôle des révisions. Précisez clairement la nuance, l'état de traitement et l'épaisseur du matériau (par exemple : aluminium 5052-H32, 2,0 mm).
- Tolérances et repères : Définissez clairement les repères d'inspection principaux. Marquez les cotes critiques, telles que les diamètres spécifiques des trous de fixation, leurs positions, la planéité et les limites globales du profil.
- Exigences relatives aux bords (côté poinçon vs. côté matrice) : Ne laissez pas la qualité des arêtes sujette à interprétation. Précisez la hauteur maximale admissible des bavures (par exemple : « Bavure max. 0,1 mm »). Il est essentiel d’indiquer clairement sur votre dessin la face principale, qu’elle soit esthétique ou d’accouplement. Cela permet à l’usine de déterminer la direction du coup de poing, en veillant à ce que le raccord lisse se trouve sur la face visible et que les bavures inévitables soient situées sur la face cachée ou sur le côté de l'ensemble qui ne gêne pas.
- Caractéristiques de la formation : Pour les éléments tels que les trous extrudés ou à rebord, précisez les exigences géométriques finales (telles que le diamètre intérieur et la profondeur minimale d'engagement du filetage) plutôt que d'indiquer à l'usine quelle géométrie de poinçon spécifique utiliser.
- Contexte de production : Veuillez indiquer la consommation annuelle estimée (EAU), les quantités habituelles par lot, les délais de livraison prévus et les documents de qualité requis (tels que les rapports d'inspection du premier article (FAI) ou les certificats de matériaux).
Prêt à passer à la production de vos patrons à plat ? Envoyez vos plans en 2D, vos fichiers CAO en 3D, vos spécifications de matériaux et vos quantités par lot à notre équipe d'ingénieurs. Nous évaluerons le procédé de fabrication le plus rentable pour votre projet — qu'il s'agisse de poinçonnage CNC, de découpe laser ou de matrices de découpage dédiées — et examinerons les dimensions de vos trous, l'espacement des nervures et les exigences relatives aux bords afin de garantir une fabrication fiable et reproductible.